
Forrasztáspont: Ötvözethőmérsékleti útmutató
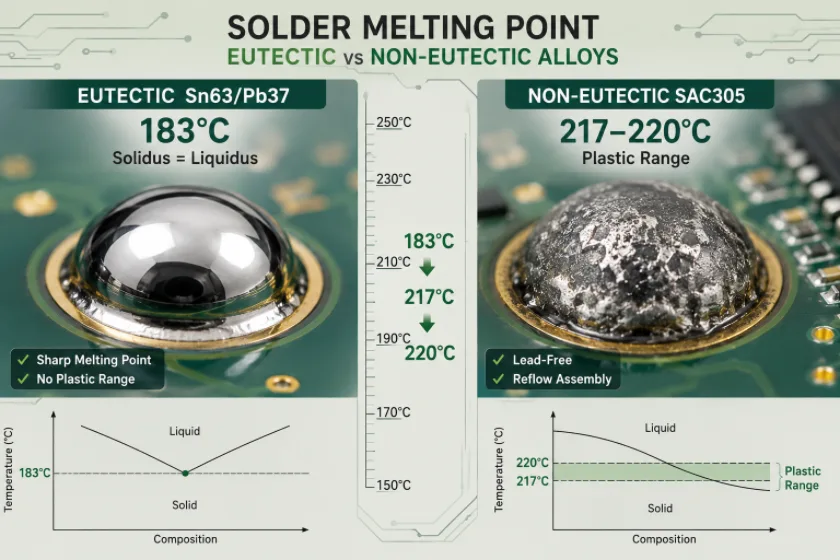
1. ábra. A forrasztóanyag olvadáspontja
A forraszanyag olvadáspontja teljes mértékben az ötvözetétől függ. Az eutektikus ón-ólom forraszanyag (Sn63/Pb37) egyetlen, hirtelen 183 °C-on (361 °F) olvad, míg a leggyakoribb ólommentes ötvözet, az SAC305, körülbelül 217–220 °C (423–428 °F) tartományban olvad . A forrasztóötvözetek teljes családjára vonatkozóan ezek az értékek az alacsony hőmérsékletű ón-bizmut ötvözet esetében nagyjából 138 °C-tól a magas ólomtartalmú forraszanyagok esetében 300 °C-ig és még tovább terjednek. Ez az útmutató megadja az egyes ötvözetek pontos adatait, elmagyarázza az olvadáspont és az olvadási tartomány közötti különbséget, és bemutatja, hogy miért ez a néhány fok dönti el, hogy egy NYÁK-csatlakozás ép vagy hibás.
Mi a forrasztóón olvadáspontja?
Az olvadáspont az a hőmérséklet, amelyen a forraszötvözet szilárd halmazállapotból folyékony halmazállapotúvá válik, így nedvesítheti a fémfelületeket és kötést képezhet. A bonyodalom az, hogy csak az eutektikus ötvözeteknek van valóban egyetlen olvadáspontjuk. Az eutektikus keverék – a klasszikus példa erre az Sn63/Pb37 – pontosan egy hőmérsékleten olvad és fagy meg, köztes, pépes állapot nélkül. Ez az éles átmenet az oka annak, hogy az eutektikus forraszanyag tiszta kötéseket hoz létre, és könnyen kezelhető.
A legtöbb nem eutektikus ötvözet ehelyett két hőmérséklet által határolt tartományban olvad:
- Solidus — az ötvözet hőmérséklete elkezdődik megolvadni. Ez alatt teljesen szilárd.
- liquidus — az ötvözet hőmérséklete teljesen folyadék. E felett szabadon áramlik.
A solidus és liquidus között a forraszanyag részben szilárd, részben folyékony – egy kásaszerű, „pépes” vagy „képlékeny” tartományban van. Az ebben a tartományban zavart kötések általában szemcsések és gyengék lesznek (a zavart vagy hideg kötés klasszikus oka), ami az egyik oka annak, hogy a képlékeny tartomány nélküli eutektikus ötvözeteket részesítik előnyben a kézi forrasztáshoz.
Ólmozott (ón-ólom) forrasztóanyag olvadáspontja
Az ón-ólom (SnPb) forrasztóanyag évtizedekig uralta az elektronikát, és ma is használják a repülőgépiparban, a védelemben és az orvostudományban, ahol a megbízhatósága és az ónszálak hiánya számít. Olvadási viselkedése az ón-ólom aránytól függ, és minden SnPb ötvözet azonos 183 °C-os solidusszal (eutektikus hőmérséklettel) rendelkezik:
| Ón-ólom ötvözet | Olvadáspont / tartomány | Megjegyzések |
|---|---|---|
| Sn63 / Pb37 (eutektikus) | 183 °C (361 °F) — egyetlen ponton | Az elektronikai forrasztóónok etalonja; műanyagmentes választék |
| Sn60 / Pb40 | 183–190 °C (361–374 °F) | Nagyon gyakori; kis műanyagtartomány |
| Sn50 / Pb50 | 183–216 °C (361–421 °F) | Szélesebb műanyag választék; általános célú |
| Sn40 / Pb60 | 183–238 °C (361–460 °F) | Magasabb ólomtartalom; vízvezeték-szerelés/ipari |
A gyakorlati tanulság az, hogy az Sn63/Pb37 ötvözetet akkor érdemes választani, ha a lehető legtisztább kötéseket szeretnénk, mivel kihagyja azt a pasztaszerű tartományt, amelyen a többi arány áthalad.
Ólommentes forrasztóanyag olvadáspontja
Az RoHS és hasonló előírások a legtöbb kereskedelmi elektronikai eszközt ólommentes forrasztásra kényszerítették, amely főként ónból készül, ezüst, réz, és néha bizmut vagy nikkel hozzáadásával. Az ólommentes ötvözetek 30–45 °C-kal melegebbek, mint az ón-ólom ötvözetek, ami az átállás legnagyobb gyakorlati következménye – növeli az újraömlesztési csúcshőmérsékleteket és a hőterhelést a nyomtatott áramköri lapokon és alkatrészeken.
| Ólommentes ötvözet | Olvadáspont / tartomány | Megjegyzések |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | Az alapértelmezett ólommentes ötvözet SMT-hez |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Közel eutektikus SAC-variáns |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 °C (430 °F) | Eutektikus ón-ezüst, réz nélkül |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 °C (441 °F) | Alacsony költségű, gyakori a hullámforrasztásban |
Az SAC305 az az ötvözet, amelyre a legtöbb ólommentes NYÁK-szerelvény épül. Léteznek alacsonyabb ezüsttartalmú és adalékolt változatok a költségek csökkentése vagy az ütésállóság és a hőciklus-tűrés javítása érdekében, de olvadáspontjuk a 217 °C-os SAC-környezet közelében marad.
Alacsony és magas hőmérsékletű forrasztóanyagok
A fő ötvözeteken túl két speciális csoport helyezkedik el a hőmérsékleti skála szélsőségein.
Alacsony hőmérsékletű forrasztóanyagok
Az ón-bizmut (Sn42/Bi58) mindössze 138 °C-on (281 °F) , az indium-ón (In52/Sn48) pedig körülbelül 118 °C-on (244 °F) olvad . Ezeket akkor használják, amikor az alkatrészek vagy az aljzatok nem tolerálják a normál reflow hőt – hőérzékeny LED-ek, bizonyos érzékelők, rugalmas aljzatok és lépcsőzetes forrasztás, ahol egy második kötést kell létrehozni az első újraolvasztása nélkül. A kompromisszum az, hogy a bizmutötvözetek általában törékenyebbek.
Magas hőmérsékletű forrasztóanyagok
A magas ólomtartalmú ötvözetek, mint például az Sn10/Pb88/Ag2 (kb. 268–290 °C) és az Sn5/Pb95 (kb. 308–312 °C), szilárdak maradnak olyan hőmérsékleten, amelyen a hagyományos forrasztóanyag megolvadna. Ezeket teljesítmény-félvezető lapkák rögzítésében, olaj- és gázipari elektronikában, valamint más forró környezetben használják. Összehasonlításképpen: a tiszta ón 232 °C-on, a tiszta ólom pedig 327 °C-on olvad.
Forrasztási olvadáspont-összehasonlító táblázat
Ez az összevont táblázat egymás mellé sorolja a gyakori ötvözeteket, a legalacsonyabb olvadásponttól a legmagasabbig.
| Ötvözet | Összetétel | Olvadáspont (°C) | Olvadáspont (°F) | Típus / felhasználás |
|---|---|---|---|---|
| In52/Sn48 | 52% Be, 48% Sn | 118 | 244 | Alacsony hőmérsékletű, érzékeny alkatrészek |
| Sn42/Bi58 | 42% ón, 58% bilirum | 138 | 281 | Alacsony hőmérsékletű ólommentes |
| Sn63 / Pb37 | 63% ón, 37% ólom | 183 | 361 | Ólmozott eutektikum (referencia) |
| Sn60 / Pb40 | 60% ón, 40% ólom | 183-190 | 361-374 | Ólomtartalmú, általános |
| SAC305 | 96.5% ón, 3% ezüst, 0.5% réz | 217-220 | 423-428 | Ólommentes SMT (alapértelmezett) |
| Sn96.5/Ag3.5 | 96.5% ón, 3.5% ezüst | 221 | 430 | Ólommentes ón-ezüst |
| Sn99.3/Cu0.7 | 99.3% ón, 0.7% réz | 227 | 441 | Ólommentes hullámforrasztás |
| Tiszta ón (Sn) | 100% Sn | 232 | 450 | Referencia fém |
| Sn10/Pb88/Ag2 | 10% ón, 88% ólom, 2% ezüst | 268-290 | 514-554 | Magas hőmérséklet (szerszámcsatlakozás) |
| Tiszta ólom (Pb) | 100% Pb | 327 | 621 | Referencia fém |
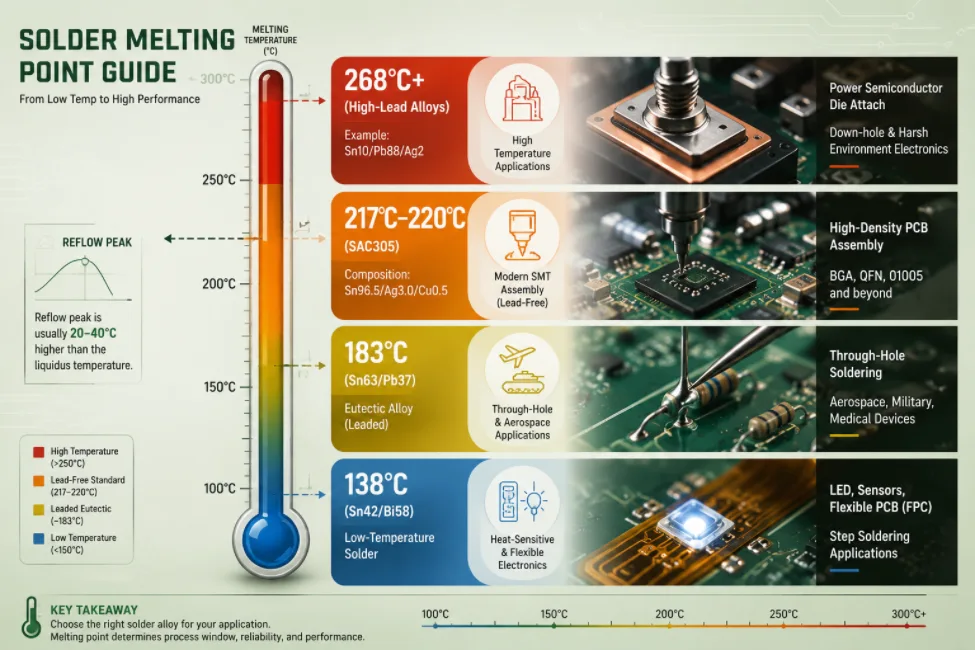
2. ábra. A forrasztási részletek olvadáspontja
Olvadáspont vs. forrasztási és újraömlesztési hőmérséklet
Gyakori félreértés, hogy az olvadáspontot a vasalón vagy sütőn beállított hőmérsékletként kezelik. Ez nem az. Az olvadáspont megmutatja, hogy mikor válik folyékonyá a forrasztóanyag; ahhoz, hogy a forrasztópárnákat nedvesítsük és megfelelően folyassuk, a likvidusz felett kell dolgozni.
- Forrasztópáka hegyének hőmérséklete jóval az olvadáspont fölé van beállítva, hogy a hő gyorsan bejusson a varratba, mielőtt a hegy lehűl. A tipikus beállítások nagyjából a következők: 315–370 °C (600–700 °F) ólmozott forrasztóanyaghoz és 350–400 °C (660–750 °F) ólommentes, a hegy méretéhez és a hézag tömegéhez igazítva.
- Újraflow csúcshőmérséklet körülbelül 20–40 °C-kal az ötvözet likvidusz hőmérséklete fölé van beállítva. SAC305 esetén (likvidusz ~220 °C) egy tipikus csúcs a következő: 235-250 °C; ólmozott Sn63/Pb37 esetén a csúcs körülbelül 210-225 °C normális.
Az olvadáspont és az üzemi hőmérséklet közötti különbség szándékos: túl kicsi margó esetén a forrasztópánt alig folyik (hideg kötések, rossz nedvesedés); túl nagy margó esetén fennáll a veszélye a forrasztófelületek felemelésének, a hőérzékeny alkatrészek károsodásának, vagy a kártya üvegesedési hőmérsékletének túllépésének.
Miért fontos a forrasztási pont az olvadáspont a NYÁK-összeszerelésben?
A gyártás során az olvadáspont az a szám, amely köré minden hőkezelési folyamat épül. Ha hibázol, a hozam romlik. Ahol a legfontosabb:
- Újratördelési profilalkotás. A négyzónás újraömlesztési profilt (előmelegítés, áztatás, újraömlesztés, hűtés) a pasztaötvözet solidus és liquidus állapotából állítják be. A csúcsnak biztonságosan el kell távolítania a liquidust anélkül, hogy az alkatrészeket megfőzné – ezért tér el az SAC305-höz hangolt profil az ólmos eljáráshoz beállított profiltól.
- Lemez anyaga (Tg). Az ólommentes anyagok magasabb hőmérséklete közelebb viszi őket a laminátum üvegesedési hőmérsékletéhez, így a magas Tg FR-4 gyakran ólommentes szerkezetekhez van előírva a delamináció és a vetemedés elkerülése érdekében.
- Vegyes ötvözetek. Az ólomtartalmú golyók ólommentes profilon keresztüli áthelyezése (vagy fordítva) megbízhatatlan kötéseket eredményez. Az ötvözetek kompatibilitását a teljes anyagjegyzékben ellenőrizni kell, különösen a következők esetében: BGA-k.
- Forrasztópaszta és sablonok. A pasztát az ötvözethez illesztik, és a megfelelő lerakódási mennyiséget egy lézerrel vágott sablon biztosítja, hogy a kötésben elegendő fém legyen, miután a fluxus leégett.
- Alacsony hőmérsékletű opciók. Amikor egy panel olyan alkatrészeket tartalmaz, amelyek nem élik túl a 245 °C-os csúcsot, alacsony hőmérsékletű ötvözetet vagy szelektív eljárást választanak.
A kínai székhelyű NYÁK- és NYÁK-gyártó, a Highleap Electronics ólomtartalmú és ólommentes eljárásokat is alkalmaz, a pasztaötvözethez és a panel hőtömegéhez illesztett reflow profilokkal, amelyeket AOI és röntgenvizsgálattal ellenőriznek a területalapú alkatrészeken. Ha nem biztos benne, hogy melyik ötvözet vagy bevonat illik a tervéhez, egy DFM-felülvizsgálat a forrasztóötvözetet, a felületkezelést és a hőkezelési szempontokat is figyelembe veszi a panel megépítése előtt – ez a standard kulcsrakész NYÁK-összeszerelési és SMT- munka része.
Forrasztóón olvadáspontja – GYIK
Mi a forrasztóón olvadáspontja Celsiusban és Fahrenheitben?
Ez az ötvözettől függ. A leggyakoribb ólmozott forraszanyag, az Sn63/Pb37, 183 °C-on (361 °F) olvad. A leggyakoribb ólommentes forraszanyag, az SAC305, körülbelül 217–220 °C-on (423–428 °F) olvad.
Mi az ólommentes forrasztóón olvadáspontja?
A legtöbb ólommentes elektronikai forrasztóanyag körülbelül 217 °C és 227 °C között olvad. Az SAC305 217–220 °C, az eutektikus ón-ezüst 221 °C, az ón-réz (Sn99.3/Cu0.7) pedig 227 °C – nagyjából 30–45 °C-kal melegebb, mint az ón-ólom forrasztóanyag.
Miért van egyetlen olvadáspontja az eutektikus forraszanyagnak?
Az Sn63/Pb37-hez hasonló eutektikus ötvözet olyan specifikus összetételű, amely pontosan egy hőmérsékleten olvad és szilárdul meg, anélkül, hogy pasztaszerű köztes tartomány alakulna ki. Ez az éles átmenet tiszta kötéseket eredményez, és könnyen kezelhetővé teszi a kézi forrasztást.
Milyen hőmérsékletre kell állítanom a forrasztópákámat?
A forraszanyag olvadáspontja felett, hogy a hőátadás gyors legyen: nagyjából 315–370 °C (600–700 °F) ólmos forraszanyag esetén és 350–400 °C (660–750 °F) ólommentes forraszanyag esetén, a forrasztóhegy méretéhez és a kötés tömegéhez igazítva. A pontos érték az üzemi hőmérséklet, nem maga az olvadáspont.
A forrasztási hőmérséklet megegyezik az olvadásponttal?
Nem. Az olvadáspont az, amikor a forraszanyag folyékonnyá válik; a forrasztási vagy újraömlesztési hőmérsékletet e fölé állítják be. Az újraömlesztési csúcsok jellemzően 20–40 °C-kal az ötvözet likvidusz hőmérséklete felett vannak, így a forraszanyag megfelelően nedvesedik.
Keverhetek ólmozott és ólommentes forrasztóanyagot?
Jobb elkerülni. Az ötvözetek keverése – például ólommentes BGA golyók ólmozott profilon keresztüli futtatása – fémek közötti eltéréseket és olvadáspont-eltéréseket okoz, ami megbízhatatlan kötéseket eredményez. A gyártás során az ötvözetek kompatibilitását a teljes összeállításban szabályozzák.
Melyik a legalacsonyabb olvadáspontú forrasztóanyag?
Az elterjedt ötvözetek közül az indium-ón (In52/Sn48) körülbelül 118 °C-on, az ón-bizmut (Sn42/Bi58) pedig 138 °C-on olvad. Ezeket az alacsony hőmérsékletű forrasztóanyagokat hőérzékeny alkatrészekhez és lépcsőzetes forrasztáshoz használják, bár a bizmutötvözetek törékenyebbek.

ajánlott hozzászólás

TMM NYÁK gyártás
Tartalomjegyzék TMM NYÁK gyártási hatókör RF és...

RT duroid 6002 PCB árajánlat és összerakás
Ez az oldal birtokolja az idézetet és a stackup-definíciós feladatot...

TMM6 szűrő NYÁK gyártás
TartalomjegyzékMiért használják a mikrohullámú szűrőtervezők...

Taconic RF 35 vs RO4350B NYÁK
TartalomjegyzékRF-35 vs RO4350B Beszerzés és...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.