
NYÁK fúrási tervezési szabályok a megbízható NYÁK-gyártáshoz

A NYÁK-fúrás nem csupán egy furatkészítési lépés a panelgyártás során. Ez az egyik legfontosabb gyártási szakasz, amely befolyásolja az elektromos megbízhatóságot, az alkatrész illeszkedését, a bevonat minőségét, a rétegrendet, a CAM optimalizálást és a teljes gyártási költséget. A mérnökök számára a fúró kialakítása közvetlenül befolyásolja, hogy egy NYÁK-ot könnyű-e gyártani, hogy a furatszerkezetek megbízhatóak-e, és hogy a végső panel megfelel-e mind a teljesítmény-, mind a költségvetési céloknak. A CAM mérnökök számára a fúrófájlok, a szerszámméret-választás, a furattűrés és a furatszám mind befolyásolja, hogy milyen hatékonyan lehet feldolgozni a feladatot, és hogy mekkora gyártási kockázatot kell bevinni, mielőtt a gyártás egyáltalán megkezdődne.
A Highleap Electronicsnál a fúrást igénylő terveket támogatjuk a NYÁK-gyártáson keresztül , szabványos többrétegű lapok, HDI-struktúrák, ipari elektronika, kommunikációs termékek és más összetett tervek esetében, ahol a fúrás minősége kritikus fontosságú a hozam és a hosszú távú megbízhatóság szempontjából. Ez az útmutató a NYÁK-fúrást a tervezés, a CAM-mérnökség, a gyárthatóság és a költségellenőrzés szempontjából ismerteti, így a mérnökök jobb döntéseket hozhatnak a gyártásba bocsátás előtt.
Tartalomjegyzék
- Miért fontosabb a NYÁK-fúrás, mint a legtöbb tervező gondolja?
- NYÁK-furatok típusai és gyártási céljuk
- Minimális fúróméret, kész furatméret és fúrókompenzáció
- Furattűrés, pozíciópontosság és gyűrűvezérlés
- Mechanikus fúrás vs. lézeres fúrás
- Hogyan optimalizálják a CAM mérnökök a NYÁK fúrófájljait?
- Hogyan befolyásolja a furatszám és a szerszámváltozás a költségeket és az átfutási időt?
- Gyakori NYÁK-fúrási problémák és azok megelőzése
- DFM szabályok a jobb NYÁK-fúrástervezéshez
- NYÁK fúrás GYIK
Miért fontosabb a NYÁK-fúrás, mint a legtöbb tervező gondolja?
A NYÁK-fúrás sokkal többet jelent annál, mint hogy a furat a megfelelő helyen jelenik-e meg. A modern NYÁK-gyártásban a fúrt furatok gyakran egyszerre képezik a termék elektromos szerkezetét, összeszerelési szerkezetét és mechanikai szerkezetét. A tervezési szakaszban hozott rossz fúrási döntés gyűrűs kitörést, bevonatgyengülést, furatfal-károsodást, illesztési hibát, szükségtelen szerszámcseréket, nagyobb selejtkockázatot és elkerülhető költségnövekedést okozhat.
Például egy, a kapcsolási rajzon elektromosan elfogadható átvezető furat gyártása továbbra is drága vagy kockázatos lehet, ha a fúró mérete túl kicsi, a képarány túl magas, vagy a gyűrű alakú gyűrű túl keskeny. Ugyanígy a túl sok nem szabványos fúrószerszámot tartalmazó kialakítás növelheti a CAM bonyolultságát és a gyártási időt anélkül, hogy valódi elektromos előnyt biztosítana.
Ezért a fúrást soha nem szabad apró kimeneti fájlrészletként kezelni. Ez egy alapvető DFM téma, amely a kezdetektől fogva befolyásolja a gyártás minőségét, megbízhatóságát és költségeit.
NYÁK-furatok típusai és gyártási céljuk
A NYÁK-gyártásban különböző furatszerkezeteket használnak a különböző elektromos és mechanikai igényekhez. Minden típus eltérő gyártási követelményeket is teremt.
- Galvanizált átmenőfurat (PTH): A teljes panel vastagságán átfúrva, majd rézzel bevonva. Átmenő furatú alkatrészekhez és teljes mélységű rétegek közötti elektromos csatlakozásokhoz használják.
- Nem galvanizált átmenő furat (NPTH): Rézbevonat nélküli mechanikai furat. Szerelési, szerszámozási vagy beállítási jellemzőkhöz használják.
- Vakon keresztül: egy külső réteget egy vagy több belső réteggel köt össze anélkül, hogy áthaladna a teljes panelen.
- Eltemetve: teljesen a belső rétegek között helyezkedik el, és a külső felületről láthatatlan.
- Mikrovia: nagyon kicsi, lézerrel fúrt furat, amelyet jellemzően a következőkben használnak HDI PCB tervek a szomszédos rétegek összekapcsolására.
- Hátsó fúrt lyuk: szabályozott mélységű furat, amelyet átvezető csonkok eltávolítására használnak nagysebességű kivitelekben.
- Résített lyuk: hosszúkás mechanikus vagy bevonatolt nyílás, amelyet csatlakozókhoz, sorkapcsokhoz vagy mechanikai illeszkedési követelményekhez használnak.
Ezek a furattípusok hasonlónak tűnhetnek a kimeneti fájlokban, de a gyártás során nem ugyanúgy dolgozzák fel őket. Ezért a fúrási adatoknak egyértelműen meg kell különböztetniük a galvanizált és nem galvanizált furatokat, a kész furatokra vonatkozó követelményeket, valamint az esetlegesen szabályozott mélységű vagy szekvenciális építési szerkezeteket.
Minimális fúróméret, kész furatméret és fúrókompenzáció
A mérnökök számára az egyik legfontosabb téma a fúróméret és a kész furatméret közötti kapcsolat . A tervben meghatározott furat gyakran a szükséges kész méret, nem pedig a gyártás során használt fúrófej mérete.
Ez azért fontos, mert a galvanizált furatok a rézlerakódás és a folyamathatások miatt a fúrás után kisebbek lesznek. A kívánt kész furat eléréséhez a tényleges fúrószerszámnak általában nagyobbnak kell lennie, mint a kívánt végső méret.
Tipikus tervezési szempontok a következők:
- Kész furat mérete: a végső használható átmérő a galvanizálás után
- Fúrókompenzáció: a kész furat célértékének eléréséhez szükséges extra fúróátmérő
- Tábla vastagsága: a vastagabb táblák nagyobb fúrási és galvanizálási kihívásokat jelentenek
- Képarány: a lemez vastagságának és a fúrt lyuk átmérőjének aránya
| Lyukkategória | Tipikus gyártási tartomány | Megjegyzések |
|---|---|---|
| Standard mechanikus PTH | Általában 0.20 mm körül és afelett | A legtöbb szabványos furathoz és átmenő furathoz használják |
| Finommechanikus fúró | Az általános szabványtartomány alatt | Nagyobb kockázat, nagyobb eszközérzékenység, több költség |
| Lézer mikrovia | Sokkal kisebb, mint a mechanikus via | HDI szekvenciális felépítésű struktúrákban használatos |
| Nagy mechanikus rögzítőfurat | A csatlakozótól és a hardverigényektől függ | Gyakran NPTH és mechanikusan meghajtott |
Valós projektekben a legjobb gyakorlat nem az, hogy a fúróméretet a lehető legkisebbre csökkentsük csak azért, mert a tervezőeszköz ezt lehetővé teszi. A helyes kérdés az, hogy a furatméret szükséges, gyártható és költséghatékony-e a halmozási és megbízhatósági cél eléréséhez.
Furattűrés, pozíciópontosság és gyűrűvezérlés
A furatméret önmagában nem elég. A mérnököknek a tűréshatárokat és a beállítást is ismerniük kell. Még ha a névleges furatátmérő helyes is, a végeredmény akkor is hibás lehet, ha a furat nem a megfelelő pozícióban van, vagy túl közel van a párna széléhez.
Fontos ellenőrzési pontok a következők:
- Kész furat tűrése: meghatározza, hogy az alkatrészvezetékek, a préscsatlakozó csapok és a mechanikus alkatrészek megfelelően illeszkednek-e
- Furathelyzet tűrés: meghatározza, hogy a lyuk a betét közepén marad-e
- Gyűrűs gyűrű: a rézgyűrű, amely a fúrt lyuk körül marad a gyártási tűrések alkalmazása után
- Kitörésveszély: akkor fordul elő, amikor a fúrt lyuk túl közel vagy túl közel tolódik a párna határához
A CAM mérnökök számára itt válik kritikussá a tervellenőrzés. A furatátmérőt, a betétméretet, a tűréshatárokat és a rétegillesztést együttesen kell ellenőrizni. Egy agresszív furatméretű és gyenge gyűrűs terv átmehet egy egyszerű CAD-ellenőrzésen, de még mindig komoly hozamkockázatot jelenthet a gyártás során.
Ha a kártya precíziós RF vonalakat vagy hátulról fúrt szerkezeteket tartalmaz, ezek a tűréshatár-döntések kölcsönhatásban állnak a tágabb nagyfrekvenciás NYÁK- tervezési stratégiával is.
Mechanikus fúrás vs. lézeres fúrás
A legtöbb NYÁK-furatot még mindig mechanikus fúrással készítik , de a lézeres fúrás elengedhetetlen számos HDI-struktúra esetében. A választás közöttük nem csupán technológiai preferencia kérdése. A típuson, a rétegstratégián, a költségeken és a gyárthatóságon keresztül is befolyásolja a furatokat.
| Módszer | Legmegfelelőbb | Fő előny | Fő korlátozás |
|---|---|---|---|
| Mechanikus fúrás | Átmenő furatok, szabványos furatok, rögzítőfuratok, rések | Széles körben használt, hatékony, a legtöbb panelhez alkalmas | A fúrófej mérete és a szerszámkopás korlátozza |
| Lézeres fúrás | Mikrofuratok, HDI felépítő rétegek, nagyon kicsi furatok | Támogatja a finomhangolású és nagy sűrűségű összekapcsolást | Magasabb folyamatköltségek és összetettebb halmozott tervezés |
A mechanikus fúrás továbbra is a szokásos többrétegű panelek fő megoldása. A lézeres fúrás akkor válik szükségessé, ha az összekötőelemek sűrűsége meghaladja azt a szintet, amelyet a mechanikus fúrók gazdaságosan vagy megbízhatóan elbírnak.
Hogyan optimalizálják a CAM mérnökök a NYÁK fúrófájljait?
Ez a NYÁK-fúrás egyik leginkább figyelmen kívül hagyott része a megrendelő részéről. A fúrófájl nem csupán egy passzív kimenet. Ez a mérnöki munkafolyamat egyik fő CAM-optimalizálási pontja.
A gyártásba adás előtt a CAM mérnökök jellemzően a következőket ellenőrzik:
- Szerszámméret konszolidációja: hogy a hasonló furatméretek biztonságosan kombinálhatók-e a szerszámok számának csökkentése érdekében
- PTH vs. NPTH elválasztás: a bevonatos és nem bevonatos furatok egyértelműen elkülönülnek-e
- Kész furat vs. fúróméret logika: hogy a tervezési szándék megfelel-e a valós gyártási kompenzációnak
- Furatok száma szerszámonként: hogy egy adott fúróméret túlzott szerszámterhelést vagy szokatlan ciklusidőt okoz-e
- Rés- és speciális furatmegmunkálás: hogy a hornyok, süllyesztők vagy szabályozott mélységű furatok speciális marást vagy fúrási eljárást igényelnek-e
- Gyűrű alakú gyűrű ellenőrzése: hogy a kiválasztott szerszámméretek a tűrés alkalmazása után is gyárthatóak maradnak-e
A jó CAM-optimalizálás nem csak a gyárthatóságot javítja. Csökkentheti a fúrószerszám-cseréket, lerövidítheti a gyártási időt, csökkentheti a szerszámterhelést, javíthatja a hozamot és segíthet stabilizálni a költségeket. A rossz fúrási adatok az ellenkezőjét eredményezik: több szerszám, nagyobb bonyolultság, több ellenőrzési idő és nagyobb termelési kockázat.
Ezért kell a fúrási szabályokat a NYÁK-tervezés során ellenőrizni , nem csak a Gerber és a fúrófájlok véglegesítése után.
Hogyan befolyásolja a furatszám és a szerszámváltozás a költségeket és az átfutási időt?
Sok mérnök úgy gondolja, hogy a költségek főként a panel méretétől, a rétegek számától és a felületkezeléstől függenek. A valóságban a fúrásnak is jelentős hatása lehet a költségekre, különösen az összetett panelek esetében.
A fúrással kapcsolatos főbb költségtényezők a következők:
- Lyukak száma összesen: több furat hosszabb gépidőt jelent
- Fúrószerszámok száma: A nagyobb szerszámátmérő több beállítást és nagyobb CAM-bonyolultságot jelent
- Kis lyukak százalékos aránya: A finomabb furatok növelik a folyamat érzékenységét, és lassabb gyártási feltételeket igényelhetnek
- Rakás vastagsága: a vastagabb táblák megnehezítik a fúrást és a galvanizálást
- Hátrafúrás vagy mélységszabályozott fúrás: növeli a folyamat bonyolultságát
- HDI mikrovia tartalom: általában jelentősen növeli a gyártási költségeket
A költségkontroll érdekében az egyik legjobb tervezési szokás a fúróméretek szükségtelen eltérésének elkerülése. Ha két furatméret ugyanazt a gyakorlati funkciót tölti be, szabványosításuk egyszerűsítheti mind a CAM munkát, mind a gyártást.
Gyakori NYÁK-fúrási problémák és azok megelőzése
A fúrási hibák gyakran nem „fúrási hibákként” jelennek meg a megrendelő számára. Ehelyett később bevonathibaként, nyitott áramkörökként, kitörésekként, összeszerelési illeszkedési problémákként vagy a hőciklusok során megbízhatatlan furatokként jelentkezhetnek.
A gyakori problémák a következők:
- Fúró vándorlása: a furat az anyag viselkedése vagy a fúrási körülmények miatt eltér a tervezett középpontjától
- Kitörni: a lyuk széle túl közel vagy túl vág a korong szélén
- Kenet: A gyantamaradványok a furat falán maradnak, és befolyásolják a későbbi fémezést
- Durva lyukfal: csökkenti a galvanizálás megbízhatóságát és növeli az összekapcsolódások kockázatát
- Fúrótörés: különösen kis szerszámok, mélyfúrás vagy rossz forgácselvezetés esetén
- Sorják vagy törmelék: befolyásolhatja a tisztaságot és a későbbi folyamat stabilitását
Ezen problémák nagy részét a jobb tervezési szabályok, a jobb CAM-ellenőrzés, a helyes fúrási paraméterek és a reális gyártási ráhagyások kombinációja csökkenti.
DFM szabályok a jobb NYÁK-fúrástervezéshez
Ha a cél a jobb gyárthatóság, az alacsonyabb költség és a nagyobb fúrási megbízhatóság, akkor ezek a szabályok számítanak:
- Használja a legnagyobb praktikus fúróátmérőt: Ne válasszon kis lyukakat, kivéve, ha a terv valóban megköveteli azokat
- Tartson fenn elegendő gyűrűt: realisztikus pozíciótűrést biztosít a fúrási folyamatnak
- Ahol lehetséges, szabványosítsa a szerszámméreteket: kevesebb fúrószerszám általában könnyebb CAM-optimalizálást és jobb hatékonyságot jelent
- A bevonatos és a bevonat nélküli furatokat egyértelműen különítse el: soha ne próbálj CAM-et találgatni
- Párosítsa a lyukszerkezetet az egymásra helyezéshez: Ne erőltessen átmenő furatokat olyan helyeken, ahol a mikrofuratok vagy a szekvenciális építési struktúrák megfelelőbbek
- Képarány korai ellenőrzése: különösen vastag deszkákhoz és kis bevonatolt lyukakhoz
- Vegye figyelembe a végső összeszerelési igényt: A csatlakozó illeszkedése, a sajtolási illesztés tűrése és a tű behelyezése mind a valósághű kész furatvezérléstől függ.
Azok a mérnökök, akik a fúrást a DFM részeként kezelik – nem csak a CAD kimenet részeként –, általában gyorsabb prototípus-jóváhagyást, tisztább CAM-ellenőrzést, jobb hozamokat és stabilabb NYÁK-teljesítményt érnek el. Ha egy új tervet validál, a prototípus NYÁK- építéssel való kezdés gyakran a legjobb módja annak, hogy megerősítsük a fúrószerkezetek, a furattűrések és a rétegrend-döntések mind gyárthatóságát a sorozatgyártás előtt.
Kérjen árajánlatot NYÁK-fúró tervezésére
NYÁK fúrás GYIK
Mi a különbség a fúróméret és a kész furatméret között a NYÁK-gyártásban?
A fúróméret a gyártás során használt fizikai szerszámátmérő. A kész furatméret a galvanizálás és megmunkálás utáni végső átmérő. Galvanizált furatok esetén a kész átmérő általában kisebb, mint az eredeti fúróátmérő.
Mi a tipikus minimális fúróátmérő egy szabványos NYÁK-hoz?
Ez a panel szerkezetétől, vastagságától és a gyártó képességeitől függ, de a standard mechanikus fúrások általában nagyobbak, mint a HDI mikrovia szerkezetek. Nagyon kis furatok is lehetségesek, de ezek növelik a gyártási nehézségeket és költségeket.
Miért befolyásolja a lyukszám a NYÁK költségét?
Mivel a fúrási idő, a szerszámcserék, a kis furatok kezelése és a CAM bonyolultsága mind növekszik a furatok számának és a fúrási változatosságnak a növekedésével.
Miért fontos a CAM ellenőrzés a NYÁK fúrófájloknál?
Mivel a CAM mérnökök a kártya gyártásba kerülése előtt ellenőrzik a szerszámméreteket, a galvanizált és nem galvanizált furatok definícióit, a gyűrű alakú gyűrűk biztonságát, a gyárthatóságot és az optimalizálási lehetőségeket.
Mikor kell lézeres fúrást alkalmazni a mechanikus fúrás helyett?
A lézeres fúrást főként mikrofuratokhoz és HDI-kialakításokhoz használják, ahol a furatméretek túl kicsik vagy túl sűrűek a gyakorlati mechanikus fúráshoz.

Kapcsolódó cikkek
A PCB Via-in-Pad technológia átfogó elemzése
Fedezze fel a Via-in-Pad technológia legfontosabb előnyeit és kihívásait a nyomtatott áramköri lapok tervezésében, szakértői tippekkel a teljesítmény és a megbízhatóság maximalizálásához.
Nyomtatott áramköri nyílások kiválasztása a PCB teljesítményének és költségének optimalizálásához
Fedezze fel, hogyan optimalizálhatja a nyomtatott áramköri lapokat hatékony furatkiválasztási technikákkal, mint például a hátsó fúrás és a betemetett átmenetek, a mechanikus és a lézeres fúrás, valamint a HDI-köteg tervezése a teljesítmény javítása érdekében, miközben minimalizálja a gyártás bonyolultságát és költségeit.
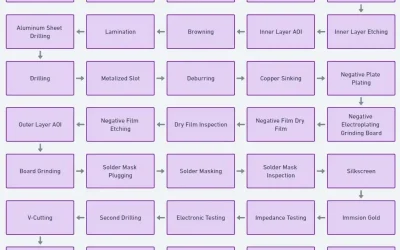
A nyomtatott áramköri lapok gyártási folyamata – itt a végső útmutató
Kiváló minőségű nyomtatott áramkörök gyártási megoldások: pontosság, sebesség és megbízhatóság elektronikai projektjeihez – a prototípustól a tömeggyártásig.
Vegyél egy gyors árajánlatot