
Rogers NYÁK gyártási folyamat

Ez az oldal a Rogers NYÁK-gyártás folyamatszintű referenciaanyaga. A közzétett adatokat követi a CAM, képalkotás, laminálás, fúrás, fémezés, kidolgozás és ellenőrzés során, az RF-kritikus méreteket és az egymásra rakást gyártásirányításként, nem pedig háttérelméletként kezelve.
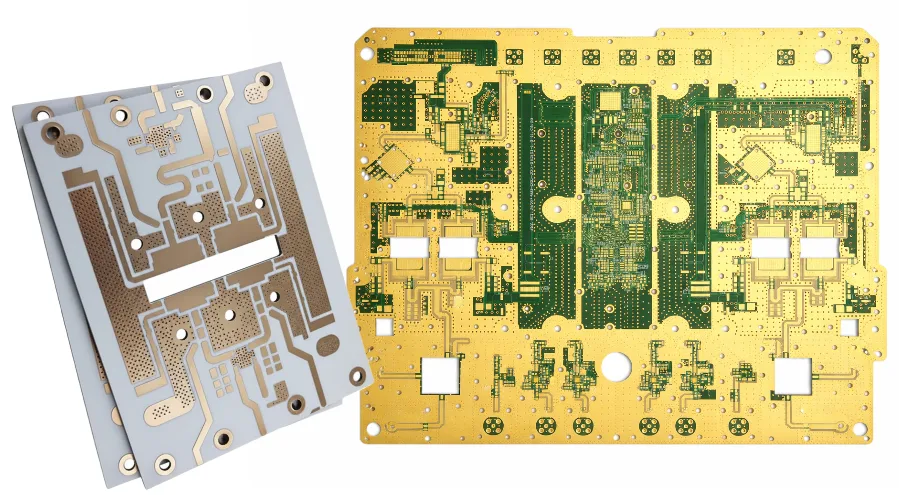
1. ábra. Rogers NYÁK gyártási folyamat
A Rogers NYÁK-gyártási folyamatát a legjobb egy kiadási sorrendben szabályozni, nem pedig általános gyártási lépések listájaként. A mérnöki felülvizsgálat először a konstrukciót rögzíti; a CAM, laminálás, fúrás, galvanizálás és kikészítés, majd végrehajtja a kiadott definíciót. A Highleap Electronics a NYÁK-gyártó és -összeszerelő az itt leírt konstrukció esetében. A Rogers és a hivatkozott minőségnevek azonosítják a megadott anyagot, és nem a Highleap anyaggyártásának leírását jelentik. Összefoglaló: A Rogers NYÁK-gyártási folyamata ugyanazt az általános sorrendet követi, mint az FR4 – belső réteg képalkotása, laminálás, fúrás, galvanizálás, külső réteg mintázása és kikészítés –, de szinte minden lépés paramétermódosításokat, további folyamatszakaszokat vagy teljesen eltérő kémiai eljárásokat igényel. Ez az útmutató dokumentálja a Rogers nagyfrekvenciás NYÁK-ok teljes gyártási folyamatát, amely mind az FR4-kompatibilis RO4000 szénhidrogén sorozatot, mind a PTFE-alapú RO3000 és RT/duroid családokat lefedi, specifikus folyamatparaméterekkel, berendezéskövetelményekkel és meghibásodási módokkal minden lépésben.
Tartalomjegyzék
- Rogers NYÁK gyártási folyamat áttekintése: Mi változik az FR4-hez képest?
- 1. lépés – Anyagátvétel, tárolás és elősütés
- 2. lépés – Belső réteg képalkotása, maratás és méretezés
- 3. lépés – Laminálóprés profilok RO4000 és PTFE Rogers között
- 4. lépés – Rogers NYÁK-ok fúrása: Paraméterek, fúrófej élettartama és furatminőség
- 5. lépés – Maszatolás, felületaktiválás és rézbevonatolás
- 6. lépés – Külső réteg mintázása, forrasztási maszk és felületkezelés
- 7. lépés – Impedanciavizsgálat, minőségellenőrzés és szállítás
- Rogers NYÁK-gyártási szolgáltatások a Highleap Electronics-nál
1. A Rogers NYÁK gyártási folyamatának áttekintése: Mi változik az FR4-hez képest?
Egy Rogers NYÁK ugyanazon fő gyártási szakaszokon megy keresztül, mint egy FR4 kártya, de minden szakaszban három folyamatbeli különbséget kell figyelembe venni:
| Különbség kategória | Érintett anyagok | Milyen változások |
|---|---|---|
| PTFE felületi inertsége | RO3000, RT/duroid 5880, RT/duroid 6002 | A plazmaaktiválás kötelező a laminálás és galvanizálás előtt; a permanganátos kenődésmentesítés nem működik; a réz kezelés nélkül nem tapad meg |
| Kerámia töltőanyag kopás | RO4000 (RO4350B, RO4003C), TMM sorozat | A fúrófej élettartama 50–70%-kal csökkent; módosított előtolási sebesség; eltérő marási tényezők |
| Magas hőmérsékletű laminálás | Minden PTFE-alapú Rogers | Préshőmérséklet 380–400 °C (szemben az FR4 175–185 °C-ával); speciális vákuumprésekre van szükség |
Az RO4000 sorozatú anyagok a leginkább FR4-kompatibilisek – standard préshőmérsékleteket, standard permanganátos kenésmentesítést és standard prepreget használnak. A PTFE alapú anyagok (RO3000, RT/duroid) igénylik a legtöbb folyamatmódosítást. Az, hogy melyik Rogers anyagcsaláddal dolgozik, meghatározza, hogy mely gyártási lépéseket kell módosítani. Az anyagválasztási útmutatásért lásd a Rogers anyagok áttekintését.
2. 1. lépés – Anyagátvétel, tárolás és elősütés
A Rogers NYÁK-gyártás az anyagelőkészítéssel kezdődik – ami a Rogers számára kritikusabb, mint az FR4, a nedvességérzékenység és a nagyfrekvenciás laminátumok méretbeli viselkedése miatt.
Tárolási körülmények. Eredeti, lezárt csomagolásban, felhasználásig 20–25 °C-on, 40–60% relatív páratartalom mellett tárolandó. A PTFE alapú anyagok (RO3003, RT/duroid 5880) rugalmasak és könnyen gyűrődnek – ezeket sík felületen, erre a célra szolgáló állványokon kell tárolni, függőlegesen nem szabad egymásra rakni. Az RO4000 sorozatú anyagok merevek, de nedvességtartalmuk szabályozása szükséges a Dk-eltolódás megakadályozása érdekében.
Bejövő ellenőrzés. Ellenőrizze a dielektromos vastagságot több ponton (a Rogers szigorúbb tűréshatárokat határoz meg, mint az FR4), ellenőrizze a rézfólia érdességi profilját (standard, fordított kezelésű vagy alacsony profilú), és vizuálisan ellenőrizze, hogy nincs-e szennyeződés vagy karcolás. A Rogers nagyfrekvenciás NYÁK- aljzatán lévő karcolás impedancia-folytonossági hibát okozhat – ami az FR4-en esztétikai hiba lenne, az a Rogersnél funkcionális hiba.
Sütés előtti követelmények. A gyártósorra kerülés előtt süssük meg a felszívódott nedvesség eltávolítása érdekében:
| Anyagcsalád | Sütés előtti hőmérséklet | Időtartam: | A kihagyás következménye |
|---|---|---|---|
| RO4000 sorozat | 150 ° C | 2-4 óra | Hólyagosodás laminálás vagy újrafröccsöntés során |
| RO3000 / RT/duroid (PTFE) | 120 ° C | 2 óra | Delamináció, csapdába esett nedvesség, ami Dk változást okoz |
| TMM sorozat | 150 ° C | 2 óra | Csökkent réztapadás, hólyagosodás kockázata |
3. 2. lépés – Belső réteg képalkotása, maratás és méretezés
A belső réteg feldolgozása ugyanazt a sorrendet követi, mint az FR4 – fotoreziszt felvitele, expozíció, előhívás, maratás, leválasztás –, de a Rogers anyag viselkedéséhez igazodó módosításokkal.
Felület-előkészítés. PTFE alapú anyagok esetén a rézfelületeket kémiai úton (savas tisztítás → mikromaratás → öblítés → szárítás) kell tisztítani, ne mechanikusan. A dörzsölő kefék deformálhatják a vékony PTFE magokat (10 mil alatt), ami rézgyűrődéseket és regisztrációs hibákat okozhat. A 20 mil feletti RO4000 sorozatú magok esetében a könnyű mechanikai súrolás elfogadható.
Képalkotás. A Rogers NYÁK-ok esetében a lézeres direkt képalkotás (LDI) előnyösebb a hagyományos kontakt expozícióval szemben. Az LDI valós időben kompenzálja a méretbeli eltéréseket – a képalkotó rendszer a mintát a tényleges panelméreteknek megfelelően méretezi az elősütés és kezelés után. Ez különösen fontos a PTFE laminátumok esetében, amelyek a feldolgozás során akár 0.5 mil/hüvelykkel is nyúlhatnak vagy zsugorodhatnak.
Maratás. A standard réz-kloridos vagy ammóniás kémia minden Rogers-anyagnál működik. A kritikus különbség: a Rogers-laminátumok hőtömege eltér az FR4-től, ami befolyásolja a marási sebesség egyenletességét a panelen. Impedanciavezérelt Rogers-görbék esetén a gyártási panelek elkészítése előtt ellenőrizze a marási tényezőt a tesztszelvényeken. A PTFE-alapú anyagok marási tényezője jellemzően jobb (kevésbé alámart), mint az FR4, mivel az aljzat nem duzzad és nem szívja magába a marószert.
Méretskálázás. Anyagspecifikus grafikai kompenzációt alkalmazzon a korábbi maratási zsugorodási adatok alapján. Az RO4000 sorozat esetében a zsugorodás minimális és hasonló az FR4-hez. RO3003 és RT/duroid esetében mérje meg és rögzítse a zsugorodást panelméret és réztömeg szerint, majd ezeket az adatokat táplálja vissza az LDI kompenzációba.
4. 3. lépés – Laminálóprés profilok RO4000 és PTFE Rogers között
A laminálás a Rogers NYÁK-gyártási folyamatának leghibásabb lépése. A két fő anyagcsalád alapvetően eltérő préselési ciklusokat igényel.
| Vizsgált paraméter | FR4 szabvány | RO4000 sorozat | RO3000 / RT/duroid (PTFE) |
|---|---|---|---|
| Csúcshőmérséklet | 175-185 ° C | 185 ° C | 380-400 ° C |
| Nyomás | 250 350–XNUMX XNUMX psi | 250 350–XNUMX XNUMX psi | 150 300–XNUMX XNUMX psi |
| Csúcsidő tartása | 60–90 perc | 60–90 perc | 15–30 perc |
| Hűtési sebesség | 3–5 °C/perc | 2–3 °C/perc | 2–3 °C/perc |
| Vákuum | Választható | Ajánlott | Kötelező |
| Kötőréteg | FR4 prepreg | FR4 prepreg vagy RO4450F | RO3001 kötésű vagy FEP fólia |
| Laminálás utáni sütési | Választható | Ajánlott (150 °C / 2 óra) | Szükséges (150 °C / 4 óra) |
Az RO4000 sorozatú laminálás ugyanazt a hőmérsékletet használja, mint az FR4, de lassabb hűtést igényel (2–3 °C/perc a 3–5 °C/perc helyett), hogy megakadályozza a réz-dielektromos határfelület mikrórepedéseit. A Rogers/FR4 hibrid rétegelt lemezek esetében a RO4000 anyagok közvetlenül az FR4 prepreghez vagy a Rogers 4450F rétegelt lemezhez kötődnek – nincs szükség speciális felületkezelésre. Ahol az eljárás eltérő maganyagokat használ, a vegyes Rogers/FR-4 konstrukciók tervezésének meg kell oldania a kötési rendszert és a kész rétegelt lemezt.
A PTFE lamináláshoz 380–400 °C szükséges – a legtöbb FR4 prés ezt nem tudja elérni. Speciális, magas hőmérsékletű vákuumprésekre van szükség. A panelen átívelő hőmérséklet-gradienseknek ±5 °C alatt kell maradniuk; a nagyobb gradiensek egyenetlen kötést és lokalizált Dk-variációt okoznak, ami impedancia-szórásként jelenik meg a TDR tesztelés során.
A laminálás utáni 150 °C-on 2-4 órán át történő sütés megszünteti a maradék feszültséget. Ez kritikus fontosságú a hibrid konstrukcióknál, ahol a Rogers és az FR4 közötti hőtágulási együttható (CTE) eltérés a hűtés során eltérő feszültséget hoz létre. A rétegelt lemezek tervezésével kapcsolatos útmutatásért lásd a Rogers NYÁK-ok rétegelt lemezek tervezési útmutatóját.
5. 4. lépés – Rogers NYÁK-ok fúrása: Paraméterek, fúrófej élettartama és furatminőség
A fúrási kihívások anyagcsaládonként eltérőek, és a Rogers NYÁK-gyártás anyagspecifikus fúrási paraméterkészleteket igényel.
| Vizsgált paraméter | FR4 | RO4000 (kerámia töltetű) | RO3000 / RT/duroid (PTFE) |
|---|---|---|---|
| Bit élet | 120 000+ találat | 300–500 találat | 600–1,000 találat |
| Előtolási sebesség beállítása | Standard | 20–30%-os csökkentés | Kismértékű növekedés az FR4-hez képest |
| Orsó sebessége | Standard | Standard | Magasabb (80 000+ fordulat/perc kis furatok esetén) |
| Elsődleges hibamód | Normál viselet | Kerámia kopás, bittörés | PTFE-kenődés a furat falán |
| Nevezési/támogatói tábla | Standard | Standard | Alumínium belépőlap a hővezetés érdekében |
| Veremmagasság | 3–4 panel | 2–3 panel | 1–2 panel |
RO4000 sorozat: A kerámia töltőanyag-részecskék 2–3× gyorsabban koptatják a keményfém fúrófejeket, mint az FR4 üvegszálas fúrófejei. Finomabb szemcséjű keményfém és automatizált fúróállapot-felügyelet segítségével észlelhető a kopás, mielőtt a furat minősége romlana.
PTFE alapú anyagok: A PTFE puha, és inkább elkenődik, mintsem lepattan. A lepattanás bevonja a furat falát, és megakadályozza a rézbevonat tapadását – ez egy olyan hiba, amely hőciklus során okoz áthatolási hibát, nem pedig a csupasz panel tesztelése során. A tiszta forgácseltávolítást az előtolási sebesség enyhe növelésével, a visszahúzási sebesség csökkentésével és alumínium belépő panelek használatával lehet elősegíteni.
Hibrid rétegezés: A fúró egyetlen ütéssel áthalad mindkét anyagtípuson – ez a legnagyobb kihívást jelentő forgatókönyv. Használjon a Rogers-beállításokhoz közelebb álló kompromisszumos paraméterkészletet. Vak- és földbe süllyesztett furatok esetén a lézerfúrás elkerüli a mechanikai igénybevételt, és tisztább PTFE furatfalakat eredményez.
Fúrás utáni ellenőrzés: Keresztmetszet 2-3 furat panelenként. Ellenőrizze a PTFE elkenődést (szürke bevonat a furat falán), a kerámia kihúzódását (fehér foltok), a szegfej leválását (rézfólia felszállás a belépéskor) és a mikrorepedések jelenlétét. Ezen hibák bármelyike rontja a galvanizált átmenő furat megbízhatóságát.
6. 5. lépés – Kenődésmentesítés, felületaktiválás és rézbevonatolás
Ez a lépés a legnagyobb különbség a Rogers és az FR4 NYÁK-gyártás között.
RO4000 sorozatú kenetmentesítés. A standard permanganátos kenetmentesítés működik – ugyanaz a kémia, mint az FR4-hez. A plazma kenetmentesítés (CF₄/O₂) jobb eredményeket biztosít, és nagy megbízhatóságú alkalmazásokhoz, például hőciklusoknak kitett autóipari NYÁK-okhoz ajánlott .
PTFE felületaktiválás (RO3000, RT/duroid). A PTFE kémiailag inert – a permanganát nem támadja meg, és a réz nem tapad a kezeletlen PTFE-hez. Két aktiválási módszert alkalmaznak:
| Módszer | Hogyan működik | paraméterek | Előnyök / hátrányok |
|---|---|---|---|
| Plazma kezelés (előnyben részesített) | A CF₄/O₂ plazma érdesíti a PTFE felületét, kémiai kötési helyeket hoz létre | 200–400 W, 5–15 perc, 100–300 mTorr | Tisztább, következetesebb, veszélyes vegyszerek nélkül |
| Nátrium-maratás (kémiai) | A nátrium-naftalin oldat eltávolítja a fluort a PTFE felületéről | Szabályozott merítési idő, szobahőmérséklet | Hatékony, de veszélyes; a túlzott maratás rontja a Dk-t |
Galvanizálási sorrend az aktiválás után: Palládium/ón katalizátor → elektrolitikus réz (0.5–1.0 µm) → elektrolitikus réz a végső vastagságig (minimum 25 µm standard, 30–35 µm a nagy megbízhatóság érdekében). Kritikus időzítés: az elektrolitikus rezet a plazmakezelést követő 4 órán belül le kell rakni – a PTFE felületek idővel deaktiválódnak, mivel a funkciós csoportok visszatérnek inert állapotukba.
7. 6. lépés – Külső réteg mintázása, forrasztási maszk és felületkezelés
Külső réteg mintázása. Ugyanaz a folyamat, mint a belső rétegeknél – LDI megvilágítás, előhívás, maratás, leválasztás. A Rogers külső rétegekkel kapcsolatos további szempont az antenna és a szűrő mintázatának pontossága. 20 GHz feletti frekvenciákon a méreteket ±1 mil (±25 µm) határon belül kell tartani. Ehhez a pontossághoz zárt hurkú marási sebességszabályozással rendelkező szállítószalagos maratási vonalakra van szükség.
Forrasztómaszk. A szabványos folyékony fotolízisű forrasztómaszk (LPSM) jól tapad az RO4000 sorozathoz. PTFE anyagok esetén a maszk tapadása előkezelés nélkül gyenge – a maszk felvitele előtti enyhe rézmikromaratás javítja a kötést. Egyes RF tervek elhagyják a forrasztómaszkot a 30 GHz feletti jelrétegeken, hogy elkerüljék a további dielektromos veszteséget.
Felületkezelés. A Rogers RF NYÁK-oknál a leggyakoribb az ENIG – sík felület, állandó érintkezési ellenállás, kompatibilis a vezetékkötéssel. A nikkelréteg azonban nagyon magas frekvenciákon mágneses veszteséget okoz. 60 GHz feletti kialakításoknál az immerziós ezüst vagy a csupasz réz OSP-vel előnyösebb. A HASL-t általában kerülik, mivel az olvadt forrasztóanyag hősokkja megterhelheti a Rogers-réz kötést. A teljes összehasonlításért lásd a NYÁK felületkezelési útmutatóját .
8. 7. lépés – Impedanciavizsgálat, minőségellenőrzés és szállítás
TDR impedancia tesztelés. Minden Rogers NYÁK-ot a tervezett impedanciacéloknak megfelelő, erre a célra szolgáló kuponokon kell tesztelni. A Rogers kártyákra szigorúbb tűréshatárok vonatkoznak, mint az FR4-re: ±5% egyoldali és ±7% különbségi (szemben az FR4 általánosan elfogadott ±10%-os értékével). A kupontervnek pontosan meg kell ismételnie a gyártási kártya rétegrendjét, vezetőszélességét és dielektromos vastagságát.
VNA S-paraméter ellenőrzés. RF-kritikus tervek esetén a TDR önmagában nem elegendő. A vektorhálózat-analizátor mérése ellenőrzi a beszúrási veszteséget, a visszaverődési veszteséget és a fáziskonzisztenciát a teljes működési frekvenciasávban. Ez kiszűri a gyártási problémákat – maratási variációkat, dielektromos vastagsági hibákat, felületi érdességet –, amelyek még akkor is eltolják az RF teljesítményt, ha az egyenáramú impedancia átlépi a TDR-t. A Highleap folyamatai azokra a területekre összpontosítanak, ahol az elektromos szándék elveszhet a gyártás során: dielektromos felépítés, illesztés, rézmeghatározás, galvanizált furatok és impedancia ellenőrzés. Az ellenőrzési pontokat a rajzból és a minőségügyi tervből választják ki, nem pedig a kártya elkészítése után adják hozzá. A pontos anyagtulajdonság-értékeket a megadott minőség és konstrukció aktuális szállítói dokumentációjával kell összevetni.
IPC minőségellenőrzés. A Rogers NYÁK-okat az IPC-6012 2. vagy 3. osztálya szerint ellenőrzik. Az IPC-6018 további kritériumokat is tartalmaz a nagyfrekvenciás NYÁK-gyártásra vonatkozóan : szigorúbb dielektromos vastagságváltozási határértékek, hordórepedés-elfogadási kritériumok és rézfelületi érdességspecifikációk. Repülőgépipari programok esetében az AS9100 szerinti kiegészítő ellenőrzés érvényes.
Dokumentációs csomag. A teljes Rogers NYÁK-szállítmány tartalma: TDR impedancia vizsgálati jelentés (panelenként), anyagmegfelelőségi tanúsítvány (Rogers tételszám), keresztmetszeti jelentés (ha meg van adva), ionszennyeződési vizsgálati eredmények és méretvizsgálati jelentés. Űrben történő alkalmazásra alkalmas konstrukciók esetén gázkibocsátási tanúsítványt (ASTM E595) kell hozzáadni.
9. Rogers NYÁK-gyártási szolgáltatások a Highleap Electronics-nál
A Highleap Electronics dedikált Rogers NYÁK-gyártósorokat üzemeltet, amelyek minden főbb anyagcsaládot lefednek, mind az RO4000 szénhidrogén, mind a PTFE-alapú Rogers-feldolgozáshoz szükséges speciális berendezésekkel.
Anyaglefedettség: RO4000 sorozat (RO4350B, RO4003C, RO4835, RO4360G2), RO3000 sorozat (RO3003, RO3006, RO3010), RT/duroid (5880, 6002) és TMM sorozat. Mind a Rogers többrétegű, mind a Rogers/FR4 hibrid rendszerek. Hagyományos laminátumok raktáron a rövidebb szállítási idők érdekében.
PTFE feldolgozó berendezések: 420 °C-ig terjedő, vákuumos, magas hőmérsékletű prések. Beépített plazmakezelő rendszer (CF₄/O₂) folyamatvezérelt galvanizálási időzítéssel. Permanganátos és nátriummaratásos kenődésmentesítési képesség.
Fúrás és impedancia: CNC fúrás automatizált állapotfelügyelettel és Rogers-specifikus paraméterkönyvtárakkal. Impedanciaszabályozás terepi megoldó modellezéssel, réz érdességének korrekciójával és panelenkénti TDR-ellenőrzéssel ±5%-ig.
Tanúsítványok: ISO 9001, IATF 16949 (autóipar). IPC-6012 2/3 osztályú és IPC-6018 nagyfrekvenciás áramköri minősítés. VNA S-paraméter tesztelés elérhető.
Kérjen Rogers NYÁK gyártási árajánlatot → Küldje el Gerber fájlokat és összeállítási követelményeket mérnöki felülvizsgálatra és árajánlatra 24 órán belül. Folyamatos felülvizsgálathoz adja meg a legfrissebb Gerber vagy ODB++ fájlokat, összeállítási rajzokat, gyártási rajzokat és elfogadási kritériumokat. Ez lehetővé teszi, hogy a gyártási útvonalat közvetlenül a kiadott verzióhoz kössük, és csökkentsük a késői értelmezési változtatásokat.

ajánlott hozzászólás
NYÁK anyagadatbázis: Laminált lemezek minőségei és tulajdonságai
Hogyan kérjünk árajánlatot NYÁK-okra? Futtassunk DFM/DFA elemzést...

TMM NYÁK gyártás
Tartalomjegyzék TMM NYÁK gyártási hatókör RF és...

RT duroid 6002 PCB árajánlat és összerakás
Ez az oldal birtokolja az idézetet és a stackup-definíciós feladatot...

TMM6 szűrő NYÁK gyártás
TartalomjegyzékMiért használják a mikrohullámú szűrőtervezők...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.