
Ónozó fluxus vs. normál fluxus elektronikához

1. ábra. Ónozó fluxus vs. normál fluxus elektronikai eszközökhöz
Utolsó frissítés: 2026. május · Gyakorlati forrasztási útmutató gyártóknak, technikusoknak és összeszerelő mérnököknek
Mind az ónozófolyadék, mind a hagyományos folyósítószer ugyanazt az alapvető feladatot látja el – eltávolítja az oxidot a fémről, hogy az olvadt forraszanyag nedvesíthesse és hozzáköthessen. A különbség az agresszivitásban és a felhasznált anyagban rejlik . Az ónozófolyadék egy erős, általában savval aktivált folyósítószer (gyakran vízvezeték-szerelő termék, amely porított forrasztóforrasztót tartalmaz), amelyet nehézfémek és rézcsövek gyors bevonására terveztek. A hagyományos elektronikai folyósítószer egy enyhébb, gyanta- vagy tisztítás nélküli alapú folyósítószer, amelyet az érzékeny áramköri kártyák védelmére terveztek. Szinte minden elektronikai munkához a válasz egyszerű: gyanta- vagy tisztítás nélküli folyósítószert használjon, ne savas ónozófolyasztószert . Ez az útmutató elmagyarázza, hogy miért, hová tartoznak a folyósítószerek, és hogyan szabályozzák a folyósítószert a valódi NYÁK-szerelés során.
Mit csinál a fluxus forrasztáskor?
Minden levegővel érintkező fémfelület vékony oxidréteggel rendelkezik. A forrasztóanyag nem nedvesíti a csupasz oxidot – az gyöngyözve lepereg, ugyanúgy, mint a víz gyöngyözik a viaszolt autóról. A forrasztószer egy kémiai tisztítószer, amely három dolgot tesz a forrasztás során:
- Eltávolítja az oxidot a fém felületéről forrasztási hőmérsékleten, szabaddá téve a tiszta fémet.
- Megakadályozza az újraoxidációt a forró felület letakarásával, hogy az ne reagálhasson újra levegővel, mielőtt a forrasztóanyag kifolyna.
- Javítja a nedvesedést a felületi feszültség csökkentésével, így a forraszanyag sima filévé terjed szét golyó helyett.
A „ónozás” egy kapcsolódó, de különálló fogalom. Egy felület ónozása azt jelenti, hogy a végső kötés elkészítése előtt egy vékony, egyenletes forrasztóanyag-réteggel vonjuk be – ez lehet egy sodrott vezeték, egy új forrasztópáka-hegy vagy egy forrasztópárna ónozása. A sikeres ónozáshoz továbbra is szükség van folyósítószerre, és pontosan itt kezdődik az elnevezési zavar.
Mi az ónozófolyadék? (Savas / Önónítófolyadék)
A barkácsboltokban és vízvezeték-szerelésnél az ónozófolyadék egy nagy aktivitású folyósítószer, amelyet a réz és a sárgaréz gyors ónozására fejlesztettek ki. Sok ónozófolyadék önónító : finomra porított forrasztóforrasztószert tartalmaznak a folyósítópasztában szuszpendálva, így ha felhevített rézre kenjük őket, egy ezüstös ónbevonatot képeznek, amelyhez nincs szükség külön forrasztódrótra. Az elektronikai cikkeknél a sebesség mögött meghúzódó kémiai folyamat a probléma.
Tipikus összetétel és viselkedés
Az ónozó és vízvezeték-szerelési folyósítószereket általában cink-kloriddal és/vagy ammónium-kloriddal aktiválják – ezek szervetlen savak, amelyek agresszíven támadják az oxidokat, és a nehezebb, szennyezettebb fémeken is hatékonyak. Sokkal gyorsabban tisztítják az oxidokat, mint a gyanta, és elviselik a csővezetékek nagyobb hőtömegét. A kompromisszum az, hogy maradványaik korrozívak és elektromosan vezetőképesek , és a csatlakozás lehűlése után is sokáig megtámadják a fémet, hacsak alaposan le nem mossák.
Hová tartozik az ónozófolyadék
- Réz vízcső és szerelvények (eredeti rendeltetése).
- Nagyméretű rézsaruk, gyűjtősínek, lemezek és vastag kábelek ónozása.
- Ólomüveg és általános fémmegmunkálás, ahol az illesztéseket utólag lemossák.
Mivel a név tartalmazza az „ónozás” szót, az emberek az áramkörök vezetékeinek vagy kontaktusainak ónozásához nyúlnak hozzá. Ennek ellen kell állni. Ahogy számos forrasztási hivatkozás világosan megfogalmazza, a savas ónozófolyadék nem ajánlott elektronikai eszközökön – még ha „kevésbé korrozív”, mint a nyers vízvezeték-folyadék, idővel korrodálhatja a finom kontaktusokat, furatokat és alkatrészek kivezetéseit, és sok csövet kifejezetten „nem elektronikához” jelölnek.
Mi a reguláris fluxus az elektronikában?
Az elektronikai kontextusban a normál folyósítószer olyan folyósítószert jelent, amelyet nyomtatott áramköri lapokhoz és kis alkatrészekhez terveztek: enyhe, kiszámítható, és forrasztás után vagy nem korrozív, vagy könnyen tisztítható biztonságos állapotba. Három mindennapi családba tartozik.
Rosin fluxus (R, RMA, RA)
A legrégebbi folyósítószer, amelyet fenyőgyantából finomítanak, a rosin. A tiszta rosin (R típus) enyhe; az enyhén aktivált rosin (RMA) és a rosin aktivált (RA) anyagokhoz kis mennyiségű aktivátort adnak a keményebb oxidok kezelésére, különösen a magasabb hőmérsékleteken, amelyekre az ólommentes forrasztási igények vonatkoznak. A rosin az általános célú elektronikai folyósítószer: olcsó, hatékony réz-, ón- és aranyfelületeken, és kikeményedés után nem vezetőképes. A maradványokat továbbra is el kell távolítani az érzékeny áramköri lapokról, mert az aktivátorok enyhén savassá válhatnak és vonzhatják a port.
Nem tiszta fluxus
A No-Clean fluxust úgy állították össze, hogy a hátrahagyott kis mennyiségű maradvány nem vezetőképes és nem korrozív , így a panelen maradhat. Ez a modern kézi forrasztás és utólagos megmunkálás domináns választása, mivel kihagyja a tisztítási lépést. Esztétikailag a maradvány látható; sok műhely még mindig tisztítja a nagy megbízhatóságú vagy nagy impedanciájú kialakításoknál, pusztán a biztonság kedvéért.
Vízben oldódó (szerves sav) fluxus
A vízben oldódó folyasztószer enyhe szerves savakat tartalmaz, és forró vízzel teljesen lemosható – oldószer nélkül. Agresszívabban távolítja el az oxidot, mint a gyanta, ami erőssé teszi az oxidált alkatrészeket, de a maradvány vezetőképes és korrozív, ezért az utólagos mosás kötelező, soha nem opcionális.
Ónozófolyadék vs. normál folyósítószer: Összehasonlítás egymás mellett
| Ingatlanok | Ónozófolyadék (savas típusú) | Szabályos elektronikai fluxus |
|---|---|---|
| Tipikus aktivátor | Cink-klorid / ammónium-klorid (szervetlen sav); forrasztóport tartalmazhat | Rosin, nem tisztítható gyanta vagy enyhe szerves sav |
| Oxidtisztító erő | Nagyon magas, gyors | Alacsonytól közepesig (a vízben oldódó magasabb) |
| Forrasztás utáni maradvány | Korrozív és vezetőképes – le kell mosni | Nem korrozív (gyanta/nem tisztítható) vagy mosható (vízben oldódó) |
| Legjobb anyagok | Rézcső, sárgaréz, vastag kábel, fémlemez | NYÁK-betétek, alkatrészvezetékek, SMD, finom huzal |
| Biztonságos az elektronikai eszközökkel? | Nem — hosszú távú korrózió veszélye | Igen – erre tervezték |
| RoHS-kompatibilis opciók | Ritka | Széles körben elérhető |
Forrasztófolyadék típusai: gyanta, nem tisztítható és vízben oldódó
A modern folyósítószereket a J-STD-004 szabvány osztályozza, de a régebbi betűkódok továbbra is megjelennek a palackokon. Ezek ismerete segít a címke helyes olvasásában.
| Címke / osztály | Mit jelent | Takarításra |
|---|---|---|
| R (gyanta) | Tiszta gyanta, a legalacsonyabb aktivitás | Általában opcionális |
| RMA | Gyanta enyhén aktiválva | Érzékeny táblákon ajánlott |
| RA | Rosin aktivált, erősebb | Tiszta |
| Nem tiszta | Alacsony maradványtartalmú, nem vezetőképes | Nem szükséges |
| OA / vízben oldódó | Szerves sav, nagy aktivitású | Kötelező (meleg víz) |
| Savas / szervetlen | Bádogozó/vízvezeték-szerelő folyadék | Kötelező – tartsa távol az elektronikai eszközöket |
Ónozófolyadék vs. hagyományos folyósítószer: melyiket érdemes használni?
Az összeszerelő szakemberek körében az irányadó szabály következetes: a legkevésbé agresszív folyósítószert kell használni, amely még eltávolítja a jelenlévő oxidot. Egy egyszerű döntési út:
- NYÁK-ra, SMD-re vagy alkatrészvezetékekre forrasztás? Használjon tisztításmentes folyadékot a kényelem érdekében, vagy gyantát (RMA), ha tisztítást tervez. Soha ne használjon savas ónozófolyadékot.
- Friss sodrott vezeték ónozása elektronikához? A porbeles forrasztóón általában elegendő folyósítószert tartalmaz; ha többre van szüksége, adjon hozzá gyantát vagy No-Clean-t – ne savas folyósítószert.
- Erősen oxidált vagy ólommentes illesztések okoznak gondot? Használjon RA-t vagy vízben oldódó folyasztószert, majd alaposan tisztítsa meg utána.
- Vízvezeték-szerelés, rézcső vagy nehézfém munkák? Ide tartozik az ónozás/savas fluxus.
Még egy praktikus szempont a korrózió megelőzésére: amikor mindkét alkatrész előónozott, a forrasztófolyadék típusát a felületeken és a forrasztóón belül már lévő forrasztófolyadékhoz igazítsd, hogy ne keverj véletlenül savmaradványt egy egyébként tiszta kötésbe.
Biztonság munka közben
A folyósítószer gőzei nem ártalmatlanok. A gyanta füstje ismert légzőszervi szenzibilizáló, a savas folyósítószerek pedig cink-kloridot és kloridvegyületeket tartalmaznak, amelyek irritálják a bőrt, a szemet és a tüdőt. A forrasztáshoz és a munkához szellőző helyen kell dolgozni, használni kell füstelszívást, és kerülni kell a folyósítószer pasztaszerű felvitelét csupasz kézzel.
Hogyan használják a fluxust a NYÁK-összeszerelésben?
Tömeggyártás esetén ritkán választják a fluxust külön folyadékként – az anyagba beépítve érkezik. A felületszerelt forrasztópaszta forrasztópor és fluxus keveréke; a porbeles huzal és a hullámforrasztó rudak saját fluxust tartalmaznak. Az összeszerelő feladata, hogy a fluxus kémiáját a folyamathoz igazítsa, majd bizonyítsa, hogy a kártya elég tiszta ahhoz, hogy megbízható legyen:
- Tisztításmentes vs. vízzel mosható vezetékek: Egy gyár szabványosít egy folyasztószercsaládot, mert az határozza meg a tisztítóberendezéseket és az újraömlesztési/hullámprofilt.
- Újratördelési profil: Az áztatási szakasz időzítése lehetővé teszi a folyósítószer aktiválását és elpárologtatását, mielőtt a forrasztóanyag megolvadna, ezért a specifikációtól eltérő profil gyenge nedvesítésként vagy túlzott maradványként jelenik meg.
- Tisztasági vizsgálat: A nagy megbízhatóságú munkáknál az ionos szennyeződés és a maradványvizsgálat megerősíti a korrozív maradványok eltűnését a megfelelő bevonat felvitele vagy szállítás előtt.
Ez a kapcsolat a folyósítószerrel kapcsolatos hobbikérdés és a gyártási eredmény között: a rossz folyósítószer, vagy a tisztítatlanul hagyott megfelelő folyósítószer hónapokkal később terepi korrózióhoz és időszakos meghibásodásokhoz vezet.
Megbízható forrasztás és fluxusszabályozás Highleap segítségével
A Highleap Electronics egy kínai székhelyű NYÁK- és NYÁK-gyártó (alapítva 2002-ben), amely szabályozott forrasztópaszta- és fluxuskémiai összetétellel, meghatározott reflow profilokkal és a munkafolyamatba épített tisztasági ellenőrzésekkel rendelkező SMT gyártósorokat üzemeltet. Azoknak a csapatoknak, akik a pad forrasztásról a kiszervezett gyártásra váltanak, ez a folyamatirányítás az, ami egy jó prototípust megismételhető termékké alakít.
- NYÁK szerelés: SMT, átmenőfuratos és vegyes technológiájú forrasztás illesztett fluxussal és profillal.
- SMT-képesség és a lézerrel vágott sablonok: a csatlakozáshoz igazított pasztalerakódás, finomosztású és QFN/BGA betétek.
- DFM-felülvizsgálat: A pad-kiegyensúlyozás, a hőelvezetés és a forraszthatóság problémáit még azelőtt észleli, mielőtt azok hibákat okoznának.
- Kulcsrakész PCBA: Beszerzés, összeszerelés, ellenőrzés (AOI/röntgen) és tisztaság-ellenőrzés egy fedél alatt.
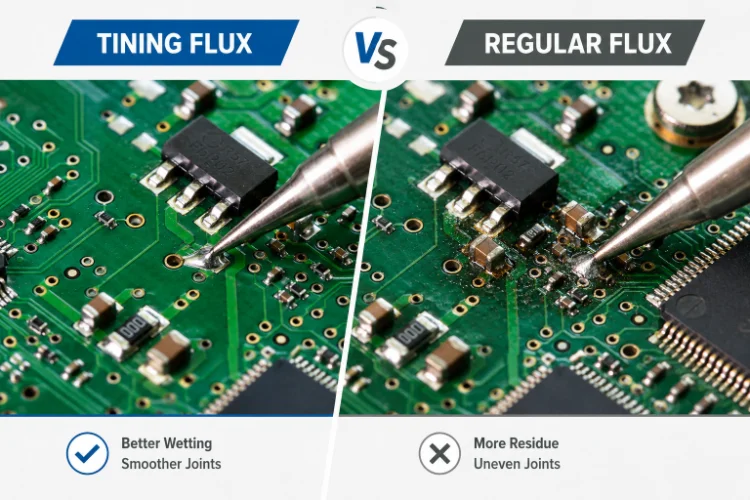
2. ábra. Ónozó fluxus vs. normál fluxus elektronikai részletekhez
Ónozófolyadék vs. hagyományos folyósítószer: GYIK
Használhatok ónozófolyadékot áramköri lapon?
Nem szabad. A savas alapú ónozófolyadék jól tisztít, de korrozív, vezetőképes maradványokat hagy maga után, amelyek idővel megmarhatják a finom nyomokat és az ólmot. Elektronikai eszközökön használjon helyette gyantát vagy nem tisztítófolyadékot.
Mi a különbség a fluxus és a forrasztópaszta között?
A fluxus kizárólag tisztítószer. A forrasztópaszta forrasztópor, amelyet előre összekevernek fluxussal, és pasztává alakítanak, felületszerelt forrasztópépekhez használják. A pasztában lévő fluxus ugyanazt az oxidtisztító feladatot látja el az újrafröccsöntés során.
Tényleg tisztítanom kell a nem tisztítható fluxust?
Specifikáció szerint nem – a maradványai nem vezetőképesek és nem korrozívak. A gyakorlatban sok műhelyben még mindig tisztítják nagy impedanciájú, nagyfeszültségű vagy nagy megbízhatóságú áramkörökön, vagy egyszerűen csak a megjelenés kedvéért.
Melyik fluxus a legjobb SMD és finomosztású alkatrészekhez?
A kézzel behelyezett SMD forrasztáshoz és utómunkálatokhoz általában a nem tisztítható, ragacsos fluxust vagy a nem tisztítható fluxustollat választják. Térfogatos SMT forrasztáshoz a fluxust nem tisztítható vagy vízben oldódó forrasztópasztába építik be.
Biztonságos-e a vízben oldódó fluxus elektronikai eszközökben?
Igen, feltéve, hogy utána teljesen lemosod forró vízzel. A maradványai korrozívak és vezetőképesek, tehát a rajta hagyása okozza a hibákat, nem maga a folyasztószer.
Milyen fluxust használjak rézhuzal ónozásához elektronikai projekthez?
Használd a forrasztóónban már meglévő folyósítószert, vagy adj hozzá gyantás/tisztaságmentes folyósítószert. A savas ónozó folyósítószert tartsd meg vízvezeték-szereléshez és nehézfém munkákhoz.
Miért tűnik fakónak vagy szemcsésnek a csatlakozásom még fluxussal is?
Általában túl kevés hő, hűtés közbeni mozgás, vagy a jelenlévő oxidhoz képest túl enyhe folyósítószer okozza a problémát – nem olyan folyósítószerről van szó, amelyet agresszívabbá kellene tenni. Először adjon hozzá hőt és hagyja állni; csak szükség esetén növelje a folyósítószer aktivitását, majd tisztítsa meg.
A forrasztás során füst keletkezik, és olyan vegyszerek is előfordulhatnak, amelyek nem megfelelő kezelés esetén irritációt vagy ártalmas hatást válthatnak ki. Szellőztetett helyen dolgozzon, használjon füstelszívást, és kövesse a használt forrasztószer biztonsági adatlapját.

ajánlott hozzászólás
NYÁK anyagadatbázis: Laminált lemezek minőségei és tulajdonságai
Hogyan kérjünk árajánlatot NYÁK-okra? Futtassunk DFM/DFA elemzést...

TMM NYÁK gyártás
Tartalomjegyzék TMM NYÁK gyártási hatókör RF és...

RT duroid 6002 PCB árajánlat és összerakás
Ez az oldal birtokolja az idézetet és a stackup-definíciós feladatot...

TMM6 szűrő NYÁK gyártás
TartalomjegyzékMiért használják a mikrohullámú szűrőtervezők...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.