
Решения для покрытия кромок печатных плат и производства печатных плат
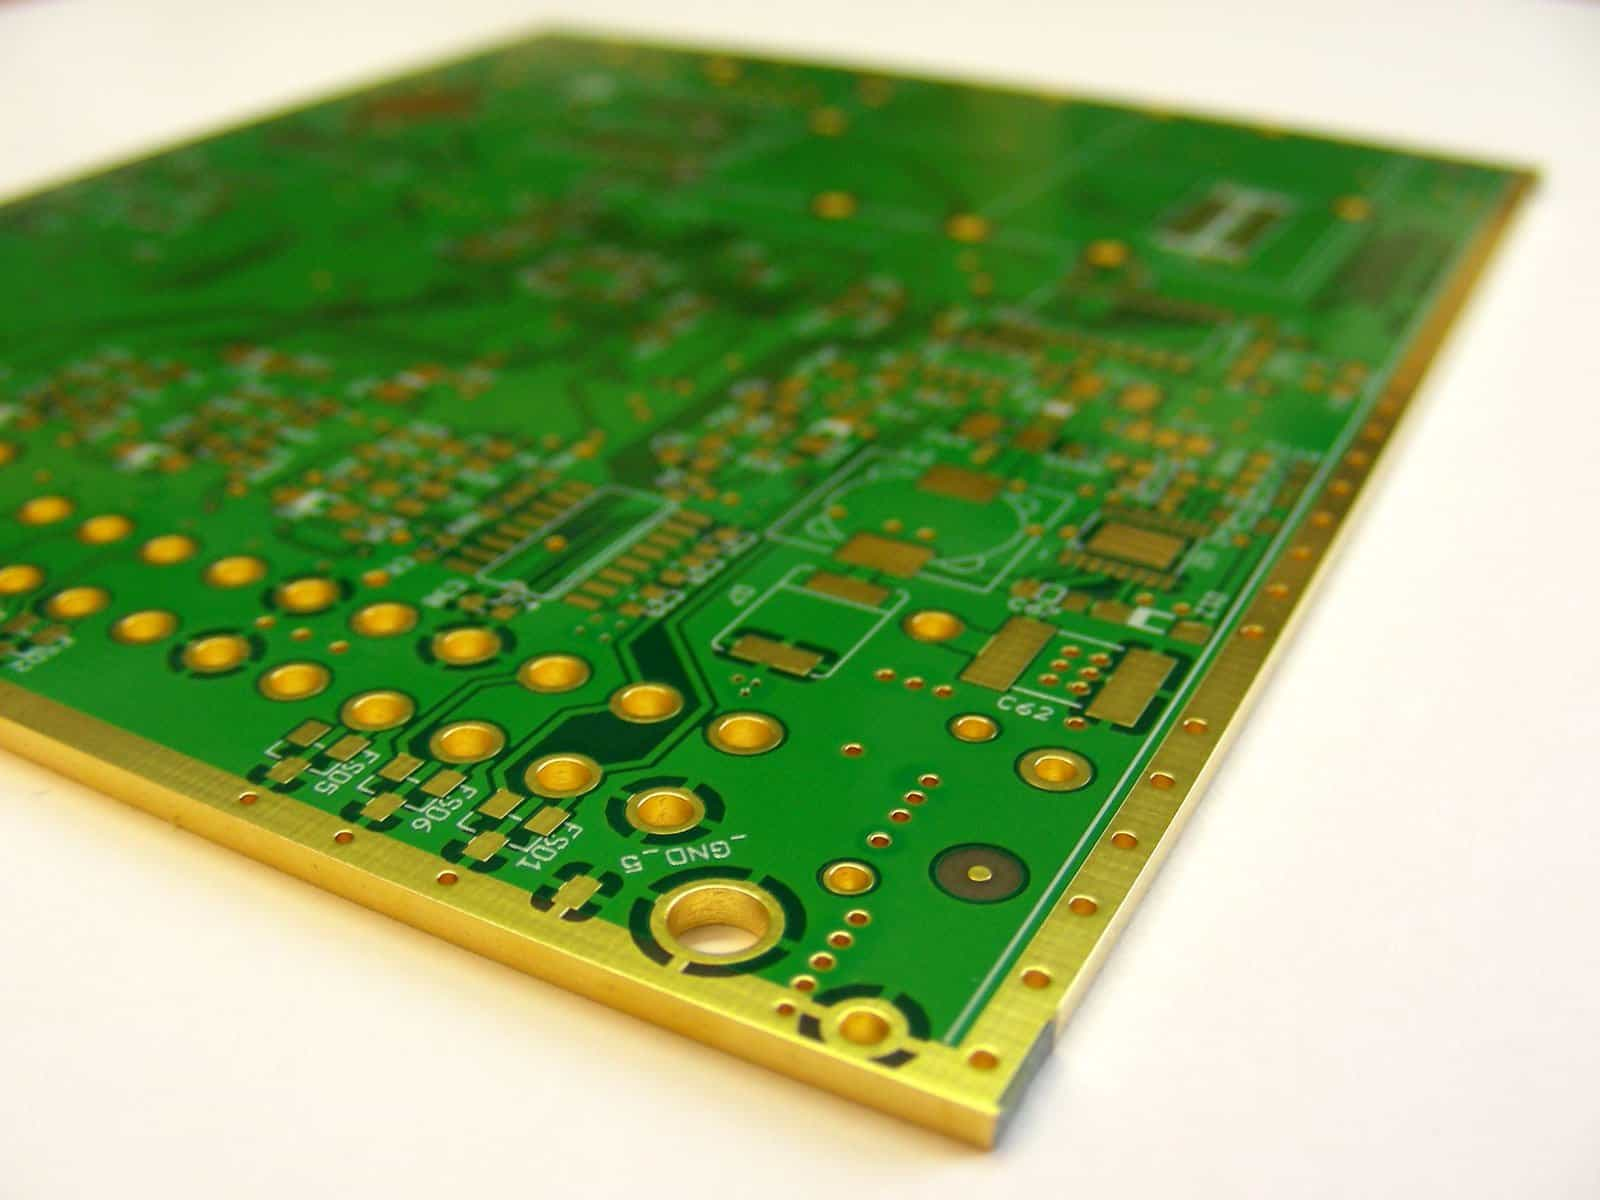
Что такое покрытие кромок печатных плат?
Покрытие кромок печатной платы — это процесс, при котором боковые стороны печатной платы покрываются проводящим материалом, обычно медью, по всей её высоте. Покрытие кромок печатной платы — это технология производства печатных плат , при которой верхняя и нижняя стороны платы покрываются металлом вдоль боковых стенок. Это покрытие может быть нанесено только на одну сторону платы или на все стороны, в зависимости от конкретных требований к конструкции печатной платы.
Цель обшивки кромок двоякая. Во-первых, он обеспечивает надежное электрическое соединение по краям печатной платы. Это может быть полезно, когда край печатной платы должен обеспечить электрический контакт с другим компонентом или когда край служит точкой подключения для внешних устройств или разъемов. Краевое покрытие обеспечивает последовательный и надежный электрический путь для этих соединений.
Во-вторых, покрытие кромок повышает жесткость и долговечность печатной платы. Покрытие краев проводящим материалом делает печатную плату более структурно прочной и менее склонной к отказам в различных аспектах. Это помогает предотвратить расслоение или разделение слоев печатной платы, обеспечивает дополнительную механическую поддержку и повышает общую прочность платы.
Краевое покрытие обычно используется в приложениях, где печатная плата требует прочных и надежных соединений по краям, например, в высокоскоростных системах связи, разъемах или устройствах, которые подвергаются частому обращению или установке/удалению.
Процесс покрытия кромки печатной платы включает в себя несколько этапов. Обычно все начинается с подготовки кромок печатной платы путем очистки, травления и нанесения тонкого слоя затравочного материала, например меди. Затравочный слой служит основой для последующей гальванизации. Затем используется процесс гальванического покрытия, при котором края печатной платы погружаются в ванну с электролитом и подается постоянный ток для нанесения слоя меди на открытые края. Наконец, для завершения покрытия кромки могут быть выполнены дополнительные процессы отделки, такие как обработка поверхности или нанесение паяльной маски.
Таким образом, покрытие краев печатной платы включает покрытие или покрытие сторон печатной платы проводящим материалом для обеспечения надежных электрических соединений и улучшения структурной целостности платы. Это ценный метод для применений, требующих надежных краевых соединений и повышенной долговечности.
Как осуществляется процесс нанесения покрытия на кромку?
Процесс покрытия кромок требует осторожного обращения и внимания к деталям, чтобы обеспечить успешное покрытие и избежать потенциальных проблем. Вот некоторые ключевые аспекты процесса обработки кромки:
Специальное оборудование и навыки: Для правильного выполнения процесса нанесения покрытия на кромки требуется специализированное оборудование, такое как гальванические ванны или машины, а также квалифицированные операторы, знакомые с используемыми технологиями нанесения покрытия.
Обработка и подготовка: Перед нанесением покрытия на край печатной платы необходимо провести надлежащую обработку и подготовку. Это включает очистку края от любых загрязнений или остатков, которые могут помешать процессу нанесения покрытия. Край также необходимо надлежащим образом замаскировать или защитить, чтобы гарантировать, что покрытие будет нанесено только на необходимые участки.
Прочность сцепления с покрытием: Край печатной платы должен иметь хорошее сцепление с покрытием, чтобы обеспечить его надежное крепление на протяжении всего срока службы платы. Для улучшения сцепления между краем и покрытием могут использоваться методы, повышающие адгезию, такие как шерохование поверхности или применение химических веществ, улучшающих адгезию.
Контролируемый процесс пайки: В некоторых случаях пайка может быть задействована в процессе нанесения покрытия на кромки. Важно тщательно контролировать процесс пайки, чтобы предотвратить повреждение межслойных сквозных соединений. Чрезмерный нагрев или неправильная техника пайки могут привести к растеканию припоя и потенциальному повреждению внутренних слоев печатной платы.
Предотвращение образования заусенцев: Одной из основных проблем при нанесении покрытия на кромки является образование заусенцев. Заусенцы — это нежелательные металлические выступы, которые могут образовываться в процессе нанесения покрытия и приводить к коротким замыканиям или другим электрическим проблемам. Надлежащий контроль процесса, включая выбор соответствующих параметров нанесения покрытия и использование методов удаления заусенцев, имеет важное значение для предотвращения образования заусенцев и обеспечения надежности печатной платы.
Уделяя пристальное внимание этим соображениям и принимая соответствующие меры, можно успешно выполнить процесс покрытия кромок, в результате чего будет получено надежное и долговечное покрытие кромок, соответствующее требованиям конструкции печатной платы. Тщательное обращение, подготовка и контроль процесса помогают обеспечить качество и целостность кромок покрытия, сводя к минимуму риск возникновения проблем и сбоев.

Этапы процесса покрытия кромки печатной платы
В сложной области изготовления печатных плат процесс нанесения покрытия на кромки печатных плат является ключевым методом, особенно ценимым в приложениях, требующих надежных соединений по кромкам, стабильной проводимости и надежной защиты открытых краев платы. Эта кропотливая процедура включает в себя последовательность точных этапов, каждый из которых играет свою роль в достижении превосходных электрических соединений, механической прочности и коррозионной стойкости. Давайте подробно рассмотрим этот процесс:
1. Сверление отверстий: Начиная с высокой точности, вдоль края печатной платы тщательно сверлятся отверстия для размещения будущих краевых контактов или разъемов.
2. Химическое и электролитическое меднение: Процесс нанесения покрытия на печатную плату состоит из двух этапов. Сначала в ванне для химического меднения тщательно наносится тонкий слой меди, равномерно распределенный по всей поверхности платы, до самых краев. Этот начальный слой служит проводящей основой для последующих этапов нанесения покрытия. Затем печатная плата переходит к электролитическому меднению, где по краям тщательно наносится более толстый слой меди. Этот этап имеет решающее значение для обеспечения как проводимости, так и долговечности.
3. Травление: После процесса нанесения покрытия печатная плата подвергается травлению, предназначенному для удаления излишков меди и выделения изолированных дорожек. Этот важный этап в конечном итоге определяет точную форму и конфигурацию краевых контактов.
4. Подготовка поверхности: Края печатной платы подвергаются тщательной подготовке поверхности, включая микротравление. Эта методичная подготовка удаляет любые поверхностные оксиды или загрязнения, тем самым улучшая адгезию и обеспечивая полное покрытие.
5. Иммерсионное покрытие: Подготовленные кромки погружают в гальваническую ванну, обычно содержащую благородный металл, такой как золото или другой металл, известный своей превосходной проводимостью и коррозионной стойкостью. В процессе иммерсионного покрытия на открытые медные поверхности, покрывая кромки, тщательно наносится тонкий слой выбранного металла.
6. Очистка и сушка: После нанесения покрытия печатная плата подвергается тщательной очистке для удаления любых остаточных загрязнений или остатков. Этот строгий режим очистки обеспечивает целостность покрытых краев. Затем плата проходит тщательную сушку, подготавливая ее к последующим этапам производства.
7. Контроль качества: Затем печатная плата с покрытием по краям проходит тщательный контроль качества. Эта всесторонняя оценка охватывает различные критически важные параметры, включая толщину покрытия, непрерывную целостность краевых контактов и выявление любых аномалий или дефектов. Такая тщательная проверка гарантирует, что покрытие по краям точно соответствует заданным спецификациям и строгим стандартам качества.
8. Электрические испытания (при необходимости): В зависимости от конкретных требований к печатной плате и рассматриваемого применения может потребоваться дополнительный этап электрических испытаний. Цель этих испытаний — подтвердить функциональность и работоспособность краевых контактов и общей электрической проводимости, исключив любые неопределенности.
Процесс покрытия кромок печатных плат, хотя и прочно основан на традиционных методах производства печатных плат, прокладывает особый путь, добавляя эти специализированные этапы, посвященные покрытию кромок. Эти тщательные меры призваны повысить надежность краевых контактов, обеспечить достаточную толщину покрытия и сохранить общее качество кромочного покрытия.
Контроль качества кромочного покрытия
Контроль качества нанесения покрытия на кромки имеет решающее значение в производстве печатных плат для обеспечения надежности и производительности краевых разъемов . Ниже приведены ключевые элементы контроля процесса, соображения надежности и рекомендации по проверке, касающиеся контроля качества нанесения покрытия на кромки:
Ключевые элементы управления процессом:
- Толщина покрытия: Важно убедиться, что минимальная толщина покрытия соблюдена. Это можно сделать с помощью микроскопического исследования или рентгенофлуоресцентного анализа. Недостаточная толщина покрытия со временем может привести к проблемам изнашивания или коррозии.
- Непрерывность: Проверьте электрическое соединение внутренних слоев печатной платы через гальванические краевые контакты. Обеспечение прохождения электрических сигналов через краевые контакты имеет решающее значение для функциональности.
- Покрытие покрытия: Осмотрите покрытие на наличие пустот или тонких участков вокруг дорожек. Неравномерное покрытие покрытия может привести к электрическим или механическим проблемам.
- Наложение: Убедитесь, что покрытие не накапливается чрезмерно на стеклянном переплетении печатной платы. Чрезмерное покрытие может помешать соединению разъемов.
- Трассировка геометрии: Убедитесь, что размеры дорожек на краевых контактах соответствуют заданной конструкции. Отклонения от конструкции могут повлиять на электрические характеристики.
Вопросы надежности:
На надежность и срок службы краевых разъемов могут повлиять несколько факторов:
- Толщина покрытия: Более толстое золотое или оловянное покрытие увеличивает срок службы и долговечность краевых разъемов.
- Толщина печатной платы: Платы толщиной менее 1 мм могут прогибаться или деформироваться под действием сопрягаемых напряжений, что влияет на надежность соединения.
- Контактная геометрия: Хорошо продуманная форма дорожек на краевых контактах позволяет выдерживать повторяющиеся нагрузки без повреждений.
- Контакты розетки: Выбирайте надежные и проверенные конструкции контактов разъема, соответствующие требованиям конкретного применения.
- Загрязнение: Не допускайте попадания грязи, масел или частиц во время обращения и использования краевых соединителей, поскольку эти загрязнения могут повлиять на производительность.
Проверка собранных соединений:
Основные проверки готовых соединителей включают в себя:
- Непрерывность: Выборочно проверьте электропроводность сопряженного соединения, чтобы убедиться, что сигналы проходят должным образом.
- Контактное взаимодействие: Подтвердите полную установку разъемов путем визуального контроля, чтобы избежать частичных соединений.
- Следы/Повреждения: Проверьте наличие признаков износа, царапин или повреждений после нескольких циклов сборки, поскольку они могут повлиять на надежность.
- Загрязнение: Убедитесь в отсутствии посторонних частиц или пленок, образовавшихся в результате манипуляций, поскольку они могут нарушить соединение.
Стандарты краевого соединителя:
Ключевые спецификации и стандарты, регулирующие краевые соединители, включают:
- МПК-2223: Требования к сечению краевых контактов печатной платы.
- МПК-6013: Квалификация и стандарты выполнения краевых соединений.
- МПК/EIA J-STD-002: Тесты на паяемость выводов/терминалов компонентов, которые могут повлиять на качество паяных соединений краевых разъемов.
- IEC 60352-5: Тестирование надежности и требования, специфичные для разъемов.
Соответствие этим стандартам гарантирует, что краевые разъемы соответствуют необходимым критериям качества и надежности для предполагаемого применения.

Ключевые соображения и передовой опыт по металлизированной кромке при производстве печатных плат
Создание технической документации для металлизированной окантовки при проектировании печатных плат является важнейшим аспектом обеспечения правильного производства и функциональности. Ниже приведен структурированный обзор ключевых моментов и мер предосторожности, связанных с металлизированной кромкой:
1. Определение области металлизации:
- Определите конкретные области печатной платы, где требуется металлизация. Эту информацию часто можно получить из файлов Gerber, PDF-файлов, TXT, DWG или других источников дизайна.
2. Медное растяжение по внешним краям:
- Имейте в виду, что в некоторых случаях медные дорожки могут доходить до внешних краев платы. Это может вызвать необходимость рассмотрения подшивки и включения металлизированной кромки в производственный процесс. В таких случаях обычно требуются официальные инструкции от клиента.
3. Конструкция и меры предосторожности:
- Скопируйте слой контура из файла дизайна на слой pthrou, чтобы создать закрытую длинную прорезь для металлизированной окантовки.
- При создании формы кромки учитывайте компенсацию из-за определенной толщины меди, необходимой для покрытия во время герметизации.
4. Электрические соединения для кромки:
- Определите электрическое соединение кромки. Следуй этим шагам:
Определите уровни и области, указанные заказчиком для подключения.
Уточните требования к подключению для каждого уровня.
5. Меры предосторожности при производстве металлизированной кромки:
- Чтобы предотвратить сколы пленки, убедитесь, что на одной стороне обрезной доски, внутри, снаружи или сбоку, имеется прокладка толщиной 10 мил.
- Поддерживайте минимальное расстояние 8MIL между колодками возле кромки и кромочным диском.
- После подшивания проверьте соединение между внутренним и внешним слоями, чтобы избежать короткого замыкания на землю и электричества.
- Канавки специальной формы в кромке должны быть заполнены и увеличены на 4 мил, аналогично канавкам ПТХ.
- Конструкция паяльной маски должна полностью закрывать канавку кромки, при этом отверстие ограничивающей маски должно быть равно ограничивающей площадке +0.16 мм.
6. Боковое покрытие печатной платы:
- Для эффективности используйте стандартные фрезы (например, 0.8, 1.0, 1.6, 2.0, 2.4 мм) для обработки кромочных пазов. Если не указано заказчиком, рекомендуется 2.0 мм или больше.
7. Конструкция панели и обработка поверхности:
- Убедитесь, что длинное направление окантовочной прорези параллельно длинной стороне задней панели, обычно соответствует направлению распыления олова.
- Для заказов, не соответствующих этому требованию, рассмотрите возможность обработки поверхности без напыления, например, нанесение покрытия золотом или медно-никелевым покрытием.
8. Дополнительные соображения:
- Остерегайтесь положений антенны, которые могут помешать сварке или передаче сигнала.
- Обратите внимание на соединения контактных площадок внутренней оболочки, чтобы предотвратить короткое замыкание.
- При проектировании отверстий для штампа в пазе кромки рассмотрите возможность использования двух сверл, чтобы избежать поломки пластины из-за неравномерных сил во время гальваники.
- Обеспечьте достаточную ширину перемычки во время распыления олова, чтобы предотвратить поломку пластины из-за силы ветрового ножа.
Эти подробные рекомендации и меры предосторожности помогают обеспечить успешную интеграцию металлизированной окантовки в процессы проектирования и производства печатных плат.
Заключение
В Highleap Electronic мы специализируемся на покрытии краев печатных плат для повышения долговечности и производительности ваших печатных плат. Наша команда экспертов гарантирует, что каждая печатная плата с покрытием краев соответствует самым высоким стандартам, предлагая надежные электрические соединения и повышенную механическую прочность. Независимо от того, касается ли ваш проект высокоскоростных систем связи, автомобильных приложений или любой другой области, требующей надежного покрытия краев печатных плат, мы стремимся обеспечить высококачественные результаты.
Если вы хотите оптимизировать производство печатных плат с помощью пайки краев или гальванизации, Highleap Electronic — ваш надежный партнер. Свяжитесь с нами сегодня для индивидуальных решений, которые повысят производительность ваших продуктов.
Рекомендуемые сообщения
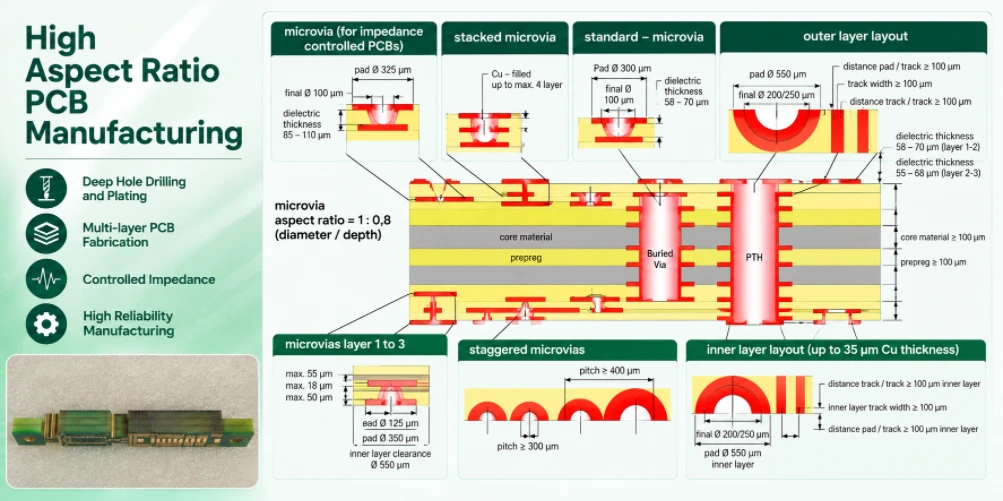
Изготовление печатных плат с высоким соотношением сторон для металлизированных сквозных отверстий.
Компания Highleap Electronics производит печатные платы с высоким соотношением сторон...
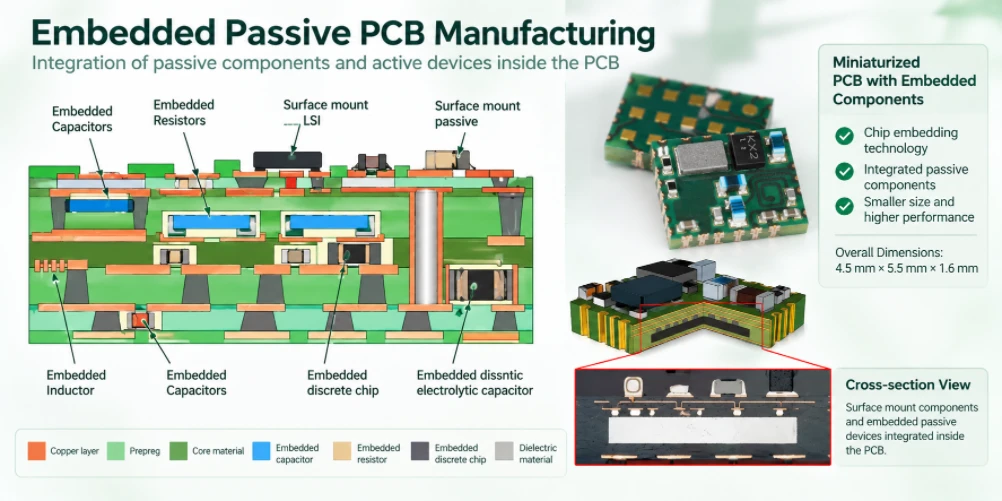
Производство пассивных встраиваемых печатных плат для интегрированных систем.
Компания Highleap Electronics производит встраиваемые пассивные печатные платы...
Изготовление печатных плат с полостями для высокоточных разработок.
Печатная плата с полостью — это специально разработанная плата с утопленным или...
Компания VIPPO производит печатные платы для BGA-компонентов и термопрокладок.
Компания Highleap Electronics предоставляет услуги по изготовлению печатных плат VIPPO для...
Как получить расценки на печатные платы
Позвольте нам провести для вас анализ DFM/DFA и предоставить вам отчет.
Вы можете безопасно загружать свои файлы через наш сайт.
Для предоставления вам расценок нам необходима следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, PCBA (сборку печатных плат) и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем сквозную поддержку для обеспечения успеха вашего проекта. Для услуг PCBA предоставьте спецификацию материалов (BOM) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.