
Брза производња високофреквентних штампаних плоча
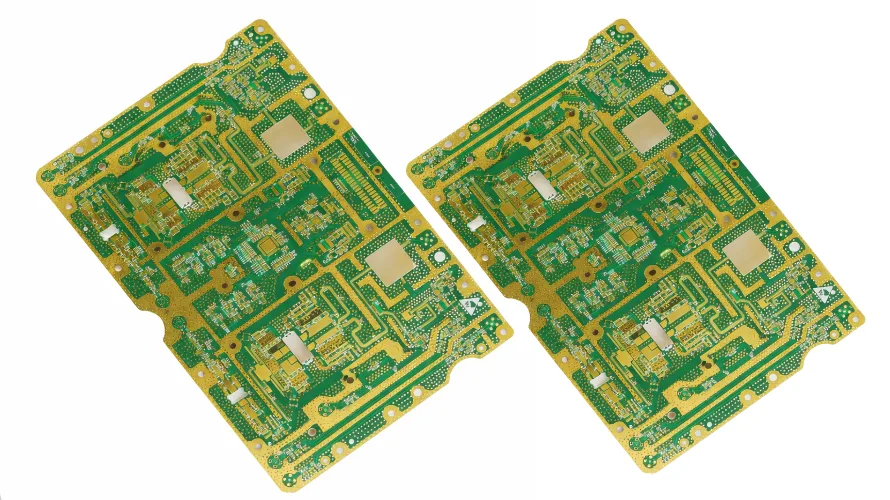
Захтев за брзом производњом штампаних плоча високих фреквенција обично произилази из бескомпромисних ситуација: непокретне валидације прототипа, жестоко оспораваног прозора за пројектовање, сценарија хитног искључења из производње или убрзаног распореда EMC сертификације. Сваки сценарио диктира јединствену толеранцију за флексибилност спецификација и ризик приноса.
Међутим, убрзавање производње високофреквентних (HF) плоча фундаментално се разликује од убрзавања стандардног FR4. Брже провлачење PTFE или угљоводоничних керамичких ламината кроз фабрику захтева манипулацију термодинамичким профилима, кинематиком хемијског нагризања и димензионалним скалирањем. Овај водич демонтира реалност брзе производње високофреквентних штампаних плоча у фабрици , одвајајући кораке које можете компресовати од физике коју не можете преварити.
Кључне Такеаваис
Смањење времена испоруке високофреквентних штампаних плоча је вежба у управљању реологијом материјала и хемијском инертношћу. Highleap Electronics постиже рок обраде од 5-7 дана на специјалним хибридним слагањима ламината са малим губицима не журбом хемијских реакција, већ коришћењем наменских PTFE плазма комора, унапред складиштених ламината са малим губицима и напредног ласерског директног снимања (LDI) како би се заобишла традиционална уска грла у обради.
Пошаљите Герберу понуду за ВФ ПЦБ
1) Уобичајени сценарији за брзу производњу високофреквентних штампаних плоча
1.1 Валидација прототипа (функционално тестирање)
Када је циљ искључиво доказ концепта РФ топологије, хардверски инжењери често могу да ублаже одређена механичка ограничења како би купили време. Проширење толеранција импедансе са ±5% на ±10% омогућава CAM одељењу да прескочи секвенцијалне пролазе нагризања и сложено TDR моделирање лансирне рампе, скраћујући критичне сате са временског оквира инжењеринга на почетку без угрожавања основне функционалне демонстрације.
1.2 Конкуренција за дизајн (време до пласмана на тржиште)
У такмичењима у производњи утичница, хардвер мора бити брз и близу производног пројекта. Оптимална стратегија овде је истовремени инжењеринг. Пошаљите прелиминарну руту (70-80% завршена) за почетни DFM преглед. Ово омогућава фабрици да фиксира XY димензионалне факторе скалирања (кључно за PTFE материјале) и да извуче специфичне стилове препрега из залиха док ви финализујете преостале РФ трагове.
1.3 Регулаторна сертификација (FCC/CE/EMC)
Сертификационе израде не дозвољавају нулто одступање. Губитак уметања, ублажавање скин ефекта и прецизно подударање Dk/Df морају одражавати коначну масовну производњу. У овом сценарију, убрзање се може постићи само кроз приоритетно заказивање машина (прескакање реда) и премиум логистику. Покушај сажимања времена задржавања ламинације или циклуса уклањања размазања овде ће резултирати микро-шупљинама или Dk померањем, што ће довести до тога да плоча не прође управо тестове емисије које журите да прођете.
2) Времена испоруке високофреквентних штампаних плоча у односу на стандардни FR4
Разумевање основних времена обраде је кључно за постављање реалних очекивања. Плоче високе фреквенције једноставно захтевају више машинског времена него стандардне плоче потрошачке електронике.
| Фаза процеса | Стандардни 4L FR4 (Rush) | 4Л специјални хибридни ламинат са ниским губицима (Rush) | 4л чистог ПТФЕ-а (Rush) | Уско грло у инжењерству |
|---|---|---|---|---|
| CAM и алати | 2–4 сата | 4–8 сата | 6–12 сата | Израчунавање агресивних анизотропних стопа скупљања XY јединствених за PTFE матрични материјал. |
| Ламинација (преса) | 3–4 сата | 5–7 сата | 8–12 сата | Асиметрични коефицијенти трвања код хибрида захтевају високо контролисано термичко повећање како би се спречили унутрашњи смицајни напон и деформација. Чисти ПТФЕ захтева спајање на високим температурама (>390°C). |
| ЦНЦ бушење | 1–2 сата | 2–4 сата | 4–6 сата | Строго ограничење броја удараца бушењем (често <200 удараца) како би се спречило да керамичко пунило уништи карбидне бургије и изазове кидање зидова. |
| Демазање и активација | 4–6 сата | 6–10 сата | 10–16 сата | Стандардни перманганат не успева на PTFE-у. Захтева сложене мешавине плазма гасова CF4/O2/N2 или третман опасним натријум-нафталеном. |
| Сликарство и гравирање | 2–4 сата | 4–6 сата | 4–8 сата | LDI и специјализовани профили нагризања за минимизирање деградације храпавости површине бакра (Rz), очувајући карактеристике губитка уметања. |
| Минимално време израде | ~24 сата | ~36–48 сати | ~48–72 сати | (Искључује набавку сировина и логистику за спољне послове) |
3) Како доступност материјала утиче на време обраде штампаних плоча
Најбржи процес производње на свету не може почети без подлоге у фабрици. Основа сваке РФ плоче је њен ламинат за ПЦБ . За пројекте са брзим роком испоруке, разлика између испоруке од 5 дана и кашњења од 5 недеља у потпуности зависи од ваше стратегије избора материјала и разумевања хемије базе.
3.1 PTFE наспрам угљоводоничне керамике: Компромис брзине
Приликом избора високофреквентних материјала , инжењери генерално бирају између два основна система смола, сваки са драстично различитим временима испоруке и изазовима обраде:
- ПТФЕ пуњен керамиком (нпр. специјална серија ламината са ниским губицима®): Политетрафлуороетилен (ПТФЕ) нуди изузетно низак фактор дисипације (Df) за аутомобилски радар од 77 GHz и ваздухопловну телеметрију. Међутим, ПТФЕ је по својој природи мекан (што доводи до проблема са регистрацијом „хладног тока“) и хемијски инертан. Захтева опсежне циклусе плазма уклањања размаза и специфичне температуре ламинације топљењем. Ако ваш наведени ПТФЕ ламинат није на фабричком лагеру, његов увоз може продужити време испоруке за 3 до 5 недеља.
- Термосети од угљоводоничне керамике (нпр. специјална серија ламината са ниским губицима®): Материјали попут угљоводонично-керамичког ламината са ниским губицима и угљоводонично-керамичког ламината са ниским губицима су посебно пројектовани да премости јаз између високофреквентних перформанси и производљивости сличне FR4. Пошто не захтевају плазма уклањање размазања или егзотичне профиле ламинације, обрађују се много брже. Кључно је да врхунски произвођачи обично имају ове материјале на лагеру у великим количинама, што их чини апсолутно најбољим избором за убрзану израду прототипова.
3.2 Стратешке диелектричне супституције за убрзано време испоруке
Ако вам је потребан материјал на лагеру, стајање на месту није опција. Искусни РФ дизајнери користе стратешку замену материјала како би пројекат био у покрету. Ако вам је потребна плоча за 7 дана, размотрите ове компромисе:
- угљоводонично-керамички ламинат са ниским губицима у односу на угљоводонично-керамички ламинат са ниским губицима: Ако угљоводонично-керамички ламинат са малим губицима (Dk 3.38, Df 0.0027) није доступан, угљоводонично-керамички ламинат са малим губицима (Dk 3.48, Df 0.0037) је често одржива замена за примене испод 15 GHz. Угљоводонично-керамички ламинат са малим губицима је у великој мери залихама због своје UL 94V-0 оцене отпорности на пламен. Брзо поновно израчунавање у вашем 2D решавачу поља ради подешавања ширине трагова за делић миле може вам уштедети недеље чекања.
- Управљање профилима бакарне фолије: Пројектанти високофреквентних уређаја често прецизно користе ваљани жарени (RA) бакар или обрнуто третирану фолију (RTF) како би ублажили губитке изазване скин-ефектом на милиметарским таласним фреквенцијама. Међутим, стандардни електродепоновани (ED) бакар је много лакше доступан. Ако је прототип намењен за валидацију дигиталне логике или тестирање испод 6 GHz, привремени прелазак на ED бакар може заобићи озбиљна уска грла у ланцу снабдевања.
3.3 Моћ хибридних стекова
Не треба вам скуп, тешко доступан PTFE на свих 10 слојева плоче. Веома ефикасна стратегија за смањење трошкова и брзину је хибридно слагање. Коришћењем високофреквентних материјала са малим губицима искључиво на спољашњим РФ сигналним слојевима (L1-L2) и стандардног FR4 материјала високе температуре за унутрашњу дигиталну логику и равни за дистрибуцију напајања, драматично поједностављујете ланац снабдевања. Овај приступ омогућава фабрици да користи стандардне залихе FR4 материјала за 80% количине ваше плоче.
4) Обавезни кораци обраде за високофреквентне штампане плоче
4.1 Реологија и време задржавања ламинације
Карактеристике течења смоле (реологија) не могу се убрзати. Високофреквентни термореактивни материјали и термопластични ПТФЕ захтевају прецизне вискозности растопа како би попунили празнине између бакарних трагова без померања стакленог ткања. Убрзавање брзине термичког повећања ствара заробљене испарљиве материје (што узрокује деламинацију током рефлукса без олова) или индукује анизотропни напон који трајно мења локализовану диелектричну константу (Dk). Циклус пресовања траје онолико времена колико је потребно хемији.
4.2 Прекидање везе угљеник-флуор (десмир)
ПТФЕ је невероватно хемијски инертан. Стандардне линије за уклањање размаза алкалним перманганатом, које се користе за FR4, једноставно ће се формирати у облику капљица и откотрљати са ПТФЕ-а преко зида. Да би се постигла адхезија бакарне облоге, атоми флуора морају се уклонити са угљеничне основе. То захтева стављање панела у вакуумску плазма комору са специфичном смешом гаса CF4/O2 током дужег циклуса. Прескакање или скраћивање овог корака гарантује катастрофално пуцање путем цеви под термичким шоком. Highleap Electronics одржава наменске плазма линије искључиво за HF материјале како би се спречила застоја у реду.
5) Како избећи кашњења у производњи високофреквентних штампаних плоча
Најразорнија кашњења у хитним поруџбинама дешавају се пре него што плоча уопште стигне у фабрику. Инжењерска чекања (EQ) трају данима. Да бисте ово заобишли, ваш пакет података мора проактивно да се бави производним реалностима специфичним за HF.
- Циљна радна фреквенција: Dk није статичан; мења се са фреквенцијом. Немојте само навести „Dk 3.5“. Наведите „Пројектовани Dk 3.55 @ 10GHz“ како би CAM тим користио исправан диелектрични модел за прорачуне импедансе.
- Експлицитна конструкција стекапа: Дефинишите тачне типове препрега, дебљине језгра и типове бакарних фолија. За сложено усмеравање које укључује микро-отворе, осигурајте да је ваша документација у складу са стандардом. ХДИ ПЦБ правила дизајна како би се спречило одбијање CAM-а.
- Компензација за нагризање пре одобрења: Додајте напомену о изради: „Произвођач је овлашћен да подешава ширине трагова до ±1 мил како би се постигли циљеви импедансе без подношења еквилајзера.“ Ово елиминише 24-часовно одобрење и враћање уназад.

6) Осигурање квалитета и тестирање за брзе штампане плоче
6.1 Циљана верификација за високофреквентне дизајне
Стандардна визуелна инспекција није довољна за mmWave или дигиталне плоче велике брзине. Осигурање квалитета мора бити усмерено на заштиту интегритета сигнала:
- Верификација импедансе TDR-а: Једностране, диференцијалне и копланарне структуре таласовода морају се мерити помоћу рефлектометрије у временском домену (TDR) на посебно дизајнираним тестним купонима на ивици панела.
- Микросечење (попречни пресек): Од виталног је значаја за процену дебљине позлаћења код отвора са високим односом ширине и висине и обезбеђивање нултог повлачења смоле након агресивног циклуса плазма уклањања размазања.
За функционалне прототипове где је апсолутна дуговечност секундарна у односу на тренутне електричне перформансе, деструктивно испитивање може бити одложено, али мерење TDR-а остаје апсолутно неоспорив корак.
7) Брзе услуге производње високофреквентних штампаних плоча
Хајлип Електроникс пројектује своју инфраструктуру за брзу производњу како би елиминисао административно време чекања, уз строго спровођење металуршких и хемијских захтева за напредне подлоге. За детаљан увид у наше могућности од почетка до краја, прегледајте наш комплетан процес производње штампаних плоча.
- Предиктивни инвентар: Континуирано имамо на лагеру специјалну серију ламината са малим губицима, ламинат са малим губицима на бази ПТФЕ-а и Панасоник Мегтрон ламината стандардних дебљина како бисмо неутралисали време испоруке у ланцу снабдевања.
- Директна ласерска слика (ЛДИ): Заобилазимо традиционалну фото-алатирану технологију, користећи LDI да бисмо постигли прецизне толеранције ширине трага од ±15µm, што је кључно за филтере са спрегнутим ивицама и милиметарске антене.
- Наменске HF процесне линије: Изоловањем PTFE бушења, плазма уклањања мрља и специјализованих преса за ламинацију од наше стандардне FR4 запремине, ваша хитна поруџбина никада не чека иза комерцијалних производних серија.
- Беспрекорни SMT на кључ у руке: Голе плоче одмах прелазе на наше СМТ склоп под. Користимо специфичне вишезонске профиле рефлоуовања прилагођене коефицијенту трговања топлотом (CTE) и термичкој маси напредних хибридних слагања, спречавајући искривљавање изазвано склапањем.
За комплетан пакет података користећи залихе ламината са малим губицима, Highleap рутински испоручује израду у року од 5-7 радних дана. Пошаљите своје Gerber и stackup датотеке данас за тренутни инжењерски DFM преглед.

Препоручени Поруке

Произвођач 14-слојних високобрзих штампаних плоча у Кини за дизајн са малим губицима
ВИСОКОБРЗИНСКИ / ИНТЕГРИТЕТНИ СИГНАЛ ВИСОКОСК...

Произвођач 14-слојних крутих флексибилних штампаних плоча у Кини за прилагођене OEM израде
КРУТЕ + ФЛЕКСИБИЛНЕ ЗОНЕ · HIGHLEAPHighleap Electronics...

Произвођач штампаних плоча са 14 слојева за задњу плочу у Кини за склопове помоћу пресовања
HIGHLEAP ELECTRONICS / ЗАДЊЕ ПЛОЧЕ / ПРЕСИРАНЕ...
Произвођач 14-слојних HDI штампаних плоча у Кини за прилагођене микровиа плоче
ХАЈЛИП ЕЛЕКТРОНИКС / МИКРОВИ / СЕКВЕНЦИЈАЛНИ...
Како добити понуду за ПЦБ
Дозволите нам да за вас извршимо ДФМ/ДФА анализу и да вам се вратимо са извештајем.
Можете безбедно да отпремите своје датотеке преко наше веб странице.
Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време