
Процес производње штампаних плоча FR408HR и поузданост вишеслојних плоча

Поузданост вишеслојног FR408HR материјала ствара се комплетним процесом производње. Идентитет материјала, кретање унутрашњег слоја, равнотежа бакра, потражња за смолом, ламинација, бушење, припрема зидова рупа, наношење бакра, операције контролисане дубине, инспекција и контрола промена, све то међусобно делује. Високоперформансни ламинат не може да надокнади лоше дефинисано слагање или неконтролисани процес међусобног повезивања. За вишеслојну израду и монтажу FR408HR материјала , одобрење слагања, контроле ламинације и излагање рефлуксу треба прегледати заједно са захтевима пројекта за поузданост.
Овај водич прати фазе производње које утичу на поузданост вишеслојног материјала FR408HR, од припреме материјала и обраде унутрашњег слоја до ламинације, бушења, превлаке, инспекције и контроле поновљене производње.
Пре објављивања, потврдите да одобрени захтеви за слагање, импеданса, опис материјала, структура рупа и план инспекције одговарају предвиђеној рути израде.
Зашто FR408HR захтева контролисану обраду ПЦБ-а
FR408HR се може обрађивати у оквиру утврђених метода вишеслојних штампаних плоча (PCB), али рута мора бити развијена око стварне конструкције. Термичко понашање, ток смоле, историја влаге, димензионално кретање, расподела бакра, архитектура рупа и поновљено излагање топлоти одређују да ли је готова плоча поуздана.
Понашање материјала релевантно за израду
На производни процес мање утиче маркетиншка ознака „високоперформансни FR-4“ него специфично понашање материјала. Исола описује FR408HR као компатибилан са FR-4 процесом, али њен водич за обраду такође наводи да су препоруке добављача полазне тачке које сваки произвођач мора да прилагоди и провери у сопственој опреми и конструкцијама плоча.
Термални систем
Висока Tg и Td од 360°C обезбеђују маргину материјала, док профил пресе и даље мора да постигне потпуно очвршћавање без недостатка смоле, прекомерног протока, губитка регистрације или заробљених испарљивих материја.
Припрема обвезнице
Водич за добављаче препоручује третман алтернативним оксидима за безоловне конструкције и наглашава сушење третираних унутрашњих слојева пре наношења слојева.
Понашање при бушењу
Алати са високим спиралним или подрезним навојем, мање оптерећење струготине него код конвенционалних FR-4 почетних тачака, контролисан број удараца и конзервативна подешавања за дебеле или тешке бакарне плоче побољшавају квалитет рупа.
Одговор на десмир
Систем смоле може се хемијски растапити или обрадити плазмом, али резултат одређују задржавање, пренос кроз отвор, хемијски услови, дебљина панела и мешање.
Димензионално кретање
Конструкција, расподела бакра, смер зрна, дизајн ивица и циклус ламинације утичу на скалирање. Историја процеса мора бити одвојена конструкцијом, а не сведена на један универзални фактор компензације.
Контрола влаге
Складиштење препрега, сушење третираног језгра, печење готове плоче када је потребно, паковање отпорно на влагу, средство за сушење и дисциплина поновног заптивања штите каснију маргину лемљења.
Класификујте конструкцију пре избора руте
| Тип градње | Доминантни ризици | Нагласак прегледа |
|---|---|---|
| Конвенционална плоча са 6–10 слојева | Импеданса, баланс бакра, дебљина, основна поузданост ПТХ и монтажа. | Производни слагање, расподела равни, завршени бакар, купони и панелизација. |
| Дебели индустријски вишеслојни | Однос ширине и висине бургије, расподела облоге, рупе за пресовање, савијање и термички циклус. | Архитектура рупе, конзервативна рута бушења, микросечење, докази о позлаћивању и топлотна маса склопа. |
| Сигнална плоча са великим бројем слојева | Акумулација регистрације, танки диелектрици, фине линије, губици, повратно бушење и густи пролази. | Димензионална карактеризација, модел импедансе/губитка, контрола преко стаб-а и принос панела. |
| Секвенцијална ламинација HDI | Влажност подсклопа, вишеструки циклуси пресовања, снимање микропревоја, напрезање наслаганих превоја и регистрација. | Циклус по циклус конструкције, контрола печења, пуњење преко, баланс бакра и тестирање поузданости. |
| Вишеслојни хибридни материјал | Мешовити CTE, мешовити ток, компатибилност веза, различити Dk/Df и набавка. | Квалификација материјалног интерфејса, рута ламинације, електрични модел и контрола промена. |
Ова класификација помаже у спречавању непотребне сложености. Конвенционална плоча са 10 слојева не би требало да се форсира у HDI руту зато што је фабрика нуди, док густи BGA дизајн не би требало третирати као конвенционални стек кроз рупу само да би се смањила понуђена цена.
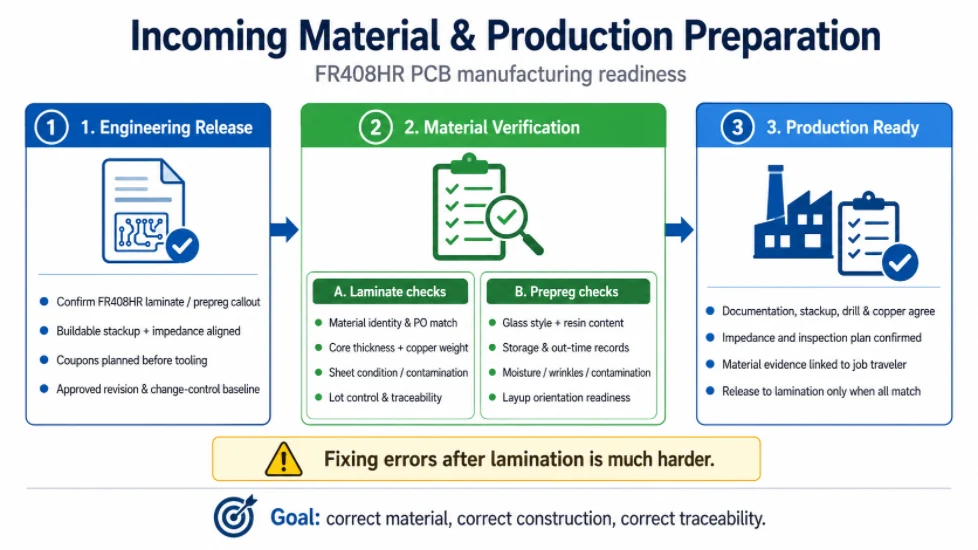
Улазни материјал и припрема производње
Производња не би требало да почне док се објављена документација, тачна конструкција материјала, услови складиштења, идентитет серије, слагање, бакар, подаци о бушењу, захтеви за импедансу и план инспекције не слажу. Грешке у овој фази постају све теже за исправљање након ламинације.
Инжењерско издање пре сечења материјала
Процес почиње пре него што први панел уђе у производњу. CAM и процесни инжењеринг морају да ускладе податке о купцима са доступним FR408HR конструкцијама и фабричком квалификованом рутом.
Решите позив за материјал
Цртеж треба да идентификује ламинат и препрег Isola FR408HR или да дефинише одобрене еквиваленте. Објављена производна документација такође треба да наведе да ли се захтев односи на сваки диелектрични слој, да ли је дозвољена хибридна конструкција и да ли је потребна документација о материјалу уз испоруку.
Претворите дизајнерски стек у конструкцију која се може градити
Номиналне диелектричне дебљине добијене помоћу EDA алата не идентификују директно језгро и препрег који ће бити купљени. Произвођач бира доступне стилове стакла, садржај смоле, тежину бакра и номиналне конструкције, а затим предвиђа дебљину пресовања након што урачуна распоред бакра и потражњу за смолом. Дизајни са контролисаном импедансом не би требало да се настављају док се производни слог и табела импедансе не ускладе.
Дефинишите купоне и доказе при планирању панела
Купони за импедансу, купони за микросечење, купони за позлаћивање, узорци за лемљивост и тест структуре специфичне за купца заузимају простор на панелу. Морају се планирати пре израде алата. Њихово додавање након оптимизације панела може променити принос, трошкове или испоруку.
Успоставите основну линију контроле промена
Објављена ревизија треба да идентификује одобрени скуп инжењерских података, материјал, слагање и план инспекције. Свака каснија промена конструкције, бакарне фолије, завршне обраде површине или процеса треба да се процени у односу на ту основу.
FR408HR Верификација, складиштење и следљивост материјала
Улазна контрола спречава израду исправног цртежа са погрешним материјалом. Верификација може да обухвати ознаку добављача, породицу материјала, дебљину језгра, тежину бакра, тип препрега од стакла, садржај смоле, стање лима или ролне, статус складиштења и захтеве за сертификате специфичне за купца.
Провере ламината
- Потврдите идентитет материјала и подударање са поруџбеницом.
- Проверите дебљину језгра и бакарне фолије у односу на траку за слагање.
- Проверите стање лима, оштећења ивица, контаминацију, оксидацију и трагове руковања.
- Одржавајте контроле оријентације или правца зрна када то захтева план процеса.
- Одвојите залихе у власништву купаца, залихе контролисане лотом или залихе специфичне за квалификацију.
Провере препрега
- Потврдите стил стакла и садржај смоле уместо да се ослањате само на укупну номиналну дебљину.
- Проверите евиденцију складиштења и истека рокова према захтевима добављача и фабрике.
- Заштитите препрег од влаге, контаминације, набора и неконтролисаног излагања просторији.
- Утврдите да ли ће алатка или припрема панела за сечење утицати на оријентацију постављања.
Пријем материјала треба да буде документован на начин који производња може да користи. Потврда поднета у набавци није довољна ако оператер складиштења не може да је повеже са информатором о пријему радова.
Снимање унутрашњег слоја, нагризање и припрема везивања
Геометрија унутрашњег слоја мора да предвиди нагризање, расподелу бакра и кретање ламинације. AOI, третман везивања и уклањање влаге штите вишеслојну књигу од дефеката који ће постати невидљиви након штампања.
Сликање, нагризање и димензионална компензација
Унутрашњи слојеви FR408HR су генерално компатибилни са установљеним воденим средствима за снимање и уобичајеним средствима за нагризање бакра. Теже питање је димензионално понашање. Танка језгра, неуравнотежени бакарни обрасци, оријентација стакла, ивице панела и одабрани циклус ламинације могу произвести различито кретање у правцима основе и пуњења.
Почните од историје процеса, а затим измерите стварни панел
Табеле компензација добављача могу пружити почетну референцу, али фабрика би требало да окарактерише кретање на сопственој опреми. Мерења у првом циклусу су посебно важна када је конструкција, дебљина језгра, шаблон бакра или циклус пресовања нови. Циљ је поставити избушене рупе и слике спољашњег слоја преко подлога унутрашњег слоја након ламинације – не само да би се ускладиле димензије уметничког дела пре ламинације.
Равнотежа бакра утиче и на нагризање и на каснију ламинацију
Велике равне површине, изолована бакарна острва, густе сигналне области и широки прозори без бакра стварају неједнаку потражњу за смолом и напрезање. CAM може додати „крађу“ (енгл. „thieving“), модификовати ивице панела или препоручити промене распореда ван функционалног кола. Свака промена која утиче на контролисану импедансу, размак високог напона или забрањене зоне које дефинише купац треба да буде одобрена.
Унутрашњи слој AOI је прва капија заштите
Аутоматизована оптичка инспекција треба да идентификује прекиде, кратке спојеве, зарезе, избочине, проблеме са зазором и дефекте снимања пре него што слојеви постану недоступни. Правила поправке треба да буду дефинисана одговарајућом класом и спецификацијама купца.
Побољшање везе и уклањање влаге
Унутрашњој површини бакра потребна је контролисана текстура и хемијски састав како би се подржала међуслојна адхезија. Алтернативни третмани оксидима се обично користе за вишеслојне примене без олова. Процес мора да произведе једноличну површину без остављања влаге која омета очвршћавање препрега.
Осушите третиране унутрашње слојеве пре постављања
Исола водич за обраду наглашава сушење након третмана заменом оксида и идентификује 120 минута на 110°C или више као почетну препоруку добављача за слојеве који ће бити у употреби без олова. Фабрика мора да потврди сопствено пуњење сушаре, распоред решетки, размак између панела, уједначеност температуре, време преноса и стање влажности. Важан резултат је суво језгро које улази у постављање, а не слепо поштовање одређене вредности.
Влажна језгра могу оштетити очвршћавање и дугорочне перформансе
Влага може ометати очвршћавање смоле, смањити ефективно понашање стакластог прелаза, подстаћи стварање шупљина или деламинацију и смањити маргину током склапања. Слојеве треба заштитити од реапсорпције између сушења и наношења слоја.
Компатибилност третмана са обвезницом мора бити квалификована
Редуковани црни оксид, замена оксида и промотори адхезије се не понашају идентично са сваким системом смоле. Процес треба да буде квалификован за чврстоћу љуштења, термичку изложеност, перформансе ружичастог прстена и очекивања купца у погледу поузданости.
Полагање и вишеслојна ламинација FR408HR
Вишеслојна ламинација претвара одобрени слој у једну структуру. Симетрија, равнотежа бакра, потреба за смолом, оријентација, чистоћа, оптерећење пресом, пренос топлоте, притисак, вакуум, очвршћавање и хлађење морају се развити као једна контролисана операција.
Архитектура, симетрија и равнотежа бакра
Пре него што оператери направе вишеслојну књигу, инжењери морају разумети како ће се објављени дизајн понашати као композитни панел. Симетрија, равнотежа бакра, потражња за смолом и димензионално кретање нису одвојене теме дизајна; оне одређују да ли одабрани пут ламинације може произвести стабилну регистрацију, дебљину и равност.
Симетрија почиње са диелектриком и масом бакра
Функције пресликавања слоја су корисне, али физичка конструкција је важнија. Дебљина језгра, дебљина препрега, тежина бакра, покривеност бакром, положај равни и површински бакар треба да буду уравнотежени око центра плоче где год је то могуће.
Локални дисбаланс бакра може бити важнији од просечне покривености
Слој који укупно садржи 50% бакра може и даље да садржи једну скоро чврсту половину и једну скоро празну половину. Током ламинације, потреба за смолом, локални притисак и напон се разликују дуж панела. Током монтаже, термална маса се разликује дуж производа. Крађа бакра и прилагођавање распореда стога треба да узму у обзир расподелу, а не само проценат.
Асиметрија на страни компоненти се појављује након израде штампаних плоча
Механички балансирана плоча без плоче може се искривити током монтаже ако једна страна има велике BGA конекторе, штитове, трансформаторе или бакарне компоненте за напајање, а друга не. Дизајн плоче, носач панела, профил рефлоуовања и стратегија причвршћивања могу морати да узму у обзир масу монтаже.
Ограничења савијања и увијања треба да одговарају производу
Генерички критеријуми прихватања могу бити недовољни за конекторе са пресовањем, BGA склопове са финим кораком, системе са ивицама картица или плочу смештену у круто кућиште. Наведите захтев за равност на нивоу производа када је рестриктивнији од подразумеваног стандарда.
Свака додатна бакарна површина ствара још један проблем са протоком смоле. Препрег мора да попуни долине проводника, влажно третира бакар, консолидује слој и задржи циљни диелектрик. Тешки бакар и густи равнински прелази повећавају изазов.
Региони богати смолом и региони којима недостаје смоле могу постојати на истом панелу
Отворене површине привлаче више протока смоле, док густи бакар може да га ограничи. Резултат може бити локална промена дебљине, заустављање стакла, шупљине или недостатак смоле. Произвођач може да одабере различите конструкције препрега, дода слојеве, подеси равнотежу бакра или промени ивице панела како би побољшао мапу протока.
Тешки унутрашњи слој бакра мења се више од коначне дебљине
Повећава топографију, тешкоће нагризања, потребу за смолом и локални напон. Такође може повећати ширење топлоте и променити профил склопа. На склопу треба да буде наведено да ли је бакар у почетку или је у завршној фази и који слојеви носе највеће захтеве.
Велики прозори без бакра захтевају пажљиво третирање
Затворени простори за конекторе, зоне изолације, антене и механички отвори могу створити широке празне површине. Нефункционални бакар се не може додавати насумично јер може утицати на импедансу, изолацију, емисије или сертификацију. Цртеж треба да идентификује где је крађа дозвољена, а где забрањена.
Како се број слојева повећава, регистрација постаје кумулативни проблем. Свако језгро има своју дебљину, оријентацију стакла, образац бакра и историју процеса. Снимање, третман везивања, сушење и ламинација доприносе кретању.
Окарактеришите кретање по конструкцији
Компензација изведена из једне дебљине језгра и бакарног узорка можда није одговарајућа за другу. Фабрика треба да води историју по породици материјала, дебљини језгра, типу слоја, смеру, формату панела и рути пресовања. Новим конструкцијама могу бити потребне повратне информације од рендгенског снимка или тест панела пре пуне производње.
Стратегија алата мора да испуњава захтеве за регистрацију
Ламинација пинова, оптичка регистрација без пинова, системи закивања, рендгенско бушење и алати засновани на мети имају различите предности процеса. Изабрана метода треба да очува поравнање слој по слој и да подржи захтев за завршни прстен.
Ануларни прстен је резултат неколико толеранција
Величина подлоге, кретање уметничког дела, регистрација слојева, положај бушења, лутање рупе, позлаћивање и критеријуми за пролом доприносе. Смањење подлоге ради стварања простора за усмеравање може уклонити производну маргину потребну за дебелу плочу или плочу са великим бројем слојева.
Закопани прелази додају још један регистрациони стек
Подсклоп са укопаним пролазом се буши и облаже пре него што се ламинира у финалну плочу. Следећа конструкција мора да се повеже са елементима који су се већ померили и акумулирали дебљину. Плочице за хватање и размаци за усмеравање треба да узму у обзир тај редослед.
Слагање и вишеслојна конструкција књига
Полагање (layup) претвара одвојена нагризана језгра и препрег листове у предвиђени редослед слојева. Овај корак је подложан људским и материјалним грешкама јер многе конструкције изгледају слично, али нису електрично или механички заменљиве.
Проверите редослед, оријентацију и материјал на месту употребе
- Ускладите сваки унутрашњи слој са путником и системом алата.
- Потврдите конструкције језгра и препрега у односу на одобрени низ.
- Контролишите смер стакла када то захтева план процеса или димензионални модел.
- Користите чисто руковање како бисте спречили остатке, отиске прстију и стране материјале.
- Идентификујте посебне фолије, одвојиве филмове, сепарационе плоче и аранжмане за пресовање.
Потражња за смолом је вођена топографијом бакра
Препрег мора да попуни просторе око трагова и равни, а да притом задржи циљни диелектрик. Тешки бакар, широка подручја без бакра, уграђене структуре и неуједначена густина бакра повећавају ризик од недостатка смоле, прекомерног цурења смоле, заустављања стакленог слоја или локалних варијација дебљине. Израда може захтевати различите изборе препрега или више слојева уместо једноставног додавања номиналне дебљине.
Подсклопови секвенцијалне ламинације захтевају додатну контролу
Ови акумулирани ризици су поново обрађени у одељку о напредним вишеслојним структурама и CAF контроли.
Топлота, притисак, ток смоле и очвршћавање
Ламинација мора омекшати препрег смолу, омогућити јој да навлажи и попуни бакарну топографију, уклони ваздух, консолидује слој и потпуно стврдне без задржавања шупљина или стварања неприхватљиве дебљине и грешке у регистрацији.
Прозори добављача су почетне тачке, а не универзалне задате вредности
Исола водич за обраду даје општи опсег температуре очвршћавања од приближно 188–202°C и опсег времена очвршћавања од 130–160 минута на температури очвршћавања или изнад 190°C. Такође описује задржавање у вакууму, контролисано постепено повећање температуре, примену притиска и смернице за хлађење. Произвођач плоча треба да изгради свој рецепт за пресовање на основу температуре производа – не само температуре плоче – и да валидира профил помоћу термопарова или утврђене карактеризације пресовања.
Термална рампа мења прозор протока смоле
Бржи пораст температуре смањује минималну вискозност и може побољшати пуњење, али скраћује време доступно за контролисани проток и може повећати ризик од заустављања стакластог појаса или недостатка смоле. Спорији пораст температуре пружа шири прозор протока, али може захтевати другачије време притиска. Дебели панели, тешки бакар, густи бакар и књиге са више панела загревају се другачије од танких, једноставних конструкција.
Притисак мора бити примењен у право време
Превише рано притискање може избацити смолу из панела или деформисати конструкцију. Премало притиска може оставити шупљине, лоше попуњавање или слабу консолидацију. Исправан притисак зависи од типа пресе, вакуумске помоћи, површине панела, расподеле бакра, тока препрега, плоча за заптивање и жељене коначне дебљине.
Хлађење штити равност и димензионалну стабилност
Уклањање или премештање врућег панела пре него што се охлади под одговарајућим притиском може повећати деформацију и заостали напон. Критеријуми за хлађење треба да буду део рецепта, а не пречица у производњи.
| Симптом ламинације | Могући доприносиоци | Путања прегледа |
|---|---|---|
| Локално мокрење | Заробљени ваздух, влажна језгра, недовољан проток, контаминација, лош вакуум или брзо желирање. | Сувоћа материјала, чистоћа слоја, вакуумски траг, профил температуре производа и мапа потражње за смолом. |
| Гладовање смолом | Висока топографија бакра, недовољна препрег смола, прекомерни притисак, прекомерно струјање или губитак на ивици панела. | Препрегована конструкција, баланс бакра, време притиска, дизајн ивица и готови диелектрични делови. |
| Дебљина изван циља | Нетачан материјал, грешка у моделу дебљине пресовања, варијација протока смоле, грешка у тежини бакра или оптерећење пресовањем. | Запис о пријему материјала, путнички водич за постављање, дневник штампе, попречни пресек купона и мапа панела. |
| Померање регистрације слоја | Грешка у компензацији уметничког дела, кретање алата, асиметрична конструкција, клизање пресе или неравномерно загревање. | Мерење пре/после ламинације, стање пинова/алата, историја компензације и симетрија прес-књиге. |
| Деламинација након термичког излагања | Влага, непотпуно стврдњавање, контаминација, слаба веза, шупљине или оштећење зида отвора. | Историја влаге, DSC/TMA или докази о стврдњавању где је применљиво, процес лепљења, попречни пресек и профил склопа. |

Бушење и припрема рупа у зиду
Поузданост отвора почиње пре наношења бакра. Подршка на улазу и излазу из бургије, стање алата, број погодака, одвод струготине, топлота, однос ширине и висине, уклањање неравнине, размазаност и кондиционирање зида отвора утичу на то да ли бакар може да формира континуирану, издржљиву међусобну везу.
Механичка контрола бушења
Процес бушења штампаних плоча мора да створи цилиндричну рупу са контролисаним отпадом, без прекомерног ломљења стакла, оштећења смоле, забијања ексера, избијања, неравнина или топлоте изазване алатом. Програм бушења треба да одражава захтеве за завршну рупу и додатак за позлаћивање.
Геометрија алата и оптерећење бушилице су важни
Водич за добављаче препоручује геометрије бургија са подрезивањем и алате са високим спиралним нагибом као почетне приступе за мање рупе. Такође упозорава да велике брзине резања и велика оптерећења струготине могу произвести грубе рупе и лом стаклене пређе. Произвођач треба да оптимизује брзину вретена, увлачење, повлачење, број удараца, висину наслага, улазни материјал, резервни материјал и ограничења промене алата на основу измереног квалитета рупе.
Дебеле плоче и тешки бакар захтевају конзервативне параметре
Велики број слојева, дебела укупна конструкција, тешки бакарни међуслојеви, крупно стакло и густи распореди рупа повећавају оптерећење топлотом и отпадом. Фабрика може смањити висину наслага, смањити оптерећење струготином, користити чешће измене алата или бушити тешке елементе одвојено.
Секундарно бушење и глетовање могу захтевати различите алате
Веће рупе избушене након позлаћивања, прорези, ивице и линије зареза могу доживети пукотине или ломљење стакла ако се користе стандардна FR-4 подешавања без провере. Улазни/резервни ослонац, геометрија урона, дизајн рутера, дебљина мреже и дубина зареза треба да се валидирају у односу на стварну плочу.
Ризик од пролаза кроз рупу у дебелим вишеслојним плочама
Поузданост позлаћених отвора је један од главних разлога зашто купци бирају FR-4 систем високих перформанси. Цев мора да издржи ширење по Z-оси и поновљено термичко излагање без пуцања на споју колена, средине или унутрашњег слоја.
Однос ширине и висине мора се израчунати из производне вежбе
Однос ширине и висине се обично односи на дебљину плоче и пречник избушене рупе, а не само на завршену рупу. Треба разумети додатак за позлаћивање и компензацију бушења. Номинално прихватљив однос може постати тежак када се укључе густина рупа, толеранција дебљине плоче, стил стакла и расподела позлаћивања.
Квалитет рупа пре полагања одређује темељ полагања
Груби зидови, ломови стакла, пуцање смоле, размазивање, остаци или заглављивање ексера у унутрашњем слоју не могу се поправити додавањем више бакра. Конзервативно бушење, контролисани број погодака, правилан материјал за улазак/подлогу и валидирано уклањање размазивања побољшавају темељ.
Дистрибуција бакра кроз цев мора бити проверена
Дебљина површинског бакра не доказује дебљину централног дела цеви. Репрезентативни микропресеци треба да укључују најмање или најтеже рупе и треба да буду лоцирани тамо где је позлаћивање панела најмање повољно.
Докази о термичком стресу треба да одговарају случају употребе
Лемљење пловком, симулација рефловирања, испитивање напона међусобних веза , термички шок или циклично тестирање специфично за купца могу бити одговарајући. Метода испитивања, конструкција узорка, критеријуми прихватања и захтеви за извештај треба да се договоре пре производње.
Важна разлика
Објављене термичке вредности ламината описују материјал. PTH квалификација описује произведени међусобни спој у специфичној конструкцији плоче. Једно не може заменити друго.
Уклањање неравнина, уклањање мрља и кондиционирање рупа
FR408HR је термички стабилан и може створити релативно мало размазивања када се правилно очврсне и избуши. Уклањање размазивања је и даље потребно да би се уклонили остаци и створила површина која подржава адхезију бакра без струја. Квалитет отвора пре уклањања размазивања снажно утиче на резултат након уклањања размазивања.
Хемијско уклањање мрља мора одговарати систему смоле
FR408HR може бити хемијски отпорнији од обичног FR-4. Агресивни системи за бубрење могу оштетити спојеве стакла и смоле или смањити поузданост након термичког напрезања без олова. Упутство за добављаче не обесхрабрује хемију бубрења типа NMP и указује да алтернативне системе и услове задржавања треба валидирати са добављачем хемикалије.
Плазма је корисна за тешке структуре
Плазма уклањање размаза може да обезбеди контролисано уклањање смоле и посебно је корисно за дебеле плоче, рупе са високим односом ширине и висине или хемијски отпорне системе смоле. Када се плазма и перманганат комбинују, процес мора да избегне прекомерно уклањање. Смеша гасова, снага, време, пуњење коморе и геометрија рупе утичу на резултат.
Тротачкасто нагризање није обично уклањање мрља
Право нагризање открива унутрашњи слој бакра са три стране. Само хемијско уклањање размаза можда неће поуздано постићи ово код FR408HR. Ако цртеж захтева нагризање уместо уклањања размаза, поступак процеса и део прихватања треба експлицитно договорити.
Проверите зид рупе пре постављања оплате
Купони за тестирање или репрезентативни узорци производње могу се испитати након бушења и након уклањања размаза. Прегледом треба разликовати оштећења од бушења од ефикасности уклањања размаза. Глатка смола без остатака, контролисана изложеност стакла, чисте површине унутрашњег слоја и одсуство великих пукотина су значајнији од претпоставке да је хемијски реагент деловао јер је тајмер истекао.
Бакарење и формирање међусобних веза
Безструјно бакарење и електролитичко превлачење морају створити континуирану проводну путању са довољном дебљином, адхезијом и расподелом. Слепи отвори, закопани отвори, структуре са отворима у контактним плочицама и бушене рупе додају специфичне контроле конструкције које треба дефинисати пре него што се рута превлаке објави.
Безструјно бакарење, галванизација и формирање шара
Након кондиционирања, наноси се проводни слој семена и рупе се галванизирају до потребне дебљине бакра. Превлака мора достићи центар рупа са високим односом ширине и висине без неприхватљивог површинског превлачивања или чворића.
Однос ширине и висине је проблем са позлаћивањем, не само проблем са бушењем
Механички чиста рупа и даље може имати неадекватну расподелу бакра. Дебљина плоче, минимално бушење, густина рупе, кретање раствора, густина струје, снага бацања, оријентација панела и време превлаке одређују коначну цев.
Готови бакар утиче на импедансу и принос фине линије
Трагови спољашњег слоја се снимају пре наношења шаре, тако да раст бакра мења и дебљину и ширину. Модел импедансе треба да користи готову геометрију, а CAM треба да узме у обзир компензацију нагризања и превлаке.
Докази микросечења треба да представљају тешке карактеристике
Купон који је лакше гальвастички обликовати него најгушћи производни регион може дати лажно поверење. Дизајн купона, локација панела, величина отвора и однос ширине и висине треба да буду репрезентативни за захтеве прихватања.
Слепи пролази, закопани пролази, пролази у плочи и бушење
Напредне карактеристике међусобног повезивања не могу се прегледати као изоловане белешке на цртежу. Свака карактеристика мења редослед ламинације, путању бушења, чишћење, позлаћивање, пуњење, планаризацију, регистрацију, инспекцију и стратегију електричног тестирања. Водич за слепу ламинацију штампаних плоча пружа додатни контекст за укопане подсклопове и секвенцијално наношење.
Дебљина диелектричног отвора са слепим прелазима контролише производљивост
Пречник ласерског отвора, контактна површина, циљна површина, дебљина диелектрика, дебљина бакра и однос ширине и висине морају да раде заједно. Мали отвор кроз дебели диелектрик можда неће произвести поуздан прозор за аблацију и позлаћивање.
Закопани пролази мењају ламинацију и планирање тестирања
Закопане структуре треба електрично тестирати пре коначног ламинирања тамо где то траса дозвољава. Једном када се капсулирају, тешко је изоловати дефекте. Тестирање и преглед подсклопова могу представљати ризик пре него што се дода додатни материјал и обрада.
За пролазну плочу потребна је потпуна дефиниција завршне обраде
За монтажну плочицу, „попуњено“ није довољно. Цртеж треба да наведе материјал за пуњење, равност, бакарну капу, завршну обраду површине, прихватање шупљина и евентуалне дозвољене удубљења. Неадекватно пуњење може проузроковати губитак лема, шупљине, неравне спојеве или проблеме са компланарношћу BGA.
Микровијалне ланце треба свести на минимум
Сваки прелаз микровија додаје отпор, дисконтинуитет, зависност од регистрације и ризик поузданости. Користите најкраћу структуру међусобне везе која задовољава потребе рутирања и бекства.
Плоче са великим бројем слојева често користе пролазне отворе јер су робусне и економичне. Неискоришћени део цеви може формирати резонантни кратак у каналима велике брзине. Бушење уназад уклања велики део тог неискоришћеног бакра након превлаке.
Дефинишите електрични циљ као резидуални прекидач
Дубина бушења зависи од дебљине плоче и положаја слоја, али системски проблем је преостали део. Цртеж треба да наведе страну бушења, циљни слој, погођене рупе, максимални преостали део и места где нема бушења.
Регистрација и толеранција дубине троше задржавање
Задња бушилица је већа од оригиналне обложене рупе и мора избегавати оближње трагове и плочице. Толеранција дубине слоја, варијација дебљине плоче, геометрија врха бушилице и тачност машине одређују потребан размак.
Верификација треба да буде планирана
Попречни пресек, мерење дубине, рендгенски снимак или друге методе могу потврдити рад. Ако је за сваку партију потребан извештај, укључите купон или узорак у планирање панела.
Бушење уназад није увек најбоље решење
Слепи пролази, прерасподела слојева, ремапирање пинова конектора или краћи распони пролаза могу произвести чистији канал. Упоредите електричне користи, трошкове израде и оптерећење инспекцијом.
Напредне вишеслојне структуре и CAF контрола
Секвенцијална ламинација, HDI нагомилавање, густа вија поља и мешовите технологије међусобног повезивања повећавају број термичких и регистрационих догађаја. Ризик од CAF-а, размак, влага, стање смоле и чистоћа процеса морају се прегледати заједно са електричним распоредом и окружењем производа.
Секвенцијална ламинација и HDI нагомилавање
FR408HR је описан као погодан за вишеструке циклусе ламинације, што га чини релевантним за укопане виа и HDI структуре. Вишеструки циклуси и даље повећавају сложеност процеса и термичку историју.
Сушење подсклопова је процесна капија
Обрађена језгра могу да апсорбују влагу током складиштења и руковања. Пре секундарне ламинације, подсклоп може захтевати дуже сушење. Тачно време печења зависи од дебљине, историје складиштења, конструкције и квалификација фабрике. Осушену плочу треба заштитити од неконтролисаног излагања пре постављања.
Сваки циклус мења димензионалну референцу
Први циклус пресовања подешава димензије подсклопа. Бушење и позлаћивање додају елементе. Други циклус уводи додатно кретање. План процеса треба да идентификује које се мете користе за сваки корак бушења и снимања и како се контролише кумулативна грешка.
За сложене микровијалице потребни су докази о поузданости
Наслојене структуре концентришу напрезање и зависе од квалитета бакарног пуњења, геометрије контактних површина, регистрације и термичког понашања целог наслага. Степенасто распоређени микропролази могу смањити напрезање, али заузимају простор за усмеравање. Избор треба да се заснива на густини и квалитету, а не на естетици.
Не додајте циклусе ламинације нехајно
Структура вија која би могла да се изгради у једном или два циклуса не би требало да се дели на више циклуса без јасног разлога. Сваки циклус додаје трошкове, време израде, контролу влаге, ризик регистрације и оптерећење квалификације.
CAF, размак и влага у густим плочама
Ризик од проводљивих анодних филамената зависи од материјала, напона, размака, влаге, контаминације, стакло-смоластих интерфејса, оштећења од бушења и времена. FR408HR је описан као отпоран на CAF, али густа поља преко и разлике у високом напону и даље захтевају контролу дизајна и процеса.
Размак између отвора и између отвора и равни треба да укључује толеранцију
Номинални CAD размак може се смањити због лутања бушења, регистрације, превлаке, рецесије смоле и локалних дефеката. Користите завршену геометрију и толеранцију производње у процени поузданости.
Чисти зидови рупа смањују један извор ризика
Лом стакла, оштећење смоле и контаминација могу створити путање које су рањивије на влагу и преднапон. Квалитет бушења и уклањања мрља стога подржава поузданост и позлаћивања и изолације.
Чистоћа монтаже остаје релевантна
Остаци флукса и јонска контаминација на површини могу изазвати цурење или праћење чак и када ламинат добро функционише изнутра. Избор материјала за голу плочу не елиминише захтеве за чишћење и премазивање штампаних плоча (PCBA).
Обрада спољашњег слоја, маска за лемљење и површинска завршна обрада
Сликање спољашњег слоја, превлака, нагризање, маска за лемљење, завршна обрада површине, профилисање и чишћење употпуњују физичку плочу. Свака операција мора да сачува прстенасти прстен, геометрију проводника, претпоставке импедансе, лемљивост, димензионалне захтеве и чистоћу.
Снимање помоћу лемне маске има користи од карактеристика FR408HR-а који блокирају УВ зрачење и ласерску флуоресценцију, али коначни квалитет и даље зависи од припреме површине, типа маске, изложености, очвршћавања, регистрације и чистоће.
Изаберите површинску завршну обраду за склоп и производ
ENIG, OSP, иммерсионо сребро, безоловни HASL, ENEPIG, тврдо злато и друге завршне обраде имају различиту равност, рок трајања, понашање при спајању жица, контакту и лемљењу. Материјал не диктира завршну обраду. Тип компоненте, складиштење, монтажа, поузданост и квалификација купца утичу.
Контролишите фрезање и жлебање око материјала високог модула
Геометрија алата за глодање, помак, брзина вретена, ослонац плоче и дебљина жлебљене мреже могу захтевати подешавање како би се спречило ломљење ивице. Завршене ивице треба прегледати тамо где се производ ослања на чврсто механичко приањање, изложен размак високог напона или чисто ломљење.
Чистоћа је део електричне поузданости
Остаци од производње, контаминација од руковања, металне честице и јонски материјал могу утицати на изолацију и склапање. Захтеви за чистоћу и методе испитивања треба да буду наведени када је производ високог напона, високе импедансе, конформно обложен или се користи у тешким условима.
Инспекцијске капије и верификација поузданости
Инспекцијске капије спречавају да узводни квар потроши додатну вредност низводно. План контроле треба да идентификује проверу, критеријум прихватања, запис, овлашћење за одлагање и услов пуштања у рад за сваку неповратну операцију.
Регистрација и верификација дебљине након ламинације
Након пресовања, панеле треба прегледати пре него што се наставе скупе операције. Провере могу обухватити укупну дебљину, локалну дебљину, равност, регистрацију рендгенских зрака, поравнање купона, стање површине, уклањање рупица и доказе о шупљинама или оштећењима ивица.
Глотање је генерално пожељније од агресивног смицања за уклањање очврслог слоја са високомодуларних панела, јер неконтролисано напрезање ивица може створити пукотине. Тачан метод зависи од дизајна панела и фабричке опреме.
Електрични тест, TDR, завршна инспекција и паковање
Електрични тест верификује произведену нетлисту
Тест летеће сонде или уређаја треба да упореди готову плочу са објављеном нетлистом и договореним границама континуитета/изолације. Покривеност тестом мора да узме у обзир изоловане мреже, уграђене отпорнике или кондензаторе ако постоје, и изузетке које је дефинисао купац.
TDR верификује купон за импедансу производње
TDR извештај треба да идентификује посао, купон, циљ, толеранцију, слој или структуру, измерени резултат и метод испитивања. Он валидира купон — не аутоматски сваки траг на плочи — тако да представљање купона и контрола процеса остају важни.
Завршна инспекција повезује руту са цртежом
Инспекција може обухватити димензије, дебљину, величину отвора, прстенасти прстен, маску за лемљење, ознаке, завршну обраду површине, равност, чистоћу, козметичке критеријуме, сертификате и извештаје специфичне за купца. Свако одступање треба прегледати пре испоруке, а не закопати у коначној инспекцијској белешци.
Паковање треба да заштити маргину монтаже
Исола водич за обраду препоручује сушење готових плоча пре паковања и описује кесе за заштиту од влаге, картице са индикатором влажности и средство за сушење као најбоље опције за дуг рок трајања или захтевну монтажу без олова. Потребно паковање треба да се договори између купца и места монтаже. Отворене кесе треба поново затворити или обрадити у складу са договореним правилима о веку трајања пода.
Инспекцијске капије преко производне руте
Ток процеса је користан само када дефинише где се зауставља неусаглашени рад. Следеће капије повезују сваку операцију са одлуком о објављивању. Тачно узорковање, класа, дизајн купона, формат извештаја и ограничења прихватања морају бити договорени у документацији купца.
За шири оквир прихватања, прегледајте инспекцију квалитета штампаних плоча ; план контроле FR408HR треба затим да дода доказе специфичне за материјал и конструкцију.
| Инспекцијска капија | Шта је верификовано | Типични докази | Ризик ограничен пре следеће операције |
|---|---|---|---|
| Објављивање долазног материјала | Контроле идентитета FR408HR, дебљине језгра, бакра, конструкције препрега, серије, статуса складиштења и рока трајања. | Запис о пријему, етикета добављача, сертификат или запис о следљивости када је потребно. | Погрешан или неконтролисан материјал улази у производњу. |
| Ослобађање AOI унутрашњег слоја | Отвори, кратки спојеви, ширина линије, размак, бакарне карактеристике, циљеви, алати и идентитет слоја. | Запис о АОИ, распоред дефеката, подаци о димензијама првог панела. | Латентни дефекти кола постају трајно закопани. |
| Верификација полагања | Редослед језгра/препрега, оријентација бакра, смер зрна, распоред лота, распоред филма за одвајање и калупа. | Путнички систем за постављање, скенирање баркода, независно потписивање за контролисане послове. | Неправилно слагање или оријентација материјала постају неповратни. |
| Ослобађање након ламинације | Дебљина панела, запис о стврдњавању/пресовању, регистрација, шупљине, деламинација, савијање и увијање. | Табела пресовања, мапа дебљине, подаци о регистрацији рендгенских зрака, визуелни преглед. | Лоши панели троше капацитет бушења и оплате. |
| Ослобађање за бушење и припрему рупа | Величина отвора, положај, пробоји, остаци, уклањање размаза, нагризање где је назначено и стање зида отвора. | Инспекција бушилице, одељак са купонима, записи о процесном купатилу. | Дефектне рупе које улазе у електрични бакар и позлаћивање. |
| Ослобађање оплате | Дебљина и расподела бакра, шупљине, адхезија, омотач где је применљиво, једноликост површине. | Микросечење, кулометријска/XRF мерења, дијаграм позлаћивања. | Слабе међусобне везе које долазе до коначног снимања и завршетка. |
| Ослобађање AOI спољашњег слоја | Коначна геометрија проводника, прстенасти прстен, кратки спојеви, прекиди, зарези и преостали бакар. | Запис о инспекцији и поправци/одлагању AOI. | Дефекти кола скривени маском за лемљење. |
| Електрично и импедансно ослобађање | Резултати купона за континуитет/изолацију нетлисте и контролисану импедансу. | Резултат летеће сонде/фиксирања, TDR траг и резиме теста. | Електрично неусаглашене плоче стижу на испоруку или у монтажу. |
| Коначно пуштање пошиљке | Димензије, завршна обрада, маска за лемљење, обележавање, чистоћа, равност, количина, паковање и потребна документација. | Извештај о завршној инспекцији, сертификат, запис о паковању отпорном на влагу. | Неусаглашени производ или непотпуни докази напуштају фабрику. |
Поновљени преглед производње, примене и процеса
Технички успешна прва израда постаје вредна само када се материјал, слагање, процесна рута, план инспекције, одобрена одступања и покретачи промена могу репродуковати. Овај одељак обједињује прилагођеност примене, планирање контроле, пренос прототипа у производњу, контролне листе прегледа, понављајућа питања и референце на изворе.
Примене које обично оправдавају вишеслојну конструкцију FR408HR
Апликације треба бирати према функцији плоче, а не према маркетиншкој категорији. FR408HR је генерално релевантан тамо где је заједно потребна вишеслојна термичка поузданост, контролисана импеданса и стабилна производња.
Контролне плоче прекидача, контролне секције линијских картица, комуникациони процесори и интерфејс плоче са контролисаном импедансом, прелазима конектора и поновљивом вишеслојном конструкцијом.
Индустријски рачунари, платформе за управљање машинама, системи за кретање, хардвер за аквизицију података и дуготрајни уграђени контролери изложени поновљеној монтажи без олова или захтевним условима рада.
Инструменти са мешовитим сигналима, аутоматизована опрема за тестирање, картице за аквизицију и задње плоче где су конзистентност канала, велики број слојева и контролисана геометрија међусобних веза важни.
Неимплантабилна опрема и дијагностичке платформе које захтевају контролисану документацију, стабилне поновљене израде и план прихватања који је усклађен са важећим захтевима производа.
Контролне и надзорне плоче где су важни термички циклуси, дуг век трајања и вишеслојна поузданост. CTI, размак напона и аутомобилска квалификација остају одвојени захтеви.
FR408HR се може користити за дигиталне или контролне слојеве, док се специјализовани РФ материјал користи негде другде. Компатибилност са хибридном пресом, спојни слој, обрада бакра и регистрација захтевају посебан преглед.
Границе примене: не описујте FR408HR као универзалну радарску или микроталасну подлогу. РФ канал може захтевати ламинат са мањим губицима или хибридну структуру чак и када је FR408HR погодан за дигитални контролни део.
FR408HR План контроле производног процеса
| Процесна капија | Кључни запис | Типично питање о објављивању |
|---|---|---|
| Инжењеринг | Одобрено слагање, DFM, табела импедансе, план купона | Да ли је предложена конструкција производљива и одобрена? |
| Долазни материјал | Идентитет материјала, серија, конструкција језгра/препрега | Да ли примљени материјал одговара путнику? |
| Унутрашњи слој | AOI запис, димензионално мерење | Да ли су кола и компензација унутар граница ослобађања? |
| Ламелирање | Верификација полагања, рецептура пресе, докази о температури производа | Да ли је исправна књига излечена квалификованим поступком? |
| Бушење/демазање | Програм алата, бројање погодака, узорак рупе и зида | Да ли је рупа чиста и погодна за позлаћивање? |
| Позлаћивање | Запис о купки/процесу, мерење бакра, микросечење | Да ли репрезентативно буре испуњава критеријуме за бакар и квалитет? |
| Завршни | Електрични тест, TDR, димензије, сертификати | Да ли завршена партија испуњава објављене захтеве за цртеже и извештавање? |
Контрола од прототипа до производње
Замрзните конструкцију која је потврђена
Након одобрења прототипа, забележите стварне конструкције језгра/препрега, бакарну фолију, геометрију импедансе, купон, путању пресовања, путању бушења и скидања размаза, завршну обраду површине и план инспекције. Генерички цртеж слагања није довољан за поновљивост.
Одвојите промене дизајна од промена процеса
ЕКО дизајн мења податке о производу. Промена процеса може се десити чак и када Гербери остану исти. Доступност материјала, величина панела, фолија, хемијски састав, алати или метода испитивања могу се променити. Дефинишите које промене процеса захтевају обавештење или поновну квалификацију.
Резервни материјал за прогнозирану производњу када је континуитет важан
Специјална језгра, препрези или бакарне фолије не могу се складиштити унедоглед. Прогноза количине и трајања квалификације помажу произвођачу да планира залихе и идентификује ризик од застаревања или замене пре следеће поруџбине.
Користите пилот производњу да бисте валидирали производни пут
Мала инжењерска партија може се изградити уз додатно руковање, одабране панеле или ручну пажњу. Пилот партија треба да користи предвиђени производни алат, панел, инспекцију, тестирање, руту монтаже и документацију како би ризик од повећања производње био видљив.
Контролна листа за преглед вишеслојног дизајна и процеса
- Потребни материјал и правило замене су експлицитни.
- Функције слоја, референтне равни и расподела снаге су стабилне.
- Конструкције од језгра/препрега су доступне и одобрене.
- Тежине бакра и расподела бакра су прегледане ради симетрије и течења смоле.
- Захтеви за завршну дебљину и савијање/увијање одговарају механичкој употреби.
- Однос ширине и висине кроз отвор и рута позлаћивања имају маргину.
- Слепи/закопани распони и циклуси ламинације су минимизирани.
- Очекивања у вези са пуњењем/затварањем и склапањем отвора за виа-ин-пад су у потпуности дефинисана.
- Наведени су страна за бушење, циљ, преостали угао и заустављање.
- Купони за импедансу и TDR извештаји представљају структуру производа.
- Микросечење и термички докази баве се најтежим карактеристикама.
- Конструкције прототипа, пилотских и производних модела контролишу се ревизијом.
Најчешћа питања (FAQ)
Да ли FR408HR може да ради на стандардној FR-4 производној линији?
Може се обрађивати конвенционалном опремом за вишеслојне ПЦБ плоче, али фабрика мора да квалификује стварни материјал, циклус пресовања, компензацију кретања, руту бушења, хемију скидања размазања, позлаћивање и план инспекције. „Стандардна линија“ не значи генеричка подешавања.
Зашто се за FR408HR разматра плазма демасирање?
Plasma can improve hole-wall preparation for difficult resin systems, small vias, high aspect ratios or sequential-lamination structures. The correct route depends on the hole geometry, resin condition, chemistry and required etchback. The requirements for PCB etchback and hole-wall preparation should be agreed with the laminate and plated-hole process, including how the exposed interfaces will be inspected before further build steps.
Да ли FR408HR елиминише пуцање кроз рупу преко позлаћеног метала?
Не. Мање ширење по Z-оси и јака термичка својства стварају маргину материјала, али поузданост PTH-а и даље зависи од квалитета бушења, уклањања размаза, дебљине и расподеле бакра, односа ширине и висине отвора, термичке изложености, влаге и дизајна плоче.
Да ли је секвенцијална ламинација аутоматски безбедна са FR408HR?
Не. Сваки циклус мења димензионалне референце и додаје термичку историју. Сушење подсклопа, подаци о кретању, структура микропревода, расподела бакра и број циклуса морају бити контролисани и валидирани.
Када треба користити повратно бушење?
Користите повратно бушење када анализа канала покаже да резидуални вија-стаб ствара неприхватљиву резонанцију или губитак и када дизајн обезбеђује довољну толеранцију дубине, задржавање, маргину регистрације и метод верификације.
Који су записи најкориснији за поновну производњу?
Одобрена конструкција материјала, ревизија наслага, фактори кретања, рецептура пресе, рута бушења и скидања размаза, докази о позлаћивању, резултати купона/тестирања, записи о инспекцији и одобрена одступања пружају најјачу основу производње.
Техничке референце
- Технички лист Isola FR408HR — Типична термичка/електрична својства, атрибути производа и препознавање IPC-а.
- Водич за обраду Isola FR408HR — Упутство добављача за почетак руковања, сушења, ламинације, бушења и сродне обраде.
- ИПЦ-6012 — Захтеви за квалификацију и перформансе за круте штампане плоче, укључујући вишеслојне и слепе/укопане конструкције.
- ИПЦ-А-600 — Визуелни прикази услова прихватљивости штампаних плоча.
- ИПЦ-ТМ-650 — Библиотека метода испитивања; тачна метода и ревизија треба да буду наведене када је мерење уговорно.
Цртеж купца, поруџбеница, одобрени слагани материјал и наведена стандардна ревизија остају контролни захтеви за производњу.
Захтевајте преглед производње и вишеслојног процеса
Пошаљите списак, опис материјала, број слојева, расподелу бакра, архитектуру рупа, захтеве за контролисану дубину, табелу импедансе, завршну дебљину, класу прихватања, захтеве за инспекцију и обим производње.
Highleap може прегледати предложену руту за доступност материјала, број ламинација, ризик од регистрације, могућност бушења/полагања, задње бушење, купоне за тестирање и контролу поновљене производње пре алата.
Вратите се на страницу произвођача и понуде штампаних плоча FR408HR.
О аутору
Сабрина
Специјалиста за инжењеринг штампаних плоча у компанији Highleap Electronics
Сабрина има преко 18 година искуства у индустрији штампаних плоча (PCB), са богатим искуством у CAM инжењерингу и прегледу PCB датотека. Она подржава PCB пројекте од прототипа до серијске производње, фокусирајући се на производност и поузданост процеса.
Њен рад помаже инжењерским тимовима да смање ризик производње и постигну стабилне, висококвалитетне резултате у производњи штампаних плоча.

Препоручени Поруке

База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Taconic RF 35 vs RO4350B PCB
СадржајRF-35 у односу на RO4350B Набавка и...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.