
Shengyi S1000-2M PCB за поузданост дебелих вишеслојних плоча
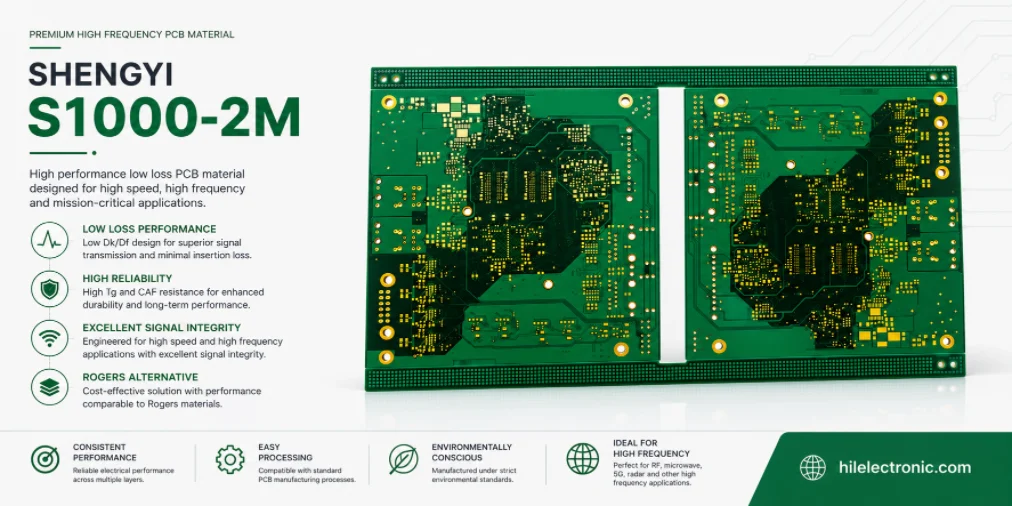
Шенги С1000-2М је ламинат FR-4.0 са високом температуром грејања (Tg) и ниским коефицијентом трговања изолацијом (CTE) за плоче са великим бројем слојева који морају да издрже обраду без олова и да одрже поузданост позлаћених отвора и изолације. Шенги истиче температуру грејања (Tg) од 180°C помоћу DSC, 185°C помоћу DMA, температуру длана (Td) од 355°C, CTE вредност по z-оси од 41 ppm/°C испод Tg, 208 ppm/°C изнад Tg, укупно z-ширење од 2.4% од 50–260°C, T260 већу од 60 минута, T288 од 30 минута, анти-CAF перформансе, ниску апсорпцију воде и погодност за рачунарске, комуникационе, аутомобилске и производе са високим вишеслојним садржајем.
Материјал не треба позиционирати као ламинат са ултраниским губицима. Шенгијеви јавни подаци наводе типичан Dk 4.6 и тангенс губитака 0.018 на 1 GHz на наведеном референтном узорку. Примарна вредност је термо-механичка поузданост у дебелим вишеслојним плочама. Поузданој S1000-2M плочи и даље је потребна конзервативна геометрија рупа, контролисано бушење и уклањање размазаности, равномерно наношење превлаке, баланс бакра, регистрација, управљање влагом и дефинисана историја склапања.
Зашто велики број слојева повећава сваки термичко-механички ризик
Сваки додатни слој додаје интерфејсе, дистрибуцију бакра, могућности регистрације, толеранције дебљине диелектричног материјала и историју ламинације. Плоче са високим слојем су такође често физички веће и дебље, са више конектора и пролазних рупа. То значи да иста варијација својстава материјала ствара већи апсолутни ефекат.
| Ефекат високог слоја | Ризик створен | стратегија контроле |
|---|---|---|
| Већа завршна дебљина | Дуже PTH цеви и веће укупно z ширење. | Користите конзервативне величине рупа/односе ширине и висине, материјал са ниским коефицијентом трња, робусну позлаћу, термичку квалификацију. |
| Више интерфејса унутрашњег слоја | Више могућности за недостатак смоле, шупљине, неуспех третмана или грешку у регистрацији. | Анализа потребе за смолом, биланс бакра, рецептура за пресовање, попречни пресеци положаја панела. |
| Више неравнотеже бакра | Искривљење, локалне варијације дебљине, неравномеран притисак и загревање. | Симетрични стек, балансирање/крађа бакра, контролисани дизајн панела. |
| Више преко поља/конектора | Густе рупе повећавају CAF путање и потражњу за позлаћивањем. | Правила размака/напона, контрола бушења/размазивања, расподела позлаћивања, анти-CAF квалификација. |
| Више слојева рутирања | Више промена слојева и структура бушења уназад. | Путем планирања топологије, контроле резидуалних кракова, регистрације и инспекције. |
| Више топлотне масе | Дуже или неравномерно загревање и хлађење склопа. | Профилисање температуре плоче на подручјима са пуно бакра и конектора. |
S1000-2M смањује неколико ризика везаних за материјал, посебно експанзију и термичку издржљивост. Не поједностављује геометрију. Ослобађање високог слоја требало би да почне са најлошијим структурама плоче: најмања завршена рупа, најдебљи локални бакар, најдубље бушење, најгушће поље прелаза, највећи прелаз густине бакра и најтеже излагање склопа.
Зашто поузданост рупа може бити важнија од електричних губитака
Код многих телекомуникационих, индустријских, аутомобилских и рачунарских плоча, путање сигнала су довољно умерене да Df није ограничавајући фактор. Ризик на терену је отворена позлаћена рупа , повремени конектор, цурење CAF-а или деламинација након термичког циклирања. Избор смоле са мањим губицима, а агресивни систем рупа оставља непромењеним, може потрошити новац без смањења вероватноће доминантног квара.
| Приоритет одбора | Одговор материјала/процеса |
|---|---|
| Много конектора кроз рупу | Заштитите замор цеви, геометрију пресовања, прстенасти прстен, бакар зида и напрезање склопа. |
| Дебела задња плоча/контролна плоча | Користите ниско z-ширење, конзервативни однос ширине и висине, баланс бакра и регистрацију у размери панела. |
| Вишеструко безоловно рефлуксирање | Квалификујте комплетну термичку историју и прегледајте рупе након прекондиционирања. |
| Влажна пристрасна услуга | Користите материјал против CAF-а са контролама размака, чистоће, премаза и влажности. |
| Дугачак канал задње плоче велике брзине | S1000-2M можда неће задовољити губитке; упоредите наменску породицу са малим губицима након анализе топологије. |
Метрике поузданости захтевају геометрију плоче
Вредност T288 на референтном узорку ламината не показује како се понаша плоча од 4 мм са завршеним отвором од 0.25 мм након три рефлукса и поновне обраде. То је референтна вредност за скрининг материјала. Коначна одлука мора да укључи укупно z-ширење, напрезање отвора, превлаку, стање смоле, влагу и стварни термички профил.
Дебела плоча, мала рупа и вишеструко рефлоуовање: Комбиновани ризик
Комбинација дебљине, малих рупа и поновљеног загревања је важнија од било ког другог фактора. Током рефлукса, смола се шири дуж z-осе, док се бакарна цев мање шири. Цев носи циклично напрезање, често концентрисано близу споја унутрашњег слоја или колена. Мањи пречници и тањи слој плашта смањују расположиви попречни пресек замора.
| Комбинација ризика | Зашто је озбиљно | Одговор дизајна |
|---|---|---|
| Дебела даска + мала завршена рупа | Висок однос ширине и висине отежава облагање и ствара дугачку, напрегнуту цев. | Повећајте пречник отвора где је то могуће, смањите дебљину локално/системски, проверите бакар у зиду и дистрибуцију. |
| Дебела плоча + много преливања | Сваки циклус акумулира напрезање и може довести до почетног дефекта. | Дефинишите максималне циклусе монтаже/прераде и квалификујте их након завршетка секвенце. |
| Мала рупа + велика тежина бакра | Процеси бушења/нагризања/превлаке постају мање уједначени; потражња за смолом расте. | Користите параметре бушења специфичне за рупу, робустан прстен, преглед испуњења смолом и узорковање панела. |
| Густо преко поља + влажности/пристрасности | Многобројни интерфејси стакла/смоле и висока локална електрична поља повећавају могућност CAF-а. | Повећајте размак где је то могуће, контролишите чистоћу и премаз, спроведите тест влажности. |
| Дубоко бушење + варијација регистрације | Преостали искосаци или оштећења плочица могу наштетити и SI и поузданости. | Наведите ограничења дубине/лутања и користите рендгенску/попречну/електричну верификацију. |
Инжењерски цртеж треба да наведе завршену рупу, не само величину бургије. Требало би да дефинише превлаку и завршну толеранцију, јер компатибилност конектора помоћу пресовања или лемљења зависи од коначног пречника, док поузданост превлаке зависи од процеса којим се она ствара.
Планирање балансирања наслага, регистрације и пуњења смолом
Требало би пројектовати високослојни S1000-2M сноп ради равнотеже. Симетрија у диелектричној конструкцији и расподели бакра смањује савијање и чини притисак/топлоту ламинације равномернијим. Електрични захтеви могу спречити савршену симетрију, али одступања треба да буду намерна и преиспитана.
- Огледајте или уравнотежите бакарне тегове око средишта плоче где год је то могуће.
- Користите крађу бакра у ретким регионима да бисте смањили велике локалне прелазе густине бакра.
- Ускладите запремину препрега са стварном топографијом бакра и размацима равни.
- Прегледајте густа поља конектора и виа одвојено од отворених региона рутирања.
- Користите алате за панеле и компензацију уметничког дела на основу измереног димензионалног кретања произвођача.
- Поставите купоне за регистрацију и дебљину на места на панелу која откривају варијације од центра до ивице.
- Контролишите историју загревања секвенцијалне ламинације и кумулативно кретање када се користе закопани или слепи отвори.
Губитак смоле и померање дебљине
Премало смоле може оставити шупљине, лошу адхезију или површине богате стаклом. Превише смоле може повећати варијације дебљине и померање. Произвођач треба да процени потребу за смолом на основу процента бакра, дебљине бакра, стила стакла и циљаног диелектрика. Попречни пресеци првог чланка треба да упореде густе и ретке бакарне регионе, а не само погодан узорак.
Регистрација је повезана са поузданошћу рупа
Лоша регистрација може смањити прстенасти прстен и променити захватање бакра на унутрашњем слоју. То ствара и електрични и механички ризик. Могућност регистрације треба проценити на основу стварне величине панела и броја слојева; мали тест панел можда не представља производно истезање и скупљање.
Контроле бушења, одмазавања и превлаке
Бушење и позлаћивање штампаних плоча су места где се материјални капацитет претвара у поуздану међусобну везу. Висока отпорност на топлоту не може поправити замрљани или оштећени зид рупе. Процес мора створити чист, добро активиран интерфејс и једноличну бакарну цев.
| Процесни корак | Ризик од неуспеха | Контролни докази |
|---|---|---|
| Бушење | Мрља, пуцање стакла, храпав зид, закуцавање ексера, прекомерна топлота, хабање алата. | Параметри специфични за величину рупе, контрола века трајања алата/броја погодака, улазак/подршка, репрезентативни микропресеци. |
| Десмеар | Недовољно очишћена смола блокира контакт унутрашњег слоја; прекомерна обрада напада стакло/смоло. | Квалификована хемија/плазма, контрола губитка тежине или процеса, инспекција зидова рупа. |
| Химички бакар | Празнине или лоша активација стварају слабе тачке. | Контрола купатила, преглед покривености, купон/микросечење. |
| Елецтролитиц Платинг | Танки бакар у централном цеви или неравномерна расподела смањују век трајања од замора. | Расподела струје, оптерећење панела, подаци о снази бацање, минимална/просечна зидна бакарност. |
| Планаризација/завршна обрада | Димензије завршених рупа и јастучића могу се померати. | Измерите коначни пречник, зид бакра, прстенасти прстен и стање површине. |
| Бушење уназад | Грешка дубине, лутање, размазивање, оштећење подлоге, резидуални остатак. | Мерење дубине, рендгенски снимак/попречни пресек, електрични купон, контрола алата. |
Минимални ниво бакра мора бити захтев за завршну плочу
Наведите важећи IPC/минимум купца и све више захтеве специфичне за производ. Први чланак треба да мери више од једне локације и више од једне величине отвора, јер расподела позлаћивања зависи од положаја и геометрије панела. Једна просечна вредност може сакрити танак пресек који контролише век трајања до замора.
Анти-CAF дизајн за густе телекомуникационе и индустријске плоче
S1000-2M се продаје са одличним анти-CAF перформансама , што је важно за густе телекомуникационе и индустријске плоче. Материјал смањује осетљивост, али не може да елиминише лоше размакање, оштећене стакло/смоласте интерфејсе, контаминацију или кондензацију.
| CAF контролни слој | Инжењерске акције |
|---|---|
| Распоред | Подесите размак проводника према напону, влажности, премазу, класи загађења и веку трајања; укључите ивице равни и путање од прелаза до прелаза. |
| Материјал | Замрзнути конструкције од језгра/препрега S1000-2M и стакла које се користе у квалификацији. |
| Бушење/демазање | Спречите оштећења међуповршинских површина и остатке који формирају путеве миграције. |
| Чистоћа производње | Контролишите испирање, јонске остатке, руковање и складиштење. |
| Чистоћа монтаже | Управљајте флуксом и остацима процеса; квалификујте претпоставке о нечистоћама за стварно окружење. |
| заштита | Користите конформни премаз, заптивање или дизајн заштите животне средине где је потребно; проверите покривеност и очвршћавање. |
| Тест | Покрените квалификацију влажности-пристрасности/CAF која представља напон, размак, температуру, влажност и трајање. |
Тамо где више напонских домена дели густо поље конектора, креирајте мапу напона уместо примене једног универзалног размака. Чворови високог напона и високе импедансе могу захтевати већи размак или побољшану заштиту животне средине чак и ако је остатак плоче ниског напона.
Контролне тачке процеса које највероватније неће успети
Најчешћи кварови у производњи јављају се на прелазима: од густог до редког бакра, од средишта панела до ивице, од мале до велике рупе, од пролазне рупе до бушења, од првог до каснијег циклуса ламинације и од голе плоче до склопа. Контролне тачке треба поставити на овим прелазима.
| Цхецкпоинт | Зашто је то високо вредно |
|---|---|
| Верификација долазног материјала | Спречава улазак погрешног квалитета, препрега, стакла, бакра или материјала са истеклим роком трајања у сложену конструкцију. |
| Ревизија постављања пре ламинације | Хвата грешке у слоју, оријентацији, сепаратору, алату и редоследу пре него што се дода вредност. |
| Мапа дебљине пресовања | Открива проблеме са протоком смоле и уједначеношћу панела који утичу на регистрацију и рупе. |
| Преглед купона за регистрацију | Детектова акумулирано кретање слоја пре бушења/полагања. |
| Праћење бушења малих рупа | Открива хабање алата и оштећења од топлоте пре него што постану дефекти у превлаци. |
| Микросечење након плоче | Потврђује контакт унутрашњег слоја и расподелу зида и бакра. |
| Докази након бушења | Потврђује преостали остатак и спречава скривена оштећења плочица. |
| Одељак за предуслове након монтаже | Показује да ли комплетна термичка историја ствара пукотине или деламинацију. |
План контроле треба да наведе ко прегледа сваку контролну тачку и шта се дешава када се прекорачи ограничење. Вредност података о првом производу се губи ако се производњи дозволи да промени стил стакла, бакар, висину слога бушилица, оптерећење превлаке или рецептуру пресе без покретања прегледа.
План квалификације за дебеле вишеслојне материјале
Тестирање оптерећења међусобних веза треба да користи стварну геометрију најгорег случаја. Стандардни купон од 1.6 мм не представља дебелу плочу са високим слојем. Узорак треба да садржи најмањи отвор, најдужи отвор, највећу тежину бакра, најдубљи задњи отвор, најгушће поларизовано поље преко и планирано излагање склопа.
- Валидација материјала и конструкције. Потврдите тачан садржај ламината/препрега S1000-2M, лота, стакла, смоле, бакра и контролисаног TDS-а.
- Слагање у изграђеном стању. Измерите дебљину диелектрика/бакра, укупну дебљину плоче, регистрацију и искривљење на позицијама панела.
- ПТХ микросекције. Прегледајте бушење, уклањање мрља, спојеве унутрашњег слоја, зид бакра, прстенасти прстен и бушење.
- Термичко претходнињење. Примените планирану историју рефлукса/таласа/селективности/прераде пре коначне инспекције отвора.
- Поузданост међусобне везе. Користите IST, термичко циклирање, тест лемљења или тест по захтеву купца на репрезентативној геометрији.
- CAF/еколошки. Спроведите тестирање влажности и преднапона тамо где напон, размак и услови рада представљају ризик.
- Електрична контрола. Проверите импедансу и перформансе руте са подацима специфичним за конструкцију; немојте тврдити да су губици изузетно ниски.
- Основна производња. Архивирајте сирове мере, слике, серије материјала, записе преса/бушења/плоча и границе прихватања.
Неуспех теста треба да буде локализован
Ако пробни модел не успе, утврдите да ли се пукотина налази на колену, споју унутрашњег слоја, центру цеви, микропрелазном граничнику или прелазу кроз бушење. Различите локације указују на различите узроке - геометрију, превлаку, бушење/скидање размаза, регистрацију или термички стрес. Генерички закључак о „квару материјала“ ретко је довољан.
Изаберите S1000-2M према ризику од квара, не само према Tg
| Селекционо питање | Одговор S1000-2M |
|---|---|
| Да ли нам је потребна поузданост високог слоја, без олова, са ниским CTE и PTH? | Да - ово је примарно позиционирање материјала. |
| Да ли је губици на најдужој рути ограничени на 56G/112G PAM4? | С1000-2М може бити неадекватан; упоредите систем са мањим губицима. |
| Да ли је висок Тг једини разлог на цртежу? | Недовољно. Дефинишите CTE/ширење, рупу, CAF, термичке и процесне захтеве. |
| Може ли се заменити са било којим FR-4 материјалом од 180°C Tg? | Бр. Упоредите ширење, T260/T288, CAF, влагу, понашање препрега, конструкцију и квалификацију. |
| Да ли ће то гарантовати да ће плоча са малом рупом преживети? | Не. Геометрија, позлаћивање, бушење, уклањање размазања и термичка историја остају одлучујући. |
| Да ли је погодан за аутомобилску или телекомуникациону индустрију? | Потенцијално, у оквиру квалификације купца специфичне за производ и профила мисије. |
Пакет захтева за понуду и производних података
| Категорија захтева за понуду | Потребан садржај |
|---|---|
| Материјал | Shengyi S1000-2M ламинат и одговарајући препрег, тачна конструкција, стакло, садржај смоле, бакар, важећи TDS/CoC. |
| Екстремне вредности на табли | Број слојева, дебљина, величина плоче/панела, тежине бакра, најмања бушена/завршена рупа, однос ширине и висине, задње бушење, густина прелаза. |
| Термална историја | Број и профил рефлукса, таласно/селективно лемљење, ограничење реобраде, печење/складиштење и циклуси на терену. |
| Поузданост | PTH/интерконектни тест, минимални бакарни зид, критеријуми микросечења, CAF/пристрасност влажности, чистоћа, IPC/купчева класа. |
| Слагање/процес | Равнотежа бакра, преглед пуњења смолом, циклус ламинације, регистрација, бушење/век трајања алата, уклањање размазања, превлака и савијање/увијање. |
| Електрична | Циљеви импедансе и Dk/Df специфични за изградњу; ограничења руте ако су присутне везе умерене брзине. |
| Доказ | Сертификат материјала, слагање у изведеном стању, мапе панела, запис о пресовању, микропресеци, подаци о позлаћивању, резултати прекондиционирања и поузданости. |
| Контрола промена | Потребно је одобрење за измене материјала/препрега/стакла/бакра, пресовања, бушења, скидања размаза, позлаћивања, панела или склопа-профила. |
У захтеву за понуду (RFQ) треба да се тражи од произвођача да идентификује најагресивнији отвор и предложену маргину производње. Ово подстиче техничку понуду, а не генеричку изјаву да је плоча „у оквиру могућности“. Добављач треба да објасни како изабрана конструкција S1000-2M, бушење, позлаћивање и план тестирања решавају тај најгори случај.
Референце произвођача и напомене о издању
Страница производа Shengyi испод је јавни извор за позиционирање поузданости S1000-2M и типична референтна својства коришћена у овом чланку. Понуда произвођача треба да приложи тренутни контролисани лист са подацима и да идентификује тачне конструкције језгра/препрега, јер се поузданост готове плоче не може заснивати само на вредностима на нивоу породице.
О аутору
Хелен Чонг
Консултант за PCB решења и менаџер за развој пословања у иностранству у компанији Highleap Electronics
Хелен подржава међународне инжењерске тимове са комплетним решењима за израду и монтажу штампаних плоча, помажући пројектима да пређу са брзих прототипова на стабилну масовну производњу. Њено искуство обухвата високофреквентне и РФ плоче, сложене вишеслојне слагалице, технологије крутих-флексибилних и флексибилних штампаних плоча у више индустрија.
Претварањем техничких захтева у практичне производне планове, она помаже купцима да побољшају производност, смање ризик и оптимизују трошкове и време испоруке — уз одржавање конзистентног квалитета у великим размерама.

Препоручени Поруке

База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Taconic RF 35 vs RO4350B PCB
СадржајRF-35 у односу на RO4350B Набавка и...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.