
0201 SMD-komponenter: Guide till kretskortsdesign och montering

Figur 1. 0201 SMD-komponentguide
En 0201 SMD- komponent är en liten ytmonterad passiv komponent, en imperial 0201 mäter 0.020 gånger 0.010 tum, eller cirka 0.6 gånger 0.3 mm (metrisk 0603). Vid den storleken möjliggör motstånd och kondensatorer täta, miniatyriserade kort, men de kräver exakt placering, noggrant kontrollerad lödpasta och noggrann plattdesign för att undvika defekter som tombstoning. Den här guiden förklarar exakt vad 0201 betyder, hur det jämförs med andra storlekar, varför det är utmanande och hur man designar och monterar det på ett tillförlitligt sätt, samt när en större del är det smartare valet.
Viktiga takeaways
- Imperialmått 0201 är cirka 0.6 gånger 0.3 mm (metrisk 0603); nästa storlek mindre, 01005, är ungefär 0.4 gånger 0.2 mm.
- 0201-delar behöver hög noggrann pick-and-place och noggrant kontrollerad lödpastavolym.
- Symmetriska dynor och balanserad termisk design är avgörande för att förhindra tombstoning.
- De är inte praktiska att löda för hand och förlitar sig på AOI och pastainspektion i produktionen.
- Använd 0201 endast när densiteten verkligen kräver det; 0402 och 0603 är billigare, mer robusta och ger högre avkastning.
Innehållsförteckning
- Vad är en 0201 SMD-komponent?
- Storlekstabell för SMD-komponenter (0201, 0402, 01005)
- 0201 vs 0402 vs 01005: Att välja en storlek
- Varför 0201-komponenter är svåra att montera
- Hur man designar ett kretskort för 0201-komponenter
- Hur man monterar 0201-komponenter
- Vanliga 0201 monteringsfel
- När man ska använda 0201 (och när man inte ska)
- Vanliga frågor om partihandel med mat och dryck
Vad är en 0201 SMD-komponent?
Koden ”0201” beskriver komponentens fotavtryck i brittiska enheter: 0.020 tum lång och 0.010 tum bred. I millimeter är det ungefär 0.6 gånger 0.3 mm.
Den imperiala/metriska namngivningsfällan
Det finns en välkänd källa till förvirring: samma fysiska del har både en imperial kod (0201) och en metrisk kod (0603). Den metriska 0603 är inte samma sak som en imperial 0603, som är mycket större. För att undvika att beställa eller designa fel storlek, ange alltid vilket system du menar, "imperial 0201" eller "metrisk 0603", när det råder någon tvekan.
Vilken typ av delar
0201 används för passiva komponenter, chipmotstånd och kondensatorer, där värdet inte kräver en större kropp. Deras attraktionskraft ligger i ytan: många av dem passar där ett fåtal större delar skulle passa, vilket är anledningen till att de förekommer i utrymmesbegränsade, högdensitetsdesigner som hanteras vid kretskortsmontering.
Storlekstabell för SMD-komponenter (0201, 0402, 01005)
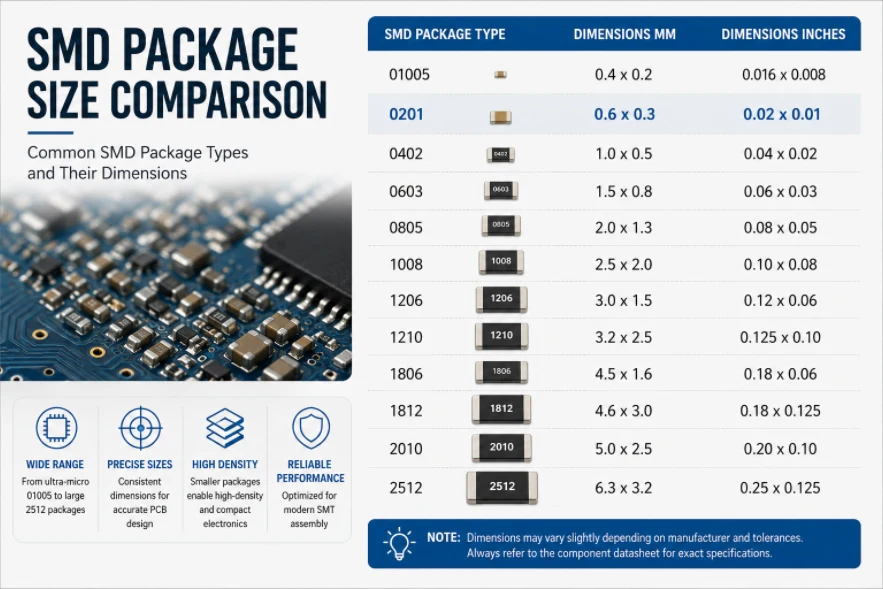
Att se 0201 bredvid sina grannar sätter dess storlek i perspektiv.
| Imperial | metrisk | Ungefärlig storlek |
|---|---|---|
| 0603 | 1608 | 1.6 x 0.8 mm |
| 0402 | 1005 | 1.0 x 0.5 mm |
| 0201 | 0603 | 0.6 x 0.3 mm |
| 01005 | 0402 | 0.4 x 0.2 mm |
En 0201 är ungefär en fjärdedel av ytan av en vanlig 0402, och 01005 är ännu mindre. Varje steg ned sparar utrymme på kortet men minskar varje processfönster, så storlekstabellen är verkligen en svårighetstabell: ju mindre du går, desto mer måste din utrustning, pasta och design ha kontroll.
0201 vs 0402 vs 01005: Att välja en storlek
Att välja en passiv storlek är en kompromiss mellan densitet å ena sidan och kostnad, robusthet och utbyte å den andra.
| Storlek (imperial) | Handlödbar? | Processsvårigheter | Bäst för |
|---|---|---|---|
| 0603 | Ja, lätt | Låg | Prototyper och enkel omarbetning |
| 0402 | Med omsorg och förstoring | Moderate | Vanlig ytmontering; bra balans |
| 0201 | Inte praktiskt taget | Hög | Täta, miniatyriserade och RF-kort |
| 01005 | Nej | Mycket högt | Endast extrem miniatyrisering |
Varför storleksdisciplin lönar sig
Varje steg mindre köper kortyta till priset av stramare processkontroll och lägre manuell omarbetningsförmåga. 0402 är den vanligaste sweet spoten för de flesta kort; 0201 förtjänar sin plats endast när densiteten verkligen kräver det; och 01005 är reserverad för den mest extrema miniatyriseringen. Att specificera den minsta del som layouten faktiskt tillåter, snarare än den minsta tillgängliga delen, ger vanligtvis den bästa blandningen av kostnad och utbyte. Bekräfta en partners kapacitet för din valda storlek innan du bestämmer dig för designen till volymproduktion , och använd en designgranskning för att upptäcka problem med fotavtryck eller avstånd tidigt.
Figur 2. 0201 SMD-kretskortsdesign och montering
Varför 0201-komponenter är svåra att montera
0201 är inte bara "en liten 0402". Flera effekter skalas ogynnsamt när delen krymper.
- Placeringsnoggrannhet. Placeringsmaskinen måste positionera detaljen inom en liten tolerans, vilket kräver en kompetent och välkalibrerad pick-and-place-funktion.
- Volymkontroll för klistra in. Mängden lödpasta måste vara exakt; för mycket bryggor, för lite utarmar skarven.
- Risk för tombstoning. Om den ena änden värms upp och väts före den andra, kan ytspänningen få delen att stå på högkant som en gravsten.
- Hantering. Delarna tappas lätt bort eller hanteras fel och behöver kontrollerade matare och förvaring.
- Inspektion. Verifiering av sådana små fogar är beroende av automatiserad optisk inspektion och pastainspektion, inte med blotta ögat.
Avgörande är att 0201 inte är praktiskt att löda för hand; det är en komponent som monteras automatiskt. Kombinationen av små plattor, små pastaavlagringar och tombstoningkänslighet innebär att framgång beror på utrustning och processkontroll snarare än operatörens skicklighet.
Hur man designar ett kretskort för 0201-komponenter
Mycket av 0201:s framgång avgörs i layouten, långt innan brädet når linjen.
Dynans design och avstånd
Använd ett kvalificerat markmönster (till exempel genom att följa IPC-7351-rekommendationerna) istället för att gissa storleken på plattorna. Se till att det finns tillräckligt avstånd mellan delarna och en ren innergård så att placering och inspektion inte blir för trånga. Dessa detaljer om fotavtrycket är precis vad en design-för-tillverkningsgranskning kontrollerar.
Termisk balans för att förhindra tombstoning
Den viktigaste regeln är symmetri: båda plattorna ska värmas upp lika snabbt. Det betyder lika kopparkopplingar till varje platta och värmeavlastning på båda sidor, så att ingen ände blir våt först. Att fräsa en bred skena i en platta och en tunn i den andra är ett klassiskt recept för tombstoning.
Schablon och mellanchipsbollar
Öppningsformning (t.ex. öppningar i hemplattan) och minskad pastavolym hjälper till att undvika lödbollar och bryggbildning mitt i chipet. Loddplattan och stencilen bör utformas tillsammans, vilket är en del av att samordna layouten med kretskortstillverkning och montering.
Hur man monterar 0201-komponenter
På en kapabel linje är placering av 0201 rutinmässig, men det är beroende av noggrann processkontroll i flera steg.
- Schablon och klistra. Schablonens tjocklek och förhållandet mellan öppningsarean måste frigöra en liten, jämn pastaavlagring.
- Klistra in inspektion. Inspektion av lödpasta bekräftar rätt volym före placering, vilket upptäcker problem tidigt.
- Placering. En maskin med hög precision placerar varje del exakt på sina dynor.
- Omflödningsprofil. En kontrollerad, jämn profil, ibland under kväve, smälter fogarna utan att delar resa sig.
- AOI. Automatiserad optisk inspektion verifierar efteråt närvaro, uppriktning och fogkvalitet.
Eftersom marginalerna är små är förstahandsinspektion och konsekvent processkontroll mycket viktiga, särskilt när en kretskort går från prototyp till högvolymmontering, där samma snäva fönster måste hålla över varje kretskort.
Vanliga 0201 monteringsfel
De flesta 0201-problem faller inom en välbekant uppsättning, var och en kopplad till placering, pasta eller termisk balans.
| defekt | Typisk orsak |
|---|---|
| Gravstenläggning | Ojämn värme eller obalanserade dynor; ena änden blir fuktig först |
| Bridging | För mycket pasta eller felplacering av angränsande dynor |
| Otillräckligt lödning | För lite pasta eller dålig schablonsläppning |
| Mid-chip lödkulor | Överskottspasta pressas ut under kroppen under omsmältningen |
Röden som löper genom dessa är kontroll av pastavolym och termisk symmetri. Få rätt schablonöppning, pastaavsättning och dynbalans, så sjunker defektfrekvensen kraftigt. Det är därför 0201 är lika mycket en processteknikövning som en designövning.
När man ska använda 0201 (och när man inte ska)
Mindre är inte automatiskt bättre. Rätt storlek balanserar densitet mot kostnad, robusthet och avkastning.
- Använd 0201 när kortutrymmet är genuint begränsat, densiteten är avgörande, eller en kompakt RF- eller bärbar layout kräver det, den typ av tätt, högfrekvent arbete som ses i höghastighetsdesigner.
- Föredra 0402 eller 0603 när utrymmet finns, eftersom de kostar mindre, tolererar processvariationer bättre, kan handlödas för omarbetning och generellt sett ger högre avkastning.
Ett vanligt, undvikbart misstag är att miniatyrisera för dess egen skull. Om en 0402 passar är det oftast det mer robusta och ekonomiska valet. Reservera 0201 (och 01005) för konstruktioner där storleken är ett verkligt krav, och bekräfta att din monteringspartner är utrustad för det innan du bestämmer dig.
Få en offert för montering 0201
0201-komponenter frigör täta, miniatyriserade kort, men endast med korrekt placering, noggrann limkontroll, symmetrisk dynadesign och automatiserad inspektion. Använd dem där densiteten verkligen kräver det, designa för termisk balans och montera med en kapabel, välkontrollerad linje. Du kan läsa mer om Highleap Electronics och vår finjusteringsmonteringskapacitet. Tunga eller termiskt krävande kort kan också kombineras med 0201-montering med metallkärnmontering.
Vanliga frågor om partihandel med mat och dryck
Vilken storlek har en 0201 SMD-komponent?
En imperial 0201 är 0.020 gånger 0.010 tum, eller cirka 0.6 gånger 0.3 mm, vilket är den metriska storleken 0603. Det är ett mycket litet chipmotstånd eller kondensator, ungefär en fjärdedel av arean av en vanlig 0402. Nästa storlek ner, 01005, är cirka 0.4 gånger 0.2 mm.
Varför skrivs 0201 som både 0201 och 0603?
På grund av två namnsystem: 0201 är den brittiska koden och 0603 är den metriska koden för samma fysiska del. Den metriska 0603 är inte den brittiska 0603, som är mycket större. För att undvika förvirring, ange alltid vilket system du menar när det råder någon tvetydighet.
Kan jag löda 0201-komponenter för hand?
I praktiken nej. De är för små för tillförlitlig manuell placering och lödning, och de är mycket benägna att bli tombstoning. 0201 är en komponent för automatiserad montering som är beroende av noggrann pick-and-place, kontrollerad pasta och en bra reflow-profil snarare än operatörens skicklighet.
Vad orsakar tombstoning på 0201-delar?
Ojämn uppvärmning: om ena änden av delen smälter och blir våt före den andra, lyfter ytspänningen delen upprätt. De vanligaste bovarna är obalanserade dynor, ojämna kopparanslutningar eller asymmetrisk värmeavlastning. Att designa båda dynorna för att värmas upp i samma takt är det viktigaste förebyggandet.
Hur inspekteras 0201-fogar?
Med automatiserad optisk inspektion (AOI) och lodpastainspektion (SPI), inte med blotta ögat. SPI bekräftar rätt pastavolym före placering, och AOI kontrollerar närvaro, uppriktning och fogkvalitet efter omsmältning. Fogarna är för små för att kunna bedömas tillförlitligt enbart genom visuell inspektion.
Ska jag använda 0201 eller hålla mig till 0402?
Använd 0201 endast när kortutrymme och densitet verkligen kräver det, såsom kompakta RF- eller bärbara designer. Om en 0402 passar är den vanligtvis bättre: billigare, mer tolerant mot processvariationer, handlödbar för omarbetning och högre avkastning. Undvik miniatyrisering för dess egen skull.
Vilka designregler är viktigast för 0201?
Använd ett kvalificerat landmönster som IPC-7351, håll tillräckligt avstånd och innergård, och framför allt utforma för termisk balans med lika koppar och symmetrisk termisk avlastning på båda dynorna. Koordinera stencilöppningen med dynans design för att kontrollera pastavolymen och undvika bollar och bryggbildning mitt i spånorna.
Är 0201 den minsta SMD-storleken?
Nej. Under brittiskt mått 0201 (cirka 0.6 x 0.3 mm) finns 01005 (cirka 0.4 x 0.2 mm), och ännu mindre experimentella storlekar finns. 01005 är ännu svårare att placera och inspektera och är reserverat för den mest extrema miniatyriseringen, såsom avancerade mobila och bärbara enheter. För de flesta konstruktioner är 0201 redan i den praktiska gränsen.
Kostar 0201-delar mer än större passiva komponenter?
Komponenterna i sig är inte nödvändigtvis dyra, men monteringen är mer krävande: noggrannare kontroll av schabloner och placering, noggrannare inspektion och lägre tolerans för processvariationer kan höja den effektiva kostnaden och påverka utbytet. När en större del passar är det ofta billigare totalt sett när montering och utbyte beaktas.
Kan en vanlig SMT-linje montera 0201-komponenter?
Många moderna linjer kan det, men det beror på placeringsmaskinens noggrannhet, stencil- och pastaprocessen och inspektionskapaciteten. Inte alla linjer är konfigurerade för tillförlitligt 0201-arbete, och ännu färre för 01005. Bekräfta en partners dokumenterade kapacitet för din valda storlek innan du bestämmer dig för designen.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.