
60/40 vs 63/37 lödtenn: Smältpunkter, eutektiskt beteende och vilka som ska användas
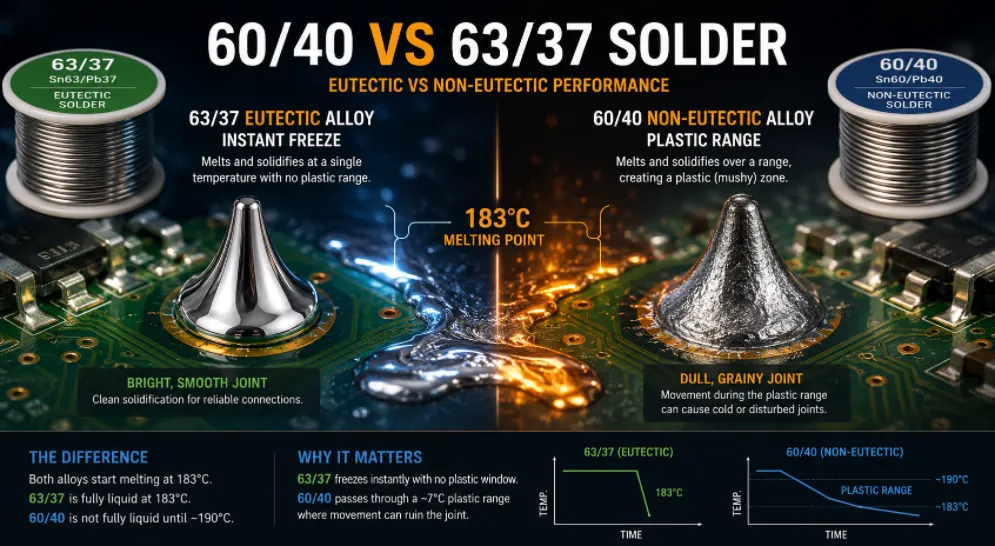
Figur 1. 60/40 vs 63/37 lödning
Senast uppdaterad: maj 2026 · En praktisk jämförelse för handlödning, omarbetning och montering
Valet mellan 60/40 och 63/37 lod handlar om ett enda metallurgiskt faktum – en är eutektisk och en inte – och det faktum genomsyrar hur varje legering smälter, fryser och bildar fogar. Båda är tenn-bly-lod som har varit grunden för elektronikarbete i årtionden, och båda förtjänar fortfarande sin plats år 2026 trots blyfria metoders uppgång. Den här guiden förklarar skillnaden i enkla termer, ger smältsiffrorna sida vid sida, spårar konsekvenserna för fogkvaliteten ner till hur en dålig fog fysiskt ser ut, och avslutas med tydlig vägledning om när man ska använda varje legering och hur man specificerar den för en monteringsorder.
- Vad siffrorna 60/40 och 63/37 egentligen betyder
- Den eutektiska punkten och varför 63/37 är speciell
- Smältpunkter och plastintervallet, sida vid sida
- Hur plastspisen skapar kalla och störda fogar
- Att välja mellan 60/40 och 63/37 beroende på applikation
- RoHS, blyfritt och där blyhaltigt lödtenn fortfarande finns
- Former, förvaring och säker hantering av båda legeringarna
- Specificera din lödlegering på en monteringsorder
- Vanliga frågor och svar
Vad siffrorna 60/40 och 63/37 egentligen betyder
Siffrorna är helt enkelt förhållandet tenn-till-bly i vikt. 60/40 lod består av 60 % tenn och 40 % bly. 63/37 lod består av 63 % tenn och 37 % bly. En treprocentig förändring av tennhalten låter trivial, men det landar en legering exakt på en speciell punkt i tenn-bly-systemet och lämnar den andra precis utanför den – och den lilla skillnaden förändrar deras smältbeteende på ett sätt som du kan känna på bänken.
Varför tenn och bly överhuvudtaget är parade ihop
Tenn ger vätning och bindning; bly sänker smältpunkten och förbättrar bearbetbarhet och flyt. Inte enbart metall löder elektronik bra – tenn i sig smälter bättre och är mer sprött, medan bly i sig väter dåligt. Tillsammans dominerade parningen elektroniklödning i generationer just för att det är förlåtande, flyter lätt och bildar pålitliga fogar vid måttliga temperaturer som inte bränner närliggande komponenter.
Varför en skillnad på 3 % är viktig
I de flesta legeringssystem är en förändring på 3 % i sammansättningen brus. I tenn-bly-systemet är det skillnaden mellan att sitta på den eutektiska punkten och att sitta bredvid den – och den enda skillnaden styr om legeringen smälter vid en viss temperatur eller över ett visst intervall. Den återstående debatten mellan de två förhållandena är egentligen en debatt om hur varje legering övergår mellan fast och flytande, inte om vilka metaller som finns.
Den eutektiska punkten och varför 63/37 är speciell
En eutektisk legering har en specifik sammansättning som smälter och fryser vid en enda, hög temperatur – och beter sig som en ren metall snarare än en blandning. I tenn-bly-systemet är det magiska förhållandet 63 % tenn / 37 % bly. Vid sin eutektiska punkt går 63/37 direkt från fast till flytande form (och tillbaka) utan något mellansteg.
Vad "eutektisk" betyder i praktiken
De flesta blandningar smälter gradvis: när du värmer dem börjar de mjukna vid en viss temperatur och blir bara helt flytande vid en högre temperatur. En eutektisk komposition hoppar över den medelvägen. Värm 63/37 till 183 °C och den är fast ända fram till den punkten, sedan helt flytande; kyl den tillbaka till under 183 °C och den är flytande ända fram till den punkten, sedan helt fast. Övergången sker i princip omedelbar, vilket är fastighetsexperternas värde.
Icke-eutektisk 60/40 och dess mosiga mitt
60/40 ligger precis utanför den eutektiska punkten, så den är icke-eutektisk . Istället för en smälttemperatur har den ett smältområde . När den värms upp börjar den mjukna vid en viss temperatur och är inte helt flytande förrän vid en högre temperatur; vid kylning passerar den tillbaka genom samma område. Inom det området är legeringen delvis fast och delvis flytande – ett pastaartat, halvfast "plastiskt" tillstånd som är roten till 60/40:s egenheter och anledningen till att den kräver en stadigare hand under kylning.
Smältpunkter och plastintervallet, sida vid sida
De två legeringarna börjar smälta vid samma punkt; de skiljer sig åt i vad som händer precis ovanför. Bordet gör kontrasten konkret.
| Fast egendom | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Typ | Eutektisk | Icke-eutektisk |
| Smälter vid | 183 °C (361 °F), enpunktstemperatur | ~183–190 °C, ett intervall |
| Plastsortiment | Ingen | ~7 °C fönster |
| fryser | Omedelbart och rent | Gradvis genom intervallet |
| Risk för kalla leder | Sänk | Högre om störd |
| Relativ kostnad | Något högre (mer tenn) | Sänk |
| Typisk preferens | Finsteg, SMT, proffs | Genomgående hål, hobby, budget |
Samma början, ett annat slut
Båda legeringarna börjar smälta vid 183 °C. Skillnaden är vad som händer ovanför: 63/37 är helt flytande vid 183 °C, medan 60/40 inte är helt flytande förrän vid ungefär 190 °C. I praktiken är ett järn som är inställt på runt 300–350 °C långt över båda, så arbetskänslan vid applicering av lödning är likartad – skillnaden visar sig under det kritiska kylningsmomentet, inte medan du värmer upp fogen.
Varför kylningsmomentet är det som spelar roll
Lödkvaliteten avgörs under en eller två sekunder efter att du tagit bort lödkolven. Det är då skarven stelnar och låser sin inre struktur. En legering som fryser omedelbart ger rörelse ingen möjlighet att förstöra skarven; en legering som stannar kvar i ett halvflytande tillstånd erbjuder ett fönster där en knuff kan förstöra den. Detta är hela det praktiska argumentet för eutektiskt lödtenn i en mening.
Hur plastspisen skapar kalla och störda fogar
Detta är kärnan i varför yrkesverksamma föredrar 63/37. När 60/40 svalnar genom sitt plastiska område, finns det ett fönster där fogen ser solid ut men fortfarande är halvflytande inuti. Om komponenten eller tråden rör sig under det fönstret – en knuff, en vibration, en handryckning – störs den stelnande kristallstrukturen innan den kan stelna ordentligt.
Hur en störd led ser ut
Resultatet blir en störd eller kall fog : matt, kornig och klumpig snarare än blank och slät. Sådana fogar kan vara mekaniskt svaga och elektriskt otillförlitliga, och de behöver ofta omarbetas. Eftersom 63/37 inte har något plastiskt område fryser det i samma ögonblick som det svalnar under 183 °C, vilket lämnar nästan inget utrymme för rörelse som kan skada fogen. Den enda egenskapen – en ren, omedelbar frysning – är den praktiska fördelen som gör eutektiskt lödtenn till standarden för finlödning och professionell handlödning.
Varför störda leder är farliga, inte bara fula
En slö fog är inte bara kosmetisk. Den trasiga kristallstrukturen kan lämna mikroskopiska hålrum och dålig metallurgisk bindning, så fogarna kan klara ett snabbt test men senare fallera under vibrationer eller termiska cykler. Intermittenta fel som kan spåras till kalla fogar är bland de mest frustrerande att diagnostisera just för att fogarna ibland fungerar. Att förebygga dem vid källan – med en förlåtande legering och en stadig nedkylning – är mycket billigare än att åtgärda dem senare.
Den förlåtande sidan av 60/40
Plastsortimentet är inte bara en belastning. Vissa tekniker värdesätter det för uppgifter som att torka av fogar, bearbeta en avrundning eller skulptera lödtenn på större anslutningar, där ett kort arbetsfönster faktiskt hjälper. För ostörda genomgående hålfogar fungerar 60/40 utmärkt och kostar lite mindre – vilket är anledningen till att det fortfarande är en förnuftig standard för allmänt hobby- och reparationsarbete.
Att välja mellan 60/40 och 63/37 beroende på applikation
Ingen av legeringarna är universellt "bättre"; varje legering passar olika typer av arbeten. Matcha legeringen till jobbet.
Efter uppgiftstyp
- Finlödning med ytbehandling och professionell handlödning: 63/37. Den rena, omedelbara frysningen minskar bryggbildning och kalla fogar där precision är som viktigast.
- Våglödning och plätering: 63/37 är det vanliga valet på grund av dess konsekventa, förutsägbara beteende över många leder samtidigt.
- Allmänt hobbyarbete, genomgående hål och reparationer: 60/40 är helt tillräckligt och oftast billigare.
- Ledskulptering och avtorkning: 60/40-tals plastfönster ger en kort bearbetbar scen som vissa tekniker föredrar.
Speciellt för nybörjare
Båda legeringarna fungerar under inlärning, men 63/37:s förlåtande frysförmåga innebär färre förstörda fogar eftersom det inte finns något plastfönster som en skakig hand kan förstöra. Många nybörjare tycker att det är den legeringen som är lättare att få konsekventa resultat med, vilket är anledningen till att det är den vanliga rekommendationen för en första rulle lödtenn trots att det kostar marginellt mer.
En enkel beslutsregel
Om arbetet är litet, kompakt eller måste vara tillförlitligt, välj 63/37. Om arbetet är stort, genomgående, ostört och budgetkänsligt, är 60/40 bra. Vid tveksamhet gör 63/37:s bredare tolerans det till den säkrare standarden – det låga pristillägget köper konsekvens.
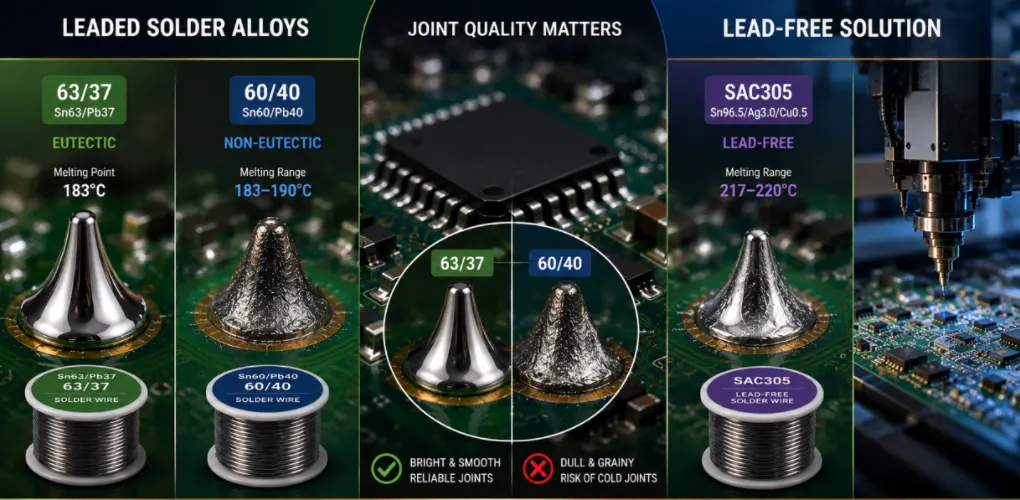
Figur 2. Jämförelse av lödtrådar med 60/40 och 63/37
RoHS, blyfritt och där blyhaltigt lödtenn fortfarande finns
Både 60/40 och 63/37 innehåller bly, så ingen av dem är RoHS-kompatibel. De kan inte användas i kommersiella produkter som säljs till EU och många andra marknader som kräver begränsning av farliga ämnen.
Det blyfria alternativet
För produktion som uppfyller kraven använder tillverkare blyfria legeringar, oftast SAC305 (96.5 % tenn, 3 % silver, 0.5 % koppar). SAC305 smälter vid högre temperaturer – runt 217–220 °C – och beter sig annorlunda än blyhaltigt lod: det väts mindre aggressivt, ser mattare ut även när det är korrekt, och kräver varmare lödjärn och striktare processkontroll. Att byta från blyhaltigt till blyfritt är en processförändring, inte bara ett materialbyte.
Där blyhaltigt lödtenn fortfarande är tillåtet och föredras
Blyhaltigt lod används fortfarande i stor utsträckning för prototypframställning, omarbetning, reparation, hobbyarbete och vissa undantagna högtillförlitliga tillämpningar – flyg- och rymdindustrin, försvaret och vissa medicinska sammanhang – där bly fortfarande är tillåtet eftersom dess bevisade tillförlitlighet och avsaknad av tenn-whisker-risk överväger andra problem. För vardagligt lärande och bänkarbete där RoHS inte gäller är 63/37 och 60/40 fortfarande utmärkta, lättanvända val.
Blandning av blyhaltigt och blyfritt
Undvik att blanda de två i samma skarv. Att kombinera SAC305 med blyhaltigt lödtenn producerar en legering med oförutsägbart smältbeteende och kan försvaga skarven. Om ett kort tillverkades blyfritt, bearbeta det om blyfritt; om det tillverkades blyhaltigt, bearbeta det om blyhaltigt. Förvara separata lödtenn och helst separata lödjärnspetsar för varje.
Former, förvaring och säker hantering av båda legeringarna
Både 60/40 och 63/37 finns i samma fysiska former, och båda kräver samma blysäkra vanor.
Tillgängliga formulär
De vanligaste formerna är tråd med kolofoniumkärna (standarden för handlödning, med flussmedel inbyggt i kärnan), solid tråd (för användning med separat flussmedel), stång (för våg- och dopplödning) och pasta (för stenciltryck och omlödning). Vanliga tråddiametrar på 0.6–0.8 mm passar för de flesta kortarbeten; finare tråd passar för finlödning med ytmontering, tjockare tråd passar för stora skarvar och trådar.
lagring
Förvara lödtråd på en sval och torr plats; många produkter refererar till materialstandarder som ASTM B32 för sammansättning. Tråd håller i åratal. Lödpasta är annorlunda – den har krav på kylning och hållbarhet som tråden inte har, måste få rumstemperatur före användning och bryts ner när den öppnats, så den köps in för att passa en produktionsserie snarare än att lagras.
Säkerhet
Bly är en verklig hälsorisk. Arbeta med god ventilation, undvik att andas in flussmedel, ät eller drick inte vid arbetsbänken och tvätta händerna efter att ha hanterat blyhaltigt lod. Håll lod och mat strikt separerade. Dessa försiktighetsåtgärder är enkla och oförhandlingsbara, och de gäller lika för 60/40 och 63/37 – legeringarna skiljer sig åt i smältbeteende, inte i toxicitet.
Specificera din lödlegering på en monteringsorder
Om du outsourcar montering är legeringsvalet inte bara en preferens för bänken – det förändrar processen, den termiska profilen och vilka marknader du lagligt kan sälja till. Specificera det i förväg.
Vad man ska ange
- Blyhaltig vs. blyfri — detta är det första och mest betydelsefulla beslutet, baserat på din målmarknads efterlevnadsregler.
- Specifik legering om blyhaltig — 63/37 för finsteg och högtillförlitligt arbete, 60/40 där kostnaden spelar roll och fogarna är ostörda.
- Dokumentation för efterlevnad krävs — RoHS/REACH-deklarationer om du säljer på reglerade marknader.
Varför det förändrar processen
En blyfri linje har en varmare återflödesprofil med högre topptemperatur och strängare kontroll än en blyad linje; de två är inte utbytbara mitt i loppet. Genom att informera din montör om legeringen och efterlevnadsmålet före produktionen kan de ställa in rätt termisk profil, välja kompatibel pasta och bekräfta att kortet och komponenterna kan klara de erforderliga temperaturerna.
Från specifikation till byggd kretskort
Highleap Electronics driver både blyhaltiga och RoHS-kompatibla blyfria monteringslinjer och bekräftar rätt legering, reflow-profil och dokumentation för ditt kort och din målmarknad innan produktionen påbörjas – och eventuella överensstämmelse- eller termiska problem uppmärksammas under en kostnadsfri DFM-granskning.
Få en offert för kretskortsmontering →
Vanliga frågor och svar
Är 63/37 eller 60/40 lödning bättre?
För de flesta elektronikarbeten, 63/37 – dess eutektiska egenskaper ger en ren, omedelbar frysning som motstår kalla skarvar, vilket är särskilt viktigt för finlödning och professionell lödning. 60/40 är billigare och perfekt för allmänt hobbyarbete och håltagningsarbete.
Smälter 60/40 och 63/37 vid samma temperatur?
De börjar smälta vid samma punkt, 183 °C. 63/37 är helt flytande där; 60/40 är inte helt flytande förrän vid cirka 190 °C, vilket ger den ett plastiskt område som 63/37 saknar.
Vad är ett eutektiskt lödtenn?
En vars sammansättning smälter och fryser vid en enda hög temperatur, likt en ren metall. 63/37 är den eutektiska tenn-bly-legeringen; 60/40 sitter precis utanför den eutektiska punkten och är det inte.
Kan jag använda dessa lödtenn i produkter som säljs i Europa?
Nej. Båda innehåller bly och uppfyller RoHS-kraven. Använd en blyfri legering som SAC305 för kompatibla kommersiella produkter som säljs inom EU och liknande marknader.
Varför ser min 60/40-led matt och kornig ut?
Troligtvis en störd fog – delen rörde sig medan lodet fortfarande var i sitt plastiska område. Värm upp med flussmedel tills det flyter till en glänsande, slät kon, håll det sedan helt stilla medan det svalnar.
Är den ena legeringen starkare än den andra?
63/37 är marginellt starkare och mer konsekvent, men för de flesta leder är skillnaden liten. Konsekvens, inte råstyrka, är den verkliga anledningen till att proffs föredrar det.
Kan jag blanda 60/40 och 63/37?
Det kan du, och resultatet blir en nästan eutektisk blandning, men det finns liten anledning att göra det medvetet. Undvik dock att blanda blyhaltigt lod med blyfritt – den kombinationen smälter oförutsägbart och kan försvaga fogarna.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.