
Tillverkning av kavitets-PCB för precisionskortdesign
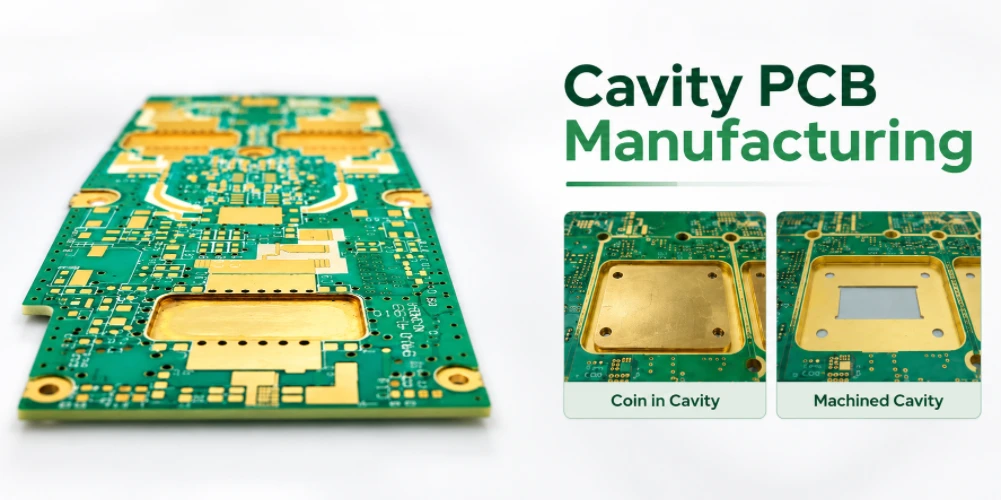
Ett kavitets-PCB är ett specialbyggt kort med ett försänkt eller lokalt bearbetat område – inte ett standard-PCB med ett extra hål. Highleap Electronics tillhandahåller tillverkning av kavitets-PCB för konstruktioner som kräver komponentutrymme, minskad lokal tjocklek, stegformade fickor eller definierad kavitetsgeometri. Om din nuvarande leverantör inte kan stödja det erforderliga kavitetsdjupet, staplingsuppbyggnaden eller de mekaniska detaljerna, skicka oss tillverkningspaketet för en tillverkningsgranskning.
För en användbar offert för ett anpassat kavitets-PCB behöver vår tekniska granskning mer än Gerber-konturen. Kavitetsdimensioner, djupreferens, återstående material, vägggeometri, närliggande koppar, laminatkonstruktion och eventuell RF- eller mekanisk funktion påverkar alla processvägen. Vi granskar dessa krav före offert så att pris- och ledtidsdiskussionen baseras på det kort du faktiskt behöver.
Innehållsförteckning
HÅLHETSKORTBOKS
Behöver du en offert för ett anpassat hålighets-PCB?
Skicka dina Gerber-filer, uppställning och en sektionsvy som visar kavitetsdjup och toleranser. Highleap kommer att granska den specificerade konstruktionen och ge råd om tillverkningsvägen.
Begär en offert för kavitets-PCB →Bekräfta hålighetens öppning, djupreferens, återstående dielektrikum, kopparspel och väggytan på tillverkningsritningen.
Vad är tillverkning av kavitets-PCB?
Börja med en vanlig flerskiktsstapel och ta bort material från kärnan, antingen genom att fräsa en ficka från ena sidan eller genom att skära en kanal genom skivan med en fräs. Laminera sedan ytskikten ovanpå det som är kvar. Resultatet är en skiva som är lokalt tunnare än resten av panelen, eller ihålig längs en definierad rutt.
Vad som tas bort spelar lika stor roll som vad som blir kvar. Om fickan endast fräses i kärnan och prepreg-skikten förblir sammanfogade ovanpå, passerar fräsverktyget genom kärnan och stannar, vilket bibehåller en kontinuerlig yttre yta för komponenter och kontakter. Om hålrummet bearbetas från utsidan av en färdig panel måste verktyget gå in genom ett koppar- och prepreglager, vilket är anledningen till att ritningen vanligtvis måste ange om hålrummet är öppet eller slutet och vilka lager som slutar inuti det.
Två konsekvenser följer direkt av detta. För det första är varje lager som slutar inuti håligheten ett lager som måste dras runt fickan, så konstruktionen måste inkludera hålighetens kontur som en undanskymning. För det andra lämnar en fräst ficka kopparkanter vid fickväggen. Om den väggen befinner sig inuti ett jordplansområde är kopparen inte längre kontinuerlig där, och konstruktionen måste ta hänsyn till den snarare än att anta ett heltäckande referensplan.
Typer av kavitets-PCB och deras tillverkningskrav
Termen "hålrumsskiva" omfattar flera olika konstruktioner. De är inte utbytbara, och att ange fel konstruktion är den vanligaste anledningen till att en offert för hålrumsskivor blir mycket högre än förväntat.
| Hålighetstyp | Bygg | Typiskt syfte | Huvudrisken |
|---|---|---|---|
| Kärnavlastningsficka | Materialet avlägsnas endast från kärnan; prepreg-skinn kvarstår | Minska lokal tjocklek, skapa ett urtag för en komponent eller kontakt | Delaminering om fickan inte är helt stödd och skalad |
| Genomgående hålrum/kanal | Routern skär en kanal tvärs över brädet; skinn kan lamineras om över den | RF-kavitet, vågledarkörning, isolerad kavitetsvolym | Förlust av styvhet och skevhet i brädan efter omlaminering |
| Blind ficka | Fickfräst från en yta, avslutas inuti stapeln | Hålrum för en RF-resonator eller en monterad komponent | Kopparavslutning inuti fickan måste definieras på ritningen |
| Stegformad kavitet | Två eller fler fickdjup i ett bräde | Placering av komponenter på olika höjder, hybrid RF och logik på ett kort | Två registreringsoperationer istället för en |
En blindficka och en genomgående hålighet beter sig väldigt olika i konstverket. Den genomgående håligheten separerar skivan i områden som måste sammanfogas mekaniskt, vanligtvis genom att lämna materialbryggor eller genom att laminera om kontinuerliga ytor. Det är det strukturella beslutet som avgör om detaljen är genomförbar.
Krav på hålighetskretskortsdesign för kretskortsstyrka och djup
Laminatet i ett kretskort är en fiberförstärkt komposit, och dess styvhet kommer från glasväven som löper genom kärnan. Fräsning tar bort den förstärkningen i skärriktningen. Ett kretskort med en bred, oavbruten kanal tvärs över sig kan böjas under belastningen från en bultad kylfläns eller en kontakts insättningskraft, och i en fuktig miljö försvagar den reducerade sektionen också bindningen mellan ytskikten och den återstående kärnan.
Tre metoder är vanliga i denna konstruktion, och alla tre hör hemma i ritningen snarare än i tillverkarens gottfinnande:
- Materialbroar: remsor av kärna lämnas kvar på plats över hålrummet, så att snittet inte löper längs hela bredden. Detta är standardmetoden för att förhindra att en hålrumsskiva delas i två delar.
- Kontinuerliga skinnDe yttre prepreg-lagren avbryts inte, så skivan behåller en böjningsyta även där kärnan tas bort. Där ett hålrum är öppet på båda sidor måste en yttre hinna läggas till efteråt, vilket ändrar tjockleken vid den punkten.
- HörnradierEtt inre skarpt hörn i en fräst ficka är en spänningskoncentration och en delamineringsstartplats. Radievärden uttrycks vanligtvis i ritningen som en minsta radie snarare än en exakt dimension.
Styvheten kan kontrolleras före konstruktionen. Om ditt kretskort har ett hålrum och även monterar en tung komponent, beskriv monteringsmetoden och fästmomentet i offertförfrågan, eftersom den lokala lagerspänningen runt skruvhålet ofta är det begränsande fallet snarare än kretskortets totala styvhet. Det är här en mekanisk ritning av enheten, snarare än bara kretskortsdesignen, ger tillverkaren vad den behöver. Samma resonemang gäller för frågorna om fästelement och moment som tas upp på vår sida om mekaniska kretskortsdesignöverväganden .
RF-kavitetskretskortsdesign för jordplan och högfrekventa kretsar
RF är där kavitetskonstruktionen tjänar mest av sitt värde, och även där den skapar de mest subtila felen. En fräst kavitet avlägsnar koppar från de inre lagren i fickområdet, vilket innebär att referensplanet under det området avbryts. För en kavitet som utgör en del av en resonator, filter eller oscillator är det avbrottet som är poängen: kavitetsdimensionerna anger resonansfrekvensen, och metallgränsen definierar läget. För en kavitet som inte är avsedd att resonera behöver samma avbrott fortfarande en definierad gräns, annars kommer strukturen att stråla ut och koppla oförutsägbart.
Tre parametrar styr resultatet, och alla tre måste anges:
- Kavitetsdjup, vilket är den dielektriska höjden för resonansvolymen. Fräsningstolerans och ytskiktstjocklek påverkar detta, så toleransen för djup måste vara snävare än toleransen för den yttre korttjockleken.
- Definition av metallgräns: huruvida kaviteten definieras av den återstående kopparväggen, av en pläterad slits eller av en separat metalldel monterad i fickan. Dessa är inte likvärdiga i RF-termer.
- Dielektriskt material inuti kavitetenHartset och fyllmedlet i kärnan har olika Dk och Df jämfört med prepreg-skalen, så en kavitet som spänner över båda kan förskjuta resonansfrekvensen i förhållande till en beräkning baserad på ett enda material.
Det är därför kavitetskretskort normalt specificeras tillsammans med ett RF-materialsystem snarare än generiskt FR-4. Våra tillverkningsriktlinjer för RF- och mikrovågskretskort förklarar hur uppbyggnad och materialval interagerar med impedans, och materialfamiljerna själva jämförs på våra mikrovågskretskortsmaterial . Om designen är en kavitetsresonator snarare än ett generellt RF-kort, är materialet och kavitetstoleransen de två saker som är värda att komma överens med tillverkaren innan konstverket släpps.
KAVITETSGRANSKNING · FÖRE UTSTÄLLNING
Bekräfta fickan, bryggorna och toleransen
Skicka Gerber-diagrammet, staplingstabellen och en sektionsvy som visar kavitetens djup och avslutning. Vi returnerar ett svar om tillverkningsbarhet baserat på den specifika geometrin, inte en generisk offert.
Staplingstabell + sektionsvy krävs.
Tillverkningsprocess och inspektion av kavitets-PCB
En hålrumsskiva är inte en standardkonstruktion med ett extra steg. Fräsningen måste placeras i förhållande till de lager som redan är insatta, och det begränsar hela sekvensen.
| Steg | Vad händer | Var det går fel |
|---|---|---|
| Inre lager | Inre konstverk avbildat; kavitetens kontur blir en avskärmning mot lagren som slutar inuti den | Koppar ritad över fickan som designern avsåg att sakna |
| Prepreg och partiell laminering | Skinn bundna till kärnan; håligheten är fortfarande ett fast material | Kärnfyllningshålrum eller harts flödar in i området som kommer att ledas ut |
| Rutthantering | Fräsar fickan eller kanalen till det angivna djupet | Verktygsavböjning på en bred ficka, glasfiberutdrag, kopparfärg på väggen |
| Skinning och andra laminering | Yttre skal appliceras över det frästa området | Delaminering där fickväggen inte var ordentligt skalad, eller luft instängd i fickan |
| Slutför och testa | Ytbehandling, sedan dimensionell och elektrisk verifiering | Fickdjup mätt efter finish, vilket kan skilja sig från det frästa djupet |
Den praktiska implikationen är att kavitetens djup är en fräst dimension som ligger mellan två laminerade ytor, och den mäts efter plätering och ytbehandling. Om en konstruktion behöver en djuptolerans som är snävare än vad fräsning och plätering klarar av, är svaret vanligtvis att flytta kaviteten till en mekanisk del snarare än att be tillverkaren om en snävare skärning. Frågor om skärtolerans är en del av filförberedelsen som behandlas i vår PCB-lamineringsprocess.
Kavitets-PCB vs. inbäddat substrat: Viktiga skillnader
Båda metoderna placerar något inuti kortet, och de förväxlas ofta i specifikationsstadiet. De skiljer sig åt i vad kortet innehåller och i vad tillverkaren måste göra.
| Aspect | Hålrumskonstruktion | Inbäddad substratkonstruktion |
|---|---|---|
| Vad som finns inuti | Ingenting, eller ett passivt element placerat i en maskinbearbetad fördjupning | Ett komplett kretssubstrat, modul- eller komponentbärare |
| Tillverkarens uppgift | Route, skinna och laminera runt en volym | Förbered en fördjupning, ta emot underlaget, limma och sammankoppla det |
| Sammankoppling till värden | Vanligtvis via komponentkablar eller via en separat sammankoppling | Definierat gränssnitt mellan pads som måste utformas innan substratet tillverkas |
| Leveransrisk | Låg; inget exotiskt finns inuti | Högre; substratet är en separat kvalificerad del |
Om avsikten är att placera en RF-modul eller en liten krets inuti kortet är den inbäddade substratvägen vanligtvis den mer kontrollerade, och den behandlas mer i detalj i vår artikel om konstruktion av inbäddade substratkretskort . Om avsikten är att skapa en RF-volym eller att försänka en diskret del är kavitetskonstruktion rätt verktyg.
Riktlinjer för kavitets-PCB-design för DFM-granskning
Det här är de regler som oftast tvingar fram en omritning snarare än en processjustering:
- Avstånd från fickvägg till koppar. Där fickväggen avslutar en pläterad via eller ett plan måste det återstående ringformade materialet överleva den andra lamineringscykeln. En via som ligger för nära fickkanten kommer att exponeras på väggen och kommer inte att täckas av pläteringen på samma sätt som en vanlig via.
- Stöd under fickgolvet. Om fickan fräses i kärnan och kavitetens botten lämnas utan stöd över ett stort område, kommer den att kollapsa eller delaminera under den andra presscykeln.
- Registrering mellan fräsningssteget och konstverket. Fickans position måste vara knuten till konstverket genom tillverkarens egen process, och toleransen måste anges i förhållande till viktiga funktioner, såsom en via-matris eller ett kontaktdons fotavtryck.
- Verktygsåtkomst och panelering. Fräsen måste nå fickan. En ficka nära panelkanten, eller en bräda som måste fräsas före eller efter panelering, ändrar panellayouten. PCB panelering behandlar hur panelstrategier påverkar fräsningssteg och var fixturer måste placeras.
- Koplanaritet vid huden. Om komponenterna sitter över fickan måste ytan hållas plan inom komponentens egen tolerans, vilket begränsar hur tunn ytan får vara och hur mycket panelen kan röra sig mellan cyklerna.
Majoriteten av dessa är vanliga DFM-överväganden tillämpade på en ovanlig geometri. Vår granskning av PCB-design för tillverkningsbarhet (DFM) täcker standardregeluppsättningen, och en kavitetsbyggnation är värd att gå igenom den i sin helhet eftersom routingssteget interagerar med flera av de normala reglerna samtidigt.
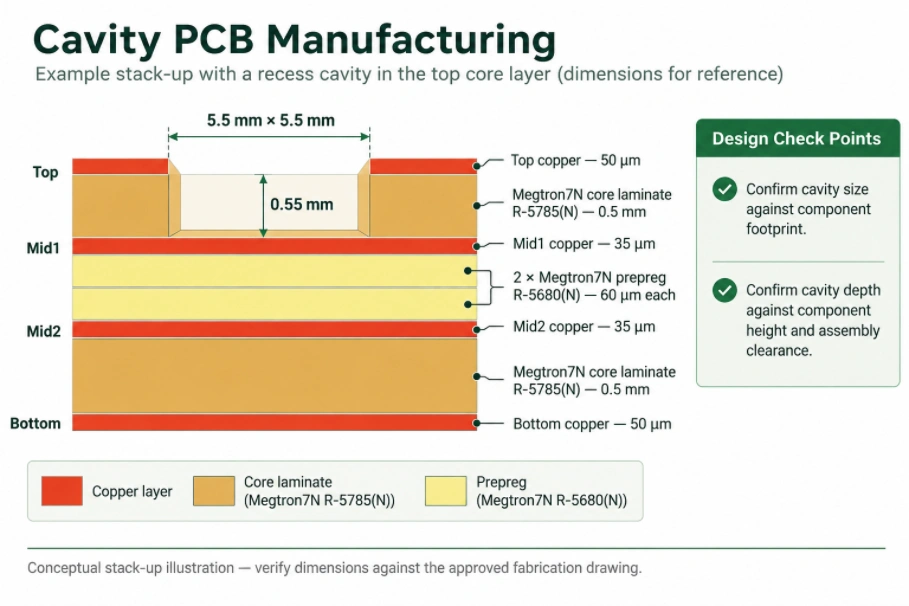
Offertkrav för hålrums-PCB: Djup, storlek och toleranser
De flesta kostnadsöverraskningar på en hålrumsskiva kommer från information som aldrig fanns med på ritningen. Följande lista täcker vad en tillverkare behöver för att prissätta bygget utan att gissa:
- Stapling med kavitetsposition. Skiktnamn, material, koppar och prepreg-tjocklek, samt en tydlig angivelse av vilket lager fickan är fräst från och hur djupt den går, mätt från en angiven referensyta.
- En sektionsvy genom hålrummet. Denna enda vy löser fler tvetydigheter än en sida med anteckningar. Den bör visa fickgolvet, skinnen ovanför och eventuell koppar som slutar på väggen.
- Tolerans på kavitetsdjup, och om det är ett bilateralt eller totalindikationskrav.
- Väggbehandling. Huruvida fickväggen lämnas som bart laminat, pläteras eller täcks av en separat metalldel. Detta förändrar både RF-beteendet och korrosionsskyddet.
- Brygga och stöddetaljer, eller uttryckligt tillstånd att låta tillverkaren föreslå dem baserat på sina egna verktyg.
- Materialsystem, särskilt om kaviteten är en del av en RF-struktur, där både Dk och Df för kärnan och prepreg ingår i beräkningen.
- Mekanisk belastning. Om någon del av aggregatet belastar fickområdet, ange fästelementets vridmoment och belastningsfallet.
- Acceptanskriterier. Vad håligheten måste mätas mot, och om kontrollen sker genom sektionering, genom koordinatmätning eller genom ett RF-test på den färdiga platta.
Konventioner för staplingsdokumentation och hur de ska skrivas behandlas i vår PCB-stackingdesign , och laminatsidan av frågan i vår översikt över laminatkonstruktion.
Tillverkare av kavitets-PCB för prototyper och produktion
Highleap kan stödja skräddarsydda tillverkningsprojekt för kavitets-PCB där kavitetsgeometrin och materialuppsättningen kan matchas med en överenskommen tillverkningsväg. Vi granskar prototyper av kavitets-PCB samt produktionsförfrågningar, med den erforderliga inspektionsomfattningen definierad före lansering. Målet är att identifiera de kritiska dimensionerna och processantagandena tidigt – inte att ange en generisk fickoperation som kanske inte uppfyller kravet på det färdiga kortet.
När du begär en offert för tillverkning av hålrums-kretskort , inkludera den färdiga kretskortets tjocklek, hålrumslängd och -bredd, djuptolerans, hörnradie, hålrumsplacering, krav på exponerade lager och kvantitet. För RF-hålrums-kretskortskonstruktioner, identifiera jordplanets avgränsningar, metallgräns och eventuella kontrollerade djup- eller elektriska krav. För komponentutrymmen, inkludera komponentens disposition och mekaniska monteringsritning.
Highleap kan också granska den bredare kortkonstruktionen genom våra PCB-tillverkningstjänster , medan projekt som kombinerar kavitetsfunktioner med krävande RF-uppbyggnader också kan behöva en granskning av våra tillverkningsalternativ för högfrekventa PCB. Skicka in dina filer via offertförfrågan för PCB och identifiera de kavitetsfunktioner som är avgörande för funktionen.
- Offertpaket: Gerber- eller ODB++-filer, borrfiler, staplingsritningar, måttsatta hålrumsritningar, djuptoleranser, kvantitet och erforderliga inspektionsprotokoll.
Vanliga frågor om tillverkning av kavitets-PCB
Kan en hålrumsskiva monteras som en vanlig skiva?
Ja, om ytskikten över kaviteten är kontinuerliga och tillräckligt plana för monteringsprocessen. Om kaviteten är öppen på den övre ytan behöver området mekaniskt stöd från höljet eller ett separat lock, och monteringsritningen måste ange det. Standard SMT är okej för ytskikten; ett hålrum som avbryter den övre kopparytans gränser där komponenter kan placeras.
Påverkar routingen av kaviteten de andra lagrens elektriska prestanda?
Det kan det. Koppar som skärs igenom vid fickans vägg är inte längre en kontinuerlig strömväg, och alla lager som löper ovanför eller under fickan ser en förändrad dielektrisk miljö. Den elektriska påverkan beror på den påverkade lagergeometrin, återströmsvägen, signalfrekvensen och kavitetsgränsen. RF- och höghastighetskonstruktioner bör utvärdera kaviteten i den elektriska modellen snarare än att anta att funktionen är rent mekanisk.
Vad är den vanliga effekten av ledtider?
En kavitetsbyggnation innebär en fräsningsoperation, en andra lamineringscykel och ytterligare inspektion i varje steg, så den anges normalt som längre än motsvarande skiva utan håligheter. Den extra tiden beror mer på antalet lamineringscykler och skivornas arrangemang än på fickans storlek. Om schemat är fast, ange det i offertförfrågan, eftersom processvägen ibland kan arrangeras kring det.
Kan man bygga en hålrumsskiva med nedgrävda eller blinda vias?
Ja. Begränsningen är att viorna måste hålla sig tillräckligt långt ifrån fickväggen för att förbli pläterade och täckta efter den andra lamineringscykeln, och alla vior som är avsedda att sluta inuti kaviteten måste definieras explicit snarare än att lämnas åt tolkning.
Hur verifieras kavitetens djup?
Genom mätning av den färdiga skivan, vanligtvis genom koordinatmätning av fickgolvet i förhållande till referensytan, och på stickprovsbasis genom tvärsnitt. Om djuptoleransen är avgörande för din RF-prestanda, fråga efter mätmetoden och exempelplanen i offerten snarare än att anta den.
TILLVERKNING AV KAVITITETSKARTOR · RFQ
Begär en offert för tillverkning av kavitets-PCB
Skicka Gerber-data, staplingstabell, hålrumsdjup och tolerans, väggbehandling och eventuella mekaniska belastningsdata. Vi granskar geometrin och bekräftar byggvägen innan ni binder er.
Staplingstabell + sektionsvy + toleranser.

Rekommenderade inlägg
Småbatchiga högmixade kretskortsmonteringar för upprepade beställningar
Highleap Electronics tillhandahåller småskaliga, högblandade kretskort...
EVT DVT och PVT PCB-montering: Från validering till produktion
Highleap Electronics stöder EVT-, DVT- och PVT-kretskort...
Prototyp-kretskortsmontering: Från designfiler till testade kretskort
Highleap Electronics bygger prototyp-kretskortsaggregat för...
Tillverkning av hårda guldfinger-kretskort: Plätering och avfasning
Tillverkning av hårda guldfinger-PCB används när en krets...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom kretskortstillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive kretskortsdesign, PCBA och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototypframtagning, designverifiering, komponentförsörjning eller massproduktion, erbjuder vi heltäckande support för att säkerställa ditt projekts framgång.
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.