
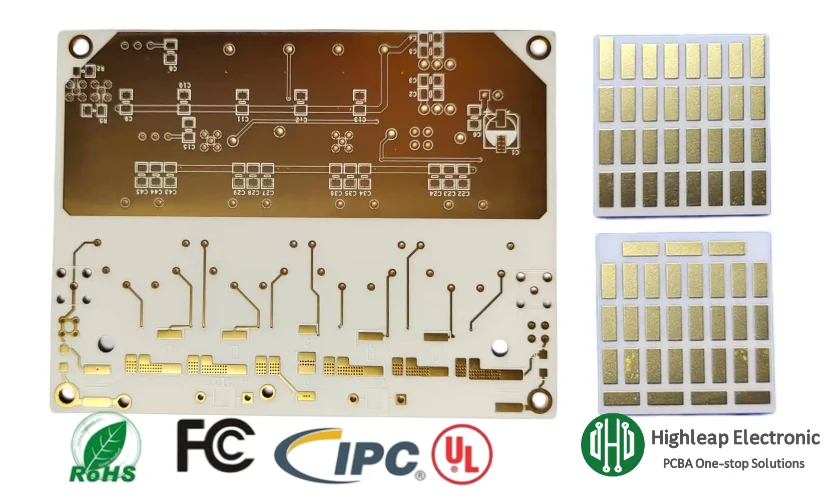
Keramiska kretskortstillverkningstjänster fokuserade på kretskortskvalitet
Innehållsförteckning
- Vad skiljer tillverkning av keramiska kretskort från tillverkning av standardkretskort
- Tillverkningsprocess: Steg för steg
- Materialalternativ och hur de påverkar processrutningen
- Kritiska processparametrar som avgör kortets kvalitet
- Ytbearbetning och efterbearbetning
- Hur du förbereder dina designfiler för keramisk tillverkning
- Highleaps tjänster för tillverkning av keramiska kretskort
Tillverkning av keramiska kretskort följer en fundamentalt annorlunda process än tillverkning av FR4-kort. Medan FR4-produktion innebär laminering av kopparfolie till färdiga harts-glassubstrat, börjar keramisk tillverkning med råa keramiska substrat som kräver sintring vid temperaturer över 1 500 °C, följt av metalliseringsprocesser som binder ledande lager till den keramiska ytan genom kemiska eller mekaniska metoder.
Denna skillnad innebär att inte alla kretskortsfabriker kan producera keramiska kretskort – även om de listar det på sin webbplats. Att förstå vad som faktiskt ingår i tillverkningsprocessen hjälper ingenjörer att specificera sina krav korrekt och utvärdera om en leverantör av keramiska kretskortstillverkning har den verkliga kapaciteten att leverera.
1. Vad skiljer tillverkning av keramiska kretskort från tillverkning av standardkretskort
1.1 Processtemperatur
FR4-kretskort bearbetas vid under 200 °C för laminering och 260 °C för reflowlödning. Keramiska substrat sintras däremot vid 850–1 700 °C beroende på material och processtyp. Detta kräver specialiserade högtemperaturugnar med exakt atmosfärskontroll – utrustning som vanliga kretskortsfabriker helt enkelt inte har.
1.2 Materialets beteende
Keramik är sprött. Till skillnad från FR4, som kan borras, fräsas och hanteras med vanliga mekaniska processer, kräver keramiska substrat laserborrning för vior, diamantritsning eller laserskärning för singulering, och noggrann hantering under hela produktionen för att förhindra sprickbildning. En enda felaktigt hanterad panel kan skrapa ett helt produktionsparti.
1.3 Metalliseringskemi
Koppar fäster inte naturligt på keramik. Att skapa ett tillförlitligt ledarlager kräver specialiserade bindningsprocesser – DBC (Direct Bonded Copper), tjockfilmsscreentryck, tunnfilmssputtring eller AMB (Active Metal Brazing) – var och en med olika utrustning, material och processparametrar. Metalliseringsmetoden bestämmer den uppnåeliga spårupplösningen, strömbärande kapaciteten och den långsiktiga tillförlitligheten hos det färdiga kortet.

2. Tillverkningsprocess: Steg för steg
2.1 Översikt
En typisk tillverkningssekvens för keramiska kretskort inkluderar:
- Förberedelse av underlag: Inkommande inspektion av råa keramiska ämnen (renhet, dimensioner, ytjämnhet), följt av rengöring och slipning till önskad ytprofil
- Metallisering: Applicering av det ledande lagret genom DBC-bindning, tjockfilmstryckning och bränning, tunnfilmsdeponering eller AMB-processen
- Kretsmönster: Fotolitografi och etsning för att definiera spårgeometri från den metalliserade ytan
- Via formation: Laserborrning genom det keramiska substratet; via fyllning med ledande pasta eller plätering
- Ytbehandling: ENIG, hårt guld, Ni/Ag eller OSP — valt baserat på monteringsmetod och tillämpning
- Singulation: Laserritsning, diamantskärning eller snäppskärning för att separera enskilda brädor från produktionspanelen
- Inspektion och provning: Dimensionsverifiering, elektrisk kontinuitets-/isoleringstestning, visuell inspektion och tillförlitlighetstestning enligt specifikation
2.2 Processvariationer beroende på metalliseringsmetod
| Metod | Temperatur | Minsta spårbredd | Cu-tjocklek | bäst för |
|---|---|---|---|---|
| DBC | ~ 1,065 ° C | 0.15 mm | 0.15 – 0.6 mm | Kraftelektronik, IGBT-moduler |
| Tjock film | 850-1,000 ° C | 0.30 mm | 10–25 µm (pasta) | Hybridkretsar, sensorer, LED |
| Tunn film | Rumstemperatur (sputtring) | 0.025 mm | 2–10 µm | RF/mikrovågsugn, finlinjekretsar |
| AMB | 800-900 ° C | 0.20 mm | 0.2 – 0.8 mm | Si₃N₄-substrat, hög tillförlitlighetseffekt |
För en djupgående titt på DBC-specifik tillverkning, se vår guide för tillverkning av DBC-substrat.
3. Materialalternativ och hur de påverkar processruttningen
Det keramiska substratmaterialet avgör inte bara kortets termiska och elektriska prestanda, utan även vilka tillverkningsprocesser som kan användas:
| Material | Termisk konduktivitet (W/m·K) | Kompatibel metallisering | Nyckelbegränsning |
|---|---|---|---|
| Al₂O₃ 96 % | 24-28 | DBC, tjockfilm, tunnfilm | Måttlig termisk prestanda |
| Al₂O₃ 99.6 % | 30-33 | DBC, tjockfilm, tunnfilm | Högre kostnad än 96 % kvalitet |
| AIN | 170-230 | DBC, AMB, tunnfilm | Fuktkänslighet; kräver kontrollerad förvaring |
| Si3N4 | 70-90 | AMB (föredraget), DBC | Högsta mekaniska hållfasthet; svårbearbetad |
För detaljerad vägledning om materialjämförelse och val av material, täcker vår guide för tillverkning av aluminiumoxid-PCB de mest använda keramiska substratalternativen.
4. Kritiska processparametrar som avgör kortets kvalitet
4.1 Temperaturkontroll vid sintring/bindning
DBC-bindning kräver en ugnstemperaturjämnhet inom ±3–5 °C över hela den heta zonen. Även små temperaturgradienter orsakar ojämn bindningsstyrka mellan koppar och keramik – stark i mitten, svag i kanterna – vilket leder till delamineringsfel under termisk cykling.
4.2 Atmosfärkontroll
Både DBC-bindning och tjockfilmsbränning kräver exakt atmosfärshantering. DBC-bindning använder kväve med kontrollerade spår av syre (vanligtvis 10–50 ppm O₂) för att bilda kopparoxidgränssnittet som möjliggör bindning. För mycket syre producerar överdriven oxidation; för lite förhindrar bindningsbildning. Tjockfilmsbränning använder kväve för att förhindra ledaroxidation under sintring.
4.3 Dimensionskontroll
Keramiska substrat krymper under sintring – vanligtvis 15–20 % beroende på material och process. Denna krympning måste kompenseras i green-tape-designen (för LTCC/HTCC) eller kontrolleras genom substratvalstoleranser för efterbrända metalliseringsprocesser. Slutlig dimensionstolerans för keramiska kretskort i produktion är vanligtvis ±0.05–0.10 mm.
4.4 Skalstyrka
Vidhäftningen mellan ledare och keramik – mätt med 90° skalningstest enligt IPC-TM-650 – är det viktigaste kvalitetsmåttet för tillförlitlighet hos keramiska kretskort. Väl kontrollerad DBC uppnår >8 N/mm; marginella processer levererar 4–5 N/mm. Ange minimikrav för acceptans i din inköpsorder.

5. Ytbehandling och efterbehandling
Valet av ytbehandling beror på den efterföljande monteringsprocessen:
- ENIG (Elektrolös nickel / Immersionsguld): Standard för SMT-montering; ger en plan, lödbar yta med god hållbarhet. Ni: 3–6 µm, Au: 0.05–0.1 µm
- Hårt guld (elektrolytiskt): Krävs för trådbindning (Au- eller Al-tråd) och kontaktytor med högt slitage. Au: 0.5–2.5 µm över Ni-barriären
- Ni/Ag: Vanligt för lödning av kraftmoduler; ger utmärkt lödbarhet och lägre kostnad än guldfinish
- OSP: Ekonomiskt alternativ för konstruktioner som ska monteras kort efter tillverkning; begränsad hållbarhet
Efterbehandlingssteg kan inkludera lasertrimning av motståndsvärden (för tjockfilmskretsar), kavitetsfräsning för komponentfördjupning och kantfasning för att minska risken för flisning under hantering.
6. Hur du förbereder dina designfiler för keramiktillverkning
Tillverkning av keramiska kretskort kräver mer fullständig dokumentation än vanliga FR4-beställningar. Ditt filpaket bör innehålla:
- ☐ Gerberfiler (kopparlager, lödmask, silkscreentryck, substratkontur, förstyvnings-/kavitetslager om tillämpligt)
- ☐ Tillverkningsritning med fullständiga mått, toleranser, materialbeskrivning och specifikation för ytfinish
- ☐ Stackup-specifikation (substratmaterial, tjocklek, metalliseringsmetod, koppartjocklek)
- ☐ Krav för elektriska test (kontinuitet, isolationsmotståndsvärden)
- ☐ Krav för tillförlitlighetstest (termiska chockcykler, minsta skalningshållfasthet, dielektrisk motståndsspänning)
- ☐ Panelinställningar (eller låt tillverkaren optimera)
Saknade eller tvetydiga specifikationer är den enskilt största källan till kvalitetsproblem vid tillverkning av keramiska kretskort. Investera tid i dokumentation i förväg – det sparar veckor av fram och tillbaka och potentiella ombyggnader.
Begär en offert för tillverkning
7. Highleaps tjänster för tillverkning av keramiska kretskort
Highleap Electronics driver dedikerade tillverkningslinjer för keramiska kretskort i Guangzhou, Kina, som stöder hela utbudet av substratmaterial och metalliseringsprocesser:
- Material: Al₂O₃ (96 %, 99.6 %), AlN, Si₃N₄ — med inkommande inspektion och spårbarhet av partier för varje substrat
- Metallisering: DBC (Cu 0.15–0.6 mm), tjock film (Ag-Pd, Au), tunn film (förstoftad Cu/Au), AMB
- Toleranser: ±0.05 mm dimensionsnoggrannhet; laservia-kapacitet ner till 0.1 mm diameter
- Ytbehandlingar: ENIG, hårt guld, Ni/Ag, OSP
- Kvalitetssystem: ISO 9001 + ISO 13485 + IATF 16949 + ISO 14001
- DFM-stöd: Gratis teknisk granskning av varje beställning med specifik och handlingsbar feedback
Vi erbjuder enbart tillverkningstjänster för team som hanterar montering separat, samt integrerad tillverkning + kretskortsmontering för de som föredrar en lösning från en enda leverantör. Vårt team för termisk hantering finns tillgängligt för att hjälpa till att optimera substratval och termiska via-strategier innan din design går till produktion.
Sabrina har över 18 års erfarenhet inom kretskortsindustrin, med en gedigen bakgrund inom CAM-teknik och granskning av kretskortsfiler. Hon stödjer kretskortsprojekt från prototyp till volymproduktion, med fokus på tillverkningsbarhet och processsäkerhet.
Hennes arbete hjälper ingenjörsteam att minska produktionsrisken och uppnå stabila och högkvalitativa resultat inom kretskortstillverkning.

Rekommenderade inlägg

Solväxelriktarens kretskortsmontering för kraft- och styrkort
Om du letar efter kretskortsmontering för solväxelriktare, Highleap...

PLC-kretskortsmontering för CPU, I/O och kommunikationsmoduler
Highleap Electronics erbjuder tillverkning av kretskort och kretskort...

Analys av jonisk kontaminering av PCB
Analys av joniska kontamineringar på kretskort hjälper OEM-tillverkare att avgöra...

I-Tera MT40 PCB-tillverkningsprocess och verifiering
Highleap Electronics tillhandahåller Isola I-Tera MT40 PCB...
Hur man får en offert för PCB
Låt oss köra DFM/DFA-analys åt dig och återkomma med en rapport.
Du kan ladda upp dina filer säkert via vår webbplats.
Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom PCB-tillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive PCB-design, PCBA (Printed Circuit Board Assembly) och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototyper, designverifiering, komponentförsörjning eller massproduktion, tillhandahåller vi komplett support för att säkerställa ditt projekts framgång. För PCBA-tjänster, vänligen tillhandahåll din BOM (Bill of Materials) och eventuella specifika monteringsinstruktioner. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkning och montering, vilket säkerställer en smidig produktionsprocess.