
Avlödningsveke vs pump: Vilket verktyg för vilket jobb och hur man använder varje

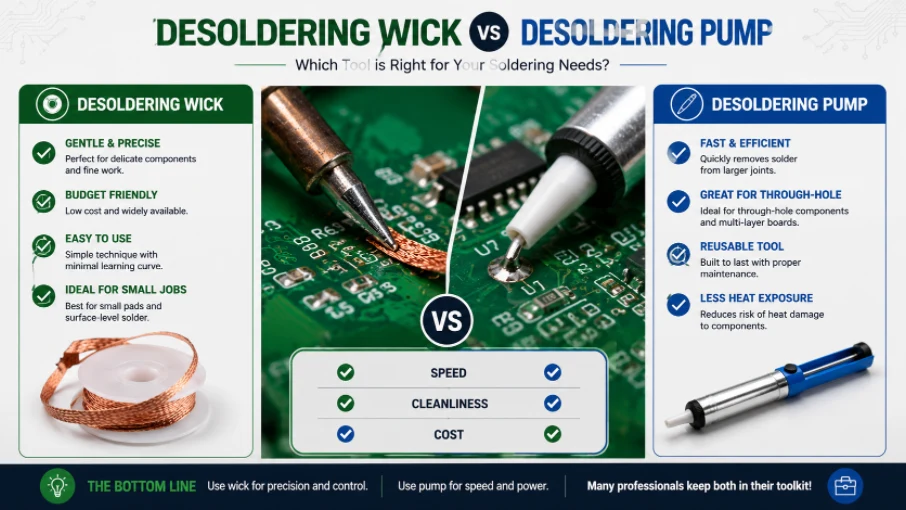
Figur 1. Avlödningsveke kontra pump
Senast uppdaterad: maj 2026 · En praktisk och korrekt guide till att välja och använda båda avlödningsverktygen
En avlödningsveke och en avlödningspump löser olika problem, och att veta vilken man ska använda – och hur man använder var och en utan att lyfta en dyna – är det som skiljer ren omarbetning från ett skadat kretskort. Den här guiden jämför de två direkt, förklarar exakt hur var och en fungerar, matchar varje verktyg till rätt jobb, går igenom tekniken som förhindrar de vanligaste skadorna och tittar på när en eldriven avlödningsstation äntligen förtjänar sin plats på bänken. Målet är att du inte bara ska veta vilket verktyg du ska köpa, utan också hur du använder det korrekt första gången.
Veke kontra pump i korthet
De två verktygen kompletterar varandra, inte konkurrerar varandra. Tabellen visar var vart och ett vinner, så resten av guiden är begriplig.
| Avlödningspump | Avlödningsveke | |
|---|---|---|
| Mekanism | Fjäderbelastad vakuum | Kapillärverkan i kopparfläta |
| Bäst för | Genomgående hål, stora klumpar, rensningshål | SMT-plattor, tunnfilm, bryggor |
| Tar bort mycket på en gång? | Ja | Nej — små mängder |
| Lämnar dynan platt? | Tunn film kvarstår | Ja — ren platt dyna |
| Pris | Låg, återanvändbar | Mycket låg, förbrukningsbar |
| Risk för lyft av dynor | Låg | Högre om tryckt/dragen het |
Hur en avlödningspump fungerar
En avlödningspump – ofta kallad lödsug – är en fjäderbelastad kolv inuti en cylinder. Du fyller den genom att trycka ner kolven tills den hakar fast, smälter målfogen med ditt lödjärn, placerar munstycket över det smälta lodet och trycker på frigöringsknappen. Kolven snäpper tillbaka och det plötsliga vakuumet suger upp det smälta lodet i cylindern. Det är det snabba sättet att tömma ett genomgående hål på lödtenn.
varianter
Två vanliga typer finns: standard manuell kolvpump och mjukare sugkoppar (tryck, håll över skarven, släpp för att dra upp lödningen). Kolvtypen genererar ett starkare, mer abrupt vakuum och är det vanliga valet för att rensa pläterade genomgående hål.
Hålla det igång
En pump fungerar bara om vakuumet förblir starkt. Släpp ut det uppsamlade lödtet regelbundet genom att trycka på kolven för att rensa cylindern, håll munstycket rent och oigensatt och byt ut en sliten eller smält munstycksspets. En igensatt cylinder eller ett sprucket munstycke är den vanligaste orsaken till att en pump "slutar suga".
Tidpunkten som får en pump att fungera
Pumpens effektivitet beror nästan helt på timing. Lodet måste vara helt smält och munstycket redan på plats i det ögonblick du utlöser utlösningen – all fördröjning gör att lodet börjar stelna igen och vakuumet griper tag i ingenting. Den övade rytmen är: värm skarven med lödjärnet tills lödet samlas och glänser, skjut det grundmålade munstycket över det medan du håller järnet i kontakt och släpp sedan. På ett envist genomgående hål, tillsätt lite färskt lödtenn först; kontraintuitivt överför mer smält lödtenn värme bättre och rengör hålet mer fullständigt än att försöka suga en tunn, oxiderad skarv. Fjäderbelastade pumpar sparkar också lite när de avfyras, så håll handen stött så att munstycket inte skridskor av dynan.
Hur avlödningsveken fungerar
Avlödningsveke – även kallad lödfläta – är fint vävd koppar, vanligtvis förbelagd med flussmedel. Du lägger flätan platt på skarven och trycker ner ditt heta lödjärn ovanpå den. När det underliggande lodet smälter dras det upp i flätan genom kapillärverkan, samma fysik som drar upp vätska i en pappershandduk.
Vad den är bäst på
Veken utmärker sig på att lyfta tunna lödfilmer och rensa lödbryggor mellan fina stift, och den lämnar en plan, ren dyna efter sig – precis den yta du vill ha innan du löder om en SMT-komponent. Där en pump lämnar en användbar men något ojämn rest, gör veken en dyna helt plan.
Använda den effektivt
Endast den färska, rena flätan absorberar lödtråden bra. När änden fylls med lödtenn slutar den absorbera, så skär av den använda, lödmättade änden med en sidoskärare så att färsk koppar kommer i kontakt med nästa skarv. Att lägga till lite flussmedel i flätan förbättrar märkbart hur snabbt och rent den drar lödtenn, särskilt på äldre skarvar.
Att välja rätt flätbredd
Veken finns i flera bredder, och att matcha bredden till jobbet är viktigare än nybörjare förväntar sig. Smal fläta (cirka 1.5 mm) passar finhöjda SMT-plattor och trånga utrymmen där en bredare fläta skulle överbrygga angränsande plattor; bredare fläta (2.5–3.5 mm) klarar större skarvar och jordplan snabbare eftersom den håller mer lödtenn per passering. För bred på en liten platta slösar bort värme och fläta; för smal på en stor skarv innebär oändlig trimning. Att ha två bredder på bänken täcker nästan alla situationer. Ett användbart knep på en tung skarv: tryck flätan med den platta sidan av lödjärnets spets snarare än spetsen, så att värmen sprider sig över mer av flätan och lödtenn drar i en ren rörelse istället för flera.
Vilken att använda, per jobb
Att matcha verktyget till uppgiften är den största delen av färdigheten:
- Ta bort ett genomgående motstånd, en kondensator eller en stiftkontakt → pumpa. Värm upp fogen, sug rent den och upprepa per stift.
- Rengöring av en SMT-platta efter att ett chip har tagits bort → veke. Det lämnar plattan platt och redo att lödas om.
- Fixa en lödbrygga mellan finstegsstift → veke. Lägg den över bryggan så lyfter flätan upp överskottet.
- Ett genomgående hål som inte går helt fritt → pumpa först för huvuddelen, sedan suga upp de envisa resterna i hålet.
- Ta bort en flerstiftskrets eller kontakt ordentligt → en avlödningsstation eller varmluft, inte enbart veke eller pump.
Det återkommande mönstret: pump för volym och genomgående hål, veke för finess och platta dynor. Många jobb använder båda i tur och ordning.
Ett kombinerat arbetsflöde för en envis fog
De två verktygen lyser starkast när de används tillsammans på en enda svår fog. Säg att du tar bort en gammal elektrolytkondensator från ett dubbelsidigt kort med ett pläterat genomgående hål som helt enkelt inte går att lossa. Den tillförlitliga sekvensen är: tillsätt färskt lödtenn i fogen för att föryngra det oxiderade gamla lödtet, värm tills det är helt flytande och starta pumpen för att ta bort massan; sedan, när det mesta av lödtet är borta, lägg en flussmedelsbelastad veke över den kvarvarande filmen i hålet och tryck på strykjärnet för att dra ut det som pumpen lämnat kvar; slutligen, kontrollera hålet mot ljus för att bekräfta att det är helt öppet innan du monterar den nya delen. Denna pump-sedan-veke-rytm rensar hål som omintetgör om något av verktygen används ensamt, och den är skonsammare mot plattan än att upprepade gånger hamra samma fog med en metod.
Teknik som förhindrar lyfta dynor
De flesta skador från avlödning är helt undvikbara och beror på några vanor:
- Tillsätt färskt flussmedel. Båda verktygen fungerar mycket bättre med extra flussmedel, särskilt på gamla eller oxiderade fogar – flussmedel hjälper lödningen att smälta och flyta så att den släpper ut rent.
- Få lödtet helt smält först. Pastöst, halvsmält lod suger eller väcker inte rent, och att försöka dra i det kan riva sönder en platta eller spår från kortet.
- Tryck inte hårt och dröj inte kvar med veken. Överdriven värme på en dyna är den enskilt största orsaken till att dynorna lyfter. Applicera flätan, låt den svepa upp och lyft bort den omedelbart.
- Arbeta i korta skurar. Låt strykjärnet svalna en kort stund mellan försöken istället för att placera ett varmt strykjärn på en platta för att undvika att kopparn överhettas.
- Ventilera. Avlödning producerar flussmedelsångor, plus blyånga vid arbete med blyhaltigt lod; arbeta med luftflöde eller utsug.
Figur 2. Omarbetning av avlödningsveke och pumpkretskort
Vanliga misstag vid avlödning
Utöver tekniken är det ett fåtal återkommande fel som orsakar de flesta misslyckanden:
- Använder ett för kallt strykjärn. Vid avlödning behövs generellt ett något varmare lödkol med högre effekt än vid lödning, eftersom man värmer upp en befintlig skarv plus verktyget som sitter på den; för lite värme innebär att lödningen aldrig blir helt flytande.
- Att låta pumpen eller veken bli uttömd. En tunna full med lödtenn eller en mättad flätad ände kommer helt enkelt inte att dra åt mer – rensa eller trimma före nästa skarv.
- Glömmer flussmedel på "icke-rena" fogar. Även förflussad fläta drar nytta av extra flussmedel på åldrade fogar.
- Att rycka ut en del innan lödningen lossnar. Att dra i en del med flera ben medan någon av leden fortfarande är solid lyfter upp spår av dynor och sprickor — rensa varje led först.
När man ska gå till en avlödningsstation
För frekvent omarbetning eller för att ta bort delar med många stift kombinerar en motordriven avlödningsstation en uppvärmd ihålig spets med kontinuerligt vakuum i ett verktyg. Du värmer skarven och vakuumet drar lödningen genom den ihåliga spetsen i en enda rörelse, så att den rengör genomgående hål mycket snabbare och skonsammare än en manuell pump, särskilt vid höga stiftantal.
När det inte är värt det
För enstaka reparationer täcker en manuell pump plus en rulle veke nästan allt till en bråkdel av en stations kostnad. De flesta bänkar har båda manuella verktygen till hands och lägger bara till en motordriven station när omarbetningsvolymen – eller frekvensen av att ta bort täta flerstiftsdelar – tydligt motiverar investeringen.
En anmärkning om varmlufts- och varmluftspincett
En avlödningsstation är inte den enda kraftfulla uppgraderingen. Varmluftsstationer mjukar upp varje fog på en del samtidigt genom att blåsa uppvärmd luft, vilket är standardsättet att lyfta QFN:er, små SMT-kretsar och detaljer med udda former utan att vidröra enskilda stift. Varm pincett griper tag i och återlödar båda ändarna av en tvåpolig SMT-del samtidigt, vilket tar bort chipmotstånd och kondensatorer i en enda rörelse. Ingen av dessa ersätter veke eller en pump för hålmontering, men tillsammans kompletterar de en omlödningsbänk: pump och veke för hålmontering och rengöring, varmluft eller pincett för ytmontering, och en avlödningsstation när delar med ett stort antal stift ofta dyker upp.
När omarbetning hör hemma hos en tillverkare
Manuell avlödning är utmärkt för reparationer och prototyper, men omarbetning av BGA:er, täta finlödda delar eller produktionsvolymer kräver lämpliga varmlufts- eller infraröda omarbetningsstationer och inspektion efter omarbetning. Highleap Electronics hanterar montering, omarbetning och komponentbyte med AOI- och röntgenverifiering av dolda fogar – rätt väg när en reparation inte krävs med handverktyg eller när dolda BGA-fogar behöver bekräftas.
Fråga om montering och omarbetning →
Vanliga frågor och svar
Vilket är bättre, avlödningsveke eller lödsug?
Ingetdera universellt — en pump för genomgående hål och bulklödning, en veke för ytmonterade plattor och en tunn rengöring. De flesta äger båda och växlar mellan dem inom ett och samma jobb.
Varför tar inte min avlödningsveke upp lödtenn?
Vanligtvis för lite värme eller flussmedel, eller en mättad flätad ände. Tillsätt flussmedel, se till att järnet värmer flätan och skarven tillsammans tills lödningen är helt flytande och trimma till ny fläta.
Kan jag återanvända en avlödningspump?
Ja, på obestämd tid – bara mata ut det uppsamlade lödtet och håll munstycket rent och oigensatt. Veken är förbrukningsbar; klipp av den använda änden allt eftersom den laddas.
Hur undviker jag att lyfta plattorna vid avlödning?
Använd flussmedel, smält lödningen helt och tryck inte hårt eller dröj länge med lödjärnet. Ta bort värmen så snart lödningen överförs till verktyget.
Behöver jag flussmedel om min veke är förflussad?
Förflussmedel hjälper, men lite extra flussmedel förbättrar resultaten märkbart på äldre eller oxiderade fogar.
Vilket är det bästa verktyget för att ta bort en flerpinskrets?
En eldriven avlödningsstation eller varmluftsreparation – enbart manuell veke eller pump – kämpar för att lossa många fogar samtidigt rent.
Borde mitt lödjärn vara varmare för avlödning än för lödning?
Ofta lite, eftersom du värmer upp en befintlig skarv med ett verktyg som står på den. Tillräckligt med värme för att snabbt göra lödningen helt flytande är det som skyddar plattan – att dröja kvar med för lite värme gör mer skada.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.