
EVT, DVT och PVT för kretskortsmontering och produktvalidering
Innehållsförteckning
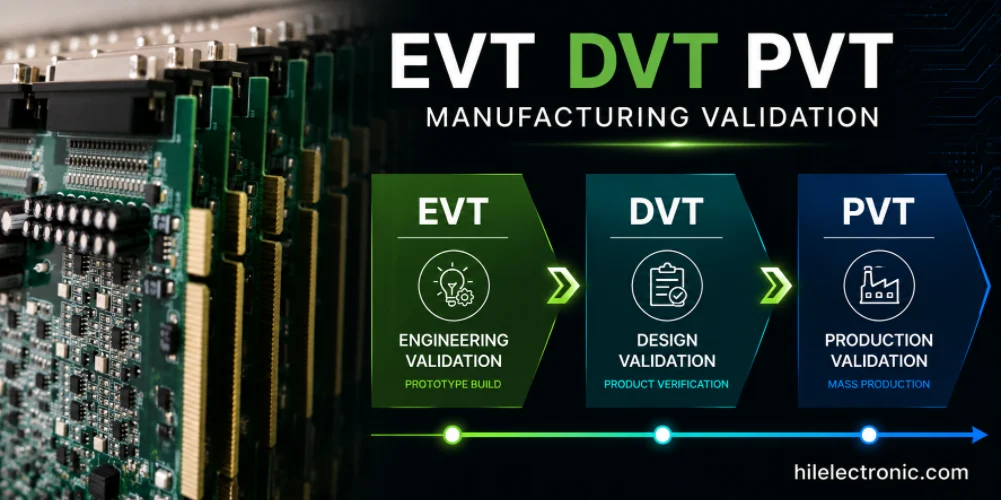
EVT, DVT och PVT — Engineering Validation Test, Design Validation Test och Production Validation Test — är de tre vanligaste stagegate-program som använder mellan prototyp och massproduktion. Varje steg besvarar en annan fråga, producerar olika tillverkningsbevis och kräver att kretskortsmonteringslinjen körs i ett annat läge. Den här artikeln behandlar vad varje byggnation validerar, hur monteringsförhållandena skiljer sig åt och hur Highleap Electronics anpassar upphandling, SMT, testning och dokumentation för att passa steget snarare än att behandla varje byggnation på samma sätt.
1. EVT, DVT och PVT som tillverkningsskedegrindar
De tre stegen existerar eftersom "från prototyp till produktion" inte är ett enda steg. Varje steg begränsar en specifik riskklass:
- Ingenjörsvalideringstest (EVT) bekräftar att den tekniska arkitekturen fungerar. Kortet startar, firmware startar, de viktigaste gränssnitten kommunicerar och de grundläggande designantagandena är korrekta.
- Designvalideringstest (DVT) bekräftar att den släppta produktdesignen uppfyller alla dess krav – elektriska, mekaniska, termiska, regulatoriska och tillförlitliga – under förhållanden som ligger nära volymproduktion.
- Produktionsvalideringstest (PVT) bekräftar att själva produktionssystemet – linje, upphandling, verktyg, test, dokumentation – kan leverera den validerade designen upprepade gånger.
Företag namnger dessa steg på olika sätt. Vissa lägger till EP (Engineering Prototype), MP (Mass Production) eller mellanliggande grindar. Antalet steg, antal prover och grindgranskningar beror på kundens produktutvecklingsprocess, inte på en universell regel. Highleap kör varje steg mot kundens egen definition och inför ingen fast mall.
2. EVT-byggen: Bevisa den tekniska arkitekturen
EVT är det tidigaste formella byggsteget efter breadboarding och initiala prototyper. Designen är fortfarande under utveckling. Materialförteckningen kan ha platshållardelar. Omarbetning, blå ledningar och klippspår på EVT-kort är normalt – det är så designteamet löser de sista arkitektoniska frågorna innan de binder sig till en släppt design.
Ur ett tillverkningsperspektiv kännetecknas EVT-kretskortsmontering av:
- Hög takt i designändringar. Flera revisioner kan byggas i snabb följd. Filkontrollen måste acceptera revisionsförändringar samtidigt som den förhindrar att fel revision når raden.
- Acceptabel teknisk omarbetning. Manuella modifieringar efter montering (jumperkablar, ändringar av motståndsfyllning, korrigeringar av kapning och koppling) förväntas och bör registreras i en omarbetningslogg, inte döljas.
- Ofullständig stycklistaförfallodag. Vissa komponenter kan fortfarande vara generiska eller föredragna snarare än slutgiltigt MPN. Highleap flaggar detta snarare än att tyst ersätta.
- Begränsat testomfång. Fokus ligger på uppstart, start och primära gränssnitt. Fullständig funktionstestning är vanligtvis inte definierad ännu. Se prototyp PCB hantering för det omgivande arbetsflödet.
- Små mängder. Tillräckligt med enheter för att ge designteamet felsökningskort och en liten marginal för skadade enheter. Volymstatistik är inte målet på EVT.
- Processen är representativ men inte slutgiltig. Standard SMT används, men stencildesign, reflow-profil och fixturdesign är eventuellt inte optimerade ännu.
Vad EVT kan tolerera: tillfälliga alternativ för delar med lång ledtid, manuell omarbetning, DNP-fyllning i linje med modifieringar efter byggnation och enkel visuell inspektion snarare än en fullständig inspektionsstack. Vad EVT inte bör hänvisa till DVT: fotavtrycksfel som påverkar placeringen, uppenbara DFM-överträdelser och olösta mekaniska störningar – eftersom det kostar ytterligare en byggcykel att föra dessa in i DVT.
Highleap kräver samma kärnfilpaket för EVT som för senare steg, men förväntar sig och tolererar revisionsändringar. Feedback om filkvalitet, noggrannhet i fotavtryck och layoutrisk returneras under EVT så att designteamet kan agera innan DVT-lanseringen.
3. DVT-byggen: Validering av den släppta produktdesignen
Det är vid DVT som designen slutar vara flytande. Kretskortsstrukturen, stycklistan och den inbyggda programvaran är nära den slutliga volymversionen. Den mekaniska monteringen, kontakterna och gränssnitten är som de levereras. DVT-byggen är vanligtvis de första enheterna som kan skickas till efterlevnadslaboratorier, tillförlitlighetstester, fälttester och myndighetsgranskningar.
Tillverkningsegenskaperna för DVT inkluderar:
- PCB-konfiguration nära produktion. Samma tillverkare, uppbyggnad, kontrollerad impedans och ytfinish planerad för volym — se underliggande PCB-tillverkning närma sig.
- Frysta nyckelkomponenter. Kritiska delar (huvudprocessor, effektsteg, kontakter, RF-gränssnitt) kommer från godkända källor vid deras avsedda artikelnummer.
- Mekanisk och gränssnittsvalidering. Korten passar i avsedda höljen, motkontakterna är justerade och kabeldragningen har kontrollerats.
- Firmware nära release. Funktionskomplett firmware körs på DVT-enheter, så funktionstester och interoperabilitetstester är meningsfulla.
- Förberedelse av efterlevnad och tillförlitlighet. Prover tas för EMC, säkerhet, miljö, mekaniska stötar och termiska cykler – dessa provtagningar bör planeras in i DVT-kvantiteten, inte bestämmas i efterhand.
- Testtäckningen utökades. AOI- och röntgentäckning matchar volymavsikten. Funktionstestskript är kompletta eller nästan kompletta. IKT- eller flygande probstrategi är definierad.
En praktisk checklista för DVT omfattar:
- PCB-revision vid avsedd volymrevision
- BOM i fryst tillstånd med godkända alternativ listade
- Mekanisk passform kontrollerad i den faktiska kapslingen
- Firmware vid den avsedda DVT-versionen
- Testfixturer — IKT, FCT och programmering — tillgängliga eller i slutgiltig version
- Tillförlitlighetsprover räknade från DVT-körningen
- Antalet överensstämmelseprover identifierat och reserverat
DVT är det sista praktiska steget för att upptäcka ett designproblem innan det blir dyrt. Allt som upptäcks i DVT är en designrevision; samma problem som upptäcks i PVT är ett produktionsproblem plus en designrevision.
4. PVT-byggen: Validera produktionssystemet
PVT ser ytligt sett ut som en liten produktionsserie, men avsikten är en annan. PVT är inte "en större DVT". Det är en repetition av volymproduktionssystemet – linje, material, verktyg, bemanning, dokumentation och testning – mot en design som redan har validerats i DVT.
Vad PVT faktiskt validerar:
- Produktionslinjens konfiguration. Samma SMT-linje, matare, reflow-ugn och inspektionsstationer som kör volym kör också PVT.
- Arbetsinstruktioner släppta. De skriftliga procedurer som operatörerna kommer att följa i stor utsträckning övas i PVT – inklusive THT-sekvenser, handlödningssteg, konform beläggning och paketering.
- Produktionsschabloner och fixturer. Den slutgiltiga stencilrevisionen, ICT-fixturen, funktionstestfixturen och programmeringsriggen är på plats. Prototypverktyg är utrangerade.
- Produktionsupphandling. Delar kommer från AVL-källor enligt volymanskaffningsplanen, med faktisk MOQ och ledtid. Ersättningar som använts tidigare elimineras.
- Produktionstestprogram. IKT-, FCT- och programmeringsskript körs i slutversionen. Täckningen mäts, den antas inte.
- Förpackning som levererad. Kartonger, etiketter och fraktsäkra förpackningar används exakt som de kommer att fraktas i stora volymer.
- Cykeltid och takt. Linjehastigheten mäts mot målvolymkadensen. Flaskhalsar identifieras före rampen.
- Operatörsutbildning och instruktioner. Operatörer kör PVT enligt instruktioner för volymarbete. Luckor i utbildning eller dokumentation uppstår här snarare än under rampen.
- Spårbarhet och serialisering. Serienummer tilldelas och registreras enligt volymspårbarhetssystemet.
- Avkastning och defektregistrering. Förstapassageutbyte (FPY) mäts. Defekt Pareto genereras och stängs innan volymauktorisering.
PVT bör köras med en kvantitet som producerar meningsfulla utbytesdata, men det är inte siffran som definierar PVT – det är produktionssystemets validering. En byggsats av samma storlek som körs genom en prototypcell med mjuka verktyg är en stor DVT, inte en PVT.
5. EVT vs DVT vs PVT: Leveranser och avslutningskriterier
En sida-vid-sida-vy hjälper till att förtydliga vad varje steg ska producera och när grinden verkligen är stängd.
| Etapp | Huvudmål | Typiskt byggskick | Nödvändig utdata | Utträdesbeslut |
|---|---|---|---|---|
| EVT | Bevisa den tekniska arkitekturen | Vätskedesign, omarbetning accepteras, tillfälliga alternativ möjliga | Fungerande felsökningsenheter, designändringslista, DFM-feedback | Arkitektur bekräftad; flytta till DVT-version |
| DVT | Validera den släppta designen mot kraven | Nästan produktionsklara kretskort, frysta nyckeldelar, komplett firmware | Överensstämmelseprover, tillförlitlighetsprover, mekanisk anpassningsrapport, utökad testtäckning | Design uppfyller specifikationen; redo för repetition av produktionssystemet |
| PVT | Validera produktionssystemet | Volymlinje, slutgiltig verktygstillverkning, volymupphandling, släppta arbetsinstruktioner | Avkastningsdata, cykeltidsregister, defekt Pareto, spårbarhetsregister, förpackningstest | Produktionssystem redo att gå över till massproduktion |
Var olika ärenden ska avslutas:
- Designfrågor bör avslutas vid EVT eller DVT. Allt designrelaterat som överlever i PVT utlöser en kostsam omarbetningsslinga.
- Problem med tillverkningsprocessen kan förekomma i DVT men måste avslutas vid slutet av PVT.
- Frågor om försörjningskedjan — Tillgänglighet av artikelnummer, MOQ, ledtid — bör framgå av DVT och låsas före PVT så att rampplanering är realistisk.
- Testproblem — fixturproblem, falsksignalsfrekvens, täckningsgap — bör lösas under DVT och bekräftas i PVT.
Antalet prover fastställs per projekt baserat på statistiskt behov, förbrukning av destruktiva tester och efterlevnadskrav – Highleap publicerar inte ett fast antal som gäller för varje produkt.
6. Planera en EVT-, DVT- eller PVT-byggnad med Highleap
Highleap Electronics kör EVT-, DVT- och PVT-byggen genom samma integrerade flöde som används för volymproduktion, och justerar nivån av filkontroll, sourcing-noggrannhet och testtäckning för att matcha steget. Eftersom tillverkningstjänster , upphandling , montering, programmering och test sker i en och samma tillverkningsväg, överförs feedback från ett steg direkt till nästa utan överlämning till en leverantör. Highleap är en tillverkningspartner i denna process, inte efterlevnads- eller certifieringsmyndigheten – regulatoriska tester utförs av ackrediterade tredjepartslaboratorier på prover som produceras under DVT och PVT.
För att omfattande av en scenbyggnation, ange:
- Nuvarande stadium (EVT, DVT, PVT) och kundens egen definition av det stadiet
- Designmognad — om schemat och layouten fortfarande är i rörelse eller har släppts
- Aktuell PCB-revision och eventuella pågående ändringar
- Stycklistastatus — platshållarartiklar, alternativpolicy och frysta artiklar
- Förväntad byggkvantitet och hur validerings- och destruktiva prover räknas
- Valideringsmål — överensstämmelseprover, tillförlitlighetsprover, fältförsöksenheter
- Testkrav — IKT, flygande sond, FCT, programmering, gränsskanning
- Målproduktionsdatum och beräknad årlig efterfrågan
- Huruvida fullständig nyckelfärdig upphandling eller delleverans krävs
- Gyllene prov eller prov från tidigare revision om tillgängligt för referens

Rekommenderade inlägg

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...

TMM3-kretskortstillverkning för RF-moduler
Tillverkning av TMM3-kretskort är mest användbar där RF-modulen...

TMM6 PCB-tillverkning
TMM6-tillverkning är processkontrollsidan för en mellan-Danmark...

TMM10-kretskortstillverkning för kompakta RF-konstruktioner
InnehållsförteckningHur TMM10 krymper RF-strukturerTMM10 vs...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.