
Tillverkning och montering av FPGA-mekaniska tangentbordskretskort
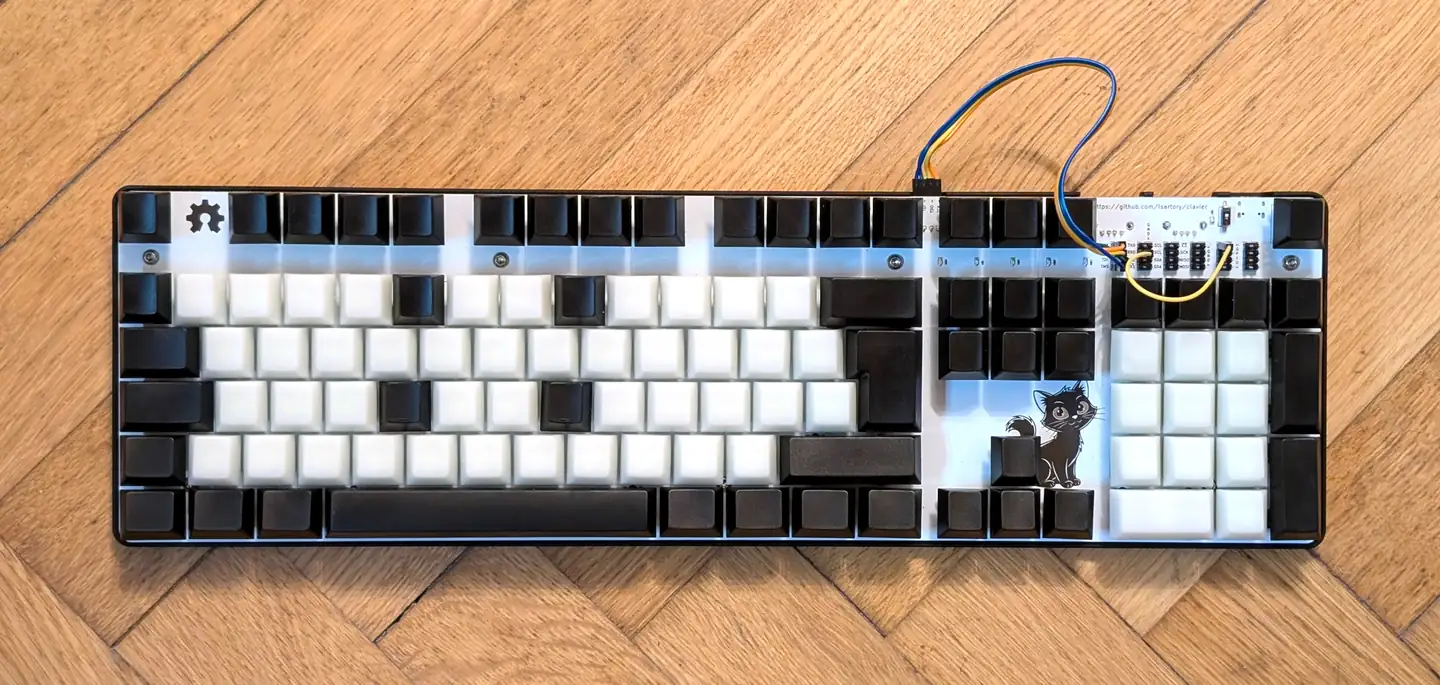
Figur 1. Monterat Clavier-referenstangentbord. Detta är ett foto av ett projekt med öppen källkod, inte en kundprodukt eller fabriksbyggd produkt från Highleap. Bild: lsartory / Clavier , CC BY 4.0 ; storleksändrad och konverterad till WebP.
Ett mekaniskt tangentbord med en FPGA och en integrerad USB-hubb är inte en rutinmässig montering av ett switchkort. Dess produktionsframgång beror på samordningen av ett flerskikts-PCB, finplacering av komponenter, BGA-lödfogens kvalitet, USB-anslutning, programmeringsåtkomst och repeterbara funktionstester. En design kan se komplett ut i CAD och fortfarande skapa produktionsrisk om dess stack-up, monteringsdata, teståtkomst eller mekaniska gränssnitt inte är tydligt publicerade.
Denna fallstudie av tekniska lösningar använder Clavier , ett mekaniskt tangentbord baserat på öppen källkod i full storlek baserat på FPGA som listas i projektindexet help-14 för mekaniska tangentbord . Arkivet dokumenterar en ISO-layout med 105 tangenter plus en extra tangent, kompatibilitet med Cherry MX PCB-monterade switchar, N-key rollover, en angiven polling rate på 1000 Hz, en USB 2.0-hubb med två portar och JTAG-, SPI-, I²C-, UART- och GPIO-gränssnitt. Det publicerar också ett fyrlagers-PCB och identifierar 0402-passiva komponenter och en FPGA i BGA-kapsling som de främsta anledningarna till att manuell montering är svår.
Innehållsförteckning
- Vad Clavier-referensdesignen berättar för en kretskortstillverkare
- Tillverkning av mekaniska tangentbords-PCB med tvålagers- och fyrlagersdesign
- BGA och 0402-montering behöver en processplan före den första byggnationen
- USB-hubb och kommunikationsgränssnitt måste vara testbara
- Mekanisk integration är en del av beredskapen för kretskortstillverkning
- Släpp ut ett komplett tillverkningsdatapaket
- Definiera funktionstestning innan kretskortet monteras
- Hur Highleap Electronics kan stödja tangentbords-PCB- och PCBA-projekt
- Vanliga frågor om partihandel med mat och dryck
Syftet med den här artikeln är inte att presentera Clavier-designen som en Highleap-produkt. Den är att visa de tekniska kontroller som är viktiga när en tangentbordsutvecklare går från en öppen hårdvarureferens eller prototyp till en kontrollerad PCB-tillverkning och PCBA-order. Samma granskningslogik är användbar för andra anpassade tangentbord som kombinerar täta switchlayouter, programmerbar logik, fine-pitch-kretsar och USB-kringutrustning.
1. Vad Clavier-referensdesignen säger en kretskortstillverkare
Clavier-arkivet är användbart eftersom det tillhandahåller mer än ett fotografi av det färdiga tangentbordet. Det inkluderar ett KiCad-kretskortsprojekt, en schematisk PDF-fil, filer med höljesdesign och bilder av det monterade tangentbordet och programmeringsgränssnittet. Arkivet identifierar också separata licenser för hårdvaran, FPGA-koden och fotografierna.
| Publicerad projektinformation | Tillverkningsrelevans | Vad som måste bekräftas för en produktionsorder |
|---|---|---|
| 105-tangenters ISO-layout plus en extra tangent | Stor kortkontur och många brytarpositioner | Kortdimensioner, switchens fotavtryck, stabilisator och plattjustering |
| Kompatibilitet med PCB-monterad Cherry MX-switch | Brythålets och plattans geometri påverkar mekanisk passform och lödning | Exakt brytarmodell, revision av fotavtryck och plattolerans |
| Fyra lagers kretskort | Kräver en kontrollerad lagerstack och CAM-granskning | Färdig tjocklek, kopparvikter, dielektrisk konstruktion och eventuella impedansmål |
| FPGA i BGA-kapsling och 0402-passivkomponenter | Finfördelning av SMT-montering och inspektionsplanering av dolda fogar | Exakt FPGA MPN, paketritning, landmönster, stencil och inspektionskriterier |
| Tvåportars USB 2.0-hubb | Kontakt, routing, strömförsörjning och validering av nedströmsportar | Hubb-IC, portkonfiguration, skydd, strömgränser och nödvändigt USB-driftläge |
| JTAG, SPI, I²C, UART och GPIO | Åtkomst till programmering och gränssnittstest | Nålkarta, testpunkter, programmeringsprocedur och gränsvärden för godkänt/icke godkänt |
Projektets README-kod säger att kretskortet har fyra lager och inte kräver ovanliga tillverkningsmöjligheter, samtidigt som det noteras att manuell montering är svår på grund av 0402-passivkomponenter och BGA FPGA. Denna skillnad är viktig: korttillverkningskomplexitet och monteringskomplexitet är inte samma sak. Ett fyrlagerskort kan vara enkelt att tillverka för en kompetent flerlagerleverantör, men ändå kräva en noggrant kontrollerad SMT-process och lämplig inspektion av dess komponentpaketmix.
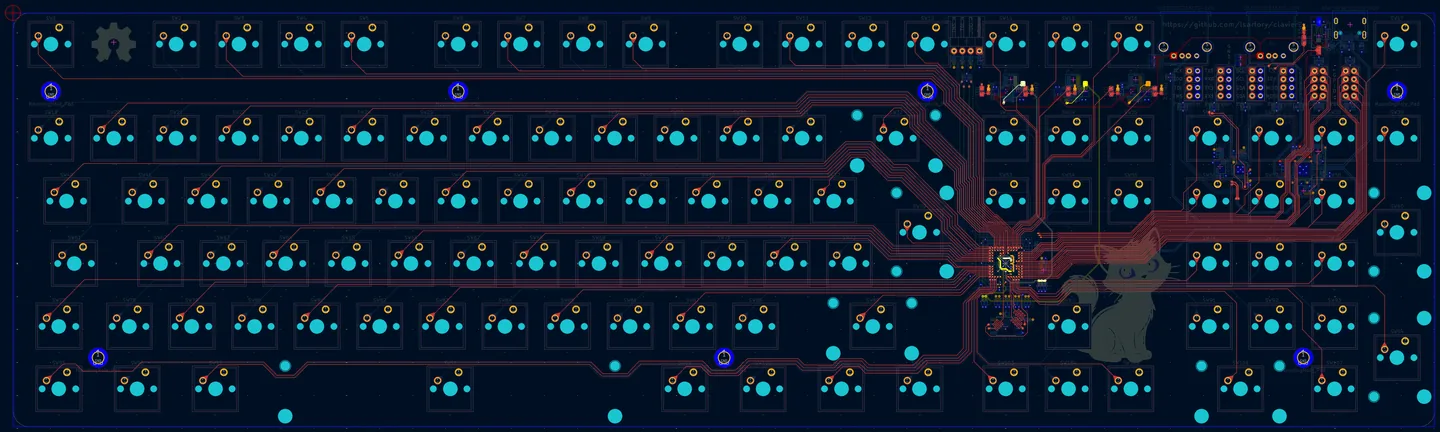
Figur 2. Bild av kretskortslayout publicerad i Clavier-arkivet. Det är en referensbild för projektet, inte den ursprungliga tillverkningsdatan och inte en ersättning för Gerber- eller ODB++-granskning. Bild: lsartory / Clavier , CC BY 4.0 ; storleksändrad och konverterad till WebP.
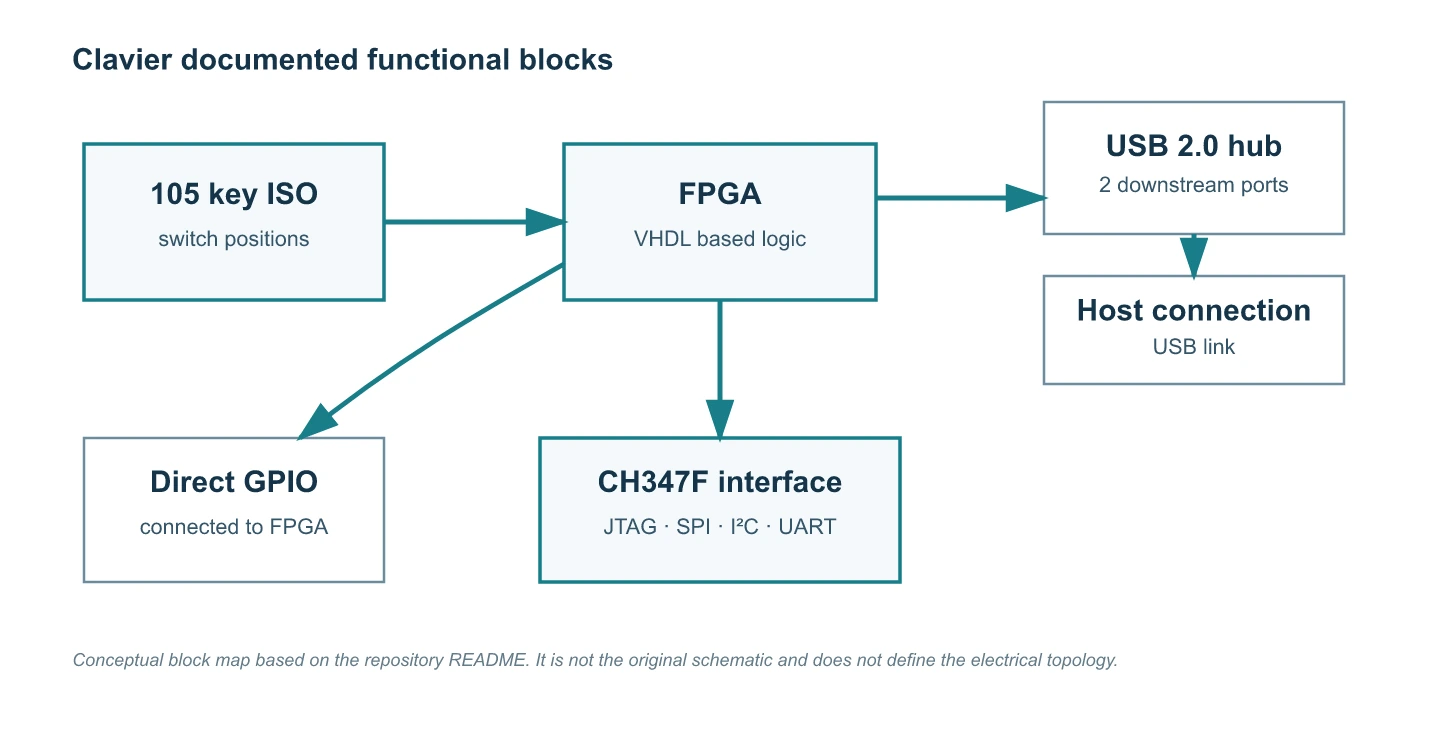
Figur 3. Konceptuell blockkarta baserad på funktioner som beskrivs i projektets README. Det är inte det ursprungliga schemat och definierar inte den elektriska topologin eller nätanslutningarna.
2. Tillverkning av mekaniska tangentbords-PCB med tvålagers- och fyrlagersdesign
För många trådbundna mekaniska tangentbord är ett tvåskiktat FR-4-kretskort en praktisk utgångspunkt. En konventionell tangentmatris, dioder, en lämplig mikrokontroller och USB-anslutning kan ofta implementeras med två kopparlager när routing- och returvägarna är korrekt konstruerade. Även vissa hot-swap- och RGB-tangentbordsdesigner använder tvåskiktskort. Att lägga till lager förbättrar inte automatiskt ett tangentbord, och att specificera fyra lager utan elektrisk eller tillverkningsmässig orsak kan öka kostnaden.
Corne-tangentbordsfamiljen med öppen källkod inkluderar tvålagers-PCB-implementeringar, vilket gör den till ett användbart motexempel på idén att mekaniska tangentbord kräver flerlagerskonstruktion. Clavier , FPGA-projektet som analyseras här, använder explicit fyra lager. Dessa är olika designval med olika begränsningar, inte motstridiga tillverkningsfakta.
Varför tvålagers-PCB-tillverkning fungerar för många mekaniska tangentbord
Ett tvåskikts-kretskort har koppar upptill och nedtill separerat av en dielektrisk kärna. För ett tangentbord vars mikrokontroller, tangentmatris och periferikabel passar i två lager kan detta vara en ekonomisk lösning för prototyper, pilotkörningar och produktionskvantiteter. Men enbart kabeldragning är inte ett tillräckligt kriterium för godkännande. Jordkontinuitet, ESD-skydd, mekanisk hållfasthet för kontakter, LED-strömfördelning, brytarjustering och åtkomst till produktionstest måste också granskas.
Prioriteringar för DFM för tvålagers mekaniska tangentbords-PCB inkluderar:
- Geometri för nyckelbrytare: Bekräfta mittpositioner, monteringshål, brytarstiftmönster och stabilisatorurskärningar med de valda brytarna, plattan och höljet, inte bara en skärmdump av layouten.
- Hot-swap-sockelplattor: Kontrollera det exakta fotavtrycket och monteringssidan, lödmasköppningarna, stödet för plattorna och den mekaniska belastningen vid isättning och borttagning av brytaren.
- Matrisdragning och dioder: Matcha rad- och kolumnnät, diodorientering och testmappning med det godkända schemat och den fasta programvarans definition.
- Jord- och USB-dragning: bevara lämpliga returvägar och uppfylla den valda USB-styrenhetens routing- och ESD-krav. USB High Speed-designer kan kräva strängare differentialparkontroller än ett grundläggande fullhastighetstangentbord.
- RGB och effekt: kontrollera antalet LED-lampor, spänningsfallet i strömförsörjningsskenan, spårkapaciteten och tillgänglig effekt; RGB i sig kräver inte ett fyrlagerskort.
- Tillverkning och montering: Specificera färdig korttjocklek, kopparvikt, ytfinish, borrdetaljer och lödmaskkrav. Bekräfta om komponenter och hot-swap-uttag är monterade på ena eller båda sidorna och planera paneleringen därefter.
När ett fyrlagers tangentbords-PCB är tekniskt vettigt
Ett fyrlagers-PCB kan vara motiverat när en tät enhet, såsom en BGA FPGA, behöver mer routingutrymme, när ström- och jordfördelning inte kan implementeras tillfredsställande på två lager, eller när komplexa kontakter och gränssnittsrouting drar nytta av dedikerade referensplan. Det krävs inte bara för att tangentbordet är premium, har belysning eller använder trådlös anslutning. Beslutet bör baseras på de släppta elektriska design- och tillverkningsbegränsningarna.
| Ingenjörsfaktor | Tvålagers tangentbords-PCB | Fyra lagers tangentbords-PCB |
|---|---|---|
| Vanlig applikation | Trådbundna nyckelmatriser och många måttligt komplexa designer | Några täta BGA-, hub- och blandade gränssnittsdesigner |
| Routing och mark | Signaler och jord måste dela de två yttre lagren | Ytterligare kopparlager kan stödja routing- och referensplan |
| Mekanisk passform | Justering av brytare, sockel, platta och hölje är fortfarande avgörande | Exakt samma mekaniska kontroller gäller fortfarande |
| Kostnadspåverkan | Vanligtvis billigare vid motsvarande storlek och specifikation | Vanligtvis dyrare på grund av extra tillverkningssteg |
| Fabriksgranskning | DRC, kontur, borrade hål, mask, kopparutrymmen och panelering | Alla grundläggande kontroller plus uppbyggnad, inre lager och eventuella impedanskrav |
| Urvalsregel | Använd om routing- och tillförlitlighetskraven är uppfyllda | Använd endast när designen har ett specifikt behov |
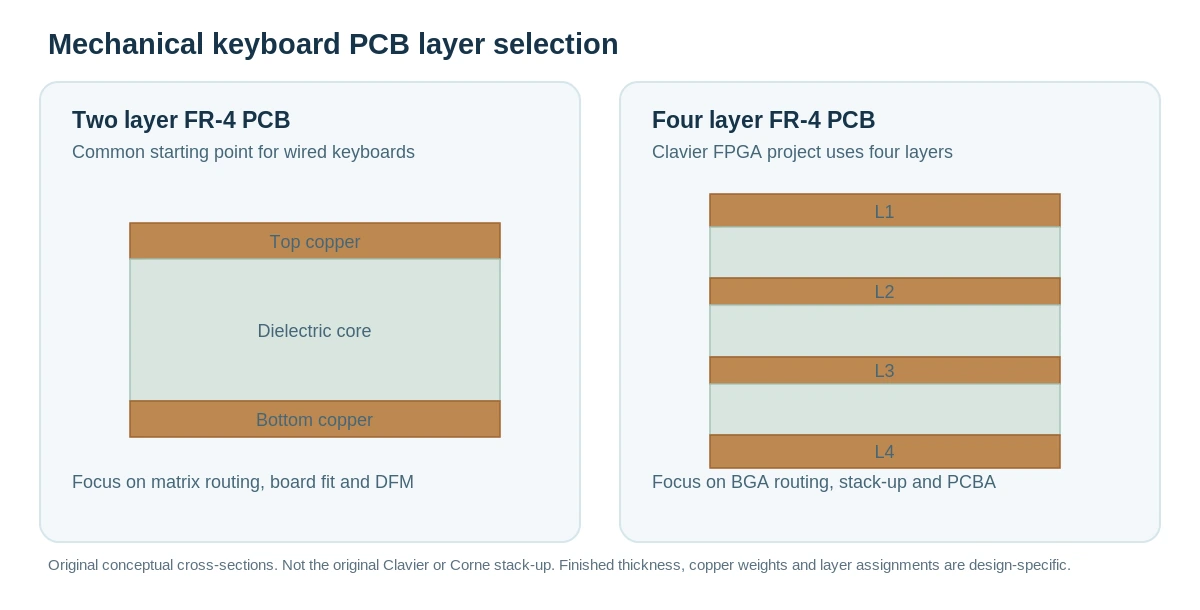
Figur 4. Ursprunglig konceptuell jämförelse av tvålagers- och fyrlagers tangentbords-PCB. Det är inte exakt Clavier- eller Corne-tillverkningsuppställningen.
Varför Clavier FPGA-tangentbordet använder fyra lager
Clavier -projektets README specificerar ett fyrlagers-PCB och identifierar de BGA-kapslade FPGA- och 0402-passiva komponenterna som orsaker till att manuell montering är svår. Detta gör Clavier till en avancerad fallstudie för tangentbords-PCBA , inte en specifikation som bör generaliseras till vanliga tangentbord. Dess README ger inte en komplett tillverkningsuppställning, så leverantören bör bekräfta de faktiska lagertilldelningarna, dielektrisk konstruktion, kopparvikter, färdig tjocklek och eventuella krav på kontrollerad impedans från de godkända filerna.
För just denna design, granska FPGA-breakout- och via-geometrin, USB 2.0-hubbens kretsar, jord- och strömanslutningar, kortets kontur, switchkoordinater, kontakternas placering, pläterade och icke-pläterade borrar samt höljets justering. Anta inte att hubben fungerar med USB High-Speed bara för att projektet kallar den USB 2.0; verifiera de faktiska gränssnittskraven från schemat och komponentdatabladen.
För tangentbordsmärken och hårdvaruutvecklare är tillverkningsprincipen enkel: börja med tvålagersalternativet om det uppfyller designkraven; välj fyra lager när kretsarna och layouten motiverar det. För en projektspecifik offert, skicka PCB-designfiler, tillverkningsanteckningar, stycklista, komponentplaceringsdata, målkvantitet och monteringskrav till Highleap Electronics tillverkning och montering av tangentbords-PCB . En korrekt DFM- och PCBA-granskning hjälper till att identifiera undvikbara kostnader och monteringsrisker före produktion.
DESIGNÖVERSIKT
Två lager eller fyra för ditt tangentbords-PCB?
Dela din layout eller uppställning för en DFM-granskning. Highleap kan flagga jordåtergångsvägar, BGA-fanout och problem med switchfotavtryck innan du börjar tillverka.
3. BGA- och 0402-montering behöver en processplan före den första byggnationen
Clavier-författaren identifierar specifikt BGA FPGA och passiva 0402-komponenter som de största hindren för enkel manuell montering. För en PCBA-leverantör kräver dessa komponenter en repeterbar SMT-process snarare än en improviserad manuell konstruktion.
BGA-paketgranskning
Innan du offererar eller programmerar monteringslinjen, bekräfta FPGA-tillverkarens exakta artikelnummer och paketkod. Paketritningen och kretskortets fotavtryck måste överensstämma med kulstigning, kulavbildning, orientering, jorddimensioner och eventuella krav på termiska eller jordningsplattan. Stycklistan bör identifiera den exakta beställningsbara delen, inte bara FPGA-familjenamnet.
Monteringsplanen bör också definiera hantering av komponenternas fuktkänslighet där så är tillämpligt, val av lödpasta, stencildesign, placeringsdata, utveckling av reflow-profil och inspektionsmetod för dolda lödfogar. Röntgeninspektion används ofta för att bedöma BGA-fogar som inte kan ses direkt; inspektionskriterierna bör överenskommas för det faktiska paketet och kundens krav.
0402 passiv placering
För 0402-komponenter, verifiera att BOM-paketets beteckning, fotavtryck och tillverkarens artikelnummer hänvisar till samma fysiska storlek. Granska polaritetskänsliga delar, referensbeteckningar, plattgeometri och utrymme runt FPGA och andra täta komponenter. Schablonöppningens design och lödpastavolymen bör utvärderas mot den faktiska kortlayouten och monteringsprocessen.
Inspektion av återflöde och efteråt
Reflow-profilen bör fastställas för vald lödpasta, kretskortsvärmemassa och komponentblandning. Kopiera inte en profil från ett orelaterat kort. AOI kan hjälpa till att identifiera synliga placerings- och lödfel, medan röntgen kan krävas för dolda BGA-skarvar. Alla omarbetningsmetoder bör kontrolleras så att närliggande finhöjdskomponenter och kretskortsplattor inte skadas.
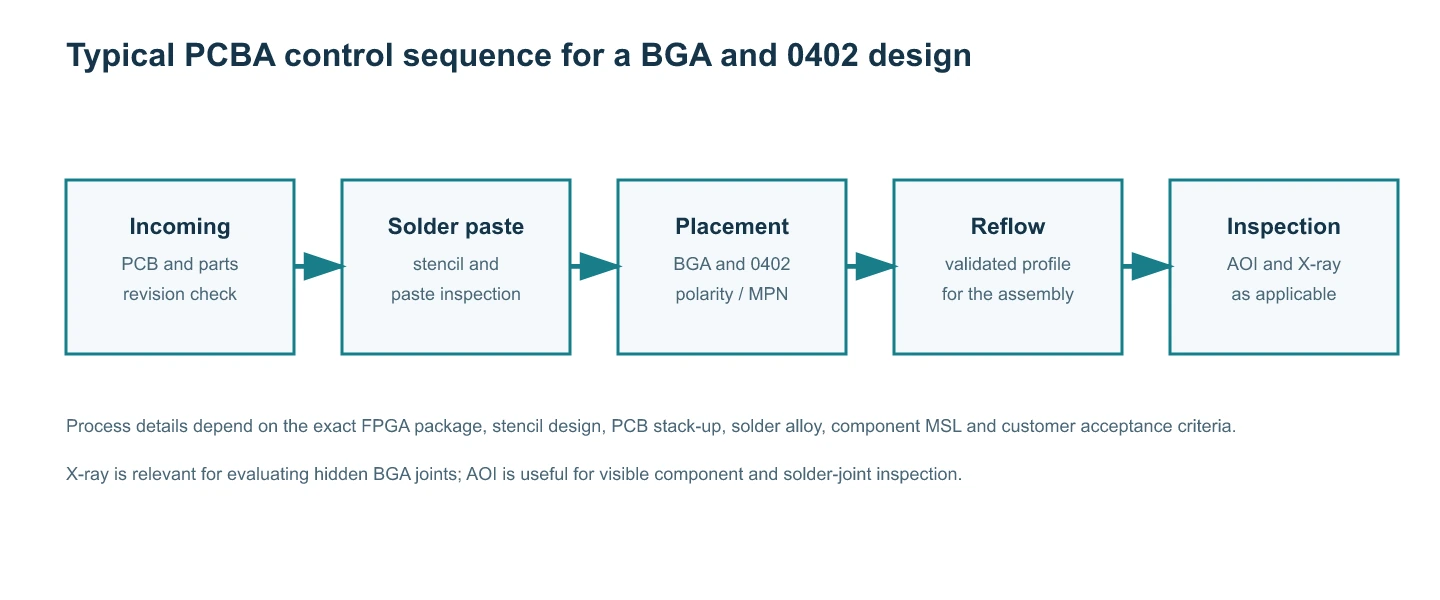
Figur 5. Typisk processkontrollsekvens för en BGA- och 0402-montering. Exakta utrustningsinställningar och inspektionskriterier måste fastställas för den släppta stycklistan och PCB-revisionen.
4. USB-hubb och kommunikationsgränssnitt måste vara testbara
Clavier-arkivet beskriver en integrerad USB 2.0-hub med två portar. Det anges också att CH347F hanterar kommunikationsgränssnitten JTAG, SPI, I²C och UART, medan GPIO:erna är direkt anslutna till FPGA:n.
För produktion bör designägaren tillhandahålla USB-hubbens IC- och kontaktdelsnummer, den avsedda värdanslutningen, nedströmsportkonfigurationen, strömförsörjningskrav och eventuella ESD- eller överströmsskyddskrav. Den offentliga README-filen specificerar inte exakt USB-hastighetsläge, strömförbrukning eller skyddskrets, så dessa bör hämtas från schemat och komponentdatabladen snarare än antas.
Testplanen bör verifiera båda nedströms-USB-portarna oberoende av varandra. En port som levererar ström skickar inte nödvändigtvis data korrekt. Där produktspecifikationen kräver dataöverföring, testuppräkning och den erforderliga datafunktionen med en fungerande värd och testenhet.
För hjälpgränssnitten, definiera JTAG-programmeringsproceduren och identifiera hur SPI-, I²C-, UART- och GPIO-funktioner kommer att utföras. Testplattor, headers eller fixturåtkomst bör vara inbyggda i produkten innan kretskortet fryses. Om programmeringsåtkomsten är dold efter kapslingens montering måste produktionssekvensen ta hänsyn till detta.
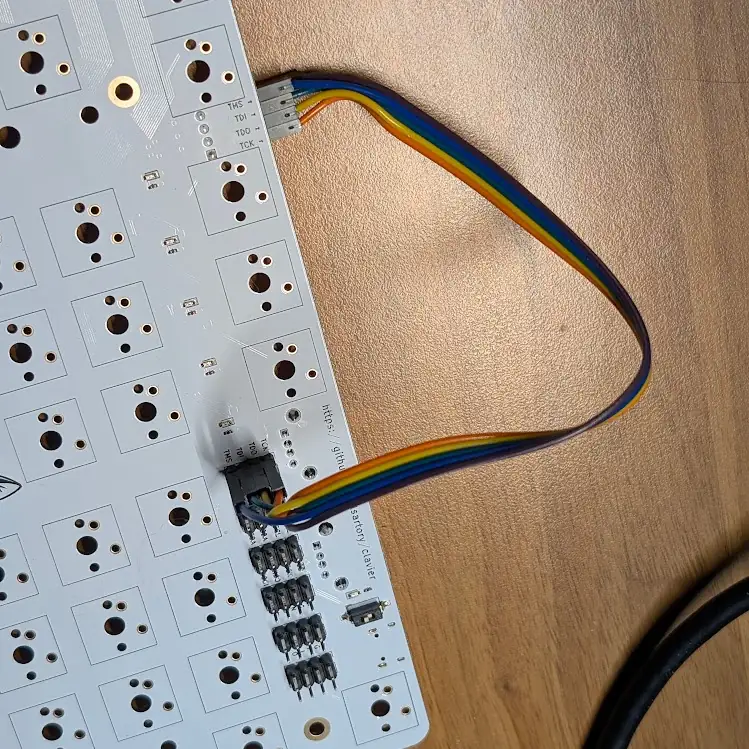
Figur 6. JTAG-anslutningsfotografi från Clavier-projektet. Produktionsfixturen och programmeringsproceduren för en ny produkt måste definieras oberoende. Bild: lsartory / Clavier , CC BY 4.0 ; storleksändrad och konverterad till WebP.
5. Mekanisk integration är en del av beredskapen för kretskortstillverkning
Tangentbordets kretskort är bara en del av den mekaniska enheten. Omkopplarplattan, höljet, fästelementen, tangentutrymmet, kontaktöppningarna och kretskortsmonteringsfunktionerna måste överensstämma med den elektriska konstruktionen.
Clavier-arkivet innehåller modeller av höljen och beskriver två höljesversioner. Den andra versionen ändrar tangentbordsvinkeln till 8 grader för att förbättra ergonomin. Det är en användbar påminnelse om att mekaniska revideringar kan påverka åtkomst till kontakter, kortstöd, skruvpositioner och den slutliga passformen även när själva kretskortet inte har ändrats.
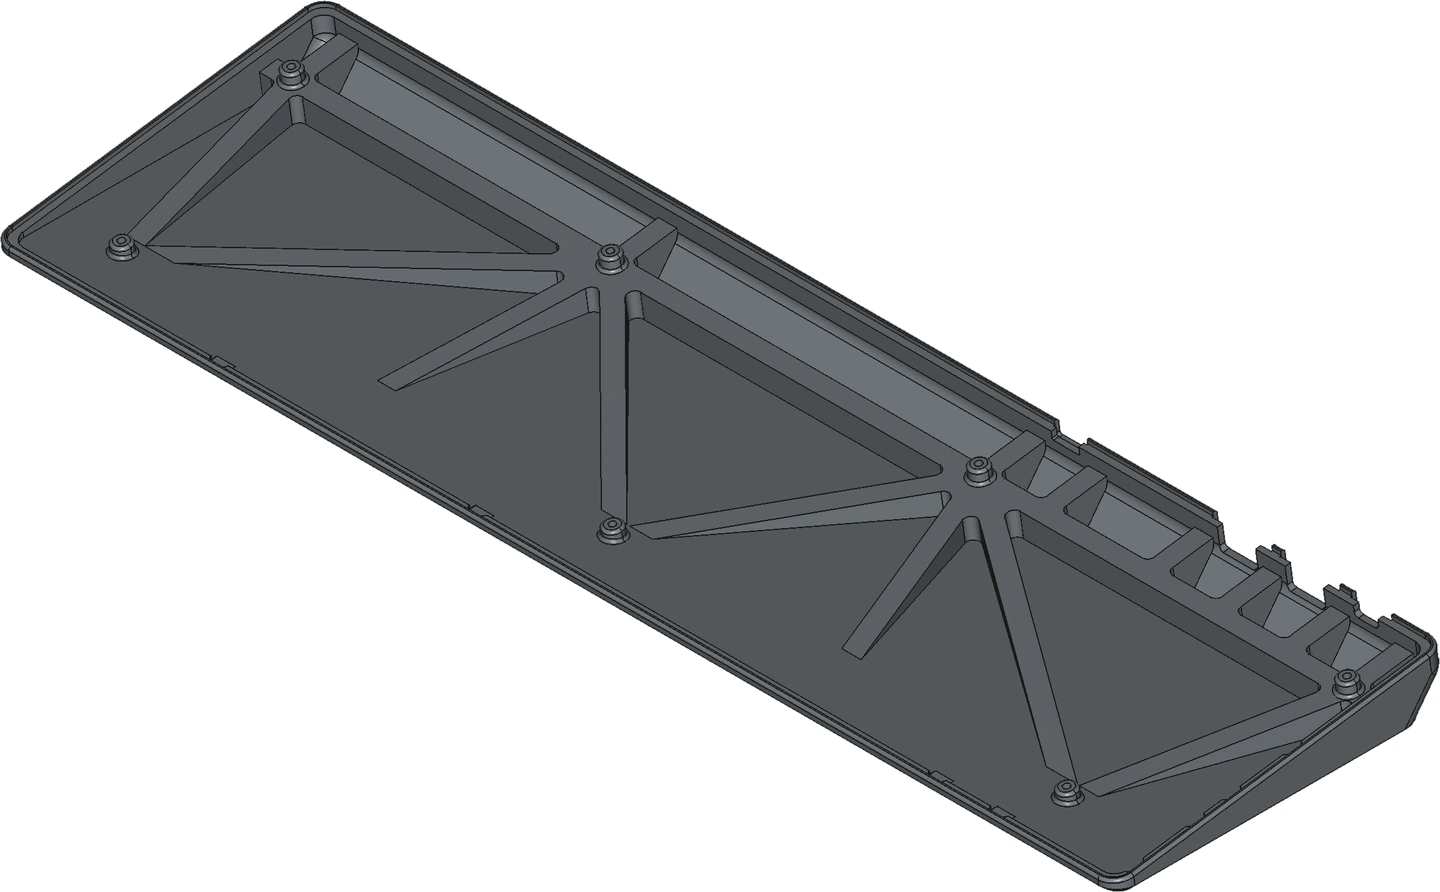
Figur 7. Rendering av höljet från Clavier-arkivet. Verifiera den aktuella STEP-modellen och PCB-revisionen tillsammans innan produktionsdata släpps. Bild: lsartory / Clavier , CC BY 4.0 ; storleksändrad och konverterad till WebP.
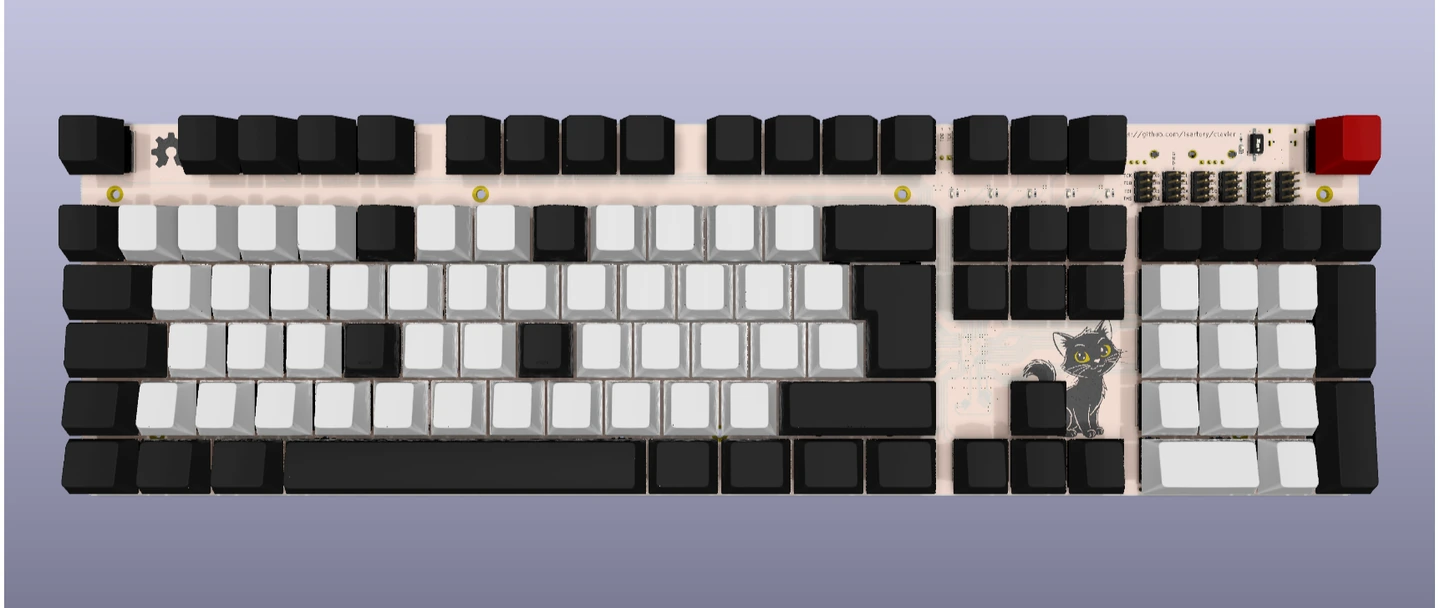
Figur 8. Clavier-produktrendering från projektarkivet. Den illustrerar produktens layout; det är inte en Highleap-tillverkad produkt. Bild: lsartory / Clavier , CC BY 4.0 ; storleksändrad och konverterad till WebP.
En praktisk mekanisk genomgång bör omfatta:
- Justering av kretskort till platta och koordinater för switchcentrum.
- Placering av monteringshål, skruvåtkomst och distanshöjd.
- USB-kontaktens inriktning med höljets öppning.
- Komponenthöjd och fritt utrymme under höljet.
- Kortstöd nära kontakter och andra mekaniskt belastade områden.
- Monteringsordning, åtkomst till programmeringspunkter och servicevänlighet.
Använd aktuell STEP-modell eller motsvarande 3D-modell där sådan finns tillgänglig. En 2D-skiss ensam kanske inte avslöjar störningar mellan en BGA-/kontaktkomponent, höljet, fästelementen eller plattan.
6. Släpp ett komplett tillverkningsdatapaket
För ett komplext tangentbords-PCBA räcker det inte med ett enda Gerber-arkiv. Tillverkningspaketet bör identifiera en kontrollerad revision som omfattar kretskortstillverkning, montering, firmware och mekaniska dokument.
| Fil eller information | Syfte | Vanligt problem om det saknas |
|---|---|---|
| Gerber X2 eller ODB++ och NC-borr | PCB-tillverkning och CAM-granskning | Ofullständiga lager, tvetydiga konturer eller drilldefinitioner |
| Tillverkningsritning och stapling | Skiktkonstruktion, tjocklek, koppar, ytbehandling och toleranser | Leverantörsantaganden om kortkonstruktion |
| BOM med tillverkarens artikelnummer | Exakt komponentinköp och godkända alternativ | Fel FPGA, paket, passivt värde eller otillgänglig del |
| CPL / centroid-fil | X/Y-position, rotation, sida och referensbeteckning | Felaktig komponentorientering eller placeringssida |
| Monteringsritningar | Polaritet, kontaktens orientering, speciella monteringsanvisningar | Tvetydig topp-/bottenmontering eller omärkta manuella delar |
| Schematiska och ursprungliga designfiler | Översyn av anslutningsmöjligheter och tekniskt förtydligande | Begränsad förmåga att undersöka frågor om nät eller fotavtryck |
| FPGA-bild och JTAG-instruktioner | Programmering och uppstart | Kort monterat men inte konfigurerat eller testbart |
| Funktionell testplan | Definierar acceptanskriterier och gränsvärden för godkänt/icke godkänt | Subjektiv eller ofullständig slutkontroll |
| Mekanisk STEP / DXF | Verifiering av hölje, platta, kontakt och montering | Kretskortet klarar elektriska kontroller men misslyckas med slutmontering |
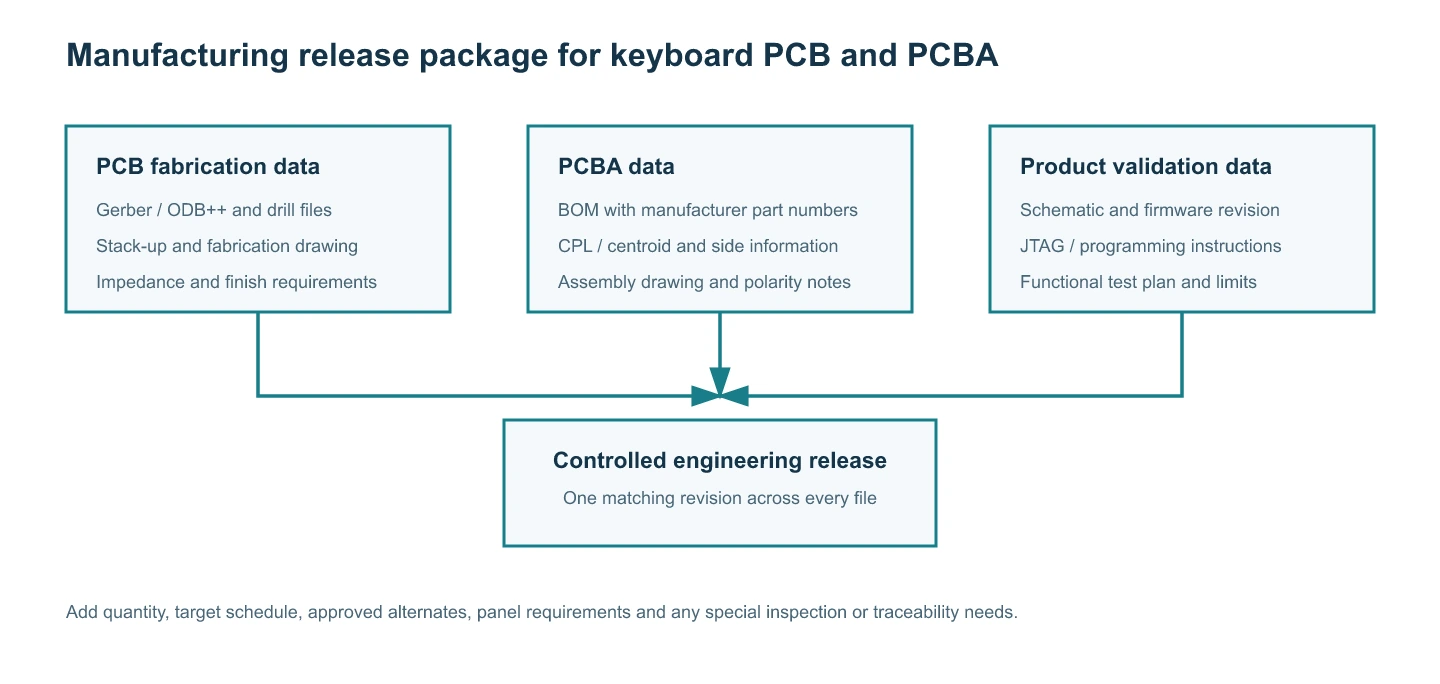
Figur 9. Tillverkningsversionspaket. Revisionen av Gerber, BOM, CPL, monteringsritning, firmware och mekanisk modell bör vara konsekvent.
Innan du beställer, ange prototyp- eller produktionskvantitet, önskat leveransfönster, godkända komponentbyten, panelkrav, inspektionsförväntningar och eventuella spårbarhetskrav. Om FPGA:n eller någon annan nyckelkomponent levereras av kunden, identifiera detta tydligt i stycklistan och offertförfrågan.
7. Definiera funktionstestning innan kretskortet monteras
Clavier README listar N-key rollover, en polling rate på 1000 Hz och en USB-hub med två portar bland dess funktioner. Dessa är påståenden på produktnivå som bör översättas till mätbara acceptanstester för produktionsversionen. En enkel startkontroll kan inte bevisa att tangentbordet beter sig som specificerat.
| Testområde | Föreslagen verifiering | Definition av acceptans |
|---|---|---|
| Upptagen effekt | Kontrollera matningsskenor, polaritet och strömförbrukning | Frisläppta spännings- och strömgränser |
| FPGA-programmering | Programmera via JTAG och bekräfta förväntad konfigurationsstatus | Godkänd bild/version och lyckad återläsning eller statuskontroll |
| Nyckelskanning | Testa varje fysisk nyckelposition mot den frigjorda nyckelkartan | Inga saknade, duplicerade eller felaktiga nyckelhändelser |
| N-nyckelförskjutning | Kör definierade samtidiga tangentkombinationer | Angivna kombinationer registreras korrekt |
| Frågeformulär | Mät med den överenskomna värden och testmetoden | Mål och tolerans definierade av produktägaren |
| USB-nav | Testa båda nedströmsportarna för ström och nödvändig datafunktion | Varje port klarar det produktspecifika testet |
| JTAG och seriella gränssnitt | Använd JTAG-, SPI-, I²C- och UART-funktioner efter behov | Gränssnittsspecifika testgränser och pin-karta |
| Mekanisk passform | Kontrollera brytarens placering, kontakternas justering, plattan och höljet | Släppt mekanisk ritning och passformskriterier |
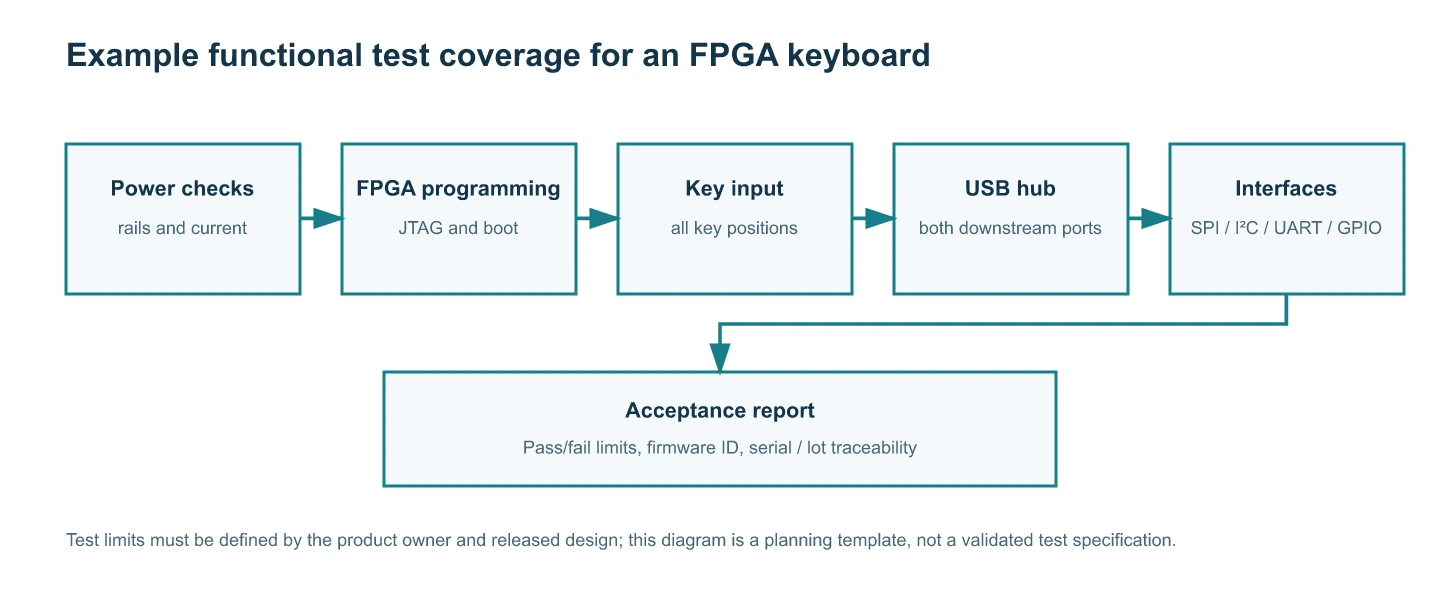
Figur 10. Exempel på testtäckning för ett FPGA-baserat tangentbord. Den slutliga testfixturen och gränserna bör överenskommas med produktägaren före pilotbygget.
För en pilotversion, registrera fel per kretskortsrevision, komponentparti och monteringsbatch. Om ett test misslyckas, registrera om grundorsaken är elektrisk design, komponentkälla, montering, firmware eller mekanisk integration. Detta gör tekniska ändringar spårbara och hjälper till att förhindra att samma fel återkommer i en senare körning.
8. Hur Highleap Electronics kan stödja tangentbords-PCB- och PCBA-projekt
Highleap Electronics tillhandahåller tjänster inom kretskortstillverkning och kretskortsmontering. Deras publicerade serviceinformation listar tillverkning av flerskiktade kretskort, komponentinköp, SMT- och DIP-montering, AOI, röntgeninspektion, detektering av elektrisk prestanda och funktionstestning. PCBA-sidan listar även 0201 som den minsta chipstorleken och beskriver BGA-monteringsmöjligheter.
För en tangentbordsdesign med ett fyrlagerskort, BGA FPGA och 0402-passivt kort är det praktiska nästa steget en projektspecifik teknisk granskning. Den exakta FPGA-kapslingen, pitch, kortkontur, stack-up, komponentlista och erforderlig inspektionsmetod bör kontrolleras mot den aktuella produktionsprocessen innan beställningen bekräftas.
- PCB-tillverkningstjänster för produktion och tillverkning av flerskiktskort.
- PCB monteringstjänster för komponentinköp, SMT/DIP-montering och inspektionsalternativ.
- Nyckelfärdig PCB montering för projekt som kräver koordinering av tillverkning, inköp, montering och testning.
- Tillverkning och montering av tangentbordskretskort för den dedikerade sidan för tangentbordstjänster.
PCB-TILLVERKNING + MONTERING
Få en offert för ditt tangentbords-PCB och montering
Redo för prototyper eller en produktionskörning? Skicka ditt designpaket för en projektspecifik offert som omfattar tillverkning av kretskort, komponentanskaffning och montering.
- Gerber- eller ODB++-borrning och stapling
- BOM, placeringsfil och monteringsritningar
- Målkvantitet, leveransdatum och testkrav
9. Vanliga frågor
Behöver ett mekaniskt tangentbords-PCB två lager eller fyra lager?
Många konventionella trådbundna mekaniska tangentbord använder tvålagers FR-4-kretskort. Ett fyrlagers-kretskort kan motiveras av BGA-fanout, komplexa gränssnitt eller jord- och strömbegränsningar, men det är inte standard för alla tangentbord. Clavier använder uttryckligen fyra lager eftersom det är en specifik FPGA-baserad referensdesign. Rätt val beror på DRC, CAM, DFM och den godkända tillverkningsspecifikationen.
Varför är BGA-montering viktig för ett FPGA-tangentbord?
BGA-lödfogar är dolda under kapslingen. Processen är därför beroende av korrekt fotavtryck, stencil, placering, omsmältning och inspektionsplan. Röntgeninspektion kan behövas för att utvärdera dolda fogar, beroende på kapslingen och kundens krav.
Vilka filer behövs för en offert för tangentbords-PCBA?
Tillhandahåll Gerber- eller ODB++-filer, borrfiler, tillverkningsritningar, stycklista med tillverkarens artikelnummer, CPL, monteringsritningar och målkvantitet. För en FPGA-baserad produkt, tillhandahåll även schemat, det exakta FPGA-paketet, programmeringsinstruktioner och funktionstestkrav.
Kan Highleap hantera både tillverkning och montering av kretskort?
Highleap publicerar separata tjänster för kretskortstillverkning och kretskortsmontering, inklusive produktion av flerskiktade kretskort, komponentförsörjning, SMT/DIP-montering och inspektionsalternativ. Den exakta omfattningen av ett tangentbordsprojekt bör bekräftas efter granskning av designpaketet.
Kan ett tangentbords-PCB med öppen källkod beställas för kommersiell produktion utan granskning?
Nej. Kontrollera den specifika hårdvarulicensen, avbildningslicensen, revisionen, komponenttillgängligheten, tillverkningsfilerna, beroenden av firmware och produktkraven. Ett offentligt GitHub-arkiv är inte automatiskt en produktionskvalificerad utgåva, och help-14-indexet tillämpar inte en licens på varje listat projekt.
Slutsats
FPGA-baserad produktion av mekaniska tangentbord sammanför tillverkning av flerskiktade kretskort, BGA-montering, fine-pitch SMT, USB-anslutning, programmering och testning på produktnivå. Clavier-projektet tillhandahåller en användbar ingenjörsreferens med öppen källkod eftersom det publicerar kretskortets, schematiska, höljes- och funktionsarkitekturen. Det visar också varför ett komplett tillverkningspaket och en definierad testplan är viktiga innan en tangentbordsdesign går i produktion.
För tangentbordsmärken, hårdvaruutvecklare och OEM/ODM-team är det mest effektiva sättet att starta ett PCB- eller PCBA-projekt att tidigt dela med sig av aktuella designrevisioner och produktionskrav. Highleap Electronics kan granska omfattningen av PCB-tillverkning och montering, förtydliga de nödvändiga filerna och utarbeta en offert baserad på det faktiska kortet och komponentpaketet.
Referenser och bildkrediter
- hjälp-14 mekaniskt tangentbord projektindex — projektupptäcktsindex; enskilda projekt behåller sina egna käll- och licensvillkor.
- Clavier GitHub-arkiv — FPGA-tangentbords README-fil, kretskort, schema och höljesreferenser.
- Corne-tangentbordsförråd — öppen källkodsfamilj med tvålagers PCB-implementeringar, citerad som en jämförelse av lagerantal snarare än som en Clavier-designkälla.
- CERN öppen hårdvarulicens version 2 tillåtande — licens identifierad av Clavier-förvaret för kretskort och hölje.
- Creative Commons Attribution 4.0 International — licens identifierad av Clavier-arkivet för fotografier.
- Highleap PCB-tillverkningstjänster — publicerad information om tillverkning av kretskort.
- Highleap PCB-monteringstjänster — publicerad information om PCBA, BGA och inspektion.
- Highleap nyckelfärdig kretskortsmontering — publicerad information om nyckelfärdiga tjänster.
Projektoberoende och tillskrivning: Clavier är ett oberoende projekt med öppen källkod av sin ursprungliga författare. Highleap Electronics är inte anslutet till eller godkänt av projektförfattaren. Projektfotografier krediteras Clavier-arkivet och används under arkivets angivna CC BY 4.0-bildlicens. Originaldiagrammen i den här artikeln är förklarande illustrationer skapade för denna artikel; de är inte projektets ursprungliga schematiska ritningar, uppställningsritningar, PCB-layout eller validerade tillverkningsritningar.
Om författaren
Charles L
PCB CAM & tillverkningsingenjör på Highleap Electronics
Charles har över 10 års erfarenhet av PCB CAM-teknik och elektroniktillverkning, med specialisering på PCB-filverifiering, DFM-analys och produktionsförberedelse för flerskikts-, HDI-, RF- och höghastighetskort. Med goda kunskaper i Genesis, InCAM och CAM350 säkerställer han noggranna data, stabila processer och hög tillverkningsutbyte.
På Highleap Electronics fokuserar han på processoptimering och utvärdering av tillverkningsbarhet för att hjälpa kunder att minska risker, förkorta ledtider och uppnå tillförlitliga produktionsresultat.

Rekommenderade inlägg
IT-601G PCB-tillverkning för flerskikts- och HDI-kort
Illustration av tät PCB-dragning för en HDI-byggnad. ITEQ...
IT-858G Kretskort för fordonsindustrin för kraftreglering av tung koppar
IT-858G PCB-applikationer inom fordonselektronik och...
IT-958G-kretskort för höghastighetsservrar och bakplan
IT-958G flerskikts-PCB-exempel för server och höghastighets...
IT-968GSE-kretskort för höghastighetsnätverk
IT-968GSE PCB-illustration för ultralågförlustbrytare och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom kretskortstillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive kretskortsdesign, PCBA och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototypframtagning, designverifiering, komponentförsörjning eller massproduktion, erbjuder vi heltäckande support för att säkerställa ditt projekts framgång.
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.