
Tillverkning av hårda guldfinger-kretskort: Plätering och avfasning
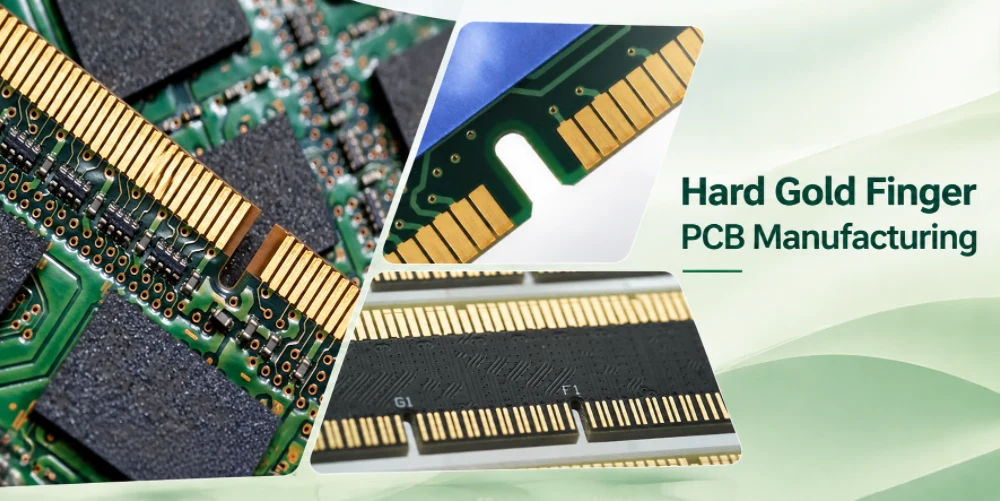
Tillverkning av hårda guldfinger-PCB används när ett kretskort behöver exponerade kantkontakter avsedda för upprepad kontakt med en kontakt. Tillverkningsspecifikationen måste definiera mer än en guldfärgad yta: den måste identifiera kontaktyta, pläteringskonstruktion, färdig korttjocklek, kantgeometri och inspektionskriterier som avgör om kortet passar och fungerar som avsett.
För kretskortsköpare är en vanlig risk att skicka en Gerber-förpackning till en leverantör med en text som "guldfingrar" men ingen fullständig specifikation för plätering eller fasning. Det lämnar viktiga beslut öppna för tolkning och gör offerter svåra att jämföra. Ett kretskort kan se acceptabelt ut men ändå ha fel finish, otillräcklig kontaktlängd efter fasning eller dimensioner som inte matchar den motstående kontakten.
Highleap Electronics tillverkar kretskort och tillhandahåller kretskortsmonteringstjänster. För projekt med hårda guldfingerkonstruktioner är den praktiska utgångspunkten en kontrollerad granskning av kundens tillverkningsdata, mekaniska ritning, kontaktkrav och orderomfattning. Syftet är att lösa tillverkningsfrågor före lansering – inte att anta en universell pläteringstjocklek, fasvinkel eller tolerans för varje design.
Innehållsförteckning
- 1. Definiera krav för hårda guldfinger-PCB innan offert
- 2. Specificera selektiv hårdförgyllning och särskilj ENIG
- 3. Kontrollera guldfingergeometri och avfasning
- 4. Granska CAM-data, panelisering och tillverkning
- 5. Definiera inspektion och jämför tillverkningskostnader
- 6. Förbered en produktionsklar offertförfrågan för hårda guldfinger-kretskort
HÅRT GULDFINGER-PCB
Behöver du offert för en hård guldfinger-PCB?
Skicka PCB-filerna, pläteringsspecifikationen, kontaktritningen, avfasningsdetaljerna och orderkvantiteten för en projektspecifik granskning.
Begär offert på kretskort →1. Definiera krav för hårda guldfinger-PCB innan offert
Frasen "hård guldfingerkretskort" beskriver den avsedda kontaktfunktionen, men den definierar inte kortet helt och hållet. Innan en leverantör kan ge en korrekt offert för jobbet bör designpaketet identifiera kontaktgränssnittet och de egenskaper som påverkar kontaktpassning, plätering och tillverkningsacceptans.
| Punkt att specificera | Vad tillverkaren behöver veta | Varför det spelar roll |
|---|---|---|
| PCB-konstruktion | Antal lager, laminat, kopparvikt, stapling och färdig tjocklek | Ställer in kortstrukturen och dimensionsbasen för kontaktdonets passform |
| Fingergeometri | Fingerbredd, delning, längd, avstånd och position från kortets utgångspunkt | Kontrollerar justeringen med den motstående kontakten |
| Kontaktfinish | Krav för hårt guld och nickel, specificerade tjocklekar och acceptansgränser | Definierar kontaktpläteringssystemet snarare än ett generiskt guldutseende |
| Kantbearbetning | Fasvinkel, djup eller återstående eggtjocklek och toleranser där så krävs | Bestämmer insticksprofilen och den användbara kontaktytan |
| Styrelsens disposition | Färdiga mått, kritiska utgångspunkter, spår och urskärningar | Hjälper till att förhindra störningar med kontakten eller höljet |
| Kvalitetskrav | Dimensionskontroller, pläteringsverifiering, elektriska provningar och rapporter | Fastställer hur de levererade korten kommer att accepteras |
| Orderdetaljer | Prototyp- eller produktionskvantitet, leveransmål och förpackningskrav | Låter leverantören offerera det avsedda kommersiella omfattningen |
Dessa krav samverkar. En förändring av den färdiga kretskortets tjocklek kan påverka kontaktdonets ingrepp. En längre avfasning kan minska den återstående kontaktlängden. En pläteringsanteckning som inte identifierar det önskade området kan leda till olika tolkningar av vilka ytor som får hårt guld.
Tillhandahåll kontakttillverkarens ritning eller en godkänd gränssnittsritning när det är möjligt. Om kontakten har ett tillåtet kretskortstjockleksområde, kritiska kontaktdimensioner eller en specificerad insticksprofil, bör dessa krav informera kretskortsritningen. Förlita dig inte på dimensioner kopierade från ett visuellt liknande kort om inte designägaren har godkänt dem.
Highleaps översikt över tillverkning av guldfinger-kretskort ger relaterad kontext för kontaktstrukturen. För offert och produktionsfrisläppande förblir dock den kontrollerade projektritningen och kundspecifikationen de styrande dokumenten.
2. Specificera selektiv hårdförgyllning och särskilj ENIG
Hårdguldspetsar tillverkas vanligtvis med hjälp av elektropläterat guld över en nickelunderplatta, enligt kundens specificerade konstruktion. Nickelskiktet fungerar som en barriär mellan kopparn och guldfinishen, medan hårdguldbeläggningen väljs utifrån de avsedda kontakt- och slitagekraven. De exakta beläggningskraven måste komma från kontaktens specifikation, produkttillförlitlighetsmål eller annan godkänd kunddokumentation.
Vad pläteringsanteckningen bör innehålla
- Pläteringsområde: Markera fingrarna eller andra kontaktytor som kräver hårt guld och identifiera områden som inte får få denna ytbehandling.
- Guldtjocklek: Ange erforderligt värde eller intervall, enheter, tillämpliga minimivärden och acceptansgrund.
- Nickelunderplatta: Definiera den erforderliga nickelspecifikationen och tjockleken där det styrs av konstruktionen.
- Verifieringsmetod: Ange om tjockleksmätningar eller en rapport krävs, inklusive eventuella provtagnings- eller lokaliseringskrav.
- Tillämplig standard: Hänvisa till kundens godkända specifikation eller standard och dess revision där så är relevant.
Välj inte en tjocklek på guldet enbart för att det vanligtvis offereras av en annan leverantör. Erforderlig tjocklek kan bero på kontakten, förväntade anslutningscykler, kontaktbelastning, miljö och kundens acceptanskriterier. En tjockare beläggning kan öka kostnaden och kompenserar inte automatiskt för felaktig kontaktgeometri eller dålig kontaktjustering.
Hårt guld och ENIG har olika krav på ytbehandling
Elektrolöst nickel-immersionsguld (ENIG) används ofta på lödbara komponentplattor. Elektropläterat hårdguld specificeras vanligtvis för kantkontakter som behöver uppfylla ett definierat slitagekrav. De två ytbehandlingarna är inte utbytbara bara för att båda ser guldfärgade ut. Ett kort kan kräva hårdguld på sina fingrar och en annan ytbehandling på komponentplattorna; tillverkningsritningen bör tydliggöra ytbehandlingsområdena.
För en sida-vid-sida-förklaring av de två alternativen, se Highleaps guide till ENIG kontra hårdguld-PCB-ytbehandlingar . För produktion behöver leverantören fortfarande projektets faktiska ytbehandlingsbeteckningar och godkända acceptansgränser.
3. Kontrollera guldfingergeometri och avfasning
Kontaktfingrarna måste vara i linje med kontaktdonet, och den färdiga kortkanten måste komma in i kontaktdonet utan oavsiktlig störning. Fingrarnas bredd, stigning, längd, färdig korttjocklek och konturtoleranser bör därför ses över som ett mekaniskt gränssnitt snarare än som oberoende konstruktionsvärden.
Kontrollera fingermåtten mot kontakten
Fingerbredd och stigning påverkar kontaktjustering och elektrisk isolering. Kontaktlängden påverkar den tillgängliga ingreppsarean, medan kortets tjocklek påverkar passformen inuti kontaktspåret. Ritningen bör identifiera kritiska dimensioner och deras referensdata så att tillverkaren kan inspektera samma funktioner som designägaren anser vara funktionellt viktiga.
Det exponerade kontaktområdet behöver också en tydlig avgränsning. Lödmask, textfärg eller andra beläggningar bör inte inkräkta på den erforderliga kontaktytan. Vior, plattor, springor och närliggande koppar måste kontrolleras mot kontaktlayouten och den mekaniska profilen.
Ange avfasningen istället för att anta en standardinställning
Avfasning skapar en införing vid kortkanten för applikationer där kretskortet glider in i en kortkantkontakt. Den erforderliga vinkeln och det erforderliga djupet beror på kontakten och den mekaniska konstruktionen; ingen enskild vinkel eller djup är lämplig för varje kort. En användbar ritning specificerar vinkeln, kanten som ska bearbetas, avfasningsdjupet eller återstående kanttjocklek, den färdiga korttjockleken och eventuella tillämpliga toleranser.
Eftersom avfasning avlägsnar material måste konstruktionen ta hänsyn till den kontaktlängd som återstår efter bearbetning. Intern koppar nära den avfasade kanten kräver också granskning: om koppar sträcker sig in i materialavlägsningszonen kan bearbetning exponera koppar som inte var avsedd att vara en kontaktyta. Detta är särskilt viktigt på flerskiktskort, där den interna koppargeometrin inte kan bedömas enbart utifrån bilden av det översta lagret.
Tänk på åtkomst till plåt och panellayout
Elektroplätering kräver en elektrisk ledning till de områden som ska pläteras. Beroende på panel- och kontaktdesign kan tillfälliga pläteringsanslutningar eller bussstrukturer krävas. Deras placering, anslutning och borttagning eller separation måste beaktas under CAM-förberedelse och panelisering. Om de tillhandahållna uppgifterna inte visar en fungerande pläteringsmetod bör tillverkaren ställa frågan före produktion snarare än att göra en odokumenterad ändring.
Highleap granskar den levererade designen och de mekaniska anteckningarna för att identifiera den här typen av konflikter mellan design och process. Alla föreslagna ändringar av fingergeometri, avfasning eller pläteringsväg bör godkännas av kunden när det påverkar den släppta designen eller godkännandekraven.
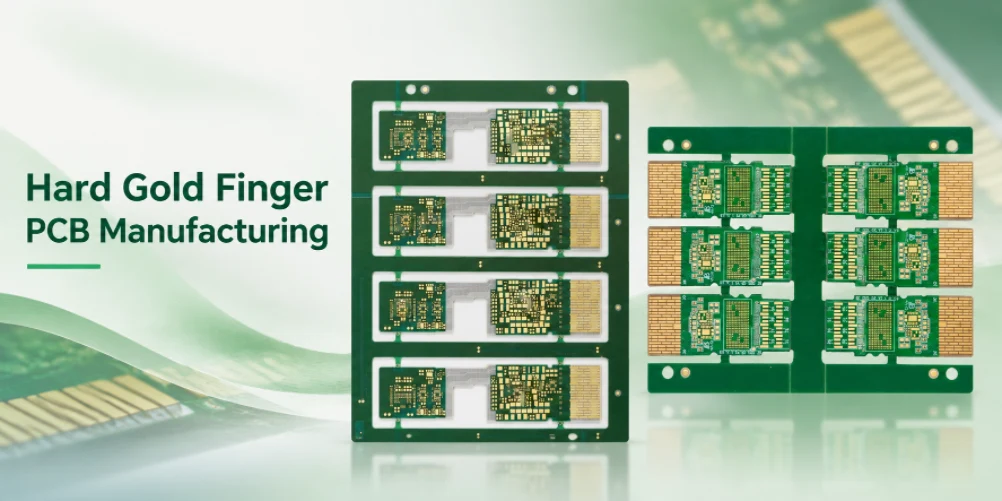
Paneliserade hårda guldfingerkretskort med kontaktdon
4. Granska CAM-data, panelisering och tillverkning
En CAM-granskning bör bekräfta att tillverkningsfilerna, mekaniska ritningar och tillverkningsanteckningar beskriver samma färdiga kretskort. Att öppna Gerber-filerna är bara det första steget. Granskningen bör avstämma kretskortets kontur, borrdata, lagerstruktur, ytbehandlingsområden, tjocklek, avfasningskrav och eventuella kundspecifika instruktioner innan produktionsdata släpps.
CAM-kontroller för hårda guldgreppbrädor
- Revisionsmatchning: Bekräfta att Gerber- eller ODB++-data, NC-borrfiler, stackup, tillverkningsritningar och inköpsorderreferenser identifierar samma godkända revision.
- Översikts- och datakonsistens: Jämför koppar- och konturdata med måttritningen, inklusive spår, urskärningar och kontaktposition.
- Definition av plätering: Bekräfta det avsedda området för hårt guld, nickel/guld-krav och eventuella andra ytbehandlingsområden.
- Avfasningskompatibilitet: Granska kantprofilen mot färdig tjocklek, kontaktlängd och närliggande koppar.
- Översyn av borrning och frigång: Kontrollera håldefinitioner och relevanta kopparspel mot ritningen och den föreslagna kantbearbetningen.
- Öppna frågor: Dokumentera motstridiga eller saknade instruktioner och inhämta förtydliganden innan produktionssläpp.
Om till exempel tillverkningsritningen specificerar en avfasning men kretskortskonturen eller kontaktritningen inte identifierar referenskanten, bör leverantören be om ett förtydligande. Om en pläteringsanteckning strider mot ytbehandlingsangivelsen bör avvikelsen lösas innan processvägen fastställs. En tvetydig specifikation bör inte i tysthet omvandlas till ett antaget krav.
Panelisering måste stödja både tillverkning och leverans
Produktionspanelen bör tillhandahålla en fungerande anordning för plätering, hantering, bearbetning och separation samtidigt som den erforderliga kontaktgeometrin bibehålls. Granskningen bör beakta antalet och orienteringen av kort, processskenor eller verktygsfunktioner där det behövs, placeringen av guldfingerkanterna, separationsmetoden och den slutliga levererade kvantiteten. Den bästa panelen är inte nödvändigtvis den som får plats med flest kretsar på en råplåt om det försvårar åtkomst till plätering, kantbearbetning eller säker hantering.
Om korten sedan ska monteras bör panelformatet också kontrolleras mot monteringsprocessen. Den bara kortpanelen och monteringsmatrisen kan ha olika krav, men övergången mellan dem måste överenskommas. Highleaps kretskortstillverkningstjänst täcker det bredare omfånget av korttillverkning; den specifika guldfingerprocessvägen bekräftas från varje projekts godkända filer och krav.
Håll tillverkningsändringar under revisionskontroll
Ändringar i laminat, kopparlayout, plätering, fasgeometri eller kortets tjocklek kan påverka passform eller acceptans även om kortet ser liknande ut. Om en tillverkningsjustering behövs, registrera problemet, den föreslagna lösningen och kundens godkännande i projektets revisionskontrollerade dokumentation. Detta är särskilt viktigt för återbeställningar och tillverkning från andra källor.
5. Definiera inspektion och jämför tillverkningskostnader
Kvaliteten på hårda guldfingrar på kretskort måste bedömas utifrån de egenskaper som styr kontakternas passform och funktion. En blank yta räcker inte, och ett standardiserat elektriskt kontinuitetstest verifierar inte i sig pläteringstjocklek, avfasningsgeometri eller kontaktens insättningsprestanda. Inspektionsplanen bör ange vad som mäts, hur det mäts och vilka acceptanskriterier som gäller.
Matcha inspektionen med ritningen
- Verifiering av plätering: Om guld- eller nickeltjocklek är en kontrollerad egenskap, specificera mätmetod, platser eller provtagningsplan och rapporteringskrav. Röntgenfluorescens (XRF) är en metod som vanligtvis används för mätning av beläggningstjocklek när den är lämplig för det specificerade beläggningssystemet.
- Dimensionell inspektion: Kontrollera kritiska fingerdimensioner, skivtjocklek, kontur och fasgeometri mot den godkända ritningen.
- Yt- och kanttillstånd: Definiera acceptans för repor, kontaminering, flagning, ojämna avlagringar, bearbetningsskador och oavsiktlig kopparexponering.
- Elektriskt test: Specificera det erforderliga testet för öppning/kortslutning av barriärkretskort och eventuell ytterligare elektrisk verifiering.
- Ansökningskvalifikation: Om slutprodukten kräver gränsvärden för kontaktresistans, instickscykeltestning eller miljökvalificering, identifiera dessa krav separat. De täcks inte automatiskt av vanlig kretskortsinspektion.
Vad driver kostnaden för hårda guldfinger-PCB?
Offerten beror på hela skivspecifikationen snarare än en enda "guldfinger"-funktion. Relevanta kostnadsfaktorer inkluderar skivkonstruktion och antal lager, laminat- och kopparkrav, pläteringsyta och specifikation för avsättning, fasning, snäva dimensionstoleranser, skivutnyttjande, orderkvantitet och begärda inspektionsprotokoll.
| Kvoteringsfaktor | Frågor att jämföra mellan leverantörer |
|---|---|
| Brädkonstruktion | Är material, lagerantal, kopparvikt och färdig tjocklek identiska? |
| Hård guldplätering | Är kraven för guld och nickel, pläterade områden och verifieringsomfattning desamma? |
| Avfasning och kontur | Ingår de angivna bearbetningsoperationerna och måttoleranserna? |
| Panelisering | Är panelantaganden, verktygsfunktioner och accepterad kortkvantitet jämförbara? |
| Inspektion | Ingår pläteringsrapporter, dimensionsregister och elektriska tester enligt krav? |
| Kommersiella villkor | Anges uppläggningskostnader, kvantitetsavbrott, ledtid, packning och offertgiltighet? |
En låg offert kan utesluta en pläteringsrapport, fasning eller en obligatorisk ytbehandlingsspecifikation. Jämför omfattningen rad för rad innan du fattar ett köpbeslut. För prissättning baserad på det faktiska tillverkningspaketet, använd Highleaps offertsida för kretskort och ange relevanta tillverkningsfiler och krav.
6. Förbered en produktionsklar offertförfrågan för hårda guldfinger-kretskort
En produktionsklar offertförfrågan hjälper en tillverkare att utvärdera genomförbarheten och ge en offert för samma omfattning som kunden avser att köpa. För greppbrädor i hårdguld, skicka hela tillverkningspaketet där sådant finns tillgängligt, och markera tydligt alla artiklar som fortfarande är preliminära.
Checklista för offertförfrågan
- Tillverkningsdata: Gerber- eller ODB++-filer, NC-borrfiler, tillverkningsritningar och kontrollerad revision.
- Stapling och material: Antal lager, laminatspecifikation, kopparvikt och färdig skivtjocklek.
- Kontaktgränssnitt: Kontaktritning eller godkänd gränssnittsspecifikation, fingergeometri och kritiska referenspunkter.
- plätering: Krav för hårt guld och nickel, verifieringskriterier för pläterad area och tjocklek.
- Mekanisk bearbetning: Fasvinkel och djup eller återstående eggtjocklek, relevanta toleranser och konturkrav.
- Kvalitetsacceptans: Elektriskt test, dimensionsinspektion, pläteringsregister och alla tillämpningsspecifika kvalifikationer.
- Kommersiell omfattning: Prototyp- eller produktionskvantitet, målleveransdatum, leveransdestination och förpackningskrav.
- Montering, om så önskas: Stycklista, pick-and-place-data, monteringsritningar och testkrav på kortnivå.
Vanliga frågor och svar
Kan hårt guld och ENIG användas på samma kretskort?
Ja, om konstruktionen kräver hårt guld på kantkontakterna och ENIG på specificerade lödbara områden. Ytbehandlingsområdena och processkraven måste tydligt identifieras i tillverkningspaketet.
Behöver alla guldfinger-kretskort en avfasning?
Nej. Avfasningen beror på kontakten och det mekaniska gränssnittet. Följ kontaktens ritning och den godkända mekaniska specifikationen för kretskortet istället för att anta en standardavfasning.
Vilka filer behövs för en offert?
Gerber- eller ODB++-data, borrfiler, en tillverkningsritning, staplings-, pläterings- och fasningskrav, kvantitet och målschema är den mest användbara utgångspunkten. Inkludera monteringsfiler om den begärda leveransen inkluderar besatta brädor.
Kan Highleap leverera monterade kort såväl som bara kretskort?
Highleap tillhandahåller tjänster för kretskortstillverkning och kretskortsmontering. Offerten ska tydligt ange om leveransen är ett rent kretskort eller monterat kretskort, samt identifiera komponentens anskaffning, inspektion och testningsomfattning. Se Alternativ för PCB-monteringstjänster or nyckelfärdig PCB-monteringstjänst för projekt som kräver komponentanskaffning och monteringskoordinering.
För att begära en projektgranskning, skicka de senaste kortfilerna och kraven för kontrollerad kontakt, plätering och fasning via Highleap PCB-offertförfrågan . Highleap kan bedöma den information som lämnats, identifiera olösta tillverkningsfrågor och ge en offert på den bekräftade omfattningen. Pris, ledtid och tillgängliga inspektionsregister bör bekräftas för det specifika projektet innan beställning läggs.

Rekommenderade inlägg

14-lagers HDI-kretskortstillverkare i Kina för anpassade Microvia-kort
HIGHLEAP ELECTRONICS / MICROVIAS / SEKVENTIELL...

14-lagers PCB-tillverkare i Kina
ANPASSAD STYR FLERLAGS-PCB Highleap Electronics...

14-lagers kretskortsmontering och allt-i-ett-kretskortstillverkning
PCB-TILLVERKNING + PCBAHighleap Electronics erbjuder 14...

14-lagers PCB-uppbyggnad för höghastighets- och flerlagerstillverkning
TEKNIK- OCH STACKUP-ÖVERSIKT En 14-lagers PCB-stackup är...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom kretskortstillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive kretskortsdesign, PCBA och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototypframtagning, designverifiering, komponentförsörjning eller massproduktion, erbjuder vi heltäckande support för att säkerställa ditt projekts framgång.
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.