
Hur ett kretskort tillverkas: Guide till tillverkningsprocessen

Figur 1. hur ett kretskort tillverkas
Att tillverka ett kretskort innebär att förvandla en design till ett fysiskt kort med kopparspår, hål och en skyddande yta. Det finns två väldigt olika sätt att nå dit: att göra ett själv hemma med etsning eller fräsning, och att få ett tillverkat i en professionell fabrik. Båda producerar ett fungerande kort för rätt projekt, men de skiljer sig enormt åt i kapacitet, finish och tillförlitlighet. Den här guiden förklarar hur man tillverkar ett kretskort på båda sätten, vad hemmametoderna kan och inte kan göra, och hur en fabrik bygger ett kort steg för steg, så att du kan välja rätt väg för det du bygger.
Viktiga takeaways
- Hemmetoder, toneröverföring, UV-fotoresist och CNC-fräsning, kan tillverka enkla en- eller tvåskiktskort snabbt och billigt.
- Gör-det-själv-kort saknar pålitliga pläterade genomgående hål, lödmask, professionella ytbehandlingar, kontrollerad impedans och fina funktioner.
- Professionell tillverkning inkluderar pläterade hål, flera lager, lödmask, silkscreen, ytbehandlingar och elektrisk testning.
- Byt till en tillverkare när du behöver mer än två lager, pläterade vias, fina spår, en finish eller repeterbar kvalitet.
- En tillverkare som även monterar kan ta dig från bar bräda till färdig, fylld bräda med en uppsättning filar.
Innehållsförteckning
- Från design till fysisk kartong: Helhetsbilden
- Att göra ett kretskort hemma
- Gränserna för gör-det-själv-brädor
- Hur en fabrik tillverkar ett kretskort, steg för steg
- Val av material, lager och ytbehandlingar
- När man ska gå från gör-det-själv till en tillverkare
- Att få styrelsen sammansatt
- Vanliga frågor om partihandel med mat och dryck
Från design till fysisk kartong: Helhetsbilden
Hur en kretskort än tillverkas börjar den på samma sätt: en design som registreras i EDA-programvara producerar en uppsättning tillverkningsfiler, huvudsakligen Gerber-filer för varje koppar- och masklager och en borrfil för hålen. Att tillverka kretskortet är processen att förverkliga dessa filer i kopparbeklätt laminat.
Kärntanken är alltid att definiera koppar där du vill ha den och ta bort den överallt annars, och sedan lägga till hål och skyddande lager. Hemmetoder gör detta med kemi eller ett skärverktyg på en enda bit kopparbeklädd platta. Fabriker gör det med fotolitografi, precisionsborrning, elektroplätering och en serie kontrollerade kemiska och termiska steg som hemmamiljöer inte kan matcha. Att förstå det gemensamma målet gör skillnaderna mellan de två vägarna lätta att se.
Att göra ett kretskort hemma
Gör-det-själv-tillverkning är ett tillfredsställande sätt att få en enkel bräda snabbt, ofta samma dag. Det finns tre vanliga metoder.
Toneröverföring
Du skriver ut kopparmönstret på specialpapper med en laserskrivare, stryker eller värmepressar det på den kopparbeklädda platta så att tonern binder som ett etsskydd, och etsar sedan bort den bara kopparen. Det är billigt och kräver lite utrustning, men upplösningen är begränsad och resultaten varierar beroende på teknik.
UV-fotoresist
Du använder en kretskort (eller en beläggning) som är känslig för UV-ljus, exponerar den genom en tryckt mask av ditt mönster, framkallar det och etsar. Detta ger finare och mer repeterbara resultat än toneröverföring och är den bättre hemmametoden när du behöver renare spår.
CNC-fräsning (isoleringsfräsning)
Istället för kemi skär en liten CNC-maskin mekaniskt bort koppar runt dina spår och isolerar dem. Fräsning undviker etsmedel helt och kan även borra hål, men verktyg, djupkontroll och spårbredd sätter praktiska gränser.
Etsning
De kemiska metoderna avslutas med etsning, där den exponerade kopparen löses upp. Vanliga etsmedel är järnklorid eller en blandning av väteperoxid och syra. Etsmedel är frätande och kräver skötsel, ventilation och korrekt avfallshantering, den del av gör-det-själv-arbetet som kräver mest försiktighet.
Gränserna för gör-det-själv-brädor
Hemmetoder klarar enkla arbeten men stöter på hårda gränser som en professionell process inte klarar. Bordet gör glipan konkret.
| Capability | DIY hemma | Professionell tillverkning |
|---|---|---|
| skikt | Praktiskt taget 1, ibland 2 | Många lager, rutinmässigt 4–32+ |
| Pläterade genomgående hål | Ingen pålitlig plätering; manuella nitar i bästa fall | Elektropläterade vias som förbinder lager |
| Minsta spår/mellanrum | Ungefär 0.4–0.5 mm | Mycket finare, långt under 0.1 mm på avancerade linjer |
| Lödmask och silkscreentryck | Vanligtvis ingen | Standard, i din valfria färg |
| Ytbehandling | Bar koppar (missfärgas) | ENIG, HASL och andra |
| Kontrollerad impedans | Inte uppnåeligt | Specificerad och verifierad |
Den största praktiska begränsningen är bristen på tillförlitliga pläterade genomgående hål, vilket gör flerskiktskort och robusta vias i praktiken omöjliga hemma. Lägg till avsaknaden av lödmask, en korrekt ytbehandling och förmåga att finjustera egenskaper, och det blir tydligt varför gör-det-själv passar prototyper och lärande men inte produkter. För allt som behöver dessa funktioner är professionell kretskortstillverkning vägen.
Hur en fabrik tillverkar ett kretskort, steg för steg
En professionell tillverkare bygger en bräda genom en lång sekvens av exakta, kontrollerade steg. Det exakta flödet varierar med antalet lager, men en flerskiktsbräda följer ungefär denna väg.
- Avbildning av det inre lagret. De inre kopparlagren är belagda med fotoresist, exponerade för lagermönstret, framkallade och etsade, vilket definierar de inre spåren.
- Laminering. De inre lagren är staplade med prepreg (hartsimpregnerat glas) och limmas under värme och tryck till en solid flerskiktspanel.
- Borrning. Hål för vior och komponenter borras exakt, mekaniskt eller med laser för de minsta mikroviorna.
- Plätering. De borrade hålen och ytorna är elektropläterade med koppar, vilket skapar de pläterade genomgående hålen som förbinder lagren, steget gör-det-själv kan inte replikera.
- Avbildning och etsning av det yttre lagret. Den yttre kopparn är mönstrad och etsad på samma sätt som de inre lagren.
- Lödmask. Skyddsmasken appliceras och härdas, vilket endast lämnar öppningar där lödtenn behövs, sedan färgas den.
- Silkscreen. Komponentetiketter, referensbeteckningar och markeringar skrivs ut.
- Ytbehandling. Exponerade plattor får en ytbehandling som ENIG eller HASL för att hålla dem lödbara och korrosionsbeständiga.
- Elektriskt test. Korten testas för avbrott och kortslutningar mot nätlistan för att bekräfta att kopparn är korrekt.
- Fräsning och profilering. Brädor sågas ut från panelen till sin slutliga form, ofta lämnade i en panel med skenor för montering.
Varje steg övervakas, vilket är det som ger fabriksmonterade kretskort deras konsistens och tillförlitlighet. Avancerade linjer tar detta ytterligare ett steg vidare med laserborrade mikrovior och noggrann impedanskontroll för krävande konstruktioner, vilket är ett område för höghastighetstillverkning av kretskort . Samma kontrollerade process är också det som möjliggör specialiserade konstruktioner, från flexibla kretskort till styva flexibla kretskort som ingen hemmametod kan uppnå.
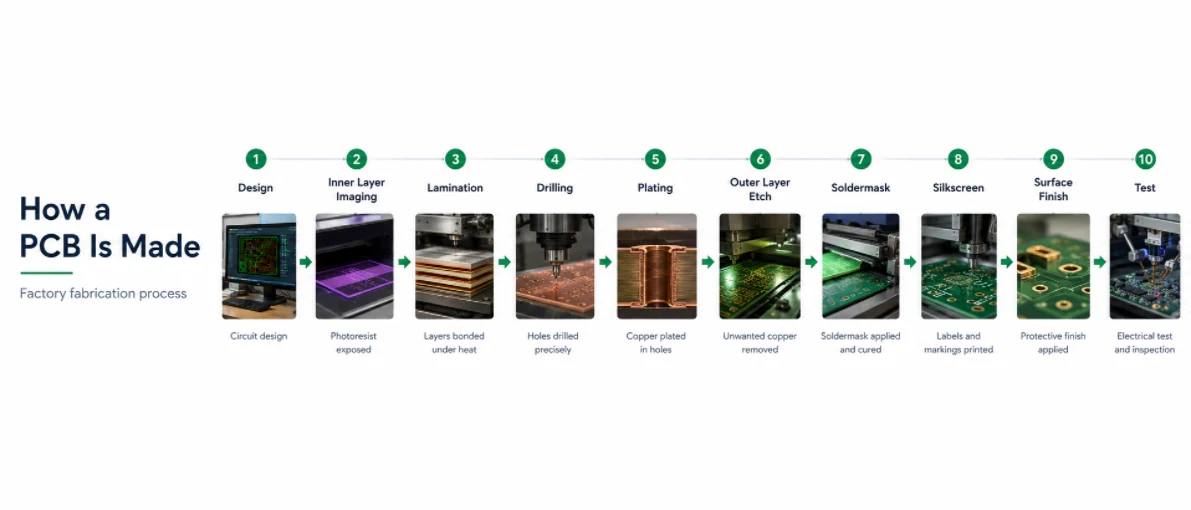
Figur 2. Detaljer om hur ett kretskort tillverkas
Val av material, lager och ytbehandlingar
En del av att gå över till professionell tillverkning är att välja material och ytbehandlingar som man helt enkelt inte kan få tag på hemma. En handfull beslut återkommer på nästan varje bräda.
Basmaterial och kopparvikt
De flesta kort använder FR4, ett glasfiberförstärkt epoxilaminat. Dess glasövergångstemperatur (Tg) bör passa monteringsprocessen, blyfri reflow-teknik har högre glastemperatur och drar nytta av ett material med högre Tg. Kopparvikten, ofta två uns och tyngre för strömkretsar, avgör hur mycket ström ett spår kan bära. Högfrekventa och snabba konstruktioner kan kräva specialiserade laminat utöver standard FR4, vilket är området för höghastighetstillverkning av kretskort.
Antal lager och stapling
Ett hemetsat kort består realistiskt sett av ett eller två lager. En fabrik bygger rutinmässigt fyra, sex eller många fler, med kontrollerade staplingar och pålitliga pläterade vias som förbinder dem. Fler lager ger dig utrymme att dra täta konstruktioner, separera kraft- och jordplan och hantera signalintegritet, vilket en gör-det-själv-process inte kan matcha.
Ytbehandling
Ytbehandlingen gör att den exponerade kopparen är lödbar och skyddad. Vanliga alternativ varierar mellan planhet, hållbarhet och kostnad.
| Finish | Egenskaper | Bra för |
|---|---|---|
| ENIG | Platt, hållbar, korrosionsbeständig; högre kostnad | Finstegsdetaljer, lång hållbarhet, krävande brädor |
| HASL | Lödbelagd, robust, låg kostnad; mindre platt | Allmänna kort med större funktioner |
| OSP | Matt organisk beläggning, låg kostnad; kortare hållbarhet | Kostnadskänsliga kort lödda strax efter tillverkning |
| Immersionssilver / tenn | Platt, medelhög kostnad | Alternativ till ENIG för plana ytor |
För de flesta professionella kort används ENIG eller HASL, ENIG när du har finhöjda delar eller behöver lång förvaring, och HASL när kostnaden är viktig och funktionerna är större. En tillverkare kan rekommendera en ytbehandling som passar din design och budget som en del av standardtillverkning av kretskort.
När man ska gå från gör-det-själv till en tillverkare
Gör-det-själv är utmärkt för lärande, snabba experiment och den allra första versionen av en enkel bräda. Vänta till en professionell tillverkare när något av följande inträffar:
- Du behöver mer än två lager, eller pålitlig pläterade genomgående vias.
- Din design har fina spår eller små delar utöver vad etsning eller fräsning kan lösa.
- Du vill lödmask, silkscreen och en korrekt ytfinish för tillförlitlighet och enkel montering.
- Du behöver kontrollerad impedans för höghastighets- eller RF-signaler.
- Du behöver mer än ett par identiska brädor, eller konsekvent, repeterbar kvalitet.
Ekonomin gynnar ofta en tillverkare tidigare än folk förväntar sig, eftersom prototypkvantiteterna är billiga och korten levereras färdiga, testade och redo att monteras. En snabb DFM-granskning före beställning upptäcker problem som en hemmaprocess helt enkelt skulle misslyckas med att bygga överhuvudtaget.
Att få styrelsen sammansatt
Att tillverka det bara kortet är bara hälften av att bygga elektronik; komponenterna måste fortfarande lödas fast. Ett enkelt hålmonterat kort kan du löda för hand, men allt med fina ytmonterade delar är mycket enklare och mer tillförlitligt att montera.
Det är här en enda tillverkare är bekväm: samma Gerber-, borr-, stycklista- och pick-and-place-filer som tillverkar kortet driver också kretskortsmonteringen , så en enda partner tar din design från filer till ett färdigt, utrustat kort. Allt eftersom ditt projekt växer kan samma filer skalas upp till kretskortsmontering i hög volym utan omkonstruering. Att bygga och montera under ett tak säkerställer också kvalitet och ansvarsskyldighet på ett ställe.
Skapa en bräda hemma för att lära dig och testa idéer snabbt; gå vidare till professionell tillverkning när du behöver lager, pläterade hål, en finish eller repeterbar kvalitet. Att veta hur varje metod fungerar låter dig välja rätt i varje steg av ett projekt. Du kan läsa mer om Highleap Electronics och våra tillverknings- och monteringsmöjligheter.
Vanliga frågor om partihandel med mat och dryck
Kan jag verkligen göra ett kretskort hemma?
Ja, för enkla en- eller tvåskiktskort. Toneröverföring, UV-fotoresist och CNC-fräsning fungerar alla, och färdigställs med etsning för de kemiska metoderna. De är utmärkta för prototyper och utbildning, men de kan inte matcha en fabriks pläterade hål, lödmask, ytbehandling eller fina funktioner.
Varför kan inte gör-det-själv-brädor ha pläterade genomgående hål?
Plätering av hål kräver elektroplätering av koppar genom de borrade piporna, en industriell kemisk process. Hemmetoder kan i bästa fall lägga till manuella nitar, vilka är betydligt mindre tillförlitliga. Avsaknaden av pläterade vias är den främsta anledningen till att gör-det-själv-arbete är begränsat till ett eller två lager.
Vilken är den minsta spårbredden jag kan göra hemma?
Ungefär 0.4 till 0.5 mm är en realistisk gräns för typiska gör-det-själv-metoder, beroende på teknik. Professionell tillverkning löser upp mycket finare egenskaper, långt under 0.1 mm på avancerade linjer, vilket är anledningen till att täta eller finhöjda konstruktioner behöver en tillverkare.
När ska jag sluta tillverka brädor själv och beställa dem?
När du behöver mer än två lager, pläterade vias, fina spår, lödmask och en ytbehandling, kontrollerad impedans eller mer än ett par enhetliga kort. Prototypkvantiteter från en tillverkare är billiga och levereras färdiga och testade.
Vilka filer behöver en tillverkare för att tillverka mitt kretskort?
Gerber-filer för varje lager och en NC-borrfil för hålen. Om du även vill ha montering, lägg till en materialförteckning och en pick-and-place-fil. Ange kortets tjocklek, kopparvikt, lödmask- och silkscreenfärger, ytbehandling och eventuella impedanskrav.
Kan samma företag tillverka och montera min bräda?
Ja. En komplett tillverkare använder samma uppsättning filer för att tillverka det obearbetade kortet och för att montera komponenterna, och tar din design från filer till ett färdigt kort och skalar från prototyper till hög volym utan att byta leverantör.
Vilken ytbehandling ska jag välja för min bräda?
För de flesta kort är ENIG eller HASL det praktiska valet. Välj ENIG när du har komponenter med fin stigning eller behöver lång hållbarhet, eftersom det är plant och hållbart; välj HASL när kostnaden är viktig och funktionerna är större. OSP är ett billigt platt alternativ för kort som ska lödas kort efter tillverkning.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.