
Hur man löder chipkomponenter: Guide till omarbetning av SMD
Figur 1. Guide till hur man löder chipkomponenter
Att löda ytmonterade (SMD) chipkomponenter för hand är en färdighet som går att lära sig när du har rätt verktyg och en metod för varje kapslingstyp. Kärnidén är enkel: ett temperaturkontrollerat lödjärn, bra flussmedel, fint lödtenn och en stadig pincett låter dig placera och löda de flesta passiva och blyförsedda integrerade kretsar för hand, medan blyfria och kulnätsförsedda delar behöver varmluft. Den här guiden förklarar hur man löder chipkomponenter steg för steg, paket för paket, och hur man undviker misstag, bryggor, kalla skarvar och lyfta plattor som snubblar över nybörjare. För produktionsmontering av 1206-chipkomponenter behöver plattgeometri, pastaavsättning och komponentplacering fortfarande kontrollerade inställningar även om paketet är större än många miniatyrpassiva komponenter.
Viktiga takeaways
- Ett temperaturkontrollerat lödjärn, fin spets, tunt lod, flussmedel, pincett och förstoringsglas är det viktigaste verktyget.
- Flussmedel är inte valfritt; det är det som möjliggör rena och tillförlitliga SMD-fogar.
- För passiva komponenter med två terminaler, förtenna en dyna först, placera delen och löd sedan båda ändar.
- För lead-inbyggda integrerade kretsar, fäst ett hörn för att justera, löd sedan raderna och rensa eventuella bryggor med lödveke.
- Blyfria (QFN) och kulnätsdelar (BGA) görs bäst med varmluft eller en värmeplatta, inte ett strykjärn.
Innehållsförteckning
- Verktyg för lödning av SMD-komponenter
- Att välja lödtenn: Blyad vs blyfri
- Varför flussmedel är viktigt för SMD-lödning
- Hur man löder chipmotstånd och kondensatorer
- Hur man löder SOIC- och QFP-chips
- Lödning av QFN- och BGA-kapslar
- Vanliga SMD-lödningsproblem och lösningar
- Hur man inspekterar SMD-lödfogar
- När man ska använda SMT-montering istället
- Vanliga frågor om partihandel med mat och dryck
Verktyg för lödning av SMD-komponenter
Bra resultat börjar med rätt kit. Inget av det är exotiskt, men att försöka löda fina SMD-delar med ett billigt, okontrollerat lödjärn är den främsta anledningen till att folk kämpar.
| Verktyget | Varför det spelar roll |
|---|---|
| Temperaturkontrollerat strykjärn, fin spets | Stabil värme och en liten spets är avgörande för kontroll |
| Tunn lödtråd (cirka 0.3–0.5 mm) | Låter dig tillsätta små, kontrollerade mängder till små leder |
| Flussmedel (ej rengjort eller kolofonium) | Rengör ytor så att lödtennet blir ordentligt vått |
| Fin pincett | Placera och håll små delar exakt |
| Förstoring (lupp eller mikroskop) | Du kan inte löda bra det du inte kan se |
| Lödveke och varmluftsstation | Ta bort bryggor och hantera blyfria delar |
En anmärkning om järntemperatur
Ställ in lödjärnet tillräckligt varmt för att det ska vätas snabbt, men inte varmare än nödvändigt. Blyhaltigt lod flyter vid en lägre temperatur än blyfritt, så blyfritt arbete blir lite varmare. Målet är att göra varje fog snabb: en kort, varm kontakt gör mindre skada än en lång, ljummen, ett tema som genomsyrar hela guiden.
Att välja lödtenn: Blyad vs blyfri
Ditt val av lödlegering påverkar hur arbetet känns och vilken temperatur du använder.
| Löd | Egenskaper | Anmärkningar |
|---|---|---|
| Blyhaltig (t.ex. 63/37) | Lägre smältpunkt, flyter lätt, blanka fogar | Mest förlåtande för handlödning; begränsad i många slutprodukter |
| Blyfri (t.ex. SAC305) | Högre smältpunkt, naturligt mattare fogar | Krävs för RoHS-produkter; kräver ett varmare järn och mer flussmedel |
För inlärning och omarbetning är blyhaltigt lod det mest förlåtande. För allt som måste uppfylla RoHS, använd blyfritt och förvänta dig ett något varmare järn, lite mer flussmedel och en mattare fogfinish, vilket är normalt och inte ett tecken på en kall fog. Produktionslinjer omsmälter blyfria legeringar med noggrant kontrollerade profiler under automatiserad SMT-montering , särskilt på de täta, finhöjda kort som är förknippade med höghastighetstillverkning ; för hand kompenserar du med extra flussmedel och tålamod.
Varför flussmedel är viktigt för SMD-lödning
Flussmedel är den enskilt största skillnaden mellan frustrerande SMD-lödning och enkel SMD-lödning. Det rengör kemiskt metallytorna och hjälper det smälta lodet att flyta och vätas, så att skarvarna bildas rent och bryggorna lossnar.
- Applicera extra flussmedel utöver vad som finns i lödkärnan, särskilt för finpitch-kretsar.
- Flux gör broar reparerbara. Med flussmedel och lödveke lossnar överflödigt lod lätt.
- Välj en lämplig typ. Flussmedel som inte rengörs är praktiskt; harts fungerar bra men kan behöva rengöras efteråt, vilket är anledningen till varför skivor rengörs överhuvudtaget.
Om en skarv vägrar att bli våt är svaret nästan alltid mer flussmedel och en ren spets, inte mer värme. Att använda värme istället för flussmedel är så dynorna skadas.
Hur man löder chipmotstånd och kondensatorer
Motstånd och kondensatorer i chipkapslar (0805, 0603, 0402 och mindre) är det enklaste stället att börja. Den tillförlitliga metoden har en tydlig sekvens.
- Tenn en kudde. Tillsätt en liten mängd lödtenn på bara en av de två plattorna.
- Placera delen. Håll komponenten med en pincett, värm upp den tennade plattan och skjut delen på plats så att ena änden löds nedåt.
- Löd fast den andra änden. Med delen nu förankrad, löd den andra änden rent.
- Omflöda den första änden om det behövs. Rör vid den första leden igen så att det blir en ordentlig filé, inte bara en nål.
Anledningen till att bara tenna en dyna först är kontroll: delen sitter kvar medan du gör den andra fogen, och du undviker att värma upp båda ändarna samtidigt. Ju mindre delen är, desto viktigare är detta, och desto mer kommer du att uppskatta förstoring och stadiga pincetter.
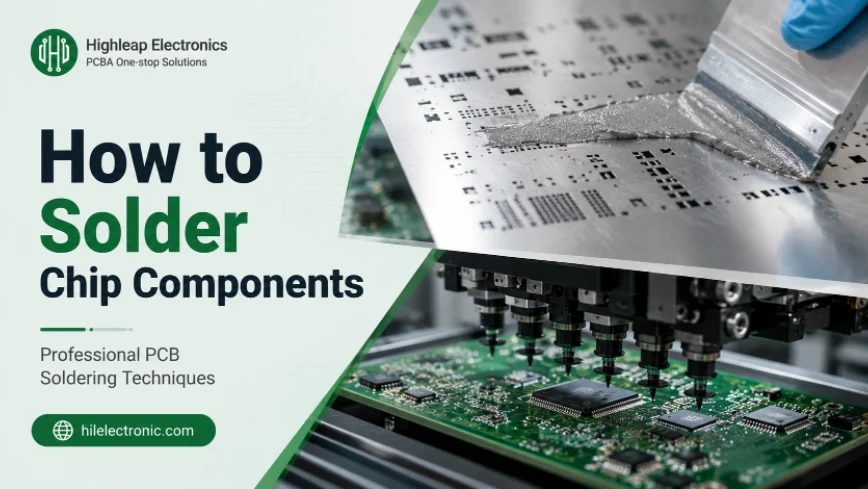
Figur 2. SMT-chiplödningsprocess med stenciltryck och pick-and-place
Hur man löder SOIC- och QFP-chips
Chips med synliga ledare längs kanterna, SOIC, SSOP, QFP, ser skrämmande ut men är mycket lätta att göra för hand eftersom varje skarv är åtkomlig.
Häfta och löd sedan raderna
- Rikta in och fäst ett hörn. Placera chipet försiktigt över dess fotavtryck och löd ett enda hörnstift för att låsa justeringen. Kontrollera att varje stift sitter på sin platta innan du fortsätter.
- Häfta det motsatta hörnet. Detta fixerar delens kvadratur.
- Löd varje rad. Tillsätt flussmedel och löd stiften, antingen ett i taget eller genom "draglödning", genom att dra en lödsträng längs raden med en mejselspets.
- Rensa alla broar. Där stiften överbryggar, tillsätt flussmedel och dra bort överskottet med lödveke.
Bryggor är normala med finhöjda delar och är inte ett problem, med flussmedel och veke lossnar de på några sekunder. Färdigheten är justering i steg ett; om chipet ligger rakt på sina plattor är resten rutin. För mycket finhöjda komponenter är det samma noggrannhet som en fabrik tillämpar under produktionsmontering (bra flussmedel, rätt spets, stadig teknik) som gör att handarbetet lyckas.
Lödning av QFN- och BGA-kapslar
Vissa paket döljer sina anslutningar, och det är där ett strykjärn ensamt inte räcker.
| Paket | Bästa tillvägagångssätt |
|---|---|
| Tvåterminala passiva element | Järn, tenn-en-pad-metoden |
| SOIC / QFP (synliga ledningar) | Järnbroar med dragkrok och veke |
| QFN (bottenterminerad) | Lödpasta plus varmluft, eller en varm platta |
| BGA (kulor under) | Varmlufts- eller IR-omarbetningsstation; ej handlödbar |
QFN och blyfria delar
En QFN har termineringar på undersidan och vanligtvis en central termisk kudde, så det finns inget att nå med en strykjärnspets. Den praktiska metoden är lödpasta på lödplattorna plus varmluft, eller en varm platta för att återsmälta underifrån. De dolda skarvarna gör att du inte kan kontrollera dem visuellt efteråt.
BGA-paket
En BGA sitter på ett rutnät av lödkulor under kroppen. Det finns inget sätt att löda fast den för hand; den behöver en varmlufts- eller infraröd omarbetningsstation och, för utbyte, ombollning. Eftersom fogarna är osynliga krävs röntgen för att verifiera dem, av samma anledning som produktionslinjer röntgar dessa delar under montering.
Vanliga SMD-lödningsproblem och lösningar
Nästan alla problem med handlödning faller inom en kort lista, och var och en har en tydlig orsak och lösning.
| Problem | Orsak och åtgärd |
|---|---|
| Lödbryggor | För mycket lödtenn; tillsätt flussmedel och sug upp överskottet |
| Kall/matt fog | Inte tillräckligt med värme eller rörelse vid kylning; återsmältning med flussmedel |
| Gravstenläggning | Ojämn uppvärmning av passivt material; värm båda ändar jämnare |
| Lyftad dyna | För mycket värme eller tid; använd kort, varm kontakt och mindre omarbetning |
Den upplyfta plattan förtjänar särskild uppmärksamhet: att hålla strykjärnet på plattan för länge, eller att bearbeta samma skarv upprepade gånger, kan skala av kopparen från laminatet, ett misslyckande med sina egna orsaker. Försvaret är principen från början av den här guiden, kort och het snarare än lång och ljum, plus tillräckligt med fluss för att skarvar ska bildas vid första försöket. Hantera plattan försiktigt och använd en ESD-säker installation för att skydda känsliga delar.
Hur man inspekterar SMD-lödfogar
En skarv som ser rätt ut är oftast rätt, så inspektionen är mestadels visuell, med en kontroll av anslutning.
- Leta efter en slät filé. Lodet ska böjas snyggt från plattan till ledningen, inte sitta i en boll.
- Kontrollera broar och öppningar. Kontrollera under förstoringsglas att inga intilliggande stift är sammanfogade och att varje stift är lödda.
- Tänk på slutet. Blyfria fogar ser mattare ut än blyhaltiga; matt är inte detsamma som kallt.
- Verifiera kontinuitet. En multimeter bekräftar anslutningar och upptäcker broar som du missat.
De formella acceptanskriterierna som fabriker använder, fattningsform, vätning och tillåtna förhållanden, är kodifierade i IPC-A-610, och en översikt över dem ger en användbar mental bild av hur en bra fog bör se ut även för hobbyarbete.
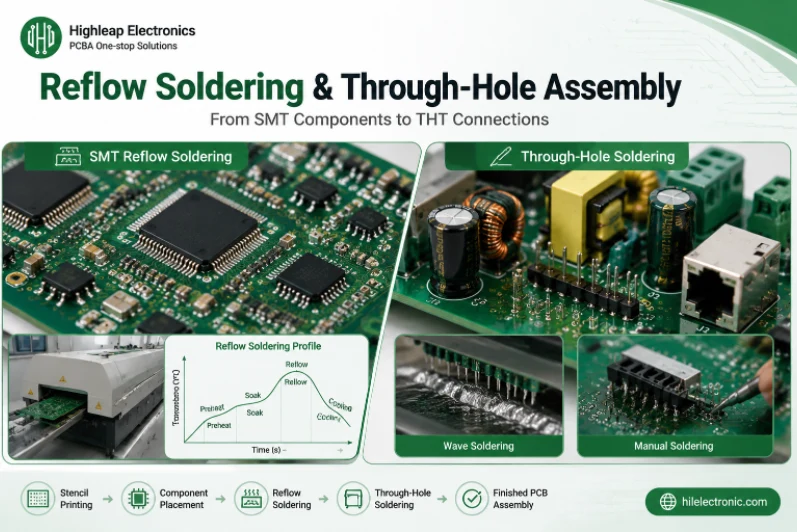
Figur 3. SMT-omlödnings- och hållödningsprocess
När man ska använda SMT-montering istället
Handlödning är idealiskt för prototyper, reparationer och småbyggen. Det finns dock en punkt där det är snabbare, billigare och mer tillförlitligt att låta en fabrik montera kortet.
- Många finhöjda eller blyfria delar (många QFN:er eller BGA:er) placeras mycket bättre av maskinen.
- Mer än en handfull brädor tippar balansen mot maskinmontering.
- Små passiva element (0201 och mindre) är opraktiska att placera tillförlitligt för hand.
I dessa fall fylls kortet på en automatiserad linje när designen skickas ut för kretskortsmontering, och samma filer skalas upp till högvolymsmontering utan omdesign. En snabb designgranskning bekräftar först att fotavtrycken och avstånden är monteringsklara, och kort med tunga värmebelastningar kan använda ett substrat som är lämpligt för metallkärnmontering . Själva det bara kortet kommer från standard kretskortstillverkning.
Med ett temperaturkontrollerat lödjärn, gott om flussmedel och rätt metod för varje paket är det lätt att löda chipkomponenter för hand, och du vet när ett jobb är bäst att skicka till en monteringslinje. Du kan läsa mer om Highleap Electronics och våra monteringstjänster från prototyp till produktion.
Vanliga frågor om partihandel med mat och dryck
Vilken temperatur ska jag ställa in på min lödkolv för SMD-arbete?
Tillräckligt varmt för att snabbt kunna väta en skarv, men inte varmare än nödvändigt. Blyfritt lod kräver en något högre temperatur än blyhaltigt lod. Nyckeln är att göra varje skarv med en kort, varm kontakt snarare än långvarig uppvärmning, vilket skyddar dynor och komponenter.
Behöver jag verkligen flussmedel om mitt lödtenn redan har en kärna?
Ja, särskilt för finpitch-kretsar. Extra flussmedel bortom lödkärnan rengör ytorna så att lödningen blir fuktig och bryggorna dras isär med veken. Om en skarv inte blir fuktig, tillsätt flussmedel och rengör spetsen istället för att tillsätta värme.
Hur löder jag ett litet motstånd eller en kondensator utan att det rör sig?
Förtenna först bara en dyna, håll sedan fast delen med en pincett och löd om dynan så att ena änden löds fast. Med delen förankrad, löd den andra änden och bättra på den första. Att förtenna bara en dyna förhindrar att komponenten rör sig medan du arbetar.
Hur fixar jag lödbryggor mellan IC-stift?
Tillsätt flussmedel över de bryggade stiften och lägg lödveke på dem, värm sedan; veken drar bort överflödigt lödtenn. Bryggor är normala på fina delar och försvinner inom några sekunder när flussmedel finns på plats.
Kan jag löda en QFN eller BGA för hand?
QFN:er och BGA:er döljer sina anslutningar under, så att ett strykjärn inte kan nå dem. QFN:er tillverkas med lödpasta plus varmluft eller en varmplatta; BGA:er behöver en varmlufts- eller infraröd omarbetningsstation och ombollning för utbyte, och deras dolda skarvar verifieras med röntgen.
Varför lyfte en dyna från kortet medan jag lödde?
Överdriven värme eller upprepad omarbetning kan skala kopparplattan från laminatet. Använd en kort, varm kontakt, tillräckligt med flussmedel för att väta vid första försöket och begränsa hur många gånger du omarbetar samma skarv. Lyftade plattor är ett känt, förebyggbart feltillstånd.
När ska jag sluta löda för hand och montera kortet?
När kortet har många finstegs- eller ledningsfria delar, mer än en handfull enheter, eller mycket små passiva komponenter som 0201. Maskinmontering blir då snabbare, billigare och mer tillförlitlig, och samma filer skalas till volym utan omdesign.
Är blyhaltigt eller blyfritt lödtenn bättre för handlödning?
Blyhaltigt lod (som 63/37) smälter lägre och flyter lättare, vilket gör det till det mest förlåtande lödmetallen för handarbete och omarbetning. Blyfritt lod (som SAC305) krävs för RoHS-kompatibla produkter och behöver ett varmare lödjärn och mer flussmedel, med en mattare yta som är normalt. Välj baserat på om din produkt uppfyller kraven.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.