
Hur man löder elektronik: En steg-för-steg-guide från första skarven till ytmontering

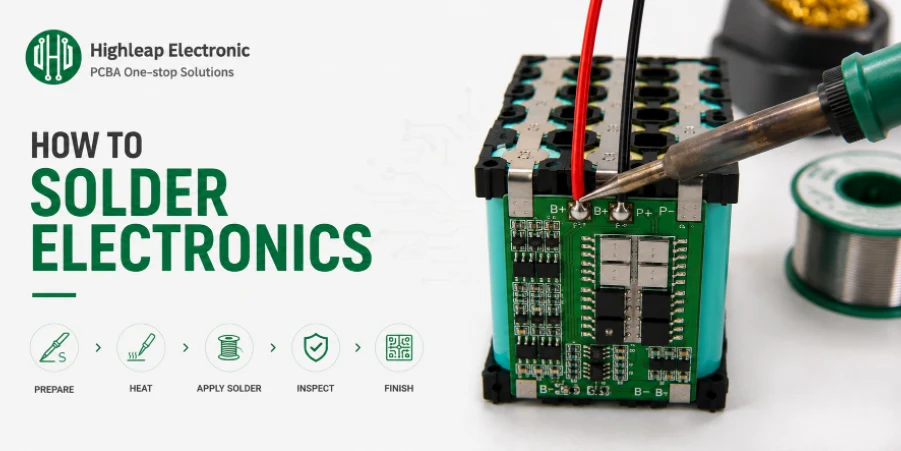
Figur 1. hur man löder elektronik
Senast uppdaterad: maj 2026 · En komplett praktisk genomgång för nybörjare
Att lära sig löda elektronik handlar om en vana – att värma skarven så att skarven smälter lodet – plus en tydlig sekvens som du upprepar tills det blir muskelminne. Den här guiden är den praktiska proceduren: hur du konfigurerar din arbetsyta, värmer och förtennar strykjärnet, gör en ren genomgående skarv steg för steg, inspekterar och trimmar den, åtgärdar de fem misstagen alla gör, lossar en skarv när du gör fel och sedan går vidare till ytmontering. Fokus ligger genomgående på att göra – exakt de åtgärder, i exakt rätt ordning, som producerar pålitliga skarvar.
- Utrustning och arbetsytans uppsättning
- Uppvärmning och tenning av järnet
- Kärnlödningssekvensen, steg för steg
- Inspektion och trimning av fogen
- Fem vanliga misstag och snabba lösningar
- Hur man löser upp en skarv: grunderna i avlödning
- Går vidare till ytmonterad lödning
- När man ska låta en maskin göra det
- Vanliga frågor och svar
Utrustning och arbetsytans uppsättning
Bra lödning börjar innan lödkolven ens är varm. Ställ dig ordentligt så blir resten mycket enklare.
Arbetsplatsen
Arbeta på en värmetålig yta med god ventilation – ett öppet fönster eller en rökutsug, inget valfritt. Använd ett skruvstäd eller "hjälpande händer" så att båda händerna är fria: en för lödstrykjärnet, en för lödningen. Ha mässingsull eller en fuktig svamp inom räckhåll för att rengöra spetsen mellan skarvarna. Rensa bort skräp så att ett varmt strykjärn aldrig landar på något det inte borde.
Verktygen du behöver
- Temperaturkontrollerat strykjärn — inställd på ~300–350 °C för blyhaltigt lödtenn; en jämn temperatur är det som gör skarvarna konsekventa.
- Lodtråd med rosinkärna — 0.6–0.8 mm blyinfattad 63/37 eller 60/40 för inlärning; blyfri där RoHS gäller.
- Flux — extra flussmedel bortom trådens kärna förbättrar resultaten märkbart, särskilt vid omarbetning.
- Sidoskärare — för att trimma ledningar efter lödning.
- Ögonskydd — avklippta ledningar flyger och flussmedel kan spruta.
En uppställningsvana som förhindrar frustration
Innan din första skarv, se till att brädan hålls stadigt och att lödningen är inom räckhåll för din icke-järnhand. Det mesta nybörjarfumlandet handlar om att försöka hålla brädan, lödningen och lödningen samtidigt. Släpp båda händerna så blir tekniken nedan enkel.
Uppvärmning och tenning av järnet
Det första du gör varje session, och upprepade gånger under den, är att tenna spetsen. Att hoppa över detta är den främsta orsaken till nybörjarproblem.
Hur man tennar spetsen
Låt strykjärnet komma i rätt temperatur, smält sedan lite lod direkt på spetsen och torka av överskottet på mässingsull (eller en fuktig svamp). Detta gör att spetsen blir blank och silverfärgad. En ren, tennförsedd spets överför värme effektivt till fogen; en matt, oxiderad spets överför knappt värme alls, vilket är anledningen till att nybörjare med en svart spets drar slutsatsen – felaktigt – att deras lod "inte kommer att smälta".
Håller spetsen konserverad
Omförtynna varje gång spetsen ser matt eller missfärgad ut under behandlingen, inte bara i början. En snabb avtorkning och en ny klick lödtenn tar två sekunder och håller varje fog enhetlig. När du är klar, lämna en klick lödtenn kvar på spetsen för att skydda den från att oxidera medan den svalnar – rengör den nästa gång före användning.
Kärnlödningssekvensen, steg för steg
Denna fyrstegssekvens är kärnan i hållödning. Upprepa den tills den är automatisk.
Steg 1 — Placera komponenten
Tryck in ledningarna från den genomgående delen genom hålen från toppen av kortet. Böj ledningarna något utåt på baksidan i cirka 45 grader så att delen inte faller ut när du vänder kortet för att löda. Detta håller komponenten på plats och frigör båda dina händer för lödjärnet.
Steg 2 — Värm fogen, inte lödningen
Detta är det absolut viktigaste steget i all lödning. Rör vid lödkolven så att den kommer i kontakt med både kopparplattan och komponentkabeln samtidigt. Håll i en till två sekunder för att få upp temperaturen tillsammans. Du värmer upp skarven så att skarven kan smälta lödtet – aldrig tvärtom. Om du smälter lödtenn på lödkolven och duttar på det får du en kall skarv.
Steg 3 — Mata in lödtennet i skarven
Med lödstrykjärnet fortfarande kvar på skarven, rör lödtråden vid själva skarven – sidan mittemot lödstrykjärnets spets – inte vid spetsen. Värmen i lödplattan och blyet bör smälta lödtråden, som sedan flyter runt blyet och över plattan och bildar en slät kon. En liten mängd räcker – tänk ett riskorn. Att mata lödtråden till skarven (inte spetsen) är det som garanterar att metallen är tillräckligt varm för att binda.
Steg 4 — Ta bort lödtenn, sedan strykjärnet och vänta sedan
Dra först bort lödtråden och lyft sedan bort lödjärnet från skarven. Nu till den viktiga delen: rör inte skarven medan den stelnar. Rörelse under kylning ger en matt, svag kall skarv. Skarven stelnar på bara en sekund eller två – håll allt stilla tills den gör det. Gå sedan vidare till nästa skarv.
Inspektion och trimning av fogen
Varje fog bör kontrolleras innan du går vidare, och den visuella standarden är enkel.
Vad ska man leta efter
En bra fog är blank, slät och konkav , täcker hela plattan och omsluter ledaren likt en liten vulkan. Om den är matt, klumpig eller klotformad är det en kall fog – tillsätt lite flussmedel och värm upp tills lödningen återflyter till en blank, slät kon, låt den sedan svalna ostört. Att upptäcka en dålig fog nu är mycket lättare än att spåra ett intermittent fel senare.
Trimma ledningen
När du är nöjd med skarven, klipp av den överflödiga ledningen precis ovanför lödningen med en sidoskärare. Använd ögonskydd – klippta ledningar flyger av med förvånansvärt snabbhet. Skär nära skarven men inte in i den. En snyggt trimmad ledning lämnar en ren, professionell skarv och förhindrar att de långa ledarna kortsluts mot angränsande delar.
Fem vanliga misstag och snabba lösningar
Nästan alla nybörjarproblem faller inom en av fem kategorier. Tabellen visar symptomet och lösningen.
| Problem | Fast |
|---|---|
| Lodet smälter inte / pärlar sig | Förtenna spetsen; tillsätt flussmedel; värm skarven längre innan du tillsätter lödtenn |
| Slö, knölig led | Kall fog — värm upp med flussmedel tills det flyter blankt, håll sedan stilla |
| Två pads bryggade | Ta bort överskottet med avlödningsveke |
| Paden lossnade från brädet | För mycket värme — arbeta snabbare och sänk temperaturen |
| Bränd, brun fog eller bräda | Strykjärn för varmt eller hållet för länge — minska tiden på leden |
Mönstret bakom korrigeringarna
Observera att de flesta lösningar beror på två saker: tillräckligt med värme med tillräckligt med flussmedel, men inte för länge. För lite värme eller flussmedel ger lödpärlor och kalla skarvar; för mycket värme eller tid bränner kortet och lyfter plattorna. Bra lödning lever i det smala bandet mellan dessa, och att komma dit handlar mest om övning med en korrekt förtennad spets.
Val av lödning och temperatur för jobbet
Lödet och temperaturen du väljer formar hur förlåtande hela processen känns. För inlärning och det mesta handarbetet är blyad tråd med 63/37 rosinkärna det enklaste valet: den är eutektisk, så den fryser direkt och rent utan något "plastfönster" där en knuff förstör skarven, och ett 300–350 °C varmt järn ligger bekvämt över sin smältpunkt på 183 °C. Blyfri SAC305, som krävs där RoHS gäller, smälter högre (runt 217–220 °C) och behöver generellt ett järn som är 20–30 °C varmare plus lite längre uppehållstid, och den tenderar att se lite mattare ut även när den är stabil – så missta inte en bra blyfri skarv med en kall. Tråddiametern spelar också roll: 0.6–0.8 mm passar för allmänt kortarbete, medan finare 0.4 mm tråd ger mer kontroll på små SMT-plattor. Matcha lödningen till din marknad och diametern till dina delar, så försvinner många "tekniska" problem av sig själva.
Figur 2. Elektroniklödning och SMT-arbete
Hur man löser upp en skarv: grunderna i avlödning
Misstag händer, så lär dig att vända dem. Två verktyg täcker nästan allt.
De två verktygen
En avlödningspump (lödsugare) rengör genomgående hål och stora mängder lödtenn: smält fogen, placera munstycket över det smälta lodet och utlös vakuumet för att suga upp det. En avlödningsveke (kopparfläta) rengör plana dynor och lyfter lödbryggor: lägg flätan på fogen, tryck järnet ovanpå och kapillärverkan drar in det smälta lodet i flätan och lämnar en ren, platt dyna.
Tekniken som skyddar brädet
För båda verktygen: tillsätt nytt flussmedel, smält lodet helt innan du försöker ta bort det och tryck inte hårt eller dröj länge. Den vanligaste lödningsskadan är en upplyft lödplatta orsakad av överdriven värme och tryck på en lödplatta som redan har lödit en gång. Arbeta i korta stycken och avlägsna värmen så snart lödningen överförs.
Går vidare till ytmonterad lödning
När det genomgående hålet känns naturligt är ytmontering nästa steg. Komponenterna är mindre, men tekniken går att lära sig med rätt tillvägagångssätt.
Tack-one-pad-metoden
Använd en finare spets och rikligt med flussmedel. Den pålitliga tekniken för en liten SMT-del: fäst en dyna först – applicera lite lödtenn på en dyna, håll sedan komponenten på plats och smält om lödtennet för att förankra den. Kontrollera delens justering i bra ljus, knuffa den rakt om det behövs och löd sedan de återstående stiften nu när delen inte rör sig. Detta kringgår den största SMT-svårigheten med att hålla en liten del stadigt under lödning.
Draglödning för finpitch-kretsar
För kretsar med många tätt placerade pinnar fungerar "draglödning" bra: flusslägg pinnarna generöst, kör sedan en lödsträng längs raden med lödkolven, så att ytspänningen drar lödningen mot varje pinn. Om pinnarna överbryggar, lägg en avlödningsveke över dem för att lyfta upp överskottet. Billiga SMT-övningskit bygger den stabilitet och det självförtroende du behöver innan du riskerar ett riktigt kort – väl värt den lilla kostnaden.
Börja med rätt delstorlekar
SMT-komponenter finns i standardiserade storlekar, och storleken du börjar med påverkar din framgångsgrad enormt. Större passiva komponenter som 0805 (ungefär 2.0 × 1.25 mm) och 0603 är mycket handlödbara och ett förnuftigt ställe att börja; 0402 är möjligt med en fin spets och en stadig hand; 0201 och den lilla 01005 är verkligen svåra att löda för hand och är bättre att låta dem återlödas. Samma logik gäller för integrerade kretsar: ett SOIC- eller chip med större pitch är förlåtande, medan en QFP med fin pitch eller en QFN utan ledning testar din teknik. När du designar ett kort som du tänker montera för hand, gör det hela jobbet enklare och mer tillförlitligt att välja den större änden av varje delfamilj.
När man ska låta en maskin göra det
Handlödning är perfekt för prototyper, reparationer och utbildning – och ovanstående färdigheter gör dig genuint kapabel. Men det finns en punkt där handarbete är fel verktyg.
Skyltarna för att skala upp
Volym- och täta finpitch-kort hör hemma på en reflow-linje, där placering och lödning är automatiserad och konsekvent över varje skarv. Delar med dolda skarvar som BGA:er kan inte handlödas tillförlitligt alls – det finns inget sätt att nå skarvarna under kapslingen. När man träffar någon av dessa är maskinmonteringen snabbare, mer konsekvent och i slutändan billigare än manuellt arbete.
Nästa steg
Highleap Electronics kör SMT och hålmontering med automatiserad inspektion – det naturliga nästa steget när din handbyggda prototyp är bevisad och du behöver kvantitet. Vi granskar först din design med en kostnadsfri DFM-kontroll.
Vanliga frågor och svar
Hur länge håller jag järnet på en led?
Vanligtvis en till två sekunder för att värma fogen, sedan ytterligare en stund medan lödningen flyter. Utöver cirka fem sekunder riskerar du att lyfta plattan eller skada komponenten.
Ska jag nudda lödningen mot järnet eller fogen?
Till skarven. Den uppvärmda plattan och blyet bör smälta lödningen; att smälta den på spetsen leder istället till kalla skarvar som inte binder.
Hur fixar jag en kall led?
Tillsätt lite flussmedel och värm upp igen tills lodet återflyter till en glänsande, slät kon, låt det sedan svalna ostört utan att röra delen.
Vad händer om jag använder för mycket lödtenn?
Avlägsna överskottet med en avlödningsveke. En bra skarv behöver bara en liten mängd – ungefär ett riskorn för en typisk genomgående hålstift.
Kan jag löda ytmonterade delar för hand?
Ja – använd en fin spets, extra flussmedel och metoden där man fäster en pad först. Mycket små delar (0201) och BGA-elektroder passar bättre för en reflow-linje.
Varför blir min strykjärnsspets svart och slutar fungera?
Den har oxiderat. Förvara den i tenn, rengör den på mässingsull och låt den aldrig vara varm och bar länge. Tenna om en slö spets omedelbart.
Vilken är den viktigaste vanan för en nybörjare?
Värm skarven, inte lödningen. Den vanan, i kombination med en väl förtennad spets, förhindrar de flesta nybörjarmisslyckanden.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.