
Tillverkare av optiska modulkretskort för 400G-, 800G- och 1.6T-program
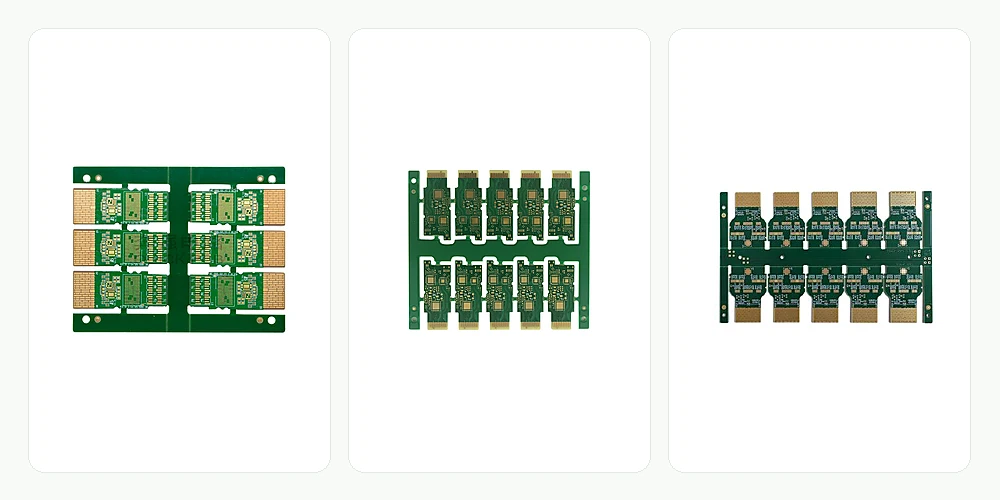
Highleap Electronics tillhandahåller tillverkning och montering av optiska kretskort för kunddefinierad optisk hårdvara med hög hastighet. Vår tillverkning omfattar flerskiktade styva kretskort, materialsystem med låga förluster, kretsar med kontrollerad impedans, HDI-kopplingar, fina koppardetaljer, precisionsborrning och specificerade ytbehandlingar. Vi stöder tekniska byggen, pilotordrar och upprepad produktion till ett godkänt tillverkningspaket snarare än att sälja ett generiskt kort som påstås passa varje plattform för optiska moduler.
För utvecklingsprogram på 400G, 800G och 1.6T kan höghastighetskrav göra en till synes liten tillverkningsförändring kommersiellt betydande. Laminatbyten, kopparfolieegenskaper, dielektriska toleranser, viastrukturer och ytbehandling kan påverka den släppta konstruktionen. Vår tekniska granskning anpassar dessa krav till en dokumenterad produktionsväg innan Highleap bekräftar orderpris, genomförbarhet och leveransschema.
Kunder kan begära tillverkning av bara kretskort eller en samordnad offert för PCBA. Tillhandahåll de frigivna designfilerna, material- och uppställningsschema, definierade signal- och inspektionskrav, förväntad volym och eventuella monteringsfiler så att offerten återspeglar det faktiska optiska modulens kretskort.
Innehållsförteckning
- Produktion av optiska modulkretskort för flera hårdvaruplattformar
- Lågförlustiga kretskortsmaterial, stackupkontroll och signalvägstillverkning
- HDI, mikrovias, finlinjebearbetning och komponentgränssnittsfunktioner
- Dimensioner, ytbehandlingar och mekanisk integration för optiska modulers kretskort
- Tillverkningsverifiering och kvalitet vid upprepad produktion
- Begär offert för tillverkning av en anpassad optisk modul-kretskort
TILLVERKNING AV OPTISK MODULKRYDSBORD
Planerar du att bygga ett kretskort för optiska moduler?
Skicka din frisläppta stackup, materialbehov, via karta och volymmål för produktionsgranskning.
Begär offert för en optisk modulkretskort →Produktion av optiska modulkretskort för flera hårdvaruplattformar
Highleap levererar specialanpassade kretskort för optisk modulhårdvara som används i datacenter, fibernätverk och telekomprodukter. Vår tillverkningstjänst är inte knuten till ett enda transceiverhölje eller marknadsföringsdatahastighetsetikett: två kort som beskrivs som "800G-modulkretskort" kan använda olika elektriska banarkitekturer, komponentpaket, kortkonturer och tillverkningsprocesser. Den släppta kortritningen avgör vad vi tillverkar.
För OEM-modulprogram kan vi stödja en sekvens av förproduktionsprover, kvalificeringsbyggen och upprepade partier. I en tidig fas fokuserar tillverkningsarbetet ofta på att bekräfta laminattillgänglighet, staplingsbarhet och högdensitetssammankopplingar. Efter designfrysning flyttas fokus mot att hålla godkända material, impedansgeometri, korttjocklek, finish, utbyte och spårbarhet enhetliga över produktionsorder.
| Programmets omfattning | Tillverkningsdokumentation för kontroll | Viktig produktionsfråga |
|---|---|---|
| 400G modulkretskort | Krav på routing på värd- och enhetssidan, anteckningar om laminat och impedans, paketets fotavtryck | Tillförlitlig flerskiktskonstruktion och repeterbar gränssnittsgeometri |
| 800G modulkretskort | Definierade kanalgränser, material med låg förlust, finstegsutsläpp och övergångar | Förlustkänslig stackup-körning, via funktioner, registrering och inspektion |
| 1.6T-modulkretskort | Utgivna höghastighets elektriska krav, paketintegration, förlustrelaterade materialspecifikationer | Strängare kombinerade processbegränsningar och designspecifik kvalificering |
| Anpassad optisk modulbärarkretskort | Översikt, kontakt, komponentområden, dielektriskt system och termiska/mekaniska begränsningar | Icke-standardiserade verktyg, gränssnittstoleranser och leveransomfattning |
Dessa är distinkta projektklasser, inte fasta materialrecept. Vi påstår inte att alla 400G-produkter använder ett laminat eller att en 1.6T-etikett automatiskt dikterar en specifik microvia-layout. För produktspecifika tillverkningskrav har Highleap även separat information om 800G optiska modulers kretskort och 1.6T optiska modulers kretskort.
Plattformsprogram med olika kvalifikationsgränser
Highleap levererar optiska modul-kretskort enligt kundsläppta produktspecifikationer för höghastighetsmodulprogram, inklusive utvecklings- och produktionsprojekt på 400G, 800G och 1.6T. Ordern styrs av den exakta plattformsrevisionen: antalet banor ensamt fastställer inte vilket laminat, kretskortstjocklek, paketets escape-struktur eller testdokumentation som krävs. Ett program kan betona tillverkningsbara lågförlustkanaler på ett konventionellt flerskiktskort; ett annat kan kombinera fine-pitch-signalbehandlingsenheter, sekventiell HDI och blandade material. Vi citerar den godkända tillverkningskonstruktionen, inte en antagen "standard 800G-stackup".
Utvecklingsbyggnationer, plattformsutökningar och program för upprepad produktion skiljer sig också kommersiellt. Ett nytt projekt kan behöva granska flera kandidatlaminatkonstruktioner, medan en släppt produkt kan förhindra utbyten som skulle ogiltigförklara kanalkarakteriseringen. Om en modulplattform går från en prototypleverantör till upprepad produktion granskar Highleap de godkända materialkvaliteterna, kupongmetoderna och tillverkningsanteckningarna innan överföringen prissätts. Tillgången till en ersättnings-CCL-kvalitet gör inte i sig den kvaliteten acceptabel för OEM-tillverkaren.
För mekaniska och kontaktspecifika modulkort täcker vår anpassade optiska transceiver-kretskortstjänst de separata kraven för värdkant och kapslingsanpassning.
Koppla plattformskrav till PCB-leveranser
Vi separerar godkännande av laminat/stapling, tillverkning av bara kretskort och montering av kretskort. För projekt med snäva budgetar för elproduktion från paket till paket kan en tillverkningsoffert identifiera den begärda dielektriska konstruktionen och överenskomna tillverkningstestkuponger, men den kan inte i sig garantera den färdiga modulens elektriska kanal. Om projektet även kräver ytmontering skickar kunden in monteringsstycklistan, paketspecifikationerna och testproceduren så att dessa operationer kan offereras separat. Denna åtskillnad stöder ett tillförlitligt produktionskontrakt samtidigt som omfattningen hålls i linje med vad fabriken kan verifiera.
Lågförlustiga kretskortsmaterial, stackupkontroll och signalvägstillverkning
Highleap tillverkar optiska modulers kretskort mot ett frigjort material och elektrisk konstruktion, snarare än att tilldela ett generiskt "lågförlustlaminat" till alla 400G-, 800G- eller 1.6T-projekt. Vid höghastighetsmodulproduktion kan signalvägens prestanda bero på kombinationen av dielektriska egenskaper, kopparytprofil, spårgeometri, referensplan, pläterade övergångar och tillverkningstoleranser. Var och en av dessa ingångar måste förbli spårbara till kundens godkända uppställning.
Produktionsutmaningen är inte bara att köpa ett namngivet laminat. En specificerad kvalitet måste finnas tillgänglig i bearbetbara kärn- och prepreg- eller bondply-kombinationer, och alla blandade materialkonstruktioner måste utvärderas med avseende på presskompatibilitet, tjocklek och dimensionsstabilitet. Ett nominellt liknande alternativ kanske inte producerar samma dielektriska avstånd eller insättningsförlustbeteende. Leverantörsekvivalens och materialsubstitution är därför tekniska beslut, inte rutinmässiga inköpsändringar.
Viktiga material- och staplingskontroller för produktion av optiska modulers kretskort
-
Godkänd laminat- och bindningsspecifikation: Identifiera exakta materialkvaliteter, relevanta dielektriska egenskaper, harts/bindningssystem, tjocklekar och tillåtna alternativ. Highleap kan granska tillgänglighet och föreslagna lamineringskombinationer för den godkända konstruktionen. Om kunden redan har validerat en specifik kanal eller materialuppsättning hänvisas ett ersättningsmaterial för godkännande snarare än att det introduceras tyst vid brist.
-
Kopparfolieprofil och ledargeometri: Kopparprofil, basfolietjocklek, slutlig pläterad koppar och etsningskompensation kan påverka signaldämpning och realiserad impedans. En ritning som begär en viss lågprofilfolie eller kopparvikt måste ange de kontrollerade lagren. Processjusteringar som syftar till tillverkningsbarhet måste utvärderas mot de definierade förlust- och impedanskraven, särskilt för känsliga kanaler.
-
Kärna, prepreg och lagersymmetri: Lagerschemat bör förena dielektrisk separation, kopparfördelning, total tjocklek och den faktiska lamineringsvägen. En symmetrisk ritning garanterar inte automatiskt tillverkningsbarhet när olika dielektriska familjer blandas. Innan panelen släpps bör konstruktionen ha definierade pressmaterial och tjocklekskontrollmål som är lämpliga för upprepad tillverkning.
-
Impedansgeometri och referensplanskontinuitet: Enkelsidiga och differentiella impedansmål bör länkas till relevanta lager och godkänd grafik. Ändringar av linjebredd, dielektrisk tjocklek eller referensplansgeometri kan ändra det elektriska resultatet. Fabriken kan föreslå kompensation eller en reviderad justering, men den elektriska konstruktionsägaren måste godkänna ändringar av styrda nät och all relaterad kupongkonfiguration.
-
Materialregister och hantering av partiändringar: För upprepade beställningar bör materialschemat och godkända utbyten bibehållas tillsammans med kortrevisionen. Partiidentitet och andra spårbarhetsregister tillhandahålls när det krävs enligt inköpsspecifikationen. Ombeställning av samma nominella lagerantal med ett annat dielektriskt system kan kräva förnyad elektrisk kvalificering och bör inte behandlas som en vanlig ombeställning.
-
Elektrisk verifieringsomfattning: Kontrollerade impedansmätningar, materialidentifiering och dedikerade förlustrelaterade mätningar behandlar olika acceptansfrågor. Att godkänna en impedansmätning fastställer inte insättningsförlusten för en monterad modul, och tester med bara kretskort fastställer inte optisk effekt eller BER. Om ytterligare mätmätningar, rapporter eller gränser krävs, avtalas deras geometri, metod, provtagning och kostnader före tillverkning.
Bibehåll en materialbaslinje från prototyp till volymproduktion
Highleaps förlustfria kretskortstillverkningstjänst ger relevant funktionskontext för byggandet av bara kretskort. I ett höghastighetsmodulprogram bör den praktiska utgåvan koppla samman materialregister, stackuprevision, impedansplan och nödvändiga inspektionsbevis. Det gör senare källöverföringar, efterfrågeförändringar och avvikelsebeslut mer förutsägbara utan att man behöver göra anspråk på en garanterad länkbudget enbart från ett laminatnamn.
HDI, mikrovias, finlinjebearbetning och komponentgränssnittsfunktioner
Optiska modulkort kombinerar ofta kapslingar med högt stiftantal, täta kraftkomponenter och kontrollerade höghastighetsövergångar inom en kompakt mekanisk kontur. Highleap granskar mikroviakartor, landmönster, koppargeometri och lager-för-lager-registrering innan en HDI-tillverkningsväg bekräftas. Vissa projekt behöver laserborrade sammankopplingar och sekventiell uppbyggnad; andra kan tillverkas med konventionella pläterade genomgående hål. Den faktiska designen, inte överföringshastighetsetiketten, avgör vilken process som krävs.
En framgångsrik produktionsgranskning tar även hänsyn till interaktioner som är lätta att missa i separata kapacitetstabeller. Fina linjer, små borrar, tung lokal koppar och fyllda via-in-pad-strukturer kan var och en vara uppnåeliga på egen hand men skapar ett smalare kombinerat processfönster. Materialstabilitet, borrförhållande, pläteringstjocklek, dysgeometri och förväntat utbyte måste beaktas tillsammans innan en order prissätts och schemaläggs.
Kritiska HDI- och högdensitetstillverkningsoperationer
-
Kartläggning av laservia och lageranslutning: Varje blind mikrovia eller nedgrävd anslutning behöver ett tydligt definierat startlager, stopplager, målgeometri och avsett lamineringssteg. Stapeldiagram och NC-borrdata bör överensstämma. Sekventiell uppbyggnad kan lägga till avbildnings-, laminerings-, borrnings- och pläteringssteg, så en begäran som endast beskrivs som "8-lagers HDI" är inte tillräckligt detaljerad för ett kontrollerat pris eller en kontrollerad ledtid.
-
Staplade kontra förskjutna mikroviastrukturer: Den godkända arkitekturen påverkar uppriktning, fyllning, plätering och kvalificering. Staplade strukturer kan ha andra tillförlitlighetsöverväganden än förskjutna strukturer, särskilt under termisk cykling. Highleap utvärderar den föreslagna kombinationen mot materialsystemet och den överenskomna inspektionsomfattningen; att konvertera en arkitektur till en annan är en designändring som kräver godkännande.
-
BGA-brytning och minsta linje-/avståndsavstånd: Under en tät DSP eller annan finpitchkapsling måste ledarbredd, utrymme, ringformad ring och via-placering matcha det faktiska kretskortets landningsmönster. En 2/2 mil-regel som är tekniskt tillgänglig kan medföra ytterligare avbildnings- och etsningskontroller och bör inte användas vid icke-kritisk routing utan anledning. Tekniska alternativ måste bevara de frigivna elektriska kraven.
-
Borrstorlek, bildförhållande och invändigt glapp: Ett mekaniskt verktyg på 0.20 mm motsvarar inte ett färdigt hål på 0.20 mm. Kortets tjocklek, plätering, hålantal och minsta kopparspel påverkar tillverkningsbarheten och genomströmningen. I områden med mindre trängsel kan ett större borr förbättra processmarginalen, men endast där borrplattornas geometri, kraven på pläterade hål och kundens fräsning tillåter ändringen.
-
Fyllning av via-i-plattan, planarisering och kopparkapsling: Ett öppet hål under en finlödbar platta riskerar att löda upp; lödmaskpluggning eller pluggning ersätter inte automatiskt en plan, kopparkapslad platta. Om konstruktionen kräver fyllda och kapslade vias inkluderar processen ytterligare förberedelse, fyllning, härdning, nivellering, metallisering och lämplig inspektion. Specifikationen för viabehandling hör hemma i både tillverknings- och monteringsdokument.
-
Bevis på defektinneslutning och utsläpp: AOI i det inre lagret, mikrosektionering där så anges, pläteringsverifiering, elektrisk kontinuitets-/isoleringstestning och impedansmätningar tjänar olika syften. Ett godkänt E-test kan inte påvisa lockets planhet, den pläterade pipans integritet eller förlustprestanda på egen hand. Eventuella särskilda inspektionsplaner avtalas utifrån de faktiska felriskerna och kundens acceptanskriterier före leverans.
Håll HDI-komplexiteten inom en godkänd processväg
Highleaps tillverkningsområde för HDI-kretskort omfattar relaterade bearbetningsalternativ. För ett produktionsbaserat optiskt modulkretskort måste kraven för signerad via-mappning, stapling, padfinish och montering förbli i linje. Ett sent krav på hartsfyllda BGA-vias kan ändra både tillverkningspriset och leveransdatumet, så dessa funktioner bör bekräftas innan inköpsordern accepteras.
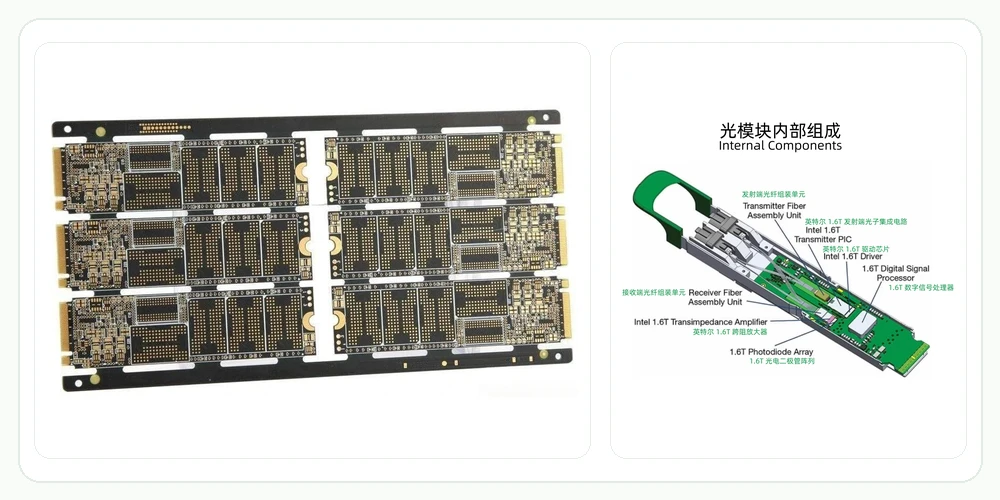
Optisk moduls kretskortspanel och intern modulkomponentdiagram
Dimensioner, ytbehandlingar och mekanisk integration för optiska modulers kretskort
Ett kort som uppfyller sina staplingskrav måste också uppfylla modulens fysiska monteringsvillkor. Highleap tillverkar enligt de angivna kontur-, tjockleks- och lokala dimensionskraven, inklusive kortkants- eller kort-till-kort-gränssnitt där det anges. Dessa krav blir särskilt viktiga när kortet måste anpassas till ett kompakt hölje, kontaktdonsdata, termiskt gränssnitt och komponentplacering med hög densitet.
Där det elektriska värdgränssnittet använder en pläterad kontaktkant bör ritningen identifiera den selektiva slitagekontaktfinishen, tjockleken och geometrin. Hårdförgyllda kontaktdonskontakter och ENIG-lödplattor är olika tillverkningsegenskaper och kan kräva separata processteg. Offerten bör täcka den faktiska kombinationen av ytbehandlingar, inte anta en enda förgyllningsprocess över hela linjen. Finstegskomponentplattor kan också ställa särskilda krav på viabehandling, lödmasköppning eller planhet på den färdiga ytan som påverkar både tillverkning och monteringsgodkännande.
Termiska problem måste översättas till tillverkningsbara egenskaper: kopparfördelning, termiska via-matriser, tillåten korttjocklek, lokala kontaktytor och mekaniska utrymmen. En leverantör kan inte certifiera den kompletta optiska modulens kylprestanda enbart från en tillverkningsritning för kretskortet. Men Highleap kan tillverka de specificerade kretskortsfunktionerna och koordinera dem med den godkända monteringsritningen där båda tjänsterna beställs.
Om höljet begränsar kanttjocklek, böjning och vridning, eller lokal koplanaritet, bör dessa mått anges explicit. Generiska måttoleranser för kretskort kanske inte täcker ett visst gränssnitt mellan optiska moduler. Nödvändig mätmetod, inspektionsfrekvens och rapportering bör överenskommas som en del av produktionsgodkännandet, för att undvika tvister efter att enheterna har monterats i höljen.
Kompakt paketanpassning och kontaktbehandling
Höghastighets-optiska kretskort kan ha strikta begränsningar för gränssnittet mellan paket och kretskort, inklusive finklädd kontakt, tunna sektioner, smala monteringsavstånd eller kontrollerad kretskortsplanhet. Highleap granskar den faktiska mekaniska referensritningen, inte bara nominella färdiga dimensioner. Selektivt pläterade hårdförgyllda kantkontakter kräver, när de specificeras, en annan processdefinition än ENIG på lödplattor. Deras pläteringsarea, tjocklek, kantfasning och mätbehov måste inkluderas i den ursprungliga offertförfrågan.
Färdig tjocklek och böjning/vridning undersöks med monteringsstöd i åtanke. Ett kretskort kan uppfylla sin nominella staplingskrav men fortfarande ha överdriven lokal distorsion för ett litet finpitch-kapsling eller modulhölje. Om kunden identifierar kritiska komponenter eller anslutningsfunktioner kan produktionsacceptansplanen fokusera mätningen på dessa dimensioner, med en överenskommen provtagningsmetod snarare än en generisk utseendekontroll.
Termiska egenskaper kontra elektrisk prestanda
Koppargjutningar och termiska viafält kan hjälpa till att överföra värme från aktiva komponenter, men de interagerar med höghastighetsreferensplan och paketets utsöndringsmönster. När kundens släppta design kräver kopparmynt, blandade kopparvikter eller ovanliga utskärningar, måste dessa speciella processer granskas för tillverkningsbarhet och offereras separat. Highleap kan bedöma om en sådan konstruktion är kompatibel med det valda substratet och uppbyggnaden, men en termisk funktion inkluderas inte automatiskt bara för att projektet kallas ett optiskt modul-PCB.
Tillverkningsverifiering och kvalitet vid upprepad produktion
För optiska modulkort definieras kvaliteten av den accepterade produktionsspecifikationen – inte av antalet tester som anges i en marknadsföringsbeskrivning. Highleaps tillverkningsprocess kan inkludera inspektion av innerlager, AOI, integritetskontroller av pläterade hål, elektrisk testning av färdiga kort och kundspecificerade mätningar. Vid behov utarbetas impedanskuponger, mikrosnitt, materialregister eller kritiska dimensionsrapporter enligt den överenskomna inspektionsplanen.
En första artikel- eller kvalificeringskonstruktion bör fastställa den godkända kombinationen av laminat, folie, stapling, plätering, via-bearbetning, lödmask, ytfinish och kortkontur. När kundens program har släppts måste produktionsförändringarna bedömas för påverkan. Att ändra laminatkvalitet, folieprofil, bindningssekvens eller koppartjocklek utan godkännande kan ogiltigförklara antagandena bakom tidigare accepterade elektriska resultat.
Highleap arbetar utifrån kontrollerade filrevisioner och överenskomna tillverkningsanteckningar för återkommande beställningar. Vi kan diskutera materiallager, flera utgivningskvantiteter, prognosscheman och leveransförpackningar som en del av den kommersiella planen. För specialiserade material med låg förlust är tidig efterfrågesynlighet användbar eftersom materialanskaffning och kvalificering kan vara större begränsningar än den nominella tiden för borrning eller etsning av kretskort.
När PCBA inkluderas bör produktionsacceptansplanen separera verifiering av tillverkning av bara kretskort från SMT-utförande och eventuell ytterligare elektrisk testning. Vår monteringstjänst för optiska transceivers kretskort kan offereras för kunddefinierade, besatta kretskort. Fullständig justering av optiska moduler, optiska mätningar och BER-kvalificering är separata projektkrav, som inte ingår bara för att kretskortet används i en optisk modul.
Från godkännande av första artikeln till upprepade partier
Prototypgodkännande fastställer att en viss kombination av material, koppar, borr, registrerings- och ytbehandlingsprocesser kan uppfylla kundens ritning. Beroende på det specificerade programmet kan Highleaps inspektionspaket inkludera AOI för det inre lagret, slutligt elektriskt test, dimensionskontroller, tvärsnittsmätningar och impedanskupongresultat. Metod, provstorlek och acceptanskriterier bör överenskommas i inköpspaketet. Bare-board-bevis intygar inte i sig en färdig optisk moduls ögondiagram, bitfelsfrekvens eller optiska effekt.
Vid upprepade byggen förblir den godkända uppbyggnaden och revisionen referensen. Om kopparfolie, laminat eller prepreg inte längre är tillgängliga, tas ersättningen upp för granskning innan den införlivas. Ändringar som förändrar kanalen eller paketgränssnittet bör inte döljas i inköpsnoteringar. Partiidentifiering, materialspårbarhet och leveransdokumentation kan avgränsas enligt OEM:s kvalitetsprogram; inte alla kort kräver samma rapporter, så Highleap citerar de faktiska begärda bevisen.
Kostnads- och ledtidsvariabler som påverkar produktionskontinuiteten
Ett höghastighetsmodul-kretskort kan behöva en tidig reservation av specificerat material med låg förlust. Tillverkningsofferter bör därför skilja på materialets ledtid från fabriksbearbetningstid. Sekventiell uppbyggnad, bakborrning, mikroviafyllning och selektiv plätering kan introducera steg som inte komprimeras linjärt vid en expressorder. För en prognosdriven produkt bidrar överenskommelser om kvantitetsavbrott och tillåtna alternativ till att stabilisera tillgängligheten utan att försvaga kundens kontrollerade specifikation.
Begär offert för tillverkning av en anpassad optisk modul-kretskort
För att få en tillverkningsoffert, tillhandahålla de senaste Gerber X2-, ODB++- eller motsvarande godkända filer, NC-borrdata, lageruppsättning och materialschema, färdig tjocklek, kopparvikter, specialanteckningar och tabell över kontrollerad impedans. Inkludera modul- eller bärarkonturritning med kritiska dimensioner och krav på ytfinish. Om ett visst laminat, folie eller bindningssystem är obligatoriskt, identifiera det efter sort och ange reglerna för utbyten.
Produktionsklar offertförfrågan-sekvens
- Släpp ut det godkända laminat- och dielektriska schemat, kopparprofilen och impedanskraven.
- Leverera lagerkartor för laservias, fyllda dynor, bakborrning och andra speciella sammankopplingar.
- Definiera tillverkningsacceptansrapporter, provtagning och förväntad efterfrågan från pilotprojekt till volym.
- Skicka in eventuella alternativ för explicit kvalificering snarare än att behandla dem som automatiska ersättare.
För offertjämförelse och programplanering, ange prototypkvantitet, pilotkvantitet, uppskattad återkommande volym, nödvändiga inspektionsbevis, revisionsstatus och målleveransdatum. Markera icke-standardiserade bearbetningar såsom sekventiell uppbyggnad, hartsfyllda och kapslade vias, selektiv plätering, specialspår, bakborrning och dimensionstoleranser. Om beställningen inkluderar PCBA, lägg till stycklista, placeringsdata, monteringsritning, sourcingansvar och godkänd testtäckning.
Highleap Electronics kan granska hela tillverkningspaketet, identifiera process- eller materialfrågor och ge en offert baserad på den överenskomna omfattningen av bara eller monterade kretskort. Begär prissättning för tillverkning och montering av optiska modulkretskort med dina projektspecifikationer. Den resulterande offerten är knuten till den faktiska tillverkningsvägen och leveranserna, snarare än ett generiskt pris kopplat till en datahastighetsetikett.
Citat mot en kontrollerad plattformsrevision
Produktionsförfrågan bör inkludera materialmärke och exakt kvalitet där fast, staplings- och måltjocklek för färdigbearbetad tjocklek, koppar- och dielektrikumkrav, kanal-/impedansspecifikationer, sammankopplingskartan och alla anteckningar om borrning, fyllning, kapsling och bakborrning. Mekaniska detaljer som guldkontaktgränser, monteringspositioner, avgränsningar och kritiska färdiga dimensioner bör knytas till samma kretskortsrevision. Om en testkupong eller överensstämmelsesrapport krävs, inkludera metod och acceptansgräns snarare än en allmän begäran om "höghastighetstestning".
Om Highleap ska leverera monterade kort, tillhandahålla den släppta stycklistan och godkända alternativ, monteringsfiler, krav på komponenthantering och testspecifikation på kortnivå. Den slutliga offerten kan sedan identifiera distinkta tillverknings-, komponent-, monterings- och inspektionskostnader. För 400G-, 800G- och 1.6T-program med flera revisioner, märk varje offertförfrågan med den specifika projekt- och designrevisionen så att uppskattningar och produktionsregister förblir jämförbara.
TILLVERKNING AV OPTISK MODULKRYDSBORD
Planerar du att bygga ett kretskort för optiska moduler?
Skicka din frisläppta stackup, materialbehov, via karta och volymmål för produktionsgranskning.
Prissättning, process och tidsplan bekräftas efter teknisk granskning.

Rekommenderade inlägg
Precisionspresspassad kretskortstillverkning med snäva toleranser
Tillverkning av presspassade kretskort kräver nära samordning...
8-lagers HDI-kretskortstillverkare i Kina
Highleap Electronics tillhandahåller 8-lagers HDI-kretskort...
Guide till tillverkning och kostnad för 8-lagers styv-flexibel kretskort
Ett 8-lagers rigid-flex PCB kombinerar flerskikts rigid...
Kostnad för 8-lagers kretskort i Kina: Prissättning för styva, flexibla och styva-flexibla
Hur mycket kostar ett 8-lagers kretskort? Svaret beror på...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom kretskortstillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive kretskortsdesign, PCBA och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototypframtagning, designverifiering, komponentförsörjning eller massproduktion, erbjuder vi heltäckande support för att säkerställa ditt projekts framgång.
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.