
PCB-design för tillverkningsregler och designbeslut

Figur 1. Kretskortsdesign för tillverkning
Innehållsförteckning
- Vad PCB-design för tillverkning faktiskt innebär – och varför det börjar före layout
- Stack-up och materialbeslut som definierar tillverkningsgränser
- Regler för spår, mellanrum och koppardesign: Vad varje nummer kommer ifrån
- Beslut om via- och borrdesign: Bildförhållande, PTH/NPTH och spårhål
- Komponentplacering och fotavtrycksdesign för tillförlitlig montering
- Regler för silkscreendesign som påverkar produktionskvaliteten
- Beslut om lödmaskdesign som avgör monteringsutbytet
- Kortkontur, panelisering och SET-matris: Design för fabriksgolvet
- Förberedelse av tillverkningsfil: Översättning av designintention till tillverkningsinstruktioner
Kretskortsdesign för tillverkning innebär att designa ditt kretskort så att tillverkningsprocessen kan bygga det effektivt, med hög avkastning och till den kostnad som offererats. Varje designbeslut – kopparvikt, diameter, spåravstånd, kortkontur, komponentplacering, silkscreen-teckenstorlek, lödmaskexpansion, borrfilstruktur – avgör direkt vad tillverkaren och monteringsföretaget kan eller inte kan göra, och till vilken kostnad. En design som ignorerar tillverkningsbegränsningar producerar inte bara en DFM-flagga vid offertgranskning; den ökar enhetskostnaden, förlänger ledtiden, minskar avkastningen vid första genomgången och skapar ibland fältfel som klarar varje fabrikstest. Den här guiden täcker de designbeslut som är viktigast – med de specifika siffrorna bakom varje regel och tillverkningsanledningen till att varje regel finns – så att konstruktörer kan göra välgrundade avvägningar snarare än att memorera begränsningar de inte förstår.
Skicka in filer gratis DFM-granskning
Vad PCB-design för tillverkning faktiskt innebär – och varför det börjar före layout
Kretskortsdesign för tillverkning är inte en checklista i slutet av layouten. Det är disciplinen att fatta designbeslut – i varje steg från schema till filförberedelse – med en tydlig förståelse för hur varje beslut begränsar eller möjliggör tillverkningsprocessen. Ju tidigare en tillverkningsbegränsning beaktas, desto billigare är den att respektera.
Kostnaden för att åtgärda DFM-problem i olika skeden
- Vid schema-/komponentval: Att välja en QFN istället för en BGA med samma pitch för att undvika fyllnad mellan via och pad sparar 8–15 dollar per kort i HDI-tillverkningskostnad, med noll omarbetningar i designen. Att specificera 1080 prepreg istället för 2116 i HDI-uppbyggnaden håller blind via-bildförhållandet under 0.8:1 – skillnaden mellan en pålitlig via och ett fältfel – utan routingändring och ingen kostnadsförändring på materialnivå.
- Vid 50 % layout: Att inse att asymmetrisk kopparfördelning orsakar skevhet i skivorna under omsmältning, och att lägga till balanserad kopparfyllning i lättare lager, tar 30 minuter. Att upptäcka detta efter att skivorna är tillverkade innebär att skrota allt.
- Vid slutlig layout, före Gerber: Att köra en silkscreen-till-pad DRC och flytta 15 referensbeteckningar tar en timme. Att leverera dessa överträdelser till tillverkaren lägger till 24–48 timmars väntetid och riskerar feltolkning av CAM.
- Vid första artikel- eller volymproduktion: Ett DFM-problem som nådde tillverkningsfasen kostar 500–5 000 dollar och har 1–3 veckors tidsåtgång. Vid volym motsvarar 5 % skrot på 10 000 brädor till 12 dollar styck 6 000 dollar i enbart återvinningsbart material – före kostnader för fältfel.
DFM är en designfärdighet, inte en fabriksregel
Konstruktören som förstår varför ett minimumspår på 0.10 mm existerar för ½oz koppar (etsningsunderskärningen ökar med koppardjupet), varför ett bildförhållande över 10:1 producerar opålitlig plätering (kemin kan inte nå pipans centrum), eller varför en kortkontur utan en definierad referenspunkt skapar oklarheter i tillverkningen (dimensionsfel ackumuleras från funktion till funktion) kan göra intelligenta avvägningar när prestanda kräver att gränserna tänjs på. Konstruktören som behandlar DFM som en binär checklista för godkänt/underkänt kommer alltid att optimera i blindo.
Stack-up och materialbeslut som definierar tillverkningsgränser
Beslut om uppbyggnad som fattas innan layouten påbörjas avgör vad som är och inte är tillverkningsbart i den färdiga brädan. Dessa är i stort sett omöjliga att ändra efter fräsning utan en fullständig omsnurrning.
Symmetrisk stapling: Ej förhandlingsbar för tunna brädor
En symmetrisk stapling – där lagerarrangemang och dielektriska tjocklekar ovanför kortets mittlinje speglar de nedanför – förhindrar differentiell termisk expansion under laminering och omsmältning. När ett kort expanderar och krymper asymmetriskt böjer det sig permanent. För kort under 1.0 mm tjocklek, vilket är vanligt i HDI-kretskort och bärbara konstruktioner, orsakar asymmetriska staplingar tillförlitligt placeringsfel i SMT-skivan på grund av skevhet.
Designbeslut: avsiktligt spegla lagerpartilldelningar — om L2 är ett 1oz kopparplan måste L(N-1) vara ett 1oz kopparplan. Där signalvägning förhindrar detta, lägg till en skuggad kopparfyllning på den ljusare sidan. Det kräver ingen elektrisk anslutning, kostar ingenting vid tillverkningen och utjämnar termiskt expansionsbeteende.
Matchning av material Tg till monteringsprocess
- Standard FR4 (Tg 130–140 °C): Lämplig för enkelsidig ytmontering med blyfri omsmältning. Marginell för dubbelsidig blyfri — två fullständiga omsmältningscykler vid 255–260 °C som topp bringar kortet för nära dess glasövergångstemperatur. För dubbelsidig montering, ange mitten av Tg (150–160 °C) som minimum.
- Hög-Tg FR4 (Tg 170°C+): Krävs för dubbelsidig blyfri montering, fordonsindustrins driftsområde (−40 °C till +125 °C) och tillämpningar med höga termiska cykler. Kostnadspremie: 10–20 % jämfört med standard FR4 — mindre än en omarbetningscykel.
- CAF-resistenta laminat: För konstruktioner med via-till-via-hålavstånd under 0.20 mm i fuktiga miljöer kan standard FR4 utveckla tillväxt av ledande anodiska filament mellan intilliggande borrade hål över tid. Specificera CAF-resistenta kvaliteter (Isola 370HR, Shengyi S1000-2M) när både trånga hålavstånd och fuktexponering förekommer.
Utforma en komplett specifikation för kontrollerad impedans
Ett spår med kontrollerad impedans är bara så exakt som specifikationen bakom det. En spårbredd i EDA-verktyget beräknas mot antagna dielektriska parametrar. Om tillverkningsanteckningarna endast anger "50Ω krävs" använder tillverkaren sin standarduppställning, vilket kan skilja sig från vad ditt EDA-verktyg antog – vilket ger variationer i impedans mellan partier som orsakar signalintegritetsfel i fält.
En fullständig impedansspecifikation kräver alla fem element: lagernummer, spårbredd, målimpedans (Ω), tolerans (± %) och referensplanslagernamn. Till exempel: "50Ω ±10 % på L1, spårbredd 0.127 mm, referensplan L2." Om något element saknas tvingas tillverkaren att anta.
Kopparvikt och dess tillverkningskonsekvenser
Kopparvikt påverkar minimivärden för spårbredder, etskvalitet och impedans samtidigt:
- ½oz (17µm): Krävs på HDI-uppbyggnadslager för laserborrning (konform masketsning kräver tunn koppar för exakta fönsterkanter); används på signallager med hög densitet där 0.075–0.10 mm spår krävs
- 1 oz (35 µm): Standard för de flesta signal- och planlager; minsta spår 0.125 mm i standardprocessen
- 2 oz (70 µm): För kraftdistributionslager som bär kontinuerlig ström; minsta spår 0.20 mm; bekräfta det inre lagrets kapacitet med tillverkaren innan du avtalar
- Blandade kopparvikter på samma lager skapar etsningsproblem — etsmedlet tar bort olika djup samtidigt, vilket orsakar överetsning av tunna detaljer eller underetsning av tunga kopparsektioner. Design med enhetlig kopparvikt per lager.
Regler för spår, mellanrum och koppardesign: Vad varje nummer kommer ifrån
Spår- och avståndsminimum efter kopparvikt
Minimivärden för spår och avstånd härrör från etsunderskärningsfysiken: etsmedlet angriper koppar i sidled såväl som nedåt, och den laterala underskärningen ökar med koppardjupet. En konstruktör som specificerar 0.10 mm spår på 2oz koppar efterfrågar en funktion som etsningsprocessen inte kan producera på ett tillförlitligt sätt.
| Kopparvikt | Standard min-spår/avstånd | Avancerad min-spårning/mellanrum | Rekommenderad standard |
|---|---|---|---|
| ½oz (17µm) | 0.10 / 0.10mm | 0.075 / 0.075mm | 0.10 mm om inte HDI-krafterna är hårdare |
| 1 oz (35 µm) | 0.125 / 0.125mm | 0.10 / 0.10mm | 0.125 mm för standardproduktion |
| 2 oz (70 µm) | 0.20 / 0.20mm | 0.15 / 0.15mm | Bekräfta med tillverkaren före layout |
| 3 oz (105 µm) | 0.25 / 0.25mm | 0.20 / 0.20mm | Bekräfta med tillverkaren före layout |
Konstruera enligt standardminimum om inte densiteten verkligen kräver avancerade toleranser. Avancerade minimikrav kräver kapacitetsbekräftelse, kostar mer och minskar avkastningsmarginalerna.
Spårdragningsvinklar och syrafällor
Spår som dras i vinklar mindre än 90° skapar slutna kopparfickor där etsmedel samlas och fortsätter att lösa upp koppar efter att omgivande områden har rengjorts. Det resulterande tunnade eller avskurna spåret kan klara ett elektriskt test i rumstemperatur och misslyckas under termisk belastning. Konstruktionsbeslut: dra vid 45° böjar som standard; aktivera DRC-begränsningar med spetsiga vinklar. För koppargjutningsgränser nära spårövergångar, verifiera att inga spetsiga vinklar bildas i gjutningsgeometrin.
Kopparskivor och isolerade öar
Tunna, isolerade kopparelement – smala gjutsektioner, spårkilar mellan intilliggande plattor, kopparfragment som lämnas kvar av spelregler – är designbeslut som skapar tillverkningsproblem. Element smalare än 0.10 mm kan lossna under etsning och driva till intilliggande koppar, vilket orsakar kortslutningar. Isolerade kopparöar över 1 mm² på inre lager skapar ojämn etsbelastning som förskjuter spårbredder och påverkar kontrollerad impedans.
Designbeslut: efter generering av gjutning, kör den flytande koppar-DRC:n. Tilldela, ta bort eller annotera all nätlös koppar. Ställ in en regel för minsta kopparbredd på 0.10 mm.
Tårar vid Via- och Pad-anslutningar
Där ett spår möter en via eller dyna vid en T-korsning, är det skarpa inre hörnet både en syrafälla och en mekanisk spänningskoncentration under borrning. Droppformade linjer – gradvisa kopparfiléer vid övergången – eliminerar båda riskerna och förstärker den ringformade ringen. Aktivera automatisk droppformad infogning globalt i EDA-verktyget innan utdatafiler genereras.
Högspänningsavstånd (IPC-2221)
Standardregler för spåravstånd är kalibrerade för lågspänningssignalnivåer. Över 30 V ökar kraven på avstånd med spänningen enligt IPC-2221 – ett förhållande som de flesta DRC-regler för signallager inte tillämpar. Konstruktioner med 48 V effektskenor tillsammans med 3.3 V logik har ofta otillräckligt avstånd mellan effekt- och signaldomäner eftersom konstruktören tillämpade signalnivåregler universellt.
- Upp till 30V extern obelagd: minst 0.10mm
- 31–50V extern obelagd: 0.60 mm; intern: 0.10 mm
- 51–100V extern: 1.00 mm; intern: 0.10 mm
- 101–170V extern: 1.50 mm; intern: 0.20 mm
Designbeslut: definiera separata nätklasser för högspänningsnät i EDA-verktyget med spänningsanpassade frigångsbegränsningar.
Beslut om via- och borrdesign: Bildförhållande, PTH/NPTH och spårhål
Via bildförhållande: Ett tillförlitlighetsbeslut fattat vid layout
Bildförhållandet (korttjocklek ÷ färdig håldiameter) avgör om pläteringskemin kan fördela koppar jämnt inuti via-cylindern. Över 10:1 kan kemikalien inte på ett tillförlitligt sätt nå cylinderns mittpunkt – resultatet är tunn koppar vid cylinderns mittpunkt, som spricker efter 50–200 termiska cykler. Vian klarar det första elektriska testet och misslyckas i fält.
- ≤8:1: Standard — pålitlig plätering, ingen extrakostnad
- 8–10:1: Avancerad — pulsplätering krävs, ~15 % kostnadspremie
- 10–12:1: Lyxig – betydande kostnad och ledtid; verifiera tillverkarens kapacitet innan du avtalar
- >12:1: Inte uppnåeligt med standardborr och plåt; kräver laserborrade blindvias eller minskning av skivtjocklek
Den vanliga oavsiktliga överträdelsen: en konstruktör ökar kortets tjocklek från 1.6 mm till 2.4 mm för mekanisk styvhet samtidigt som 0.25 mm signalvias bibehålls. Bildförhållandet går från 6.4:1 till 9.6:1 – från standard till avancerad – utan någon medvetenhet om att tillförlitlighetsprofilen för varje genomgående hål på kortet har ändrats.
Ringformad ring: Design med borrtolerans i åtanke
Den ringformade ringen absorberar borrpositionsfel. Standard CNC-borrning har en registreringstolerans på ±0.075 mm, vilket direkt förbrukar den ringformade ringen: en 0.10 mm ring med ±0.075 mm tolerans har en värsta tänkbara återstående ring på 0.025 mm på de inre lagren – en verklig risk för utbrott i produktionen.
- Yttre lager ringformad ring: 0.125 mm föredras, 0.10 mm absolut minimum
- Inre lager ringformad: 0.10 mm föredras, 0.075 mm absolut minimum
- Lägg till droppformade via-anslutningar för att förstärka övergången mot utbrott
PTH vs. NPTH: Förstå borrkompensation
PTH-trummor får elektropläterad koppar som minskar den färdiga håldiametern med 0.05–0.10 mm – en 0.30 mm färdig PTH kräver en 0.35–0.40 mm borr. NPTH får ingen kompensation: färdigt hål ≈ borrstorlek. När PTH och NPTH blandas i en enda borrfil utan explicita attributmarkörer måste tillverkaren härleda typen från geometrin. Varje felklassificering ger fel hålstorlekar eller oavsiktlig plätering.
Konstruktionsbeslut: generera alltid separata PTH- och NPTH-borrfiler och ange detta i tillverkningsanteckningarna. En rad eliminerar all oklarhet.
Spårhål: En fullständig definition i borrfilen
Spårhål för kontaktledningar, kantmonterade komponenter och mekaniska funktioner måste definieras som routade banor i borrfilen (Excellon G85-syntax eller ODB++ routed feature), inte som former i kretskortskonturlagret. När endast det mekaniska lagret visar ett spår och borrfilen endast innehåller runda hål, måste tillverkaren fråga konstruktören om dimensioner, PTH/NPTH-status och tolerans innan konstruktionen påbörjas.
Konstruktionsbeslut: definiera alla spår explicit i borrfilen och anteckna var och en i tillverkningsritningen med start- och slutkoordinater, bredd, måttolerans och PTH/NPTH-beteckning.
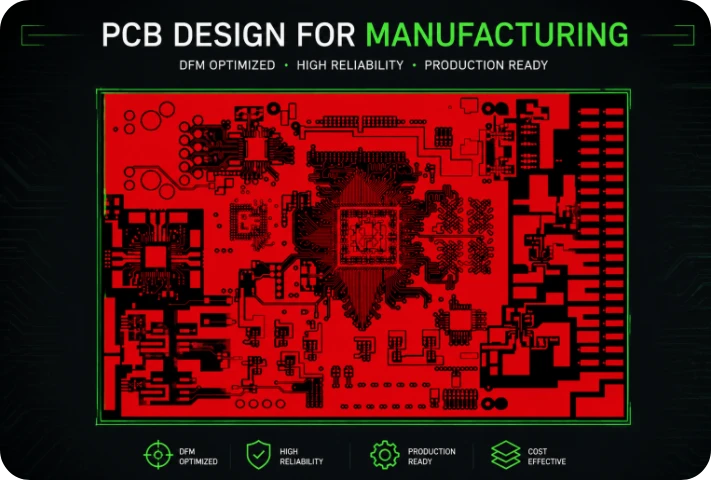
Figur 2. Kretskortsdesign för tillverkning
Komponentplacering och fotavtrycksdesign för tillförlitlig montering
Fotavtrycksnoggrannhet är ett DFM-beslut
Fotavtrycket definierar vad monteringsprocessen arbetar med. Ett felaktigt fotavtryck – felaktigt avstånd mellan dynorna, för små dynor, saknad innergård – producerar monteringsproblem som helt och hållet kan spåras tillbaka till ett designbeslut. Referera IPC-7351 för alla standardpaketmönster. Konstruktörer som bygger fotavtryck från grunden utan IPC-7351 skapar ofta dynor som är för små (otillräcklig skarv), för stora (risk för tombstoning på små passiva komponenter) eller felaktigt placerade (bryggor på finpitch-kretsar).
QFN-termoplast: Det vanligaste felkonstruerade fotavtrycket
- Termisk kudde koppararea: 70–80 % av paketets exponerade kontaktyta. Helkoppar (100 %) fångar upp utgasning och skapar hålrum; under 60 % ger otillräcklig termisk och mekanisk kontakt.
- Inga termiska avlastningsekrar: Ekrar ökar värmemotståndet med 2–4 gånger. Använd solid kopparkoppling.
- Vior i termisk kudde: 0.30 mm borr, 4–9 i ett rutnät, specificera som hartspluggade viasÖppna vias för lödning under omsmältning, vilket svälter termodyn och lyfter paketet – ett felläge som klarar alla fabrikens elektriska och visuella tester.
- Schablonöppning: Fönsterrutan monteras i 3×3- eller 4×4-rutnät med 0.15 mm mellanrum för att kontrollera pastavolymen och förhindra att lödtennet läcker ut under enheten.
Placeringsutrymmen och komponentorientering
- SMD-kropp till SMD-kropp: minst 0.15 mm, föredras 0.25 mm
- SMD-kropp till kortkant: minst 2.5 mm — avstånd mellan produktionstransportörens skena
- Höga komponenter (>3 mm) till finhöjda komponenter: minst 3.0 mm i återflödesriktningen — höga komponenter skuggar nedströms pastaavsättning på finhöjda plattor
- Genomgående hål till intilliggande SMD: minst 2.5 mm för selektiv våglödningsavstånd
Reflowugnar har en definierad processriktning. Att orientera polariserade 0201- och 0402-passivelement med deras polariserade axel parallellt med reflowriktningen minskar utbytesförlusten vid tombstone-bearbetning. Detta är ett placeringsbeslut som inte kostar något att få rätt.
Regler för silkscreendesign som påverkar produktionskvaliteten
Teckenstorlek och utskriftsbarhet
Överträdelser av silkscreentecken ger oläsliga markeringar som påverkar spårbarhet, märkning av regelefterlevnad och operatörsidentifiering. Reglerna härrör från fysiska tryckbegränsningar:
| Parameter | Laser Direct Imaging | SCREENTRYCK |
|---|---|---|
| Minsta linjebredd | 0.10mm | 0.125mm |
| Minsta teckenhöjd | 0.80mm | 1.0mm |
| Minsta förhållande mellan höjd och radbredd | 5:1 | 5:1 |
Ett tecken som är 1.0 mm högt behöver en linjebredd på minst 0.20 mm. En linjebredd på 0.10 mm behöver en höjd på minst 0.50 mm. Tecken med linjebredder under 0.08 mm kan inte skrivas ut – bläck kan inte överbrygga mellanrummen i utskriftsmediet – vilket skapar brutna penseldrag som är osynliga i EDA men förutsägbara enbart utifrån geometrin.
Designbeslut: Ställ in EDA-silkscreen-lagrets globala standardvärden till 1.0 mm minsta teckenhöjd och 0.15 mm minsta linjebredd. Aktivera DRC-begränsningen för silkscreen-utskrift innan utdata genereras.
Tecken på SMD-plattor
EDA-verktyg placerar referensbeteckningar vid komponentens centroid, vilket för 0402- och 0201-passivkomponenter rutinmässigt placerar teckendrag över dynområden. Bläck på en lödbar yta stör lödvätningen. Detta är ett utdataproblem i designfilen – lösningen kör DRC-kontrollen av silkscreen-till-SMD-dyna som ett obligatoriskt förutmatningssteg och flyttar alla konflikter innan Gerbers genereras.
Undersidesspegel och filverifiering
Silkscreen-trycket i det undre lagret måste speglas i Gerber-utdata. Verifiera i en fristående Gerber-vy, inte i EDA:s native-vy. Bekräfta också att inga silkscreen-element av misstag placerades på kopparlager – kopparspår med nollbredd på silkscreen-lagret producerar fantomkopparfunktioner i Gerber.
Beslut om lödmaskdesign som avgör monteringsutbytet
Regler för masköppningsstorlek
Lödmasköppningen runt varje dyna bestämmer den lödbara kopparytan och maskdammen som förhindrar lödbryggor. Dessa är beslut om fotavtrycksdesign med direkta konsekvenser för monteringsutbytet:
- Standardmaskutvidgning: +0.05 mm per sida (0.10 mm totalt över kopparplattan)
- Finpitch-IC med 0.40–0.50 mm stigning: Minska till +0.025 mm per sida för att bibehålla maskdammen mellan intilliggande dynor
- Minsta maskfördämning mellan intilliggande dynor: 0.10 mm; 0.075 mm avancerad gräns. Under 0.075 mm delaminerar lödtråden under omsmältning och orsakar lödbryggor.
- Masköppning mindre än dynans koppar: Maskering över dynans kanter minskar lödbart område och fångar flussmedel — masköppningarna måste vara lika med eller större än dynans koppar
SMD-plattor på koppargjutning: Ett problem med verifiering av designutgångar
När SMD-komponentplattor sitter på kopparfyllningsområden genererar vissa EDA-verktyg endast lödmasköppningar för plattor som uttryckligen definieras som SMD-liknande bibliotekselement – inte för koppar som härrör från gjutning. Dessa plattor levereras täckta med lödmask. Monteringen skapar torra fogar som klarar kontinuitetstester i rumstemperatur och misslyckas vid termisk cykling.
Designbeslut: efter Gerber-genereringen, öppna lödmasklagret i en fristående tittarpanel och bekräfta att varje SMD-platta har en öppning – kontrollera specifikt plattorna intill eller inuti gjutområdena.
Via maskbehandling
Utan uttrycklig specifikation tillämpar tillverkaren sin verkstadsstandard. Designbeslut: en rad i tillverkningsanteckningarna täcker allt: "Signalvior: täckta på båda sidor. Termiska vior i komponentplattor: pluggade och kapslade enligt IPC-4761 Typ VII. Testvior: exponerade på båda sidor."
Kortkontur, panelisering och SET-matris: Design för fabriksgolvet
Kortöversikt: En komplett tillverkningsinstruktion
Kortkonturen Gerber är en maskininmatningsfil – den anger var fräsen ska skära. För att det ska vara en komplett tillverkningsinstruktion måste konstruktören också tillhandahålla: den färdiga kantens definition (inte fräsningsbananens mittlinje – ett 2 mm spår fräst med ett 2 mm borr har en 1 mm offset), måttoleranser för varje funktion, en definierad referenspunkt (X0/Y0-origo från vilket alla dimensioner mäts) och PTH/NPTH-beteckning för alla interna urskärningar.
För rektangulära brädor är detta enkelt. För brädor med skåror, invändiga urskärningar, rundade hörn eller icke-ortogonala kanter måste konstruktören tillhandahålla en mekanisk ritning bredvid Gerber-konturen, som anger alla kritiska dimensioner med toleranser, utgångspunkt och urskärningsspecifikationer. Utan den ackumuleras dimensionsfel över funktioner och tillverkningen kräver en konstruktörsfråga innan tillverkningen påbörjas.
Panelisering och SET-matriser: Designa det eller förlora kontrollen
När kort kräver SMT-panelmontering är det ett designansvar att definiera panellayouten – inte en standard för tillverkaren. Tillverkaren optimerar för deras produktionseffektivitet. Konstruktören vet var keramiska kondensatorer placeras nära potentiella brytpunkter, vilka kantmonterade komponenter som behöver utrymme i specifika avpanelningsriktningar och vilka dimensioner transportbandets räls har för den avsedda monteringslinjen.
Viktiga risker med att lämna paneldefinitionen till tillverkaren:
- Keramiska kondensatorer placerade inom 5 mm från flikbrytpunkter — depaneleringsspänningar spräcker dem, ett felläge som uppstår månader in i fältdriftsättningen
- Koppar finns inom 0.50 mm från V-skärningen — V-skärningen försvagar substratet och påfrestar kopparn vid snäppning
- Oregelbundna skivformer som inte är kapslade (alternerande 0°/180°) för att minimera skivspill
- Panelskenans dimensioner matchade inte monteringslinjens transportbandsbredd
Designbeslut: För alla kort som kräver SMT-panelmontering, inkludera en panellayoutfil eller ritning som specificerar kortets positioner och orienteringar, V-skåra eller flikprofiler och vilka kanter som får vilken behandling, skendimensioner (minst 5 mm), referensspecifikationer (1.0 mm kopparcirkel, 2.0 mm masköppning, minst 5 mm från valfri kant, 4 mm fritt område) och ett definierat panelreferensursprung.
Koppar-till-kant öppningar
- Koppar till mekanisk kortkant: minst 0.20 mm, helst 0.30 mm
- Koppar till V-skärlinje: minst 0.50 mm
- Keramiska kondensatorer till flikens brytpunkt: minst 5.0 mm — specificera routeravstånd där detta inte kan uppfyllas
Förberedelse av tillverkningsfil: Översättning av designintention till tillverkningsinstruktioner
Gerberpaketet som tillverkningsspecifikation
Gerber-filpaketet är den kompletta uppsättningen tillverkningsinstruktioner. Varje tvetydighet som tillverkaren måste lösa innan byggnationen ökar bearbetningstiden och introducerar risken för en lösning som inte överensstämmer med konstruktörens avsikt. Filförberedelse är ett designansvar, inte en administrativ uppgift.
Tillverkningsanteckningar: Specificera vad du behöver
- Material: Full kvalitet och Tg — ”Isola 370HR, Tg min 180°C, halogenfri”, inte ”Hög-Tg FR4” (tvetydigt mellan leverantörskvaliteter)
- Kopparvikter per lager: "30 ml yttre lager efter plätering; 120 ml inre lager" — inte "30 ml koppar"
- Ytfinish med tolerans: ”ENIG per IPC-4552, Ni 3–5 µm, Au 0.05–0.10 µm.” För kantkontakter: ”Elektropläterat hårt guld, Au 0.75–1.25 µm över Ni 3–5 µm” — mjukt ENIG-guld slits igenom efter under 100 kontaktinsättningar.
- IPC-klass: Klass 2 (standard) eller klass 3 (hög tillförlitlighet) — bestämmer minsta kopparplätering i via-rör, krav på ringformade ringar och inspektionsstandarder
- Via behandling efter typ: Om inget anges tillämpar tillverkaren en standard för alla via-typer
- Struktur för borrfil: ”PTH och NPTH i separata filer” — eliminerar den vanligaste tvetydigheten i borrfiler
- Kontrollerad impedans: Alla fem elementen — lager, spårbredd, mål, tolerans, referensplannamn
Checklista före inlämning
- Silkscreentryckbarhet DRC — tecken under 1.0 mm höjd eller 0.15 mm linjebredd flaggade och lösta
- Silkscreen-till-SMD-pad DRC — alla överlappningar löses före utmatning
- Spetsig vinkel DRC — vinkelbegränsning ≥90° aktiverad; droppformade linjer vid alla via- och pad-övergångar
- Flytande koppar DRC — all nätlös koppar tilldelad, borttagen eller annoterad som avsiktlig
- Internetavstånd DRC med överlappningskontroll av samma nät aktiverad
- Kortkontur verifierad, stängd och komplett — utgångspunkt definierad; spår i borrfilen; alla utskärningar kommenterade med tolerans och PTH/NPTH
- PTH och NPTH i separata borrfiler — anges i tillverkningsanteckningar
- Fristående Gerber-visare: lödmasköppningar bekräftade på alla SMD-plattor inklusive gjut- och fyllningsområden
- Via maskbehandling som anges i tillverkningsanteckningarna
- Panelritning ingår där SMT-panelmontering krävs
- Impedansspecifikation klar — alla fem element finns
- Tillverkningsanteckningar kompletta — material, kopparvikter per lager, ytfinish, IPC-klass, viabehandling, anteckning om borrfil
Highleaps DFM-granskning och tillverkningssupport
Highleap Electronics inkluderar DFM-granskning som ett standardsteg i varje beställning:
- Automatiserade kontroller: Spår/mellanrum, ringformad ring, spetsiga vinklar, silkscreentryckbarhet, maskbryggbredd, borr-till-koppar — returneras inom 24 timmar med koordinater och allvarlighetsgrad
- Teknisk granskning: Verifiering av staplingsimpedans mot faktisk tillgänglig prepreg, fullständighet av spårhål, granskning av kretskortskonturens utgångspunkt och toleranser, genomförbarhet av panellayout — kontroller som automatiserade verktyg inte kan replikera
- Monterings-DFM: Schablonöppningsareaförhållande, QFN-termoplattaspecifikation, högspänningsavstånd, komponentorientering — granskas samtidigt med DFM för bara kretskort när montering beställs
- Skriftlig DFM-rapport: Kritisk / större / mindre med specifika korrigeringsrekommendationer och Gerber-koordinater
Börja med en gratis DFM-granskad offert
Tillverkningsdata, granskningsverktyg och frågor om utgivning
De exporterade filerna måste definiera en enhetlig revision av brädan och monteringen. Lagerdata, borrinformation, placeringsdata och ritningskrav bör överensstämma innan produktionssläpp.
Ytterligare frågor om kretskortsdesign för tillverkningsregler och designbeslut
| Ingenjörsämne | Ingenjörsfråga |
|---|---|
| Vad är PCB-filer | Förstå .PCB-filer |

Rekommenderade inlägg
Tillverkning av USB-modem-kretskort och PCBA för LTE/5G-donglar och dataadaptrar
Tillverkning och montering av USB-modem-kretskort innebär en kompakt...
Anpassad smart motorcykelhjälms-PCB för uppkopplad ridning
En smart motorcykelhjälm kan kombinera en intercom,...
Tillverkning och montering av kretskort för bärbara haptiska västar för OEM-tillverkare av haptiska produkter med flera zoner
I en bärbar haptisk väst märker bäraren...
Tillverkning och montering av bärbara temperaturloggarkretskort för BLE-sensor-OEM:er
Ett bärbart temperaturlogger-kretskort är det elektroniska kortet...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.