
PCB-stiftlister: Guide för val och montering
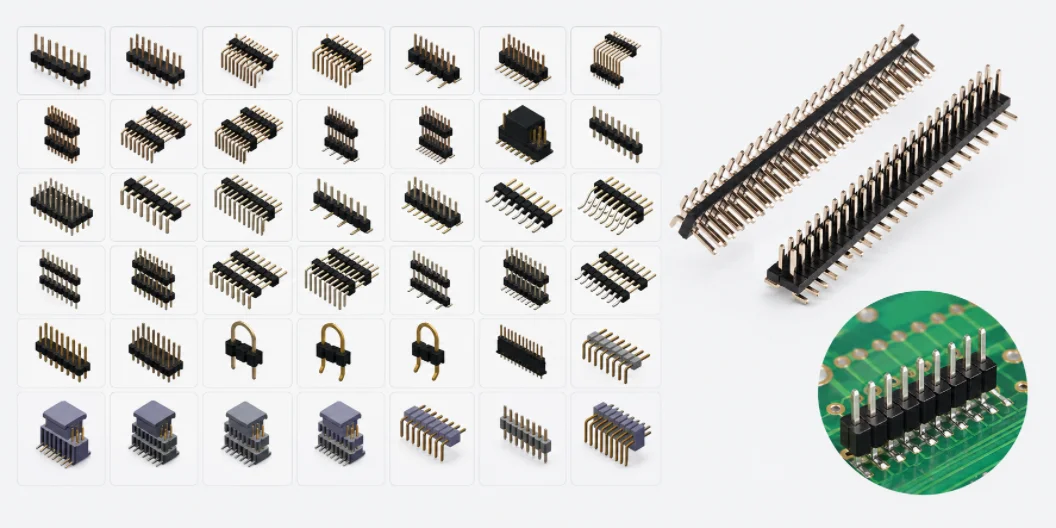
Figur 1. PCB-stifthuvuden
En kretskortsheader, eller pin header, är en rad (eller rader) av ledande stift med fast delning, lödda till ett kort för att ge anslutningspunkter, bygelpositioner eller ett sätt att stapla kort ihop. De ser triviala ut, men en header är en kontakt, och att välja fel kön, delning, orientering eller monteringsstil är en vanlig orsak till kort som inte passar ihop, går sönder mekaniskt eller inte kan monteras snyggt. Den här guiden förklarar vad en kretskortsheader är, specifikationerna som definierar en, skillnaden mellan hålmonterade och ytmonterade typer, och hur man sätter ut och löder dem på ett tillförlitligt sätt.
Viktiga takeaways
- En header specificeras efter kön, delning, antal stift och rader, orientering, monteringstyp, strömklassning, plätering och anslutningscykler.
- 2.54 mm (0.1 tum) är den vanligaste stigningen och de facto-standarden; finare stigningar (2.00, 1.27, 1.00 mm) sparar utrymme.
- Genomgående hålmonterade grenrör är mekaniskt starka; ytmonterade grenrör sparar utrymme men behöver ett mekaniskt förankringselement för spänningar.
- Höljda, nyckelförsedda och polariserade stiftlister förhindrar omvända eller feljusterade anslutningar.
- Fotavtrycket (hål- eller plattstorlek, innerkant, mekanisk hållfasthet) och lödmetoden måste matcha den koppling du väljer.
Innehållsförteckning
- Vad en pinheader är och var den används
- Specifikationerna som definierar en rubrik
- Nuvarande märkning: Effekt vs. Signalhuvuden
- Stigning: Varför 2.54 mm är standarden
- Genomgående hål kontra ytmonterade kontaktlister
- Höljda, nyckelförsedda och polariserade stiftlister
- Kort-till-kort-stapling
- Fotavtryck och mekanisk design
- Lödning och monteringsanvisningar
- Vanliga frågor om partihandel med mat och dryck
Vad en pinheader är och var den används
En stiftlist ger en enkel, repeterbar elektrisk anslutning vid en rad stift som är placerade med regelbunden delning. Plastisolering håller stiften på plats och bestämmer avståndet, och stiften löds fast i kortet. Listlist dyker upp nästan överallt:
- Kort-till-kort-anslutningar, koppla ihop en header på ett kort med en sockel på ett annat.
- Kort-till-ledning-anslutningar, där en kabel med matchande hölje ansluts till huvuddelen.
- Jumpers och konfiguration, där en shunt överbryggar två pinnar för att ställa in ett alternativ.
- Programmering och felsökningsportar, såsom headers som används för att flasha en mikrokontroller.
- Expansionskontakter, som staplingshuvudena på populära utvecklingskort.
Eftersom en header är ett kopplingsgränssnitt handlar valet egentligen om vad den ansluts till. Bestäm det först, sedan följer specifikationerna nedan naturligt.
Specifikationerna som definierar en rubrik
En header beskrivs fullständigt av en handfull parametrar. Att få alla rätt är det som gör att de två delarna passar ihop och förblir tillförlitliga.
| Parameter | Montering | Vad det påverkar |
|---|---|---|
| Kön | Hane (stift) eller hona (uttag) | Vad den parar sig med |
| Tonhöjd | 2.54, 2.00, 1.27, 1.00 mm | Storlek, densitet, parningspartner |
| Stift och rader | Enkel, dubbel eller flerradig; valfritt antal käglar | Tillgängliga anslutningar, utrymmesstorlek |
| Riktning | Rak (vertikal) eller rätvinklig | Monteringsriktning i förhållande till kortet |
| Montering | Genomgående hålmontering (THT) eller ytmontering (SMD) | Styrka och monteringsmetod |
| Nuvarande omdöme | Ampere per stift från databladet | Lämplighet för effekt kontra signal |
| Plätering | Guld-, tenn- eller selektiv plätering | Kontaktpålitlighet och kostnad |
| Parningscykler | Nominellt antal insättningar | Livet under upprepad kontakt |
En bra vana är att specificera headern och dess partner tillsammans, vilket bekräftar att pitch, pinnantal, kön och kontaktarrangemang matchar. De flesta parningsfel beror på att delar blandas som aldrig var avsedda att passa.
Nuvarande märkning: Effekt vs. Signalhuvuden
Alla headers har inte samma belastning. En som enbart används för signaler har helt andra krav än en som levererar effekt, och det är strömstyrkan som skiljer dem åt.
Vad som avgör det nuvarande betyget
- Kontaktstorlek och stiftens tvärsnitt.
- Plätering, vilket påverkar kontaktmotstånd och uppvärmning.
- Hur många intilliggande stift belastas samtidigt, vilket kräver nedklassning.
- Den temperaturökning som konstruktionen tål.
| Använda | Typiskt tillvägagångssätt |
|---|---|
| Signal | Standard små stift; strömmen är minimal |
| Måttlig kraft | Större stift, eller flera stift parallellkopplade för att dela strömmen |
| Hög kraft | Dedikerade strömkontakter istället för standardkontakter |
För signaler räcker det med en standard 2.54 mm-kontakt. För strömförsörjning, kontrollera tillverkarens strömklassning per stift, nedklassa för intilliggande belastade stift och temperatur, och parallellkoppla antingen flera stift eller flytta till en dedikerad strömkontakt vid högre strömstyrka. Att dra matningsspåren till och från en strömkontakt är en del av strömhanteringen på kortnivå som verifieras under kretskortsmontering , och den kopplas till de bredare termiska och strömbesluten bakom tillverkning av kraftelektronik.
Stigning: Varför 2.54 mm är standarden
Pitch är avståndet mellan stiftens centrum, och det är det första man måste få rätt eftersom headern och dess partner måste dela det exakt.
De gemensamma platserna
- 2.54 mm (0.1 tum) är den klassiska, ANSI/JEDEC-anpassade standarden. Den är lätt att löda för hand, robust och matchas av ett brett utbud av kablar, uttag och prototyphårdvara, vilket gör den till standard för de flesta allmänna arbeten.
- 2.00 mm trimmar storleken samtidigt som den är lätt att hantera.
- 1.27 mm ungefär fördubblar densiteten och är vanligt där utrymmet är trångt.
- 1.00 mm och finare stigningar packar flest anslutningar på minsta möjliga utrymme men är svårare att montera och hantera.
Välj den största delning som passar din utrymmesbudget. En finare delning köper densitet på bekostnad av mekanisk robusthet, monteringssvårigheter och ibland tillgången på matchande delar.
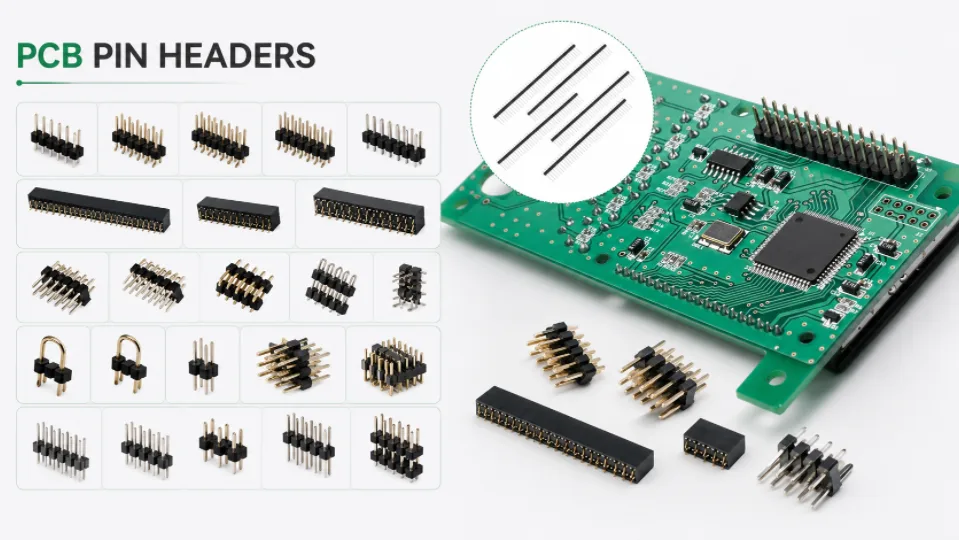
Figur 2. Detaljer om kretskortsstifthuvuden
Genomgående hål kontra ytmonterade kontaktlister
Hur headern fästs på kortet är lika mycket ett strukturellt beslut som ett elektriskt.
| Aspect | Genomgående hål (THT) | Ytmontering (SMD) |
|---|---|---|
| Mekanisk styrka | Hög; stift förankrade genom brädan | Lägre; dynorna kan lyftas under belastning |
| Upprepad insättning | Tolererar frekvent parning bra | Behöver ett ankare för tung användning |
| Montage | Våglödning, selektiv lödning eller handlödning | Omsmält med resten av SMT-delarna |
| Styrelseutrymme | Hål upptar de inre lagren | Inga hål; frigör utrymme vid fräsning |
För kontakter som ofta ansluts och dras ur, eller som utsätts för mekanisk belastning, är hålmontering vanligtvis det säkrare valet eftersom stiften är förankrade genom kortet. Ytmonterade lister håller kortet i en enda process och frigör kabeldragning i det inre lagret, men för allt som utsätts för upprepade insticks- eller sidobelastningar, lägg till ett mekaniskt ankare, till exempel en hålmonterad tapp eller en fasthållningsflik, så att belastningen inte bara hamnar på lödfogarna. Hur som helst sker lödningen under kretskortsmonteringen, och monteringsstilen avgör vilken process som används.
Höljda, nyckelförsedda och polariserade stiftlister
En vanlig koppling ger inget skydd mot att bli felaktigt ansluten. Flera varianter har detta skydd.
- Höljda (box) rubriker Omge stiften med en plastvägg, skydda dem och styr kontakten.
- Nyckelrade rubriker lägg till en springa eller ett skåra så att kontakten bara passar på ett sätt, vilket förhindrar en omvänd anslutning.
- Polariserade layouter Använd en blockerad stift eller en asymmetrisk funktion för att framtvinga orientering.
För alla anslutningar där omvänd kontakt skulle skada kortet, en programmeringsport, en strömingång eller en flatkabel, välj en skärmad och kodad kontaktlist. Den lilla extra kostnaden är mycket billigare än ett fel på fältet orsakat av en bakvänd anslutning.
Kort-till-kort-stapling
Lister är ett vanligt sätt att stapla kort, där en hanlist på ett kort paras ihop med en honsockel på ett annat för att skapa en kompakt, separerbar enhet. De viktigaste parametrarna är stapelhöjden (inställd av list- och sockelgeometrin), justering och mekaniskt stöd.
Staplade kort utsätter kontakterna för böjning och vibrationer, så mekaniskt stöd, distanser eller en ram avlastar stiften. Där en stapel skulle vara hög, ömtålig eller utsättas för konstant rörelse, är en flexibel sammankoppling ibland det bättre svaret: en styv-flexibel konstruktion kan ersätta kort-till-kort-kontakter helt med en integrerad flexibel sektion, vilket tar bort ett kopplingsgränssnitt som kan lossna eller bli utmattat. Huruvida man ska använda staplingslister eller en integrerad flexlänk är en avvägning mellan modularitet och tillförlitlighet.
Fotavtryck och mekanisk design
En header fungerar bara om dess fotavtryck matchar delen och kortet klarar belastningen.
Att få markmönstret rätt
Använd tillverkarens rekommenderade yta. För genomgående hål måste håldiametern passa stiftstorleken med rätt spelrum, varken så hårt att stiftet inte sitter i eller så löst att skarven är svag, och den ringformade ringen måste vara tillräcklig. För ytmonterade stift måste plattstorleken och hålytan matcha delen och lämna utrymme för placering och inspektion. Fel hål- eller plattstorlek är en vanlig orsak till att stiftlister inte passar eller löder dåligt, och det är precis den typen av fel som en DFM-granskning upptäcker före tillverkning.
Mekanisk robusthet
Kontaktlister tar hanteringskrafter, så placera dem där kortet stöds, håll dem borta från böjda områden och lägg till monteringshål eller distanser nära kontakter som bär belastning. Vid högt antal stift eller tung användning ger pläterade genomgående hål den starkaste mekaniska bindningen, vilket är en del av anledningen till att genomgående kontaktlister fortfarande är populära för kontakter. Hål- och pläteringskvalitet är i sig en funktion av kretskortstillverkningskvaliteten , så tillverkningsprocessen och valet av kontaktlister samverkar.
Lödning och monteringsanvisningar
Monteringssättet avgör hur listen löds, och några praktiska punkter gör att skarvarna är tillförlitliga.
- Genomgående hålsgrenrör löds med våglödning, selektiv lödning eller handlödning, ofta efter att de ytmonterade delarna har omlödits. Stiften förankras genom kortet, vilket ger starka fogar som är lämpade för upprepad sammankoppling.
- Ytmonterade lister återsmälts med resten av SMT-enheten. Eftersom skarven endast är på ytan är ett mekaniskt ankare värdefullt för alla grenrör som kommer att utsättas för spänningar.
- Blandade brädor Med både SMT- och hålmonteringsdelar, kör först ytmonteringsprocessen och lägg sedan till hålmonteringsgrenrören, ett rutinmässigt hybridflöde.
Genom att berätta för din montör vilka headers som är hålmonterade och vilka som är ytmonterade kan de planera rätt process, vilket är viktigast vid volymmontering. En verkstad som erbjuder kretskortsmontering i hög volym med både reflow och selektiv lödning eller våglödning kan bygga ett blandat kort rent och repeterbart.
Specificera listen med dess fullständiga parameteruppsättning, matcha den med dess koppling, ge den korrekt form och mekaniskt stöd, och välj den lödprocess som passar. Genom att göra det förvandlas en enkel komponent till en anslutning du kan lita på. Du kan läsa mer om Highleap Electronics och hur vi hanterar blandad hålmontering och ytmontering.
Vanliga frågor om partihandel med mat och dryck
Vilken är den vanligaste pitchen för pinheaders?
2.54 mm (0.1 tum) är den vanligaste och de facto-standarden. Den är lätt att löda för hand och matchas av ett stort utbud av kablar, uttag och prototyptillbehör. Finare stigning som 2.00, 1.27 och 1.00 mm sparar utrymme men är svårare att hantera.
Ska jag använda hålmonterade eller ytmonterade kontakter?
Använd genomgående hål för kontakter som är inkopplade ofta eller utsätts för mekanisk belastning, eftersom stiften förankras genom kortet för styrka. Ytmonterade stiftlister sparar utrymme och håller kortet i en enda process, men lägg till ett mekaniskt ankare om stiftlisten utsätts för belastning.
Hur förhindrar jag att en kontakt sätts i bakvänt?
Använd en skärmad och nyckelförsedd kontakt. Skyddet skyddar och styr stiften, och nyckeln (en springa eller ett skåra) gör att kontakten bara passar på ett sätt. Detta rekommenderas starkt för strömingångar, programmeringsportar och bandkablar.
Vilken hålstorlek bör ett genomgående hålsmunstycke använda?
Följ tillverkarens rekommenderade hålmönster. Hålet måste passa stiftets diameter med korrekt spelrum, med en tillräcklig ringformad ring, varken för hårt för att sätta sig eller för löst för en stark skarv. En DFM-granskning före tillverkning bekräftar att hålen är korrekta.
Kan jag stapla två brädor med överstycken?
Ja. Koppla ihop en hankontakt på det ena kortet med en honkontakt på det andra, och ställ in stackhöjden med den valda geometrin. Stöd stacken mekaniskt med distanser eller en ram så att vibrationer och böjning inte belastar stiften. För krävande fall kan en styv, flexibel länk ersätta kontakterna.
Är SMD- och hålmonterade kontakter lödda på samma sätt?
Nej. Ytmonterade lister är omlödda med de andra SMT-delarna, medan hålmonterade lister är våg-, selektiva eller handlödda, vanligtvis efter omlödning. På ett blandat kort körs SMT-processen först, sedan läggs hålmonterade lister till.
Hur mycket ström kan en pin-header bära?
Det beror på kontaktstorlek, plätering, hur många intilliggande stift som belastas och den tillåtna temperaturökningen, så kontrollera tillverkarens märkning per stift och nedklassificering för verkliga förhållanden. Standard 2.54 mm-stiftlister fungerar bra för signaler; för ström, parallellkoppla flera stift eller använd en dedikerad strömkontakt och dimensionera matningsspåren därefter under kretskortstillverkningen.

Rekommenderade inlägg

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.