
PCBA-testmetoder: AOI, ICT, flygande prob och funktionstest
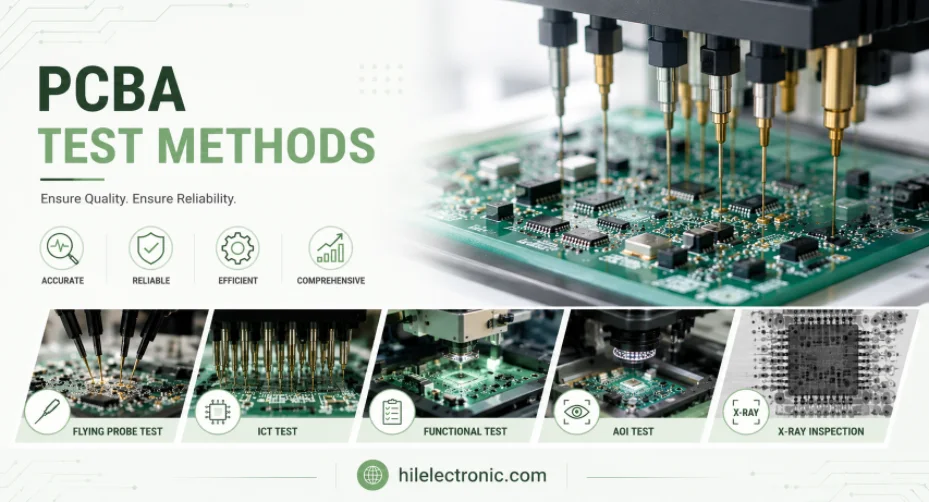
Figur 1. Bild av PCBA-testmetoder för granskning av Highleap Electronics kretskortstillverkning och montering.
PCBA-testning är hur en kontraktstillverkare bevisar att ett monterat kort är korrekt byggt och fungerar – och det finns inget enskilt test som fångar allt. Verklig produktion staplar flera metoder: optisk inspektion för placering, elektriskt test för komponenter och anslutning, och funktionstest för beteende. Att välja rätt kombination för ditt kort och volym är det som balanserar kostnad mot defekttäckning. Den här guiden förklarar de viktigaste PCBA-testmetoderna, vad var och en fångar, hur de passar ihop och hur Highleap Electronics tillämpar dem.
1. Vilka är de viktigaste PCBA-testmetoderna?
De viktigaste testmetoderna för PCBA är automatiserad optisk inspektion (AOI), röntgeninspektion, kretsprovning (ICT), flygande probtestning och funktionstest, med inbränning för produkter med hög tillförlitlighet. De delas in i tre grupper baserat på vad de verifierar: inspektionsmetoder kontrollerar att delar finns och är korrekt placerade, elektriska metoder kontrollerar anslutningsmöjligheter och komponentvärden, och funktionella metoder kontrollerar att kortet faktiskt gör sitt jobb.
| Metod | fångster | Typ |
|---|---|---|
| AOI | Saknade/felplacerade delar, lödfel | Optisk inspektion |
| Röntgen | Dolda fogar under BGA:er, hålrum | Optisk inspektion |
| ICT | Öppningar, shorts, felaktiga/saknade värden | Eltest |
| Flygande sond | Öppningar, kortspel, värden (ingen match) | Eltest |
| Funktionell | Verkligt beteende, firmware, I/O | Funktionellt test |
Ingen enskild metod är tillräcklig – AOI ser en skarv men kan inte bekräfta ett motstånds värde, ICT mäter värdet men kan inte bekräfta att kortet startar, och funktionstest bekräftar att det startar men kanske inte lokaliserar en specifik dålig skarv. Det är därför produktionen kombinerar dem, en metod som bygger på en tydlig design-för-testbarhetsplan , och den övergripande bilden är vad bra kretskortstestning sammanför.
2. AOI och röntgen: inspektion av placering och dolda leder
AOI använder kameror för att verifiera att komponenterna finns, är korrekt placerade och korrekt lödda på synliga skarvar, medan röntgeninspekterar de skarvar som kameror inte kan se – under BGA:er och andra bottenterminerade kapslar. Tillsammans upptäcker de placerings- och lödfel som utgör en stor andel av monteringsfelen, innan några elektriska tester körs.
Automatiserad optisk inspektion jämför varje kort mot en känd referens, och flaggar saknade delar, feljusterade eller tombstone-komponenter, fel polaritet och synliga lödproblem med hög hastighet och konsistens – mycket mer tillförlitligt än manuell inspektion. För dolda fogar tittar röntgeninspektion igenom paketet för att verifiera kulleder och upptäcka hålrum under BGA:er, vilket är det enda sättet att bekräfta dessa anslutningar utan destruktiv testning. Eftersom AOI och röntgen är beröringsfria behöver de ingen fixtur och tillämpas från prototyp till volym, vilket gör dem till den första försvarslinjen inom automatiserad optisk inspektionsbaserad kvalitetskontroll.
3. IKT kontra flygande sond: elektriskt test för anslutning
In-circuit-test (ICT) använder en specialanpassad fixtur för att elektriskt verifiera öppningar, kortslutningar och komponentvärden mycket snabbt, medan test med flygande prober gör samma kontroller med rörliga prober och ingen fixtur – utbyteshastighet för noll verktygskostnad. Båda bevisar att kortet är elektriskt korrekt monterat; det rätta beror på volymen:
- Test i kretsen pressar stift på varje probnät genom en dedikerad fixtur, och mäter varje komponent och anslutning på några sekunder – perfekt för produktion när fixturkostnaden är amorterad, vilket beskrivs i denna översikt av test i kretsen.
- Flygande sond flyttar några sonder över kortet för att göra samma mätningar utan fixtur, vilket är långsammare per kort men perfekt för prototyper och låg volym där designen kan ändras; se hur flygande probtest fungerar.
Beslutet speglar ekonomin för testfixturen: flygande prob tidigt när kvantiteterna är små och konstruktionen fortfarande är i rörelse, ICT senare när volymen motiverar fixturen och du behöver dataflöde. Båda är beroende av att kortet ger tillräcklig teståtkomst, vilket är anledningen till att planering av elektriska tester hör hemma i designfasen, inte efter montering.
4. Funktionstestning och inbränningstestning: bevisa att kortet fungerar
Funktionstest startar det monterade kortet och testar det på samma sätt som slutprodukten gör – kontrollerar att det startar, kör sin firmware och producerar korrekta in- och utgångar – medan inbränning kör kortet under ström och stress under en längre period för att upptäcka tidiga fel. Dessa är metoder som bekräftar att kortet gör sitt faktiska jobb, inte bara att det är korrekt monterat.
Funktionstestning är det närmaste alternativet till verklig användning: det kan verifiera kommunikationsgränssnitt, sensoravläsningar, strömförsörjningsskenor under belastning och programmerat beteende, ofta med hjälp av en anpassad testuppsättning som emulerar kortets miljö. Det är det naturliga komplementet till inspektion och kretstestning – dessa bekräftar att kortet är rätt byggt, medan funktionstestning bekräftar att det fungerar korrekt. För produkter där fältfel är kostsamma, lägger inbränningstestning till en stress-och-genomströmningsperiod som sållar bort komponenter som är benägna att haverera tidigt, så att de enheter som levereras har överlevt sina mest riskfyllda timmar på linjen snarare än ute i fält.
Figur 2. Tillverkningsdetaljer för PCBA-testmetoder bör kontrolleras före offert och produktion.
5. Hur mycket testtäckning behöver ditt kretskort egentligen?
Rätt mängd testtäckning är det minimum som pålitligt upptäcker de defekter som din produkt inte kan levereras med – drivet av tillförlitlighetskrav, produktionsvolym, kortkomplexitet och kostnaden för ett fältfel, inte genom att testa så mycket som möjligt. Att övertesta ett enkelt kort med låg risk slösar pengar; att undertesta ett kritiskt kort riskerar dyra fältresultat. Det förnuftiga sättet att avgränsa det är att jämföra metoder med tre frågor:
- Vilka defekter får aldrig försvinna? Kartlägg dina verkliga felrisker – dåliga kopplingar, felaktiga värden, fel i firmware, marginell prestanda – till de metoder som fångar upp var och en, så att täckningen är avsiktlig snarare än vanemässig.
- Vad kostar ett misslyckande i fält? En konsumentpryl och en medicinsk eller bilbaserad kretskort motiverar helt olika testinvesteringar, eftersom en retur eller återkallelse av den senare överstiger kostnaden för mer grundliga tester.
- Vad är volymen? Prototyper och små serier lutar sig mot fixturlös flygande prob och inspektion; högre volym motiverar en ICT-fixtur och automatiserat funktionstest för genomströmning.
En typisk lagerstrategi ser ut så här: AOI och röntgen på varje byggnation för att upptäcka placerings- och dolda skarvdefekter, elektriskt test (flygande prob tidigt, ICT vid volym) för att upptäcka öppningar, kortslutningar och felaktiga värden, och funktionstest för att bekräfta att kortet fungerar som avsett – med inbränning tillagd endast för produkter med hög tillförlitlighet. Detta matchar testet med risken och ekonomin, samma disciplinerade avvägning bakom att välja mellan lågvolym- och högvolymsproduktion. Avgörande är att varje metod är beroende av att kortet exponerar den åtkomst det behöver, så täckningen bestäms i designen genom en sund design-för-testbarhetsplan – inte bultad på efter montering, när de billigaste alternativen redan är borta.
6. Hur Highleap bygger er PCBA-teststrategi
Highleap bygger en skiktad teststrategi anpassad till ditt kort och din volym – AOI och röntgen på varje byggnation, elektriskt test med ICT eller flygande prob per volym, och funktionell eller inbränningstestning där produkten behöver det. Målet är rätt defekttäckning till rätt kostnad, snarare än att övertesta ett enkelt kort eller undertesta ett kritiskt.
Detta levereras inom nyckelfärdig montering , där inspektion och testning är en del av bygget snarare än en eftertanke, och det börjar med en testbarhetsgranskning så att kortet exponerar den åtkomst som varje metod behöver. Eftersom teståtkomst inte kan läggas till efter layout, skyddar en tidig upptäckt av luckor genom en tillverkningsbarhetsgranskning din testtäckning. När du begär en offert, berätta för oss vilka defekter testet måste upptäcka, din målvolym och om funktionell eller inbränningstestning krävs, så att testplanen är korrekt avgränsad.
7. Vanliga frågor om PCBA-testning
Vad står PCBA för?
PCBA står för Printed Circuit Board Assembly – ett kretskort vars komponenter är fastlödda. PCBA-testning verifierar därför det besatta, monterade kortet, till skillnad från elektrisk testning av kretskortet med bara kretskort före montering.
Vad är en gyllene tavla i PCBA-testning?
Ett gyllene kort (eller ett bra kort) är en verifierad perfekt sammansättning som används som referens för jämförelse av AOI och funktionstester. Att skapa ett tillförlitligt gyllene prov är ett viktigt steg i programmeringen av ett test för en ny produkt.
Är varje bräda testad, eller bara ett prov?
Det beror på den överenskomna planen: AOI körs vanligtvis på varje kort, medan mer tidskrävande tester kan vara 100 % eller samplade baserat på tillförlitlighetskrav och volym. Kritiska produkter testas vanligtvis till 100 %, inklusive funktionstest.
Vad är skillnaden mellan online- och offline-testning?
Inline-testning sker automatiskt när korten rör sig längs produktionslinjen, vilket maximerar genomströmningen. Offline-testning utförs på en separat station, vilket är mer flexibelt för komplexa funktionstester och lägre volymer. Många linjer kombinerar båda.
Vem utvecklar funktionstestet för mitt moderkort?
Utveckling av funktionstester är vanligtvis ett samarbete: kunden definierar kriterierna för godkänt/underkänt och förväntat beteende, och tillverkaren bygger testoppställningen och fixturen. Tydliga testspecifikationer i förväg gör detta snabbare och billigare.
Kan PCBA-testning upptäcka en trasig komponent som fortfarande uppfyller specifikationerna?
Inkretstester fångar felaktiga värden eller värden utanför toleransområdet, men en marginell del som passerar elektriskt kan slinka igenom – vilket är anledningen till att funktionstester (och inbränning för kritiska produkter) läggs till för att fånga beteende och fel tidiga i livscykeln som mätningar ensamma missar.

Rekommenderade inlägg

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.