
Guide för montering av kretskort
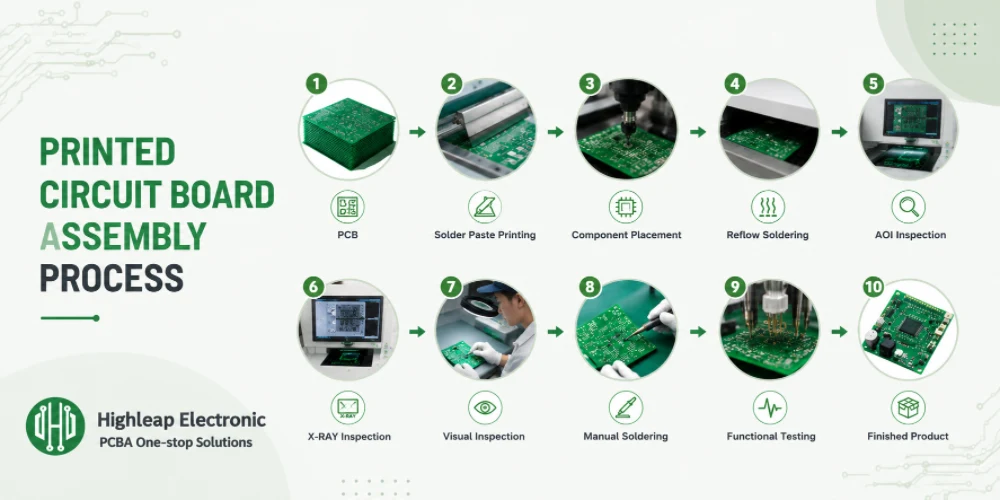
Figur 1. Monteringsprocess för kretskort
Senast uppdaterad: maj 2026 · En komplett genomgång av hur kretskort fylls och verifieras
Kretskortsmonteringsprocessen ( PCBA ) är den sekvens som förvandlar ett bart kort och en hög med komponenter till en färdig, testad elektronisk enhet. Modern montering är mestadels ytmonterad (SMT): lödpasta trycks på kortet, komponenterna placeras med maskin och hela kortet omformas i en ugn. Genomgående håldelar läggs till separat, sedan inspekteras, testas och förpackas kortet. Den här guiden går igenom varje steg i ordning, förklarar utrustningen och inspektionen vid varje steg, och visar var SMT och genomgående hål skiljer sig åt.
Före kretskortsmonteringsprocessen: Filer, stycklista och schablon
Monteringen börjar innan någon lödning appliceras. Montören behöver tre dataset som måste överensstämma med varandra: stycklistan ( varje del, dess värde och tillverkarens artikelnummer), centroid-/pick-and-place-filen (varje dels XY-position, rotation och sida) och en monteringsritning (polaritet, stift ett, referenspunkter och eventuella anteckningar om att de inte passar). En DFM/DFA-kontroll bekräftar att fotavtryck, avstånd och kantfrigångar är korrekta. Från pastalagret produceras en laserskuren stencil så att pasta bara kan appliceras där den behövs.
SMT-monteringsprocessen, steg för steg
1. Lödpastautskrift
Det bara kortet kläms fast under schablonen, och en gummiskrapa sveper lödpasta – en blandning av små lödkulor och flussmedel – genom schablonöppningarna och ner på plattorna. Öppningsstorlek, schablontjocklek och gummiskrapans tryck styr tillsammans hur mycket pasta som landar på varje platta, vilket är den enskilt största faktorn för fogkvaliteten nedströms.
2. Inspektion av lödpasta (SPI)
Många linjer har automatiserad SPI för att mäta pastavolym, höjd och registrering på varje dyna innan komponenterna går sönder. Att upptäcka en igensatt öppning eller ett fläckigt material här är mycket billigare än att hitta den resulterande defekten efter omsmältning.
3. Pick-and-place
Höghastighetsplaceringsmaskiner plockar komponenter från rullar, brickor och rör och placerar dem på den våta pastan vid koordinaterna i centroidfilen. Visionssystem verifierar varje dels orientering när den placeras. En enda maskin kan placera tiotusentals delar per timme.
4. Återflödeslödning
Det belagda kortet passerar genom en reflow-ugn på en kontrollerad termisk profil med fyra zoner: förvärmning (uppvärmning av kortet försiktigt), blötläggning (utjämning av temperaturen och aktivering av flussmedlet), reflow (topptemperaturen smälter lödningen så att den väter lödplattorna och bildar skarvar) och kylning (stelnar skarvarna). Att få denna profil rätt – matchad med lödpastan och kortets termiska massa – är det som skiljer blanka, stabila skarvar från kalla skarvar, hålrum och tombstone-delar.
5. Andra sidan (om dubbelsidig)
Om båda sidorna har ytbehandlingsdelar vänds kortet och sekvensen från utskrift–placering–omsmältning upprepas för den andra sidan, där de tyngre eller mer värmetåliga delarna vanligtvis överlever den andra sidan.
Genomgående hålkomponentmontering (THT)
Kontaktdon, stora elektrolytkondensatorer och andra genomgående hål (THT) delar sätts in i pläterade hål efter ytmontering. Det finns tre vanliga sätt att löda dem:
- Våglödning: Kortet passerar över en våg av smält lödtenn som fyller hålen – effektivt för många genomgående hålskarvar samtidigt.
- Selektiv lödning: Ett litet munstycke löder specifika fogar, perfekt när bara ett fåtal genomgående håldelar sitter bland känsliga SMT-komponenter.
- Fäst-i-klistra (påträngande omflöde): Pasta trycks i hålen och de genomgående hålen omlöds tillsammans med SMT, vilket eliminerar ett separat lödningssteg på blandade kort.
- Handlödning: för prototyper, delar med udda former och låga volymer.
Inspektion och testmetoder för kretskortsmontering
Verifiering sker i lager, matchade mot risken på tavlan:
| Metod | Vad den kontrollerar |
|---|---|
| AOI (automatiserad optisk) | Närvaro, justering, polaritet och synliga lödfel |
| Röntgen (AXI) | Dolda fogar under BGA och QFN; hålrum; överbryggningar som du inte kan se |
| ICT (test i kretsen) | Komponentvärden, öppnar/kortsluter via testpunkter eller en spikbädd |
| FCT (funktionstest) | Brädan beter sig som produkten ska när den är strömförsörjd och motionerad. |
Ett typiskt flöde kör AOI efter omsmältning, röntgen där det finns area-array-delar, och ICT och/eller FCT innan kortet lämnar fabriken. Första artikelinspektionen godkänner den första byggnationen av en batch.
Rengöring, beläggning och slutliga monteringssteg
- Rengöring: Om ett vattenlösligt eller aktiverat flussmedel har använts tvättas och torkas skivan; rester som inte är rena kan finnas kvar eller rengöras beroende på behovet.
- Programmering: Firmware laddas in i mikrokontroller och minne, antingen före montering eller i kretsen efteråt.
- Konform beläggning: En skyddande film appliceras där produkten utsätts för fukt, damm eller vibrationer.
- Slutbesiktning och förpackning: en sista visuell och funktionell kontroll, sedan ESD-säker packning, märkning och eventuell box-build-integrering.
Vanliga PCB-monteringsfel och deras orsaker
De flesta PCBA-defekter kan härledas till pastavolym, reflow-profil eller fotavtrycksdesign. Att känna till orsaken är det som gör att en linje kan förhindra defekten snarare än att bara skrapa kortet.
| defekt | Typisk orsak | Förebyggande |
|---|---|---|
| Gravstenläggning (chipdelen står upp) | Ojämn uppvärmning av dynorna eller ojämn pasta på de två dynorna | Balansera storlekar/termer på dynorna; justera blötläggningszonen; lika stora öppningar |
| Löd överbryggning (kortslutningar mellan stiften) | För mycket pasta, eller öppningar för stora för fin pitch | Minska bländarstorleken; kontrollera schablonen; verifiera med SPI |
| Kall/matt fog | Topptemperaturen för återflöde är för låg eller tiden är för kort | Profil enligt pastaspecifikationen; verifiera ugnszoner |
| tomrum (gas instängd i leden) | Flussutgasning, dålig vätning, stora termiska dynor | Ventilerad dyna/öppningsdesign; profilramp; verifiera med röntgen |
| Otillräckligt lödning | För lite pasta, igensatta eller för små öppningar | Öka bländaren; rengör schablonen; kontrollera gummiskrapans tryck |
| Komponentförskjutning / skevhet | Placeringsfel eller flyttal under omflöde | Kontrollera placeringsnoggrannheten; symmetriska dynor; korrekt pastavolym |
| Lödkulor / pärlslipning | Kliststänk, fukt eller för snabb upprampning | Justera rampen; kontrollera pastaförvaring; rengör schablonen |
Reflow-lödningsprofilen förklarad
Reflowugnen är hjärtat i SMT, och dess fyrzoniga termiska profil är vad stegen ovan tjänar. Varje zon har en funktion, och hela profilen måste matcha lödpastans datablad och kortets termiska massa.
| Zon | Vad den gör | Om det är fel |
|---|---|---|
| Förvärma | Ökar brädans hastighet i kontrollerad takt | För snabbt → stänk, lödbollar, termisk chock |
| Blöta | Jämnar ut temperaturen, aktiverar flödet | För kort → ojämn uppvärmning, tombstoning |
| Återflöde (topp) | Smälter lödtenn så att det väter dynorna och bildar skarvar | För lågt → kalla leder; för högt → skadade delar |
| Kylning | Stelnar leder till en finkornig struktur | För långsam → svaga, grova leder |
SMT vs. hålmontering
| Aspect | SMT | Genom hål |
|---|---|---|
| Montering | På ytan, båda sidor | Ledningar genom hål |
| Densitet | Hög, miniatyriserad | Sänk |
| Mekanisk styrka | Bra för smådelar | Starkast — bäst för kontakter |
| Behandla | Skriv ut, placera, omforma | Infoga, våg/selektiv/PiP |
De flesta kort idag är blandtekniker : SMT för huvuddelen av komponenterna och hålmonterade kontakter och högbelastade delar.
PCB-designval för enklare montering (DFA)
- Tillhandahåll fullständiga, överensstämmande data för stycklista, centroid och monteringsritningar.
- Markera polaritet, stift ett, referenspunkter och delar som inte passar entydigt.
- Balansera kopparn och tillsätt termisk avlastning så att delarna värms upp jämnt vid återsmältning.
- Håll tillräckligt avstånd och kantfrigång för placering och eventuell våg-/selektiv fixtur.
- Designa teståtkomst — pads eller en header — om ICT eller FCT planeras.
PCB-monteringstjänster på Highleap
Highleap Electronics (grundat 2002) bedriver ytmontering och hålmontering med ovanstående inspektions- och teststeg inbyggda i arbetsflödet, från prototypmängder till volym:
- PCB-montering och nyckelfärdig PCBA som täcker inköp genom färdiga brädor.
- SMT-förmåga med fine-pitch och BGA-placering.
- Verifiering i flera lager: AOI, röntgen, funktionstestning, omfattande inspektionoch första artikelinspektion.
- DFA-granskning så monteringsproblem upptäcks innan linjen startar.
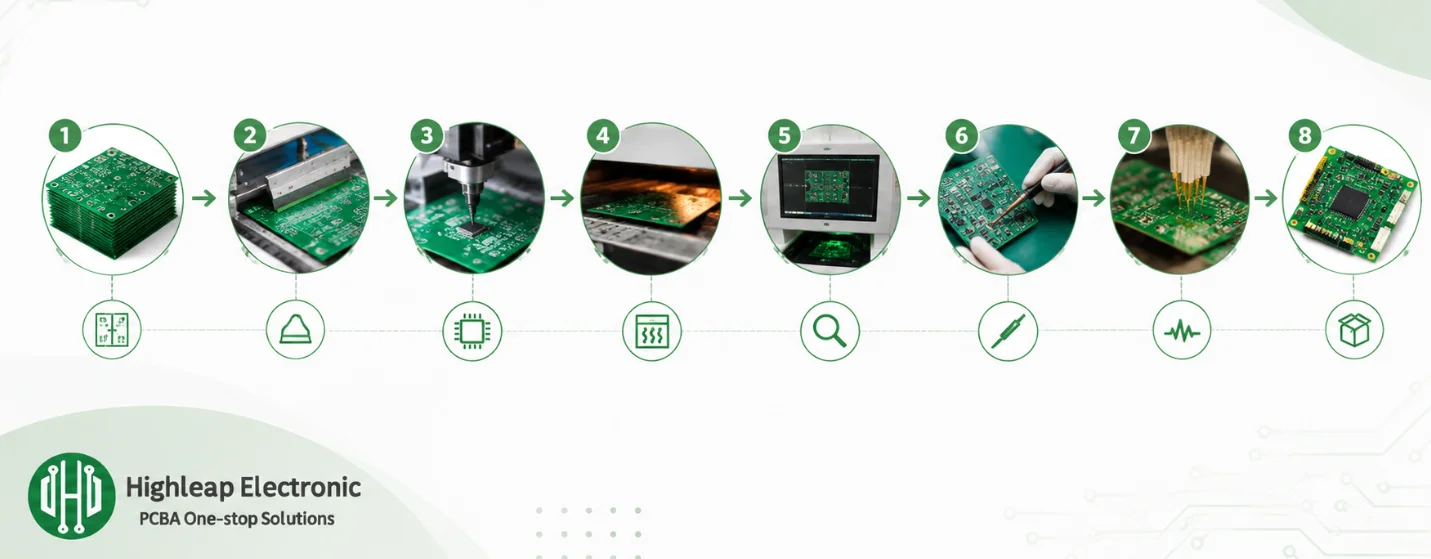
Figur 2. Detaljer om monteringsprocessen för kretskort
Vanliga frågor om PCB-monteringsprocess
Vilka är de viktigaste stegen vid montering av kretskort?
Lödpastatryckning, pastainspektion, pick-and-place, reflow, optisk inspektion, hållödning, elektrisk och funktionell testning, rengöring/beläggning samt slutinspektion och förpackning.
Vad är skillnaden mellan PCB-tillverkning och PCB-montering?
Tillverkning producerar det obehandlade kortet; montering fyller kortet med komponenter för att skapa en fungerande PCBA. Det är separata processer, ofta i separata steg i leveranskedjan.
Vad är reflowlödning?
Processen att smälta lödpasta i en ugn med kontrollerad temperatur så att den bildar skarvar mellan SMT-komponenter och plattor. Den fyrzoniga termiska profilen (förvärmning, blötläggning, återsmältning, kylning) matchas med pastan och kortet.
Varför använda röntgeninspektion?
Eftersom BGA- och QFN-skarvar är dolda under förpackningen och inte kan ses optiskt, avslöjar röntgen hålrum, bryggor och saknade skarvar under dessa delar.
Kan SMT- och hålmonterade delar vara på samma kort?
Ja – de flesta kort är blandade tekniker. SMT körs först, sedan läggs genomgående delar till med våglödning, selektiv lödning eller pin-in-paste-lödning.
Behöver jag funktionstesta varje beställning?
Inte alltid. Prototyper kan förlita sig på AOI och en visuell kontroll, medan produktionsbyggen vanligtvis lägger till IKT och/eller FCT. Matcha testdjupet med produktens tillförlitlighetskrav.

Rekommenderade inlägg

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...

TMM3-kretskortstillverkning för RF-moduler
Tillverkning av TMM3-kretskort är mest användbar där RF-modulen...

TMM6 PCB-tillverkning
TMM6-tillverkning är processkontrollsidan för en mellan-Danmark...

TMM10-kretskortstillverkning för kompakta RF-konstruktioner
InnehållsförteckningHur TMM10 krymper RF-strukturerTMM10 vs...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.