
SMT PCB-monteringsprocess förklarad
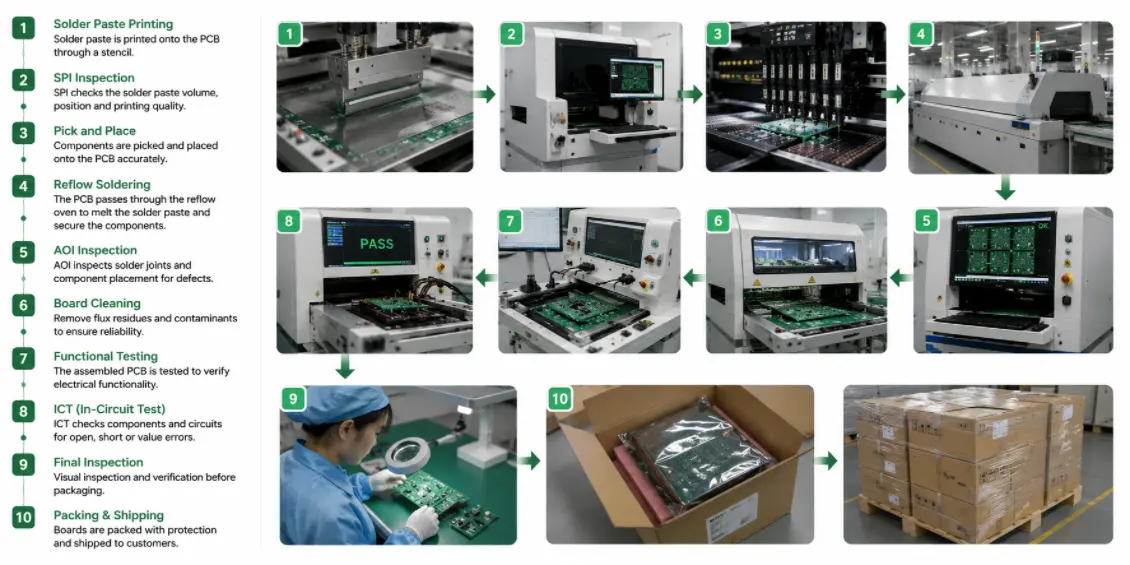
Figur 1. Monteringsprocess för SMT-kretskort
SMT (ytmonteringsteknik) är det dominerande sättet att montera moderna kretskort: komponenter placeras direkt på plattor på kortets yta och löds fast på en gång i en reflowugn. Det är det som gör dagens små, täta elektronik med hög volym möjlig. Den här guiden förklarar vad ett SMT-kretskort är och hur monteringslinjen fungerar steg för steg, hur ytmontering jämförs med hålmontering, de vanliga komponentpaketen, hur man designar ett kort som monteras rent och hur de färdiga korten inspekteras och testas.
Viktiga takeaways
- SMT placerar komponenter på kortytan och löder fast dem i en reflowugn, vilket möjliggör liten, tät och automatiserad montering.
- Linjen går enligt följande: lödpastatryck → pastainspektion → pick-and-place → reflow → automatiserad optisk och röntgeninspektion.
- SMT passar de flesta moderna delar; hålmontering används fortfarande för kontakter och högbelastade komponenter, ofta på samma kort (hybrid).
- Dolda kopplingspaket som QFN och BGA behöver röntgeninspektion, eftersom deras anslutningar sitter under detaljen.
- Design för tillverkningsdetaljer, fotavtryck, limöppningar, referenspunkter, panelering, avgör om en skiva monteras snyggt.
Innehållsförteckning
Vad SMT betyder och varför det dominerar
Inom ytmonteringsteknik har komponenter små terminaler eller ledningar som löds direkt till plattor på kortet, snarare än ben som passerar genom borrade hål. Kortet kan bära delar på båda sidor, och hela enheten löds i en enda passage genom en reflow-ugn.
SMT dominerar av konkreta skäl. Ytmonterade delar är mycket mindre än deras motsvarigheter för genomgående hål, så korten är tätare och mer kompakta. Processen är i hög grad automatiserad, vilket gör den snabb, repeterbar och kostnadseffektiv i stor skala. Och den stöder de fina kapslingar med högt stiftantal som moderna kretsar kräver. För nästan all nuvarande elektronik är SMT standard, vilket är anledningen till att en montörs kärnkompetens är deras SMT-linje, hjärtat i kretskortsmontering.
SMT-monteringslinjen, steg för steg
En SMT-linje är en sekvens av maskiner, där var och en utför ett jobb och lämnar över kortet till nästa. Att förstå flödet gör designreglerna mer begripliga senare.
1. Lödpastautskrift
En schablon av rostfritt stål placeras över det bara kortet, och lödpasta, en blandning av små lödpartiklar och flussmedel, pressas genom öppningar i schablonen på plattorna. Schablonöppningarna styr exakt hur mycket pasta som landar på varje platta, och att få rätt mängd är grunden för bra skarvar.
2. Lodpastainspektion (SPI)
Ett automatiserat system kontrollerar den tryckta pastan, volymen, positionen och formen på varje dyna, innan några komponenter går sönder. Att upptäcka ett pastaproblem här är mycket billigare än att upptäcka en defekt efter omsmältning, så SPI är en viktig kvalitetskontroll vid finfördelat arbete.
3. Pick-and-place
Höghastighetsmaskiner plockar komponenter från rullar och brickor och placerar dem exakt på de limmade dynorna, tusentals placeringar i timmen. Pastans klibbighet håller varje del på plats tills lödning. Placeringsnoggrannheten är det som gör att små delar och fina spån kan monteras tillförlitligt.
4. Återflödeslödning
Det belagda kortet passerar genom en reflowugn med en noggrant kontrollerad temperaturprofil, förvärms, blötläggs, en topp som smälter lodet (för blyfria legeringar, en topp runt 245 °C) och kyls sedan ner. Pastan smälter och bildar lödfogarna, och stelnar sedan när kortet svalnar. Den termiska profilen är anpassad till kortet och dess delar, och krävande substrat kräver särskild uppmärksamhet, vilket är anledningen till att termiskt tunga kort körs med profiler som är lämpade för metallkärnmontering.
5. Automatiserad optisk och röntgeninspektion
Efter omlödning kontrollerar automatiserad optisk inspektion (AOI) de synliga fogarna och komponenternas placering med kameror. För kapslar vars anslutningar sitter under kroppen, såsom QFN och BGA, används röntgeninspektion för att se de dolda fogarna. Tillsammans verifierar de att lödningen blev korrekt.
6. Dubbelsidiga brädor
När delar ska placeras på båda sidor monteras vanligtvis den lättare sidan först, sedan vänds brädan och den andra sidan körs, med de tyngsta komponenterna placerade på den andra sidan så att de inte rubbas. Denna sekvensering håller allt på plats under den andra omsmältningen.
SMT vs. hålmontering
Ytmontering har inte helt ersatt hålmontering; varje har sin plats, och många kort använder båda.
| Aspect | Ytmontering (SMT) | Genomgående hål (THT) |
|---|---|---|
| Storlek | Mycket liten, hög densitet | Större komponenter |
| Mekanisk styrka | Bra för de flesta delar | Mycket stark; ledningar förankrar delen |
| Automation | Helautomatiserad, snabb i stor skala | Mer manuella eller selektiva processer |
| Bäst för | De flesta moderna komponenter | Kontaktdon, högeffekts- och högbelastade delar |
Hålmontering förtjänar fortfarande sin plats för kontakter som tar mekanisk belastning, stora kraftkomponenter och allt som drar nytta av ledningar förankrade genom kortet. De flesta riktiga produkter är hybrider : de ytmonterade delarna omlöds först, sedan läggs de genommonterade delarna till genom selektiv lödning eller våglödning. En kompetent montör kör båda processerna på ett kort, vilket är viktigt när designen går mot kretskortsmontering i hög volym.
Vanliga SMT-pakettyper
SMT-komponenter finns i en mängd olika förpackningar, och hur var och en inspekteras beror på om dess fogar är synliga.
| Paket | Vad det är | Inspektion |
|---|---|---|
| Chippassivenheter (01005, 0201, 0402…) | Små motstånd och kondensatorer | AOI; minsta storlekar kräver noggrann processkontroll |
| SOIC / QFP | Chips med synliga ledningar på kanterna | AOI; ledningar är synliga och kontrollerbara |
| QFN | Bottenterminerad, inga förlängda ledningar | Röntgen, eftersom avslutningarna är under |
| BGA | Rutnät av lödbollar under förpackningen | Röntgen, eftersom bollarna är dolda |
Mönstret är enkelt: delar med synliga ledare (SOIC, QFP) och chippassiv komponent kontrolleras optiskt, medan bottenterminerade kapslar och kulnätskapslar (QFN, BGA) döljer sina skarvar och kräver röntgen. Med vetskap om detta i förväg formar det både inspektionsplanen och designen, så detaljer med fin stigning och dolda skarvar kräver strängare processkontroll.
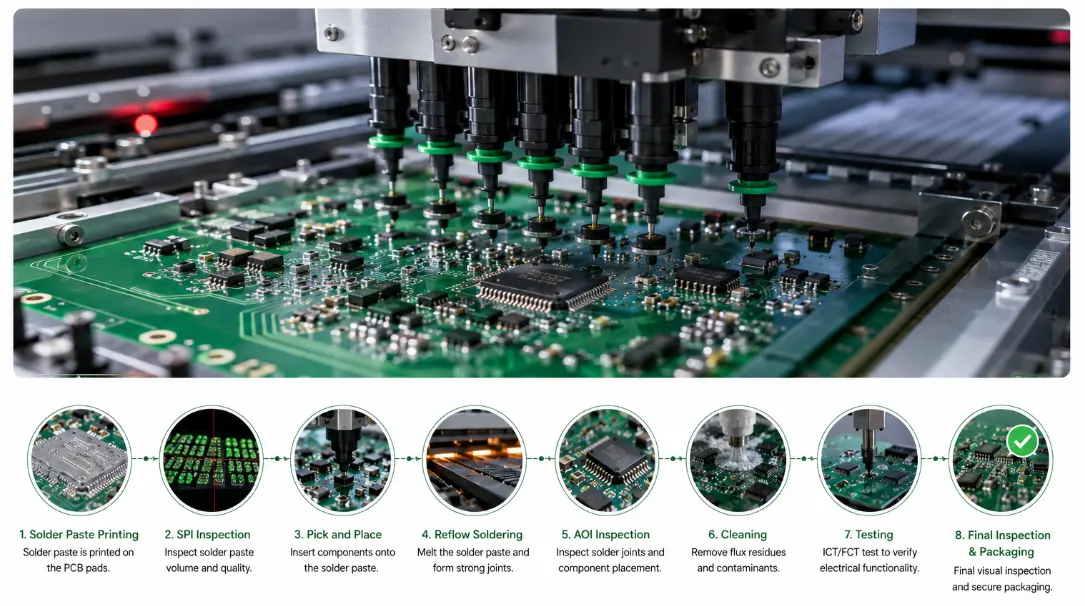
Figur 2. Detaljer om monteringsprocessen för SMT-kretskort
Designa ett SMT-klart kort
En kretskort som monteras snyggt är designad för montering, inte bara för funktion. De viktigaste punkterna för design för tillverkning är:
- Korrigera fotspår och markmönster. Beklädnaderna måste matcha delens rekommenderade mönster; felaktiga avtryck orsakar placerings- och lödfel.
- Förnuftiga pastaöppningar och schablondesign. Schablonöppningarna måste avsätta rätt pastavolym, särskilt för finsteg och bottenterminerade delar.
- Förtroendepersoner. Referensmärken låter maskinerna justera exakt, med lokala referensmärken för finhöjdsenheter.
- Tillräckligt avstånd. Lämna utrymme mellan delarna för placering, omsmältning och inspektion.
- Panelisering och verktygsskenor. Panelisera klokt med räls så att brädan löper smidigt genom linjen.
- Rätt laminat. Använd ett material med en glasövergångstemperatur (Tg) som är lämplig för blyfria återsmältningstemperaturer.
- Fuktkänslig (MSL) hantering. Vissa delar måste bakas och hanteras försiktigt före omsmältning för att undvika fuktskador.
Att få dessa rätt före tillverkning förhindrar de flesta monteringsproblem. En tillverkars kostnadsfria DFM-granskning kontrollerar dina fotavtryck, avstånd, referenspunkter och panelisering mot en riktig SMT-linje och flaggar problem medan de fortfarande är billiga att åtgärda. Det bara kortet har också en viktig roll, eftersom monteringen bara är så bra som kretskortstillverkningen under det, och höghastighets- eller RF-konstruktioner lägger ytterligare krav knutna till höghastighetstillverkning av kretskort och material med låga förluster.
Omflödesprofilen, steg för steg
Reflowugnen är där lödfogarna faktiskt bildas, och dess temperaturprofil anpassas till kortet och dess komponenter. En typisk profil går igenom fyra steg.
| Etapp | Vad händer | Syfte |
|---|---|---|
| Förvärma | Temperaturen ökar i kontrollerad takt | Lyft kortet försiktigt och undvik termisk chock |
| Blöta | Temperaturen hålls på en platå | Aktivera flödet och utjämna temperaturen över hela linjen |
| Återflöde | Topp över lödningens smältpunkt (blyfri runt 245 °C) | Smält pastan så att fogarna bildas |
| Kylning | Kontrollerad ramp neråt | Stärk lederna med en sund struktur |
Att få varje steg rätt är viktigt: en för snabb ramp kan skada delar eller orsaka defekter, för lite blötläggning leder till ojämn uppvärmning och fel topp ger svaga eller kalla fogar. Profilen beror på skivans massa och material, vilket är anledningen till att termiskt tunga substrat behöver de skräddarsydda profiler som används vid montering med metallkärna.
Lödlegeringar: blyfria och blyhaltiga
Den mesta delen av den nuvarande produktionen använder blyfria lodtrådar, vanligtvis en tenn-silver-kopparlegering (SAC), som smälter varmare och därför behöver en högre återflödestopp och ett laminat som är klassat för detta. Blyhaltigt lod (tenn-bly) smälter vid en lägre temperatur och används fortfarande i vissa specialiserade tillämpningar. Legeringen sätter topptemperaturen och påverkar materialvalen, så den bestäms tillsammans med kortets laminat under kretskortstillverkningen.
Inspektion, testning och kvalitet
Kvaliteten på en SMT-linje byggs in genom inspektion i flera steg och verifieras genom tester i slutet.
Inspektion under processens gång
- SPI verifierar lödpastan före placering.
- AOI kontrollerar placering och synliga fogar efter omsmältning.
- Röntgen inspekterar de dolda skarvarna på QFN- och BGA-kapslar.
Testning av den färdiga brädan
- Funktionellt test strömförsörjer kortet och bekräftar att det fungerar som avsett.
- In-circuit test (ICT) or flygande probtest kontrollerar enskilda nät och komponenter elektriskt.
Genom lagerinspektion och testning på detta sätt upptäcks defekter tidigt och bekräftas att kortet fungerar innan det skickas. Allt eftersom volymen växer, håller statistisk processkontroll linjen enhetlig så att varje kort beter sig som det första, vilket är skillnaden mellan en engångsproduktion och pålitlig produktion.
SMT-montering är en exakt, automatiserad sekvens, klistra in, inspektera, placera, omsmälta och inspektera, som förvandlar en bar kretskort och en rulle med delar till en färdig produkt. Designa för den processen från början, och resultatet monteras rent och testas väl. Du kan läsa mer om Highleap Electronics och våra SMT- och hybridmonteringsmöjligheter.
Vanliga frågor om partihandel med mat och dryck
Vad står SMT för?
Ytmonteringsteknik. Komponenter placeras på plattor på kretskortets yta och löds fast i en reflow-ugn, istället för att ha ledare som passerar genom borrade hål. Den möjliggör liten, tät och högautomatiserad montering och dominerar modern elektronik.
Vilka är stegen i SMT-montering?
Lödpastautskrift genom en stencil, lödpastainspektion (SPI), pick-and-place av komponenter, reflow-lödning genom en temperaturkontrollerad ugn och automatiserad optisk och röntgeninspektion. Dubbelsidiga kort kör den ljusare sidan först, sedan vänds och körs den andra sidan.
Varför behöver BGA- och QFN-delar röntgeninspektion?
Deras lödanslutningar sitter under kapslingen, BGA:er på ett rutnät av kulor och QFN:er på bottenavslutningar, så kameror kan inte se skarvarna. Röntgeninspektion tittar igenom kapslingen för att verifiera att de dolda skarvarna är korrekt utformade.
Kan SMT- och hålmonterade delar vara på samma kort?
Ja, och de flesta produkter är hybridprodukter. De ytmonterade delarna omlöds först, sedan läggs de genomgående hålmonterade delarna till genom selektiv lödning eller våglödning. Genomgående hål behålls för kontakter, högeffektsdelar och komponenter som utsätts för mekanisk belastning.
Vad gör ett kort enkelt att montera med SMT?
Korrekta fotavtryck, väl utformade pastaöppningar, referenspunkter för uppriktning, tillräckligt avstånd mellan delarna, förnuftig panelering med skenor, ett laminat klassat för återflödestemperaturer och korrekt fuktkänslig hantering. En DFM-granskning före tillverkning bekräftar att dessa är korrekta.
Hur testas ett monterat SMT-kort?
Inspektion under processens gång (SPI, AOI och röntgen för dolda fogar) upptäcker lödfel, och det färdiga kortet verifieras med funktionstest och, där det används, testning i kretsen eller med flygande prob. Statistisk processkontroll säkerställer att resultaten är konsekventa vid varje volym.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.