
Lödkolv för kretskort: Urvalsguide
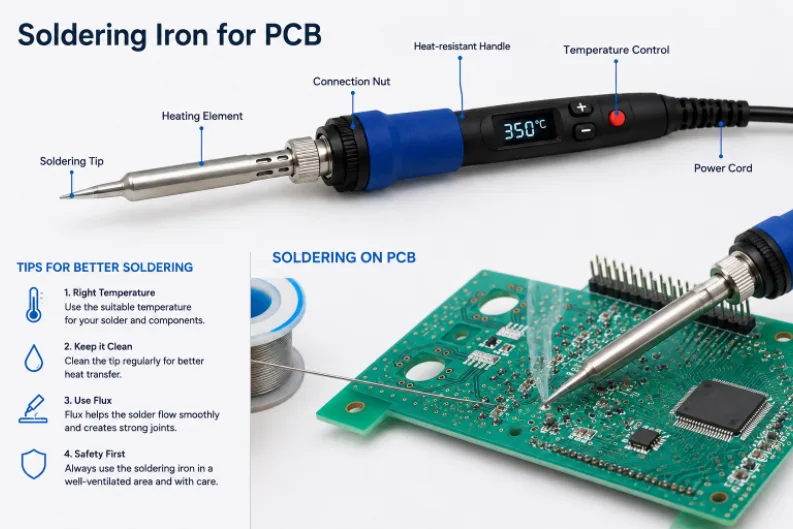
Figur 1. Lödkolv för kretskort
Den bästa lödkolven för kretskortsarbete är en temperaturkontrollerad station i intervallet 40–80 W med god värmeåtervinning, utbytbara fina spetsar och en jordad (ESD-säker) spets. Effekten handlar om hur snabbt lödkolven värms upp efter att ha vidrört en skarv, inte hur varm den blir – och det är en stabil, justerbar temperatur som skyddar lödplattor och komponenter. Den här guiden förklarar exakt vad man ska leta efter, vilka typer av lödkolvar som finns tillgängliga, rätt temperatur och spets för kretskortsarbete, och lödtekniken som ger rena skarvar, plus var handlödning ger vika för maskinmontering.
Vad man ska leta efter i en lödkolv för PCB-arbete
Kretskort är oförlåtande: kopparplattor fungerar som kylflänsar, och för mycket värme lyfter plattorna eller dödar känsliga delar. De funktioner som är viktiga för kretskortsarbete handlar om kontroll och värmetillförsel , inte rå effekt.
| Leverans | Vad ska man leta efter | Varför det spelar roll |
|---|---|---|
| Temperaturkontroll | Justerbar och stabil (±2–10 °C); digital eller magnetisk/Curie-spetsstyrning | Förhindrar överhettning och låter dig jämföra blyhaltigt med blyfritt |
| Effekt / termisk återvinning | 40–80 W med snabb återhämtning efter ledkontakt | Håller spetsen vid temperatur på stora dynor och jordplan |
| Utbytbara tips | Ett sortiment av fina mejsel- och koniska spetsar som är enkla att byta | Ett järn täcker genomgående hål, SMD och finstegsarbete |
| ESD-säker / jordad spets | Jordad spets och ESD-säkert handtag | Skyddar statiskt känsliga integrerade kretsar från spetsläckage |
| Ergonomi och stativ | Lätt, smalt handtag; stabilt stativ med spetsrengöring | Förbättrar precision och säkerhet på små plattor |
Ett billigt strykjärn med fast temperatur kan fungera för enstaka trådar, men för riktigt kretskortsarbete är det ett temperaturkontrollerat strykjärn med bra återhämtning som tar bort det mesta av frustrationen och risken för ditt kretskort.
Lödkolvstyper (och populära modeller)
- Grundläggande pennjärn — ett strykjärn med fast effekt utan temperaturkontroll. Billigt, bra för grov kabeldragning, men ett dåligt val för ömtåliga brädor.
- Temperaturkontrollerad station — en basenhet med strykjärn och justerbar temperatur. Standardrekommendationen för kretskortsarbete. Bland de vanligaste exemplen finns Hakko FX-888D och FX-951, Weller WE1010 och JBC-stationer.
- Smarta/bärbara strykjärn — kompakta USB-C- eller DC-drivna strykjärn med snabb uppvärmning och temperaturkontroll på handtaget, som Pinecil och TS100/TS101. Praktiska för byggsatser, fältreparationer och små brädor.
- Varmlufts-omarbetningsstation — blåser varmluft istället för att vidröra fogen; används för SMD- och BGA-omarbetning, borttagning och byte av ytmonterade delar. Ett komplement till ett strykjärn, inte en ersättning.
För de flesta som bygger eller reparerar brädor täcker en mellanstor temperaturkontrollerad station plus ett litet urval av spetsar nästan allt. Lägg bara till en varmluftsstation när du regelbundet utför ytmonteringsarbeten.
Bästa temperatur för lödning av ett kretskort
Ställ in lödjärnet över lödets smältpunkt så att värmen överförs snabbt till fogen – men inte så högt att du skadar kortet. Rätt inställning beror huvudsakligen på om du använder blyhaltigt eller blyfritt lödtenn.
| Löd | Typisk spetstemperatur | Anmärkningar |
|---|---|---|
| Blyhaltig (Sn63/Pb37, 60/40) | 315–370 °C (600–700 °F) | Smälter vid 183 °C; lättast att arbeta med |
| Blyfri (SAC305, Sn100C) | 350–400 °C (660–750 °F) | Smälter ~217 °C; större fogar kan behöva upp till ~425 °C |
| Stora pads / jordplan | Mot den övre delen av intervallet | Använd en större mejselspets istället för bara mer värme |
| Finstegs-/liten SMD | Nedre delen av intervallet | Skyddar små delar; arbeta snabbt |
Målet är att göra varje skarv på 1–3 sekunder. Om du inte kan, höj temperaturen något eller byt till en spets med mer termisk massa – att jaga värme genom att låta strykjärnet sitta kvar på skarven längre är det som bränner brädor.
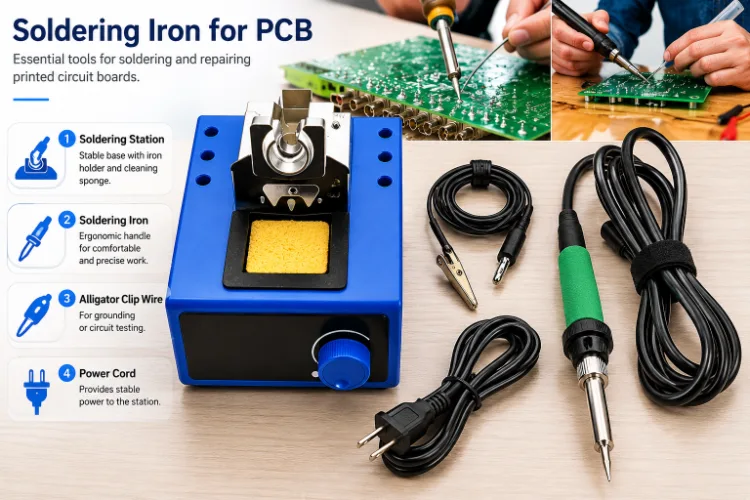
Figur 2. Lödkolv för kretskortsdetaljer
Att välja rätt lödspets
Spetsens form påverkar resultaten mer än de flesta nybörjare förväntar sig, eftersom det är spetsen som faktiskt överför värme till fogen.
- Mejselspets — en platt, bred yta som överför värme effektivt. Den bästa allroundspetsen för genomgående hål och de flesta SMD-arbeten; välj en bredd nära dysens storlek.
- Konisk/fin spets — en vass spets för trånga, fina fogpunkter. Precis men överför mindre värme, så den är långsammare på större fogar.
- Avfasning / hovspets — en vinklad yta som håller en liten lödpärla; utmärkt för släplödning av rader av finhöjda stift.
Ett vanligt kit är en fin mejsel för vardagsarbete, en liten konisk för trång åtkomst och en avfasad lödmejsel. Håll spetsarna rena och förtennade – en svart, oförtennad spets slutar överföra värme och är den vanliga anledningen till att ett lödjärn "inte smälter lödning längre".
Hur man löder ett kretskort korrekt
Bra teknik är lika viktigt som järnet. Den grundläggande genomgående hålskarven:
- Förtenna spetsen — smält lite lödtenn på den rena spetsen så att värmen överförs bra.
- Värm fogen, inte lödningen — rör spetsen vid både dynan och komponentkabeln samtidigt i ungefär en sekund.
- Mata in lödtenn i skarven — applicera lödtennet på den uppvärmda dynan/ledaren (inte spetsen) så att det flyter runt skarven och väter båda ytorna.
- Ta bort lödtennet och sedan lödkolven — låt fogen bilda en slät, glänsande kon. En bra fog ser ut som en liten vulkan, inte en boll.
- Rör inte leden medan den svalnar, annars kan den bli kornig (en kall fog).
För ytmonterade delar, förtenna först en platta, placera delen, fäst plattan och löd sedan de återstående stiften – att tillsätta flussmedel gör finjustering mycket enklare. Trimma hålgenomgående ledare efter lödning och rengör flussrester om flusstypen kräver det.
Vanliga misstag som skadar brädor
- För mycket värme under för lång tid — lyfter dynor och spår. Använd rätt temperatur och en större spets, inte en längre uppehållstid.
- En smutsig, opåverkad spets — överför lite värme, vilket leder till kalla fogar; rengör och förtenna regelbundet.
- Uppvärmning av lödningen istället för fogningen — producerar klumpar som sitter ovanpå utan att bli väta.
- Inget flussmedel på oxiderat eller finbearbetat arbete — lödtet flyter inte; tillsätt ett lämpligt elektronikflussmedel.
- Ojordat järn på känsliga IC:er — risk för ESD-skador; använd ett ESD-säkert, jordat strykjärn.
Tillbehör som gör lödning av kretskort enklare
Strykjärnet är bara en del av en fungerande uppsättning. Några få billiga tillbehör gör stor skillnad för resultat och säkerhet:
- Löd — en tunn (0.5–0.8 mm) flusskärntråd; med blygrad 60/40 eller 63/37 för enkelhets skull, blyfri SAC305 där så krävs.
- Flux — ett icke-rengörande gelflussmedel i en spruta för SMD och omarbetning; det förbättrar dramatiskt vätningen vid finbearbetning.
- Avlödningsfläta (lödveke) och/eller en lödsug — för att ta bort lödtenn och fixera bryggor.
- Spetsrengörare — mässingsullsrengöring (snällare mot spetsen) eller en fuktig svamp.
- Hjälpande händer / PCB-hållare — frigör båda händerna och stabiliserar små brädor.
- Röksug eller god ventilation — flussmedelsångor är irriterande och bör inte inandas.
- Isopropylalkohol (IPA) och en borste — för rengöring av hartsrester och inspektion av fogar.
Med ett temperaturkontrollerat strykjärn, rätt spets, lödtenn, flussmedel och ett sätt att hålla kortet på plats blir nästan vilken prototyp eller reparation som helst hanterbar.
När handlödning inte är rätt verktyg
Ett bra lödstrykjärn är idealiskt för prototyper, reparationer, engångsföreteelser och utbildning. Men det är fel verktyg när ett kort har dussintals finfördelade delar, dolda skarvar under BGA:er, eller behöver byggas i stora kvantiteter med konsekvent, inspekterbar kvalitet. Vid den tidpunkten är maskinmontering – stenciltryckt lödpasta, pick-and-place och reflow – snabbare och mycket mer tillförlitligt än ett lödstrykjärn.
Highleap Electronics , en Kina-baserad tillverkare av kretskort och kretskortsmoduler (PCBA), hanterar just den övergången. När din handbyggda prototyp är redo att skalas upp, utför SMT-montering och nyckelfärdig PCBA -omlödning av hela kortet på en gång, med AOI- och röntgenverifiering av skarvar – inklusive BGA- och QFN-skarvar som inget järn kan nå. En DFM-granskning kontrollerar att designen är klar innan den första byggnationen.
Lödkolv för PCB FAQ
Vilken lödkolv med effekt är bäst för kretskortsarbete?
40–80 W med en temperaturkontrollerad station. Effekten styr hur snabbt spetsen återställer sin temperatur efter att ha vidrört en skarv; det är den återhämtningen, inte en högre topptemperatur, som är viktig för rena kretskortsskarvar.
Vilken temperatur ska jag ställa in för att löda ett kretskort?
Ungefär 315–370 °C (600–700 °F) för blyhaltigt lod och 350–400 °C (660–750 °F) för blyfritt lod, där stora skarvar ibland behöver upp till cirka 425 °C. Sikta på att göra varje skarv på 1–3 sekunder.
Behöver jag en lödstation eller räcker ett vanligt lödkol?
För tillfällig kabeldragning fungerar ett vanligt strykjärn. För kretskortsarbete – särskilt SMD och fine-pitch – är en temperaturkontrollerad station med bra värmeåtervinning och utbytbara spetsar väl värd det och skyddar ditt kretskort.
Vilken lödspets är bäst för kretskort?
En mejselspets för allmänt arbete eftersom dess plana yta överför värme effektivt; en fin konisk för snäva, fina punkter; och en avfasad/hovformad spets för lödning av rader av stift. Matcha spetsbredden med plattan.
Varför smälter inte min lödkolv lödtenn längre?
Vanligtvis en smutsig, oxiderad, oförtennad spets som inte längre överför värme. Rengör den med ett mässingsullsrengöringsmedel eller en fuktig svamp och förtenna den med nytt lödtenn; byt ut spetsen om den är svårt sliten.
Kan jag löda SMD-komponenter med ett vanligt lödjärn?
Ja, för många SMD-delar, med en fin spets och flussmedel: förtenna en dyna, placera delen, fäst den och löd sedan resten. Mycket finhöjdiga eller BGA-delar görs bättre med en varmluftsstation eller med omlödningsenhet.
Är blyhaltigt eller blyfritt lödtenn lättare att löda för hand?
Blyhaltigt (Sn63/Pb37) är enklare — det smälter vid lägre temperatur (183 °C) och väts lättare. Blyfritt material krävs för de flesta kommersiella produkter och kräver en något högre spetstemperatur och ett flussmedel som är avsett för detta.
Hur håller jag min lödkolvsspets i gott skick?
Rengör den före och efter varje skarv på mässingsull eller en fuktig svamp, håll den förtennad med lite färskt lod när den inte används och använd den inte varmare än nödvändigt. En väl underhållen spets överför värme ordentligt och håller mycket längre; spetsens livslängd minskar snabbt när den oxiderar och lödningen slutar fastna.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.