
Genomgående lödning: Bästa praxis och felkontroll
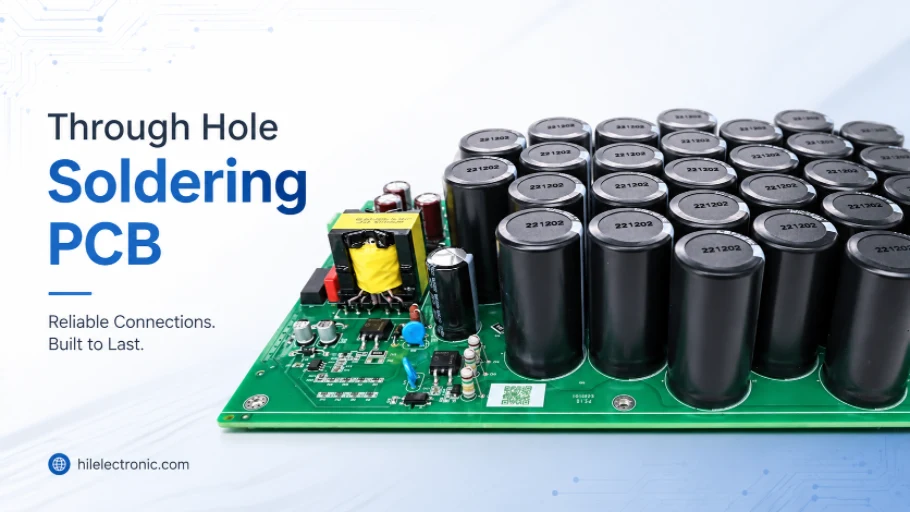
Figur 1. Genomgående hållödning används för kontakter, terminaler, brytare och andra komponenter som behöver mekanisk styrka.
Genomgående lödning är processen att fästa komponenter med trådar i pläterade hål på ett kretskort och löda dem på motsatt sida. Det producerar starka, mekaniskt robusta fogar, vilket är anledningen till att det fortfarande är standarden för kontakter, stora delar och komponenter som utsätts för fysisk belastning.
- Genomgående hållödning (THT) sammanfogar ledare med bly genom pläterade hål för starka och hållbara fogar.
- Det är att föredra för kontakter, transformatorer och delar som utsätts för mekanisk eller termisk stress.
- Hand-, våg- och selektiv lödning passar olika volymer och kortlayouter.
- Trånga eller skuggade hål, som de nära en stor integrerad krets, behöver extra värme och teknik.
Innehållsförteckning
- Vad är hållödning?
- Genomgående hål kontra ytmonterad lödning
- Handlödning av hålmonterade komponenter steg för steg
- Lödning av små eller tätt placerade hål
- Våg vs. selektiv lödning
- Vanliga lödfel och åtgärder vid hålgenomgång
- Genomgående hålmontering hos en tillverkare
- Verktyg och material för hållödning
- Vanliga frågor om partihandel med mat och dryck
Vad är hållödning?
I hålmonteringsteknik passerar en komponents ledare genom pläterade hål som förbinder kortets lager. Löd appliceras så att det flyter genom hålet och väter både ledaren och pläteringen, vilket bildar en skarv som är mekaniskt och elektriskt sund. Eftersom ledaren är förankrad genom kortet, motstår skarven drag och vibrationer mycket bättre än en ytmonterad platta.
Viktiga funktioner för genomgående hållödning
- Mekanisk styrka: Ledningar förankrade genom kortet motstår stress och vibrationer.
- Genomgående pläterade hål: Tunnpläteringen bär lödtenn och förbinder lager.
- Lödfilé: En bra fog bildar en slät, konkav filé på lödsidan.
- Omarbetningsvänlig: Större fogar är enklare att inspektera och reparera för hand.
- Högbelastade delar: idealisk för kontakter, uttag och kraftkomponenter.
Denna hållbarhet är anledningen till att hålmontering finns kvar även i ytmonterade kretskort. Många kort kombinerar båda, och vår monteringstjänst med blandad teknik hanterar hålmonteringsdelen tillsammans med ytmontering i ett enda flöde.
Genomgående hål kontra ytmonterad lödning
Genomgående hålmontering och ytmontering är komplementära, inte konkurrerande. Att veta var varje passar förklarar varför de flesta moderna kort använder båda.
Viktiga skillnader
- Montering: THT-ledningar passerar genom hål; SMT-delar sitter på ytbeläggningar.
- Styrka: THT-fogar är starkare; SMT-fogar är mindre och lättare.
- Densitet: SMT möjliggör betydligt högre komponentdensitet.
- Automation: SMT är helt automatiserad; THT kräver ofta fler manuella eller selektiva steg.
- Bästa användning: THT för spänningsbärande delar, SMT för kompakta kretsar med hög volym.
| Aspect | Genom hål | Ytmontering |
|---|---|---|
| Ledstyrka | Mycket högt | Moderate |
| Densitet | Sänk | Hög |
| Automation | Våg/selektiv/hand | Helt automatiserad |
| Typiska delar | Kontakter, ström | IC:er, passiva komponenter |
Ett välplanerat kort använder varje teknik där den är starkast, vilket håller både kostnad och tillförlitlighet i balans.
Handlödning av hålmonterade komponenter steg för steg
Handlödning är den mest tillgängliga metoden och grunden för att förstå resten. Tekniken är enkel men precis.
Viktiga steg för en ren fog
- Sätt i och säte: För ledningen helt genom hålet och placera delen platt.
- Värm båda ytorna: Låt strykjärnet röra vid dynan och sladden tillsammans.
- Mata lödtenn till skarven: Applicera lödtenn på den uppvärmda skarven, inte på strykjärnets spets.
- Låt det flöda: låt lödtennet svepa genom hålet och bilda en avrundning.
- Ta ut och låt svalna: Dra ut lödtennet, sedan lödkolven och håll fogarna stilla medan de stelnar.
- Trimma ledningen: klipp av överskottet tätt ovanför fogen.
En bra fog är blank, slät och konkav. Matta, klumpiga eller spetsiga fogar signalerar ett problem som behöver åtgärdas. Dessa grunder kan skalas upp till produktionsmetoder, men de börjar med att kontrollera värme och timing på en enda fog.
Lödning av små eller tätt placerade hål
Några av de svåraste fogarna är små hål i skuggade områden, till exempel bakom en stor mikrokontroller eller under en kontakt. De kräver mer avsiktlig teknik.
Viktiga taktiker för svåra hål
- Använd en fin spets: en liten, ren konisk eller böjd spets når trånga dynor.
- Lägg till flussmedel: Flytande eller gelflussmedel hjälper lödmetallen att flyta in i täta hylsor.
- Öka värmen kort: Ett termiskt tungt område nära en stor integrerad krets behöver mer energi, som appliceras snabbt.
- Tillvägagångssätt från den tillgängliga sidan: värm och mata från vilken sida som är öppen.
- Använd tunnare lödtenn: en mindre diameter är lättare att kontrollera i trånga utrymmen.
- Förtenning vid behov: Att förtenna kopplet först kan hjälpa när det är svårt att komma åt.
Risken på dessa ställen är antingen en kall skarv på grund av för lite värme eller oförutsedda skador på grund av att den dröjer sig kvar för länge på en känslig granne. Att balansera de två är en färdighet, och på produktionskort är det en anledning till att selektiv lödning förekommer. Ett kort som är fullt av obekväma genomgående hål är också en bra kandidat för en design-för-tillverkning-granskning som förbättrar åtkomsten före byggnation.
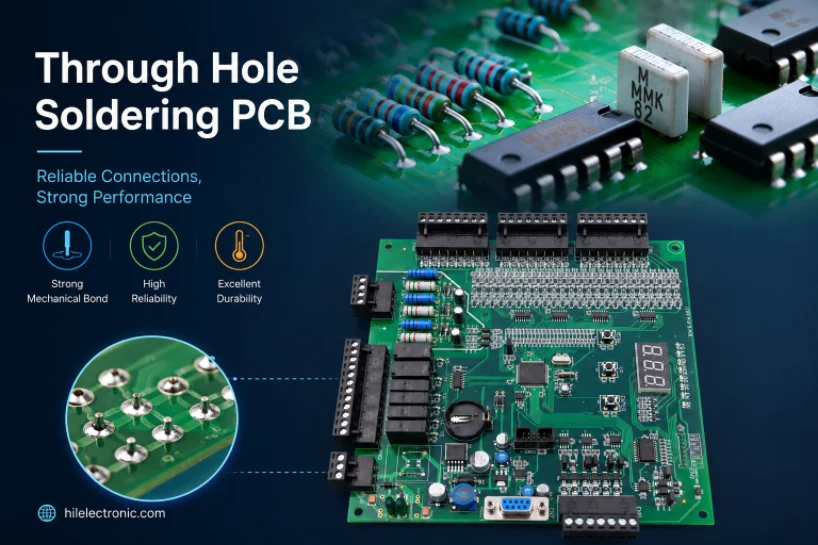
Figur 2. Genomgående lödfogar bör kontrolleras med avseende på väta, fyllnadsskador, bryggbildning, överskott av lödning och värmerelaterade skador.
Våg vs. selektiv lödning
För volym är handlödning opraktiskt. Våglödning och selektiv lödning automatiserar genomgående hålskarvar på olika sätt.
Viktiga skillnader mellan metoderna
- Våglödning: hela kortet passerar över en våg av smält lödtenn.
- Selektiv lödning: Ett munstycke löder endast specifika fogar, vilket skonar närliggande ytmontering.
- genomströmning: vågen är snabbare för brädor täta med genomgående håldelar.
- Precision: selektivt skyddar känsliga eller närliggande komponenter.
- Maskering: vågen behöver ofta maskeras; selektiv riktar sig direkt mot lederna.
| Metod | bäst för | Avvägning |
|---|---|---|
| Handlödning | Prototyper, omarbetning | Långsam, operatörsberoende |
| Våglödning | Hög THT-densitet, volym | Behöver maskeras, mindre selektiv |
| Selektiv lödning | Blandade brädor, känsliga delar | Långsammare än våg per bräda |
Planera din hålmontering med oss
Att välja vågformad eller selektiv form beror på blandningen av hålmonterade och ytmonterade delar och layouten runt dem. Vår produktionsmonteringslinje väljer den metod som passar varje kort.
Vanliga lödfel och åtgärder vid hålgenomgång
Genomgående hålskarvar misslyckas på igenkännbara sätt. Att känna till tecknen gör inspektion och omarbetning snabbare.
Viktiga fel och åtgärder
- Kall fog: matt och kornig på grund av för lite värme; återsmält med rätt temperatur.
- Otillräcklig fyllning: lödningen gick inte igenom pipan; tillsätt värme och flussmedel, fyll på.
- Lödbrygga: överflödigt lödlöde kortsluter intilliggande plattor; ta bort med veke eller strykjärn.
- Lyftad dyna: överhettning slet sönder plattan; reparera spåret och löd om försiktigt.
- Tomrum: instängd gas i fogen; kontrollflöde och värmeprofil.
De flesta defekter kan härledas till värme som var för låg, för hög eller applicerad vid fel tidpunkt. Konsekvent teknik och bra flöde förhindrar majoriteten. För industriellt arbete med hög tillförlitlighet bedöms defekter utifrån en definierad IPC-klass, som vi stöder på kort som våra industriella styrkort.
Genomgående hålmontering hos en tillverkare
När ett kort går till produktion blir hålmontering en kontrollerad process med dokumenterade steg och inspektion.
Viktiga delar av produktionen THT
- Processval: hand, våg eller selektiv vald för att matcha brädet.
- Fixturer och pallar: Verktyget håller fast brädor och maskerar känsliga områden.
- Profilkontroll: Lödtemperatur och uppehållstid ställs in och övervakas.
- Kontroll: Visuella kontroller och AOI-kontroller bekräftar filékvalitet och fyllning.
- Dokumentation: resultat registrerade för spårbarhet och konsekvens.
Denna noggrannhet är det som gör volymgenomgående hållödning tillförlitlig snarare än operatörsberoende. För krävande byggen som kraftelektronik- eller robotkort är kontrollerad genomgående hållödning avgörande. Teamet i vår anläggning kan rekommendera rätt metod, och våra kompletta tillverkningstjänster täcker både tillverkning och montering.
Verktyg och material för hållödning
Bra genomgående lödning börjar med rätt sats. Ett temperaturkontrollerat lödjärn, rätt lödning och flussmedel, och några rengöringsverktyg gör skillnaden mellan blanka, hållbara fogar och frustrerande efterarbete.
Viktiga verktyg och material
- Lödkolv: ett temperaturkontrollerat strykjärn med en ren, tennförtent spets.
- Löda: blyhaltig eller blyfri tråd dimensionerad för skarven.
- Flöde: förbättrar vätningen och hjälper lödmetallen att flyta in i hålet.
- Avlödningsverktyg: fläta och en pump för att ta bort eller fixera leder.
- Hållhjälpmedel: hjälpande händer eller ett skruvstäd för att stabilisera brädan.
- Tipsvård: Ett mässingsrengöringsmedel och tennmedel förlänger spetsens livslängd.
| Verktyget | Syfte | Tips |
|---|---|---|
| Temperaturjärn | Smälter lödtenn rent | Ställ in för att passa legeringen |
| Flux | Hjälper till att väta | Rengör rester efteråt |
| Löd veke | Tar bort överflödigt lödtenn | Använd med tillsatt flussmedel |
| Hjälpande händer | Håller verket | Hindrar lederna från att röra sig |
För flerskiktskort med pläterade genomgående hål beror skarvkvaliteten också på själva kortet, som är byggt för att hantera termisk efterfrågan inom vår flerskiktsstyva konstruktion.
Vanliga frågor om partihandel med mat och dryck
Varför använda hålmontering istället för ytmontering?
Genomgående hål ger mycket starkare mekaniska fogar, så det är att föredra för kontakter, transformatorer och alla delar som utsätts för fysisk eller termisk belastning. Ytmontering är bättre för densitet och automatisering, vilket är anledningen till att många kort använder båda.
Hur löder jag ett hål som är svårt att nå bakom ett stort chip?
Använd en fin spets, tillsätt flussmedel och applicera lite mer värme under en kort tid eftersom området sjunker i värme snabbt. Närma dig från vilken sida som helst som är tillgänglig, använd tunnare lödtenn och undvik att dröja kvar nära den känsliga angränsande delen.
Hur ser en bra genomgående hålskarv ut?
Blank, slät och konkav, där lödtenn har flödat genom pipan och bildat en ren filé på lödsidan. Matta, klumpiga eller spetsiga fogar indikerar kalla fogar eller otillräcklig vätning som bör omlödas.
Vad är skillnaden mellan våglödning och selektiv lödning?
Våglödning passerar hela kortet över smält lödtenn och är snabb för kort med många genomgående hål. Selektiv lödning riktar sig endast mot specifika fogar med ett munstycke, vilket skyddar närliggande ytmonterade komponenter på blandade kort.
Vad orsakar en kalllödfog?
För lite värme, så lödningen smälte inte helt och fuktade inte ytorna. Lösningen är att omsmälta skarven vid rätt temperatur, ofta med tillsatt flussmedel, tills den bildar en slät, blank filé.
Kan hålmontering och ytmontering vara på samma kort?
Ja, och det är mycket vanligt. Sådana kort monteras först med SMT, sedan läggs de genomgående delarna till för hand, våglödning eller selektiv lödning beroende på layout och volym.
Används hållödning fortfarande i modern elektronik?
Mycket riktigt. Medan ytmontering dominerar vad gäller antal delar, är hålmontering fortfarande standarden för kontakter, kraftkomponenter och alla delar som behöver en stark, spänningsbeständig koppling, så de flesta produkter inkluderar det fortfarande.

Rekommenderade inlägg

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.