
PCB Laminazio Akatsen Prebentzioaren Bidez Itsu
Edukien aurkibidea
- PCB laminazio itsuaren bidez: eraikuntza sekuentziala vs. ziklo bakarreko prozesua
- Laminazio Zikloaren Baldintzak HDI Motaren arabera
- Laminazio aurreko prestaketa: barneko geruza eta materialen beharrak
- Laminazio Prentsaren Zikloa: Parametroak, Faseak eta Prozesuaren Kontrola
- Ziklo arteko prozesamendua: ikuskapena, zulaketa eta xaflaketa zikloen artean
- Laminazio Akats Ohikoak, Erroko Kausak eta Prebentzioa
- Highleapen laminazio kontrolatuaren prozesua HDI PCBetarako
PCB sekuentzialaren laminazio itsuaren bidez — Prozesuaren datu nagusiak
- PCB estandarra: Laminazio ziklo 1 (geruza guztiak aldi berean prentsatu)
- I. motako HDI: 2 laminazio ziklo — lehenik nukleoa, gero kanpoko eraikuntza geruzak
- II motako HDI: 3 laminazio ziklo — alde bakoitzeko metatze geruza bat gehitzen du
- III. motako HDI: 4–6 ziklo — kanpoko metaketen aurretik nukleoaren prozesamenduaren bidez lurperatuta
- Gutxieneko ziklo bakoitzeko: 8–12 ordu (sendotze-denbora + hozte-denbora) — fisikoki ez da konprimagarria
- Izena emateko baldintza: ±0.075 mm geruza batetik bestera (±0.15 mm PCB estandarraren aldean)
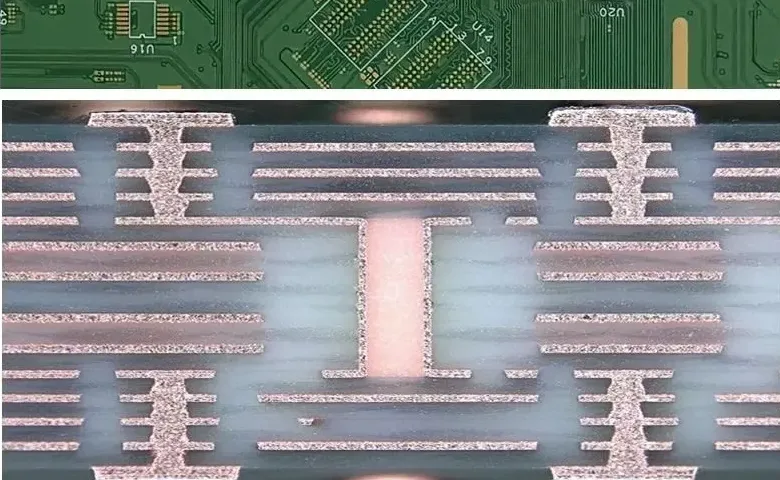
PCB bidezko laminazio-prozesu itsuak bereizten du funtsezko elementua HDI fabrikazioaren eta PCB estandarraren fabrikazioaren artean. Plaka estandarrek laminazio-ziklo bakarra erabiltzen duten bitartean —geruza guztiak aldi berean prentsatu eta gero mekanikoki zulatu egiten dira—, HDI bidezko plaka itsuek laminazio sekuentziala behar dute: eraikuntza-geruza bakoitza laminatu, ikuskatu, laserrez zulatu eta plakatu egiten da hurrengo geruza gehitu aurretik. I. motako HDI-k 2 laminazio-ziklo behar ditu; II. motakoek 3; III. motakoek, lurperatutako bideekin, 4-6. Ziklo bakoitzak 8-12 orduko prozesu-denbora ez-konprimagarria behar du, eta horregatik HDI-ren entrega-epeak PCB estandarrak baino 2-3 aldiz luzeagoak dira eta horregatik itsu lurperatutako PCB bidezko fabrikazio-kostua ez-linealki handitzen da konplexutasunarekin. Gida honek laminazio sekuentzialaren prozesuaren urrats guztiak biltzen ditu, errendimendu eta fidagarritasun emaitzak zehazten dituzten prozesu-parametroekin eta akatsak prebenitzeko praktikekin.
Eskatu HDI fabrikazioa laminazio kontrolatuarekin
1. PCB laminazio itsuaren bidez: eraikuntza sekuentziala vs. ziklo bakarreko prozesua
1.1 Zergatik ezin ditu laminazio estandarrak bide itsuak sortu
PCB geruza anitzeko fabrikazio estandarrean, geruza guztiak elkarrekin prentsatzen dira laminazio ziklo bakarrean. Laminazioaren ondoren, zulo-bideak mekanikoki zulatzen dira goitik behera, geruza guztietatik igaroz. Hori gertatzen da zulo-bideak bi plakaren gainazaletatik eskura daitezkeelako.
Bide itsuak, definizioz, barneko geruza espezifiko batean amaitzen dira eta ez dute plakaren lodiera osoa zeharkatzen. Ezin dira eratu geruza guztiak laminatu ondoren, honako arrazoiengatik:
- Zulatze mekanikoak ezin du modu fidagarrian gelditu barneko geruza espezifiko bati dagokion lodiera dielektriko zehatzean gehiegi zulatzeko arriskurik gabe.
- Laser bidezko zulaketa (sakonera kontrolatua lor dezakeena) ez du energia nahikorik FR-4 geruza 1-2 baino gehiago zeharkatzeko. aurrepreg pase bakarrean.
- Bide itsuak pausatu behar duen barneko kobrezko alfonbra geruza gaineko geruzak laminatu aurretik bakarrik eskura daiteke.
Laminazio sekuentzialak konpontzen du hau plaka geruzaz geruza eraikiz: laminatu barne nukleoa, eta gero zulatu eta plakatu lehenengo eraikuntza geruzan bide itsuak, hurrengoa gehitu aurretik.
1.2 Eraikuntza sekuentziala vs. Laminazio bakarra: Prozesuen konparaketa
| Attribute | PCB estandarra (ziklo bakarra) | I. motako HDI (sekuentziala, 2 ziklo) | III motako HDI (sekuentziala, 4-6 ziklo) |
|---|---|---|---|
| Lor daitekeen bidezko mota | Zulo zeharkakoa bakarrik | L1–L2 itsua, L(n-1)–Ln | Kanpoko itsua + barneko lurperatua |
| Gutxieneko bidezko diametroa | 0.20 mm (mekanikoa) | 0.10 mm (laserra) | 0.10 mm (laserra) |
| Laminazio zikloak | 1 | 2 | 4-6 |
| Entregatzeko epea vs. estandarra | Baseline | 1.4–1.8× | 2.0–3.0× |
| Kostua vs. estandarra | Baseline | 2.3–3.2× | 5.8–9.5× |
| Izena emateko baldintza | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Zergatik laminazio ziklo gehigarri bakoitzak kostua eta arriskua konposatzen dituen
Laminazio ziklo bakoitzak gehitzen du:
- Kostu zuzena: Prentsatze-denbora, aurrepregnazio-materiala, estaldura-bainuaren denbora — gutxi gorabehera 18-45 $/taula prototipo-kantitateetan
- Erregistro-erroreen metaketa: Ziklo bakoitzak ±0.025–0.075 mm-ko erregistro-ziurgabetasuna sartzen du. 4 zikloren ondoren, ziurgabetasun metatua ±0.10–0.15 mm-ra irits daiteke — dentsitate handiko HDIrako eraztun-eraztunaren zehaztapenera hurbilduz.
- Errendimendu arriskua: Ziklo bakoitzak % 1-3ko probabilitatea du prozesu baten hutsegitea (delaminazioa, hutsunea, erregistro-errorea) panel hori baztertzea eskatzen duena. 4 ziklotan, gutxienez ziklo baten hutsegitearen probabilitatea % 4-12ra iristen da.
- Esposizio termikoa: Laminazio ziklo bakoitzak aurretik osatutako geruzak beste 170-190 °C-ko desbideratze bat jasaten du. Tg-rekiko sentikorrak diren materialek Dk aldaketa izan dezakete. PTFE oinarritutako materialek tenperatura kudeaketa bereziki zaindua behar dute.
Konposatu efektu hori dela eta, III motako HDIak PCB estandarraren prezioa 5.8-9.5 aldiz handiagoa da, materiala 1.5-2 aldiz bakarrik izan arren — prozesuaren konplexutasunak, ez materialak, eragiten du kostua.
2. Laminazio-zikloaren eskakizunak HDI motaren arabera
2.1 I. motako HDI laminazio sekuentzia
I. mota (1+N+1): Nukleoaren alde bakoitzean metatze-geruza bat, L1–L2 eta L(n-1)–Ln lotzen dituzten bide itsuak.
1. zikloa — Nukleoaren laminazioa:
- Sarrera: Barneko geruzako nukleoen irudiak eta grabatuak (L2tik L(n-1)ra), nukleoen arteko aurrepreg-a, mehea kobrezko papera kanpoko gainazaletan.
- Irteera: Barne-nukleo guztiz laminatua, kanpoko kobrezko gainazal solidoekin (kanpoko prozesamenduaren ondoren L2 eta L(n-1) bihurtuko dira)
- Ikuskapena: Lodieraren neurketa, X izpien bidezko erregistro fidagarria, delaminazioaren egiaztapen bisuala
2. zikloa — Kanpoko laminazio-eraikuntza:
- Sarrera: 1. zikloko nukleoa (zulaketa, desmear eta zikloen artean kobre elektroless bidez itsuarekin), laser bidez zulatu daitekeen aurrepreg-a, kanpoko kobrezko xafla mehea (normalean 12-18µm-ko xafla)
- Irteera: Geruza guztiak lotuta dituen geruza anitzeko pila osoa
- 2. zikloaren ondoren: Kanpoko geruzaren irudigintza, grabatua, soldadura-maskara, gainazalaren akabera, proba
2.2 II motako HDI laminazio sekuentzia
II mota (2+N+2): Bi eraikuntza-geruza alde bakoitzeko, bi mailako itsutasuna ahalbidetuz pilaketaren bidez (L1–L2 eta L2–L3).
1. zikloa — Nukleoaren laminazioa: I. motako 1. zikloaren berdina.
2. zikloa — Kanpoko lehen metaketa:
- Laser bidez zulatu daitekeen prepreg-a nukleoan laminatua
- Ziklo honen ondoren: Lehen laser zulaketa-pasa (L2tik nukleora bide itsuak), zikinkeria kentzea, kobre elektrolitikoa, galvanizazioa
- Bide pilatuak badaude: erretxina bete + planarizazioa 3. zikloa baino lehen
- Bide mailakatuak badaude: zuzenean 3. ziklora bete gabe
3. zikloa — Bigarren kanpoko metaketa:
- Bigarren laser bidez zulatu daitekeen prepreg laminatua 2. zikloko egituraren gainean
- Ziklo honen ondoren: Bigarren laser zulaketa-pasa (L1etik L2 padurako bide itsuak), zikinkeria kentzeko, elektrodorik gabeko plaka, plakatze-plakatze
- Ondoren, kanpoko geruzaren prozesamendua hasten da
2.3 III. motako HDI: Nukleoa lurperatuta prozesamendu bidez
III motak kanpoko geruzak aplikatu aurretik lurperatutako zuloen prozesamendua gehitzen du. L4-L5 lurperatutako zuloekin 10 geruzako III mota batentzat:
1. azpizikloaren muina — L4–L5 lurperatutako bidezko formazioa:
- Nukleo laminatua (L4-L5 geruzak bakarrik) mekanikoki zulatu eta xaflatu egiten da lurperatutako bide-upeletarako.
- L4 eta L5 lurperatutako bidezko pad-ekin eta elkarri lotzen zaizkion trazekin irudikatuta daude.
- Nukleo azpimultzoa ikuskatu eta oxidatu da
2. azpizikloko nukleoa — Nukleoaren laminazio osoa:
- L4-L5 azpimultzoa, gainerako barne geruzako nukleoak eta prepreg-a elkarrekin laminatuta daude
- Lurperatutako bide-bideak orain behin betiko nukleoaren barruan itxita daude
Kanpoko eraikuntza-zikloak (I. edo II. motako berdinak): Nukleo osoaren gainean aplikatzen dira.
Nukleoan lurperatutako geruza bikote gehigarri bakoitzak kanpoko metaketak hasi aurretik, zulaketa mekaniko-plaka-laminatu ziklo oso bat gehitzen du.
3. Laminazio aurreko prestaketa: barneko geruza eta materialen beharrak
3.1 Barneko geruzaren kalitate-eskakizunak
Laminazio ziklo bakoitzaren emaitza aurreko barne geruzaren fabrikazioaren kalitatearen araberakoa da:
Kobrezko gainazalaren garbitasuna: Barneko kobrean dagoen edozein kutsadura organikok (olioa, hatz-markak, fotoerresistentziaren hondakinak) erretxinaren atxikimendua eragozten du. Kobrezko gainazalak hainbat urratseko prozesu baten bidez garbitzen dira: garbitzaile alkalinoa, mikrograbaketa (1-2 µm kobrea kentzea), azido bidezko garbiketa, ur desionizatuaren bidezko garbiketa. Garbitasuna uraren haustura-proba bidez egiaztatzen da: behar bezala garbitutako gainazal batek bustitze uniformea erakusten du; kutsadurak aleak sortzen ditu.
Oxidoaren tratamendua: Kobre biluziak gainazaleko energia baxua du eta epoxi erretxinari atxikimendu eskasa. Oxido marroiaren edo oxido beltzaren tratamenduak kobrearen gainazala 0.3-0.5 µm-tik (grabatuta dagoenean) 1.5-3.0 µm-ra zimurtzen du, zuritzeko erresistentzia nabarmen hobetuz. "Mikrograbaketa" edo "itsaspen organikoen sustapen" sistemek (adibidez, MacDermid MultiBond, Atotech Universal Etch) oxidoa ordezka dezakete erretxina-sistema batzuetan, baina prepreg kimika espezifikorako gaituak izan behar dute.
Erregistroaren zehaztasuna: Barneko geruzaren helburuak (normalean gurutze formako kobrezko ezaugarriak) beren posizio nominaletatik ±0.075 mm-ra egon behar dute ondorengo zulaketa-programek eraztun-eraztuna mantentzeko. Tolerantzia horretatik kanpoko geruzak laminazioa baino lehen kentzen dira, ez ondoren.
3.2 Aurrepregaren prestaketa eta eszenaratzea
Aurrepreg-a (B faseko epoxi erretxin partzialki sendotuz aurrez bustitako beira-zuntzezko oihala) kobrezko geruzen arteko lotura-materiala da. Aurre-laminazio eskakizunak:
Hezetasunaren kontrola: Aurrepreg-ak inguruko airearen hezetasuna xurgatzen du. % 0.2tik gorako hezetasunak honako hauek eragiten ditu:
- Laminazioan lurruna sortzea, hutsuneak eta babak sortuz.
- Laminatu sendotuaren Tg murriztua
- Kobre-erretxina interfazearen delaminazioa ondorengo prozesamendu termikoan zehar
Aurrepreg-a 21 °C-tik behera eta % 50eko hezetasun erlatiboan gorde behar da. Ingurune ez-kontrolatuetan 24 ordu baino gehiago gordetako panelak 120 °C-tan labean egin behar dira 2 orduz erabili aurretik.
Laser bidez zulatu daitezkeen eraikuntza-geruzetarako aurrepreg-en hautaketa: Kanpoko eraikuntza-aurrepreg-ek laser bidez zulatu ahal izan behar dute, hormak kutsatuko lituzkeen karbonizaziorik gabe. Beira-zuntzezko ehun-aurrepreg estandarra zaila da laser bidez garbi zulatzea; beira-zuntzezko ehun-aurrepreg ez-ehunduak edo beira-zuntzezko ehun eraldatuak (adibidez, Panasonic R-1661W, Isola I-Tera MT40 aurrepreg, galera gutxiko laminatu berezia , galera gutxiko laminatu-lotura-geruza berezia) zehazten dira laser bidezko zulaketa itsua aurreikusten den eraikuntza-geruzetarako (ikus mikrovia-eraketarako laser zulaketa ).
3.3 Kobrezko xaflaren hautaketa eraikuntza-geruzetarako
Kanpoko geruza metatuek normalean kobrezko xafla meheagoa (9–18µm) erabiltzen dute barneko nukleoak (17–35µm) baino. Xafla meheagoa:
- Irudi-bereizmen finagoa ahalbidetzen du (2/2 mil arrasto/espazio vs. 3/3 mil gutxienez xafla lodiarentzat)
- Laserrak aurrepreg-era iritsi aurretik kendu behar duen kobre kopurua murrizten du, hormaren kalitatea hobetuz.
- Laminatzean zimurrak saihesteko, arreta handiagoz maneiatu behar da
LP (Profil Baxua) edo VLP (Profil Oso Baxua) kobrea erabiltzen duten diseinuetarako, maiztasun handiko txertatze-galerak murrizteko, xafla hauek kanpoko seinale-geruzetan soilik erabiltzen dira, non seinale-maiztasunak kostu-prima justifikatzen duen. Barneko nukleo-geruzek ED kobre estandarra erabil dezakete.
4. Laminazio-prentsaren zikloa: parametroak, faseak eta prozesuaren kontrola
Barneko geruzak, prepreg-a eta kobrezko xafla prentsa-liburuan sartuta. Kontaktu-presioa (50–100 PSI) aplikatu da berotu aurretik, geruzak aldapatzean zehar mugitzea saihesteko.
Prentsaren tenperatura 2–4 °C/min igotzen da 175–185 °C-ra arte. Aldapa motelak hezetasuna lurruntzea eta erretxina uniformeki jariatzea ahalbidetzen du gelifikazioa hasi aurretik.
Laminazio-presio osoa (300–400 PSI) aplikatuta. Erretxinak isurtzen du, hutsuneak betetzen ditu eta lotura gurutzatuak sortzen ditu. Iraupena erretxinaren kimikak zehazten du — ezin da laburtu.
Tenperatura 2–4 °C/min-tan murrizten da. Hozte azkarrak CTE desegokitze-deformazioa eta delaminazio ezkutua eragiten ditu. Fase hau ezin da bizkortu.
Lodieraren neurketa, ikuskapen bisuala, X izpien geruzaren erregistroaren egiaztapena (barneko fidagarriak zulagailu-helburuetatik ±0.075 mm-ren barruan egon behar dira).
4.1 Prentsa-zikloaren faseak xehetasunez
1. Fasea — Kargatzea eta hasierako presioa:
Pila prentsa-liburuan kargatzen da askatze-filen eta ispilu-plaken artean. Hasierako kontaktu-presioa (50–100 PSI) aplikatzen da beroketa hasi aurretik, hasierako tenperatura-igoeran geruzak ez mugitzeko.
2. fasea — Tenperatura igoera (60–90 minutu):
Tenperatura giro-tenperaturatik sendatze-tenperaturara igotzen da (normalean 175–185 °C FR-4 estandarrarentzat, 195 °C-ra arte Tg altuko graduetarako). Arrapala-tasa 2–4 °C/minutuan kontrolatzen da. Arrapala motelaren helburua:
- Erretxina isuri aurretik, geratzen den hezetasun guztia lurruntzen du
- Erretxinak bere fluxu-tenperaturara (130–150 °C) uniformeki iristea ahalbidetzen du panel osoan zehar, gelifikazio osoa hasi aurretik.
- Panelaren zeharreko gradiente termikoa minimizatzen du — bereziki garrantzitsua da panel handietan, non ertz-erdiguneko tenperatura-diferentzialak sendatze ez-uniformea eragin dezakeen azkarregi handitzen bada.
3. fasea — Presio osoa eta sendatze-denbora (90–180 minutu):
Laminazio-presio osoa (300–400 PSI FR-4 estandarrarentzat) aplikatzen da erretxina fluxu-tenperaturara iristen denean. Erretxina isurtzen da, hutsuneak eta hutsuneak betetzen ditu, eta gurutzatzen hasten da (gelatizazioa). Ontze-iraupena erretxinak Tg osoa lortu arte jarraitzen du — DSC (Eskaneatzeko Kalorimetria Diferentziala) bidez prozesu-kupoietan neurtuta. Ontze-iraupen nahikorik ezak Tg eskasa, zuritzeko erresistentzia murriztua eta z ardatzeko CTE altua duten plakak sortzen ditu — horrek guztiak fidagarritasun-arazoak sortzen ditu zerbitzuan.
4. fasea — Hozte kontrolatua (3–5 ordu):
Ontze-luzeraren ondoren, prentsa-tenperatura 2-4 °C/minutuko abiadura kontrolatuan jaisten da. Abiadura hori kobrezko geruzen (17 ppm/°C planoan) eta laminatuaren (14-18 ppm/°C planoan, 50-70 ppm/°C z ardatzean) arteko CTE diferentzialak zehazten du. Hozte azkarragoak hondar-tentsioak sortzen ditu, eta hauek eragiten dituzte:
- Berehalako deformazioa (ikusgai dagoen kurbadura eta bihurdura gainditzen duena) IPC-6012 ±% 0.75eko mugak)
- Ondorengo ziklo termikoen pean delaminazio ezkutu gisa agertzen diren barne-tentsioak
- Ondorengo zulaketa-eragiketetan zulagailu bidezko sarrera-puntuetan mikroarraildurak
Hozte-fasea da kostu txikiko HDI fabrikazioan prozesu-urrats laburtuena, eta kostu-presiopean ekoitzitako plaketan deformazio eta fidagarritasun-akatsen kausa ohikoena.
4.2 Irekitze anitzeko vs. irekitze bakarreko prentsa
Irekitze anitzeko prentsek panel-pila ugari prozesatzen dituzte aldi berean (normalean 8-12 irekitze), irekitze bakoitzak ispilu-plakek bereizitako panel bat edo gehiago dituelarik. Horrek ziklo bakoitzeko denbora aldatu gabe handitzen du ekoizpena.
Irekidura bakarreko huts-prentsak honetarako erabiltzen dira:
- Konplexutasun handiko HDI, pilaketa asimetrikoekin, non presioaren banaketa uniformea kritikoa den.
- Hutsuneak sortzea saihesteko hutsunea behar den lekuetan, metaketa-aurrepreg meheak (60µm azpitik)
- PTFE oinarritutako materialak, non tenperatura eta presio profilak FR-4tik desberdinak diren eta prentsa-kargen arteko kutsadura gurutzatua kezkagarria den.
PTFE edo zeramikaz betetako maiztasun handiko laminatuetarako, prentsa-lerroak dedikatuak edo ondo garbitu behar dira FR-4 eta HF materialen exekuzioen artean. PTFE materialen eta FR-4 erretxinaren arteko kutsadura gurutzatuak konstante dielektrikoa aldatzen du eta zaila da detektatzea analisi suntsitzailerik gabe.
4.3 Prozesuen kontrola eta monitorizazioa
Kalitatezko HDI lantegietan laminazio ekoizpenak honako hauek barne hartzen ditu:
Termopareen monitorizazioa: Hainbat termopare jarri dira prentsa-liburuan panelaren izkinetan eta erdian. Tenperatura-aztarnak erregistratzen dira ziklo bakoitzerako eta balioztatutako prentsa-profilaren leihoaren arabera berrikusten dira. Profilaren leihotik kanpo termopare bat erori den edozein panel markatu egiten da dimentsioen eta zeharkako sekzioaren egiaztapenerako.
Erretxin-fluxuaren kupoiak: Panelaren ertzetan jarritako proba-kupoi txikiek erretxin-fluxua jasotzen dute laminazioan zehar. Erretxin-fluxua onargarri-tartetik kanpo badago (gutxiegi = hutsuneak, gehiegi = ertzaren delaminazioa), prepreg lotearen hezetasun-edukia ikertzen da eta prentsaren tenperaturaren kalibrazioa eragiten du.
Panelaren lodieraren neurketa: Laminazio osteko lodiera panel bakoitzeko 9 puntu baino gehiagotan neurtzen da. Abiarazle nominalen ± % 10etik gorako aldakuntzak berrikusi behar dira presio-banaketa ez-uniformea edo aurrepregnazio-lotearen aldakuntzak ikusteko.

5. Ziklo arteko prozesamendua: ikuskapena, zulaketa eta xaflaketa zikloen artean
5.1 Laminazio osteko ikuskapena hurrengo zikloaren aurretik
Ziklo bakoitzak ikuskapena gainditu behar du lanak hurrengo ziklora igaro aurretik. Panel akastun bat hurrengo ziklora pasatzea da HDI fabrikazioan kalitate-akatsik garestiena: akatsa ezkutatzen da, prozesu-urrats gehigarriak aplikatzen zaizkio funtsean akastuna den substratu bati, eta panela azkenean baztertzen da azken ikuskapenean.
Zikloen arteko ikuskapen-zerrenda:
- X izpien geruzaren erregistroa: barneko geruzaren fidagarriek zulatzeko helburuetatik ±0.075 mm-ra lerrokatu behar dute
- Panelaren dimentsioen egiaztapena: luzera, zabalera eta lodiera zehaztapenen barruan
- Delaminazio-anpuluen, ertzen delaminazioaren eta gainazaleko hutsuneen ikuskapen bisuala
- Zeharkako sekzioaren lagina (suntsitzailea, prozesuko kupoian): erretxina hutsuneen egiaztapena, kobre-erretxina interfazearen osotasuna, zuritze-erresistentziaren estimazioa
5.2 Laser bidezko zulaketa eraikuntza-ziklo bakoitzaren ondoren
Kanpoko laminazio bakoitzaren ondoren laser bidezko zulaketa egiten da. Prozesuaren parametro nagusiak:
CO₂ laserra FR-4 metaketa estandarrerako:
- Uhin-luzera: 10.6 µm — erretxina organikoak ondo xurgatzen du, kobrezkoak gaizki
- Kobrezko ablazio urratsa: lehen pultsu labur batek kanpoko kobrezko xaflan dagoen "leiho" bat ablatzen du.
- Ablazio dielektrikoa: ondorengo pultsuek prepreg materiala barneko geruzako harrapaketa-plakaraino kentzen dute.
- Gutxieneko bidezko diametroa: 0.10 mm amaituta (0.12 mm zulatu da xaflatu aurretik)
- Gehienezko alderdi-erlazioa: 1:1 (sakonera diametroaren berdina edo txikiagoa)
UV (Nd:YAG) laserra film meheetarako eta PTFErako:
- Uhin-luzera: 355nm — ablazio hotza, erredurarik gabe
- Erabilgarria: 40µm-tik beherako prepreg-ak, poliimida material malguak, PTFE oinarritutako metatze-filmak
- Bide bakoitzeko kostu handiagoa (0.015–0.040 $) CO₂-rekin alderatuta (~0.008–0.025 $/bide, erreferentzia)
- Hormaren bidezko kalitate hobea — hondakin gutxiago, ablazio garbiagoa
Maskara konformalaren teknika: CO₂ laserrentzako metodo arrunta, non kanpoko kobrezko xafla leihoekin grabatzen den bide itsuetan laser bidez zulatu aurretik. Ondoren, CO₂ laserrak dielektrikoa zulatu egiten du aurrez irekitako leihoan kobrea zeharkatu beharrik gabe. Horrek bide bakoitzeko laser pultsu kopurua murrizten du eta bidearen hormaren koherentzia hobetzen du.
5.3 Desmear eta kobre elektrolitikoa: horma prestatzearen bidez
Laser bidezko zulaketaren ondoren, zuloen paretetan ablazio prozesuaren hondakinak daude:
- CO₂ laser ablaziotik lortutako erretxina karbonizatua (zulagailu-isuria)
- Aurrepreg substratutik beira-zuntz hondarrak
- Kobre oxidatua harrapaketa-plakan
Permanganatoaren desmear prozesua:
- Puzte-eragilea: zulagailuaren orbanak puzten ditu produktu kimikoen sarbidea hobetzeko
- Permanganatozko grabaketa: erretxina karbonizatua eta orbanak oxidatzen eta kentzen ditu
- Erreduktorea: permanganato hondarra neutralizatzen du eta kobrezko harrapaketa-plakatik oxidazio guztia kentzen du.
PTFE laminatuetarako, CF₄/O₂ plasmak permanganatoa ordezkatzen du. Plasmak karbonizatutako hondakinak kentzen ditu PTFE matrizea erasotu gabe. Plasma ganbera espezifikoak behar dira — PTFE kutsadurak permanganato-hodi estandarretan itsaspen-akatsak eragiten ditu.
Zikinkeria kendu ondoren, paladio katalizatzailea gainazal guztietan aplikatzen da, zulo-hormak barne, eta kobre elektrolitikoa (0.5–1.5 µm) metatzen da galvanizaziorako hazi-geruza eroale bat sortzeko.
ℹ Mailakatuta vs. Pilatuta: Betetze-kostua zehazten duen diseinu-aukera
Pilatutako mikrobiek (elkarren gainean zuzenean geruzen artean) erretxinazko betegarria + planarizazioa behar dituzte laminazio zikloen artean — 0.05-0.15 $/bide gehituz betegarrirako eta 1.50-5.00 $/panel planarizaziorako. Mailakatutako mikrobiek (desplazamendua ≥0.25 mm) bi urratsak erabat ezabatzen dituzte. 600 bidezko diseinu baterako, aldea gutxi gorabehera 68 $/taula (pilatutakoa) eta 10.80 $/taula (mailakatutakoa) bidezko prozesatzeko kostuan bakarrik — hauek 600 bidezko diseinu baterako zifra ilustratiboak dira; benetako kostuak aldatu egiten dira.
5.4 Pilatutako diseinuetarako bide-betegarria eta planarizazioa
Bide pilatuak erabiltzen dituzten diseinuetarako (non L1-L2 bidea L2-L3 bidea gainean dagoen), L2-L3 bidea bete eta planarizatu behar da L1-L2 eraikuntza-geruzaren laminazioa hasi aurretik:
Erretxinazko betegarria:
- Epoxi edo polimero erretxinazko tinta upelaren barruan injektatzen da hutsean edo eskuila-aplikaziopean.
- Betetzea % 95etik gora osatuta egon behar da, hutsunerik gabe — hutsuneek gas-isuria eragiten dute ondorengo muntaketa-birfluxuan.
- Sendatu 150–175 °C-tan 60–90 minutuz
Planarizazioa:
- Betetako bidearen gainazala zertxobait kupulatua (gehiegizko betetzea) edo hondoratua (gutxiegizko betetzea) izan daiteke.
- Planarizazio mekanikoak (zinta-lixatzea edo biraketa-artezketa) materiala kentzen du bidearen gainazala inguruko kobrearekin berdindu arte, ±15µm-ko tartean.
- Lautasun hau funtsezkoa da ondorengo laminazio-metaketa presio eta lotura-lerroaren lodiera uniformea lortzeko.
Kostuen eragina: Betetzeak 0.05-0.15 $ gehitzen ditu bide bakoitzeko, planarizazioak 1.50-5.00 $ panel bakoitzeko. 600 bideko diseinu baterako, betetzeak eta planarizazioak batera 31.50-95.00 $ inguru gehi ditzakete plaka bakoitzeko (erreferentzia-tartea — benetako kostua bide kopuruaren, materialaren eta hornitzailearen araberakoa da). Horregatik du bide mailakatuen diseinuak —bi urratsak ezabatzen dituena— kostuen eragin handia. Ikusi bide itsu lurperatuen PCB kostuen gida bide-arkitekturaren kostuen alderaketa osoa ikusteko.
6. Laminazio-akats ohikoenak, erroko arrazoiak eta prebentzioa
⚠ HDI laminazioaren akats modurik ohikoena
Barneko geruzaren oxido tratamendu nahikorik ez izateak delaminazio-akatsen % 40-60 eragiten ditu. Kobrezko gainazalaren zimurtasuna 1.5 µm-tik beherakoa bada (grabatu berri den kobrea 0.3-0.5 µm-koa da), epoxi atxikimendurako zuritzeko erresistentzia desegokia ematen du. Oxido marroia edo atxikimendu organiko modernoaren sustapen-tratamendua prozesuko urrats beharrezkoa da, ez kalitate-hobekuntza aukerakoa.
6.1 Delaminazioa
Definizioa: Kobrezko geruza baten eta ondoko erretxina/beirazko laminatuaren arteko bereizketa. Taularen gainazalean anpulu edo burbuila gisa ikus daiteke, edo ezkutuan eta zeharkako sekzio bidez bakarrik detekta daiteke.
Erroko arrazoiak:
- Oxido tratamendu nahikoa ez: kobre-erretxinaren zuritze-erresistentzia gutxienez 4 N/cm baino txikiagoa
- % 0.2tik gorako aurrepreg-hezetasuna: sendatzean lurruna sortzeak hutsuneak sortzen ditu, eta horiek delaminazio-eremuetan hazten dira.
- Ontzeko iraupena ez da nahikoa: erretxin partzialki gurutzatuak kohesio-indarra murriztu du
- Laminatu aurretik kobrezko gainazaleko kutsadura
Prebentzioa: Kobrezko gainazalaren tratamenduaren kalifikazioa (hileko ekoizpen-kupoien zuritze-erresistentziaren probak), aurrepreg-aren hezetasunaren monitorizazioa, material ez-egosia nahitaez labean hartzearekin, laminazio-lote bakoitzaren ondoren prozesu-kupoien zeharkako sekzioaren laginketa.
6.2 Erregistro-erroreak
Definizioa: Zulatzeko helburuak eta barneko geruzako alfonbrak gaizki lerrokatuta daude, eta horren ondorioz, itsu-puntako eraztun-eraztun murriztua edo zero da harrapaketa-alfonbren bidez.
Erroko arrazoiak:
- Panelaren dimentsio-aldaketa laminazioan zehar: FR-4ak XY hedapen txiki bat jasaten du sendatzean zehar (normalean % 0.02-% 0.05). Zulatzeko programek hedapen aurreikusgarri hori konpentsatu behar dute.
- Barneko geruzaren dimentsio-ezegonkortasuna: simetrikoki grabatu ez ziren barneko geruzak (goiko eta beheko kobre-dentsitate desberdina) laminazioan zehar makurtu egiten dira, ezaugarriak beren posizio nominaletatik aldatuz.
- Prentsa-pila deslerrokatzea: erregistro-pinek ondo kokatu behar dute; gaizki kokatutako pinek geruza-aldaketa ahalbidetzen dute
Prebentzioa: X izpien bidezko zulagailuaren erregistroaren neurketa panel guztietan zulatu aurretik (ez laginketa oinarritzat hartuta). Artelanaren eskalatze konpentsazioa geruza bakoitzari aplikatzen zaio neurtutako materialaren hedapen ezaugarrien arabera. Kobre banaketaren azterketa barneko geruzaren DFM-an zehar, diseinu asimetrikoak ekoizpena baino lehen markatzeko.
6.3 Hutsuneak eta aire-harrapaketak
Definizioa: Erretxina sendotuan dauden aire edo gas poltsikoak, delaminazio-antzeko inklusio edo zeharkako sekzioan hutsune zehatz gisa agertzen direnak.
Erroko arrazoiak:
- Panelaren diseinu jakin baterako erretxina-eduki nahikorik ez duen aurrepreg-a (kobrearen eta dielektrikoaren arteko azalera-erlazio altuak erretxina-fluxu handiagoa eskatzen du)
- Hutsune nahikoa ez huts-laguntzako prentsa zikloetan
- Hasierako igoera azkarregia, erretxina behar bezala jariatzea eta gelifikazioaren aurretik gasak askatzea eragozten duena.
Prebentzioa: Erretxina edukiaren zehaztapena panelaren kobrezko dentsitatearekin bat dator. Hutsean laminatzea barneko kobrezko eredu trinkoak dituzten diseinuetarako. Erretxina gelifikatu aurretik gasaren ebakuazio osoa bermatzen duten igoera-tasa protokolo balioztatuak.
6.4 Deformazioa eta Arkua
Definizioa: Panelaren formaren desbideratzea IPC-6012 mugak gainditzen dituena (panelaren diagonalaren % 0.75 ≤ kurbadura eta bihurdura HDI 3. klaserako, % 1.5 ≤ 2. klaserako).
Erroko arrazoiak:
- Kobre banaketa asimetrikoa: pilaketaren goiko erdiak beheko erdiak baino askoz kobre gehiago badu, hoztean CTE desberdinak kobrezko alderantz makurtzea eragiten du.
- Hozte azkarra: panel lodien gainazaletik nukleora doan gradiente termikoak hozte azkarraren ondorioz flexio-momentuak sortzen ditu.
- Aurrepreg-a eta nukleoaren CTE desegokiak: pilaketan CTE desberdinekin material desberdinek barne-tentsioak sortzen dituzte.
Prebentzioa: DFM-an zehar kobrearen balantzearen analisia — pilaketaren goiko eta beheko erdietako kobre-dentsitatea ± % 10eko tartean egon behar da diseinu simetrikoetarako. Hozte-tasa kontrolatuaren jarraipena. Diseinu asimetrikoetarako (aplikazio batzuetan saihestu ezin dena), alderantzizko kobrezko ezaugarriak gehi daitezke pilaketa orekatzeko.
6.5 Lodiera aldakuntza
Definizioa: Laminazio osteko dielektrikoaren lodiera ±% 10eko zehaztapenetik kanpo dagoenez, kontrolatutako inpedantzia-trazaren dimentsioek helburuak galtzea eragiten du.
Erroko arrazoiak:
- Erretxina-fluxu ez-uniformea: fluxu gehiegi panelaren ertzetan (erdigune mehea), gutxiegi (ertz lodiak) — erretxina-edukiaren desadostasuna duen aurrepreg-ak eraginda
- Prentsa-presioaren ez-uniformetasuna panel handietan
- Erretxina edukiaren aldakuntza aurrepreg lotean
Prebentzioa: 9 puntuko lodiera-mapak laminazio-ziklo bakoitzaren ondoren. Erretxina-edukiaren neurketa sarrerako prepreg-ean (ez bakarrik Dk eta Df). Ispilu-plakaren lautasunaren egiaztapena (higaduraren ondoren okertzen diren ispilu-plakek presio-ez-uniformetasuna eragiten dute).
7. Highleapen laminazio kontrolatuaren prozesua HDI PCBetarako
7.1 Ekipamendu eta Prozesu Azpiegitura
Highleapen HDI laminazio gaitasunak honako hauek ditu barne:
- Prentsa hidraulikoak, hutsean lagundutako irekidura anitzekoak, ±1 °C-ko tenperatura uniformearekin prentsa-plaka osoan zehar
- PTFE/galera txikiko laminatu berezien familien prentsa-lerro dedikatuak — FR-4 prentsa-lerroekin kutsadura gurutzaturik ez
- Aurrepreg-aren biltegiratze klima-kontrolatua ≤21 °C-tan, ≤45% RH-tan, lote bakoitzeko hezetasunaren monitorizazioarekin
- Termopareen erregistro lineala ekoizpen-laminazio-ziklo guztietarako
- X izpien geruzaren erregistroaren neurketa panelen %100ean (laginketarik gabe) laser bidezko zulaketaren aurretik eta ondoren
7.2 Ziklo arteko ikuskapen protokoloa
Laminazio ziklo bakoitzaren artean, Highleap-ek honako hau egiten du:
- %100eko X izpien erregistro-egiaztapena: barneko geruzako fidagarri guztiak neurtuta, ez laginduta
- Panelaren lodieraren mapaketa 9 puntutan: ±% 10etik kanpo dagoen edozein panel ekoizpenetik kentzen da
- Delaminazio-anpuluen eta ertzen bereizketaren ikuskapen bisuala
- Prozesuaren kupoiaren zeharkako sekzioa (ekoizpen-lote bakoitzeko kupoi bat): zuritzeko erresistentziaren neurketa, erretxina-hutsuneen egiaztapena, kobre-erretxina interfazearen kalitatearen ebaluazioa
Ziklo arteko ate honek laminazio-akatsen % 85-90 harrapatzen ditu panel kaltetu bati prozesu-inbertsio gehigarria egin aurretik. Ziklo arteko ikuskapenean akats bat detektatzearen kostua azken proba elektrikoan baino: gutxi gorabehera 15 $ vs. 85 $-ko prozesu-kostu alferrik galdua (zifra ilustratiboak). Errendimenduaren eta laminazio-zikloen kopuruaren kostu-ondorioak ikusteko, ikus itsu-itsuan lurperatutako PCB kostuen analisia . Laminazio-ziklo bakoitzaren entrega-denboraren ondorioak ikusteko, ikus HDI PCB entrega-denboraren gida.
7.3 Materialen Manipulazioa eta Loteen Trazabilitatea
Ekoizpen-lote bakoitzak materialaren trazabilitate osoa barne hartzen du: prepreg lote-zenbakia, kobrezko xafla lotea eta laminatuzko nukleo lotea — guztiak ekoizpen-bidaialari eta ikuskapen-erregistroekin lotuta. Inpedantzia kontrolatuko programetarako, prepreg Dk sarrerako lote-kupoietan neurtzen da eta neurtutako balioa erabiltzen da azken inpedantzia-kalkulurako (ez datu-orri nominalaren balioa), TDR kupoiaren emaitzak lote batetik bestera erreproduzigarriak direla ziurtatuz (ikusi inpedantzia kontrolatuko PCBren eskakizunak ).
7.4 Highleapen HDI laminaziorako kalitate-neurriak
- I. motako HDI laminazio-errendimendua (panelak ziklo arteko ikuskapen guztiak gainditzen ditu): % 97.8ko batez bestekoa
- II motako HDI laminazio-errendimendua: % 95.2ko batez bestekoa
- III motako HDI laminazio-errendimendua: % 91.6ko batez bestekoa
- Delaminazio-tasa azken ikuskapenean: bidalitako panelen % 0.3 baino txikiagoa
- Lehen pasabideko inpedantzia kontrolatuaren etekina (±% 10aren barruan): loteen % 98.1
- Deformazioarekiko konplizitatea (okerdura eta bihurdura zehaztapenen barruan): HDI panelen % 99.2
Metrika hauek eskaera eginez gero eskuragarri daude saltzaileen kalifikaziorako.

Gomendatzen Mezuak

Taconic RF 35 vs RO4350B PCBa
Edukien taulaRF-35 vs RO4350B Erosketa eta...

TMM6 Iragazki PCB Fabrikazioa
Edukien taulaZergatik erabiltzen dituzte mikrouhin-iragazkien diseinatzaileek...

TMM4 Iragazki PCB Fabrikazioa
TMM4 iragazkiaren PCB fabrikazioa...-k kontrolatzen du...

TMM3 PCB fabrikazioa RF moduluetarako
TMM3 PCB fabrikazioa erabilgarriena da RF modulua dagoenean...
Nola lortu aurrekontua PCBetarako
Utziguzu DFM/DFA analisia exekutatzen zuretzako eta itzul gaitzazu txosten batekin.
Zure fitxategiak modu seguruan igo ditzakezu gure webgunearen bidez.
Informazio hau eskatzen dugu aurrekontua emateko:
-
- Gerber, ODB++ edo .pcb, zehaztapenak.
- BOM zerrenda muntaia behar baduzu
- Kopurua
- Piztu ordua