
Rugalmas NYÁK-gyártási folyamat útmutató

A rugalmas NYÁK-gyártási folyamat vékony polimer fóliákat és rézfóliát alakít át hajlítható áramkörökké, amelyek okostelefonoktól és orvosi implantátumoktól kezdve az autóipari érzékelőkön és a repülőgépipari rendszereken át mindent működtetnek. A merev FR4-es lapokkal ellentétben a rugalmas áramkörök speciális anyagokat, szigorúbb folyamatszabályozást és gondos kezelést igényelnek – ahol az aljzat állapota, a réz tapadása és a bevonat laminálása közvetlenül befolyásolja az összeszerelés hozamát és a hosszú távú megbízhatóságot. Ez a cikk ismerteti az egyoldalas, kétoldalas és többrétegű FPC-k teljes gyártási folyamatát, az egyes szakaszok kritikus minőségi kritériumait, valamint azt, hogy mit kell megadni árajánlatkéréskor.
Tartalomjegyzék
- Mi az a flexibilis NYÁK-lap, és miért különbözik a gyártása?
- Kulcsfontosságú anyagok a rugalmas NYÁK-gyártásban
- Egyoldalas flexibilis NYÁK-gyártási folyamat
- Kétoldalas rugalmas NYÁK-gyártási folyamat
- Többrétegű rugalmas NYÁK-gyártási folyamat
- Minőségellenőrzés és ipari szabványok
- Gyárthatósági tervezési szempontok
- A Highleap rugalmas NYÁK-gyártási szolgáltatásai
A rugalmas nyomtatott áramköri lapok lehetővé teszik a háromdimenziós marást, akár 70%-os súlycsökkentést a merev alternatívákhoz képest, és megbízható teljesítményt nyújtanak dinamikus hajlítási alkalmazásokban. Ezek az előnyök azonban a gyártási komplexitással járnak – a rugalmas NYÁK-gyártási folyamat precíz ellenőrzést igényel a laminálás, a maratás, a galvanizálás és a bevonat felvitele felett az egységes eredmények elérése érdekében.
Ez az útmutató a flexibilis NYÁK-ok teljes gyártási munkafolyamatát lefedi , a nyersanyag-előkészítéstől a végső elektromos tesztelésig, segítve a mérnököket és a beszerzési szakembereket abban, hogy megértsék, mi történik az egyes szakaszokban, és hogyan kell helyesen meghatározni a követelményeket.
1. Mi az a flexibilis NYÁK-lap, és miért különbözik a gyártása?
A flexibilis NYÁK-ok (FPC-k) vékony polimer hordozót – jellemzően poliimidet (PI) vagy poliésztert (PET) – használnak merev, üvegszállal erősített epoxi helyett. Ez az alapvető anyagkülönbség olyan gyártási kihívásokat okoz, amelyek a szabványos merev NYÁK-ok esetében nem léteznek :
- Dimenziós instabilitás: A rugalmas hordozók a hőmérséklet és a páratartalom változásával kitágulnak és összehúzódnak, ami szigorúbb regisztrációs ellenőrzést igényel a képalkotás és laminálás során.
- Kezelés érzékenysége: A vékony fóliák (jellemzően 12.5–50 μm) hajlamosak a gyűrődésre, a gyűrődésre és a szennyeződésre, ami tisztaszobai szintű kezelést igényel a gyártás során.
- Tapadáskritikusság: A réz, a ragasztó, az aljzat és a bevonat közötti kötésszilárdság közvetlenül befolyásolja a hajlítási élettartamot és a megbízhatóságot ismételt hajlítás esetén.
- Termikus korlátok: Az alacsonyabb hőtömeg gyorsabb felmelegedést jelent forrasztás közben, de nagyobb érzékenységet is a folyamat hőmérséklet-változásaira.
1.1 Rugalmas NYÁK-osztályozások
Az IPC-6013 négy fő típusú rugalmas nyomtatott áramköri lapot határoz meg, amelyek mindegyikéhez eltérő gyártási követelmények tartoznak:
| típus | Építés | Kulcsfolyamatos különbség | Tipikus alkalmazások |
|---|---|---|---|
| Egyoldalas (1. típus) | Egy rézréteg, egyik vagy mindkét oldala bevonva | Nincs szükség átmenő furatbevonatra | LED szalagok, billentyűzetmembránok, egyszerű csatlakozók |
| Kétoldalas (2. típus) | Két rézréteg PTH-val | Fúrást → galvanizálást → képalkotási sorozatot igényel | Okostelefonok, kamerák, érzékelők, kijelzők |
| Többrétegű (3. típus) | Három vagy több rézréteg | Belső réteg képalkotása → laminálás → fúrás → galvanizálás | HDI eszközök, komplex érzékelők, nagy sűrűségű összeköttetések |
| Merev-flex (4. típus) | Merev és rugalmas szakaszok laminálva | Szekvenciális laminálás szelektív flexibilis ablakokkal | Repülőgépipar, orvosi implantátumok, katonai rendszerek |
A gyártás összetettsége – és költsége – a rétegek számával növekszik, mivel minden további réteg külön képalkotási, ellenőrzési és laminálási ciklusokat igényel.
2. Kulcsfontosságú anyagok a rugalmas NYÁK-gyártásban
Az anyagválasztás közvetlenül befolyásolja a rugalmasságot, a hőteljesítményt, az elektromos jellemzőket és a gyártási hozamot. Ezen anyagok ismerete segít a követelmények helyes meghatározásában és a költségtényezők előrejelzésében.
2.1 Aljzat anyagok
A poliimid (PI) uralja a flexibilis NYÁK-piacot a tulajdonságainak kivételes kombinációja miatt:
- Üzemi hőmérséklet-tartomány: -269°C és +400°C között (rövid ideig)
- Folyamatos üzemi hőmérséklet: -200°C és +260°C között
- Szakítószilárdság: 230–350 MPa
- Dielektromos állandó: 3.4–3.5 1 MHz-en
- Kiváló vegyi és sugárzásállóság
A gyakori PI anyagok közé tartoznak a DuPont Kapton (HN, EN, FN sorozat), az Ube Upilex (S, SGA típusok) és az SKC Kolon PI fóliák. A standard vastagságok 12.5 μm, 25 μm, 50 μm és 75 μm.
A poliészter (PET) költséghatékony alternatívát kínál a kevésbé igényes alkalmazásokhoz – körülbelül 40–60%-kal olcsóbb, mint a poliimid. A PET azonban a folyamatos üzemi hőmérsékletre korlátozódik 105 °C alatt, és nem bírja a szabványos ólommentes reflow profilokat, így felhasználása az alacsony hőmérsékletű összeszerelést vagy az előre rögzített alkatrészeket igénylő alkalmazásokra korlátozódik.
A folyadékkristályos polimer (LCP) egyre nagyobb teret hódít a nagyfrekvenciás alkalmazásokban az ultra-alacsony dielektromos állandója (2.9–3.1) és disszipációs tényezője (<0.002 10 GHz-en), minimális nedvességfelvétele (<0.02%) és milliméteres hullámú frekvenciákon mutatott stabil elektromos teljesítménye miatt.
2.2 Rézfólia típusok
A réztípusok közötti választás jelentősen befolyásolja a hajlítási teljesítményt:
| Réz típus | Szemcseszerkezet | Rugalmas | Legjobb alkalmazás |
|---|---|---|---|
| Hengerelt lágyított (RA) | Megnyúlt, vízszintes | Kiváló – több mint 100 000 hajlítási ciklust bír ki | Dinamikus rugalmasság (zsanérok, csúszó mechanizmusok) |
| Elektromos lerakódásos (ED) | Oszlopos, függőleges | Alsóbb – korlátozott hajlékonyságú ciklusokhoz alkalmas | Statikus rugalmasság (hajlítás a telepítéshez) |
A szabványos rézvastagság 12 μm-től (⅓ oz) 70 μm-ig (2 oz) terjed, a rugalmas alkalmazásokban a leggyakoribb 18 μm (½ oz) és 35 μm (1 oz).
2.3 Fedés és ragasztó
A Coverlay egy előregyártott poliimid fólia ragasztós hátlappal, amely védi az áramköri nyomvonalakat – funkcionálisan egyenértékű a merev áramköri lapokon lévő forrasztómaszkokkal, de rugalmasságra tervezték. A szabványos coverlay konstrukció 12.5–25 μm vastag PI fóliát és 15–25 μm vastag ragasztót kombinál.
A ragasztórendszerek két kategóriába sorolhatók:
- Akril ragasztók: Jó rugalmasság, alacsonyabb költség, a legtöbb alkalmazáshoz megfelelő
- Epoxi ragasztók: Magasabb hőmérséklet-állóság, jobb vegyszerállóság
A ragasztómentes (kétrétegű) FCCL közvetlenül köti a rezet a poliimidhez gőzleválasztással vagy öntött poliimid eljárással, teljesen kiküszöbölve a ragasztóréteget. Ez a konstrukció vékonyabb profilokat, jobb rugalmasságot, jobb méretstabilitást és kiváló magas hőmérsékleti teljesítményt kínál – de magasabb anyagköltséggel.

3. Egyoldalas flexibilis NYÁK-gyártási folyamat
Az egyoldalas FPC a legegyszerűbb és legköltséghatékonyabb flexibilis áramköri konstrukciót képviseli. Csak egy rézréteggel és galvanizált átmenőfuratok nélkül az eljárás a precíz képalkotásra, a tiszta maratásra és a megfelelő bevonatú laminálásra összpontosít.
3.1 Teljes folyamatábra
Anyagvágás → Sütés → Fúrás (NPTH) → Szárazfilm laminálás → Megvilágítás → Előhívás → Maratás → Csupaszítás → Felületkezelés → Fedőréteg laminálás → Keményítés → Felületkezelés → Szitanyomás → Profilozás → Elektromos vizsgálat → FQC → Csomagolás
3.2 Lépésről lépésre történő folyamat részletei
1. lépés: Anyagvágás
A rugalmas rézbevonatú laminátum (FCCL) tekercsekben érkezik, jellemzően 250–500 mm szélesen. A gyártástervezés optimalizálja a panelek méretét az anyagkihasználás maximalizálása érdekében, mielőtt a lemezeket feldolgozásra vágná. A precíziós vágás minimális sorjával megakadályozza a további kezelési problémákat.
2. lépés: Sütés (előkezelés)
A vágott anyagokat 120–150 °C-on 1–4 órán át sütik, hogy eltávolítsák a felszívódott nedvességet. Ez a kritikus lépés megakadályozza a delaminációt, a buborékosodást és a méretbeli instabilitást a későbbi magas hőmérsékletű folyamatok során. A folytatás előtt a nedvességtartalmat 0.1% alá kell csökkenteni.
3. lépés: Fúrás (nem galvanizált átmenő furatok)
Egyoldalas FPC esetén a fúrás csak szerszámfuratokat, pozicionáló elemeket és a tervben meghatározott, nem galvanizált mechanikus furatokat hoz létre. A rugalmas hordozót merev támasztóanyagok (alumínium vagy fenollemezek) támasztják alá a fúrási pontosság biztosítása érdekében. Lézeres fúrás 100 μm alatti mikrofuratokhoz használható.
4. lépés: Száraz film laminálás
A fényérzékeny szárazfilm rezisztet 100–120°C-on, fűtött hengerekkel laminálják a megtisztított rézfelületre. A megfelelő laminálási paraméterek biztosítják a teljes tapadást légbuborékok vagy gyűrődések nélkül, amelyek képalkotási hibákat okozhatnának.
5. lépés: Expozíció
Az UV-fény (jellemzően 350–450 nm hullámhosszú) viszi át az áramköri mintázatot a fotomaszkról a száraz filmrezisztre. A kollimált fényforrások és a vákuumos érintkezés éles mintázatot biztosít. Az expozíciós energiát úgy kalibrálják, hogy teljes fotopolimerizációt érjenek el anélkül, hogy túlexponálnának, ami rontaná a finom jellemzőket.
6. lépés: Fejlesztés
A szabaddá vált panelek előhívó oldaton (jellemzően 0.8–1.2%-os nátrium-karbonát 28–32°C-on) haladnak át, amely feloldja és eltávolítja a nem szabaddá vált száraz filmet, felfedve a maratandó rézfelületeket. Az előhívási időt és a szórási nyomást szabályozzák, hogy tiszta mintázatot érjenek el a polimerizált reziszt megtámadása nélkül.
7. lépés: Rézkarc
A kémiai maratás réz-klorid (savas) vagy ammóniás maratószer (lúgos) segítségével távolítja el a szabadon lévő rezet. A folyamatparamétereket – a maratószer koncentrációját, a hőmérsékletet (jellemzően 48–52 °C), a permetezési nyomást és a szállítószalag sebességét – pontosan szabályozzák, hogy minimális alávágással elérjék a célzott nyomszélességet.
8. lépés: Csupaszítás
A megmaradt száraz filmréteget kémiailag eltávolítják 2–4%-os nátrium-hidroxid oldattal 45–55°C-on, így a tiszta réz áramköri mintázat szabaddá válik a későbbi feldolgozáshoz.
9. lépés: Felületkezelés (bevonat előtti)
A rézfelületeket megtisztítják és mikromaratással eltávolítják az oxidációt, és szabályozott felületi érdességet (jellemzően 1.5–3.0 μm Ra) hoznak létre, ami elősegíti a tapadást a fedőréteggel. Ez a lépés kritikus fontosságú a hosszú távú megbízhatóság szempontjából.
10. lépés: A fedőréteg előkészítése és laminálása
A fedőréteg anyagát precíziósan vágják (lézervágással, stancolásal vagy CNC marással), a tervnek megfelelően nyílásokkal a kontaktusok, tesztpontok és alkatrész-elhelyezések számára. Az előkészített fedőréteget optikai illesztőrendszerek segítségével pontosan az áramkörhöz illesztik, majd hő (160–180°C) és nyomás (15–25 kg/cm²) alatt 30–60 percig laminálják.
11. lépés: Kikeményedés
A laminálás utáni 150–170°C-on 1–2 órán át történő sütés biztosítja a ragasztó teljes kikeményedését, maximalizálva a kötés szilárdságát és a hosszú távú megbízhatóságot. A megfelelő kikeményedés megakadályozza a rétegesedést a későbbi hőciklusok során.
12. lépés: Felületkezelés
A szabadon lévő rézpárnák védő felületkezelést kaptak:
- ENIG (elektromos nikkelmerítési arany): 3–6 μm Ni + 0.05–0.15 μm Au – kiváló forraszthatóság, sík felület, hosszú eltarthatóság
- Merülő ón: 0.8–1.2 μm Sn – jó forraszthatóság, alacsonyabb költség, korlátozott eltarthatóság
- Merítési ezüst: 0.15–0.4 μm Ag – kiváló nagyfrekvenciás teljesítmény
- OSP: 0.2–0.5 μm szerves bevonat – a legalacsonyabb költség, a legrövidebb eltarthatósági idő
13. lépés: Szitanyomás
Az alkatrész-jelölőket, a polaritásjelöléseket és az azonosítókat rugalmas (jellemzően epoxi alapú) tintákkal nyomtatják, amelyek repedésmentesen ellenállnak a hajlításnak. 120–150°C-on 15–30 percig kikeményednek.
14. lépés: Profilalkotás (szingulácó)
Az egyes áramköröket a gyártópanelekből vágják ki a következők segítségével:
- Lézervágás: Legnagyobb pontosság (±50 μm), minimális feszültség, összetett körvonalakhoz előnyös
- Lyukasztás: Leggyorsabb nagy volumenhez, szerszámbefektetést igényel
- CNC marás: Rugalmas, szerszámot nem igényel, mérsékelt sebesség
15. lépés: Elektromos tesztelés
Az áramkörök 100%-a folytonosság- és szigetelésvizsgálaton esik át repülő szondás teszterekkel vagy erre a célra szolgáló tesztberendezésekkel. A szakadásokat, rövidzárlatokat és helytelen csatlakozásokat a szállítás előtt azonosítják.
16. lépés: Végső minőségellenőrzés
Az IPC-6013 és IPC-A-600 szabványok szerinti vizuális és méretellenőrzés a következőket ellenőrzi:
- Nyomvonal szélessége, térköz és éldefiníció
- Coverlay igazítás és tapadás
- Felületminőség és lefedettség
- Teljes mérettűrések
- Hibák hiánya (karcolások, szennyeződés, rétegelválás)
17. lépés: Csomagolás
A jóváhagyott áramköröket antisztatikus zacskókba csomagolják, szárítószerrel és páratartalom-jelző kártyákkal együtt, majd lezárják a szállításhoz. A csomagolás kialakítása megvédi a rugalmas áramköröket a mechanikai sérülésektől szállítás közben.
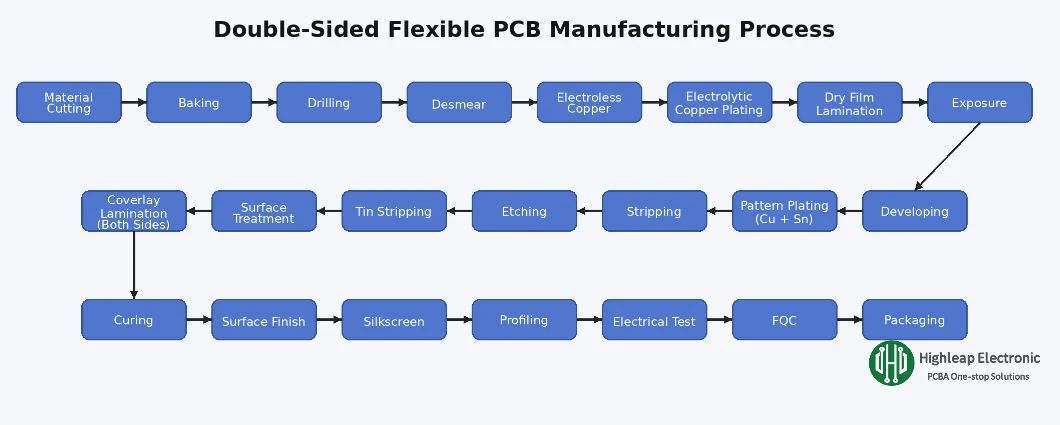
4. Kétoldalas, rugalmas NYÁK-gyártási folyamat
A kétoldalas FPC egy második rézréteget és galvanizált átmenőfuratokat (PTH) ad hozzá, amelyek elektromosan összekötik mindkét oldalt. Ez növeli a marási sűrűséget, de jelentősen megváltoztatja a folyamatfolyamatot – a fúrást és a galvanizálást a külső réteg képalkotása előtt kell elvégezni.
4.1 Teljes folyamatábra
Anyagvágás → Sütés → Fúrás → Kenésmentesítés → Elektromos réz → Elektrolitikus rézbevonatolás → Száraz film laminálás → Megvilágítás → Előhívás → Mintázat bevonatolás (Cu + Sn) → Csupaszítás → Maratás → Ón eltávolítása → Felületkezelés → Fedőréteg laminálás (mindkét oldal) → Keményítés → Felületkezelés → Szitanyomás → Profilozás → Elektromos vizsgálat → FQC → Csomagolás
4.2 Főbb folyamatbeli különbségek az egyoldalashoz képest
PTH fúrása:
A kétoldalas FPC galvanizált átmenőfuratokat igényel a két rézréteg elektromos összekapcsolásához. A fúrás a teljes FCCL-kötegen keresztül történik – felső réz + ragasztó + PI + ragasztó + alsó réz. A furat átmérője jellemzően 0.2–0.5 mm a standard alkalmazásoknál, lézeres fúrással pedig a mikrofuratok 0.1 mm-re csökkenthetők.
Kenetmentesítő:
A fúrás gyantafoltokat hoz létre a furatfalakon, amelyeket galvanizálás előtt el kell távolítani. A kémiai kenőanyag-eltávolítás (kálium-permanganát) vagy a plazmakezelés visszamarja a gyantát, hogy tiszta rezet szabaddá tegyen a galvanizálás megbízható tapadása érdekében. Ez a lépés kritikus fontosságú – a nem megfelelő kenőanyag-eltávolítás galvanizálási üregeket és rossz rétegközi kapcsolatot okoz.
Elektromos rézleválasztás:
Egy vékony réz vetőmagréteget (jellemzően 0.3–0.8 μm) kémiailag választanak le a furat falára és felületére autokatalitikus bevonatolás során. Ez létrehozza a kezdeti vezetőképes utat a későbbi elektrolitikus bevonatoláshoz. Az elektrolitikus rézfeldolgozás magában foglalja a katalizátor aktiválását (palládium alapú), a gyorsítást és a rézleválasztás lépéseit.
Elektrolitikus rézbevonat:
Az elektrolitikus bevonatolás a tervezési követelményeknek megfelelő rézvastagságot eredményez – jellemzően 20–25 μm a furatokban a megfelelő megbízhatóság érdekében. A függőleges folytonos bevonatolási (VCP) vonalak egyenletes árameloszlást és konzisztens bevonatvastagságot biztosítanak a panelen.
Mintázatbevonási folyamat:
A rézbevonatolás után száraz filmréteget visznek fel, és képalkotással csak az áramköri mintázatot szabadítják fel. A további rézbevonat növeli a nyomvonal vastagságát, majd ón vagy ón-ólom bevonat következik, amely maratásgátlóként szolgál. A száraz film eltávolítása után a maratás eltávolítja a nem kívánt rezet, míg az ón védi az áramköri mintázatot. Végül az ónréteget eltávolítják, hogy a kész réznyomok láthatóvá váljanak.
Kétoldalas borító:
Mind a felső, mind az alsó felületet fedőlaminálással kell ellátni, hogy mindkét oldalon megvédjék az áramköröket. A fedőnyílások és a padok elhelyezkedése közötti illesztést mindkét oldalon gondosan ellenőrizni kell.
5. Többrétegű, rugalmas NYÁK-gyártási folyamat
A többrétegű FPC három vagy több vezető réteget tartalmaz, ami nagyobb vezetékezési sűrűséget és összetettebb kialakítást tesz lehetővé. A fő gyártási különbség az, hogy a belső rétegeket külön kell legyártani és ellenőrizni a laminálás előtt – az átmenő furatokat pedig a rétegek összeragasztása után kell fúrni.
5.1 Teljes folyamatábra
Belső réteg feldolgozás:
Anyagvágás → Sütés → Száraz film laminálás → Megvilágítás → Előhívás → Maratás → Csupaszítás → AOI vizsgálat → Felületkezelés (barna oxid)
Laminálás:
Rétegillesztés → Laminálás → Melegpréses laminálás → Laminálás utáni kikeményedés
Külső réteg feldolgozás:
Fúrás (PTH) → Kenésmentesítés → Elektrolitikus rézbevonatolás → Külső réteg képalkotása → Mintázatbevonatolás → Maratás → Fedőréteg laminálás → Felületkezelés → Szitanyomás → Profilozás → Elektromos vizsgálat → FQC → Csomagolás
5.2 Kritikus belső rétegbeli lépések
Belső réteg képalkotása és maratása:
Minden belső réteg feldolgozása az egyoldalas FPC-hez hasonlóan történik: szárazfilm laminálás, expozíció, előhívás, maratás és leválasztás. A belső rétegeknek a laminálás előtt meg kell felelniük a jóváhagyott elfogadási kritériumoknak. A szakadásokat, rövidzárlatokat és egyéb nemmegfelelőségeket ebben a szakaszban kell megoldani, mivel a rejtett elemekhez való hozzáférés a réteg laminálása után jelentősen korlátozott.
AOI ellenőrzés:
Az automatizált optikai vizsgálat minden belső réteget átvizsgál, hogy a laminálás előtt észlelje a szakadásokat, rövidzárlatokat, a nyomvonal szélességének megsértését és egyéb hibákat. A hibás paneleket ebben a szakaszban selejtezik, hogy elkerüljék az anyagpazarlást és a feldolgozási időt a helyrehozhatatlan lapok esetében.
Felületkezelés (barna/fekete oxid):
A belső rézréteg felületei oxidációs kezelésen esnek át, hogy mikroszkopikusan érdes, oxidált rézfelületet hozzanak létre, amely elősegíti a tapadást a réteges ragasztóval. Ez a lépés kritikus fontosságú – a nem megfelelő oxidációs kezelés hőfeszültség vagy hajlítási ciklusok alatt delaminációhoz vezet.
5.3 Laminálási folyamat
Réteg igazítás:
A belső rétegeket, a ragasztólapokat és a külső rézfóliákat illesztőcsapok vagy optikai illesztőrendszerek segítségével lehet pontosan illeszteni. A tipikus illesztési tűrés ±75 μm vagy jobb – az eltérés rövidzárlatot okozhat a rétegek között, vagy megszakadhat a csatlakozás az átvezető furatokhoz.
Layup és melegprés:
Az illesztett réteget laminálóprésbe helyezik, és szabályozott hőmérséklet (jellemzően 180–200 °C csúcsérték), nyomás (15–25 kg/cm²) és időprofilok mellett ragasztják. A réteges ragasztó folyik, kitölti a réseket, és megköt, egységes többrétegű szerkezetet hozva létre.
Laminálás utáni feldolgozás:
A laminálás után átmenő furatokat fúrnak az összes réteg összekapcsolására. A következő folyamat a kétoldalas FPC folyamatot követi: kenésmentesítés, galvanizálás nélküli réz, elektrolitikus bevonatolás, külső réteg képalkotása, és a fennmaradó lépések a végső vizsgálatig.
5.4 Szekvenciális laminálás komplex szerkezetekhez
Többrétegű kialakításoknál , amelyek vak vagy elásott furatokat igényelnek, szekvenciális laminálásra van szükség:
- Elásott furatok: Csak a belső rétegeket kell összekötni – a végső laminálás előtt legyártani és kifúrni
- Vak furatok: Külső réteg összekötése a belső réteggel – laminálás után fúrva, mélységszabályozott vagy lézeres fúrással
Minden egyes egymást követő laminálási ciklus növeli a költségeket és az átfutási időt, de lehetővé teszi a nagyobb sűrűségű összeköttetéseket, amelyek a standard átmenőfuratos konstrukcióval nem lehetségesek.
6. Minőségellenőrzés és iparági szabványok
A rugalmas NYÁK-gyártás szisztematikus minőségellenőrzést igényel, mivel a vékony, rugalmas anyagok érzékenyebbek a folyamatváltozásokra, mint a merev lapok. A gyártás során több ellenőrző kapu is kiszűri a hibákat, mielőtt azok költségessé válnának.
6.1 Főbb ellenőrzési pontok
| Folyamat Stage | Ellenőrzési módszer | Észlelt hibák |
|---|---|---|
| Bejövő anyag | Vizuális vastagságmérés | Anyaghibák, helytelen specifikáció |
| Utómaratás (belső/külső) | AOI | Megnyitás, shortolás, vonalszélesség-sértések |
| Laminálás után | Röntgen, keresztmetszet (minta) | Réteg illesztési hibák, üregek, delamináció |
| Galvanizálás után | Vastagságmérés, keresztmetszet | Nem megfelelő bevonat, üregek a lyukakban |
| Utófedés | Vizuális, húzószilárdsági vizsgálat (minta) | Eltolódási hibák, buborékok, nem megfelelő tapadás |
| vég | Elektromos vizsgálat, vizuális ellenőrzés | Nyitott, rövidnadrág, esztétikai hibák |
6.2 Alkalmazandó IPC szabványok
- IPC-6013: Rugalmas/merev-flexibilis nyomtatott áramköri lapok minősítési és teljesítményspecifikációja – az 1., 2. és 3. osztályt határozza meg növekvő megbízhatósági követelményekkel
- IPC-2223: Rugalmas nyomtatott áramköri lapok metszettervezési szabványa – tervezési irányelvek, beleértve a hajlítási sugarat, a nyomvonalvezetést és az anyagválasztást
- IPC-A-600: Nyomtatott panelek elfogadhatósága – vizuális ellenőrzési kritériumok minden NYÁK-típusra, beleértve a flexibilis NYÁK-okat is
- IPC-4202/4203/4204: Rugalmas alapanyagok, fedőréteg és FCCL anyagspecifikációi
- IPC-TM-650: Hajlítási specifikus követelmények vizsgálati módszerei, beleértve a hajlítási vizsgálatot és a tapadást
6.3 IPC osztályválasztás
| IPC osztály | Alkalmazás | Tipikus felhasználás |
|---|---|---|
| class 1 | Általános elektronikai termékek | Fogyasztói eszközök, játékok, alapvető elektronikai cikkek |
| class 2 | Dedikált szervizelektronika | Ipari berendezések, telekommunikáció, autóipar |
| class 3 | Nagy megbízhatóságú elektronika | Orvosi implantátumok, repülőgépipar, katonaság |
7. Gyárthatósági tervezési szempontok
A fejlesztési folyamat korai szakaszában meghozott tervezési döntések közvetlenül befolyásolják a gyártási hozamot, a költségeket és a megbízhatóságot. A DFM irányelvek betartása segít elkerülni a költséges újratervezéseket és a gyártási késedelmeket.
7.1 Hajlítási sugár irányelvek
Az IPC-2223 szerint a minimális hajlítási sugár az alkalmazás típusától függ:
- Dinamikus hajlítás (ismételt hajlítás): Minimális hajlítási sugár ≥10× teljes lapvastagság
- Statikus rugalmasság (hajlítás a beépítéshez): Minimális hajlítási sugár ≥6× teljes lapvastagság
Egy 0.15 mm vastag, egyoldalas FPC esetében ez legalább 1.5 mm-es sugarat jelent dinamikus alkalmazásokhoz, vagy 0.9 mm-t statikus telepítéshez.
7.2 Útvonaltervezés rugalmas területeken
- A nyomvonalakat lehetőség szerint a hajlítási tengelyre merőlegesen kell vezetni
- Használjon ívelt nyomvonalakat – kerülje a 90°-os szögeket a rugalmas zónákban
- Ne helyezzen furatokat, betéteket vagy bevonatolt lyukakat hajlítási területekre
- A kétoldalas hajlítás ellentétes oldalain eltolt nyomvonalak (I-gerenda hatás) a feszültségkoncentráció csökkentése érdekében
- A rugalmasság javítása érdekében használjon sraffozott poligonokat a tömör rézöntvények helyett a rugalmas területeken
7.3 Rézsúly kiválasztása
A vékonyabb réz javítja a rugalmasságot, de csökkenti az áramvezető képességet. Egyensúlyozza ki a következő tényezőket:
- 12 μm (⅓ uncia): Maximális rugalmasság, finom nyomvonalak, alacsony áramerősség
- 18 μm (½ uncia): Jó rugalmasság, mérsékelt áramerősség – a leggyakoribb választás
- 35 μm (1 uncia): Standard áramkapacitás, csökkentett rugalmasság
- 70 μm (2 uncia): Nagy áramerősség, korlátozott rugalmasság – jellemzően csak merev területeken használják
7.4 Merevítő felhelyezése
A merevítők mechanikai támaszt nyújtanak az alkatrészek rögzítéséhez vagy a csatlakozók behelyezéséhez a kijelölt területeken:
- FR-4: Költséghatékony, gyakori a ZIF csatlakozóterületeken – vastagság 0.2–1.6 mm
- Poliimid: Vékonyabb profilok, jobb hőillesztés – vastagság 0.075–0.225 mm
- Rozsdamentes acél: EMI árnyékolás + merevítés kombinálva – vastagság 0.1–0.3 mm
- Alumínium: Hőelvezetés + merevítés – vastagság 0.5–2.0 mm
8. A Highleap rugalmas NYÁK-gyártási szolgáltatásai
A Highleap Electronics teljes körű , rugalmas NYÁK-gyártást kínál a prototípustól a sorozatgyártásig, olyan folyamatvezérléssel, amely minden FPC-típus esetében egységes minőséget biztosít.
- Képességtartomány: Egyoldalas, kétoldalas és többrétegű FPC akár 10 rétegig; merev-flexibilis konstrukció kombinált alkalmazásokhoz
- Finomvonalas képesség: Minimális nyomvonal/távolság 50μm/50μm nagy sűrűségű kialakításokhoz
- Anyag lehetőségek: Poliimid (standard és nagy teljesítményű minőségek), LCP RF alkalmazásokhoz, ragasztós és ragasztómentes FCCL
- Felületkezelési lehetőségek: ENIG, merülőón, merülőezüst, OSP az alkalmazási követelményeknek megfelelően
- Merevítő rögzítése: FR-4, PI, rozsdamentes acél, alumínium precíziós elhelyezéssel
- Összeszerelési integráció: Kulcsrakész FPC-összeszerelés beleértve az SMT elhelyezését és funkcionális tesztelését
8.1 Mit kell belefoglalni az árajánlatkérésbe
A gyors és pontos árajánlatért kérjük, adja meg:
- Gerber fájlok (RS-274X formátum) vagy ODB++ adatok
- Gyártási rajz méretekkel, tűréshatárokkal és rétegrenddel
- Anyagspecifikáció (PI típus, réztömeg, ragasztó/ragasztó nélküli)
- Felületkezelési követelmény
- Merevítők részletei, ha szükséges (anyag, vastagság, helyek)
- Mennyiség (prototípus és gyártási mennyiség becslése)
- IPC osztálykövetelmény (1., 2. vagy 3. osztály)
- Bármilyen speciális vizsgálati vagy dokumentációs követelmény
Mérnöki csapatunk áttekinti a beküldött anyagokat, és árajánlattal, átfutási idővel és DFM-javaslatokkal válaszol, hogy projektje a tervek szerint haladjon.
Sabrina több mint 18 éves tapasztalattal rendelkezik a NYÁK-iparban, erős CAM-mérnöki háttérrel és NYÁK-fájlok felülvizsgálatával. NYÁK-projekteket támogat a prototípusgyártástól a sorozatgyártásig, a gyárthatóságra és a folyamatbiztonságra összpontosítva.
Munkája segíti a mérnökcsapatokat a termelési kockázatok csökkentésében és a stabil, kiváló minőségű NYÁK-gyártási eredmények elérésében.

ajánlott hozzászólás

14 rétegű hátlapi NYÁK-gyártó Kínában présillesztéses szerelvényekhez
HIGHLEAP ELECTRONICS / HÁTSÓ LÁBOK / PRÉSELHETŐ...

14 rétegű HDI NYÁK-gyártó Kínában egyedi Microvia táblákhoz
HIGHLEAP ELECTRONICS / MICROVIAS / SZEKVENCIALIS...

14 rétegű NYÁK gyártó Kínában
EGYEDI MEREV TÖBBRÉTEGŰ NYÁK-LAP Highleap Electronics...

14 rétegű NYÁK-összeszerelés és egyablakos NYÁK-gyártás
NYÁK-GYÁRTÁS + NYÁK-gyártásA Highleap Electronics 14...
Hogyan kérjünk árajánlatot PCB-kre
Engedje meg, hogy lefuttatjuk a DFM/DFA elemzést, és jelentést küldünk Önnek.
Weboldalunkon keresztül biztonságosan feltöltheti fájljait.
Az alábbi adatokra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
A nyomtatott áramköri lapok gyártása mellett átfogó elektronikai szolgáltatást kínálunk, beleértve a NYÁK-tervezést, a PCBA-t (nyomtatott áramköri kártya összeszerelés) és a kulcsrakész megoldásokat. Akár prototípus-készítéssel, tervezési ellenőrzéssel, alkatrészbeszerzéssel vagy tömeggyártással kapcsolatban van szüksége segítségre, teljes körű támogatást nyújtunk projektje sikerének biztosítása érdekében. A PCBA-szolgáltatásokhoz kérjük, adja meg anyagjegyzékét (Bill of Materials) és minden konkrét összeszerelési utasítást. DFM/DFA elemzést is kínálunk, hogy optimalizálja a terveket a gyárthatóság és az összeszerelés szempontjából, biztosítva a zökkenőmentes gyártási folyamatot.