
Lézerrel fúrt NYÁK-furatok tervezésének optimalizálása és költségei
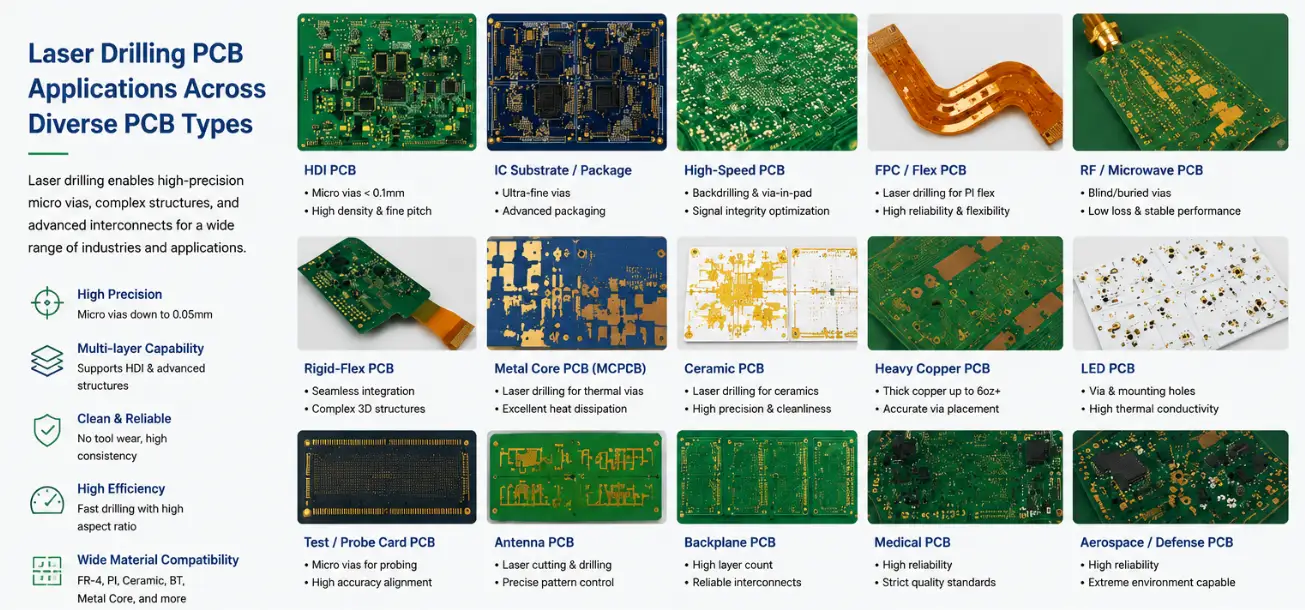
1. ábra. Lézeres fúrású NYÁK
Tartalomjegyzék
- Mikor van szükség lézeres fúrásra a NYÁK-tervezés során?
- Microvia tervezési szabályok: A pontos számok, amelyek szabályozzák a költségeket és a hozamot
- Képarány: A HDI-tervezés legdrágább hibája
- Via-in-Pad szabályok és az összeszerelési hibák, amelyekről senki sem figyelmeztet
- CO₂ vs. UV lézer: melyiket igényli a legjobban a készülék?
- Hogyan dolgozzák fel a CAM mérnökök a lézerfúrási fájljait – és mi segíti őket?
- Lézeres fúrás költségtényezői: Mi befolyásolja a HDI árajánlatát?
- A 8 tervezési hiba, amit a DFM Review-nál elkövetnek
A lézerfúrásos NYÁK-mikrofuratok nem a presztízs miatt választott gyártásfejlesztések – hanem egy speciális megoldások adott útvonaltervezési problémákra, és ha a hozzájuk kapcsolódó tervezési szabályok ismerete nélkül választjuk őket, az a vártnál 40%-kal magasabb árajánlatokhoz, a prototípus gyártását késleltető DFM-jelzésekhez és olyan helyszíni hibákhoz vezethet, amelyek olyan üregekkel töltött, egymásra rakott furatokra vezethetők vissza, amelyek minden gyári teszten megfeleltek. Ez az útmutató NYÁK-tervezők és hardvermérnökök számára készült, akik már tudják, mi a mikrofurat, és szükségük van a gyakorlatban alkalmazható tervezési szabályokra, a költségtényezőkre, a CAM-munkafolyamat realitásaira és a meghibásodási módokra – nem pedig a lézerfizika ismertetőjére.
1) Mikor van szükség lézeres fúrásra a NYÁK-tervezéshez?
1.1 A lézeres fúrás által megoldott három marási probléma
Mielőtt HDI-építésbe kezdenénk, ellenőrizzük, hogy a tervünk a következő három probléma közül melyikkel küzd:
1. probléma – A BGA menekülési útvonalát geometriailag átmenő furatok blokkolják. Egy 0.50 mm-es osztású BGA középponti távolsága 0.50 mm. Egy mechanikus átmenő furathoz 0.60 mm-es padátmérő szükséges (0.30 mm-es fúró + 0.15 mm-es gyűrű mindkét oldalon). Ez nagyobb, mint a osztás – fizikailag nem lehet minden BGA sorba átmenő furatot elhelyezni. Egy 0.15 mm-es mikrofurat 0.30 mm-es felfekvő talppal megoldja ezt a problémát. 0.40 mm-es osztásnál már a 0.15 mm is szűkössé válik, és 0.10 mm szükséges.
2. probléma – Az 5–10 GHz feletti jelintegritáshoz ágmentes furatokra van szükség. Egy 16 rétegű panelen az L1-től L4-ig terjedő jelet hordozó mechanikus átmenőfurat egy fel nem használt rézágat (L5–L16) hagy, amely magas frekvenciákon rezonál. A visszafúrás ennek nagy részét eltávolítja, de a maradék ághossz továbbra is visszaverődéseket okoz 10 GHz felett. A lézerrel fúrt vak furat konstrukciójából adódóan nulla ággal rendelkezik. Többrétegű paneleken 5 GHz feletti SerDes sávok, DDR5 vagy RF esetén a vak furatok jelintegritási követelményt, nem pedig sűrűségi opciót jelenthetnek.
3. probléma – A panel területének zsugorodnia kell, de a teljesítmény nem. A sűrű panelek néha tisztán futnak a szabványos többrétegű rétegen, de 20%-kal nagyobb területet igényelnek, mint amennyit a ház megenged. Egy mikroátvezető-pad sűrűséggel rendelkező HDI-panel képes visszanyerni ezt a helyet. A HDI-panel négyzethüvelykenként drágább, de a teljes költség csökkenhet, ha a területcsökkentés elég nagy.
| Tervezési állapot | Lézeres fúrás szükséges? | Indoklás |
|---|---|---|
| BGA osztás ≤ 0.50 mm | Igen | A kutyacsont-kivezetés geometriailag 0.50 mm-nél és az alatt meghibásodik |
| BGA osztásköz 0.65 mm, a panel területe korlátlan | Nem | A hagyományos mechanikus megoldás kivezetéses kivitelezésű és olcsóbb is |
| Jelfrekvencia > 10 GHz többrétegű rétegen | Igen | Az átmenő furatú csonk 5 GHz felett rontja a jel integritását |
| A lemez vastagsága < 0.8 mm összesen | Igen | A mechanikus fúrók ekkora vastagságnál nem képesek szabályozott vakmélységet elérni |
| 0.65 mm-es BGA, kis méretű panel, sűrű vezetékezés | értékelje | Először futtasson próbaútvonalat – a HDI esetleg nem indokolt |
1.2 Amikor a lézeres fúrás a rossz választás
- Csak prototípus vagy <50 darab: A HDI átfutási ideje 8–14 nap, szemben a standard többrétegű rendszerek 5–7 napjával. A funkcionális ellenőrzéshez a standard összeállítások gyorsabban elvégzik a munkát.
- Átmenő furatokkal ellátott, tisztán marható panel: Egy 64 golyós, 0.50 mm-es BGA lapka korlátozás nélküli panelfelülettel gyakran megússza a kutyacsont-furatokkal és egy 6 rétegű standard felépítéssel – egy HDI felépítés költségének feléért.
- Olyan tervek, ahol a sűrűségnövekedés nem ellensúlyozza a költségprémiumot: Néhány HDI-terv 50–80%-kal növeli a csupasz panel költségét az olyan útvonal-előnyök miatt, amelyeket két standard réteg hozzáadásával lehetett volna elérni.
2) Microvia tervezési szabályok: A pontos számok, amelyek szabályozzák a költségeket és a hozamot
2.1 Átmérő — Alapértelmezés szerint nagyobb, kivéve, ha a menetemelkedés másképp kényszeríti
A legtöbb tervező alapértelmezés szerint 0.10 mm-es mikrofuratokat használ, mivel a HDI referenciatervek 0.10 mm-t mutatnak. Ez hiba – a 0.10 mm a osztásközi korlátok által meghatározott minimum, nem pedig alapértelmezett érték. Minden egyes 0.10 mm-es furat, amelyet ott használnak, ahol 0.15 mm-es furat is működne, fúrási költségprémiumot fizet (nagyjából 1.6-szorosa egy 0.15 mm-es furat fúrási költségének), miközben nincs előnye a marásnak.
Átmérő kiválasztási szabály:
- 0.10mm: Csak ott, ahol a BGA osztásköz ≤ 0.40 mm kényszeríti, vagy ahol a belső réteg felülete kritikusan korlátozott
- 0.125mm: Gyakorlatias középút 0.40–0.45 mm-es osztásközű kivezetésekhez, ahol a távolság megengedi
- 0.15mm: Alapértelmezett minden más HDI marásnál — jobb hozam, alacsonyabb fúrási költség, könnyebb rézbevonatolás
2.2 Leszállófelület mérete – A leggyakrabban téves szám
A vakfuratot körülvevő talajfelületnek két hibaforrást kell figyelembe vennie: a lézer pozíciópontosságát (±25 µm) és a laminálási regisztrációt (±50–70 µm a gyártási ciklusok számától függően). Ezek a legrosszabb esetben összeadódnak.
| Átmérőn keresztül | Abszolút Min Land Pad | Gyártásban ajánlott | Minimális gyűrű |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
A minimálisra beállított betétek semmilyen toleranciát nem mutatnak. A gyártás során ajánlott betétek 0.06–0.07 mm-es rézfelületet biztosítanak, amely ellenáll a normál folyamatváltozásoknak. A plusz rézfelület a gyártás során nem kerül semmibe.
2.3 Rézfólia súlya a felépítő rétegeken
A HDI felépítő rétegekhez ½ oz (17 µm) rézfóliát kell használni – nem 1 oz-ot. CO₂ fúrás esetén a lézerfúrás előtt kémiailag maratnak egy réz ablakot (konform maszkot). 1 oz réz esetén a maratásos alámetszés a tényleges minimális fúrható átmérőt 0.10 mm-ről 0.12–0.13 mm-re tolja el. ½ oz réz esetén a 0.10 mm megbízhatóan elérhető. A gyártási megjegyzésekben adja meg, hogy „½ oz réz minden HDI felépítő rétegen”. Sok tervező másolja a nem HDI rétegeket, amelyek végig 1 oz-ot írnak elő, és nem veszi észre a hatást.
3) Képarány: A HDI-tervezés legdrágább hibája
3.1 Miért befolyásolja a képarány a megbízhatóságot – nem csak a hozamot
Mikroátvezető-oldalarány = dielektromos vastagság ÷ átvezető-átmérő. Ahogy ez az arány 0.8:1 fölé emelkedik, a rézbevonatolás egyre nehezebben éri el az átvezető-átvezető alját. Az eredmény vékony réz a térdízületnél – pontosan ott, ahol a hőfeszültség koncentrálódik a hőmérséklet-ciklusok során. A meghibásodási mód nem azonnali szakadás. Ez egy olyan átvezető-átvezető, amely megfelel a gyári tesztnek, megfelel a bejövő ellenőrzésen, és 200–400 hőciklus után a terepen meghibásodik.
3.2 Költség és megbízhatóság képarány szerint
| Dia útján. | szigetelőanyag | Aspect Ratio | Fúrási költség (relatív) | Első menetes hozam | Termikus ciklus élettartam |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | 99% + | > 1,000 ciklus |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | 97-98% | 800-1,000 ciklus |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | 93-95% | 400-600 ciklus |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | 88-92% | 200-400 ciklus |
Hogyan hoznak létre véletlenül rossz képarányokat a tervezők: lemásolnak egy olyan sorozatot, ahol a dielektrikum vastagsága 75 µm volt, de a gyártó egy valamivel vastagabb prepreg változatot helyettesít be – 100 µm-et 75 µm helyett. Ugyanaz a 0.10 mm-es átmérő: képarány 0.75:1-ről 1.0:1-re ugrik. Mindig adják meg a dielektrikum vastagságát (pl. „1080 prepreg, kikeményedett 60 µm ±5 µm”), ne csak a prepreg típusszámát.
3.3 A megoldás: Válassza ki a megfelelő prepreget
- 1080 prepreg 65–70% gyantatartalommal: 55–65 µm vastagságúra köt – ideális 0.10 mm-es furatokhoz (oldalarány 0.55–0.65:1)
- 1080 prepreg 55% gyantatartalommal: 70–80 µm vastagságig köt – 0.10 mm-ig elfogadható (0.70–0.80:1)
- 2116 prepreg: 110–130 µm vastagságig köt — Ne használja egyedüli dielektromos rétegként 0.10 mm-es furatokhoz
A legtöbb képarányú DFM-sértést az okozza, hogy a tervezők 2116-os prepreget adnak meg a felépítés során, mivel ez volt az alapértelmezett a stack-up eszközükben. Az 1080-as prepregre való átállás ugyanannyiba kerül, és teljesen megoldja a problémát.
4) A Via-in-Pad szabályok és az összeszerelési hibák, amelyekről senki sem figyelmeztet
4.1 Mikor kötelező a Via-in-Pad, illetve mikor opcionális
A Via-in-Pad módszerrel a mikrovia közvetlenül a BGA vagy QFN csatlakozófelületbe kerül , nem pedig mellé. Erre akkor van szükség, ha a BGA osztásköze 0.40 mm vagy az alatt van, és a csatlakozófelületek között nincs vezetékcsatorna a hagyományos kivezetéshez. NEM kötelező minden HDI kártyánál – sok 0.50 mm-es osztású BGA csatlakozófelület vak furatokkal csatlakozik a csatlakozófelületekhez, nem pedig bennük. A Via-in-Pad módszerrel a rézkitöltés és a síkba húzás miatt költségnövekedés érhető el. Ne adja meg anélkül, hogy megerősítené, hogy a vezetékezés valóban megköveteli-e.
4.2 Miért akadályozza meg az összeszerelés hozamát a betöltetlen Via-in-Pad?
Egy nyitott furatú forrasztópaszta jut a furatba az újrafröccsöntés során. A forraszanyag nem tér vissza – nedvesíti a furat falát és bennmarad. Az eredmény egy forrasztásmentes BGA-kötés: elegendő maradék forraszanyag marad a folytonossághoz szobahőmérsékleten, de nincs elegendő mechanikai szilárdsága a rezgés vagy a hőciklusok elviseléséhez. Ez a meghibásodási mód szobahőmérsékleten következetesen megfelel az elektromos és röntgenvizsgálatoknak, és csak a terepi visszatérések vagy a gyorsított élettartam-tesztelés során jelenik meg a felületen.
4.3 Rézkitöltés specifikációja – Amit a gyártási megjegyzésekben szerepeltetni kell
Adja meg mind a négy elemet explicit módon, különben a gyártó olyan alapértelmezett értékeket fog alkalmazni, amelyek hibásak lehetnek:
- Pad-on belüli helyek: Sorolja fel referenciaként, hálózatnévként vagy a gyártási rajzon szereplő felirat szerint – ne „minden furat BGA alatt” (túl kétértelmű)
- Kitöltési módszer: „Galvanizált réztöltés” – nem „átvezető furattal” (gyantával töltöttet jelenthet, ami nem elegendő a finom osztótávolsághoz)
- Planarizáció: „CMP síkba húzott, kiemelkedés ≤15µm a környező réz felett” 0.40 mm-es osztásköz esetén; ≤25µm elfogadható 0.50 mm-es osztásköz esetén
- Üres specifikáció: „≤10% keresztmetszeti hézagterület az IPC-6012D szabvány szerint” – ≤8% értéket kérjen minden olyan alkalmazáshoz, amely >500 ciklusos hőigényt igényel
4.4 A sablonnyílást csökkenteni kell a Via-in-Pad helyeken
A kitöltött furatú kiemelkedés (akár ≤15µm esetén is) elfoglalja a forrasztópaszta térfogatát. A forrasztópaszta sablon nyílásának a furatokban lévő BGA-padoknál a névleges padfelület 80–90%-ának kell lennie a kompenzálás érdekében. Az összeszerelő mérnöknek szüksége van a furatokban lévő furatok helylistájára a sablonnyílás helyes megtervezéséhez – ez az információ nem kerül automatikusan a NYÁK-gyártási jegyzetekből az összeszerelő csapathoz.
5) CO₂ vs. UV lézer: Melyiket igényli a legjobban a készüléked?
5.1 Az anyagi függőség
A CO₂ lézer (10.6 µm infravörös) ablálja a dielektromos gyantát, de visszaverődik a rézről – ehhez előzetesen maratott réz ablakra (konform maszkra) van szükség az alatta lévő dielektrikum fúrása előtt. Az UV lézer (355 nm) közvetlenül ablálja a rezet, és egyetlen művelettel fúrja a rezet és a dielektrikumot.
| Dielektromos anyag | Szükséges lézer | Minimális átmérő | Sebesség | Költség vs. CO₂ alapérték |
|---|---|---|---|---|
| Standard FR4, magas Tg FR4, halogénmentes FR4 | CO₂ (standard) | 0.10mm | 400–600 áthaladás/perc | 1.0 × |
| Poliimid flex rétegek merev-flex kivitelben | UV előnyben részesített, CO₂ használható | 0.075 mm (UV) | 200–400 áthaladás/perc | 1.15–1.25× |
| egy speciális, alacsony veszteségű laminátum, PTFE-kerámia | UV-védelem szükséges | 0.075mm | 200–350 áthaladás/perc | 1.20–1.35× |
| Üvegmagos, kerámia aljzatok | Pikoszekundumos UV szükséges | 0.025mm | 50–150 áthaladás/perc | 2.5–4.0× |
Tervezési vonatkozás: Ha a nagyfrekvenciás NYÁK-összeállításod speciális, alacsony veszteségű vagy PTFE-alapú laminátumokat használ a felépítő rétegekben, a felépítés véglegesítése előtt győződj meg arról, hogy a gyártód rendelkezik UV-lézeres képességgel. Azok a gyártók, akik csak CO₂ lézerrel rendelkeznek, vagy visszautasítják a megrendelést, vagy más felépítő dielektrikummal helyettesítik.
5.2 Hibrid CO₂ + UV panelek
Egyes tervek a szabványos FR4 belső rétegeket speciális alacsony veszteségű laminátummal vagy nagyfrekvenciás anyagfoltokkal keverik az RF szakaszokhoz. Ha a HDI-lerakódás dielektrikumja az RF zónában nem FR4, akkor a gyártónak zónaspecifikus fúrási receptekre van szüksége: UV a speciális alacsony veszteségű laminátum zónákban, CO₂ máshol. Ez megvalósítható, de a gyártási rajzon explicit zónahatár-megjelöléseket igényel. Az olyan homályos megjegyzések, mint a „speciális alacsony veszteségű laminátum folt az RF területen”, arra kényszerítik a CAM mérnököt, hogy találgasson – és konzervatív beállításokat fognak használni, amelyek egyik zónához sem optimálisak.
6) Hogyan dolgozzák fel a CAM mérnökök a lézerfúrási fájljait – és mi segíti őket ebben
6.1 Négy dolog, amit a CAM mérnöki munka a HDI fájlokkal csinál
A CAM munkafolyamat megértése lehetővé teszi, hogy olyan fájlokat készítsen elő, amelyek közvetlenül a gyártásba kerülnek, ahelyett, hogy 24–48 órás felülvizsgálati ciklust indítana el:
1. lépés – Összehasonlításos ellenőrzés. A CAM mérnök ellenőrzi, hogy a megadott dielektromos vastagságok a megfelelő impedanciaértékeket eredményezik-e ÉS támogatják-e a tervben szereplő átvezető furatok oldalarányait. Ha csak a típusszám alapján adta meg az előpreget (nem a kikeményedett vastagság alapján), a CAM mérnök az adott típushoz tartozó gyári alapértelmezett változatot használja – ami eltérhet attól, amit az EDA eszköz az impedancia kiszámításához feltételezett.
2. lépés – Vak furatok rétegpár-kinyerése. A lézerfúró program úgy épül fel, hogy olyan átvezető alakzatokat von ki, amelyek az egyik rétegen megjelennek, de a másikon nem. Ha a tervedben nem szomszédos rétegeket összekötő vak furatok vannak (ez a leggyakoribb HDI tervezési hiba), akkor itt akad el a hiba – miután egy napot vártál az árajánlatra.
3. lépés – Regisztrációs kompenzációs térkép. A belső rétegek egyenetlen rézsűrűsége a laminálás során egyenetlen paneltágulást okoz, eltolva a tényleges rézpozíciókat a CAD koordinátáktól. A CAM kiszámít egy panelszintű torzítási térképet, és előre eltolja a lézerfúró pozícióit a kompenzálás érdekében. A nagyon egyenetlen rézeloszlású (80% középen, 20% éleken) belső rétegek kevésbé pontossá teszik ezt a modellt, növelve a pozícióhibát.
4. lépés – Konform maszk ablak generálása. CO₂ fúráshoz a CAM rézmaratási ablakokat generál minden egyes vak furat körül – ablakátmérő = furatátmérő + 50–75 µm mindkét oldalon. Ha a külső rétegű párna kialakítása nem hagy elegendő rezet ezen ablakok körül, a CAM jelzi a peremgeometriát.
6.2 Mit kell a fájlokba foglalni az oda-vissza cserék elkerülése érdekében
- Kikeményedett dielektromos vastagság rétegenként, nem csak prepreg stílusban: „1080 prepreg, kikeményedett 60µm ±5µm” – nem „1080”. Ez egyidejűleg zárolja a képarány és az impedancia kiszámítását.
- Vak rétegpárokon keresztül explicit módon megadva: „Vak furatok 1. réteg → 2. réteg (mindkét oldal)” a gyártási megjegyzésekben. A CAM mérnökök elegendő helytelenül megadott rétegpárt láttak már ahhoz, hogy egy explicit kiírással elkerülhető legyen a felülvizsgálati kérés.
- Azonosított Via-in-pad helyek: Sorolja fel refdes, hálózati név vagy jelölt PDF alapján. Enélkül a CAM a standard kitöltési eljárását alkalmazza – ami lehet gyantadugóval történő kitöltetés, nem rézzel.
- Rézegyensúlyi megjegyzés ritka rétegekhez: Ha egy réteg szándékosan ritka (impedancia okokból 30% réz), akkor ezt kifejezetten jelezze, hogy a CAM mérnök ne jelölje meg lehetséges tervezési hibaként.
6.3 Mi okozza a legtöbb késedelmet az értékelések során?
- A vak furatok fúrófájlja nem tesz különbséget, hogy melyik furat melyik rétegnél ér véget — a CAM-nek átfedő geometriából kell rekonstruálnia a szerkezetet.
- A Stack-up csak stílus szerint határozza meg az előpreget – a gyártónak kell megerősítenie, hogy melyik változat van raktáron, és hogy megfelel-e a képaránynak
- A fóliába helyezett furatok és a standard vak furatok között nincs különbség – a gyártó nem tudja meghatározni a töltési folyamat követelményeit
- Az impedancia specifikáció egy olyan síkrétegre hivatkozik, amely nem létezik a beküldött rétegmintákban.
Ezek egyike sem igényel tervmódosítást. Olyan dokumentációt igényelnek, amely 30 percet vesz igénybe és 48 órát takarít meg.
7) Lézeres fúrás költségtényezői: Mi befolyásolja a HDI árajánlatát?
7.1 Öt változó, ami befolyásolja az árat
1. változó – Átvezető furatok száma. A lézergép ideje a HDI szűk keresztmetszetét jelenti. Panelenként 6,000 vak furat háromszor hosszabb fúrást tesz lehetővé, mint 2,000. A tervezés optimalizálása – a halmozott vak furatláncok helyett földbe süllyesztett átmenőfuratok használata, az átvezető furatok megosztása a szomszédos jelpárok között – közvetlenül csökkenti az átvezető furatok számát és a költségeket.
2. változó – Átvezető furat átmérője és lövésszáma. Egy 0.10 mm-es átvezető furathoz 6–10 lézerlövés szükséges (trepaning minta). Egy 0.15 mm-es átvezető furathoz 3–5. Egy 3,000 átvezető furattal rendelkező panelen a 0.10 mm-t nem igénylő furatok 0.15 mm-re váltása a lézergép idejének nagyjából 30–40%-át takarítja meg. Valódi, mérhető költségcsökkenés.
3. változó – Laminálási ciklusok száma. Minden ciklus 2–3 nappal és arányosan ezzel járul hozzá a költségekhez. I. típus (2 ciklus) → II. típus (3 ciklus) → III. típus (4+ ciklus) mindegyike körülbelül 25–35%-kal növeli a költségeket ciklusonként.
4. változó – Réztöltési igény. A rétegelt furatok rézgalvanizálással történő kitöltése feltöltési ciklusonként 18–30 órát ad hozzá. Ha lépcsőzetes furatok (≥0.20 mm vízszintes eltolás a szomszédos párok között) működnek a vezetékezésben, a kitöltési igény kiküszöbölése a rétegenkénti HDI költség 20–35%-át megtakarítja.
5. változó – Lézertípus. A CO₂ a standard költség. Az UV-lézer (nem FR4 dielektrikumokhoz szükséges) 15–25%-kal növeli a költségeket. Erre akkor van szükség, ha a rétegfelépítés speciális, alacsony veszteségű vagy PTFE alapú laminátumokat használ.
7.2 Költségindex építési típus szerint
| Építési típus | Laminálási ciklusok | Költség vs. Standard MLB | Tipikus átfutási idő |
|---|---|---|---|
| Standard többrétegű (HDI nélkül) | 1 | 1.0 × | 5–7 nap |
| I. típus (1+N+1), lépcsőzetes furatok | 2 | 1.5–1.8× | 8–11 nap |
| I. típusú + rézbetét a via-in-padban | 2 | 1.8–2.2× | 9–12 nap |
| II. típus (2+N+2), eltolt | 3 | 2.0–2.5× | 11–14 nap |
| II. típusú, egymásra rakott rézzel töltött furatok | 3 | 2.5–3.2× | 13–16 nap |
| III. típusú / Bármilyen rétegű HDI | 4+ | 3.5–5.0× | 14–21 nap |
8) A 8 tervezési hiba, amire a DFM Review-nál rábukkannak
Ezek leggyakrabban a HDI DFM felülvizsgálatoknál jelennek meg. Mindegyik javítható a gyártás előtt – egyik sem igényel teljes áttervezést.
- Vakítás nem szomszédos rétegek összekapcsolásával. Egy I. típusú összeállításban az L1 és L3 közötti vak furat nem gyártható – a lézer az első rézvezetéknél megáll, amellyel találkozik (L2). Javítás: két egymást követő vak furat lépcsőzetes vagy egymásra helyezett konfigurációban.
- A képarány 0.8:1 feletti a rossz prepreg miatt. Jellemzően a 2116-os prepreg (110–130 µm vastagságúra kikeményedik) 0.10 mm-es furatokkal történő specifikációja okozza. Javítás: a prepreg lerakódását 1080-as stílusúra kell állítani 60–70 µm kikeményedett vastagságnál.
- 1 uncia réz HDI felhalmozódási rétegeken. Rontja a konform maszk ablak minőségét és 0.12–0.13 mm-re növeli a tényleges minimális átmérőt. Javítás: a gyártási megjegyzésekben ½ oz (17 µm) réz megadása a felhalmozódási rétegeken.
- A leszállópályák mérete abszolút minimális, margó nélkül. Bármely regisztrációs eltérés kitörést okoz. Javítás: használja a 2.2. szakaszban található gyártási ajánlott értékeket.
- A gyártási megjegyzésekben nem azonosították a padban lévő átvezető nyílást. A gyártó szabványos gyantadugót használ az összes vak furatnál; a furat-a-padon helyek hibás folyamatot eredményeznek. Javítás: a furat-a-padon helyek explicit módon vannak felsorolva rézkitöltéssel és CMP síkozással.
- Halmozott furatok, ahol a lépcsőzetes elrendezés működne. Feleslegesen hozzáadott réztöltési költség és több mint 30 órás feldolgozás. Javítás: ellenőrizzük, hogy elérhető-e 0.20 mm-es vízszintes eltolás az átvezető párok között – ha igen, váltsunk lépcsőzetesre.
- Dielektromos vastagság nincs megadva, csak prepreg stílusban. A gyártó a jelenlegi raktáron lévő változatát használja, amely eltérhet az EDA eszköz által feltételezett 75 µm-től. Javítás: rétegenként adja meg a kikeményedett dielektromos réteg vastagságát tűréshatárral.
- A rézsűrűség-egyensúlyhiány regisztrációs csúszás kockázatát okozza. A belső rétegek, amelyek egyik felén <25% rezet tartalmaznak, egyenetlen paneltágulást és regisztrációs hibák felhalmozódását okozzák a laminálási ciklusok során. Javítás: sraffozott rézkitöltés hozzáadása a ritka területekhez – nem kell semmilyen hálózathoz csatlakoznia.
8.1 A Highleap lézerfúró infrastruktúrája
A Highleap Electronics teljes HDI gyártási kapacitást biztosít:
- CO₂ lézer: 6 rendszer, minimum 0.10 mm, 400–600 áteresztés/perc, konformmaszkos eljárás FR4-hez és minden FR4-kompatibilis laminátumhoz
- UV-lézer: 2 rendszer, minimum 0.075 mm, közvetlen réz abláció — speciális, alacsony veszteségű laminátum, PTFE, poliimid-kompatibilis
- Réztöltés: Galvanizált réztöltés CMP-vel ≤15µm kiemelkedésig; hézagspecifikáció ≤8% (meghaladja az IPC-6012D 3. osztály ≤10%-át)
- Építési típusok: I-től III-as típusig, bármilyen rétegű HDI, felületenként akár 4 felépítő réteggel, merev-flexibilis HDI hibrid
- DFM áttekintés: Minden HDI árajánlat tartalmazza a képarány ellenőrzését, a rétegpárok ellenőrzését és a rézkitöltés 24 órán belüli felülvizsgálatát – konkrét javítási javaslatokkal, nem elutasítási jelzésekkel.
Küldje be HDI-fájljait DFM-felülvizsgálatra és árajánlatkérésre

ajánlott hozzászólás
KB-6165C NYÁK gyártó táp- és vezérlőpanelekhez
HIGHLEAP ELECTRONICS / KB-6165C / TÁP- ÉS VEZÉRLŐ NYÁK...

14 rétegű nehéz réz NYÁK-gyártó Kínában nagyáramú táblákhoz
NAGYÁRAMÚ / VEGYES RÉZ · NAGYÁRAMÚ...
14 rétegű nagysebességű NYÁK-gyártó Kínában alacsony veszteségű tervekhez
NAGY SEBESSÉGŰ / JELINTEGRITÁSÚ HIGHLEAP...
14 rétegű merev-flexibilis NYÁK-gyártó Kínában egyedi OEM-gyártáshoz
MEREV + RUGALMAS ZÓNÁK · HIGHLEAP Highleap Electronics...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
A NYÁK-gyártás mellett átfogó elektronikai szolgáltatásokat kínálunk, beleértve a NYÁK-tervezést, a NYÁK-alaplapokat és a kulcsrakész megoldásokat. Akár prototípus-készítésben, tervellenőrzésben, alkatrész-beszerzésben vagy tömeggyártásban van szüksége segítségre, teljes körű támogatást nyújtunk projektje sikerének biztosítása érdekében.
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.