
NYÁK gyártási folyamat: A NYÁK-tervezéstől és a CAM-mérnökségtől a gyártásig és összeszerelésig
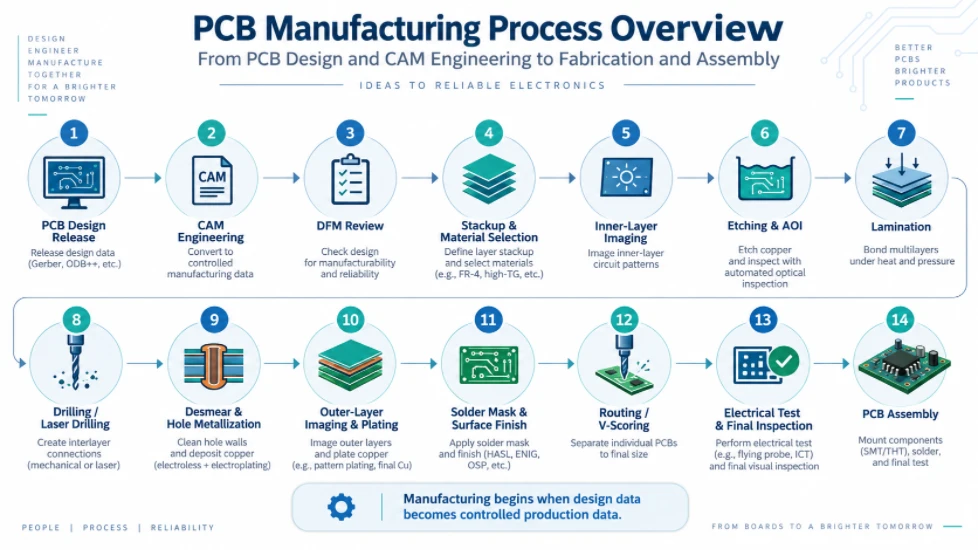
1. ábra. NYÁK-gyártási folyamat áttekintése
A NYÁK-gyártási folyamat nem akkor kezdődik, amikor a rézzel bevont panel eléri a képalkotó gyártósort. Egy professzionális NYÁK-gyárban a gyártás akkor kezdődik, amikor a tervező adatait ellenőrzött gyártási adatokká alakítják. Ez az átalakítás a CAM-mérnökök felelőssége.
A NYÁK-tervező meghatározza az elektromos szándékot, a mechanikai korlátokat, a rétegrendi célokat és az alkatrész-interfészeket. A CAM-mérnök ezt a szándékot gyártható grafikává, fúró- és maróprogramokká, paneladatokká, ellenőrzési referenciákká, impedancia-szelvényekké és folyamatutasításokká alakítja. Ezeket a kimeneteket ezután a gyár ERP-jén vagy gyártási utasításrendszerén keresztül bocsátják ki, így minden termelési részleg egyetlen ellenőrzött definíció alapján dolgozhat.
Ez az útmutató a teljes NYÁK-gyártási folyamatot ismerteti a mérnöki átadástól kezdve az anyagelőkészítésen, a belső réteg megmunkálásán, a lamináláson, a fúráson, a galvanizáláson, a külső réteg képalkotásán, a forrasztómaszkon, a felületkezelésen, a profilalkotáson, az elektromos tesztelésen és a végső ellenőrzésen át. Azt is elmagyarázza, hogy mit kell a NYÁK-tervezőknek tudniuk a CAM-ról, hogy paneljeik kevesebb kérdéssel, kevesebb kompromisszummal és stabilabb úton haladjanak a mérnöki ellenőrzésen a gyártás felé.
Mit foglal magában valójában a NYÁK-gyártási folyamat?
A nyomtatott áramköri lap gyártási folyamata a NYÁK-tervadatok ellenőrzött átalakítása fizikai lapká, amely megfelel az elektromos, méretbeli, anyagbeli és megbízhatósági követelményeknek. Ez többet foglal magában, mint a képalkotás és a maratás. Egy gyártásra kész folyamat általában négy összekapcsolódó műszaki rétegből áll:
| Mérnöki réteg | Fő felelősség | Tipikus teljesítmény |
|---|---|---|
| NYÁK tervezés | Meghatározza az áramkörök csatlakoztathatóságát, útvonaltervezését, elhelyezését, mechanikai interfészeit, rétegezési célpontjait és a tervezési korlátokat. | Gerber/ODB++/IPC-2581 adatok, NC fúrófájlok, gyártási rajzok, halmozás, hálólista és tervezési megjegyzések. |
| CAM és DFM mérnöki tudományok | Ellenőrzi a gyárthatóságot, feloldja az adatok kétértelműségét, jóváhagyott folyamatkompenzációt alkalmaz, és gyártásra kész adatokat hoz létre. | Gyártási tervek, fúrási/marási programok, paneladatok, AOI referenciák, tesztadatok, kuponok és mérnöki kérdések, ha szükséges. |
| Gyártásmérnökség / ERP-MI | Meghatározza a folyamat útvonalát, az anyagokat, a berendezéseket, a különleges utasításokat, az ellenőrzéseket és az átvételi ellenőrző pontokat. | Utazó vagy MI, munkaközpont-sorrend, anyagkihívások, speciális folyamatokkal kapcsolatos megjegyzések és ellenőrzési követelmények. |
| Gyártás és ellenőrzés | Fizikailag megépíti, befejezi és teszteli a csupasz NYÁK-ot. | Kiadott, szállításra vagy NYÁK-összeszerelésre készen álló, csupasz panelek. |
Ez a megkülönböztetés azért fontos, mert a NYÁK-ok gyártásának számos leírása a „belső réteg nyomtatásával” kezdődik. Egy ipari NYÁK-gyárban a panelnek nem szabadna eljutnia ebbe a lépésbe, amíg a CAM meg nem állapította, hogy mit jelent az egyes rétegek, hogy a terv gyártható-e, melyik gyártási módszer alkalmazható, és melyik kompenzált adatkészletet kell használnia az egyes munkaközpontoknak.
NYÁK gyártási folyamat áttekintése
NYÁK terv kiadás → adatbevitel → CAM normalizálás → DFM és képességfelmérés → mérnöki kérdések, ha szükséges → rétegfelépítés és impedanciafelmérés → CAM kompenzáció → panelezés és szerszámozás → ERP/MI folyamatdefiníció → anyag-előkészítés → belső réteg képalkotása → belső réteg maratása → belső réteg AOI → rétegezés és laminálás → fúrás / lézerfúrás → kenésmentesítés és furatfémezés → külső réteg képalkotása → rézbevonatolás és maratás → külső réteg AOI → forrasztómaszk → jelmagyarázat → felületkezelés → profilozás / marás / V-karcolás → elektromos vizsgálat és méretellenőrzés → végső ellenőrzés és csomagolás → opcionális NYÁK összeszerelés.
A pontos útvonal a rétegek számától, a szerkezettől, a réz súlyától, az anyagrendszertől, a felületkezeléstől és a speciális mechanikai követelményektől függően változik. Egy kétrétegű FR-4 lap több többrétegű műveletet is kihagyhat, míg egy HDI lap többször is megismételheti a laminálási és lézerfúrási ciklusokat.
Miért a CAM mérnöki munka a NYÁK-tervezés és a gyártás közötti híd?
A NYÁK-tervezési CAD leírja, hogy a terméknek elektromosan és mechanikailag mit kell tennie. A gyártóberendezéseknek más szintű információkra van szükségük: kompenzált vezető geometriára, fúrószerszám definíciókra, panelkoordinátákra, folyamatpolaritásra, képalkotási adatokra, kuponokra, szerszámozási jellemzőkre, útvonalakra, pontozási információkra, ellenőrzési referenciákra és folyamatspecifikus megjegyzésekre. A CAM-mérnöki munka ezt az átalakítási réteget építi ki.
Emiatt a CAM-ot nem szabad egy utolsó pillanatban elvégzett „Gerber-ellenőrzésnek” tekinteni. Egy hozzáértő CAM-felülvizsgálat azt vizsgálja, hogy a terv kibírja-e a teljes gyártási folyamatot. Például egy furat megfelelhet a CAD tervezési szabályoknak, de a fúrási tűrés és a regisztrációs ráhagyás figyelembevétele után még mindig nem rendelkezik elegendő gyűrű alakú margóval. Egy nyomvonal megfelelhet a tervben szereplő névleges szélességnek, de a réz súlya és a kiválasztott képalkotási/maratási eljárás alapján maratási kompenzációt igényelhet. Egy mechanikailag érvényes horony eltérő eljárást igényelhet, mert galvanizált, szabálytalan, szabályozott mélységű vagy a panel szélén található.
A CAM mérnöknek védenie kell a tervező elektromos szándékát, miközben a névleges tervezési méreteket gyártási méretekké alakítja. Ezért egy jó gyár megkülönbözteti a folyamatkompenzációt a tervmódosítástól . A gyártási kompenzáció célja a megrendelő végleges méretének elérése maratás, galvanizálás, laminálás vagy megmunkálás után. A csatlakoztathatóságot, a kész furatméretet, a szabályozott impedanciájú geometriát, a körvonaldefiníciót vagy más funkcionális követelményt érintő változtatásokat mérnöki kérdésként kell kezelni, nem pedig csendben újratervezni.
1. szakasz: Gyártási adatcsomag és tervezési szándék
A NYÁK-gyártási folyamat minőségét nagymértékben befolyásolja a kiszerelő csomag minősége. A CAM képes kijavítani a formázási problémákat, de nem tudja biztonságosan megjósolni a hiányzó tervezési szándékot. A legerősebb kiszerelő csomag géppel olvasható adatokat és egy tömör gyártási definíciót is tartalmaz.
| Adat vagy követelmény | Miért van rá szüksége a CAM-nek? | Gyakori kétértelműség, amelyet el kell kerülni |
|---|---|---|
| Réz, forrasztásgátló maszk és felirati rétegek | Meghatározza az egyes oldalak és belső rétegek tervezett felépítési képét. | Nem egyértelmű rétegnevek, hiányzó polaritási információk, ismétlődő vagy elavult rétegek. |
| NC fúrófájlok és fúróasztal | Szétválasztja a PTH, NPTH, mikroátvezetőket és a speciális fúrási követelményeket, és a kész furatokat a gyártószerszámokhoz rendeli. | Ugyanazt a szimbólumot használja galvanizált és nem galvanizált furatokhoz, vagy keveri a kész és a szerszámátmérőket. |
| Tábla körvonala és útvonalréteg | Meghatározza a kész méreteket, belső kivágásokat, hornyokat és profilsajátosságokat. | Több rétegen ismétlődő körvonal, nyitott kontúrok, ütköző méretek vagy nem egyértelmű résgeometria. |
| Gyártási rajz | Vastagságot, tűréshatárokat, felületkezelést, rezet, mechanikai megjegyzéseket és speciális folyamatokat közöl. | Gerber/fúróadatokkal ütköző jegyzetek, vagy általánosan másolt jegyzetek, amelyek nem vonatkoznak a táblára. |
| PCB réteg halmozás | Meghatározza a réz súlyát, a dielektromos konstrukciót, a késztermék vastagságát és a szabályozott impedanciájú architektúrát. | Névleges dielektromos méretek anélkül, hogy feltüntetnék, hogy a gyártó optimalizálhatja-e az anyagokat. |
| Szabályozott impedancia táblázat | Minden impedanciacélpontot réteghez, nyomvonalgeometriához, referenciasíkhoz és tűréshatárhoz kapcsol. | Célpont megadása, de a releváns hálózatok vagy geometria azonosításának hiánya. |
| IPC hálózati lista vagy intelligens tervezési adatok | Támogatja a csatlakozások összehasonlítását és csökkenti annak az esélyét, hogy a grafikus kétértelműség elektromos hibává váljon. | Egy másik tervváltozatból generált hálózati lista. |
| Felületkezelés és szelektív felületkezelés | Meghatározza a folyamatirányítást, és befolyásolja a forraszthatóságot, a síkfelületet, az érintkezési kopást és az összeszerelési kompatibilitást. | Globálisan kritizálja az ENIG-et, miközben keményvonalas kritikákat vár anélkül, hogy meghatározná a szelektív területeket. |
| Speciális mechanikai követelmények | Lehetővé teszi a CAM számára süllyesztések, ellenőrzött mélységű marások, önmetszések, élbevonatok vagy sajtolt illesztések meghatározását. | Csak egy rajzi alak megadása végső átmérő, mélység/maradó vastagság és tűréshatár nélkül. |
A Gerber továbbra is elterjedt, míg az ODB++ és az IPC-2581 strukturáltabb információkat képes hordozni, ha mind a tervező, mind a gyártó támogatja őket. A formátumtól függetlenül a verziókövetés kritikus fontosságú. A réz-, fúró-, rajz-, halmozási és hálózati adatoknak mind ugyanazt a verziót kell leírniuk.
2. szakasz: CAM adatok normalizálása és DFM felülvizsgálat
2.1 Adatnormalizálás: egyetlen megbízható paneldefiníció rekonstruálása
Az első CAM-feladat az adatok belső konzisztenssé tétele. A gyártási szerkesztés megkezdése előtt ellenőrzik a mértékegységeket, koordinátákat, origót, rétegrendet, tükrözési állapotot, polaritást, nyílásdefiníciókat, fúrási formátumokat és profilgeometriát. A CAM-mérnök azonosítja a fel nem használt adatokat, a duplikált rétegeket és azokat a jellemzőket is, amelyeket esetleg eltérően exportáltak a különböző CAD-rendszerekből.
Itt takarít meg időt egy intelligens kiadási csomag. Minél kevesebb kétértelműséget kell a CAM mérnöknek értelmeznie, annál kisebb a kockázata annak, hogy a mérnöki időt egy szándékosan létrehozott funkció és egy exportált műtermék megkülönböztetésére fordítják.
2.2 Kapcsolódási és rétegkapcsolati ellenőrzések
A CAM összehasonlítja a tervet a rézrétegek, a fúrási adatok és – ha rendelkezésre áll – az ügyfél hálózati listája alapján. A cél nem csak a nyilvánvaló szakadás vagy rövidzárlat megtalálása, hanem a csatlakozási pontok és furatok közötti kapcsolatok ellenőrzése is a szerkezetek, a síkcsatlakozások, az antipadok, a hőhatás-csökkentők, valamint a réz és a mechanikai jellemzők közötti tervezett kapcsolat alapján.
2.3 Vonalszélesség, térköz és réztömeg felülvizsgálata
A minimális vezetőszélességet és -távolságot nem lehet a réz vastagságától és a feldolgozási útvonaltól függetlenül meghatározni. Ahogy a réz nehezebbé válik, a maratás nehezebbé válik, és az oldalirányú maratás nagyobb hatással van a kész geometriára. A CAM ezért a minimális vonalat/távolságot az alaprézzel, a kész rézzel és azzal együtt vizsgálja, hogy a jellemző elszigetelt vagy sűrű rézmezőben található-e.
A tervezőknek kerülniük kell a NYÁK-gyártási kapacitáskorlátok univerzális számként való kezelését, amely minden réztömegre és minden rétegre vonatkozik. Egy gyárthatóbb terv a kiválasztott konstrukció normál gyártási kapacitását használja ki, és csak ott tartja fenn a szélsőséges geometriát, ahol az áramköri sűrűség szükségessé teszi.
2.4 Gyűrűgyűrű, fúrási tűréshatár és furat-réz hézag
Egy kész galvanizált furat nem azonos méretű a gyártási fúró méretével. A gyárnak figyelembe kell vennie a furatfalon lerakódott réz mennyiségét, a fúrási tűréshatárokat és a folyamatbeli eltéréseket. A CAM ezért a gyártási fúró és a regisztrációs tűréshatárok alkalmazása után értékeli a betét és a gyűrű geometriáját .
Ugyanez az elv vonatkozik a furat és a vezető közötti távolságra is. A névleges kész furatból végzett CAD mérés nem feltétlenül jelenti a gyártási kockázatot. A CAM ellenőrzi a gyártási furatot, annak kiegyenlítését és a fúrás, galvanizálás és illesztés után megmaradó rezet. Ez különösen fontos a sűrű többrétegű kialakítások, a présillesztéses furatok és a gyár minimális gyűrű alakúra alakíthatóságához közeli kialakítások esetében.
2.5 PTH, NPTH, hornyok és szabálytalan furatok
A galvanizált átmenőfuratoknak és a galvanizálás nélküli furatoknak egyértelműnek kell lenniük a tervezési csomagban. A CAM eltérő fúrási szakaszokat, kompenzációs szabályokat vagy folyamatszekvenciákat használhat a PTH és NPTH jellemzőkhöz. A galvanizált hornyok és a szabálytalan galvanizált nyílások további felülvizsgálatot igényelnek, mivel gyárthatóságuk a geometriától, a szerszámhozzáféréstől, a galvanizálási útvonaltól, a gyűrű alakú gyűrűtől és a szomszédos réztől függ.
Az olyan speciális jellemzőket, mint a hornyolt lyukak, a perembevonatok és a bevonatos félfuratok, egyértelműen meg kell jelölni. Ezek befolyásolják a panel elrendezését és a profilalkotást, mivel a jellemzőnek mechanikailag alátámasztottnak kell maradnia a megfelelő gyártási szakaszig.
2.6 Forrasztómaszk gyárthatósága
A CAM DFM ellenőrzéseket végez a forrasztási maszkon a pad geometriája, a gát szélessége, a regisztrációs tűréshatár, az átvezető kezelés és az összeszerelési követelmények alapján. Egy CAD-ban elfogadhatónak tűnő forrasztási maszk nyílás problémássá válhat, ha két szomszédos nyílás összeolvad, ha egy keskeny maszkgát nem tartható megbízhatóan, vagy ha egy furat véletlenül kilátszik egy forrasztható területen.
A tervezőknek meg kell adniuk a tervezett átmenő kezelést, ahol az számít: nyitott, sátoros, dugós, gyantával töltött és fedett, vagy más szabályozott szerkezet. A CAM nem következtethet a nagy megbízhatóságú átmenő kezelésre kizárólag abból, hogy van-e nyílás a forrasztási maszk rétegben.
2.7 Jelmagyarázat és alkatrész-jelölések áttekintése
A szitanyomásos szöveg olvashatóságát, valamint a szabadon lévő jelölési pontokkal, tesztpontokkal, aranyozott ujjakkal és más olyan területekkel való ütközést ellenőrzik, ahol a tinta használata nem megengedett. A CAM egy elfogadott gyártási szabály alapján levághatja a nem kritikus feliratokat a jelölési pontokról, de az összeszerelés szempontjából kritikus jelöléseket megfelelő távolsággal kell megtervezni, ahelyett, hogy az automatikus levágásra hagyatkoznának.
2.8 Lámpaél, V-profil és marási hézag
A panel széléhez közeli alkatrészeket, réz furatokat, furatokat és bevonatolt részeket a tervezett paneleltávolítási módszerrel összehasonlítva kell értékelni. A V-marás, a fülmarás, a bélyegzőlyukak és a CNC marás eltérő mechanikai feltételeket hoz létre. A CAM-nak azt is tudnia kell, hogy a panel széle csupasz dielektromos rétegként, bevonattal, rovátkoltként vagy csatlakozó/érintkező rendszer részeként lesz-e tervezve.
2.9 Aranyujjak és vegyes felületkezelések
A szelektív keményarany-csapok nem egyszerűen „egy újabb NYÁK-felületkezelést ” jelentenek. Szükség lehet külön galvanikus csatlakozásokra és egy meghatározott folyamatsorrendre, mielőtt ezeket az ideiglenes csatlakozásokat a profilalkotás során eltávolítják. Amikor egy terv aranycsapokat kombinál ENIG, OSP, immerziós ón, immerziós ezüst vagy HASL bevonattal a kártya többi részén, a CAM-nak helyesen kell meghatároznia a szelektív területeket és a gyártási sorrendet.
Ha a termék nem teszi lehetővé az ideiglenes bevonatolást, ezt a korlátozást időben közölni kell, mivel az megváltoztathatja az ajánlott folyamatot. Ugyanez vonatkozik a letörési követelményekre, az ujjhossz-tűrésekre és az esetleges „hosszú/rövid ujj” geometriára.
2.10 Rézegyensúly és maradék réz
A CAM mérnökök azt is vizsgálják, hogy mennyi réz marad az egyes rétegeken, és hogyan oszlik el a réz a panelen. Egy hasznos mérnöki mérőszám a maradék réz aránya:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Ez azért fontos, mert a laminálás egy gyantafolyási folyamat. A szomszédos rétegek nagyon eltérő rézsűrűsége megváltoztathatja a gyantaigényt, a helyi dielektromos vastagságot és a mechanikai egyensúlyt. A vastag rézlemezek felerősítik a hatást. A nehéz réz mellett nagy rézmentes régiókkal rendelkező kialakítás rétegezési változtatásokat, rézkiegyensúlyozási stratégiákat vagy további folyamatszabályozást igényelhet.
A NYÁK-tervezők számára a tanulság egyértelmű: a réz egyensúlya nemcsak esztétikai kérdés. Befolyásolja a gyárthatóságot, a NYÁK vastagságának szabályozását, a vetemedés kockázatát, és egyes konstrukciókban az impedanciastruktúrák körüli dielektromos viselkedést is.
2.11 Szabályozott impedancia és nagyfrekvenciás anyagok
A szabályozott impedanciát inkább rétegzett rendszerként, mintsem nyomvonalszélesség-számként kell vizsgálni. A CAM és a folyamattervezés figyelembe veszi a dielektromos vastagságot, a réz vastagságát, a kész vezető geometriáját, a referenciasík viszonyát és a tényleges anyagrendszert. Az olyan anyagokat használó RF és mikrohullámú tervek esetében, mint a Rogers , Taconic, Arlon vagy más alacsony veszteségű laminátumok, az anyagspecifikus feldolgozás befolyásolhatja a fúrást, a felület-előkészítést, a laminálást és a méretek viselkedését is.
A legbiztonságosabb tervdokumentáció a célzott impedanciát, tűréshatárt és elektromos geometriát biztosítja, miközben lehetővé teszi a gyártó számára, hogy adott esetben szabályozott rétegezést javasoljon. A végső gyártási geometriát ezután a gyártás előtt meg kell erősíteni, ahelyett, hogy feltételeznénk, hogy a CAD névleges nyomvonalszélessége változatlan marad.
3. szakasz: CAM kompenzáció, panelizálás és gyártási adatok
A DFM-problémák megoldása után a CAM a névleges tervadatokat gyártási adatokká alakítja. Ezek a szerkesztések szándékos folyamatvezérlések, nem pedig az áramkör önkényes módosításai.
3.1 Maratás és képalkotás kompenzációja
A maratás során a rezet oldalirányban és függőlegesen is eltávolítják. A réz súlyától és a folyamattól függően a CAM mérnök kompenzálhatja a vezető jellemzőit, hogy a kész nyomvonal és pad méretei a képalkotás, galvanizálás és maratás után a célpontra kerüljenek. A kompenzációs stratégia a belső és a külső rétegek között eltérő lehet, mivel a feldolgozási útvonalaik eltérőek.
3.2 Fúrás- és bevonatkompenzáció
A PTH jellemzők esetében a gyártófúrót úgy választják ki, hogy a kész furat a furatfal fémezése után megfeleljen az ügyfél követelményeinek. Az NPTH jellemzőket külön kezelik, mivel nem ugyanazon rézbevonat befogadására szolgálnak. A CAM a fúrószerszámokat is hatékonyan csoportosítja, miközben megvédi a speciális tűréshatárokat és az illesztéses jellemzőket.
3.3 Forrasztási maszk és felirat optimalizálása
A gyártási nyílásokat a forrasztási maszk folyamatához és a regisztrációs képességhez igazítják. A CAM ellenőrzi a minimális gátakat, a maszk és a forrasztási pont közötti kapcsolatokat, a szabadon lévő rézfelületet és a nem kívánt nyílásokat. A feliratok a jóváhagyott szabályoknak megfelelően levághatók a forrasztható felületekről, míg a kritikus jelöléseknek pontosan ott kell maradniuk, ahol a rajz megköveteli őket.
3.4 Panelizáció
Az ügyfél egyedi NYÁK-ját általában egy nagyobb munkapanelben gyártják. A CAM a gyártási hatékonyság és a későbbi összeszerelési igények alapján választja ki a tájolást, a tömbök mennyiségét, a térközöket, a síneket, a szerszámfuratokat, a referenciapontokat, a szelvényeket, a leválasztási módszert és a marási stratégiát. A panelezés befolyásolhatja az anyagfelhasználást, a bevonateloszlást, a NYÁK merevségét, a V-pontosság megvalósíthatóságát és az automatizált kezelést.
Amikor a vevő leszállítja az összeszerelési mátrixot, a CAM-nek meg kell őriznie az összeszerelési szándékot, és ellenőriznie kell, hogy a mátrix kompatibilis-e a gyártással. Amikor a gyár elkészíti a panelt, az összeszerelési követelményeket továbbra is figyelembe kell venni, ha a lapok közvetlenül az SMT gyártásba kerülnek.
3.5 Kuponok, eszközök és nem termékhez kapcsolódó funkciók
A munkapanel tartalmazhat impedancia-szelvényeket, regisztrációs céltárgyakat, tesztszelvényeket, folyamatirányító elemeket és szerszámokat. Ezek a kész áramkörön kívül esnek, de a gyártásellenőrzés részét képezik. Elhelyezésüket úgy kell megtervezni, hogy a vonatkozó gyártási körülményeket képviseljék anélkül, hogy zavarnák a terméket vagy a panelbontást.
3.6 Amit a CAM nem változtathat csendben
A CAM nem használhatja fel a gyártási kényelmet indokként az ügyfél elektromos tervének megváltoztatására. A kész furatméret, a NYÁK körvonala, az impedancia geometriájának a megállapodott kompenzációs modellen kívüli változásai, a csatlakoztathatóság, a teljesítményt befolyásoló rézhézagok vagy a funkcionális mechanikai jellemzők változásai mérnöki kérdéseket kell, hogy felvessenek. A kontrollált jóváhagyási folyamat a megbízható NYÁK-gyártási folyamat része.
4. szakasz: Stackup Engineering és ERP/MI folyamatkiadás
Miután a CAM-adatok gyárthatóvá válnak, a gyárnak meg kell határoznia, hogyan fogják a kártyát ténylegesen felépíteni. Itt válik a rétegrend-tervezés , az anyagválasztás és a folyamatirányítás hivatalos gyártási utasításokká.
4.1 A kész deszka vastagsága a rétegzettség eredménye
A kész vastagság nem egyszerűen a katalógusban szereplő mag és az előgyártott anyagok értékeinek összege. A tervezésnek figyelembe kell vennie a réz eloszlását, a gyanta áramlását, a rézréteget, valamint a bevonatok és felületek vastagságának hozzájárulását, ahol releváns. Egy hasznos fogalmi modell:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Többrétegű lapok esetében a préselés utáni effektív dielektromos vastagság a prepreg rendszertől és a környező rézmintától függ. Ez egy másik oka annak, hogy a maradék réz aránya számít a rétegelt lemezek vizsgálatakor.
4.2 Réteges felépítés és speciális anyagok
A standard FR-4, a nagy Tg-értékű FR-4, az alacsony veszteségű laminátumok, a PTFE alapú RF anyagok, a fémmagos anyagok és a merev-hajlékony konstrukciók nem rendelkeznek egyetlen univerzális laminálási recepttel. A CAM-nek és a folyamattervezésnek össze kell hangolnia az ügyfél teljesítménykövetelményeit egy ellenőrzött anyaggal és folyamatútvonallal. A nagyfrekvenciás hibrid konstrukciók különös figyelmet érdemelnek, mivel a különböző anyagok eltérő folyási, méretbeli és felület-előkészítési viselkedéssel rendelkezhetnek.
4.3 Az ERP/MI traveler a CAM döntéseit gyári utasításokká alakítja
A gyár ERP vagy MI utazójának meg kell határoznia az anyagkészletet, a rézkövetelményeket, a képalkotási módszert, a laminálási sorrendet, a fúrási programokat, a bevonatolási útvonalat, a forrasztási maszk és a feliratozási követelményeket, a felületkezelést, a marási/V-pontosítási utasításokat, a speciális mechanikai műveleteket, az ellenőrzési pontokat és az elektromos vizsgálati követelményeket.
A speciális műveleteknek explicit módon kell lenniük. Például egy szabályozott mélységű horonynak vagy süllyesztőnek rendelkeznie kell a megfelelő programazonosítóval és a szükséges átmérővel/geometriával, valamint a mélységgel vagy a maradék vastagsággal és tűréshatárral. Egy szelektív arany-ujjas eljárásnak meg kell adnia a szükséges szelektív kidolgozást és marási sorrendet. Egy rejtett/elásott átvezető furat elkészítésének meg kell határoznia, hogy melyik laminálási ciklus hozza létre az egyes átvezető furatokat.
Ez az a gyakorlati pont, ahol a CAM-mérnöki munka válik a gyártási receptúrává. Ha a gyártási folyamatirányító nem egyértelmű, a folyamat további szereplői kénytelenek függetlenül értelmezni a szándékot. Egy jó folyamat kiküszöböli ezt a kétértelműséget, mielőtt a tétel kiadásra kerülne.
5. szakasz: NYÁK-gyártási folyamat lépésről lépésre
A CAM jóváhagyása és az MI engedélyezése után megkezdődik a fizikai gyártás. A következő folyamat egy gyakori többrétegű szubtraktív NYÁK-gyártási folyamatot ír le. A pontos útvonal a tervtől függően változik.
1. lépés: Anyagelőkészítés és panelvágás
A rézbevonatú magokat, a rézfóliát és az prepreget a jóváhagyott konstrukció szerint választják ki. Az anyagazonosságot, a réz súlyát, vastagságát és a tételszám nyomon követhetőségét a panelek méretre vágása előtt ellenőrzik. A nagyfrekvenciás és speciális laminátumok esetében speciális tárolási, kezelési vagy felület-előkészítési ellenőrzésekre lehet szükség.
2. lépés: Belső réteg képalkotása
A belső rétegű CAM grafikát lézeres közvetlen képalkotással vagy más jóváhagyott képalkotási módszerrel viszik át fotorezisztre. A CAM adatokba épített regisztrációs célpontok segítenek a rétegek igazításának szabályozásában. A cél egy olyan rezisztmintázat létrehozása, amely megvédi a maratás után megtartandó rezet.
3. lépés: Belső réteg maratása és védőréteg eltávolítása
A védelem nélküli rezet kémiailag eltávolítják, így jön létre a belső vezetőmintázat. Ezután a rezisztet lecsupaszítják, és a panelt megtisztítják. A maratási paramétereket úgy szabályozzák, hogy a kész vezető geometriája megfeleljen a kompenzált CAM célnak, ne pedig egyszerűen az eredeti CAD névleges méreteknek.
4. lépés: Belső rétegű AOI
Az automatizált optikai vizsgálat összehasonlítja a maratott réteget a CAM referenciával. A szakadásokat, rövidzárlatokat, karcolásokat, kiemelkedéseket és egyéb vezetőhibákat a laminálás előtt, amikor a réteg még hozzáférhető, lehet kimutatni. Ez az ellenőrzőpont megakadályozza, hogy egy ismert belső rétegbeli hiba véglegesen eltemetődjön egy többrétegű panel belsejében.
5. lépés: Kötéskezelés, rétegezés és rétegillesztés
A belső magokat előkészítik a kötéshez, majd a jóváhagyott sorrendnek megfelelően prepreggel és rézfóliával rétegezik. A rétegek orientációját és sorrendjét gondosan ellenőrzik. Többrétegű kártyák esetében az elrendezés az, ahol az elektromos rétegszerkezet fizikai szerkezetté válik.
6. lépés: Laminálás
A réteget szabályozott hő- és nyomásciklus alatt préselik. A prepreg gyanta folyik, kitölti a réz körüli réseket, és megkötve összeköti a rétegeket. A préselési paramétereknek meg kell egyezniük az anyagrendszerrel és a konstrukcióval. A réz sűrűsége, a dielektromos vastagság és a nehézréz geometriája mind befolyásolja a gyanta folyását és a végső vastagság viselkedését.
7. lépés: Regisztráció ellenőrzése és fúrás
Laminálás után a regisztráció röntgennel vagy más igazítási módszerekkel ellenőrizhető a mechanikus fúrás előtt. A CNC fúrás a kompenzált fúrási programnak megfelelően hozza létre a PTH, az alkatrész- és a szerszámfuratokat. A lézeres fúrást HDI-szerkezetekben mikrofuratokhoz használják. Speciális programok használhatók süllyesztésekhez, süllyesztőfuratokhoz és szabályozott mélységű elemekhez.
8. lépés: Kenésmentesítés és a furatfal előkészítése
A mechanikus fúrás felfedi a dielektromos réteget, és gyantafoltot hagyhat a belső rézfelületeken. A kenődés eltávolítása és a furatkondicionálás előkészíti a furatfalat, hogy a későbbi fémezés megbízható elektromos kapcsolatot hozzon létre a belső rézrétegekkel.
9. lépés: Elektromos réz és átmenő furatú fémezés
Egy vékony, vezetőképes rézréteget raknak le a nem vezetőképes furat falára, létrehozva a későbbi elektrolitikus rézbeépítés alapjait. Ez a lépés a fúrt furatot olyan szerkezetté alakítja, amely a galvanizálás után elektromosan képes összekötni a rétegeket.
10. lépés: Külső réteg képalkotása
A kompenzált külső réteg mintázatát a panelre vetítik. A választott gyártási folyamattól függően a gyár mintázatbevonást vagy más minősített sorozatot alkalmazhat. A CAM polaritásának és a folyamatválasztásnak meg kell egyeznie a tervezett bevonás és maratás módszerével.
11. lépés: Rézbevonatolás és külső réteg maratása
A rezet ott építik be, ahol szükséges, hogy megfeleljenek a vezető és a furatfal követelményeinek. Az ideiglenes védőréteget/fémrendszert ezután megmunkálják, hogy a nem kívánt alapréz maratással eltávolítható legyen. Az eredmény a kész külső vezetőminta.
12. lépés: Külső réteg AOI
A kész külső rezet a CAM referenciaanyaggal összehasonlítva vizsgálják. A finomvonalas kialakítások, a sűrű BGA kivezetések és a nehéz rézátmenetek különösen stabil képalkotást és maratást igényelnek, mivel az ezen a ponton keletkező hibák közvetlenül befolyásolják a kész csatlakozást.
13. lépés: Forrasztómaszk felhelyezése, megvilágítása és kikeményítése
Folyékony, fotóképalkotó forrasztómaszkot alkalmaznak, CAM forrasztómaszk adatokból képalkotást készítenek, előhívják és kikeményítik. A maszk megvédi a rezet az oxidációtól, és szabályozza, hol megengedett a forrasztás az összeszerelés során. A CAM illesztése és nyílásának kialakítása fontos a finom osztású érintkezők, furatok és a szorosan elhelyezett alkatrészfelületek körül.
14. lépés: Jelmagyarázat / szitanyomás
A referenciajeleket, polaritásjeleket, logókat, dátumkódokat és egyéb jóváhagyott jelöléseket nyomtatják vagy digitálisan rögzítik. A feliratnak olvashatónak kell maradnia a forrasztható vagy érintkező felületek szennyeződése nélkül.
15. lépés: Felületkezelés
A szabadon lévő réz kapja a megadott felületkezelést. Gyakori választási lehetőségek: ENIG, ENEPIG, OSP, ólommentes HASL, merítéses ezüst, merítéses ón és szelektív keményarany. A megfelelő felületkezelés az összeszerelési folyamattól, az alkatrész osztástávolságától, az érintkezői követelményektől, a tárolási elvárásoktól, az RF teljesítménytől és a költségektől függ.
A kevert felületekhez meghatározott sorrend szükséges. Az aranyozott felületek például szelektív keményaranyozást használhatnak, míg a panel többi része egy másik forrasztható felületkezelést kap. A CAM-nak és az MI-nek egyértelműen el kell választania ezeket a régiókat.
16. lépés: Profilozás, marás, V-marás és speciális mechanikai megmunkálás
A CNC marás, V-marás vagy lyukasztás elválasztja a termék geometriáját a gyártópaneltől. A hornyok, élkialakítások, letörések, rovátkolások és a mélységszabályozott műveletek a mechanikai adatok és a folyamatirányítás szerint kerülnek elvégzésre. A sorrend fontos, ha egy jellemzőnek meg kell maradnia a galvanizálás vagy egy másik korábbi művelet során.
17. lépés: Elektromos vizsgálat és impedancia-ellenőrzés
A NYÁK-ok elektromos tesztelése a jóváhagyott hálózati lista vagy tesztadatok alapján ellenőrzi a folytonosságot és a szigetelést. Szükség esetén szabályozott impedanciájú kuponokat mérnek. A cél annak megerősítése, hogy a fizikai gyártási folyamat megőrizte a terv által meghatározott elektromos hálózatot.
18. lépés: Méretellenőrzés, vizuális ellenőrzés és végső minőségellenőrzés
A végső ellenőrzés során ellenőrzik a főbb méreteket, furatokat, profilt, jelöléseket, forrasztási maszkot, felületkezelést, kivitelezést és egyéb ügyfélspecifikus követelményeket. További ellenőrzés vagy mikrometszet-vizsgálat alkalmazható a folyamat validálásához, minősítéséhez vagy a nagy megbízhatóságú követelmények teljesítéséhez.
19. lépés: Tisztítás, csomagolás és kiadás
A jóváhagyott NYÁK-okat megtisztítják, megvédik a kezeléstől és a környezeti károktól, nyomon követhetőségi címkével látják el, és a felületkezelésnek és az ügyfél igényeinek megfelelően csomagolják. Ezzel a ponttal befejeződik a csupasz NYÁK-lap gyártási folyamata.
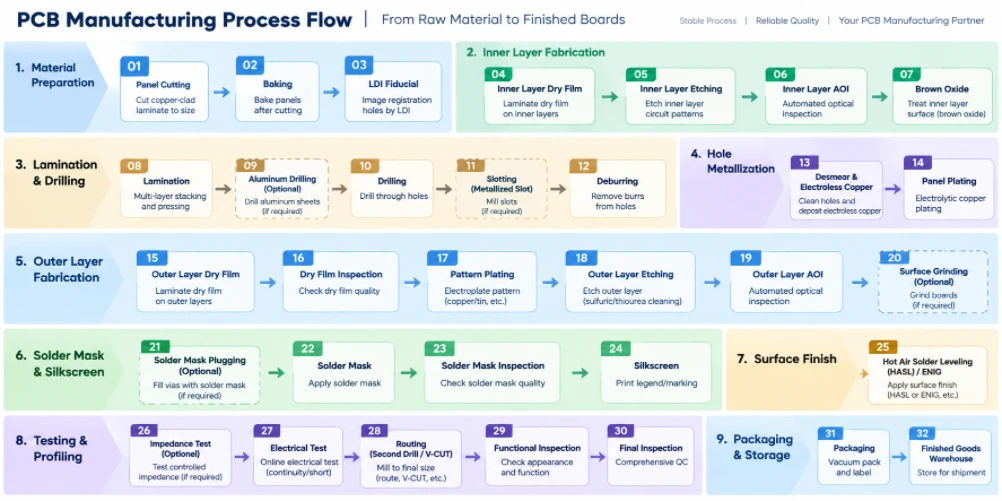
2. ábra. NYÁK-gyártási folyamatábra
Speciális NYÁK-gyártási folyamatok ágai
A fenti alapvető folyamat egy keretrendszer. A haladó táblák folyamathurkokat vagy speciális vezérlőket adnak hozzá, amelyeket a CAM során kell megoldani, nem pedig a gyártócsarnokban felfedezni.
HDI és szekvenciális laminálás
A HDI NYÁK-gyártás során vak mikrofuratokat, elásott furatokat, egymásra helyezett vagy lépcsőzetes mikrofuratokat és pad-ban-via struktúrákat használhatnak. Ezek a tervek ismételt alsó panelgyártási, laminálási, lézeres fúrási, fémezési és képalkotási ciklusokat igényelhetnek. A CAM mérnöknek minden furatot a megfelelő laminálási szakaszhoz kell rendelnie, és biztosítania kell, hogy a halmozás fizikailag a kívánt sorrendben előállítható legyen. A Highleap HDI NYÁK-gyártási képessége olyan tervekhez készült, amelyek ilyen típusú szabályozott összekötő struktúrát igényelnek.
Nehézréz NYÁK-gyártás
A nehéz rézből készült NYÁK-ok gyártása megváltoztatja a vezető maratásának, bevonatolásának, gyantázásának és laminálásának viselkedését. A réz sűrűségében mutatkozó nagy különbségeket nehezebb egyenletesen préselni, és a finom rések fenntartása is nehezebbé válik a réz vastagságának növekedésével. Ezért a tervezőknek a jelenlegi követelményeket, a réz súlyát és a minimális geometriát együttesen kell megvitatniuk, ahelyett, hogy külön-külön választanák ki őket.
RF és nagyfrekvenciás NYÁK-gyártás
A nagyfrekvenciás NYÁK-gyártás gyakran Rogers, Taconic, Arlon vagy más speciális anyagokat használ, néha hibrid, FR-4-gyel kombinált rendszerekben. Figyelembe kell venni az anyagspecifikus fúrást, felület-előkészítést és laminálást, és az impedancia geometriáját a tényleges gyártási folyamathoz kell igazítani. Emiatt a CAM/DFM felülvizsgálatot a sűrű RF elrendezés teljes lefagyasztása előtt kell elvégezni.
Merev-flexibilis NYÁK-gyártás
A merev-hajlító NYÁK-gyártás rugalmas anyagot, bevonatot, szelektív kötést és mechanikai átmeneti zónákat ad hozzá. A CAM-mérnöknek ellenőriznie kell a merev-hajlító határokat, a hajlítási területeket, a réz geometriáját, a bevonat nyílásait, a merevítőkre vonatkozó követelményeket és a vonalvezetési sorrendet. Ezek a jellemzők megváltoztatják mind a rétegdefiníciót, mind a mechanikai gyártási folyamatot.
Ellenőrzött mélységű, süllyesztő és ellenfuratos funkciók
A speciális mélységvezérelt jellemzőket a kész geometria, a hely, a tűréshatár és az egyértelmű mélységi követelmény alapján kell meghatározni. Egy olyan rajz, amely csak grafikus szimbólumot mutat, nem elegendő a megbízható CNC programozáshoz. Amennyiben az ügyfél a vágási mélység helyett a maradék anyagvastagságot adja meg, a gyártási megjegyzésben ezt kifejezetten fel kell tüntetni, hogy a CAM és a megmunkálás ugyanazt a referenciát használja.
Fémezett rések, önmetszés és élbevonat
Ezek a jellemzők az elektromos galvanizálást a végső mechanikai profilalkotással ötvözik. A CAM-nek kell eldöntenie, hogy mikor fúrják vagy marják a jellemzőt, hogyan marad rögzítve a galvanizálás során, és hogyan válik láthatóvá a kész él. Elhelyezkedésük befolyásolhatja a panelezést és a törési kialakítást is.
Amit a NYÁK-tervezőknek tudniuk kell, hogy a CAM-tervezés gyorsabb és biztonságosabb legyen
A tervezőnek nem kell CAM-kezelővé válnia. Azonban a CAM által meghozandó gyártási döntések megértése segít a tervezőnek olyan adatokat létrehozni, amelyek kevesebb mérnöki kérdéssel jutnak el a gyártáshoz.
| NYÁK-tervezési döntés | Amit a CAM mérnöknek értékelnie kell | Jobb tervezési/kiadási gyakorlat |
|---|---|---|
| Minimális nyomkövetés és hely | Réz súlya, marási viselkedés, izolált és sűrű elemek, valamint a gyári feldolgozási képesség. | Ahol csak lehetséges, normál folyamatkapacitást kell használni; a valóban sűrű területekre minimális geometriát kell fenntartani. |
| Párnán és gyűrűn keresztül | Gyártási fúrás, galvanizálási ráhagyás, fúrási tűréshatár és rétegillesztés. | Gyártási tartalékkal tervezzen, különösen a belső rétegek és a nagy oldalarányú furatok esetében. |
| Furat-réz hézag | Tényleges gyártási fúróméret és pozíciótűrés, nem csak a névleges kész furat. | Mérje meg a hézagokat reális gyártási feltételezések alapján, és jelölje meg a préseléses illesztésű vagy kritikus furatokat. |
| PTH és NPTH | Eltérő kompenzáció és folyamatirányítás. | Világosan válassza szét őket a fúrási adatokban és a gyártási megjegyzésekben. |
| Rések és szabálytalan lyukak | Galvanizált/nem galvanizált állapot, szerszámmegvalósíthatóság, gyűrű alakú felület és folyamatsorrend. | Mérje le a kész rés szélességét/hosszát, és adja meg, hogy kell-e galvanizálni. |
| Forrasztómaszkos gátak és átvezető csövek kezelése | Regisztrációs tűrés, gyártható gátszélesség és hogy a furatok nyitottak, sátrasak, dugóval ellátottak vagy töltöttek-e. | A funkcionális meghatározást közvetlenül a kezelésen keresztül kell végezni; ne hagyatkozzunk véletlenszerű Gerber-nyílásokra. |
| Szitanyomás a párnákon | Tinta kizárása és automatikus vágás. | Az összeszerelés szempontjából kritikus felirati jelöléseket tartsa távol a szabadon lévő réztől és forrasztható érintkezőktől. |
| V-pontszám / útvonaltervezés | Réz-él távolság, alkatrészhézag, panel vastagsága, barázda orientációja és tömbstabilitás. | Határozza meg a kívánt panelbontási módszert, és védje meg a törékeny/nehéz alkatrészeket a törésvonalak közelében. |
| Arany ujjak | Szelektív kidolgozás, bevonatolás, letörés és folyamatsorrend. | Határozza meg a keményarany területet, az ujjgeometriát és a letörést; közölje az ideiglenes bevonatcsatlakozásokra vonatkozó korlátozásokat. |
| Kontrollált impedancia | Tényleges dielektromos rendszer, kész réz, nyomvonalkompenzáció és referenciasík. | Cél/tűréshatár megadása és hálózatok azonosítása; lehetőség szerint a halmozott optimalizálás engedélyezése. |
| Nehéz réz | Marási tényező, térköz, gyantatöltés és rézegyensúly. | Növelje a geometriai tartalékot és kerülje a nagy, ellenőrizetlen rézsűrűség-különbségeket. |
| Nagyfrekvenciás anyag | Anyag elérhetősége, vastagság, fúrás, kötés és méretbeli viselkedés. | A pontos anyagcsaládot/specifikációt csak akkor rögzítse, ha elektromosan szükséges; egyébként megállapodás alapján engedélyezze a jóváhagyott egyenértékű eszközöket. |
| Ellenőrzött mélységű megmunkálás | Szerszámgeometria, referenciafelület, mélység/maradék vastagság és tűréshatár. | Adjon meg egy teljes méretezésű rajzot és egyetlen, egyértelmű mélységmeghatározást. |
| A lemez vastagsága | Préselt dielektromos anyag, rézbevonat, bevonatok és rétegelt lemezes tűrés. | Adja meg a késztermék vastagságát és tűréshatárát; bízza a gyártóra a részletes konstrukció megtervezését az ezeknek megfelelően. |
| Rézeloszlás | Maradék réz arány, gyantaigény, vastagságkiegyenlítés és vetemedési kockázat. | Használjon szimmetrikus rezet, ahol az áramkör működése megengedi, és a nagyon alacsony réztartalmú/nagy réztartalmú kombinációkat időben vizsgálja felül. |
Miért okozhat gyártási problémákat a „névlegesre tervezés”?
Egy NYÁK CAD rendszer általában a készterméket képviseli. A gyárnak a késztermék felé kell gyártania olyan folyamatokon keresztül, amelyek anyagot adnak hozzá és távolítanak el. A furatbevonat csökkenti a fúrt átmérőt. A maratás oldalirányban eltávolítja a rezet. A laminálás megváltoztatja a dielektromos vastagságot. A felületkezelések és a forrasztómaszk fizikai rétegeket ad hozzá. A CAM kompenzáció ezen hatások áthidalására szolgál.
A legproduktívabb tervező-CAM kapcsolat tehát a kész követelményekből és a folyamatbeli tartalékokból indul ki . A tervezőnek világosan meg kell határoznia, hogy minek kell igaznak lennie a kész kártyán; a CAM mérnöknek pedig meg kell határoznia az ennek eléréséhez szükséges kompenzált gyártási adatokat.
Tipikus CAM mérnöki kérdések és miért merülnek fel
A mérnöki kérdések nem feltétlenül bizonyítják a rossz tervezést. Ezek a formális mechanizmusok, amelyek megakadályozzák, hogy a kétértelmű adatok visszafordíthatatlan gyártási döntésekké váljanak. Gyakori okok közé tartozik a rajz és a Gerber adatok közötti eltérés, a nem egyértelmű PTH/NPTH definíció, a kész furat mérete, amely ütközik a pad méretével, a réz és a furat, vagy a réz és az él közötti elégtelen hézag, a szállított rétegelt lemeztől eltérő impedanciacél, a nem definiált galvanizált nyílás, a felületkezelési ütközések, a vegyes tervmódosítások, vagy egy olyan mechanikai jellemző, amelyhez hiányoznak a mélységi/tűrési információk.
A tervezőcsapatok csökkenthetik a feldolgozási időt azáltal, hogy az EQ-kra ugyanazokban a mértékegységekben és koordináta-referenciákban válaszolnak, mint a gyártási csomagban, és egyetlen konszolidált, jóváhagyott verziót adnak vissza a nem kapcsolódó fájljavítások sorozata helyett.
CAM kimenetek, amelyek a NYÁK-gyárat hajtják
A jóváhagyást követően a CAM többet generál, mint „Gerber for production”. Egy teljes gyártási adatkészlet tartalmazhat belső és külső réteg képalkotó fájlokat, kompenzált fúróprogramokat, útvonalprogramokat, V-pontszám adatokat, paneltömböket, forrasztási maszk és jelmagyarázat adatokat, AOI referenciaadatokat, elektromos teszthálózati listákat, impedanciaszelvényeket, rétegregisztrációs célokat, szerszámozási jellemzőket és folyamatspecifikus fájlokat speciális műveletekhez.
Az ERP/MI utazó ezeket a fájlokat egy szekvenciához köti. Ugyanaz a NYÁK-terv eltérő útvonalat igényelhet attól függően, hogy szabványos átmenő furatokat, zsák/elásott furatokat, gyantával töltött furatokat a padban, szelektív aranyozást, élbevonatolást, szabályozott mélységű marást vagy speciális anyagokat használ. Ezért a CAM és a folyamattervezés a NYÁK-gyártási folyamaton belülre, nem pedig azon kívülre tartozik.
A kész NYÁK-tól a NYÁK-összeszerelésig
A NYÁK-gyártás a csupasz nyomtatott áramköri lapot állítja elő. A NYÁK-összeszerelés a csupasz lapot végső ellenőrzése után kezdődik. Amikor a gyártás és az összeszerelés összehangolásra kerül, a CAM-döntések az SMT-folyamat hatékonyságát is támogathatják a panelsínek, a referenciapontok, a szerszámfuratok, az alkatrész-túlnyúlások és a panelbontás figyelembevételével.
Egy tipikus NYÁK-összeszerelési folyamat magában foglalja a beérkező alkatrészek ellenőrzését, a forrasztópaszta nyomtatását, szükség esetén az SPI-t, a pick-and-place-t, az újraömlesztéses forrasztást, az AOI-t, a rejtett kötések, például a BGA/QFN röntgenes ellenőrzését, az átmenő furatbehelyezést és a hullám-/szelektív/manuális forrasztást, adott esetben, a tisztítást, a programozást és a funkcionális tesztelést. A kulcsrakész NYÁK-összeszerelési program integrálhatja az alkatrészek beszerzését és a végtermék összeszerelését is.
A gyártási és összeszerelési mérnöki munka összekapcsolása különösen hasznos a via-in-pad, a finom osztású BGA, a préscsatlakozós csatlakozók, a szelektív felületkezelés, az élcsatlakozók és az automatizált SMT-berendezéseken áthaladó panelkialakítások esetében.
Kiadás előtti NYÁK-gyártási ellenőrzőlista NYÁK-tervezők számára
- Győződjön meg arról, hogy minden gyártási fájl ugyanahhoz a tervváltozathoz tartozik.
- Adjon meg egyértelmű táblakörvonalat ismétlődő vagy ütköző kontúrok nélkül.
- Egyértelműen azonosítsa a PTH, NPTH, rések, mikroátvezetők, vakfuratok és elásott furatok tulajdonságait.
- Adja meg a kritikus furatok kész furatméreteit és tűréseit.
- Ellenőrizze a gyűrűt valósághű fúróval és regisztrációs ráhagyással.
- Ellenőrizze a furat és a réz, valamint a réz és az él közötti hézagokat, ne csak a CAD DRC alapértelmezett értékeit.
- A minimális vonalhosszt/távolságot a kiválasztott rézvastagsághoz és a panel technológiájához kell igazítani.
- Határozza meg a kész tábla vastagságát és tűréshatárát.
- Biztosítson egy összevont változatot, vagy hatalmazza fel a gyártót egy javaslatára.
- Azonosítsa a szabályozott impedanciájú hálózatokat, célokat és tűréshatárokat.
- Kezelés szerinti állapot: nyitott, sátoros, dugós, gyantával töltött/kupakolt vagy egyéb.
- Tartsa távol a szitanyomást a forrasztható pontoktól és az érintkező felületektől.
- Felületminőség meghatározása, beleértve a szelektív keményarany vagy vegyes felületkezelésű régiókat.
- Méretre vágott rések, önmetszés bordák, élbevonat és speciális élkialakítások.
- Süllyesztések, ellenőrzött mélységű marások és kúpmarások teljes körű meghatározása.
- Tekintse át a rézegyensúlyt többrétegű és nehézrézből készült kivitelek esetén.
- V-pontszám, útvonaltervezés, fülek vagy ügyfél által biztosított tömbkövetelmények meghatározása.
- Adjon meg hálózati listát/intelligens adatokat, ahol elérhetők a kapcsolat ellenőrzéséhez.
- Távolítsa el az elavult gépészeti rétegeket, fúrási térképeket és régi revíziós megjegyzéseket a kiadási csomagból.
- A CAM mérnöki kérdéseinek megoldása a gyártási adatok közzététele előtt.
Hogyan változik a NYÁK-gyártási folyamat a panel típusa szerint?
| Tábla típusa | Kulcsfontosságú folyamatbeli különbség | CAM/tervezési fókusz |
|---|---|---|
| Kétoldalas PCB | A belső jelmagok nem többrétegűek; átmenő furatú fémezés köti össze a két rézoldalt. | PTH/NPTH definíció, külső réteg képalkotása, galvanizálás és profilalkotás. |
| Többrétegű PCB | Belső rétegű képalkotást/AOI-t, layup-ot, laminálást és belső regisztrációs vezérlést ad hozzá. | Összerakás, réz egyensúly, gyűrű alakú gyűrű és a furat és a belső réteg közötti hézag. |
| HDI PCB | Lézeres mikrovia-képzést és gyakran egymást követő laminálási ciklusokat ad hozzá. | Via struktúra laminálási ciklussal, via-in-pad kezeléssel, finom vonal/távolság és regisztráció. |
| Nehéz réz NYÁK | Igényesebb maratást, galvanizálást és gyantafolyás-szabályozást igényel. | Vonal/tér vs. rézsúly, rézsűrűség és laminált kitöltés. |
| RF / mikrohullámú NYÁK | Alacsony veszteségű vagy hibrid anyagrendszereket használ, szigorúbb elektromos érzékenységgel. | Anyagmeghatározás, szabályozott impedancia, rézprofil és rétegzett konzisztencia. |
| Merev-flex PCB | Merev és rugalmas anyagrendszereket kombinál szelektív kötéssel és mechanikus átmeneti régiókkal. | Merev/hajlított határvonal, fedőréteg, hajlítási régió, merevítők, vonalvezetés és laminálási sorrend. |
Ahol a minőség beépül a NYÁK-gyártásba
A NYÁK minőségbiztosítása nem egyetlen végső ellenőrzés. Ez a megelőzés és az ellenőrzés láncolata. A CAM DFM megakadályozza az inkompatibilis geometria bekerülését a gyártásba. A belső réteg AOI megakadályozza a hibás vezetők elásását. Az illesztésvezérlés védi a rétegek és furatok közötti illesztést. A galvanizálásvezérlés védi a furatfal integritását. A külső AOI a forrasztás előtt kiszűri a vezetőhibákat. Az elektromos vizsgálat ellenőrzi a kész hálózatot. A végső méret- és vizuális ellenőrzés megerősíti, hogy a NYÁK megfelel a mechanikai és gyártási követelményeknek is.
Ezért a technikailag erős NYÁK-gyártási folyamatokat ellenőrzőpontok köré tervezik. Minden ellenőrzésnek olyan típusú hibát kell feltárnia, amely még korrigálható vagy abban a szakaszban elhárítható, ahelyett, hogy a végső ellenőrre hagyatkoznának, aki mindent észlel, miután a NYÁK költsége már felhalmozódott.
Hogyan közelíti meg a Highleap a NYÁK-gyártástervezést
A Highleap Electronics a prototípusgyártástól a gyártásig támogatja a NYÁK-gyártási szolgáltatásokat , beleértve a többrétegű, HDI, szabályozott impedanciájú, nehézréz, nagyfrekvenciás és egyéb fejlett konstrukciókat. A közzétett Highleap képességi információk magukban foglalják a merev lapok gyártását akár 60 rétegig , valamint a finom vonalú HDI-képességet akár 2/2 mil rétegvastagságig a minősített tervekhez; a tényleges gyárthatóság a réz súlyától, az egymásra rakástól, a jellemzők eloszlásától és a DFM-felülvizsgálattól függ.
A konstrukciót értékelő mérnökök számára a leghasznosabb kiindulópont nem csak egy minimális kapacitástáblázat. Küldje el a teljes tervcsomagot, hogy a CAM csapat rendszerként értékelhesse a tervet: rétegszerkezet, vonal/távolság, fúrók, gyűrű alakú gyűrűk, furat-réz hézagok, NYÁK él, forrasztási maszk, felületkezelés, impedancia, mechanikai jellemzők és panelezés.
Az olyan projektek esetében, amelyek a kezdeti gyártási folyamaton túl is folytatódnak, a Highleap a kiadott gyártási adatokat NYÁK-összeszerelésbe vagy kulcsrakész NYÁK-összeszerelési programba tudja vinni , így a gyártás, az alkatrészbeszerzés, az összeszerelés és a tesztelési követelmények egyetlen mérnöki munkafolyamatban maradnak.
NYÁK gyártási folyamat GYIK
Hogyan készülnek a NYÁK-ok?
Az ipari NYÁK-okat úgy állítják elő, hogy a NYÁK-tervezési adatokat CAM gyártási adatokká alakítják, rézbevonatú anyagokat készítenek, vezetőrétegeket képalkotó és marató eljárással készítenek, többrétegű szerkezeteket laminálnak, furatokat fúrnak és fémmel bevonnak, kialakítják a külső rétegeket, forrasztómaszkot és felületkezelést alkalmaznak, profilírozzák a lapot, elektromosan tesztelik és elvégzik a végső ellenőrzést. A fejlettebb NYÁK-okhoz lézerfúrás, szekvenciális laminálás, töltés, szelektív galvanizálás vagy speciális mechanikai műveletek tartozhatnak.
Mi a CAM a NYÁK-gyártásban?
A CAM, vagyis a számítógéppel segített gyártástervezés az a szakasz, amely az ügyfél NYÁK-tervadatait gyártáskész adatokká alakítja. A CAM-mérnökök DFM-ellenőrzéseket végeznek, normalizálják a réteg- és fúrási adatokat, jóváhagyott gyártási kompenzációt alkalmaznak, paneleket és szerszámokat hoznak létre, gépfájlokat generálnak, és támogatják a gyár által használt ERP/MI folyamatútvonalat.
Ugyanaz a CAM, mint a NYÁK-tervezés?
Nem. A NYÁK-tervezés meghatározza az áramkör és a termék szándékát. A CAM-mérnökség ezt a tervet egy adott gyártási folyamathoz készíti elő. A CAM-nak meg kell őriznie a funkcionális tervet, miközben figyelembe veszi a képalkotási, maratási, fúrási, galvanizálási, laminálási, forrasztási maszk, profilalkotási és tesztelési követelményeket.
Miért megy át egy terv a CAD DRC-n, de miért nem megy át a NYÁK DFM-en?
A CAD DRC ellenőrzi a tervező által konfigurált szabályokat. A gyári DFM a tervet a tényleges gyártási feltételekhez, például a réz súlyához, a fúráskompenzációhoz, a regisztrációs tűréshatárhoz, a laminálási szerkezethez, a forrasztási maszk alkalmasságához, a bevonatolási útvonalhoz, a panelezéshez és a speciális eljárásokhoz viszonyítja. Egy CAD szabály tehát elektromos szempontból lehet érvényes, de gyártási szempontból hiányos.
Miért változtatja meg a NYÁK-gyártó a nyomvonal szélességét vagy a fúróméretet a CAM-ban?
A gyártók szabályozott kompenzációt alkalmazhatnak, hogy a kész panel a maratás és galvanizálás után megfeleljen a kért méreteknek. Például a külső rétegű grafikáknál maratási kompenzációra lehet szükség, míg a galvanizált furat gyártási fúrója eltérhet a kész furattól, mivel a réz később lerakódik a furat falára. A megállapodott gyártási kompenzáción kívüli funkcionális változtatásokat az ügyféllel kell megerősíteni.
Milyen fájlokat kell küldenem NYÁK gyártáshoz?
Egy robusztus kiadási csomag általában tartalmazza a réz, forrasztásgátló és jelmagyarázat adatokat; NC fúrófájlokat; áramköri körvonalat; gyártási rajzot; rétegfelépítést; kész vastagságot; rézkövetelményeket; felületkezelést; szabályozott impedanciára vonatkozó követelményeket; speciális mechanikai megjegyzéseket; és egy hálózati listát vagy intelligens adatkészletet, ahol van ilyen. Minden fájlnak ugyanazt a revíziót kell képviselnie.
Mi okozza a legtöbb kérdést a CAM mérnöki munkával kapcsolatban?
Gyakori okok közé tartoznak az ütköző revíziók, a nem egyértelmű PTH/NPTH állapot, a nem megfelelő gyűrűs vagy furat-réz hézag, a nem meghatározott hornyok vagy szabályozott mélységű jellemzők, a felületkezelési ütközések, a nem egyértelmű egymásra helyezési/impedanciakövetelmények, a réz túl közel van a mart élhez, valamint a tényleges tervezési adatokkal eltérő gyártási megjegyzések.
A NYÁK-összeszerelés a NYÁK-gyártási folyamat része?
Szigorúan fogalmazva, a NYÁK-gyártás előállítja a csupasz panelt, és a NYÁK-összeszerelés erre szereli fel az alkatrészeket. Egy kulcsrakész elektronikai gyártási munkafolyamatban ezek egy termelési lánc egymást követő részei. Korai összehangolásuk segít optimalizálni a panelizálást, a referenciapontokat, az átmenő kezelést, a felületkezelést és a panelezést az SMT és az átmenőfuratos összeszereléshez.
Küldje el a tervet, mielőtt a gyár megépíti a panelt
A leggyorsabb NYÁK-gyártási folyamat nem az, amelyik a legkevesebb gyártási lépéssel rendelkezik. Az, amelyik a gyártás megkezdése előtt megszünteti a bizonytalanságot. Küldje el a Highleapnek NYÁK-adatait, rétegrendjét, fúrási követelményeit és gyártási megjegyzéseit CAM/DFM felülvizsgálatra. Mérnöki csapatunk azonosítani tudja a gyárthatósági problémákat, megerősíti a folyamat útvonalát, és szükség esetén közvetlenül összekapcsolja a csupasz panel gyártását a NYÁK-összeszereléssel.

ajánlott hozzászólás
Mi az a hideg forrasztóanyag és hogyan lehet megelőzni?
[pac_divi_table_of_contents title="Erről a cikkről"...
A BGA forrasztás rejtélyeinek feltárása: tippek és bevált gyakorlatok
[pac_divi_table_of_contents title="Erről a cikkről"...

A megfelelő PTFE anyag kiválasztása a nyomtatott áramkörhöz
[pac_divi_table_of_contents title="Erről a cikkről"...

20 analóg áramkörök mérnökének kell elsajátítania
[pac_divi_table_of_contents title="Erről a cikkről"...
Hogyan kérjünk árajánlatot PCB-kre
Engedje meg, hogy lefuttatjuk a DFM/DFA elemzést, és jelentést küldünk Önnek.
Weboldalunkon keresztül biztonságosan feltöltheti fájljait.
Az alábbi adatokra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
A nyomtatott áramköri lapok gyártása mellett átfogó elektronikai szolgáltatást kínálunk, beleértve a NYÁK-tervezést, a PCBA-t (nyomtatott áramköri kártya összeszerelés) és a kulcsrakész megoldásokat. Akár prototípus-készítéssel, tervezési ellenőrzéssel, alkatrészbeszerzéssel vagy tömeggyártással kapcsolatban van szüksége segítségre, teljes körű támogatást nyújtunk projektje sikerének biztosítása érdekében. A PCBA-szolgáltatásokhoz kérjük, adja meg anyagjegyzékét (Bill of Materials) és minden konkrét összeszerelési utasítást. DFM/DFA elemzést is kínálunk, hogy optimalizálja a terveket a gyárthatóság és az összeszerelés szempontjából, biztosítva a zökkenőmentes gyártási folyamatot.