
NYÁK forrasztógép típusok: Reflow, hullám és szelektív berendezések
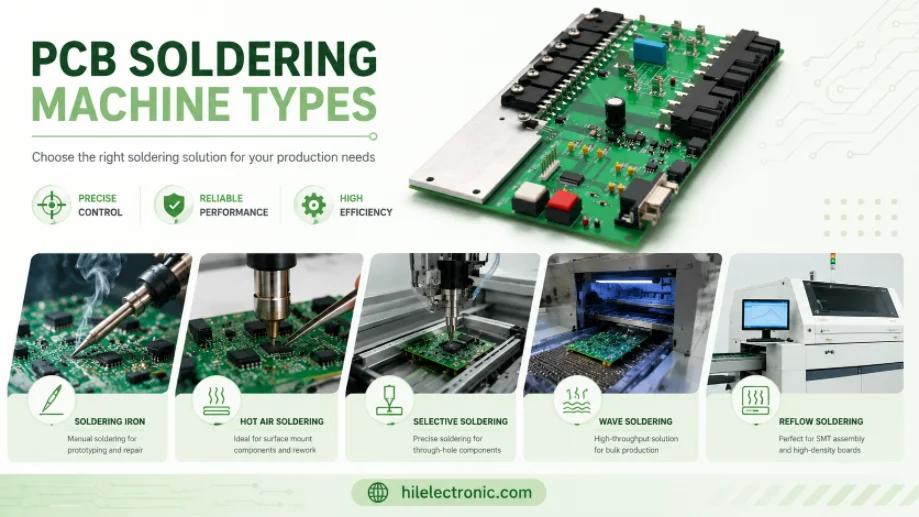
1. ábra. NYÁK forrasztógép típusok képe a Highleap Electronics NYÁK gyártásának és összeszerelésének áttekintéséhez.
A NYÁK-forrasztógép egy olyan gyártóberendezés, amelyet az alkatrészek nagyméretű összeszereléshez való csatlakoztatására használnak. Ez leggyakrabban egy reflow kemence az SMT-hez, egy hullámforrasztó rendszer az átmenőfuratos forrasztáshoz, vagy egy szelektív forrasztógép a vegyes technológiájú NYÁK-okhoz. Minden gép más gyártási problémát old meg, így a helyes választás a NYÁK-keveréktől, az áteresztőképességtől, a hőérzékenységtől és a hibakockázattól függ. Ez az útmutató összehasonlítja a főbb NYÁK-forrasztógép-típusokat, elmagyarázza, hogy az egyes folyamatok mikor illeszkednek, és bemutatja, hogyan alkalmazza a Highleap Electronics azokat az SMT és az átmenőfuratos összeszerelés során.
1. Melyek a forrasztógépek fő típusai?
A három fő forrasztógép a reflow kemencék (felületszerelt alkatrészekhez), a hullámforrasztó gépek (átmenő furatú alkatrészekhez) és a szelektív forrasztó gépek (átmenő furatú alkatrészekhez olyan nyomtatott áramköri lapokon, amelyek felületszerelt alkatrészeket is tartalmaznak). Mindegyik másképp adagolja az olvadt forrasztóanyagot, ezért a nyomtatott áramköri lapon lévő alkatrészek típusa – minden másnál jobban – határozza meg, hogy melyik gépet használják.
| Gép | Tartók | Hogyan működik? |
|---|---|---|
| Reflow sütő | Felületszerelt (SMT) | Forró levegős profillal megolvasztja az előre felvitt forrasztópasztát |
| Hullámforrasztás | Átmenő furatú (THT) | Áthalad a táblán egy hullámnyi olvadt forrasztóónon |
| Szelektív forrasztás | Átmenő furat vegyes táblákon | Célzott fúvókával specifikus kötéseket forraszt |
A modern áramköri kártyák többnyire felületszerelt állapotban készülnek, így a reflow az alapvető munkaeszköz, hullám- vagy szelektív forrasztással, ha átmenőfuratos csatlakozók, nagy kondenzátorok vagy mechanikus alkatrészek vannak jelen. Az átmenőfuratos módszerek közötti kompromisszumokat a reflow és a hullámforrasztás összehasonlításában részletesebben is megvizsgáljuk.
2. Reflow forrasztás: hogyan forrasztják az SMT paneleket
A reflow forrasztás során a felületszerelt paneleket úgy forrasztják, hogy forrasztópasztát nyomtatnak a kontaktusokra, elhelyezik az alkatrészeket, majd a panelt egy reflow kemencén vezetik át, amelynek szabályozott hőmérsékleti profilja megolvasztja a pasztát, így minden kötés egyszerre alakul ki. Ez a modern elektronika domináns eljárása, mivel szinte az összes jelenlegi alkatrész felületszerelt, és egyetlen, megismételhető menetben forrasztanak be egy teljes panelt.
Az újraömlesztés minősége a hőmérsékleti profilból – előmelegítés, áztatás, az ötvözet olvadáspontja feletti csúcs, majd szabályozott hűtés – származik, amelyet az újraömlesztő kemence több fűtött zónában tart fenn, így a nagy és a kis alkatrészek mind elérik a megfelelő hőmérsékletet túlmelegedés nélkül. Ez a profilozott, mindkét oldalon egyenletes melegítés pontosan az, amit egy asztali forrólap nem tud elérni, és ezért hoz létre a gyártásban alkalmazott újraömlesztő forrasztás egyenletes kötéseket több ezer panelen. Az újraömlesztés után az AOI és a röntgen megerősíti a kötéseket, beleértve a BGA-k alatt rejtett kötéseket is.
3. Hullámforrasztás vs. szelektív forrasztás átmenő furatoknál
Hullámforrasztást akkor használj, ha egy panelen sok átmenőfuratos csatlakozást kell egyszerre forrasztani, és szelektív forrasztást, ha csak néhány átmenőfuratos alkatrész található a felületszerelt alkatrészek között, amelyeket nem szabad megzavarni. Mindkettő forraszt átmenőfuratos kivezetéseket, de a forrasztóanyagot nagyon eltérően alkalmazzák, és ez a különbség dönti el, hogy melyik illik a panelhez.
A hullámforrasztás a panel teljes alsó részét egy állóhullámú olvadt forraszanyagon vezeti át, egyetlen menetben forrasztva minden szabadon lévő átmenőfurat-illesztést – gyors és hatékony, ha sok átmenőfurat-csatlakozás van. A szelektív forrasztás ehelyett egy kis, precíz forrasztófúvókát irányít az egyes illesztésekhez, ami a helyes megközelítés, ha egy panel többnyire felületszerelt, csak néhány átmenőfurat-alkatrésszel, amelyeket a hullámforrasztás túlzott hőnek vagy hidaknak tenne ki. A gyakorlatban egy sűrű SMT-vel és néhány csatlakozóval rendelkező panel klasszikus szelektív forrasztási eset, míg egy átmenőfurat-tüskék soraival rendelkező panel a hullámforrasztást részesíti előnyben.
4. Gépi forrasztás vs. kézi forrasztás: mikor melyiket használjuk
Gépi forrasztást használjon az ismételhető minőség és bármilyen valós mennyiség érdekében, kézi forrasztást pedig csak prototípusokhoz, átdolgozáshoz, javításokhoz és néhány nehézkes kötéshez. A különbség az állandóságban és a méretarányban rejlik: egy gép minden kötésre azonos, ellenőrzött, dokumentált folyamatot alkalmaz, míg a kézi forrasztás a kezelő szakértelmétől függ, és nem tudja biztosítani ezt az ismételhetőséget sok áramköri lapon.
A kézi forrasztás továbbra is jogos szerepet játszik – egy prototípus építése, egy hibás kötés átdolgozása, egy nem automatizált folyamatokhoz illeszkedő alkatrész rögzítése, és az alapvető NYÁK-forrasztás, amit minden mérnöknek ismernie kell. A gyártás szempontjából azonban a gépi forrasztás nyer a hozam, a sebesség és a nyomon követhetőség tekintetében, és ez az egyetlen praktikus módja a finom osztású és BGA alkatrészek megbízható kezelésének. A prototípus fázison túli kézi forrasztásra való támaszkodás az, ahol a minőség és az áteresztőképesség egyaránt csorbát szenved, és ez ugyanaz a tanulság, mint ami általában a gyárthatóság terén is megmutatkozik – a padmódszerek nem skálázhatók.

2. ábra. A NYÁK-forrasztógépek gyártási adatait az árajánlatkérés és a gyártás előtt ellenőrizni kell.
5. Forrasztási hibák eljárás szerint és azok megelőzése
Minden forrasztógépnek megvannak a maga jellegzetes hibái: az újraömlesztés hajlamos a lyukbeálló felületek, áthidalások és üregek kialakulására; a hullámforrasztás hidakat, jégcsapokat és hiányos lyukkitöltést eredményez; a szelektív forrasztás pedig elégtelen kitöltést vagy tartózkodási időt okozó problémákat okozhat. Ha tudja, hogy melyik hiba melyik folyamathoz tartozik, az lehetővé teszi a gyártó számára, hogy a tünetek hajszolása helyett hangolja a gépet, és ez megmagyarázza, miért olyan fontos a folyamatválasztás és a paraméterek szabályozása:
| folyamat | Tipikus hiba | Megelőzés |
|---|---|---|
| áttördelés | Sírkövek, áthidalások, üregek | Kiegyensúlyozott pad kialakítás, megfelelő pasztamennyiség, hangolt profil |
| hullám | Hidak, jégcsapok, rossz lyuktöltés | Megfelelő előmelegítés, szállítószalag sebessége és forrasztásgátló gátak |
| Szelektív | Nem elegendő kitöltéssel és tartózkodási idővel kapcsolatos problémák | Fúvóka kiválasztása, tartózkodási idő és megközelítési szög |
| Bármely folyamat | Hideg/unalmas ízületek | Megfelelő hőmérséklet, tiszta felületek, friss forrasztófolyadék |
A közös vonás az, hogy a legtöbb hiba megelőzhető a pad és a lenyomat kialakításával, valamint a megfelelő gépparaméterekkel, nem pedig a balszerencsével. A reflow-nál a sírkövesedés például az egyenetlen melegítésből vagy a kiegyensúlyozatlan padok miatt, amelyek egy kis chipet felfelé húznak, míg a hullámhidak gyakran olyan elrendezésre vezethetők vissza, amely figyelmen kívül hagyja a kártya hullám feletti haladási irányát. Ezért a tervezett forrasztási folyamathoz áttekintett elrendezés sokkal jobb eredményt ad, mint a falon átdobott – ugyanaz a logika áll a gyakori gyárthatósági problémákra vonatkozó előzetes ellenőrzések mögött is. A forrasztás után a megbízhatóságot meghatározó kötéseket AOI-val, rejtett kötések esetén röntgennel igazolják, ahelyett, hogy feltételeznék a jó állapotot, ami a megbízható NYÁK-minőség-ellenőrzés alapja.
6. Hogyan forrasztja a Highleap a paneleket nagy léptékben?
A Highleap a megfelelő géppel forrasztja a NYÁK-okat – profilozott újraömlesztés felületszereléshez, valamint hullám- vagy szelektív forrasztás átmenő furatokhoz – egyetlen összeszerelési folyamaton belül, AOI és röntgenes vizsgálattal támogatva. Az SMT NYÁK-összeszerelés során a felületszerelésű alkatrészeket elhelyezik és szabályozott profilra újraömlesztik, míg az átmenő furat tartalmát hullám- vagy szelektív forrasztással kezelik a NYÁK keverékétől függően.
Mivel a forrasztógép csak a kép egy részét képezi, a Highleap kulcsrakész összeszerelés keretében szállítja , amely magában foglalja az alkatrészek beszerzését, ellenőrzését és tesztelését is – így a panel beforrasztva, ellenőrizve és készen érkezik. Az építés előtti gyárthatósági felülvizsgálat megerősíti, hogy az elrendezés megfelel a tervezett forrasztási folyamatoknak a sorozatgyártás előtt. Árajánlatkéréskor vegye figyelembe, hogy a panel teljes egészében SMT vagy vegyes technológiájú, a furatméretet és a mennyiséget, hogy a megfelelő forrasztási folyamatot lehessen alkalmazni.
7. Forrasztógép – GYIK
Milyen hőmérsékletre kell beállítani a forrasztópákát?
A legtöbb elektronikai munkához a forrasztópákát 315–370 °C (600–700 °F) körüli hőmérsékletre állítják be, ami magasabb az ólommentes, mint az ólmozott forrasztópákánál, és a nagyobb hőtárolós kötéseknél. A túl alacsony hőmérséklet hideg kötéseket eredményez; a túl magas hőmérséklet károsítja a forrasztópákákat és az alkatrészeket.
Mi az a robotforrasztó vagy automata forrasztógép?
Ez egy programozható rendszer, amely egy forrasztóhegyet vagy lézert mozgat minden egyes kötéshez, és automatikusan adagolja a forrasztóhuzalt, automatizálva az átmenő furatú és csatlakozó kötések pont-pont forrasztását. Hidat képez a kézi forrasztás és a teljes hullámú vagy szelektív gépek között.
Ólommentes forrasztóanyaggal működnek a forrasztógépek?
Igen – az újraömlesztő kemencék, a hullám- és a szelektív gépek mind ólommentes eljárásokat alkalmaznak, magasabb hőmérsékleteket és az ólommentes ötvözetekhez illő profilokat alkalmazva. Az RoHS-kompatibilis gyártás alapértelmezés szerint ólommentesen történik ugyanazon a berendezésen, helyesen beállítva.
Mi a különbség a kézi forrasztás és a gépi forrasztás között a gyártás során?
A gépi forrasztás minden egyes kötésnél ellenőrzött, dokumentált folyamatot alkalmaz, amely azonos mennyiségű hozamot biztosít, és finom osztású, valamint BGA alkatrészeket is kezel; a kézi forrasztás a kezelő szakértelmétől függ, és prototípusokhoz, átdolgozásokhoz és egyedi alkatrészekhez egyaránt alkalmas.
Hogyan forrasztják az áramköri lapokat a tömeggyártás során?
A felületszerelt alkatrészeket a pasztanyomtatás és elhelyezés után újraforrasztják, majd az átmenő furatú alkatrészeket hullám- vagy szelektív forrasztással adják hozzá. Az illesztéseket automatizált ellenőrzés (AOI és röntgen) ellenőrzi, így a teljes folyamat gyors és megismételhető.
Egyetlen gép képes SMT és átmenőfuratos forrasztásra is?
Egyetlen gép sem képes mindkettőre – a reflow felületszereléses és a hullám- vagy a szelektív átmenőfuratos forrasztásokra –, de egy gyártósor sorban kombinálja őket, így a vegyes technológiájú panel egyetlen folyamatban teljesen forrasztható.

ajánlott hozzászólás

TMM NYÁK gyártás
Tartalomjegyzék TMM NYÁK gyártási hatókör RF és...

RT duroid 6002 PCB árajánlat és összerakás
Ez az oldal birtokolja az idézetet és a stackup-definíciós feladatot...

TMM6 szűrő NYÁK gyártás
TartalomjegyzékMiért használják a mikrohullámú szűrőtervezők...

Taconic RF 35 vs RO4350B NYÁK
TartalomjegyzékRF-35 vs RO4350B Beszerzés és...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.