
Дизајн штампаних плоча за производна правила и дизајнерске одлуке

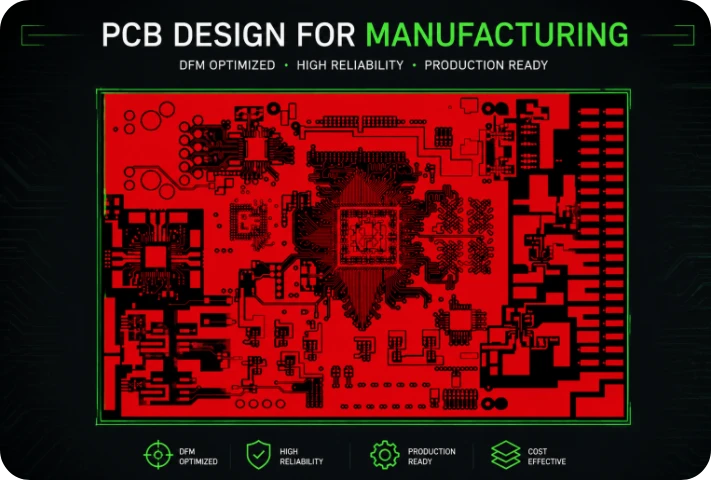
Слика 1. Дизајн штампаних плоча за производњу
Преглед садржаја
- Шта заправо значи дизајн ПЦБ-а за производњу - и зашто почиње пре распореда
- Одлуке о слагању и материјалима које дефинишу границе производње
- Правила дизајна трагова, простора и бакра: Одакле долази сваки број
- Одлуке о дизајну пролаза и бушења: однос ширине и висине, PTH/NPTH и прорези
- Постављање компоненти и дизајн отиска за поуздану монтажу
- Правила ситопечата која утичу на квалитет производње
- Одлуке о дизајну маске за лемљење које одређују принос склопа
- Структура плоче, панелизација и SET низ: Пројектовање за фабрички под
- Припрема датотеке за израду: Претварање намере дизајна у упутства за производњу
Дизајн штампаних плоча за производњу means designing your circuit board so that the manufacturing process can build it efficiently, at high yield, and at the cost that was quoted. Every design decision — copper weight, via diameter, trace spacing, board outline, component placement, silkscreen character size, solder mask expansion, drill file structure — directly determines what the fabricator and assembly house can or cannot do, and at what cost. A design that ignores manufacturing constraints does not just produce a DFM flag at quote review; it increases unit cost, extends lead time, reduces first-pass yield, and sometimes creates field failures that pass every factory test. This guide covers the design decisions that matter most — with the specific numbers behind each rule and the manufacturing reason each rule exists — so designers can make informed trade-offs rather than memorizing constraints they do not understand. A fabrication design-for-manufacturing review applies those checks to the released board files, stackup and fabrication notes before tooling and production are approved.
Пошаљите датотеке за бесплатан DFM преглед
Шта заправо значи дизајн ПЦБ-а за производњу - и зашто почиње пре распореда
Дизајн штампаних плоча за производњу није контролна листа на крају планирања. То је дисциплина доношења дизајнерских одлука — у свакој фази, од шеме до припреме датотеке — са јасним разумевањем како свака одлука ограничава или омогућава процес производње. Што се раније узме у обзир ограничење производње, јефтиније је поштовати га.
Трошкови решавања проблема са DFM-ом у различитим фазама
- При избору шеме / компоненти: Избор QFN-а уместо BGA-а са истим кораком, како би се избегло попуњавање прелаза у контактној површини, штеди 8–15 долара по плочи у трошковима производње HDI-ја, без икаквих преправки дизајна. Навођење препрега 1080 уместо 2116 у HDI структури одржава однос ширине и висине слепог прелаза испод 0.8:1 — разлику између поузданог прелаза и квара на пољу — без промене рутирања и без промене трошкова на нивоу материјала.
- Распоред са 50% заузетости: Препознавање да ће асиметрична расподела бакра изазвати савијање плоче током рефлоуовања и додавање уравнотеженог бакарног пуњења лакшим слојевима траје 30 минута. Откривање овога након што су плоче направљене значи одбацивање свега.
- На коначном распореду, пре Гербера: Покретање DRC-а са сито штампе на тампон и премештање 15 референтних ознака траје један сат. Достављање ових прекршаја произвођачу додаје 24–48 сати чекања и ризикује погрешно тумачење CAM-а.
- При производњи првог артикла или серијској производњи: Проблем са DFM-ом који је достигао ниво производње кошта 500–5,000 долара и траје 1–3 недеље. При количини, 5% отпада на 10,000 плоча по цени од 12 долара по комаду износи 6,000 долара само у обновљивом материјалу — пре трошкова квара на терену.
DFM је вештина дизајна, а не фабричко правило
Дизајнер који разуме зашто постоји минимални траг од 0.10 мм за ½ унце бакра (подрезивање нагризањем се повећава са дубином бакра), зашто однос ширине и висине преко 10:1 производи непоуздано позлаћивање (хемија не може да досегне центар цеви) или зашто обрис плоче без дефинисаног податка ствара двосмисленост у изради (димензионална грешка се акумулира од карактеристике до карактеристике) може да направи интелигентне компромисе када перформансе захтевају померање граница. Дизајнер који третира DFM као бинарну контролну листу за пролазак/неуспех увек ће оптимизовати на слепо.
Одлуке о слагању и материјалима које дефинишу границе производње
Одлуке о слагању донете пре почетка распореда одређују шта је, а шта није могуће произвести на готовој плочи. Ово је углавном немогуће променити након рутирања без потпуног поновног окретања.
Симетрично слагање: Није преговарачко за танке плоче
Симетрично слагање — где распоред слојева и дебљина диелектричних влакана изнад средишње линије плоче одражавају оне испод — спречава диференцијално термичко ширење током ламинације и рефлукса. Када се плоча асиметрично шири и скупља, она се трајно савија. Код плоча дебљине мање од 1.0 мм, што је уобичајено код HDI PCB- а и дизајна за ношенје, асиметрично слагање поуздано узрокује грешке у постављању SMT-а због савијања.
Одлука о дизајну: намерно додељивање парова огледалских слојева — ако је L2 раван од 1 oz бакра, L(N-1) мора бити раван од 1 oz бакра. Тамо где усмеравање сигнала то спречава, додајте шрафирано бакарно пуњење на светлију страну. Не захтева електричну везу, не кошта ништа приликом израде и изједначава понашање термичког ширења.
Усклађивање материјала Tg са процесом монтаже
- Стандардни FR4 (Tg 130–140°C): Адекватно за једнострани SMT са рефлоуом без олова. Гранично за двострани без олова — два пуна циклуса рефлоуа на врху од 255–260°C доводе плочу преблизу температури прелаза у стакласто стање. За двострани монтажу, наведите средњу Tg (150–160°C) као минимум.
- Хигх-Тг ФР4 (Тг 170°C+): Потребно за двострану монтажу без олова, радни опсег у аутомобилској индустрији (−40°C до +125°C) и примене са високим термичким циклусима. Виша цена: 10–20% у односу на стандардни FR4 — мање од једног циклуса прераде.
- Ламинати отпорни на CAF: За дизајне са размаком између отвора испод 0.20 мм у влажним срединама, стандардни FR4 може временом развити раст проводљивих анодних филамената између суседних избушених отвора. Наведите класе отпорне на CAF (Isola 370HR, Shengyi S1000-2M) када су присутни и мали размак између отвора и изложеност влази.
Пројектовање комплетне спецификације контролисане импедансе
Траг контролисане импедансе је тачан само колико и спецификација која стоји иза њега. Ширина трага у EDA алату се израчунава у односу на претпостављене диелектричне параметре. Ако у напоменама о производњи пише само „потребно је 50Ω“, произвођач користи свој подразумевани стек, који се може разликовати од онога што је ваш EDA алат претпоставио — што ствара варијације импедансе од лота до лота које узрокују кварове интегритета сигнала на терену.
Комплетна спецификација импедансе захтева свих пет елемената: број слоја, ширину траса, циљну импедансу (Ω), толеранцију (±%) и називе слојева референтне равни. На пример: „50Ω ±10% на L1, ширина траса 0.127 мм, референтна раван L2.“ Недостатак било ког елемента приморава произвођача да претпостави...
Тежина бакра и њене импликације на производњу
Тежина бакра истовремено утиче на минималне ширине трага, квалитет нагризања и импедансу:
- ½ оз (17 µм): Потребно на HDI слојевима за ласерско бушење (конформно маскирање захтева танак бакар за прецизне ивице прозора); користи се на слојевима сигнала високе густине где су потребни трагови од 0.075–0.10 мм
- 1 oz (35µm): Стандардно за већину сигналних и равнинских слојева; минимални траг 0.125 мм у стандардном процесу
- 2 oz (70µm): За слојеве за дистрибуцију енергије који носе сталну струју; минимални траг 0.20 мм; проверите капацитет унутрашњег слоја са произвођачем пре него што се обавежете
- Мешовити бакарни тегови на истом слоју стварају проблеме са нагризањем — средство за нагризање истовремено уклања различите дубине, што узрокује прекомерно нагризање танких елемената или недовољно нагризање тешких бакарних делова. Дизајнирајте са уједначеном тежином бакра по слоју.
Правила дизајна трагова, простора и бакра: Одакле долази сваки број
Минимуми трага и простора по тежини бакра
Минималне вредности трагова и простора произилазе из физике нагризања: средство за нагризање напада бакар бочно као и надоле, а бочно нагризање се повећава са дубином бакра. Пројектант који специфицира трагове од 0.10 мм на 2 унце бакра тражи карактеристику коју процес нагризања не може поуздано да произведе.
| Цоппер Веигхт | Стандардни минимални траг/размак | Напредни минимални траг/размак | Препоручено подразумевано |
|---|---|---|---|
| ½ оз (17 µм) | 0.10 / 0.10мм | 0.075 / 0.075мм | 0.10 мм осим ако HDI силе не буду чвршће |
| 1 oz (35µm) | 0.125 / 0.125мм | 0.10 / 0.10мм | 0.125 мм за стандардну производњу |
| 2 oz (70µm) | 0.20 / 0.20мм | 0.15 / 0.15мм | Проверите са произвођачем пре планирања |
| 3 oz (105µm) | 0.25 / 0.25мм | 0.20 / 0.20мм | Проверите са произвођачем пре планирања |
Пројектовати према стандардним минимумима, осим ако густина заиста не захтева напредне толеранције. Напредни минимуми захтевају потврду капацитета, коштају више и смањују маргине приноса.
Праћење углова усмеравања и киселих замки
Трагови усмерени под угловима мањим од 90° стварају затворене бакарне џепове где се нагризач скупља и наставља да раствара бакар након што се околна подручја очисте. Добијени истањени или прекинути траг може проћи електрични тест на собној температури и не успети под термичким напрезањем. Одлука о пројектовању: усмеравање под кривинама од 45° као подразумевано; омогућити DRC ограничења оштрог угла. За границе изливања бакра у близини спојева трагова, проверите да ли се у геометрији изливања формирају џепови оштрог угла.
Бакарни комадићи и изолована острва
Танке, изоловане бакарне структуре — уски делови излива, клинови трагова између суседних контактних површина, фрагменти бакра остављени правилима зазора — су дизајнерске одлуке које стварају проблеме у производњи. Ствари уже од 0.10 мм могу се одвојити током нагризања и померити ка суседном бакру, узрокујући кратке спојеве. Изолована бакарна острва изнад 1 мм² на унутрашњим слојевима стварају неравномерно оптерећење нагризања које помера ширине трагова и утиче на контролисану импедансу.
Одлука о пројектовању: након генерисања изливања, покренути плутајући DRC бакра. Доделити, уклонити или анотирати сав бакар без мреже. Поставити правило минималне ширине бакарног елемента од 0.10 мм.
Сузе на спојевима виа и контактних плоча
Тамо где се траг спаја са пролазом или контактном површином на Т-споју, оштар унутрашњи угао је и место за задржавање киселине и концентрација механичког напрезања током бушења. Сузе – постепена бакарна угла на прелазу – елиминишу оба ризика и ојачавају прстенасти прстен. Омогућите аутоматско уметање сузе глобално у EDA алату пре генерисања излазних датотека.
Заштита од високог напона (IPC-2221)
Стандардна правила размака између трагова су калибрисана за нивое сигнала ниског напона. Изнад 30 V, захтеви за размак се повећавају са напоном према IPC-2221 — однос који већина DRC правила за ниво сигнала не спроводи. Дизајни са шинама напајања од 48 V заједно са логиком од 3.3 V често имају неадекватан размак између домена напајања и сигнала јер је пројектант универзално применио правила за нивое сигнала.
- До 30V спољашње без премаза: минимум 0.10 мм
- 31–50V спољашњи без премаза: 0.60 мм; унутрашњи: 0.10 мм
- 51–100V спољашњи: 1.00mm; унутрашњи: 0.10mm
- 101–170V спољашњи: 1.50mm; унутрашњи: 0.20mm
Одлука о пројектовању: дефинисати одвојене класе мрежа за високонапонске мреже у EDA алату са ограничењима размака одговарајућег напона.
Одлуке о дизајну пролаза и бушења: однос ширине и висине, PTH/NPTH и прорези
Преко односа ширине и висине: Одлука о поузданости донета током распореда
Однос ширине и висине (дебљина плоче ÷ пречник готовог отвора) одређује да ли хемијски слој превлаке може равномерно распоредити бакар унутар цеви отвора. Изнад односа 10:1, хемијски слој не може поуздано да допре до средишта цеви — резултат је танак бакар на средини цеви, који пуца након 50–200 термичких циклуса. Отвор пролази почетни електрични тест и отказује на терену.
- ≤8:1: Стандардно — поуздано позлаћивање, без премијум трошкова
- 8–10:1: Напредно — потребно је импулсно позлаћивање, ~15% већа цена
- 10–12:1: Врхунски — значајни трошкови и време испоруке; проверите способности произвођача пре него што се обавежете
- >12:1: Није постићи стандардним бушењем и плочом; захтева ласерски бушени слепи отвори или смањење дебљине плоче
Уобичајено ненамерно кршење правила: дизајнер повећава дебљину плоче са 1.6 мм на 2.4 мм због механичке крутости, док задржава сигналне пролазе од 0.25 мм. Однос ширине и висине се мења са 6.4:1 на 9.6:1 — од стандардног до напредног — без икакве свести да се профил поузданости сваког пролазног отвора на плочи променио.
Ануларни прстен: Пројектовање имајући у виду толеранцију бушења
Прстенасти прстен апсорбује грешку позиционирања бургије. Стандардно CNC бушење има толеранцију регистрације од ±0.075 мм, што директно троши прстенасти прстен: прстен од 0.10 мм са толеранцијом од ±0.075 мм има у најгорем случају преостали прстен од 0.025 мм на унутрашњим слојевима — што представља стварни ризик од пуцања у производњи.
- Спољни слој прстенастог прстена: пожељно 0.125 мм, апсолутни минимум 0.10 мм
- Унутрашњи слој прстенастог прстена: пожељно 0.10 мм, апсолутни минимум 0.075 мм
- Додајте сузе преко свих спојева како бисте ојачали спој и спречили његово пуцање.
PTH наспрам NPTH: Разумевање компензације бушења
Цеви за PTH бургије добијају галванизовани бакар који смањује пречник готовог отвора за 0.05–0.10 мм — завршени PTH од 0.30 мм захтева бургију од 0.35–0.40 мм. NPTH не добија компензацију: завршени отвор ≈ величина бургије. Када се PTH и NPTH помешају у једној датотеци за бургије без експлицитних атрибутских маркера, произвођач мора да закључи тип из геометрије. Свака погрешна класификација производи погрешне величине отвора или ненамерно превлачивање.
Одлука о дизајну: увек генеришите одвојене PTH и NPTH датотеке за бушење и наведите то у напоменама о изради. Један ред елиминише целу класу двосмислености.
Рупе са прорезима: Комплетна дефиниција у датотеци за бушење
Отвори за жлебове конектора, компоненте за монтажу на ивици и механичке елементе морају бити дефинисани као усмерене путање у датотеци за бушење (Excellon G85 синтакса или ODB++ усмерени елемент), а не као облици у слоју контуре плоче. Када само механички слој приказује жлеб, а датотека за бушење садржи само округле рупе, произвођач мора да пита пројектанта за димензије, PTH/NPTH статус и толеранцију пре изградње.
Одлука о дизајну: експлицитно дефинишите све прорезе у датотеци за бушење и означите сваки на цртежу за израду почетним и крајњим координатама, ширином, димензионалном толеранцијом и ознаком PTH/NPTH.
Слика 2. Дизајн штампаних плоча за производњу
Постављање компоненти и дизајн отиска за поуздану монтажу
Тачност отиска је одлука DFM-а
Отисак дефинише са чиме се користи процес склапања. Нетачан отисак — погрешан размак између контактних јастучића, премале димензиониране контактне јастучиће, недостатак „двора“ — ствара проблеме у склапању који се у потпуности повезују са одлуком о дизајну. За све стандардне обрасце положаја паковања погледајте IPC-7351. Дизајнери који граде отиске од нуле без IPC-7351 често праве контактне јастучиће који су премали (неадекватан спој), превелики (ризик од „надгробног споја“ на малим пасивним елементима) или погрешно размакнути (мостови на интегрисаним колима са финим кораком).
QFN термална подлога: Најчешће погрешно дизајнирана основа
- Површина бакра термалне подлоге: 70–80% изложене површине паковања. Чиста бакарна површина (100%) задржава испуштање гасова и ствара шупљине; испод 60% обезбеђује неадекватан термички и механички контакт.
- Без жбица за термално растерећење: Жбице повећавају термичку отпорност за 2–4 пута. Користите чврсту бакарну везу.
- Пролази у термалној подлози: Бушилица од 0.30 мм, 4–9 у мрежи, наведите као пролази зачепљени смоломОтворени лемови фитиља током рефлоуовања, исцрпљивање термалне подлоге и подизање кућишта — режим квара који пролази сва фабричка електрична и визуелна испитивања.
- Отвор отвора шаблона: Прозорско окно у мрежу 3×3 или 4×4 са размацима од 0.15 мм за контролу запремине пасте и спречавање цурења лема испод уређаја.
Размаци за постављање и оријентација компоненти
- SMD тело до SMD тела: минимум 0.15 мм, пожељно 0.25 мм
- Размак између SMD тела и ивице плоче: минимум 2.5 мм — размак између шина производног транспортера
- Висока компонента (>3 мм) до компоненте са финим кораком: минимум 3.0 мм у смеру рефловирања — високе компоненте засенчавају низводно наношење пасте на контактним плочицама са финим кораком
- Пролазни отвор до суседног SMD-а: минимум 2.5 мм за размак селективног таласног лемљења
Пећи за рефлововање имају дефинисан смер процеса. Оријентација поларизованих пасивних елемената 0201 и 0402 са њиховом поларизованом осом паралелном смеру рефлововања смањује губитак приноса надгробних плоча. Ово је одлука о постављању која не кошта ништа ако се правилно уради.
Правила ситопечата која утичу на квалитет производње
Величина знакова и могућност штампања
Кршење правила ситоштампања ствара нечитљиве ознаке које утичу на праћење, обележавање са прописима и идентификацију оператера. Правила произилазе из ограничења физичког штампања:
| Параметар | Ласер Дирецт Имагинг | Сцреен Принтинг |
|---|---|---|
| Минимална ширина линије | КСНУМКСмм | КСНУМКСмм |
| Минимална висина карактера | КСНУМКСмм | КСНУМКСмм |
| Минимални однос висине и ширине линије | 5:1 | 5:1 |
Знак висине 1.0 мм захтева ширину линије од најмање 0.20 мм. За ширину линије од 0.10 мм потребна је висина од најмање 0.50 мм. Знакови са ширином линије испод 0.08 мм не могу се штампати — мастило не може премостити празнине између штампарског медија — стварајући испрекидане потезе који су невидљиви у електронском дефинисању, али предвидљиви само на основу геометрије.
Одлука о дизајну: подесити глобалне подразумеване вредности EDA слоја сито штампе на минималну висину карактера од 1.0 мм и минималну ширину линије од 0.15 мм. Омогућити DRC ограничење за сито штампу пре генерисања излаза.
Карактери на СМД контактним плочицама
EDA алати постављају референтне ознаке на центроид компоненте, који за пасивне компоненте 0402 и 0201 рутински наноси потезе карактера преко површина контактних јастучића. Мастило на лемљивој површини омета влажење лема. Ово је проблем излаза у датотеци дизајна — решење је покретање DRC провере од ситоштампања до SMD контактних јастучића као обавезног корака пре излаза и премештање свих сукоба пре генерисања Гербера.
Доње огледало и верификација датотеке
Доњи слој ситотиска мора бити пресликан у Гербер излазу. Проверите у самосталном Гербер прегледачу, а не у изворном EDA приказу. Такође, потврдите да елементи ситотиска нису случајно постављени на бакарне слојеве — трагови бакра нулте ширине на слоју ситотиска производе фантомске бакарне карактеристике у Герберу.
Одлуке о дизајну маске за лемљење које одређују принос склопа
Правила за величину отварања маске
Отвор маске за лемљење око сваке контактне површине одређује површину бакра која се може лемити и преграду маске која спречава лемне мостове. Ово су одлуке у вези са дизајном отиска са директним последицама по принос склапања:
- Стандардно проширење маске: +0.05 мм по страни (0.10 мм укупно преко бакарних плочица)
- Интегрисано коло са финим кораком на размаку од 0.40–0.50 мм: Смањите на +0.025 мм са сваке стране да бисте одржали преграду маске између суседних јастучића
- Минимална маска брана између суседних јастучића: 0.10 мм; напредна граница од 0.075 мм. Испод 0.075 мм, сноп се деламинира током рефлоуовања и узрокује лемне мостове.
- Отвор маске мањи од бакарног јастучића: Маска преко ивица контактних површина смањује површину за лемљење и задржава флукс — отвори маске морају бити једнаки или већи од бакра контактних површина
SMD контактне плочице на бакарним ливцима: Проблем са верификацијом дизајна излаза
Када се SMD компоненте налазе на подручјима за испуњавање бакра изливеним методом, неки EDA алати генеришу отворе за маску за лемљење само за контактне плочице експлицитно дефинисане као SMD библиотечки елементи — не и за бакар који је изведен изливеним методом. Ове контактне плочице се испоручују прекривене маском за лемљење. Склапање ствара суве спојеве који пролазе испитивање континуитета на собној температури и отказују под термичким циклусима.
Одлука о дизајну: након Гербер генерисања, отворите слој маске за лемљење у самосталном прегледачу и потврдите да свака SMD контактна површина има отвор — посебно проверите контактне површине поред или унутар подручја изливања.
Третман маском
Без експлицитне спецификације, произвођач примењује подразумеване вредности из своје радионице. Одлука о дизајну: један ред у напоменама о производњи покрива све: „Сигнални отвори: обострано затворени. Термички отвори у компонентама: зачепљени и капирани према IPC-4761 тип VII. Тест отвори: обострано изложени.“
Структура плоче, панелизација и SET низ: Пројектовање за фабрички под
Структура плоче: Комплетно упутство за производњу
Герберов обрис плоче је улазна датотека за машину — она говори рутеру где да сече. Да би то била комплетна инструкција за производњу, дизајнер такође мора да обезбеди: дефиницију готове ивице (не централну линију путање рутирања — слот од 2 мм изрезан бургијом од 2 мм има помак од 1 мм), димензионалне толеранције на свакој карактеристици, дефинисану референтну тачку (X0/Y0 почетак од које се мере све димензије) и ознаку PTH/NPTH за све унутрашње исечке.
За правоугаоне плоче, ово је једноставно. За плоче са зарезима, унутрашњим изрезима, заобљеним угловима или неортогоналним ивицама, дизајнер мора да обезбеди машински цртеж поред обрисног Гербера, са обележавањем свих критичних димензија са толеранцијама, референтном тачком и спецификацијама изреза. Без тога, димензионалне грешке се акумулирају у свим карактеристикама и израда захтева упит дизајнера пре почетка.
Панелизација и SET низови: Дизајнирајте или изгубите контролу
Када плоче захтевају SMT монтажу панела, дефинисање распореда панела је одговорност дизајнера — а не подразумевана одредба произвођача. Произвођач оптимизује своју ефикасност производње. Дизајнер зна где су керамички кондензатори постављени близу потенцијалних тачака лома, које компоненте за монтажу на ивици требају размак у одређеним правцима демонтаже панела и које су димензије транспортних шина циљне монтажне линије.
Кључни ризици препуштања дефиниције панела произвођачу:
- Керамички кондензатори постављени унутар 5 мм од тачака ломљења језичака — напрезање услед отварања панела их пуца, што је начин квара који се јавља месецима након примене на терену
- Бакар се налази унутар 0.50 мм од V-зареза — V-зарез слаби подлогу и напреже бакар при ломљењу
- Неправилни облици плоча нису угњеждени (наизменично 0°/180°) како би се смањио отпад од панела
- Димензије панелних шина се не подударају са ширином транспортера монтажне траке
Одлука о дизајну: за сваку плочу која захтева SMT монтажу панела, укључите датотеку или цртеж распореда панела који наводи положаје и оријентације плоче, положаје V-резултата или траке језичка и које ивице добијају који третман, димензије шине (минимум 5 мм), фидуцијалне спецификације (бакарни круг од 1.0 мм, отвор маске од 2.0 мм, минимум 5 мм од било које ивице, чиста површина од 4 мм) и дефинисани референтни почетак панела.
Зазори од бакра до ивице
- Бакар до ивице механичке плоче: минимум 0.20 мм, пожељно 0.30 мм
- Бакар до V-линије: минимум 0.50 мм
- Керамички кондензатори до тачке ломљења језичка: минимум 5.0 мм — наведите размак између рутера тамо где се ово не може испунити
Припрема датотеке за израду: Претварање намере дизајна у упутства за производњу
Герберов пакет као производна спецификација
Герберов пакет датотека је комплетан сет упутстава за производњу. Свака двосмисленост коју произвођач мора да реши пре израде повећава време обраде и уводи ризик од решења које се не поклапа са намером дизајнера. Припрема датотека је одговорност дизајнера, а не канцеларијски задатак.
Напомене о изради: Наведите шта вам је потребно
- materijal: Пуна класа и Tg — „Isola 370HR, Tg min 180°C, без халогена“, не „High-Tg FR4“ (двосмислено између класа добављача)
- Тежина бакра по слоју: „28 грама спољашњи слој након позлаћивања; 120 грама унутрашњи слојеви“ — не „28 грама бакра“
- Површинска обрада са толеранцијом: „ENIG према IPC-4552, Ni 3–5µm, Au 0.05–0.10µm.“ За ивично конекторе: „Електроплатирано тврдо злато, Au 0.75–1.25µm преко Ni 3–5µm“ — меко ENIG злато се троши након мање од 100 уметања конектора.
- IPC класа: Класа 2 (стандардна) или Класа 3 (висока поузданост) — одређује минималну количину бакра у цеви за вија, захтеве за прстенасте прстенове и стандарде инспекције
- Преко третмана по типу: Ако није наведено, произвођач примењује једну подразумевану вредност на све типове прелаза
- Структура датотеке за бушење: „PTH и NPTH у одвојеним датотекама“ — елиминише најчешћу двосмисленост датотеке за бушење
- Контролисана импеданса: Свих пет елемената — слој, ширина трага, циљ, толеранција, називи референтне равни
Контролна листа пре подношења
- Штампање сито штампом DRC — означени и разрешени знакови висине 1.0 мм или ширине линије 0.15 мм
- DRC од ситоштампа до SMD подлоге — сва преклапања решена пре штампања
- Оштар угао DRC — ограничење угла ≥90° омогућено; сузе на свим спојевима пролаза и контактних површина
- Плутајући бакар DRC — сав бакар без мреже додељен, уклоњен или означен као намерно
- DRC размака између мрежа са омогућеном провером преклапања истих мрежа
- Обрис плоче верификован, затворен и комплетан — дефинисани подаци; прорези у датотеци за бушење; сви исечци означени толеранцијом и PTH/NPTH
- PTH и NPTH у одвојеним датотекама за бушење — наведено у напоменама о производњи
- Самостални Гербер прегледач: отвори за лемну маску потврђени на свим СМД контактним површинама, укључујући и подручја за сипање и пуњење
- Преко третмана маском наведеног у напоменама о производњи
- Укључен је цртеж панелизације тамо где је потребна SMT монтажа панела
- Спецификација импедансе комплетна — присутно је свих пет елемената
- Белешке о изради комплетне — материјал, тежине бакра по слоју, завршна обрада површине, IPC класа, обрада преко, белешка о датотеци за бушење
Highleap-ов DFM преглед и подршка производњи
Highleap Electronics укључује DFM преглед као стандардни корак за сваку поруџбину:
- Аутоматизоване провере: Траг/простор, прстенасти прстен, оштри углови, могућност штампања сито техником, ширина маскирног моста, од бушења до бакра — враћено у року од 24 сата са координатама и оценама озбиљности
- Инжењерски преглед: Верификација импедансе слагања у односу на стварно доступан препрег, потпуност отвора за слот, преглед података обриса плоче и толеранције, изводљивост распореда панела — провере које аутоматизовани алати не могу да реплицирају
- Скупштина ДФМ: Однос површине отвора шаблона, спецификација QFN термалне подлоге, високонапонски размак, оријентација компоненти — прегледају се истовремено са DFM-ом голе плоче када се наручи склоп
- Писани извештај ДФМ-а: Критично / велико / споредно са конкретним препорукама за поправке и Герберовим координатама
Почните са бесплатном понудом коју је прегледао DFM
Подаци о производњи, алати за преглед и питања о објављивању
Извезене датотеке треба да дефинишу једну конзистентну ревизију плоче и склопа. Подаци о слојевима, информације о бушењу, подаци о положају и захтеви за цртеж треба да се слажу пре објављивања у производњу.
Додатна питања о дизајну штампаних плоча за правила производње и дизајнерске одлуке
| Тема инжењерства | Инжењерско питање |
|---|---|
| Шта су ПЦБ датотеке | Разумевање .ПЦБ датотека |

Препоручени Поруке
Производња штампаних плоча за USB модеме и штампаних плоча за LTE/5G адаптере и адаптере за пренос података
Израда и монтажа штампаних плоча УСБ модема укључује компактан...
Прилагођена паметна плоча за мотоциклистичку кацигу за повезану вожњу
Паметна мотоциклистичка кацига може комбиновати интерфон,...
Производња и монтажа штампаних плоча за носиве хаптичке прслуке за произвођаче вишезонске хаптичке опреме
У носивом хаптичком прслуку, корисник примећује...
Производња и монтажа штампаних плоча за ношење температуре за произвођаче оригиналне опреме BLE сензора
Носива плоча за бележење температуре је електронска плоча...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.