
Kostnadsdrivare för 10-lagers kretskort för material, HDI och testning
Figur 1. Kostnadsdrivare för 10-lagers kretskort för material HDI och testning.
Innehållsförteckning
- Varför ett universellt pris per kort är vilseledande
- En praktisk kostnadsmodell för tiolagerskort
- Stela, stela-flexibla och flexibla kostnadsstrukturer
- Kostnadsfaktorer för material, koppar och ytbehandling
- Hur HDI-uppbyggnad och viaarkitektur påverkar kostnaden
- Panelutnyttjande, processutbyte och kortstorlek
- Impedans, produktklass, test och dokumentation
- Prototyp, produktionskvantitet, NRE och upprepade beställningar
- Kostnadsminskning utan att skapa tillförlitlighetsrisk
- Hur man jämför två offerter för 10-lagers PCB
- Offertpaket och kommersiella gränser
- Offertstyrning och revisionskontroll
- Hur tekniska förändringar förändrar kostnadsbaslinjen
Kostnaden för ett tiolagerskort bestäms inte enbart av antalet lager. Ett kompakt kort med staplade microvia-in-pad, ultrafina ledare och material med kontrollerat låg förlust kan kosta mer än ett mycket större konventionellt tiolagerskort. Omvänt kan en välpaneliserad högvolymsdesign på en etablerad stackup ha ett lägre enhetspris än en liten prototyp vars installations-, konstruktions- och testkostnader är uppdelade på endast ett fåtal delar.
För budgetering är den mest användbara frågan inte "Vad kostar en tiolagersplatta?" utan "Vilka element i denna design förbrukar material, lägger till processloopar, minskar panelutbytet eller ökar mängden verifiering?" Den här artikeln besvarar den frågan och ersätter fastpristabeller med en kostnadsmodell som förblir giltig när koppar, guld, laminattillgänglighet, arbetskostnader och fraktvillkor ändras.
Highleap Electronics granskar prissättningen efter att tillverkningspaketet har kontrollerats för tillverkningsbarhet. Översikten över 10-lagers kretskortskonstruktionen förklarar konstruktions- och uppställningsalternativ, medan DFM-granskningen identifierar funktioner som kan ändra priset innan en fast offert utfärdas.
Varför ett universellt pris per kort är vilseledande
Ett publicerat pris utan en fullständig baslinjespecifikation skapar falsk precision. Även när kortstorlek och kvantitet anges kan offerten ändras väsentligt beroende på färdig koppar, antal hål, minsta borr, materialfamilj, paneluppsättning, impedansklasser, ytfinish, produktklass och dokumentation. Ett nominellt exempel på "100 mm x 100 mm, tiolagers, ENIG" lämnar fortfarande för många variabler olösta för att representera ett inköpspris.
Specifikationer dolda inuti ett enkelt pris
- Är konstruktionen konventionell genomgående hål, blind/nedgrävd via eller sekventiell HDI?
- Är den färdiga tjockleken 1.0 mm, 1.6 mm, 2.4 mm eller ett annat värde?
- Är de inre lagren 0.5 oz och de yttre lagren 1 oz, eller krävs tung koppar?
- Använder kortet FR-4 med hög Tg, ett digitalt laminat med låg förlust, en RF-hybrid eller polyimid?
- Vilka är minimikraven för linje/avstånd, borrstorlek och ringformade ringar?
- Hur många impedansklasser finns det, och vilken tolerans och rapportering krävs?
- Vilken produktspecifikation och klass styr acceptans?
- Kräver beställningen kuponger, mikrosnitt, testning av första artikeln eller långsiktig spårbarhet?
- Är priset för individuella kort, en routad array eller en panel?
- Ingår verktyg, frakt, tull, bankavgifter och montering?
När två leverantörer anger olika priser är den första uppgiften att verifiera att de tolkade dessa variabler på samma sätt. Ett lägre pris kan snarare återspegla ett annat material, lösare tolerans, utelämnat test, alternativ panelisering eller preliminära antaganden än en mer effektiv fabrik.
En praktisk kostnadsmodell för tiolagerskort
En användbar konceptuell modell är:
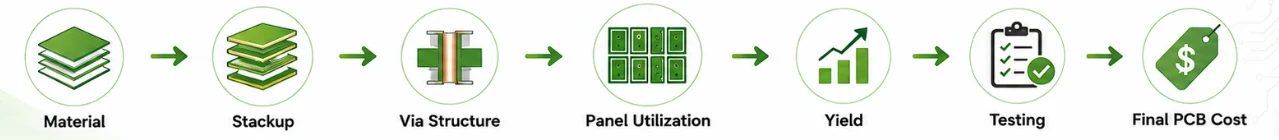
Enhetspris ~ material- och processkostnad per produktionspanel / förväntat bra skivor per panel + allokerad teknik/verktyg + nödvändig testning/dokumentation + förpackning och logistik.
Varje term spelar roll. Panelkostnaden ökar med dyra laminat, koppar, sekventiell laminering, laserborrning, specialfinish och långa processvägar. Antalet förväntade bra kort minskar när kortet är stort, passar panelen dåligt, använder kantkrävande kuponger eller har ett smalt processfönster. Konstruktion och verktyg dominerar prototyper men blir mindre synliga vid volym. Testning, dokumentation och logistik beror på kundens program och leveransvillkor.
Fyra kostnadskategorier
| Kostnadskategori | Exempel | Hur det når enhetspriset |
|---|---|---|
| Variabel panelkostnad | Laminat, koppar, kemi, presstid, borrträffar, lasertid, plätering, maskning och ytbehandling | Betalas för varje tillverkad panel, inklusive paneler eller delar som går sönder |
| Avkastningskostnad | Skrot från registrering, etsning, plätering, kosmetiska eller elektriska defekter | Färre säljbara skivor måste absorbera kostnaden för allt bearbetat material |
| Fast eller delvis fast kostnad | CAM, DFM, konstverk, borrprogram, testfixtur, specialverktyg och första artikeln | Fördelas över den beställda kvantiteten eller debiteras separat |
| Kommersiella kostnader och leveranskostnader | Förpackning, dokumentation, frakt, försäkring, tullhantering, kreditvillkor | Beror på Incoterm, destination, leveransstorlek och betalningsavtal |
Varför funktionsinteraktioner är viktiga
Kostnadsdrivare adderar inte bara. Tjock koppar försvårar finlinjeetsning. Viafyllning kan öka kopparns yta och ytterligare begränsa linje-/rymdsfönstret. Ett material med låg förlust kan vara tillgängligt endast i vissa konstruktioner, vilket tvingar fram en staplingsändring. Snäv impedanstolerans kan minska den acceptabla etsningen och dielektriska variationen, vilket ökar utbytesrisken. Ett stort kort förstärker alla dessa effekter eftersom färre bitar får plats på en panel och en trasig bit representerar mer bearbetad area.
Stela, stela-flexibla och flexibla kostnadsstrukturer
Stela tiolagersbrädor
En konventionell stel stapel är referensfallet eftersom dess materialhantering, laminering och profilering är allmänt etablerade. Kostnaden ökar när kortet kräver blinda/nedgrävda vias, sekventiell uppbyggnad, borrning med högt bildförhållande, tung koppar, kontrollerade material med låg förlust, bakborrning, kantplätering eller särskild tillförlitlighetsverifiering. "Stel" beskriver den mekaniska konstruktionen, inte processens svårighetsgrad.
Tiolagers styva, flexibla skivor
Kostnaden för styv-flexibel konstruktion kan inte representeras av en enda multiplikator över en styv skiva. Priset beror på hur de tio kopparlagren är fördelade mellan styva och flexibla zoner, antalet flexområden, limfritt kontra limmaterial, öppningar för täckskikt, förstyvningar, kontrollerad impedansflex, bokbindaregenskaper, böjningsgeometri och panelkapsling. Materialspillet är ofta högre eftersom oregelbundna flexsvansar och övergångszoner inte effektivt kaklar en panel.
Ytterligare processkontroller kan innefatta:
- separat flex-core-avbildning och coverlay-behandling;
- lågflödesbindningsmaterial och hartsflödeskontroll vid övergångar mellan styv och flexibla;
- selektiv borttagning eller skydd av flexområden;
- specialverktyg för att styra dimensionell rörelse;
- förstyvningsbindning och limhärdning;
- böjnings- eller dynamisk flexkvalificering när det krävs enligt produktspecifikationen.
Helflexibla tiolagersbrädor
Ett flexibelt kort med tio lager är en specialiserad konstruktion. Kraven på statisk formning och dynamisk flex är olika. En design som förväntas böjas upprepade gånger kan behöva valsglödgad koppar, begränsad koppartjocklek, förskjutna ledare, neutralaxelplanering och strikta regler för böjningsarea. Kostnadspåverkan drivs av den kvalificerade flexkonstruktionen och den erforderliga livslängden, inte bara av att ersätta FR-4 med polyimid.
Jämför inte offerter för stela, stela-flex och flex med samma areapris
Ytbaserade jämförelser ignorerar olika krav på panelanvändning, materialhantering, täckskikt, limning och tillförlitlighet. Den korrekta jämförelsen görs utifrån funktionellt likvärdiga släppta designer och identiska acceptanskriterier.
Kostnadsfaktorer för material, koppar och ytbehandling
Laminatfamilj
Materialkostnaden inkluderar mer än priset per ark. Fabriken kan behöva minsta inköpskvantiteter, speciella prepreg-konstruktioner, kontrollerad lagring, dedikerade presscykler eller längre ledtider för anskaffning. En hybridstack som placerar ett material med låg förlust endast runt kritiska signallager kan minska materialförbrukningen, men den introducerar också bindning mellan blandade material och dimensionellt beteende som måste kvalificeras.
Material bör väljas utifrån kanal-, termiska, mekaniska och processkrav. Standard- eller hög-Tg FR-4 är inte automatiskt begränsad till en datahastighet, och en lågförlustfamilj krävs inte automatiskt för en namngiven PCIe- eller SerDes-generering. Kanallängd, stigtid, koppargrovhet, kontaktförlust, via-övergångar och mottagarutjämning avgör om förlustbudgeten kan uppfyllas.
Varför till synes liknande material citerar olika
- tillgängliga ark- och prepreg-storlekar;
- glastyper och hartsinnehåll som behövs för staplingen;
- kopparfoliebehandling och kostnad;
- leverantörens minimiorder eller tilldelningsvillkor;
- tillverkares kvalifikationsstatus och historisk avkastning;
- erforderliga materialcertifikat och partikontroll;
- skrot som genereras av hybriduppläggning eller panelorientering.
Panasonic MEGTRON, Isola I-Tera eller Tachyon och specialiserade laminatprodukter med låg förlust bör inte behandlas som fritt utbytbara kostnadsposter. Ett godkänt alternativ kan ändra presstjocklek, impedans, insättningsförlust och tillverkningskompensation. Materialguiden för PCB-laminat förklarar urvalsfaktorerna.
Kopparvikt
Tyngre koppar ökar råmaterialkostnaden och förändrar processen. Det kräver mer etskompensation, mer harts att fylla runt detaljer, större avstånd för samma utbyte och potentiellt längre pläteringstid. Blandade kopparvikter kan vara effektiva när effektlager behöver mer strömkapacitet än signallager, men stapeln måste förbli balanserad och tillverkningsbar.
Ytbehandling
Kostnaden för ytbehandling beror på täckt område, kemi, processkontroll, tjocklekskrav, selektiv plätering och inspektion. ENIG, ENEPIG, nedsänkt silver, nedsänkt tenn, OSP, HASL och hårt guld har olika monterings- eller kontaktfunktioner. En ytbehandling bör inte väljas från en generisk procentuell adderare. Selektivt hårt guld på eggfingrar, till exempel, lägger till maskerings- och pläteringsoperationer även om det pläterade området är litet.
Rörelserna på guldmarknaden påverkar guldhaltiga ytbehandlingar, men ytbehandlingskostnaden är inte direkt proportionell enbart mot spotpriset. Badunderhåll, nickel- eller palladiumskikt, processutbyte, minimiladdningar och pläterad area spelar också roll.
Hur HDI-uppbyggnad och viaarkitektur påverkar kostnaden
HDI-kostnaden skapas av upprepade processloopar och utbyteskänsligheten hos fina strukturer. Notationen 1+8+1, 2+6+2 eller 3+4+3 är en användbar utgångspunkt, men den avslöjar inte sublaminering av begravda vias, stapelhöjd, kopparfyllning, skip vias, ytkoppar eller andelen av panelen som upptas av täta strukturer.
Kostnadspåverkan av arkitektur
| HDI-funktion | Direkt processkostnad | Avkastning eller teknisk effekt |
|---|---|---|
| En uppbyggnadsnivå per sida | Ytterligare press, laserborrning och metallisering | Introducerar krav på registrering och fyllning av mikrovia men är fortfarande den minst komplexa HDI-vägen |
| Andra eller tredje uppbyggnadsnivån | Upprepar laminerings-, laser- och pläteringsoperationer | Ackumulerar dimensionsförändringar, termisk historik och registreringsrisker |
| Staplade mikrovias | Kräver kopparfyllning och planarisering på mellanliggande nivåer | Lägger till problem med gränssnittets tillförlitlighet och kvalificering |
| Förskjutna mikrovias | Kräver fortfarande flera uppbyggnadsoperationer | Tar upp mer routingarea men kan minska behovet av justerade stackar |
| Via-in-pad | Fyllning, planering och tätare ytinspektion | Planaritet i monteringsmark blir en del av acceptansen av bara skivor |
| Sammankoppling av alla lager | Fyllda mikrovias och upprepade operationer över många lagerpar | Högsta processinteraktions- och kvalificeringsbörda |
Laserhålantal är inte den enda drivkraften
Lasertiden ökar med antalet hål, men pressningsoperationer, fyllnads- och pläteringstid, kemisk kontroll och utbyte kan dominera. Att minska antalet mikrovia något kan ha liten effekt om samma antal uppbyggnadsnivåer kvarstår. Att eliminera en hel uppbyggnadsnivå kan skapa en större besparing – förutsatt att den reviderade utströmningen fortfarande är elektriskt och mekaniskt intakt.
Partiell HDI kan vara kostnadseffektiv
När en tät komponent behöver mikrovia-escape men resten av kortet inte, kan en lokaliserad eller lägre HDI-arkitektur undvika onödiga staplade strukturer. Besparingen måste utvärderas mot den faktiska panelprocessen; fabriken bearbetar fortfarande hela panelen genom uppbyggnadssekvensen, så "bara ett litet HDI-område" eliminerar inte press- och pläteringsoperationerna.
För val av uppbyggnad och mikrovias tillförlitlighet, se ingenjörsguiden för 10-lagers HDI-kretskort.

Panelutnyttjande, processutbyte och kortstorlek
Panelanvändning
Den säljbara kortet upptar bara en del av tillverkningspanelen. Skenor, verktygshål, rutmönstrade plattor, kantfrigång och mellanrum mellan rutmönstren förbrukar yta. En platta som ser ut att passa sex gånger över ett ark kan bara passa fyra efter att processmarginaler och rutmönstrade krav har inkluderats. Rotation kan förbättra antalet styck men kan komma i konflikt med glasriktning, kontrollerad impedans, flexorientering eller kundens panelkrav.
En enkel areaberäkning är därför otillräcklig. CAM-paneliseringen bör rapportera:
- vald produktionspanelstorlek;
- kort eller matriser per panel;
- järnvägs- och kupongtilldelning;
- routing- eller poängsättningsmetod;
- begränsningar i materialorientering;
- om panelen kan blanda revisioner eller artikelnummer;
- förväntade användbara delar efter processutbyte.
Förväntade bra brädor per panel
Antalet panelpositioner är inte detsamma som antalet säljbara kort. En process med åtta positioner och en förväntad kortutbyte på 90 % producerar i genomsnitt 7.2 bra kort, inte åtta. Stora kort gör denna effekt allvarligare eftersom en enda misslyckad position förbrukar en större andel av panelkostnaden.
Utbytesprognosen baseras på processhistorik, funktionstäthet, kortarea och de smalaste tillverkningsfönstren. Den bör inte presenteras som en garanterad offentlig procentandel för varje tiolagersprodukt.
Designfunktioner som minskar panelutbytet
- stor brädeskontur eller oregelbunden form;
- mycket snäv borr-till-koppar- och lagerregistrering;
- fina linjer på tjock, färdig koppar;
- flera staplade mikrovia-nivåer;
- stora lågflödes- eller styvflexibla konstruktioner;
- kantplätering, hålrum eller komplex djupfräsning;
- höga kosmetiska krav över en stor yta;
- hård böjning/twist på en obalanserad stack;
- många impedansklasser nära processgränser.
Skivans storlek påverkar mer än materialet
En större skiva använder mer laminat men ökar också risken för bildbehandling, registrering, borrning och hantering. Det kan kräva en större testfixtur, längre dragningsväg och specialförpackning. Kostnaden per kvadratcentimeter kan därför stiga snarare än minska vid stora storlekar.
Impedans, produktklass, test och dokumentation
Kontrollerad impedans
Impedanskontroll ökar konstruktions-, kupong- och mätarbete. Kostnadspåverkan beror på antalet klasser, tolerans, lagerstrukturer, materialkontroll och om konstruktionen ligger nära fabrikens processgränser. En snävare tolerans kan minska acceptabel variation i linjebredd, dielektrikum och koppar, vilket potentiellt kan sänka utbytet.
Det finns ingen generell regel att ett namngivet gränssnitt kräver +/-5 % eller +/-3 %. Toleransen bör komma från signalintegritetsanalys och systemmarginal. Att specificera +/-10 % där det är tillräckligt är rimligt; att skärpa toleransen utan kanalbehov ökar kostnaden men förbättrar inte automatiskt den färdiga produkten.
Prestandaklass
IPC klass 2 och klass 3 är inte enkla kosmetiska kvaliteter. Den valda klassen ändrar acceptanskraven och kan påverka provtagning, strukturella kriterier och processkontroller. Emellertid är ett universellt påstående "Klass 3 lägger till 20–40 %" inte tillförlitligt. Ökningen beror på designmarginal, leverantörskapacitet, testning och dokumentation. En kretskort som redan är konstruerat väl inom klass 3-kraven kan se en mindre förändring än en marginell design som behöver revideringar av stackup, landning eller plätering.
Kvalificering och godkännande av parti
Mikrosnitt av första artiklar, omflödessimulering, ströminducerad termisk cykling, miljötester eller kundspecifika kuponger ökar direkta testkostnader och kan förbruka panelyta. De förlänger också leveransvägen eftersom resultat kan krävas före leverans. Begäran måste ange metod, provplan och acceptanskriterier. Generiska fraser som "IST 1 000 cykler" är inte tillräckliga och bör inte betraktas som automatiskt inkluderade.
Dokumentation
Certifikat, materialspårbarhet, TDR-diagram, färdigställandedata, mikrosnitt, serialisering och långsiktig dokumentlagring kräver tekniska och kvalitetsmässiga resurser. Kostnaden är ofta blygsam i förhållande till kartongen, men den är inte noll – särskilt när kundformulär, portaluppladdningar eller översatta dokument krävs. Dokumentation bör offereras samtidigt som tillverkningen.
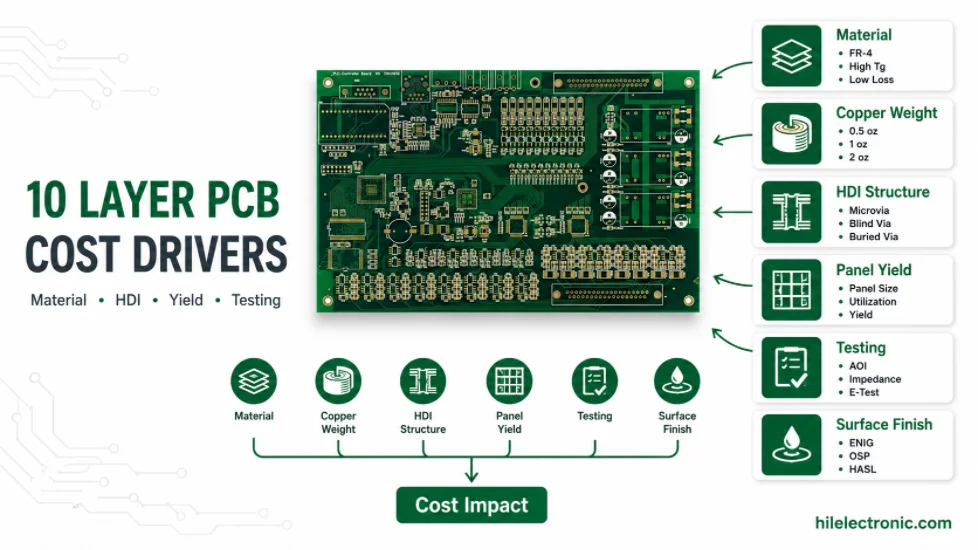
Figur 2. Kostnadsöversikt för tillverkning och inspektion av 10-lagers kretskort.
Prototyp, produktionskvantitet, NRE och upprepade beställningar
Varför prototyper har hög enhetskostnad
CAM-förberedelse, DFM, stackup-teknik, borrprogram, panelinstallation, kuponger och maskininstallation krävs oavsett om beställningen innehåller fem eller femhundra brädor. Prototyppaneler kan också köras separat snarare än i ett stabilt, upprepande produktionsschema. Att dela upp dessa fasta och halvfasta kostnader över en liten kvantitet skapar ett högt enhetspris.
Varför priskurvan så småningom planar ut
När kvantiteten ökar minskar installationsallokeringen per kort, men material- och processkostnaden kvarstår. När ordern är effektivt paneliserad och utrustningsutnyttjandet är stabilt, beror ytterligare volymminskningar på materialinköp, processutbyte, automatisering och kommersiella avtal. Ett påstående att priset alltid faller med en fast procentandel mellan kvantitet fem och kvantitet tusen är inte trovärdigt för alla konstruktioner.
Verktyg och NRE
NRE kan inkludera CAM, impedansteknik, speciella borr- eller fräsfixturer, elektriska testfixturer, laserverktyg, kundspecifika kuponger och kvalificering av första artikeln. Vissa leverantörer inkluderar dessa artiklar i enhetspriset; andra visar dem separat. Ingetdera formatet är i sig billigare. Jämför den totala leveranskostnaden med policyn för upprepade ordrar.
Upprepade beställningar
En upprepad beställning kan återanvända godkända data och vissa verktyg, men endast om revisions-, material-, panel-, acceptanskrav och verktygsskick fortfarande är giltiga. Testfixturer slits, materialkonstruktioner blir otillgängliga och standarder eller kundkrav ändras. "Ingen NRE för varje upprepning inom tolv månader" bör inte anges om det inte är en faktisk kommersiell policy i offerten.
Rambeställningar och schemalagda utgåvor
Ett ramavtal kan stödja materialinköp och produktionsplanering samtidigt som det möjliggör etappvisa leveranser. Den kommersiella fördelen beror på avbokningsvillkor, materialets hållbarhet, prognostiserad stabilitet och lagringsansvar. Det är inte liktydigt med att beställa hela kvantiteten med omedelbar leverans.

Kostnadsminskning utan att skapa tillförlitlighetsrisk
Designändringar med högt värde
- Ta bort en onödig uppbyggnadsnivå. Slutför BGA-escape-studien och använd den grundaste arkitekturen som verkligen fungerar.
- Använd förskjutna mikrovior där utrymmet tillåter. Undvik staplade gränssnitt som inte ger någon routingfördel.
- Öka fångstmarker och röjningar bort från tätbefolkade områden. Använd inte den minsta geometrin över hela brädet.
- Se till att den färdiga kopparen är lämplig för att fungera. Använd tyngre koppar endast på lager eller områden som behöver det.
- Välj material från en kanalbudget. Använd konstruktion med låg förlust där det påverkar prestandan, inte som en varumärkesdriven generell specifikation.
- Optimera kortkonturen för produktionspanelen. Små dimensionsförändringar kan förbättra prestandan per panel, men mekaniska krav och kapslingskrav förblir styrande.
- Använd realistisk impedanstolerans. Undvik att spänna varje klass till det mest krävande nätet.
- Separera kvalificering från rutinmässiga leveransregister. Upprepa inte dyra tillförlitlighetstester på varje parti om inte produkten kräver det.
- Standardisera uppställningar över produktfamiljer. Återanvändning av en kvalificerad konstruktion kan minska variationer i konstruktions- och materialbehov.
- Frys data före verktygsbyte. Sena revideringar kan ogiltigförklara paneler, fixturer och kvalificeringsarbete.
Falska ekonomier att undvika
- acceptera ett icke godkänt laminatersättningsmedel enbart för att minska materialpriset;
- minska avverkningsmark under registreringsbudgeten;
- använda ett högre mikrovia-bildförhållande för att ta bort en presscykel utan förbehåll;
- ta bort testkuponger som krävs för att verifiera impedans eller struktur;
- byte från fylld via-in-pad till öppna vias under BGA-land;
- välja en ytbehandling som är oförenlig med montering eller förvaring;
- använda klass 2 när produktspecifikationen eller det reglerade programmet kräver klass 3;
- kombinera orelaterade designer på en panel utan att granska avkastning, spårbarhet och leveransrisk.
Paneldelning är inte automatiskt gratis
Att kombinera flera designer kan minska materialspill i vissa prototypsituationer, men olika uppsättningar, koppar, borrsatser, ytbehandlingar eller leveranskvantiteter förhindrar delning. Blandade paneler kan komplicera elektriska tester, spårbarhet och avkastningsredovisning. CAM-teamet måste bekräfta om delarna verkligen delar en process och om besparingen överstiger den extra administrationen.

Hur man jämför två offerter för 10-lagers PCB
Normalisera den tekniska omfattningen innan du jämför enhetspriser. Be varje leverantör att bekräfta samma fält skriftligen.
| Jämförelsefält | Vad som måste matcha | Vanlig dold skillnad |
|---|---|---|
| Material | Tillverkare, familj, konstruktion eller godkänd likvärdig regel | Ett citat förutsätter en generisk motsvarighet |
| stapla | Skiktordning, dielektrikum, koppar och färdig tjocklek | Annan kärna/prepreg-konstruktion eller koppar |
| Via arkitektur | Starta/stoppa lager, fyllning, stapling, bakborrning och nedgrävda vias | Staplad via fyllning eller sublaminering utelämnad |
| Impedans | Mål, tolerans, kuponger och rapport | Priset inkluderar beräkning men inte TDR-rapport |
| Accept | IPC-specifikation, revision, klass och avvikelser | Klass eller tillägg ingår inte |
| Rapport | Exakta levererade poster och testfrekvens | Kvalificeringsdata visas som om det vore partidata |
| Kvantitetsbas | Bra bitar, antal stycken, överskott och leveransfördelning | Priset är per array snarare än per bräda |
| Kommersiell omfattning | Verktyg, frakt, tull, skatt, försäkring och Incoterm | Lågt pris fritt fabrik jämfört med levererat pris |
| ledtid | Startpunkt, materialstatus, godkännandetid och leveransmetod | Kalenderdagar jämfört med arbetsdagar eller endast tillverkning |
Fråga efter antaganden och undantag
En professionell offert bör ange vad som händer om DFM-granskningen ändrar linjebredd, dielektrikum, material eller arkitektur. Preliminär prissättning är lämplig när källdata är ofullständiga, men de bör märkas som sådana. En offert som inte identifierar antaganden kan verka fast samtidigt som de största tekniska besluten lämnas olösta.
Offertpaket och kommersiella gränser
Tekniska data för företagsprissättning
- fullständiga tillverkningsdata och borr-/rätfiler;
- tillverkningsritning och färdiga mått;
- stackup eller tillstånd att föreslå en;
- material- och ersättningskrav;
- färdig koppar och minimalt linjeavstånd/avstånd;
- via tabell med start-/stopplager, fyllnings- och gränskrav;
- tabell med kontrollerad impedans;
- ytfinish och selektiv plätering;
- styrande produktspecifikation, revision och klass;
- erforderlig kvalifikation, kuponger, rapporter och spårbarhet;
- kvantitet, leveransområde, årlig efterfrågan och leveransschema.
Kommersiella fält som måste vara explicita
- valuta och offertens giltighetstid;
- huruvida verktyg och NRE ingår eller är separata;
- Incoterm och namngiven plats;
- frakt, försäkring, tull och skatteansvar;
- betalningsmetod och kreditvillkor;
- kvitto för leveransstartpunktsdata, godkännande av DFM, materialkvitto eller frisläppande av inköpsorder;
- avboknings- och revisionsavgifter;
- verktyg för återbeställning och policy för datalagring;
- tillåten över- eller undermängd i leveransen;
- garanti och förfarande för felaktigheter.
Betalningsvillkor, fraktpriser och kreditgränser är kund- och orderspecifika. De bör inte hårdkodas in i en teknisk kostnadsartikel om de inte ingår i aktuell publicerad företagspolicy. Likaså bör leveranskrav separera tillverkningsledtid från internationell transit och tullklarering.
Begär en specificerad offert för 10-lagers kretskort
Offertstyrning och revisionskontroll
En kostnadsjämförelse förblir giltig endast så länge den tekniska baslinjen förblir oförändrad. Revisionskontroll bör därför koppla samman offerten, DFM-svaret, godkänd uppbyggnad, tillverkningsritning, definition av panel eller leveransmatris och revision av kvalitetsplanen. När en leverantör föreslår en annan laminatkonstruktion, ledargeometri, viafyllning, kupongplan eller panelorientering, bör den kommersiella effekten granskas tillsammans med den elektriska och tillförlitliga effekten.
- Registrera antaganden som är preliminära vid offerten och avsluta dem innan inköpsfriskrivning.
- Separera det återkommande enhetspriset från CAM, verktyg, testfixtur, materialminimum, kvalificering och fraktkostnader.
- Ange om prissättningen baseras på beställda stycken, förväntad avkastning, tillåten överskridning eller en fast leveranskvantitet.
- Definiera offertens giltighetstid, valuta, Incoterm, skatte-/avgiftsbehandling och de villkor som utlöser omprissättning.
- För upprepade beställningar, bekräfta om verktyg, testprogram, behållna kuponger och godkända material fortfarande är giltiga.
- Jämför leverantörer som använder samma färdigställda koppar, materialpolicy, acceptansklass, provplan och rapportpaket.
Kostnadsreduktion är säkrast när den tar bort onödig processkomplexitet snarare än att ta bort verifiering. Bättre panelisering, färre impedansklasser, kortare listor för bakborrning, en enklare via-arkitektur och ett godkänt lagerfört material kan minska priset utan att försvaga det frigivna prestandakravet.
Hur tekniska förändringar förändrar kostnadsbaslinjen
Prisändringar är lättast att förstå när varje designrevision är kopplad till den processresurs den förbrukar. En ändring av kortstorlek påverkar panelkapsling och materialarea; en ändring av koppar påverkar etsning, plätering och laminering; en via-ändring kan lägga till en hel borr-, fyllnings- eller sekventiell lamineringsslinga. Att behandla alla ändringar som en procentuell adderare döljer varför en revision har en liten effekt medan en annan återställer offerten.
| Designändring | Primär kostnadsmekanism | Frågor att lösa innan ändringen accepteras |
|---|---|---|
| Större kontur eller leveransmatris | Färre skivor per produktionspanel, mer material och eventuellt en annan panelorientering. | Överskrider den nya storleken en gräns för panelutnyttjande? Inkluderas skenor, kuponger och verktygsmarginaler? |
| Tyngre färdig koppar | Längre plätering, bredare etskompensation, minskad finlinjekapacitet och större behov av hartsfyllning. | Behövs tung koppar på varje lager eller bara på utvalda effektegenskaper? Kan ett inlägg eller en extern ledare lösa strömvägen mer effektivt? |
| Stramare linje/mellanrum | Smalare processfönster, ytterligare inspektion och lägre förväntat utbyte. | Är den fina geometrin lokal eller panelövergripande? Kan placering, fanout eller lagerantal ta bort flaskhalsen? |
| Bakborrning eller hål med kontrollerat djup | Ytterligare program, borrtid, djupverifiering och potentiellt kassation om registreringsmarginalen är liten. | Vilka nät kräver verkligen borttagning av stubbar? Är blind via-routing eller en annan lagertilldelning lägre risk? |
| Staplade mikrovias | Kopparfyllning, planarisering, upprepad uppbyggnad och kvalificering av det staplade gränssnittet. | Kan stapeln vara förskjuten? Rättfärdigar paketflykten varje uppbyggnadsnivå? |
| Lågförlust- eller RF-materialsubstitution | Materialpris, minsta inköpskvantitet, panelformat, specialbearbetning och omkvalificering. | Är den elektriska modellen uppdaterad? Är ersättningsmaterialet godkänt för exakt samma kärna/prepreg och kopparkonstruktion? |
| Ytterligare rapporter eller kuponger | Panelfastigheter, destruktiva prover, testarbete och teknisk granskning. | Behövs bevisen för varje parti, endast den första artikeln eller periodisk kvalificering? |
En offertrevidering bör namnge det ändrade tekniska antagandet snarare än att bara ange en ny totalsumma. Detta skapar en användbar kostnadshistorik och hjälper designteamet att avgöra om en funktion krävs, kan lokaliseras eller kan skjutas upp till kvalificering.
Data som borde kosta att behålla
Upphandlingsteam kan förbättra framtida jämförelser genom att behålla normaliserade data från varje tilldelad byggnation: produktionspanelstorlek, kort per panel, materialfamilj och konstruktion, processloopar, antal borr- och laserträffar, impedansklasser, kupongarea, testmetod, levererad avkastningsmängd, engångskostnader och fraktbasis. Dessa data avslöjar inte leverantörens konfidentiella processkostnad, men de visar vilka designvariabler som förändrats mellan revisionerna.
Prissättning för återkommande beställningar bör också referera till den godkända revisionen och materialstatusen. En beställning med "samma artikelnummer" kan fortfarande kräva omprissättning om laminatet är föråldrat, kopparfolien byts ut, en testfixtur måste byggas om eller kvantiteten inte längre stöder den tidigare panelplanen. Omvänt bör en stabil design med återanvändbara verktyg och godkända alternativa material inte jämföras med en offert för den första artikeln som om installationsbördan vore identisk.
Riskreserv och avkastningsinlärning
Tidiga offerter för en nykonstruktion kan innehålla osäkerhet som inte syns som en separat rad. Leverantören kan ha begränsad produktionshistorik för kombinationen av panelstorlek, staplade mikrovior, koppar, ytbehandling och tolerans. Efter att stabila produktionsdata finns kan samma del ibland prissättas med mindre riskreserv. Det omvända gäller också: en prototyp som godkänns en gång bevisar inte ett repeterbart produktionsfönster. Kostnadsgranskning bör använda partihistorik, inte en enda lyckad panel.
När en design överförs, fråga om offerten förutsätter en mogen processhistorik eller en ny kvalificeringskonstruktion. En ny leverantör kan behöva extra kuponger, förstahandspaneler eller konservativ paneldensitet tills registrering, plätering och testresultat korrelerar. Dessa kostnader är legitima när de redovisas och bör separeras från den återkommande produktionskostnaden där det är praktiskt möjligt.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.