
10-lagers HDI-kretskortsteknik för mikrovias och BGA-escape
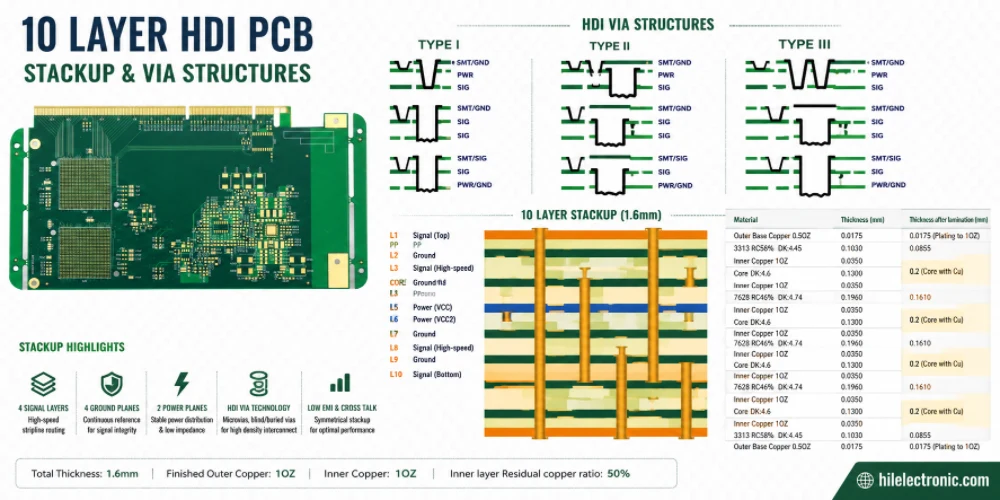
Figur 1. 10-lagers HDI-kretskortskonstruktion för mikrovias och BGA-escape.
Innehållsförteckning
- När en 10-lagersplatta faktiskt behöver HDI
- Hur man läser och väljer 1+8+1, 2+6+2 och 3+4+3
- Mikrovia-geometri, infångningsplattor och Via-in-Pad
- Staplade, förskjutna och hoppa över mikrovias
- Sekventiell laminering och HDI-processflöde
- BGA-flyktplanering med Pitch and Pin-karta
- Material, impedans och signalintegritet
- Kvalificering, tillförlitlighetstestning och produktionsinspektion
- Kostnad, ledtidsdrivare och offertpaket
- Checklista för HDI-utgivning före tillverkning
Ett 10-lagers HDI-kretskort definieras inte bara av att ha tio kopparlager eller en finhöjd BGA. Det är ett tiolagers tryckt kort som använder en eller flera högdensitetssammankopplingstekniker – normalt laserborrade mikrovias, blinda eller nedgrävda sammankopplingar, via-in-pad, sekventiell uppbyggnad, fin ledargeometri eller en kombination av dessa – för att skapa routingkanaler som en konventionell design med pläterade genomgående hål inte kan tillhandahålla inom den tillgängliga kortarean. En sund HDI-design börjar därför med ett routing- och tillförlitlighetsproblem, inte med en modern uppbyggnadsnotation.
Highleap Electronics tillverkar konventionella och HDI-flerlagerskort och granskar den kompletta sammankopplingsarkitekturen innan stackupen släpps. Granskningen bör koppla samman fyra beslut som ofta behandlas separat: paketets escape-strategi, antalet uppbyggnadsnivåer, material- och dielektrisk konstruktion samt kvalificeringsplanen. En projektspecifik DFM- och stackupsgranskning är lämplig tidpunkt för att bekräfta dessa beslut. Allmän fabriksinformation finns tillgänglig på sidan om HDI-kretskortstillverkning , medan den här artikeln fokuserar på tiolagers tekniska val.
När en 10-lagersplatta faktiskt behöver HDI
HDI är motiverat när det löser en mätbar densitets-, elektrisk, mekanisk eller tillförlitlighetsbegränsning. Den bör inte läggas till enbart för att produkten innehåller en 0.5 mm BGA, använder ett snabbt gränssnitt eller beskrivs som en premiumdesign. Vissa 0.5 mm-kapslar har generösa avpopulationsmönster och kan escapes med en enda mikrovia-nivå. Andra kapslar med samma pitch har fullständiga kulfält, flera effektdomäner och många höghastighetspar, och kan kräva två uppbyggnadsnivåer eller ett annat lagerantal. Kapslets pin-mapp spelar minst lika stor roll som den nominella pitchen.
Typiska skäl att använda HDI på ett tiolagerskort
- Paketflykt: De inre raderna i en BGA kan inte nås med den tillgängliga genomgående pad- och antipad-geometrin.
- Återställning av routingkanal: Stora genomgångsfält förbrukar för mycket utrymme på flera lager och blockerar effekt- eller referensplan.
- Kortare vertikala övergångar: blinda mikrovias kan minska onödig vialängd och parasitisk induktans när målsignallagret är nära komponentsidan.
- Placering av via-in-pad: En fylld och planariserad mikrovia krävs direkt i ett komponentland för att bevara fanout-densiteten.
- Kompakt mekaniskt hölje: Kortets kontur kan inte växa och ytterligare routinglager skulle skapa oacceptabla begränsningar vad gäller tjocklek, kostnad eller bildförhållande.
- Partitionerad sammankoppling: utvalda områden behöver HDI medan regioner med lägre densitet kan förbli konventionella, vilket möjliggör en partiell HDI-konstruktion snarare än en lösning med alla lager.
Fall där HDI kanske inte är det bästa första svaret
Om överbelastningen orsakas av dålig komponentorientering, onödiga lagerbyten, överdimensionerade antipads, alltför många keepouter eller en ineffektiv strategi för power-pins, kan det hända att mikrovias snarare döljer layoutproblemet än löser det. Att öka kortkonturen något, ändra alternativet för BGA-minskning, flytta en signalgrupp till en annan sida eller använda ett konventionellt kort med tolv lager kan vara en lägre risk än att tvinga fram en komplex HDI-uppbyggnad med tio lager. Designgranskningen bör jämföra dessa alternativ innan tillverkningsklassen fastställs.
| Observerad begränsning | Första ingenjörsfrågan | Möjligt svar |
|---|---|---|
| Inre BGA-rader kan inte escape-rader | Orsakas blockeringen av markgeometri, via fält- eller lagerallokering? | Via-in-pad, en eller flera uppbyggnadsnivåer, reviderad fanout eller ett annat paketalternativ |
| Referensplanen är kraftigt perforerade | Kan genomgångar begränsas till de lager de faktiskt ansluter? | Blinda mikrovias, nedgrävda vias, reviderade lagerövergångar eller fler routinglager |
| Höghastighetsparet har för mycket via-stub | Är kanalen bättre täckt av en blindvia, bakborrning eller inget lagerbyte? | Välj övergången med lägst risk efter kanalsimulering |
| Skivan har redan nått tjockleksgränsen | Kommer tillagda lager att bryta mot mekaniska eller via bildförhållandegränser? | Använd HDI selektivt, minska den dielektriska tjockleken endast där det är säkert, eller revidera höljet |
| Endast ett enhetsområde är överbelastat | Behöver hela brädan samma uppbyggnad? | Överväg partiell HDI eller lokaliserad fanout snarare än valfri lagerkonstruktion |
Hur man läser och väljer 1+8+1, 2+6+2 och 3+4+3
I den vanliga symmetriska notationen A+B+A är varje "A" antalet uppbyggda kopparlager som lagts till utanför en central "B"-lagersunderenhet. Siffrorna läggs till det totala antalet kopparlager. Därför är 1+8+1, 2+6+2 och 3+4+3 alla tiolagerskonstruktioner. Notationen definierar inte i sig varje via-anslutning, det exakta antalet pressoperationer, lagerfunktionerna eller om den centrala underenheten innehåller nedgrävda vias. Dessa detaljer hör hemma i tillverkningsritningen och den godkända uppbyggnaden.
| Bygg | Typiska mikrovias i angränsande lager | Stor presssekvens | Där det passar | Huvudrisk att granska |
|---|---|---|---|---|
| 1 + 8 + 1 | L1–L2 och L10–L9 | Central 8-lagers delmontering, sedan en yttre uppbyggnadspress; ytterligare sublaminering kan krävas om mitten innehåller nedgrävda vias | Escape med måttlig densitet, grunda övergångar på komponentsidan, begränsade krav på via-in-pad | Huruvida en mikrovia-nivå tillhandahåller tillräckligt med routingkanaler för den faktiska nålkartan |
| 2 + 6 + 2 | L1-L2, L2-L3 och speglade anslutningar på undersidan | Central 6-lagers underenhet, första uppbyggnadspressen, sedan andra uppbyggnadspressen | Täta kapslar av 0.5 mm-klass, tvånivåiga blinda övergångar, kontrollerad fanout på båda sidor | Stackade gränssnitt, kumulativ registrering och kopparomslagsinteraktioner |
| 3 + 4 + 3 | Tre angränsande uppbyggnadsnivåer på varje sida | Central 4-lagers delmontering plus tre på varandra följande uppbyggnadspressar | Mycket tät flykt där tre ledningsdjup påvisbart krävs | Utbyte, dimensionell rörelse, upprepad termisk exponering och tillförlitlighet för staplade mikrovia |
| Asymmetrisk eller partiell HDI | Definieras endast där det behövs | Projektspecifik | Enkelsidiga komponentfält med hög densitet eller mekaniskt begränsade produkter | Böjning, vridning och obalanserad koppar/hartsfördelning |
Välj inte bara uppbyggnad från BGA-beck
Beslutet om uppbyggnad måste fattas utifrån en genomförd escape-studie. Studien bör som minimum visa antalet signalrader som måste lämna paketet, matning och jord via placering, par-till-par-avstånd, referensplanskontinuitet, den avsedda fanout-riktningen på varje signallager och antalet tillgängliga vägar mellan intilliggande pads eller via-lands. Ett 2+6+2-kort är inte automatiskt "bättre" än 1+8+1; det är endast motiverat när den andra uppbyggnadsnivån skapar routingåtkomst som den första nivån inte kan tillhandahålla.
Sammankoppling av alla lager är ett separat beslut
HDI med valfritt lager använder normalt fyllda mikrovias för att ansluta successiva lagerpar genom hela strukturen. Det ger maximal flexibilitet för vertikal routing men skapar också fler fyllda gränssnitt, fler processloopar och fler möjligheter till registrering eller gränssnittsdefekter. Det bör inte användas som en standardersättning för att slutföra escape-arkitekturen. När valfritt lager krävs bör ritningen identifiera tillåtna via-stackar, förbjudna stackhöjder, skip-via-regler och tillförlitlighetstestfordonet.
Mikrovia-geometri, infångningsplattor och Via-in-Pad
Mikrovia-regler måste överenskommas med tillverkaren baserat på den faktiska dielektriska tjockleken, lasersystemet, foliebehandlingen, kopparfyllningsprocessen och registreringskapaciteten. En universell regel på "75 μm via med en 225 μm dyna" är inte säker för varje laminat eller varje uppbyggnadsnivå. Samma nominella laseröppning kan producera olika ingångs-, mittväggs- och måldysförhållanden när hartssystemet, glastypen eller kopparfolien ändras.
Parametrar som hör hemma i HDI-designgranskningen
- Laseröppning och färdig geometri: Ange om måttet är konstverkets öppning, nominell ingångsdiameter, färdig toppdiameter eller minsta måldiameter.
- Dielektrisk tjocklek: Använd den pressade dielektriska tjockleken vid microvia-platsen, inte ett katalogvärde för opressad prepreg.
- Bildförhållande: Tillverkaren bör bekräfta sitt kvalificerade djup-till-diameter-fönster. En konservativ design undviker generellt att göra viaen djupare än dess effektiva diameter.
- Erövra mark: dimensionera den utifrån laserdiametern, erforderlig ringformad mark, registreringsbudget och målplattans processkapacitet.
- Antipad: bestämma den utifrån elektriskt spelrum, impedansfältets interaktion och tillverkningsregistrering; det är inte en fast förlängning av infångningsplattan.
- Kopparfyllning: definiera fyllningsmetod, tillåten grop eller bula, planariseringskrav och om viaen kommer att stödja en annan mikrovia eller en komponentlandning.
- Ytkoppar efter fyllning: kontrollera om omslagsplätering och fyllnadsplätering ökar yttre koppar eller uppbyggnad av koppar bortom etsningsfönstret för finlinje.
Ett praktiskt startfönster – inte en regel för utsläpp
Många HDI-produktionsdesigner använder lasermikrovias i diameterintervallet ungefär 75–125 μm med pressade uppbyggnadsdielektriska material på ungefär 50–100 μm. Dessa värden är användbara för tidiga placeringsstudier, men de är inte ett tillverkningstillstånd. En design nära kanten av det fönstret kan bli omöjlig att tillverka efter att den faktiska glaskonstruktionen, hartsinnehållet, målkopparn och den färdiga kopparn har valts. Den godkända stackup- och DFM-svaret måste åsidosätta generiska biblioteksvärden.
Via-in-pad, filled via och capped via är inte utbytbara termer
En via placerad inuti en komponentplatta behöver vanligtvis fyllas och planas så att lödtenn inte rinner ner i hålet och monteringsplattan förblir plan. För en HDI-mikrovia används vanligtvis kopparfyllning när viaen stöder en BGA-platta eller annan staplad mikrovia. En hartsfylld och kopparkapslad mekanisk via är en annan struktur med olika bearbetnings- och tillförlitlighetsöverväganden. Tillverkningsanteckningarna bör identifiera viatyp, fyllningsmaterial, lockkrav, acceptabel ytfördjupning och inspektionsmetod.
Marklösa eller ultrasmå strukturer kräver separat kvalificering
Konstruktioner som minimerar eller eliminerar konventionella infångningsområden, använder mycket fina additiva ledare eller arbetar i substratliknande geometri bör inte presenteras som en rutinmässig utvidgning av standard subtraktiv HDI. De kräver en processspecifik kapacitetsgranskning, dedikerade konstverksregler, inspektionskriterier och en överenskommen produktionsväg. En tiolagersräkning gör inte en SLP-struktur automatiskt tillgänglig.
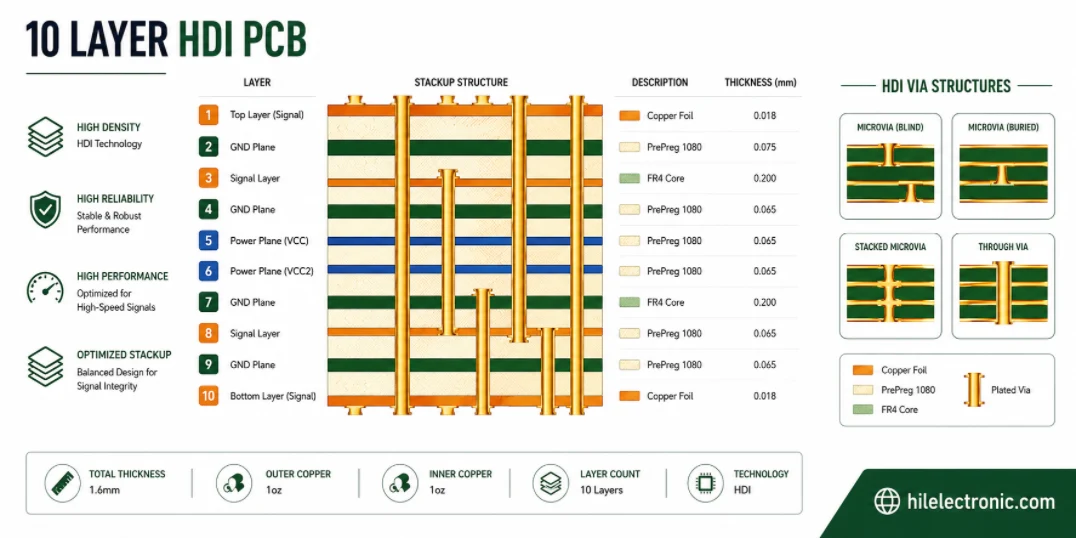
Figur 2. 10-lagers HDI-kretskortsmikrovia och uppbyggnadsstruktur.
Staplade, förskjutna och hoppa över mikrovias
Förskjutna mikrovias
Förskjutna mikrovias är förskjutna på successiva uppbyggnadsnivåer och anslutna med ett kort ledarsegment på mellanlagret. De förbrukar mer routingarea än en vertikal stack, men de undviker att placera varje gränssnitt på samma axel och förenklar normalt kopparfyllning. Där kapselgeometrin tillåter förskjutning utan att störa signalutsläpp eller plankontinuitet, är förskjutna strukturer ofta utgångspunkten med lägre risk.
Staplade mikrovias
Staplade mikrovias placerar efterföljande fyllda vias på samma axel. De bevarar det minsta vertikala sammankopplingsfotavtrycket och kan vara nödvändiga under täta fullgridskapslingar. Deras tillförlitlighet beror på mer än viadiameter: förberedelse av målplattan, kopparfyllningens kvalitet, gränssnittets renhet, pläteringsstruktur, upprepad lamineringsexponering och antalet staplade nivåer spelar alla roll. Branscherfarenhet har identifierat dolda gränssnittsfel i vissa staplade konstruktioner, så en design bör inte behandla en visuellt acceptabel mikrosektion som det enda beviset på tillförlitlighet.
Hoppa över mikrovias
En skip-mikrovia passerar genom mer än ett dielektriskt lager för att nå ett icke-intilliggande mål. Det är inte bara en djupare version av en via i ett intilliggande lager. Lasern måste ta bort flera harts-/glasstrukturer samtidigt som måltavlan bibehåller sin integritet, och det ökade djupet kan begränsa det kvalificerade processfönstret. Skip-vias bör endast användas när tillverkaren har kvalificerat den exakta dielektriska kombinationen, djupet, öppningen och målstrukturen. Ritningen bör ange om skip-vias är tillåtna; de bör inte framgå av underförstådda skäl.
Hybridstrukturer
Ett kort kan använda förskjutna mikrovias på de flesta platser, staplade par endast där routing kräver det, nedgrävda mekaniska vias i den centrala underenheten och genomgående hål för kontakter. Denna blandade arkitektur är ofta mer ekonomisk och robust än att tvinga fram en enda via-stil över hela designen. Den kräver dock en via-karta som tydligt identifierar start- och stopplager och förhindrar oavsiktlig stapling på okvalificerade gränssnitt.
| Via-struktur | Densitetsfördel | Processbörda | Frigöringsvillkor |
|---|---|---|---|
| Mikrovia på en nivå | Skapar grund fanout och frigör inre routingkanaler | Lägsta HDI-komplexitet | Bekräfta lasergeometri, mark och fyllningskrav |
| Förskjutna flernivåer | Når djupare lager med offset routing | Mer lageryta, men undviker en kontinuerlig vertikal stapel | Verifiera offsetutrymme och mellanliggande lagerdragning |
| Staplade i flera nivåer | Maximal densitet vid via-platsen | Kopparfyllning, planarisering och gränssnittskontroll på varje nivå | Kvalificerad stackhöjd, kupong och återflödes-/tillförlitlighetsplan |
| Hoppa över mikrovia | Omgår ett mellanlager | Smalt fönster för laser- och pläteringsprocess | Exakt konstruktion måste vara tillverkares kvalificerad |
Sekventiell laminering och HDI-processflöde
Sekventiell uppbyggnad är en upprepad tillverkningsslinga, inte en enda laminering följt av laserborrning. Varje nyligen tillagt dielektrikum/kopparpar måste lamineras, registreras, avbildas efter behov, laserborras, rengöras, metalliseras och – när ytterligare en mikrovia kommer att staplas ovanför – fyllas och planas innan nästa uppbyggnadsnivå läggs till.
Representativt 2+6+2 flöde
- Bygg den sexlagers centrala underenheten. Inre lager avbildas, etsas och inspekteras. Om mitten innehåller nedgrävda vias kan borrning, metallisering och ytterligare sublaminering behövas innan mitten är färdigställd.
- Lägg till det första uppbyggnadsparet. Dielektrikumet och kopparn för L2 och L9 är laminerade till mitten. Registreringskompensationen baseras på uppmätt rörelse från den centrala underenheten.
- Skapa mikrovias på första nivån. Laserborra L2-L3 och L9-L8, rengör, metallisera och plätera eller fyll dem sedan enligt nästa nivås arkitektur.
- Lägg till det andra uppbyggnadsparet. Laminera L1 och L10 över de förberedda ytorna.
- Skapa de yttre mikrovias. Laserborr L1-L2 och L10-L9. Komplettera via fyllning/planarisering där komponentens landningar kräver det.
- Forma de återstående genomgående eller djupkontrollerade hålen. Mekanisk borrning, avsmejning och genomgående pläteringsbearbetning sekvenseras för att bevara den godkända kopparstrukturen.
- Kompletta operationer för yttre lager, maskning, ytbehandling, profilering och testning.
Det här exemplet omfattar en central delmonteringspress plus två uppbyggnadspressar. Att kalla det en "tvåtakts-" eller "tretakts"-kort utan att definiera om mittpressen räknas skapar förvirring vid inköp och konstruktion. Offerten och resenären bör ange den faktiska processsekvensen snarare än att förlita sig på förkortningar.
Vilka förändringar upprepad laminering gör
- Dimensionell rörelse ackumuleras. Konstverkets skalning och borrkompensation måste baseras på materialsystemet, panelens orientering och uppmätt processhistorik.
- Hartsflödet blir mer begränsat. Fyllda kopparstrukturer, plan densitet och lokal kopparobalans kan skapa hartsbrist eller ojämn dielektrisk tjocklek.
- Koppar på ytan kan bildas. Upprepad omslag, fyllning och panelplätering kan minska möjligheten att etsa fina yttre ledare eller avlagringar.
- Termisk historik ökar. Materialvalet måste beakta den kvalificerade pressen och monteringsexponeringen, men enbart sönderdelningstemperaturen avgör inte lämpligheten.
- Registreringsbudgetarna stramar åt. Den djupaste stapeln beror på flera oberoende registrerade bilder, lasermönster och måldynor.
Den fullständiga tillverkningssekvensen förklaras i guiden för tillverkning av 10-lagers kretskort . Syftet med HDI-ritningen är att göra processen entydig: varje via måste ha ett startlager, ett stopplager, ett fyllnadsvillkor och en tillåten relation till viaerna ovanför och under den.
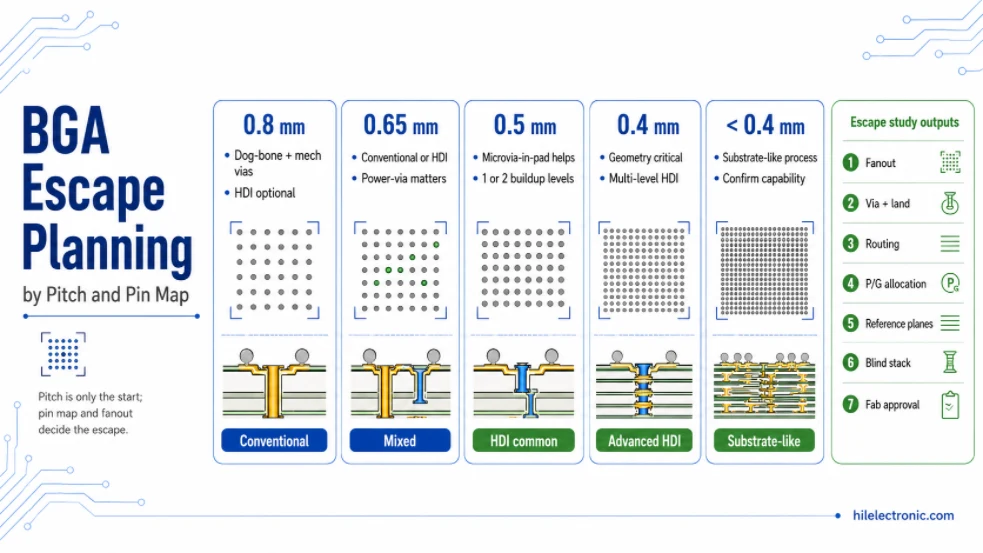
Figur 3. BGA-flyktplanering med hjälp av Pitch- och Pin-karta
BGA-flyktplanering med Pitch and Pin-karta
Paketdelning är en användbar screeningsparameter, men den kan inte förutsäga den erforderliga uppbyggnaden på egen hand. Den slutliga läckan beror på landdiameter, lödmaskstrategi, kulminering, antal rader, effekt-/jordfördelning, differentialparkrav, tillåten neckdown, tillgängliga signallager och om rutter kan passera mellan land eller mikrovia-infångningsplattor.
0.8 mm stigning
Många 0.8 mm BGA:er kan routas med konventionell dog-bone fanout och mekaniskt borrade vias, särskilt när kapslingen inte är ett komplett rutnät. HDI kan fortfarande vara användbart för att minska blockeringar i genomgående vias, bevara referensplan eller förkorta utvalda höghastighetsövergångar, men det bör inte antas vara nödvändigt.
0.65 mm stigning
Vid 0.65 mm är både konventionella och HDI-lösningar möjliga. En 1+8+1-arkitektur med via-in-pad kan förenkla fanout, men valet beror på om de inre raderna kan nås utan att bryta mot kraven för ringformad strömförsörjning, lödmask eller routingkanal. Strömförsörjningsmönstret avgör ofta framgången mer än signalantalet.
0.5 mm stigning
En 0.5 mm fullgrid BGA drar ofta nytta av microvia-in-pad. En uppbyggnadsnivå kan räcka för ett avfolkat paket eller ett blygsamt radantal; en tät fullmatris kan kräva två nivåer eller en reviderad lagertilldelning. Det är osäkert att lova att varje 16-radigt paket kan escapes med 2+6+2 utan att granska pin-kartan, parklasserna och effektfördelningen.
0.4 mm stigning
Vid 0.4 mm delning blir capture-land-geometri, lödmaskdefinition, escape neckdown och kopparfyllningsplanarisering avgörande. Flernivå-HDI är vanligt, men 3+4+3 krävs inte automatiskt. Vissa kapslar kan escapes med två uppbyggnadsnivåer och noggrann depopulation; andra kräver valfritt lager, finare ledare eller en substratliknande process. Tillverkningsvägen måste bekräftas innan landmönstret och viabiblioteket fryses.
Under 0.4 mm stigning
Kapslar under 0.4 mm kan flytta konstruktionen från konventionell subtraktiv HDI till modifierad semi-additiv eller substratliknande tillverkning. Den övergången påverkar ledarens form, koppartjocklek, inspektion, lödmaskregistrering, panelformat och leverantörskvalificering. Det bör behandlas som en annan processklass snarare än att marknadsföras som ett rutinmässigt "mindre mikrovia"-alternativ.
Vad en flyktstudie bör leverera
- en lager-för-lager-fanout-ritning för den tätaste paketkvadranten;
- mikrovia- och infångningsmarkbiblioteket kopplat till den föreslagna stackupen;
- antalet användbara routingkanaler per lager;
- kraft och mark via allokering, inklusive anti-pad-påverkan på flygplan;
- referensplansidentifiering för varje höghastighetslinje;
- den djupaste nödvändiga blindförbindelsen och alla oundvikliga via-staplar;
- en lista över antaganden som kräver tillverkarens godkännande.
Material, impedans och signalintegritet
Val av HDI-material är ett beslut som kombinerar process, tillförlitlighet och elektrisk utrustning. En låg dissipationsfaktor gör inte automatiskt ett laminat lämpligt för sekventiell uppbyggnad, och en hög sönderdelningstemperatur garanterar inte automatiskt mikrovia-tillförlitlighet. De exakta kärn- och prepreg-konstruktionerna, kopparfoliebehandlingen, hartsflödet, dimensionsstabiliteten, laserresponsen och det kvalificerade pressreceptet spelar alla roll.
Materialfrågor för en tiolagers HDI-uppställning
- Finns den valda prepreg-varianten i en glastyp och med ett hartsinnehåll som ger den erforderliga pressade dielektriska tjockleken?
- Har tillverkaren karakteriserat dimensionsrörelsen genom det föreslagna antalet uppbyggnadspressar?
- Borrar och avsmejer hartssystemet rent med laser vid det angivna mikrovia-djupet?
- Kan kopparfyllningsprocessen uppfylla planhetskraven utan att skapa överskott av koppar på ytan?
- Är laminatet godkänt för den avsedda monterings-omsmältningsprofilen och eventuell omarbetningsexponering?
- För höghastighetskanaler, finns ingångar för konstruktionsmässig Dk-, Df- och kopparjämnhet tillgängliga för de faktiska konstruktionerna – inte bara en rubrik i ett datablad på familjenivå?
Högpresterande familjer som Panasonic MEGTRON, Isola I-Tera eller Tachyon, och specialiserade laminatmaterial med låg förlust täcker olika elektriska och bearbetningsbehov. De bör inte deklareras som utbytbara bara för att deras nominella Dk- eller Df-värden verkar nära varandra. En substitution kan ändra impedans, insättningsförlust, glasvävbeteende, presstjocklek, borrrespons och lamineringsrörelse. Materialalternativ bör kontrolleras genom en godkänd lista eller skriftligt kundgodkännande efter omberäkning av stapling.
Kontrollerad impedans i ett HDI-område
Fina ledare nära mikroviafält är känsliga för färdig koppar, dielektrisk tjocklek, lödmask, lokala planöppningar och etsform. Impedansmodellen bör använda den faktiska föreslagna uppbyggnaden och inkludera det smala neck-down-segmentet där det är elektriskt signifikant. Ett generiskt biblioteksvärde som "3 mil linje är lika med 50 ohm" kan inte överföras mellan materialsystem eller kopparvikter.
Tillverkningspaketet bör identifiera varje impedansklass efter lager, geometri, referensplan, mål och tolerans. Leverantören returnerar sedan produktionslinjens bredd och dielektriska konstruktion för godkännande. TDR-verifiering bör följa upphandlingsdokumentationen och en lämplig kupongdesign; antalet och placeringen av kuponger är överenskomna krav, inte automatiskt "en per panelhalva" eller "en per panelkvart". Mer information finns i impedansregleringsguiden.
Mikrovias eliminerar inte behovet av övergångsanalys
En kortare blindvia har vanligtvis mindre oanvänt stubb än en genomgångsvia, men övergången inkluderar fortfarande padkapacitans, antipad-diskontinuitet, returvägsgeometri och eventuellt en förändring av referensplanet. Höghastighetskanaler bör utvärderas som kompletta sammankopplingar. I vissa fall är en bakborrad genomgångsvia att föredra framför en hög mikrovia-stack; i andra fall är en grund mikrovia den renare lösningen. Valet bör komma från kanal- och tillförlitlighetsanalysen, inte från en regel att HDI alltid är elektriskt överlägsen.
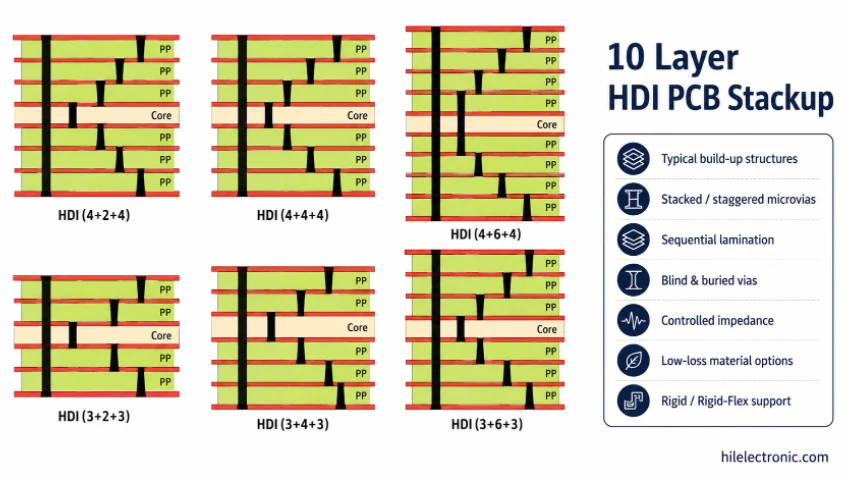
Figur 4. 10-lagers HDI-kretskortsuppbyggnad
Kvalificering, tillförlitlighetstestning och produktionsinspektion
IPC-6016 bör inte specificeras som den nuvarande acceptansstandarden för HDI-kort. Den avbröts och relevanta HDI-överensstämmelseskrav överfördes till tillämpliga produktspecifikationer. För ett styvt tiolagers HDI-kort är den primära prestandaspecifikationen normalt IPC-6012 vid den revision och klass som anges i upphandlingsdokumenten. Flexibla och styva-flexibla HDI-konstruktioner hanteras genom IPC-6013; högfrekvenskort kan åberopa IPC-6018 när det är tillämpligt. IPC-A-600 ger en visuell tolkning av acceptansvillkoren men ersätter inte den styrande prestandaspecifikationen.
Varför staplade mikrovias behöver mer än en rutinmässig mikrosektion
Ett polerat tvärsnitt undersöker en mycket liten del av en viastruktur och exponerar eventuellt inte ett svagt gränssnitt som bara öppnas efter upprepad återflödessmältning eller termisk cykling. För produkter med flera staplade nivåer, hög monteringsexponering eller svåra driftsförhållanden bör kvalificeringsplanen kombinera strukturinspektion med ett elektriskt övervakat testfordon. Den exakta kupongen, förkonditioneringen, cykelantalet, temperaturen och feltröskeln bör definieras av kundspecifikationen eller överenskommas med tillverkaren.
Användbara verktyg för kvalificering och godkännande
- Simulering av konvektionsåterflödesaggregat: används för att exponera kortet eller provbiten för en definierad omsmältningsprofil före strukturell eller elektrisk utvärdering.
- DC-ströminducerad termisk cykling: värmer en kedjekopplad testkupong elektriskt och övervakar resistansförändringar genom upprepade cykler.
- Termisk chock eller kammarcykling: används när produktspecifikationen kräver miljöövergångar som är representativa för driftsförhållanden.
- Mikrosektionsanalys: utvärderar målplattans skick, fyllningskvalitet, pläteringsstruktur, registrering, dielektrisk integritet och tecken på separation eller sprickbildning.
- AOI och laserborrinspektion: verifierar konstverksdefekter, måluppriktning och hålgeometri vid lämpliga tillverkningssteg.
- Elektriskt test: verifierar kontinuitet och isolering av den färdiga kortet i enlighet med inköpsspecifikationen.
- TDR: verifierar kuponger med kontrollerad impedans när impedanskontroll är specificerad.
Kvalificering, partigodkännande och leveransregister är olika
En kvalificering av leverantörskapacitet kan utföras regelbundet på en representativ konstruktion. Testning av första artikeln kan krävas när en ny stapling, ett nytt material eller en ny via-stack introduceras. Godkännande av produktionspartier kan använda kuponger eller prover som definieras av den styrande specifikationen och inköpsdokumentationen. Leveransregister är de rapporter som faktiskt levereras med korten. Dessa tre nivåer bör inte sammanfattas till ett påstående att varje kort eller varje panel genomgår varje tillförlitlighetstest.
| Spela in eller testa | Typiskt syfte | När det ska krävas |
|---|---|---|
| Staplings- och materialcertifikat | Bekräftar godkända material, konstruktioner och spårbarhet av partier | Kontrollerat material, höghastighets-, reglerade eller kundkvalificerade produkter |
| Mikrosektionsrapport | Dokument via och lagerstrukturell integritet på en representativ kupong | Första artikeln, definierade produktionspartier, hög tillförlitlighet eller komplexa viastrukturer |
| Reflow/termisk cykling-data | Utvärderar sammankopplingsstabilitet efter föreskriven stress | Staplade mikrovias, allvarlig monteringsexponering eller produktspecifika tillförlitlighetskrav |
| TDR-rapport | Verifierar kupongimpedans mot specificerade klasser | Order med kontrollerad impedans |
| Elektriskt testcertifikat | Bekräftar kontinuitets-/isoleringstestning av färdiga kort | Normalt krävs för flerskiktsproduktion |
Kostnad, ledtidsdrivare och offertpaket
HDI-kostnaden drivs av processloopar och avkastningsrisk, inte av ett universellt tillägg kopplat till ett uppbyggnadsnamn. Två nominellt identiska 2+6+2-kort kan ge väldigt olika priser om det ena använder förskjutna 100 μm mikrovias på en standardpanel och det andra använder staplade via-in-pad, ultrafina linjer, material med låg förlust, tät registrering och omfattande kvalificeringsdokumentation.
De största kostnads- och tidtabellsdrivarna
- antal uppbyggnads- och sublamineringssteg med begravd via;
- staplade kontra förskjutna mikroviaantal och maximal stapelhöjd;
- kopparfyllning, planarisering och tillåten ytfördjupning;
- minsta ledarbredd/avstånd efter den erforderliga pläteringssekvensen;
- materialtillgänglighet, panelstorlek och historik vad gäller dimensionsstabilitet;
- färdig tjocklek, genomgående håls bildförhållande och blandade via-tekniker;
- impedansklasser och kupongkrav;
- produktklass, kvalificering av första artikeln och obligatoriska rapporter;
- kortstorlek, arraydesign, panelutnyttjande och förväntad avkastning;
- kvantitet, leveransfördelning och huruvida en expressrutt är tekniskt tillgänglig.
Eftersom dessa indata samverkar publicerar artikeln inte fasta procenttal eller garanterade prototypdagar. Kostnadsguiden för 10-lagers kretskort förklarar hur man jämför offerter utan att blanda ihop materialpris, process-NRE, testverktyg och logistik.
Filer som behövs för en offert för HDI av teknisk kvalitet
- Tillverkningsdata för Gerber X2, ODB++ eller IPC-2581;
- NC-borr-/fräsdata med en start-/stopplagertabell för varje blind-, nedgrävd och laservia;
- tillverkningsritning med färdig tjocklek, koppar, ytbehandling, klass och måttoleranser;
- föreslagen stapling eller tillstånd för tillverkaren att designa en;
- impedanstabell som listar lager, geometri, referensplan, mål och tolerans;
- BGA-data eller en fanout-avbildning för de tätaste paketen;
- materialrestriktioner och substitutionspolicy;
- krav på viafyllning, lock och planhet;
- krav på kvalificering, kuponger, inspektioner och rapporter;
- kvantitet, leveransschema, preferens för panel/matris och monteringsprofil när tillförlitligheten beror på omsmältningsexponering.
Skicka in ett 10-lagers HDI-kretskort för DFM och offert
Checklista för HDI-utgivning före tillverkning
En HDI-design är endast redo för offert när uppbyggnadsnotationen, viakartan och sträckningsintentionen beskriver samma fysiska konstruktion. Releasepaketet bör visa varje blind-, nedgrävd- och genomgångsvia-spann; identifiera vilka mikrovias som är staplade, förskjutna, skip- eller via-in-pad; och ange erforderlig fyllning, planarisering och locktillstånd. Paketflyktsstudien bör visa varför varje uppbyggnadsnivå behövs snarare än att använda paketavstånd som enda beslutsregel.
- Frys den centrala delmonteringen, uppbyggnadsordningen och den faktiska lamineringssekvensen.
- Bekräfta laserviadiameter, dielektrisk tjocklek, infångningsland, målland och bildförhållande som en kvalificerad geometri.
- Identifiera mikrovia-stackar som kräver strukturspecifik tillförlitlighetskvalificering.
- Returnera produktionsuppsättningen och impedansgeometrin för godkännande innan ändringar i illustrationen publiceras.
- Definiera kupongstrukturer, provfrekvens, acceptanskriterier och levererade rapporter i inköpsdokumenten.
- Separat leverantörsprocesskvalificering, kvalificering av första artikeln och rutinmässigt partigodkännande; de är inte samma testprogram.
Det mest tillförlitliga resultatet är vanligtvis den minst komplexa uppbyggnaden som klarar paketet, bevarar referensplan och uppfyller produktkvalificeringsplanen. Att lägga till ytterligare en uppbyggnadsnivå kan återställa routingutrymme, men det ökar också registreringsackumulering, termisk exponering, fyllnings-/planariseringsoperationer och avkastningsrisk.

Rekommenderade inlägg

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...

TMM3-kretskortstillverkning för RF-moduler
Tillverkning av TMM3-kretskort är mest användbar där RF-modulen...

TMM6 PCB-tillverkning
TMM6-tillverkning är processkontrollsidan för en mellan-Danmark...

TMM10i kretskortstillverkning och DFM
Tillverkning av TMM10i-kretskort har starkare betoning på DFM eftersom...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.