
Kostnad för 8-lagers kretskort i Kina: Prissättning för styva, flexibla och styva-flexibla
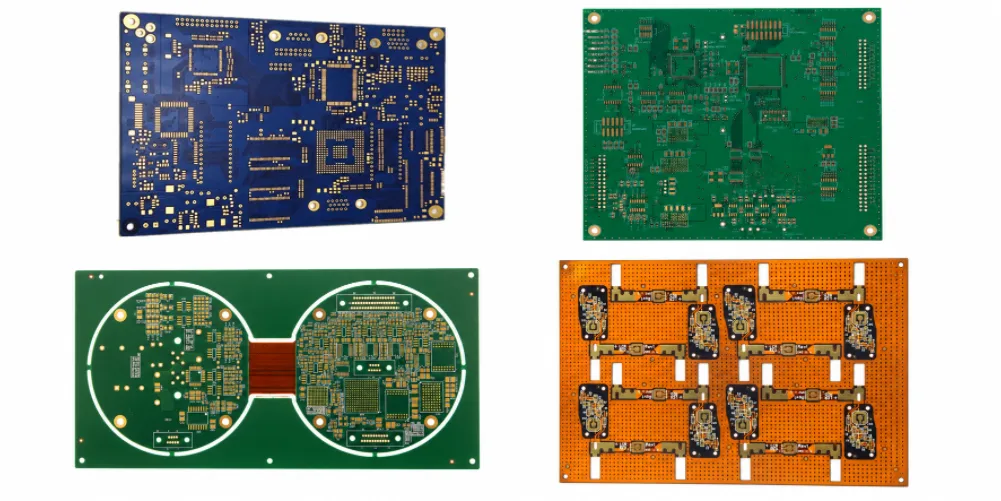
Hur mycket kostar ett 8-lagers kretskort? Svaret beror på mer än antalet kopparlager. Kortkonstruktion, dimensioner, laminatkvalitet, kopparvikt, viastruktur, ytfinish, orderkvantitet och tillverkningskrav påverkar alla den slutliga offerten. Ett konventionellt styvt FR-4 åttalagers kretskort, en åttalagers flexibel krets och ett åttalagers styvt-flexibelt kretskort kräver olika material och produktionsprocesser, så deras priser bör inte jämföras enbart baserat på antal lager.
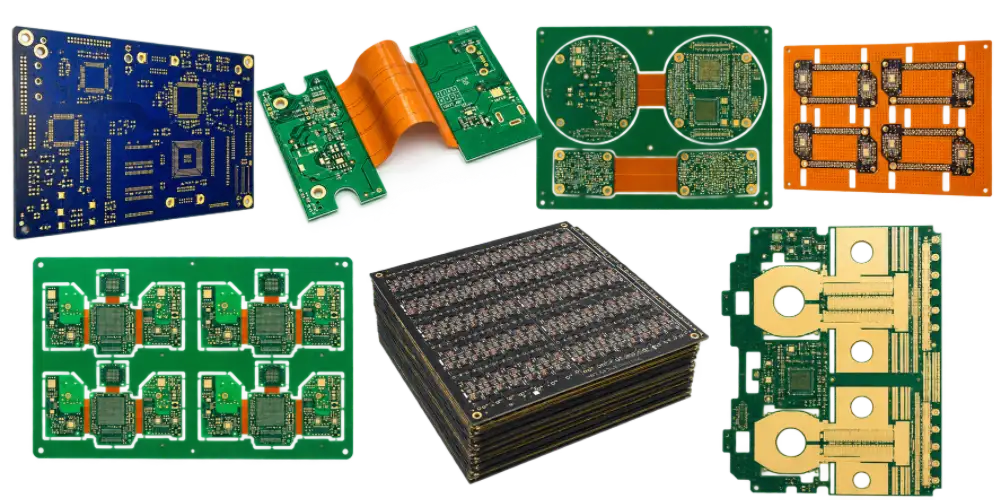
Ett 8-lagers kretskort kan vara ett styvt flerskiktskort, en helflexibel krets eller en styvflexibel design som kombinerar styva sektioner med flexibla sammankopplingar. Även inom samma konstruktionskategori kan finkornig routing, små borrar, kontrollerad impedans, hartsfyllda vior, selektiv plätering och speciella inspektionskrav ändra tillverkningsvägen.
För inköpsteam är målet att få en offert baserad på den faktiska tillverkningsspecifikationen snarare än ett generiskt pris per lager. Den här guiden förklarar de viktigaste kostnadsdrivarna för styva, flexibla och styva-flexibla åttalagers-kretskort, hur kvantitet och ledtid påverkar prissättningen, vilka designval som kan minska onödiga kostnader och vilken information en tillverkare behöver för att utarbeta en korrekt offert.
Innehållsförteckning
Planerar du ett åttalagers-PCB-projekt?
Tillhandahåll dina tillverkningsfiler, uppställning, kvantitet och specialprocesskrav för offertgranskning.
Hur mycket kostar ett 8-lagers kretskort år 2026?
Det finns inget enda tillförlitligt pris för varje åttalagers-kretskort. En användbar uppskattning kräver en definierad konstruktion, kortstorlek, uppbyggnad, materialkvalitet, kopparvikt, minsta spår/avstånd, borrdetaljer, ytfinish, orderkvantitet och leveransmål. Utan dessa detaljer kan ett prisintervall beskriva ett annat kort än det en köpare faktiskt behöver.
För ett konventionellt styvt FR-4-kort täcker offerten generellt flerskiktstillverkning med specificerat laminat, kopparfördelning, borrning, plätering, avbildning, etsning, lödmask, ytfinish, fräsning och elektrisk testning. Den exakta omfattningen beror på tillverkningsritningen och leverantörens offertvillkor. Verktyg, engångskonstruktion (NRE), specialrapporter, expresshantering, frakt, tullar och skatter kan debiteras separat.
För upphandlingsplanering, begär jämförbara offerter för samma kortrevision och specifikationer vid flera kvantiteter. En standardoffert för styva kretskort bör inte användas som en direkt prisreferens för en flexibel, styv-flexibel eller HDI-konstruktion utan att ta hänsyn till ytterligare material och tillverkningssteg.
Kostnadsskillnader mellan styva, flexibla och styva-flexibla kretskort
Stelt 8-lagers kretskort: De viktigaste kostnadsdrivarna inkluderar laminatkvalitet, färdiga kretskortsdimensioner, panelutnyttjande, kopparvikt, borrantal och storlek, ytfinish, impedanskrav och inspektionsomfattning. En standard FR-4-uppställning kan passa konventionell flerskiktselektronik, medan system med hög Tg, låg förlust eller hybridmaterial kräver separat utvärdering.
8-lagers flexibelt kretskort: En flexibel flerskiktskrets använder flexibla substrat- och ledarmaterial, vanligtvis inklusive polyimidbaserad konstruktion, med täckskikt och andra funktioner som definieras av konstruktionen. Total tjocklek, koppartyp, täckskiktsöppningar, förstyvningselement och statiska eller dynamiska böjningskrav kan påverka både tillverkningsbarhet och kostnad. Dessa konstruktionsval är centrala för att beräkna tillverkningskostnaden för flexibla kretskort.
8-lagers styvt-flexibelt kretskort: Styvt-flexibel konstruktion integrerar styva och flexibla sektioner i en krets. Antalet kopparlager i varje zon, lagren som fortsätter genom böjningsområdet, övergångsgeometri, materialkompatibilitet och lamineringskrav påverkar alla tillverkningsvägen. Det finns ingen universell multiplikator som tillförlitligt omvandlar ett pris för en styv kretskort till ett pris för en åtta-lagers styvt-flexibel kretskort. De relevanta kostnadsfaktorerna är nära knutna till konstruktions- och tillverkningskostnaden för ett styvt-flexibelt kretskort.
Åttalagers HDI-kort kräver också separat utvärdering när de använder blinda eller nedgrävda vias, laserborrade mikrovias, viafyllning eller sekventiell uppbyggnad. Dessa egenskaper kan ändra tillverkningsvägen. Till exempel kräver prissättningen av ett åttalagers kretskort med blinda och nedgrävda vias att den faktiska viastrukturen och lamineringssekvensen beaktas snarare än enbart antalet kopparlager.
Praktisk inköpsregel: Behandla preliminära uppskattningar endast som budgetreferenser. En tillförlitlig offert bör baseras på granskade tillverkningsdata, en definierad uppställning, bekräftade kvantiteter och ett överenskommet omfång av specialprocesser.
Vilka faktorer påverkar tillverkningskostnaden för 8-lagers PCB?
Åtta kopparlager definierar antalet elektriska lager, men de definierar inte tillverkningsprocessen helt och hållet. Offerten beror på konstruktionstyp, materialförbrukning, processsvårigheter, förväntad avkastning och inspektionskrav . En meningsfull jämförelse börjar med den faktiska uppbyggnaden och de mekaniska kraven snarare än enbart antalet lager.
Stel, flexibel och styv-flexibel konstruktion
| Konstruktionstyp | De viktigaste kostnadsdrivarna | Offertinformation att bekräfta |
|---|---|---|
| Stelt 8-lagers kretskort | Laminatkvalitet, panelanvändning, borrning, koppar, ytfinish och testning. | Färdig tjocklek, materialkvalitet, minimifunktioner och viastruktur. |
| 8-lagers flexibelt kretskort | Flexibelt underlag, kopparsystem, täckskikt, registrering och förstyvningsmedel. | Böjningskrav, minsta böjningsradie, total tjocklek och förstyvningsdetaljer. |
| 8-lagers styv-flexibel PCB | Stela och flexibla material, lagerfördelning, övergångar, laminering och kontroller av böjzoner. | Skiktantal per zon, lager som fortsätter genom böjar, övergångsgeometri och mekaniska krav. |
Ett åttalagers styvt-flexibelt kretskort har vanligtvis åtta lager i sina styva sektioner , medan endast utvalda lager fortsätter genom det flexibla området. En helflexibel krets med åtta kopparlager är en annan konstruktion. Tillverkningsritningen och uppbyggnaden bör tydligt identifiera lagerantalet i varje zon; annars kan leverantörer offerera olika strukturer under samma produktbeskrivning.
Stelt-flexibelt kan också påverka den totala produktkostnaden utöver tillverkningen. Att integrera stela och flexibla sektioner kan eliminera separata kontakter, kablar eller monteringsoperationer i vissa konstruktioner. Jämför där så är tillämpligt hela systemet eller monteringskostnaden snarare än att enbart utvärdera det bara kortet. Konstruktionen måste också ta hänsyn till hur stela sektioner, flexibla sammankopplingar, täckskikt och förstyvningar koordineras under tillverkningen av stelt-flexibelt kretskort.
Kortstorlek och panelutnyttjande
Större skivor förbrukar generellt mer laminat- och produktionsyta, men enhetskostnaden ökar inte i direkt proportion till den färdiga skivytan. Antalet skivor som får plats på en skiva, verktygsmarginaler, fräsningsmån, kantfrigång och förväntat skivutbyte påverkar alla resultatet.
En lång, smal flexsvans eller komplex kortkontur kan använda panelutrymmet ineffektivt även när den färdiga kretsen har en relativt liten yta. För en rigid-flex-design kan arrangemanget av styva sektioner, flexibla svansar och täckfunktioner också påverka panelering och hantering.
Material och färdig tjocklek
Standard FR-4 kan vara ett ekonomiskt alternativ när det uppfyller produktens elektriska, termiska och tillförlitlighetskrav. FR-4 med hög Tg, laminat med låg förlust och konstruktioner med blandade material, såsom Rogers/FR-4-hybrider, kan kräva ytterligare materialanskaffning, kontroller av bindningskompatibilitet och processkvalificering.
Flexibla och styva flexplattor medför materialöverväganden som polyimidfilm, självhäftande eller självhäftande kopparbeklätt laminat, täckskikt och lokala förstyvningar. Ovanliga tjocklekar på styva plattor kan begränsa kombinationer av kärna och prepreg, medan flextjockleken påverkar böjningstöjning och den uppnåeliga böjningsradien.
Kärntjocklek, val av prepreg, kopparfördelning och dielektriskt avstånd måste fungera tillsammans för att uppfylla de elektriska och mekaniska kraven för ett åttalagerskort. Dessa samband bör lösas under uppbyggnadsteknik och designgranskning innan leverantören slutför tillverkningsofferten.
Kopparvikt, borrning och ytfinish
Högre kopparvikter, blandade koppartjocklekar och krävande spårgeometri kan kräva olika kontroller för avbildning, etsning eller plätering. Antal hål, borrstorlek, toleranser för färdiga hål och aspektförhållande mellan pläterade hål påverkar borrning och hål-väggplätering. Små borrverktyg och täta hålmönster kan också öka processens svårighetsgrad.
Ytbehandlingar som HASL, OSP, ENIG och ENEPIG har olika kostnader och lämplighetskrav. Selektivt hårdguld för slitagekontakter är ett separat krav från ENIG på lödbara plattor och bör identifieras explicit i tillverkningsdata.
Testnings- och dokumentationskrav
Toleranser för kontrollerad impedans, dedikerade testkuponger, mikrosnittsrapporter, spårbarhet och speciella acceptanskriterier kan lägga till kostnader utöver grundtillverkningen. De exakta kraven bör överenskommas före produktion snarare än att antas inkluderas i ett standardpris för kort.
Ett standardiserat styvt åttalagerskort kräver inte automatiskt sekventiell laminering av HDI-typ; det beror på sammankopplingsdesignen. Flexibla och styva flexkort har sina egna krav på laminering, registrering och mekanisk tillförlitlighet. Materialförbrukning, borrning, plätering, ytfinish och inspektion påverkar också den totala kostnaden för tillverkning av rena kretskort.
Hur påverkar orderkvantitet och ledtid kostnaden för 8-lagers PCB?
Kostnaden per kort för en prototyp av ett 8-lagers kretskort är vanligtvis högre än produktionspriset per enhet eftersom teknisk granskning, CAM-förberedelse, verktygsuppsättning, inköp och panelförberedelse är utspridda över färre delar. Större beställningar kan förbättra panelutnyttjandet och inköpseffektiviteten, men besparingarna beror på en stabil design, materialtillgänglighet och faktisk tillverkningsutbyte.
Flexibla konturer och övergångar mellan styvt och flexibla skivor kan begränsa panelernas kapsling eller hantering, så en volymrabatt för styva skivor bör inte automatiskt antas för en flex- eller styvt-flex-konstruktion. Tillverkningsvägen och materialsystemet måste beaktas vid jämförelse av kvantiteter.
För en användbar jämförelse, begär offerter för 10, 100 och 1 000 stycken med samma revision och identiska tillverkningskrav . Dessa är jämförelsekvantiteter, inte utlovade prisavdrag. En annan ytfinish, via struktur, materialbyte eller inspektionsomfattning, kan göra jämförelsen missvisande.
Fråga leverantören om verktygskostnader eller NRE debiteras en gång, upprepas efter designändringar eller ingår i det offererade priset. Bekräfta också om det offererade beloppet endast täcker tillverkning av bara skivor eller inkluderar ytterligare inspektions-, dokumentations- eller förpackningskrav.
Varför ledtiden påverkar offerten
Ledtiden beror på tillverkningsvägen, inte bara antalet lager. Hartsfyllning, härdning, planarisering, kopparbeläggning, specialplätering och vissa lamineringsprocesser lägger till steg som inte alltid kan komprimeras. Flexibla och styva flexibla konstruktioner kan kräva ytterligare laminering av täckskikt, förstyvningsbindning, bearbetning av styvt material och böjningsrelaterad inspektion.
Att lägga till ett av dessa krav efter produktionsplanering kan påverka både pris och leverans. Materialtillgänglighet, tekniska förtydliganden, godkännande från DFM, testomfattning och fabrikens nuvarande produktionsbelastning kan också påverka det bekräftade schemat.
För en brådskande beställning, bekräfta när den angivna ledtiden börjar : vid inlämning av fil, mottagande av inköpsordern, godkännande av fullständiga tillverkningsdata eller slutlig konstruktion och DFM-godkännande. Denna distinktion är viktig när ritningar behöver förtydligas eller uppställningen ännu inte har godkänts. Genomförbarheten av snabbare kretskortstillverkning bör bedömas mot den faktiska konstruktionen, materialtillgängligheten och den erforderliga processsekvensen.
Total leveranskostnad = tillverkning + verktyg/NRE + specialprocess- och specificerade testkostnader + expeditionsavgifter + frakt + tillämpliga tullar och skatter.
Jämför den totala levererade kostnaden snarare än enbart enhetspriset. Komponenter och kretskortsmontering bör offereras separat om inte leverantören uttryckligen har inkluderat en kombinerad PCBA-omfattning.
KOSTNAD OCH OFFERT FÖR 8-LAGERS KRONTAK
Få en korrekt offert för ditt 8-lagers kretskort
Stel, flexibel eller styv-flexibel – din slutliga kostnad
beror på material, designkomplexitet,
specialprocesser och orderkvantitet.
Skicka dina tillverkningsfiler till Highleap för
en projektspecifik offert.
Skicka in dina PCB-filer för en offert →
Pris och leveranstid är bekräftade
efter teknisk granskning.
Hur kan val av kretskortsdesign minska kostnaden för 8-lagers kretskort?
En designfunktion kan ligga inom en tillverkares maximala kapacitet och ändå vara onödigt dyr för repeterbar produktion. Att använda processgränsen utan funktionell anledning kan minska genomströmningen, öka kassationsrisken eller kräva mer krävande kontroller, särskilt med speciallaminat eller utmanande kopparkonstruktioner.
Målet är inte att lätta på varje konstruktionsregel, utan att bekräfta vilka täta egenskaper som är nödvändiga för elektrisk, mekanisk och monteringsmässig prestanda. Att granska dessa krav innan tillverkningen påbörjas kan bidra till att identifiera undvikbara kostnader utan att kompromissa med produktens tillförlitlighet.
- Spåra och rymd: Finlinjeavbildning och etsning kan vara mer krävande, och utbytet kan bli lidande på vissa konstruktioner. Använd bredare geometri där routingstäthet, impedans och strömkrav tillåter. Beräkna om den kontrollerade impedansen innan du ändrar spårbredd eller avstånd.
- Storlek på mekanisk borr: Små verktyg, många hål och begränsade bildförhållanden kan öka processens svårighetsgrad. Överväg om ett 0.30 mm borrverktyg skulle kunna ersätta ett 0.20 mm verktyg där layouten tillåter. Förtydliga borrdiametern kontra diametern på det färdigpläterade hålet.
- Avstånd mellan hål och koppar: Otillräckligt utrymme kan hota närliggande koppar eller skapa kortslutningar i det inre lagret. Granska ringformade ringar, avstånd mellan hål och spår och toleranser för färdiga hål mot tillverkarens DFM-regler.
- Vior i lödbara SMT-plattor: Lödmetall kan tränga in i öppna vior och påverka monteringsutbytet. Flytta vior från plattorna där det är praktiskt möjligt; tältning eller pluggning är inte en universell ersättning för en platt, lödbar plattplatta med fin stigning.
- Fylld och förseglad Via-in-Pad: Hartsfyllning, härdning, planarisering och kopparbeklädnad utökar processteg. Reservera dessa processer för konstruktioner som kräver dem och definiera de erforderliga acceptanskriterierna.
- Lagerfördelning genom flexzoner: Fler kopparlager kan öka flextjockleken och böjspänningen. För styva flexkonstruktioner, behåll endast de nödvändiga signal- och referenslagren i böjningszonen där elektriska och mekaniska krav tillåter.
- Vior och övergångar nära böjzoner: Spänningskoncentration och övergångsdefekter kan öka processrisken. Håll kritiska vias och abrupta övergångar borta från det definierade böjningsområdet och granska täckskiktets och förstyvningens kanter.
- Förproduktions-DFM-granskning: Lös frågor om utrymmen, borrning, materialval och specialprocesser innan du släpper ordern. Översyn av PCB-design för tillverkning kan identifiera potentiella tillverkningskonflikter innan de leder till offertändringar eller produktionsförseningar.
Detta är kostnadsmedvetna designöverväganden, inte universella gränser enligt designregler . En 2/2 mil-layout eller 0.20 mm borr kan vara nödvändig för en viss frässtäthet eller elektriska krav. Likaså är en större borr inte automatiskt acceptabel om inte dynan, avståndet och sammankopplingsgeometrin också fungerar.
För BGA-layouter med fin pitch kan placering av vias direkt i komponentplattorna förbättra routingstätheten, men det kan också kräva hartsfyllning, planarisering och kopparbeklädnad. Beslutet att använda via-i-plattkonstruktion för kretskortslayouter med fin pitch bör beakta monteringskrav, plattgeometri och tillverkningskostnad snarare än enbart routingstäthet.
För flexibla kretsar, skilj en engångsinstallationsvikning från upprepad dynamisk böjning. Inte alla åttalagers flexstaplingar är lämpliga för upprepad rörelse, även om de kan tillverkas. Erforderlig böjningsradie, flexcykelförväntningar, kopparkonstruktion och mekaniskt stöd bör utvärderas tillsammans.
Vilka speciella PCB-processer ökar kostnaden eller utlöser omförfrågan?
Ett undvikbart inköpsproblem är att få en låg preliminär offert som inte inkluderar en speciell process som anges i tillverkningsritningen. En leverantör kan initialt uppskatta en konventionell åttalagersplatta innan CAM och teknisk granskning är klar. Om ett utelämnat krav upptäcks senare kan fabriken behöva revidera priset, ändra tillverkningsvägen, förlänga ledtiden eller avböja arbetet om specifikationen faller utanför dess kvalificerade kapacitet.
Innan du begär en offert, kontrollera om designen inkluderar någon av följande processer. De bör anges uttryckligen i offertförfrågan och bekräftas i leverantörens offert snarare än att antas inkluderas i ett standardpris för åtta lagers kartong.
- Selektiv hårdförgyllning: Ytterligare maskerings- och pläteringskontroller kan krävas. Krav för guldyta, tjocklek och slitage bör definieras separat från ENIG.
- Guldfingrar med avfasning: Kontaktlayout, avfasningsgeometri, ytbehandlingskrav och inspektion kan kräva ytterligare bearbetning.
- ENEPIG eller blandade ytbehandlingar: Olika ytbehandlingar är inte alltid utbytbara och kan kräva ytterligare bearbetning eller maskering.
- Hartsfyllda och kopparförsedda vias: Fyllning, härdning, planering, plätering och verifiering lägger till operationer och kan påverka snabba leveranstider.
- Blinda/nedgrävda vias och lasermikrovias: Ytterligare borrning och registrering kan krävas. Lämpliga HDI-konstruktioner kan behöva sekventiell uppbyggnad och laminering.
- Bakborrning: Kontrollerad djupborrning, dedikerad uppställning och krav på mätning av reststubbar kan påverka kostnad och leverans.
- Rogers/FR-4 eller annan hybridlaminering: Materialkälla, bindningskompatibilitet och processkvalificering kan kräva ytterligare granskning.
- Tunga eller blandade kopparvikter: Olika etsnings- och pläteringsfönster kan innebära begränsningar för minsta spår/utrymme.
- Kantplätering, krönlistning eller pläterade spår: Speciell fräsning, pläteringsordning, panelplanering och kantinspektion kan vara nödvändig.
- Kaviteter, stegformade fickor eller försänkningar: Djupkontrollerad bearbetning, specialverktyg och dimensionsverifiering kan lägga till operationer.
- Presspassningshål med snäv tolerans: Ytterligare verktyg eller mätningar kan krävas; genomförbarheten beror på material och färdig tjocklek.
- Flexibelt överdrag, förstyvningar och anpassade självhäftande mönster: Dessa funktioner kan kräva ytterligare uppriktning, lokal limning, tjocklekskontroll och inspektion.
- Övergångar från styva till flexibla element och selektiv lagerterminering: Materialbearbetning, lamineringsplanering, registrering och kontroller av bockningszoner påverkar tillverkningsvägen.
- Böjcykeltestning eller kvalificering av böjningspålitlighet: Särskilda testplaner, acceptanskriterier och kvalificeringskrav kan öka kostnader och ledtider.
- Speciella impedansrapporter, mikrosnitt eller spårbarhet: Ytterligare kuponger, tester, provtagningar eller dokumentation kan falla utanför den grundläggande inspektionens omfattning.
Vad händer om en särskild process saknas i den ursprungliga offerten?
Tänk dig ett åttalagers-kretskort som initialt prissätts med en standard ENIG-finish . Tillverkningsritningen specificerar också selektiv hårdförgyllning på en kantkontakt , inklusive krav på tjocklek och fasning, men den anmärkningen förbises under den första uppskattningen.
ENIG på lödbara plattor uppfyller inte kravet på selektiv hårdguldkontakt. Efter en teknisk granskning kan leverantören behöva utfärda en ny offert och bekräfta ett reviderat schema. Samma problem kan uppstå när en ritning kräver hartsfylld via-in-platta, bakborrning, en opristad styv-flexövergång, specificerat flextäckskikt och förstyvningar, eller ett hybridlaminat som inte ingick i de ursprungliga prisantagandena.
Om en uppsättning funktioner överstiger en fabriks verifierade processkapacitet är lämplig åtgärd en teknisk granskning, ett godkänt alternativ eller ett tydligt avslag – inte ett ogrundat tillverkningslöfte. Köpare bör fråga om offerten är budgetmässig, föremål för DFM-granskning eller helt tekniskt godkänd, och begära en skriftlig lista över undantagna processer, olösta kapacitetsfrågor och specialprocessavgifter.
Alla materialbyten, processändringar, reviderade priser eller leveransdatum bör godkännas innan produktionssläpp. ENIG används ofta på lödbara plattor, medan kontakter som utsätts för upprepad isättning kan kräva en specificerad hårdguldfinish. Att förstå den funktionella skillnaden mellan ENIG- och hårdguldfinish på kretskort hjälper till att förhindra felaktiga antaganden i den ursprungliga offerten.
Kantkontakter kräver också att kontaktgeometri, pläteringsspecifikation och eventuella krav på avfasning definieras i tillverkningsdata. Dessa detaljer är särskilt viktiga vid tillämpning av guldfingerteknik på kretskortskantkontakter , eftersom kontaktkraven kan medföra ytterligare bearbetningssteg.
Hur kan köpare få en korrekt offert för 8-lagers PCB?
En tillförlitlig jämförelse kräver samma konstruktionstyp, kortrevision, byggspecifikation, kvantitet, kvalitetskrav och leveransvillkor. En offert för ett åttalagers styvt kretskort bör inte behandlas som likvärdig med en åttalagers flexibel eller styv-flexibel offert bara för att alla tre innehåller åtta kopparlager. Ett lågt pris baserat på ofullständiga antaganden är inte detsamma som en konstruktionsgranskad offert för den faktiska konstruktionen.
För att minska tvetydigheter och undvika onödiga omförfrågningar, inkludera följande information i offertförfrågan:
- Gerber- eller ODB++-filer och NC-borrdata: Inkludera korrekt revision så att leverantören kan utvärdera kopparlagren, hålen och tillverkningsdata.
- Tillverkningsritning och stapling: Ange materialkvaliteter, färdig tjocklek, kopparvikter, dielektrisk konstruktion och eventuella olika styva och flexibla zoner.
- Konstruktions- och böjningskrav: Identifiera styv, helflexibel eller styvflexibel konstruktion, antal lager per zon, statisk eller dynamisk böjning, minsta böjningsradie, täckskikt och krav på förstyvningselement.
- Minimifunktioner och viakrav: Definiera mått för spår/avstånd, borrhål och färdiga hål, blinda/nedgrävda vias, via-in-pad och nödvändig pluggning eller fyllning.
- Specialprocesser och ytbehandlingar: Lista selektivt hårdguld, ENEPIG, hartsfyllning, bakborrning, kantplätering, håligheter, öppningar för täckskikt, speciallim och andra icke-standardiserade steg.
- Kvalitets- och elektriska krav: Specificera tillämplig acceptansklass, kontrollerad impedans, elektrisk provning, kuponger, rapporter och spårbarhet där det behövs.
- Kvantitet och leverans: Begär jämförbara prototyp- och produktionskvantiteter och ange önskat leveransdatum och destination.
- Godkända alternativ: Identifiera material- eller designändringar som ingenjörskonst kan överväga om de kan minska kostnaderna utan att kompromissa med kraven.
Innan du gör en beställning, bekräfta skriftligen vad offerten innehåller, vilka specifikationer som fortfarande är okrövade, om alla specialprocesser är täckta och när den åtagna ledtiden börjar. Om en föreslagen ändring påverkar elektrisk prestanda, mekanisk passform, montering eller tillförlitlighet, inhämta konstruktionsinnehavarens godkännande snarare än att acceptera ett tyst byte.
Om projektet även kräver montering, ange stycklista, placeringsdata, monteringsritningar och testkrav för en separat eller kombinerad PCBA-offert. Ett pris för ett 8-lagers PCB med bara kretskort inkluderar inte automatiskt komponenter eller SMT-montering. När ett projekt kräver både tillverkning och komponentmontering kan den erforderliga omfattningen utvärderas genom kretskortsmonteringstjänster för elektroniska produkter , antingen separat eller tillsammans med kraven för korttillverkning.
Begär en kostnadsuppskattning för 8-lagers kretskort från Highleap Electronics
Highleap Electronics granskar kraven för styva, flexibla och styvflexibla åttalagers-PCB, inklusive lagerfördelning, materialsystem, böjningsförhållanden, specialprocesser, kvantiteter och leveransmål.
Tillhandahåll dina tillverkningsfiler och specifikationer så att tillverkningskraven kan granskas innan offerten bekräftas.
En pålitlig offert för ett kretskort är inte bara det lägsta beloppet. Det är ett pris för rätt konstruktion – styv, flexibel eller styv-flexibel – som har granskats mot den överenskomna specifikationen och kan tillverkas och levereras enligt en realistisk tidsram.

Rekommenderade inlägg
Tillverkning av staplade Microvia-kretskort
Hur man får en offert för kretskort Låt oss köra DFM/DFA-analys för...
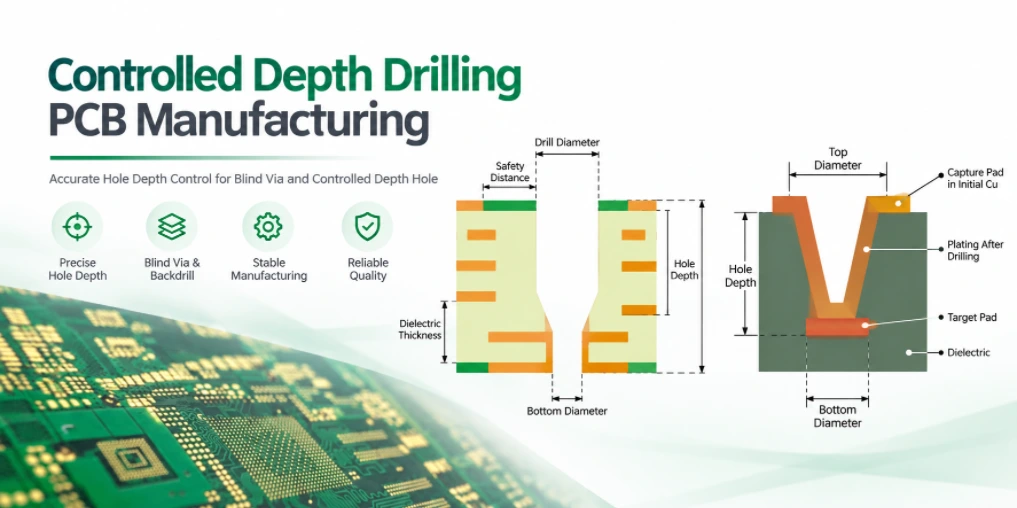
Tillverkning av kretskort för kontrollerad djupborrning
Hur man får en offert för kretskort Låt oss köra DFM/DFA-analys för...
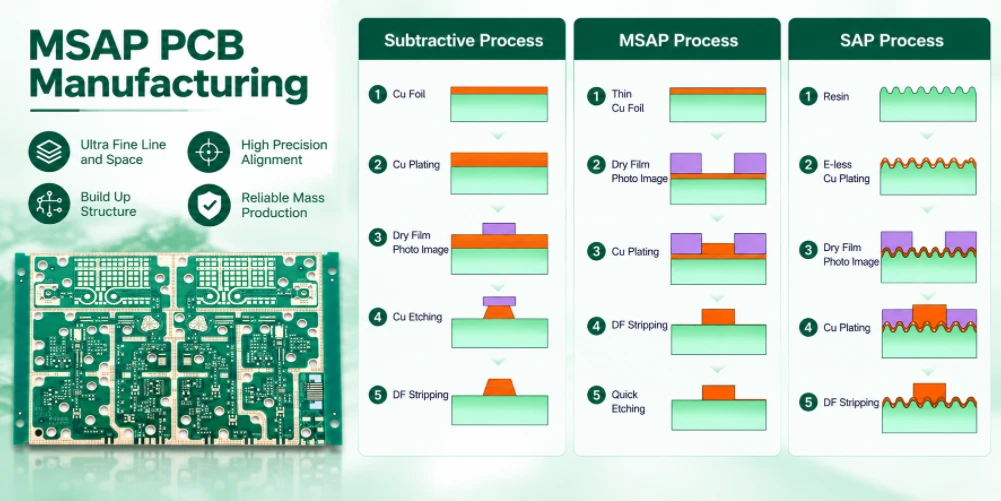
mSAP-kretskortstillverkning för finlinjekretsar
Highleap Electronics tillhandahåller tillverkning av mSAP-kretskort...
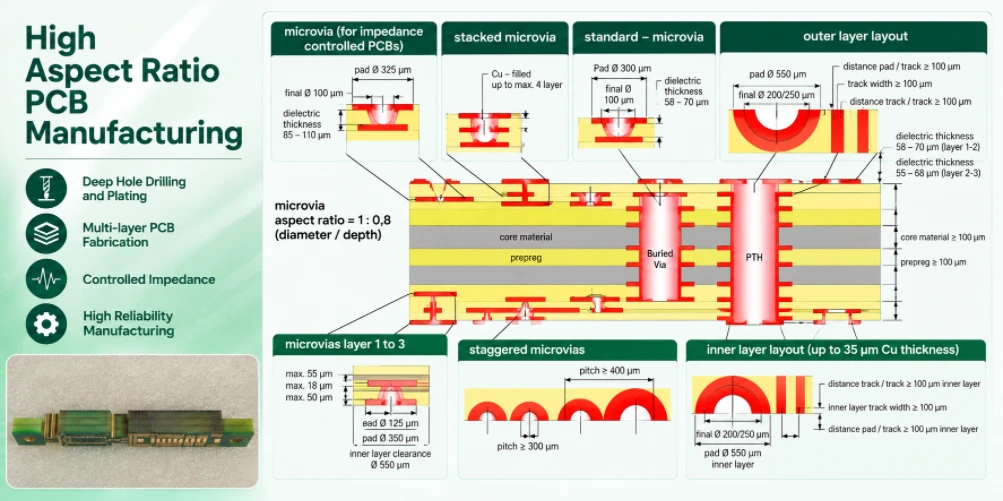
Tillverkning av kretskort med högt bildförhållande för pläterade genomgående hål
Highleap Electronics tillhandahåller kretskort med högt bildförhållande...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.