
mSAP-kretskortstillverkning för finlinjekretsar
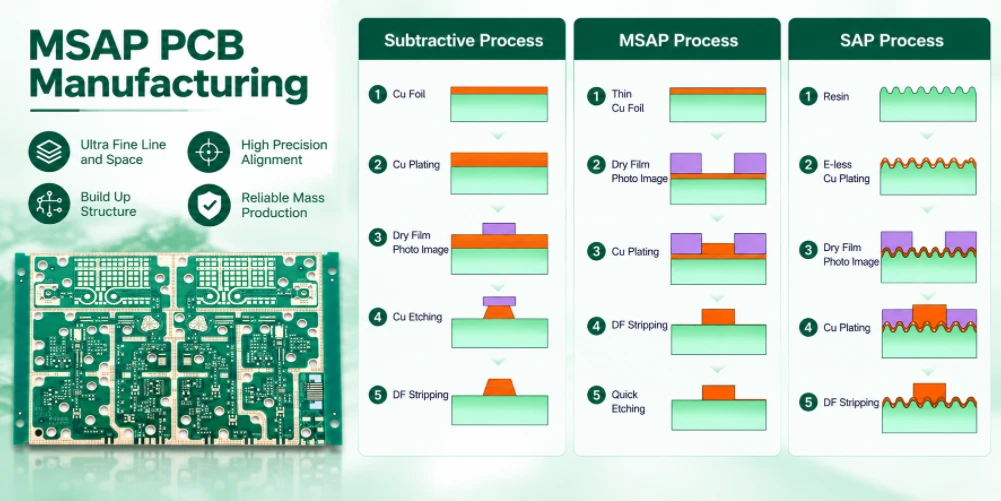
Highleap Electronics tillhandahåller granskning och offert av tillverkning av mSAP-kretskort för fineline-kretsdesigner där den erforderliga ledargeometrin, pitch och kopparkonstruktionen kräver en modifierad semi-additiv process. Om er nuvarande leverantör inte kan stödja den specificerade linjebredden, avståndet eller fineline-layouten, skicka oss den frigivna designen och uppställningen så att processkraven kan bedömas mot den faktiska designen.
För tillverkning av mSAP-kretskort räcker det inte med ett minsta antal linjer/mellanrum. Färdig ledarbredd, koppartjocklek, dielektriskt system, lagerregistrering, impedansmål, panellayout och inspektionskriterier måste beaktas tillsammans. Highleaps offertprocess är avsedd att fastställa den erforderliga konstruktionen och bekräfta processantagandena innan pris och leverans avtalas.
Innehållsförteckning
- mSAP PCB-tillverkning kontra subtraktiv etsning
- mSAP PCB-tillverkningsprocess för finlinjede PCB:er
- mSAP PCB-designregler för finpitchkomponenter
- mSAP PCB-kostnad och ledtid för finlinjetillverkning
- mSAP PCB-tillverkare för fineline- och fine-pitch-designer
- Vanliga frågor om tillverkning av mSAP-kretskort
mSAP-kretskort
Avancerade lösningar för finlinig kretskortstillverkning
Begär en offert för mSAP-kretskort →Den uppnåeliga linjen/avståndet beror på frökoppar, resistavbildning, pläterad koppartjocklek, fröborttagning och inspektionskontroll.
mSAP PCB-tillverkning kontra subtraktiv etsning
Ett konventionellt flerskiktskort byggs subtraktivt. Hela lagret täcks med koppar, en bild trycks i torrfilm, den exponerade kopparen etsas bort och den återstående kopparen är mönstret. Den slutliga linjebredden är därför fotolitografins linjebredde minus det som etsningen tar bort, och etsningen är inte vertikal. Den underskär, och den gör det ojämnt beroende på kopparns tjocklek och elementets bildförhållande.
Den semi-additiva processen vänder på logiken. Mönstret skapas först som ett tunt frölager i form av de önskade egenskaperna, och koppar pläteras sedan upp till full tjocklek. Eftersom koppar pläteras upp från ett tunt frölager kan mSAP minska den laterala underskärningen som är förknippad med subtraktiv etsning. Den slutliga linjegeometrin beror fortfarande på avbildning, resistprofil, pläterad koppars tjocklek, borttagning av frölager och processkontroll; den bestäms inte enbart av litografi.
Det är detta som gör mSAP annorlunda i praktiken. Den färdiga kopparen definieras inte av etsningen. Den definieras av bilden och odlas sedan. Det är därför mSAP kan producera fina pad-matriser och smala spår som en subtraktiv väg antingen skulle runda av eller kräva en enorm mängd överkorrigering för att överleva etsningen.
mSAP kontra standard PCB-tillverkning för finlinjedesign
Eftersom frölagret måste tryckas och pläteringen måste vara enhetlig är mSAP på ett konventionellt laminat möjligt, men inte den bästa vägen. Industripraxis är att bygga mSAP-strukturer på ett materialsystem vars ytkemi stöder processen: en mycket slät kopparfolie, och i de högpresterande strukturerna ett hartssystem med låg förlust och god dielektrisk konsistens.
| Faktor | Subtraktiv på standardlaminat | mSAP på dedikerat laminat |
|---|---|---|
| Linjebreddskontroll | Definieras av etskompensation; begränsas av foliens grovhet och koppartjocklek | Definieras av bilden; finare linjer kan uppnås med samma koppartjocklek |
| Sidoväggsprofil | Underskärning, sämst på tjock koppar och funktioner med högt bildförhållande | Nästan vertikal, vilket är det som möjliggör strukturer med fin lutning |
| Ytsträvhet | Etsad folieyta, relativt grov | Jämngörs som en biprodukt av pläterings- och strippningscykeln |
| Impedansnoggrannhet | Breddvariation kopplas till impedansfel, särskilt på tunna dielektriska element | Stramare breddkontroll stöder snävare impedanstolerans |
| Processsteg | Standard | Lägger till frötryck, selektiv plätering, avskalning och en andra ytförberedelse |
Om kravet helt enkelt är "fina linjer" och inte "fina linjer med kontrollerad impedans på ett tunt dielektrikum", kan en konventionell finlinjeprocess på ett högkvalitativt laminat uppfylla kravet till en lägre kostnad. Argumenten för mSAP blir starka när de fina egenskaperna också är täta, när kopparen är tjock i förhållande till linjebredden, eller när geometrin verkligen är på gränsen för vad fotolitografi och etsning kan lösa.
mSAP PCB-tillverkningsprocess för finlinjede PCB:er
Sekvensen nedan är kärnan i processen. Varje steg finns för att förbereda ytan för nästa, och ordningen är inte flexibel.
| Steg | Behandla | Kritisk kontroll |
|---|---|---|
| 1. Ytbehandling | Mikroetsning och uppruggning av foliens yta för att ge frölagret vidhäftning | Jämn och reproducerbar. Underetsning gör att frölagret lyfts; överetsning omintetgör fördelen med utjämningen |
| 2. Torrfilms- eller laseravbildning | Det önskade funktionsmönstret bildas i avbildningslagret | Upplösning och justering. Detta är steget som ställer in den slutliga linjebredden. |
| 3. Frölager | Ett tunt lager av elektrolöst koppar appliceras över hela ytan och avbildningsskiktet skalas av. | Frölagrets kontinuitet och tjocklek. En diskontinuitet blir en pläteringsdefekt vid exakt den punkten. |
| 4. Selektiv plätering | Koppar är elektropläterad upp till kopparns fulla vikt, endast på fröområdena | Pläteringsfördelning över panelen. En jämn strömfördelning är det som håller koppartjockleken och därmed linjebredden konsekvent över en stor panel. |
| 5. Avstryk och ets | Frölagret utanför formerna skalas av, sedan avlägsnas resterna med en lätt etsning. | Etsningen rengör nu bara, den formar inte egenskapen. Detta är den strukturella skillnaden från subtraktiv bearbetning. |
| 6. Upprepa per lager och laminera | Cykeln upprepas på varje inre lager, och stapeln pressas ihop | Registrering mellan lager och laminatkompatibilitet med den färdiga kopparytan |
Steg 4 är där de flesta svårigheterna ligger. Elektroplätering är en process på panelnivå: strömfördelningen över en stor panel är aldrig helt jämn, så koppartjockleken varierar, och där tjockleken varierar varierar den färdiga linjebredden. Panelformat och användning beror på tillverkarens utrustning, kontroller av pläteringens jämnhet och den specifika designen. Färdiga kortdimensioner bör därför inkluderas i offerten så att den föreslagna panellayouten och processvägen kan utvärderas.
mSAP Fine Line och utrymmeskrav för PCB-tillverkning
Pläteringsbadet i en mSAP-linje är inte utbytbart mot ett allmänt kopparpläteringsbad. Tillsatser i badet styr pläteringshastigheten och utkastningskraften, och det beteende som är viktigt för mSAP är hur badet odlar koppar i smala schakt mellan fröområdena. Ett bad som pläterar bra i ett öppet område kan svälta insidan av en finhöjdsmatris, vilket skapar en avsmalning eller ett mellanrum mellan plattan och spåret.
Tre konsekvenser följer för köparen, och de är värda att förstå eftersom de syns i ritningsgranskningen:
- Bildförhållandet i plan riktning spelar roll. En tät plattmatris beter sig som en uppsättning smala diken för pläteringsmaskinen. Ju tätare matrisen är och ju finare tonhöjden är, desto svårare är det att plätera jämnt, och desto mer beror processen på tillverkarens specifika kemi och paneldesign.
- Frölagret är en flaskhals för fina strukturer. Elektrolös deponering i ett fint utrymme kan vara långsam eller ofullständig. Detta är en verklig begränsning av uppnåbar funktionsstorlek och den kan inte avlägsnas med bättre litografi.
- Tjockare koppar är oproportionerligt hårdare. Eftersom pläteringen måste fylla utrymmet jämnt till hela kopparvikten, är ett högt kopparkrav på fina detaljer en av de svåraste kombinationerna i denna process.
Den relaterade subtraktiva vägen för täta strukturer diskuteras i vår laserdirektavbildningsprocess (LDI) , och borrsidan av finstigningsarbete i våra laserborrade PCB-vias . För kort som kombinerar fina linjer med en uppbyggnadsstruktur täcks stackup-frågan i vår HDI-stackup-design.
mSAP PCB-designregler för finpitchkomponenter
Att designa för mSAP är inte att designa för standardfotolitografi med snävare siffror. Flera regler ändras i natur snarare än i värde.
- Ringformad ring är inte längre en begränsning för minsta bredd. Eftersom kopparen växer snarare än etsas, kan plattan bli nära storleken på det färdiga hålet utan att underskärningen äter upp plattan. Det är detta som möjliggör täta plattmatriser, och det är en verklig vinst i routerbar area på en finhöjdsdesign.
- Etskompensation behövs inte på samma sätt. En konstruktör som är van vid att kompensera för etsningsförlust bör kontrollera designen igen, eftersom den färdiga detaljen liknar den avbildade.
- Kopparvikten på fina detaljer måste motiveras. Om konstruktionen kräver 2 oz koppar på 50 µm ledningar, måste pläteringssteget fylla det jämnt och processmarginalen blir tunn. Det finns ofta ett förhållande mellan tjocklek och bredd som är värt att granska före lansering.
- Impedansvärdena måste beräknas om för den färdiga kopparen. Den karakteristiska impedansen beror på spårbredden och kopparns tjocklek, och mSAP-kopparytan är jämnare än en etsad. Om impedansmålet ställdes in från en standardprocessberäkning är det värt att kontrollera mot den faktiska färdiga geometrin.
Impedanskontroll i allmänhet diskuteras i vår RF-kretskortsimpedanskontroll och i den bredare PCB-designen med kontrollerad impedans , och konsekvenserna av fine-features för RF-layouter behandlas i våra riktlinjer för RF-kretskortsdesign.
När man ska använda mSAP-teknik för högdensitets-PCB:er
mSAP tjänar sin kostnad i specifika situationer, och i andra är en konventionell finelineprocess på ett bättre laminat det rationella svaret. Det lönar sig när designen innehåller fineliner-matriser som en subtraktiv rutt inte kan lösa, när ett spårs bredd sätter dess impedans och breddtoleransen är snäv, när koppar måste vara tjock i förhållande till linjebredden, och där en struktur är tillräckligt tät för att ett vanligt kort skulle behöva fler lager än vad den mekaniska designen tillåter.
Det lönar sig inte när det enda kravet är en blygsam minskning av linjebredden, när kortet är stort och kopparvikten är tung men funktionerna är ordinära, eller när volymen är tillräckligt hög för att processkostnaden dominerar och en konventionell process på ett finlaminat håller sig inom den erforderliga toleransen. I dessa fall är en HDI-kretskortstillverkningsprocess med laserborrning och ett högkvalitativt laminat vanligtvis den mer förnuftiga specifikationen.
Materialvalet påverkar beslutet mer än vad köpare förväntar sig. Laminatet måste vara kompatibelt med fröskiktets kemi, och för RF-strukturer sätter den dielektriska konstanten och förlusttangenten för hartssystemet den uppnåeliga prestandan oavsett hur bra kopparen är. Vårt val av kretskortsmaterial täcker avvägningarna, och specifikt materialfamiljerna med låg förlust, i våra kretskortsmaterial med låg Dk och låg Df.
mSAP PCB-kostnad och ledtid för finlinjetillverkning
På en mSAP-offert är priset inte primärt kopparn. Det är processtegen och paneldisciplinen.
- Antal avbildnings- och pläteringscykler. Varje inre lager i en uppbyggnadsstruktur är en fullständig mSAP-cykel. En fyrlagersuppbyggnad ovanpå en kärna är fyra mSAP-cykler, inte en.
- Panelstorlek. mSAP-paneler är mindre eftersom pläteringens jämnhet försämras över stora ytor. Ett kort som inte passar bra för en standardpanel kan kosta betydligt mer enbart av den anledningen.
- Utbyte på de fina strukturerna. En defekt på en tät panel är mer sannolikt och kostsammare, eftersom den vanligtvis upptäcks sent och kan förstöra en hel panel.
- Material. Laminat- och kopparfoliespecifikationen har en verklig premie, och det är en större andel av kostnaden för en fineline-skiva än för en konventionell.
- Mått. Fina egenskaper behöver mätas, och mätmetoden är en del av offerten.
Om tidsplanen är begränsningen snarare än priset, ange det i offertförfrågan. En mindre panel, en enklare uppbyggnad eller att dela upp byggandet i två steg kan var för sig ändra ledtiden avsevärt, och tillverkaren kan bara optimera för det om de vet att det spelar roll. Ledtidsstrukturen för dessa byggen anges i vårt flöde för kretskortstillverkning.
mSAP PCB-tillverkare för fineline- och fine-pitch-designer
När ingenjörer söker efter en tillverkare av mSAP-kretskort bör de jämföra verifierad processkapacitet för den avsedda uppbyggnaden – inte bara den minsta annonserade linjebredden. Highleap kan granska förfrågningar om tillverkning av mSAP-kretskort som involverar finlinjedragning, täta padmönster och kontrollerad koppargeometri, och sedan klargöra vilka konstruktionsdetaljer och kvalificeringskontroller som behövs innan ett produktionsåtagande.
För en offert för tillverkning av fineline-kretskort , ange färdig linjebredd och avstånd, koppartjocklek per lager, dielektriska material, stapling, lagerantal, kortstorlek, impedanskrav och förväntad volym. Om designen riktar sig mot fineline-pads eller höghastighetssignaler, inkludera fotavtrycksinformation och impedanstabell. Dessa indata hjälper till att skilja en design som kräver mSAP från en som kan tillverkas genom en konventionell fineline-process till lägre kostnad.
Där designen kombinerar fineline-routing med högdensitetsförbindelser kan Highleaps tillverkningsprocess för HDI-kretskort vara relevant. För kontrollerad impedans, inkludera kraven tillsammans med designdetaljerna för kretskortet med kontrollerad impedans. Använd Begär offert för tillverkning av fineline-kretskort för att skicka in det kompletta designpaketet.
- Offertpaket: Gerber/ODB++-filer, stackup, linje-/rymdmål, koppartjocklek, impedanstabell om tillämpligt, inspektionskrav och prognostiserad volym.
Vanliga frågor om tillverkning av mSAP-kretskort
Är mSAP detsamma som en uppbyggnads- eller sekventiell lamineringsstruktur?
Nej, de har olika dimensioner. Sekventiell laminering och uppbyggnad beskriver hur lagren staplas och pressas. mSAP beskriver hur kopparbilden på ett lager formas. En kretskort kan vara mSAP utan att vara en uppbyggnad, och en uppbyggnad kan göras genom subtraktiv bearbetning. De används ofta tillsammans, vilket är anledningen till att termerna blandas ihop i förfrågningar.
Vilken linjebredd kan mSAP faktiskt uppnå?
Det beror på kopparvikten, materialet, pläteringskemin och panelstorleken. Istället för att ange ett huvudnummer är den användbara frågan vad den minsta funktionen är på ditt kort, vilken kopparvikt det bär och vilken densitet runt det har. Dessa tre tillsammans avgör om designen är bekväm eller marginell.
Kan mSAP användas med blinda och nedgrävda vias?
Ja. Viastrukturerna formas genom borrning och plätering som i alla uppbyggnadsprocesser, och kopparskikten kan produceras med mSAP. Samspelet att hålla koll på är pläteringen av viaväggen och pläteringen av det plana skiktet, eftersom båda sker i samma kemibad och viastrukturen måste pläteras på ett sätt som inte fångar kontaminering i groddskiktet.
Ändrar mSAP det uppnåeliga antalet lager?
Det ändrar den praktiska gränsen för en tät uppbyggnad, eftersom varje ytterligare lager adderar en pläteringscykel med sin egen avkastningsrisk. De mekaniska och materialmässiga begränsningarna gäller fortfarande parallellt. En design som behöver många lager och mycket fina egenskaper är vanligtvis bättre betjänt av att granska lagerantalet som en designvariabel.
Kan det färdiga kortet lödas och monteras normalt?
Ja. mSAP påverkar kopparbildningen, inte monteringsprocessen. Det är värt att bekräfta att ytfinishen är specificerad, eftersom ett fint kretskort monterat på en yta som inte är lödbar är ett vanligt och undvikbart problem.
mSAP-kretskortstillverkning · Anbudsförfrågan
Begär en granskning av mSAP PCB-tillverkning
Skicka Gerber-data, stackup, minsta linjebredd, minsta pad-pitch, kopparvikt och färdig kortstorlek. Vi bekräftar processvägen och ger en offert inklusive mSAP-steg.
Minsta linjebredd + min. delning + kopparvikt.

Rekommenderade inlägg
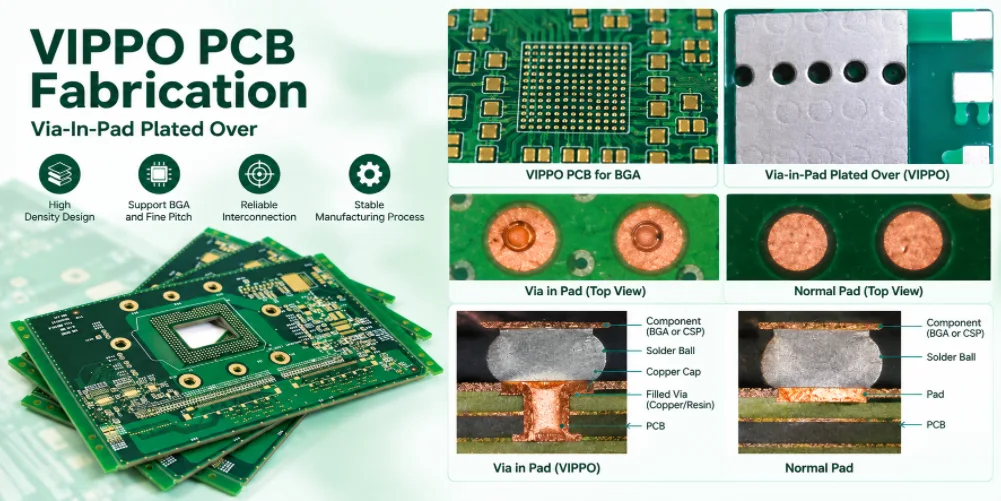
VIPPO PCB-tillverkning för BGA- och termiska plattdesigner
Highleap Electronics tillhandahåller VIPPO-kretskortstillverkning för...
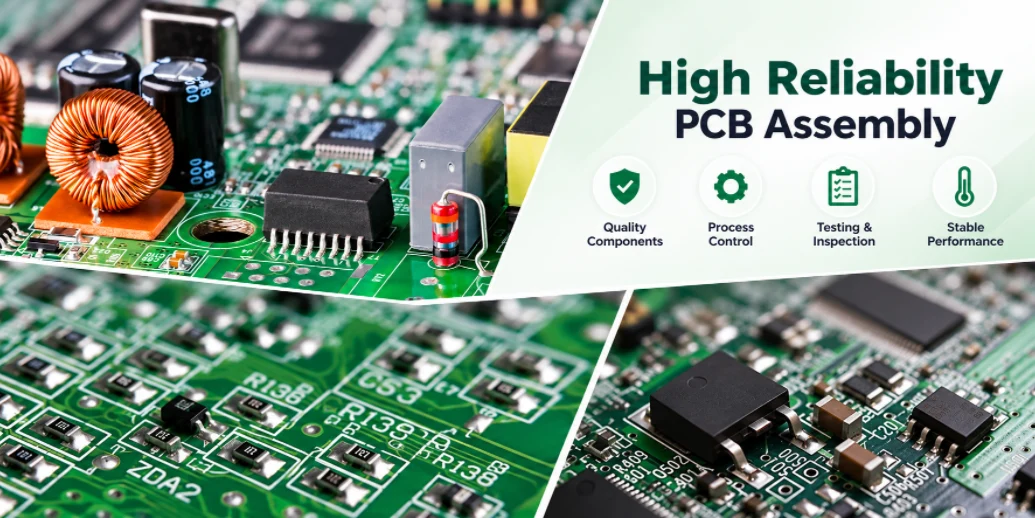
Hög tillförlitlighetskretskortsmontering: Processkontroll och spårbarhet
Highleap Electronics tillverkar högtillförlitliga kretskort...
Snabbmontering av kretskort: ledtider, beredskap och kostnad
Highleap Electronics erbjuder snabbare kretskortsmontering för...
Småbatchiga högmixade kretskortsmonteringar för upprepade beställningar
Highleap Electronics tillhandahåller småskaliga, högblandade kretskort...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom kretskortstillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive kretskortsdesign, PCBA och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototypframtagning, designverifiering, komponentförsörjning eller massproduktion, erbjuder vi heltäckande support för att säkerställa ditt projekts framgång.
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.