
PCB-tillverkningsprocess: Från PCB-design och CAM-teknik till tillverkning och montering
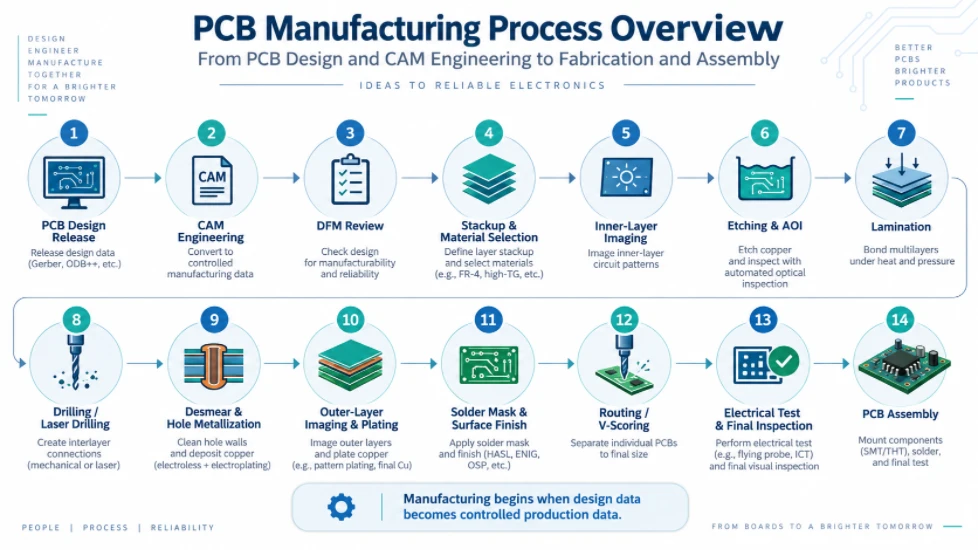
Figur 1. Översikt över tillverkningsprocessen för kretskort
Tillverkningsprocessen för kretskort börjar inte när en kopparbeklädd panel når en bildlinje. I en professionell kretskortsfabrik börjar tillverkningen när en konstruktörs data omvandlas till kontrollerad produktionsdata. Den omvandlingen är CAM-teknikens ansvar.
En kretskortskonstruktör definierar elektrisk avsikt, mekaniska begränsningar, stackup-mål och komponentgränssnitt. En CAM-ingenjör omvandlar den avsikten till tillverkningsbar grafik, borr- och fräsprogram, paneldata, inspektionsreferenser, impedanskuponger och processinstruktioner. Dessa utdata släpps sedan via fabrikens ERP- eller tillverkningsinstruktionssystem så att varje produktionsavdelning arbetar utifrån en kontrollerad definition.
Den här guiden förklarar hela tillverkningsprocessen för kretskort, från överlämning av tekniska kretskort till materialförberedelse, bearbetning av det inre lagret, laminering, borrning, plätering, avbildning av det yttre lagret, lödmask, ytfinish, profilering, elektrisk testning och slutlig inspektion. Den förklarar också vad kretskortskonstruktörer bör förstå om CAM (Computer Assembly) så att deras kretskort går igenom den tekniska granskningen med färre frågor, färre kompromisser och en mer stabil väg till produktion.
Vad ingår egentligen i PCB-tillverkningsprocessen?
Tillverkningsprocessen för kretskort är den kontrollerade omvandlingen av kretskortsdesigndata till ett fysiskt kort som uppfyller krav på elektrisk utrustning, dimension, material och tillförlitlighet. Den omfattar mer än avbildning och etsning. En produktionsklar process har normalt fyra sammankopplade tekniska lager:
| Ingenjörslager | Huvudansvar | Typisk utgång |
|---|---|---|
| PCB-design | Definierar kretsanslutning, routing, placering, mekaniska gränssnitt, stackup-mål och designbegränsningar. | Gerber/ODB++/IPC-2581-data, NC-borrfiler, tillverkningsritningar, stackup, nätlista och konstruktionsanteckningar. |
| CAM- och DFM-teknik | Kontrollerar tillverkningsbarhet, löser datatvetydigheter, tillämpar godkänd processkompensation och skapar produktionsklara data. | Produktionsgrafik, borr-/fräsprogram, paneldata, AOI-referenser, testdata, kuponger och tekniska frågor vid behov. |
| Produktionsteknik / ERP-MI | Definierar processväg, material, utrustning, specialinstruktioner, inspektioner och godkännandekontroller. | Resande eller MI, produktionscentersekvens, materialutryckningar, anteckningar för specialprocesser och inspektionskrav. |
| Tillverkning och verifiering | Bygger fysiskt, färdigställer och testar det bara kretskortet. | Frisläppta nakna kort redo för leverans eller kretskortsmontering. |
Denna distinktion är viktig eftersom många beskrivningar av hur kretskort tillverkas börjar med att "trycka det inre lagret". I en industriell kretskortsfabrik bör panelen inte nå det steget förrän CAM har fastställt vad varje lager betyder, om designen är tillverkningsbar, vilken produktionsmetod som gäller och vilken kompenserad datamängd varje arbetscenter måste använda.
PCB-tillverkningsprocessen i korthet
Release av kretskortsdesign → dataintag → CAM-normalisering → DFM och kapacitetsgranskning → tekniska frågor om så krävs → stackup- och impedansgranskning → CAM-kompensering → panelisering och verktygstillverkning → ERP/MI-processdefinition → materialförberedelse → avbildning av innerlager → etsning av innerlager → AOI av innerlager → uppläggning och laminering → borrning/laserborrning → avsmearning och hålmetallisering → avbildning av yttre lager → kopparplätering och etsning → AOI av yttre lager → lödmask → förklaring → ytfinish → profilering/fräsning/V-märkning → elektriskt test och dimensionsinspektion → slutinspektion och paketering → valfri kretskortsmontering.
Den exakta rutten ändras med antal lager, via struktur, kopparvikt, materialsystem, ytfinish och speciella mekaniska krav. En tvåskiktad FR-4-kort kan kringgå flera flerskiktsoperationer, medan en HDI-kort kan upprepa laminerings- och laserborrningscykler flera gånger.
Varför CAM Engineering är bron mellan kretskortsdesign och produktion
PCB CAD beskriver vad produkten måste göra elektriskt och mekaniskt. Tillverkningsutrustning behöver en annan informationsnivå: kompenserad ledargeometri, borrverktygsdefinitioner, panelkoordinater, processpolaritet, bilddata, kuponger, verktygsfunktioner, ruttvägar, poänginformation, inspektionsreferenser och processspecifika anteckningar. CAM-teknik bygger det översättningslagret.
Av denna anledning bör CAM inte behandlas som en sista minuten-"Gerber-kontroll". En kompetent CAM-granskning frågar om designen kan överleva hela produktionsprocessen. Till exempel kan en via vara tillåten enligt CAD-designreglerna men fortfarande ha otillräcklig ringmarginal efter att borrtolerans och registreringsmått har beaktats. Ett spår kan uppfylla nominell bredd i designen men kräva etskompensation baserat på kopparvikt och vald avbildnings-/etsningsprocessen. Ett mekaniskt giltigt spår kan kräva en annan process eftersom det är pläterat, oregelbundet, har kontrollerat djup eller är beläget vid kortkanten.
CAM-ingenjören måste skydda konstruktörens elektriska avsikter vid omvandling av nominella designdimensioner till produktionsdimensioner. Det är därför en bra fabrik skiljer mellan processkompensation och designmodifiering . Tillverkningskompensation är avsedd att uppnå kundens färdiga dimension efter etsning, plätering, laminering eller bearbetning. En förändring som påverkar anslutningsmöjligheter, färdig hålstorlek, geometri med kontrollerad impedans, konturdefinition eller andra funktionella krav bör behandlas som en ingenjörsfråga, inte tyst omkonstrueras.
Steg 1: Tillverkningsdatapaket och designintention
Kvaliteten på kretskortstillverkningsprocessen påverkas starkt av kvaliteten på releasepaketet. CAM kan reparera formateringsproblem, men det kan inte säkert gissa saknad designavsikt. Det starkaste releasepaketet innehåller både maskinläsbar data och en koncis tillverkningsdefinition.
| Data eller krav | Varför CAM behöver det | Vanlig tvetydighet att undvika |
|---|---|---|
| Koppar-, lödmask- och teckenlager | Upprättar den avsedda byggbilden för varje sida och internt lager. | Otydliga lagernamn, saknad polaritetsinformation, dubbletter eller föråldrade lager. |
| NC-borrfiler och borrbord | Separerar PTH, NPTH, mikrovia och specialborrningskrav och mappar färdiga hål till produktionsverktyg. | Använd samma symbol för pläterade och icke-pläterade hål eller blandning av färdiga diametrar och verktygsdiametrar. |
| Kortets disposition och ruttlager | Definierar färdiga mått, invändiga urskärningar, spår och profilfunktioner. | Kontur duplicerad på flera lager, öppna konturer, motstridiga dimensioner eller oklar spårgeometri. |
| Tillverkningsritning | Kommunicerar tjocklek, tolerans, ytbehandling, koppar, mekaniska noteringar och specialprocesser. | Anteckningar som strider mot Gerber-/borrdata eller generiska kopierade anteckningar som inte gäller för tavlan. |
| PCB-lageruppbyggnad | Definierar kopparvikter, dielektrisk konstruktion, färdig tjocklek och arkitektur med kontrollerad impedans. | Nominella dielektriska dimensioner utan angivande av om tillverkaren får optimera material. |
| Tabell över kontrollerad impedans | Länkar varje impedansmål till lager, spårgeometri, referensplan och tolerans. | Ange ett mål men inte identifiera relevanta nät eller geometri. |
| IPC-nätlista eller intelligent designdata | Stöder anslutningsjämförelse och minskar risken för att grafisk tvetydighet leder till ett elektriskt fel. | Netlist genererad från en annan designrevision. |
| Ytbehandling och selektiva ytbehandlingar | Bestämmer processväg och påverkar lödbarhet, planhet, kontaktslitage och monteringskompatibilitet. | Att utlysa ENIG globalt samtidigt som man förväntar sig hårda fingrar utan att definiera selektiva områden. |
| Särskilda mekaniska krav | Gör det möjligt för CAM att definiera försänkning, försänkning, fräsning med kontrollerat djup, kreneleringar, kantplätering eller presspassningsfunktioner. | Ger endast en ritningsform utan slutlig diameter, djup/återstående tjocklek och tolerans. |
Gerber är fortfarande vanligt förekommande, medan ODB++ och IPC-2581 kan bära mer strukturerad information när både konstruktör och tillverkare stöder dem. Oavsett format är revisionskontroll avgörande. Koppar-, borr-, ritnings-, stackup- och netlistdata bör alla beskriva samma revision.
Steg 2: CAM-datanormalisering och DFM-granskning
2.1 Datanormalisering: rekonstruktion av en tillförlitlig kortdefinition
Den första CAM-uppgiften är att göra data internt konsistenta. Enheter, koordinater, origo, lagerordning, spegeltillstånd, polaritet, bländardefinitioner, borrformat och profilgeometri kontrolleras innan någon produktionsredigering påbörjas. CAM-ingenjören identifierar också oanvända data, dubbletter av lager och funktioner som kan ha exporterats på olika sätt från olika CAD-system.
Det är här ett intelligent releasepaket sparar tid. Ju mindre tvetydighet CAM-ingenjören måste tolka, desto mindre risk finns det att ingenjörstid läggs på att skilja en avsiktlig funktion från en exportartefakt.
2.2 Kontroller av anslutning och lagerrelationer
CAM jämför konstruktionen över kopparlager, borrdata och, när sådan finns tillgänglig, kundens nätlista. Målet är inte bara att hitta uppenbara öppningar eller kortslutningar. Det är också att verifiera relationer mellan plattor och hål, via strukturer, plananslutning, antiplattor, termiska avlastningar och det avsedda förhållandet mellan koppar och mekaniska egenskaper.
2.3 Granskning av linjebredd, radavstånd och kopparvikt
Minsta ledarbredd och avstånd kan inte utvärderas oberoende av kopparns tjocklek och processväg. När koppar blir tyngre blir etsning svårare och lateral etsning har större effekt på den färdiga geometrin. CAM granskar därför minsta linje-/avstånd tillsammans med baskoppar, färdig koppar och huruvida funktionen är isolerad eller belägen i ett tätt kopparfält.
Konstruktörer bör undvika att behandla gränserna för tillverkningskapacitet för kretskort som ett universellt tal som gäller för varje kopparvikt och varje lager. En mer tillverkningsbar design använder den normala produktionskapaciteten för den valda konstruktionen och reserverar extrem geometri endast där kretstätheten gör det nödvändigt.
2.4 Ringformad ring, borrtolerans och hål-till-koppar-spel
Ett färdigpläterat hål har inte samma storlek som produktionsborren. Fabriken måste ta hänsyn till kopparavsättning i hålväggen, borrtolerans och processvariationer. CAM utvärderar därför plattans och ringformade geometrin efter att tillverkningsborren och registreringstoleranserna har tillämpats.
Samma princip gäller för avståndet mellan hål och ledare. En CAD-mätning gjord från det nominella färdiga hålet kanske inte representerar tillverkningsrisken. CAM kontrollerar produktionshålet, dess kompensation och den koppar som måste finnas kvar efter borrning, plätering och registrering. Detta är särskilt viktigt för täta flerskiktskonstruktioner, presspassningshål och konstruktioner nära fabrikens minsta ringformade kapacitet.
2.5 PTH, NPTH, spår och oregelbundna hål
Pläterade genomgående hål och icke-pläterade hål bör vara entydiga i konstruktionspaketet. CAM kan använda olika borrsteg, kompensationsregler eller processsekvenser för PTH- och NPTH-funktioner. Pläterade spår och oregelbundna pläterade öppningar kräver ytterligare granskning eftersom deras tillverkningsbarhet beror på geometri, verktygsåtkomst, pläteringsväg, ringformad ring och intilliggande koppar.
Specialfunktioner som krenelerade hål, kantplätering och pläterade halvhål måste identifieras explicit. De påverkar panellayout och profilering eftersom funktionen måste förbli mekaniskt stödd fram till rätt produktionssteg.
2.6 Tillverkningsbarhet av lödmasker
CAM utför lödmask-DFM-kontroller mot dyngeometri, dammbredd, registreringstolerans, viabehandling och monteringskrav. En lödmasköppning som ser acceptabel ut i CAD kan bli problematisk när två intilliggande öppningar sammanfogas, när en smal maskdamm inte kan hållas på ett tillförlitligt sätt eller när en via oavsiktligt exponeras i ett lödbart område.
Konstruktörer bör ange den avsedda viabehandlingen där det är relevant: öppen, tältförsedd, pluggad, hartsfylld och kapslad, eller annan kontrollerad struktur. CAM bör inte dra slutsatsen om hög tillförlitlighet viabehandling enbart utifrån huruvida en öppning råkar finnas i ett lödmasklager.
2.7 Översyn av förklaring och komponentmärkning
Silkscreen-text kontrolleras för läsbarhet och för kollision med exponerade dynor, testpunkter, guldfingrar och andra områden där bläck inte är tillåtet. CAM kan klippa bort icke-kritiska texter från dynorna enligt en överenskommen produktionsregel, men monteringskritisk märkning bör utformas med tillräckligt utrymme snarare än att vara beroende av automatisk klippning.
2.8 Kortkant, V-skärning och fräsavstånd
Komponenter, koppar, vior och pläterade funktioner nära kortkanten måste utvärderas mot den avsedda avpaneleringsmetoden. V-skärning, flikfräsning, stanshål och CNC-fräsning skapar olika mekaniska förhållanden. CAM måste också veta om en kortkant är avsedd att vara bar dielektrisk, pläterad, krenelerad eller en del av ett kontaktdonssystem.
2.9 Guldfingrar och blandade ytbehandlingar
Selektiva hårdguldfingrar är inte bara "ännu en ytbehandling på ett kretskort ". De kan kräva dedikerade pläteringsanslutningar och en specifik processsekvens innan dessa tillfälliga anslutningar tas bort under profileringen. När en design kombinerar guldfingrar med ENIG, OSP, immersionsstenn, immersionssilver eller HASL på resten av kortet måste CAM definiera de selektiva områdena och tillverkningsordningen korrekt.
Om produkten inte tillåter tillfälliga pläteringsanslutningar bör den begränsningen kommuniceras tidigt eftersom det kan ändra den rekommenderade processen. Detsamma gäller för avfasningskrav, fingerlängdstoleranser och eventuell geometri för "lång/kort finger".
2.10 Kopparbalans och restkoppar
CAM-ingenjörer tittar också på hur mycket koppar som finns kvar på varje lager och hur kopparn är fördelad över panelen. Ett användbart tekniskt mått är förhållandet mellan restkoppar:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Detta är viktigt eftersom laminering är en hartsflytande process. Mycket olika koppartätheter på intilliggande lager kan förändra hartsbehovet, den lokala dielektriska tjockleken och den mekaniska balansen. Tjocka kopparkort förstärker effekten. En design med stora kopparfria områden intill tung koppar kan kräva ändringar i stapling, kopparbalanseringsstrategier eller ytterligare processkontroller.
För kretskortskonstruktören är lärdomen enkel: kopparbalans är inte bara en estetisk fråga. Den påverkar tillverkningsbarhet, kontroll av kretskortstjocklek, risk för skevhet och, i vissa konstruktioner, dielektriskt beteende runt impedansstrukturer.
2.11 Kontrollerad impedans och högfrekventa material
Kontrollerad impedans måste ses över som ett staplingssystem snarare än ett spårbreddstal. CAM och processteknik beaktar dielektrisk tjocklek, koppartjocklek, färdig ledargeometri, referensplansförhållande och det faktiska materialsystemet. För RF- och mikrovågskonstruktioner med material som Rogers , Taconic, Arlon eller andra laminat med låg förlust kan materialspecifik bearbetning också påverka borrning, ytbehandling, laminering och dimensionsbeteende.
Den säkraste designfriskrivningen ger målimpedans, tolerans och elektrisk geometri, samtidigt som tillverkaren kan föreslå en kontrollerad uppbyggnad där så är lämpligt. Den slutliga produktionsgeometrin bör sedan bekräftas före tillverkning snarare än att anta att CAD:s nominella spårbredd kommer att förbli oförändrad.
Steg 3: CAM-kompensation, panelisering och produktionsdata
Efter att DFM-problemen är lösta konverterar CAM nominella designdata till tillverkningsdata. Dessa redigeringar är avsiktliga processkontroller, inte godtyckliga ändringar av kretsen.
3.1 Etsnings- och avbildningskompensation
Koppar avlägsnas både lateralt och vertikalt under etsningen. Beroende på kopparns vikt och process kan CAM-ingenjören kompensera ledaregenskaper så att de färdiga spår- och plattdimensionerna landar på målet efter avbildning, plätering och etsning. Kompensationsstrategin kan skilja sig mellan inre och yttre lager eftersom deras processvägar skiljer sig åt.
3.2 Borr- och pläteringskompensation
För PTH-funktioner väljs produktionsborren så att det färdiga hålet uppfyller kundens krav efter hålväggsmetallisering. NPTH-funktioner hanteras separat eftersom de inte är avsedda att få samma kopparkonstruktion. CAM grupperar också borrverktyg effektivt samtidigt som de skyddar speciella toleranser och kontrollerade passningsfunktioner.
3.3 Optimering av lödmask och förklaring
Produktionsöppningar justeras efter lödmaskprocessen och registreringsförmågan. CAM kontrollerar minimifördämningar, mask-till-platta-relationer, exponerad koppar och oavsiktliga öppningar. Text kan klippas bort från lödbara ytor enligt godkända regler, medan kritiska markeringar ska finnas kvar exakt där ritningen kräver dem.
3.4 Panelisering
Kundens individuella kretskort tillverkas normalt i en större arbetspanel. CAM väljer orientering, antal kretskort, avstånd, skenor, verktygshål, referenspunkter, kuponger, brytmetod och routingstrategi baserat på tillverkningseffektivitet och behov av nedströms montering. Panelisering kan påverka materialutnyttjande, pläteringsfördelning, kretskortsstyvhet, V-score-genomförbarhet och automatiserad hantering.
När kunden levererar en monteringsmatris bör CAM behålla monteringsavsikten och verifiera att matrisen också är kompatibel med tillverkningen. När fabriken tillverkar panelen bör monteringskraven fortfarande beaktas om korten ska gå direkt till ytmonteringsproduktion.
3.5 Kuponger, verktyg och funktioner som inte är produktrelaterade
Arbetspanelen kan innehålla impedanskuponger, registreringsmål, testkuponger, processkontrollfunktioner och verktyg. Dessa ligger utanför den färdiga kretsen men är en del av tillverkningskontrollen. Deras placering bör vara konstruerad så att de representerar de relevanta produktionsförhållandena utan att störa produkten eller avpaneleringen.
3.6 Vilken CAM inte bör ändras i tysthet
CAM bör inte använda tillverkningsmässig bekvämlighet som ett skäl för att ändra kundens elektriska design. Ändringar av färdig hålstorlek, kortkontur, impedansgeometri utanför en överenskommen kompensationsmodell, anslutningsmöjligheter, kopparavstånd som förändrar prestanda eller funktionella mekaniska egenskaper bör utlösa en teknisk fråga. Ett kontrollerat godkännandetest är en del av en pålitlig kretskortstillverkningsprocess.
Steg 4: Stackup Engineering och ERP/MI-processlansering
När CAM-data är tillverkningsbar måste fabriken definiera hur kortet faktiskt ska byggas. Det är här stackup-design , materialval och processrutt blir formella tillverkningsinstruktioner.
4.1 Den färdiga skivans tjocklek är ett staplingsresultat
Färdig tjocklek är inte bara summan av katalogkärnans och prepreg-värdena. Konstruktionen måste beakta kopparfördelning, hartsflöde, kopparuppbyggnad och tjockleksbidraget från beläggningar och ytbehandlingar där det är relevant. En användbar konceptuell modell är:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
För flerskiktskort beror den effektiva dielektriska tjockleken efter pressning på prepreg-systemet och det omgivande kopparmönstret. Detta är ytterligare en anledning till att förhållandet mellan restkoppar spelar roll vid uppgradering.
4.2 Skiktkonstruktion och specialmaterial
Standard FR-4, FR-4 med hög Tg, laminat med låg förlust, PTFE-baserade RF-material, metallkärnmaterial och styva flexibla konstruktioner delar inte ett universellt lamineringsrecept. CAM och processteknik måste matcha kundens prestandakrav med ett verifierat material och en processväg. Högfrekventa hybridkonstruktioner förtjänar särskild uppmärksamhet eftersom olika material kan ha olika flödes-, dimensions- och ytbehandlingsbeteenden.
4.3 ERP/MI-resenären omvandlar CAM-beslut till fabriksinstruktioner
Fabrikens ERP- eller MI-resenär bör definiera materialuppsättning, kopparkrav, avbildningsmetod, lamineringssekvens, borrprogram, pläteringsväg, krav på lödmask och teckenförklaring, ytfinish, instruktioner för fräsning/V-poäng, speciella mekaniska operationer, inspektionspunkter och elektriska testkrav.
Specialoperationer måste vara explicita. Till exempel bör ett spår eller en försänkning med kontrollerat djup ha relevant programidentifierare och önskad diameter/geometri plus djup eller återstående tjocklek och tolerans. En selektiv guldfingerprocess bör ange den erforderliga selektiva ytbehandlingen och fräsningssekvensen. En blind-/nedgrävd via-konstruktion bör definiera vilken lamineringscykel som skapar varje via-struktur.
Det är här i praktiken CAM-teknik blir tillverkningsreceptet. Om produktionsresenären är vag tvingas operatörer nedströms att tolka avsikten självständigt. En bra process eliminerar den tvetydigheten innan partiet släpps.
Steg 5: PCB-tillverkningsprocess steg för steg
Efter godkännande av CAM och frigivning av MI påbörjas den fysiska tillverkningen. Följande sekvens beskriver en vanlig tillverkningsprocess för subtraktiv flerskikts-PCB. Den exakta vägen varierar beroende på design.
Steg 1: Materialförberedelse och panelskärning
Kopparklädda kärnor, kopparfolie och prepreg väljs ut enligt den godkända uppställningen. Materialidentitet, kopparvikt, tjocklek och spårbarhet av partier verifieras innan paneler skärs till arbetsstorlek. Högfrekventa och speciallaminat kan kräva särskilda kontroller för lagring, hantering eller ytbehandling.
Steg 2: Avbildning av det inre lagret
Det inre CAM-skiktets konstverk överförs till fotoresist med hjälp av laserdirektavbildning eller annan godkänd avbildningsmetod. Registreringsmål inbyggda i CAM-data hjälper till att kontrollera skiktjusteringen. Målet är att skapa ett resistmönster som skyddar den koppar som är avsedd att finnas kvar efter etsningen.
Steg 3: Etsning av inre lager och avskalning av resistmaterial
Oskyddad koppar avlägsnas kemiskt, vilket skapar det inre ledarmönstret. Resisten skalas sedan av och panelen rengörs. Etsparametrarna styrs så att den färdiga ledargeometrin matchar det kompenserade CAM-målet snarare än bara de ursprungliga CAD-nominella dimensionerna.
Steg 4: AOI i det inre lagret
Automatiserad optisk inspektion jämför det etsade lagret med CAM-referensen. Öppningar, kortslutningar, hack, utskjutande delar och andra ledardefekter kan detekteras före laminering, när lagret fortfarande är åtkomligt. Denna kontrollpunkt förhindrar att en känd defekt i det inre lagret begravs permanent inuti ett flerskiktskort.
Steg 5: Bindningsbehandling, uppläggning och lagerregistrering
Inre kärnor förbereds för limning och staplas med prepreg och kopparfolie enligt den godkända sekvensen. Skiktorientering och ordning kontrolleras noggrant. För flerskiktskort är det vid layupen som den elektriska staplingen blir en fysisk struktur.
Steg 6: Laminering
Stapeln pressas under en kontrollerad värme- och tryckcykel. Prepreg-harts flyter, fyller utrymmena runt koppar och härdar för att binda lagren. Pressparametrarna måste matcha materialsystemet och konstruktionen. Koppardensitet, dielektrisk tjocklek och geometri för tung koppar påverkar alla hartsflyt och slutligt tjockleksbeteende.
Steg 7: Verifiering av registrering och borrning
Efter laminering kan registreringen verifieras med röntgen eller andra uppriktningsmetoder före mekanisk borrning. CNC-borrning skapar PTH-, komponent- och verktygshål enligt det kompenserade borrprogrammet. Laserborrning används för mikrovias i HDI-konstruktioner. Specialprogram kan användas för försänkningar, försänkningar och djupkontrollerade funktioner.
Steg 8: Avsmearning och förberedelse av hålväggen
Mekanisk borrning exponerar dielektrikum och kan lämna hartsfläckar på koppargränssnitten. Avsmejning och hålkonditionering förbereder hålväggen så att efterföljande metallisering kan skapa en tillförlitlig elektrisk anslutning till de inre kopparskikten.
Steg 9: Elektrolös koppar och hålmonterad metallisering
Ett tunt ledande kopparlager deponeras på den icke-ledande hålväggen, vilket skapar grogrund för senare elektrolytisk kopparkonstruktion. Detta steg omvandlar ett borrat hål till en struktur som kan elektriskt ansluta lagren efter plätering.
Steg 10: Avbildning av det yttre lagret
Det kompenserade yttre lagermönstret avbildas på panelen. Beroende på vald produktionsväg kan fabriken använda mönsterplätering eller en annan kvalificerad sekvens. CAM-polaritet och processval måste matcha den avsedda pläterings- och etsningsmetoden.
Steg 11: Kopparplätering och etsning av det yttre lagret
Koppar byggs där det behövs för att uppfylla kraven för ledare och hålväggar. Det temporära resist-/skyddsmetallsystemet bearbetas sedan så att oönskad baskoppar kan etsas bort. Resultatet är det färdiga ytterledarmönstret.
Steg 12: Yttre lager AOI
Den färdiga yttre kopparen inspekteras mot CAM-referensen. Fina linjekonstruktioner, täta BGA-utbrott och övergångar med tung koppar kräver särskilt stabil avbildning och etsning eftersom defekter vid denna punkt direkt påverkar den färdiga anslutningen.
Steg 13: Applicering av lödmask, exponering och härdning
En flytande fotoavbildbar lödmask appliceras, avbildas från CAM-lödmaskdata, framkallas och härdas. Masken skyddar koppar från oxidation och kontrollerar var lödning är tillåten under montering. CAM-registrering och öppningsdesign är viktiga runt finhöjda plattor, vior och tätt placerade komponentleder.
Steg 14: Förklaring / silkscreentryck
Referensbeteckningar, polaritetsmarkeringar, logotyper, datumkoder och andra godkända markeringar skrivs ut eller avbildas digitalt. Texten måste vara läsbar utan att kontaminera lödbara eller kontaktytor.
Steg 15: Ytbehandling
Exponerad koppar får den specificerade ytbehandlingen. Vanliga val inkluderar ENIG, ENEPIG, OSP, blyfri HASL, immersionssilver, immersionstenn och selektivt hårdguld. Rätt ytbehandling beror på monteringsprocess, komponentdelning, kontaktkrav, förvaringsförväntningar, RF-prestanda och kostnad.
Blandade ytbehandlingar behöver en definierad sekvens. Guldfingrar kan till exempel använda selektivt hårt guld medan resten av kortet får en annan lödbar yta. CAM och MI måste tydligt separera dessa områden.
Steg 16: Profilering, fräsning, V-ritsning och specialmekaniskt arbete
CNC-fräsning, V-skärning eller stansning separerar produktgeometrin från tillverkningspanelen. Spår, kantfunktioner, fasningar, kreneleringar och operationer med kontrollerat djup utförs enligt mekaniska data och processväg. Sekvensen är viktig när en funktion måste förbli stödd under plätering eller en annan tidigare operation.
Steg 17: Elektrisk testning och impedansverifiering
Elektrisk testning av kretskort verifierar kontinuitet och isolering mot godkänd nätlista eller testdata. Kontrollerad impedans mäts vid behov. Syftet är att bekräfta att den fysiska tillverkningsprocessen bevarade det elektriska nätverk som definieras av konstruktionen.
Steg 18: Dimensions-, visuell och slutlig kvalitetskontroll
Slutinspektion verifierar viktiga dimensioner, hål, profil, markeringar, lödmask, ytbehandling, utförande och andra kundspecifika krav. Ytterligare inspektion eller mikrosektionering kan användas för processvalidering, kvalificering eller krav på hög tillförlitlighet.
Steg 19: Rengöring, förpackning och utsläpp
Godkända kretskort rengörs, skyddas från hantering och miljöskador, märks för spårbarhet och förpackas enligt ytbehandling och kundens krav. Vid denna tidpunkt är tillverkningsprocessen för kretskort med bara kretskort slutförd.
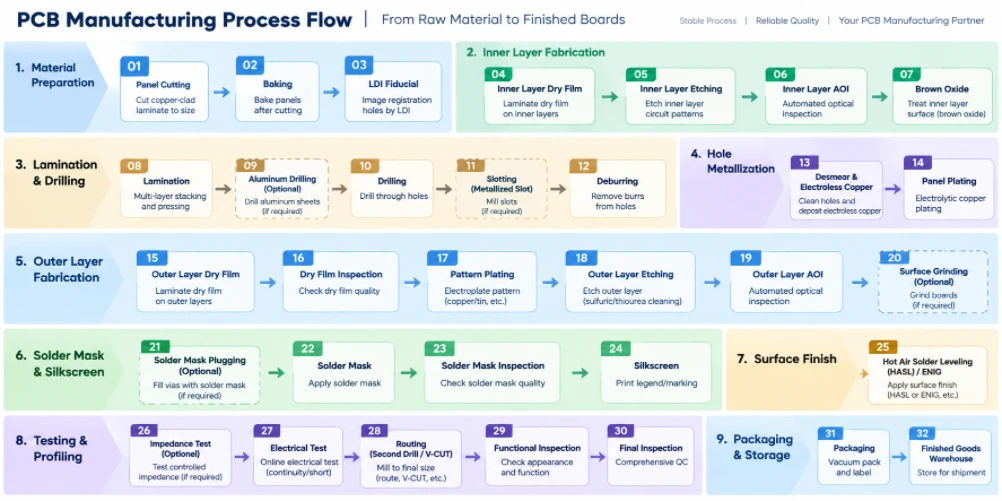
Figur 2. Flöde för tillverkningsprocess för kretskort
Speciella PCB-tillverkningsprocessgrenar
Grundflödet ovan är ett ramverk. Avancerade kort lägger till processloopar eller specialkontroller som måste lösas under CAM snarare än att upptäckas i verkstaden.
HDI och sekventiell laminering
Tillverkning av HDI-kretskort kan använda blinda mikrovias, nedgrävda vias, staplade eller förskjutna mikrovias och via-in-pad-strukturer. Dessa konstruktioner kan kräva upprepade cykler av skapande av underkort, laminering, laserborrning, metallisering och avbildning. CAM-ingenjören måste mappa varje via till rätt lamineringssteg och säkerställa att staplingen fysiskt kan produceras i avsedd sekvens. Highleaps tillverkningskapacitet för HDI-kretskort är avsedd för konstruktioner som kräver denna typ av kontrollerad sammankopplingsstruktur.
Tillverkning av tungkoppar-kretskort
Tillverkning av kretskort av tung koppar förändrar ledarens etsning, plätering, hartsfyllning och lamineringsbeteende. Stora skillnader i koppardensitet är svårare att pressa jämnt, och fina utrymmen blir svårare att bibehålla när koppartjockleken ökar. Konstruktörer bör därför diskutera aktuella krav, kopparvikt och minimigeometri tillsammans istället för att välja dem separat.
RF- och högfrekventa kretskortstillverkning
Tillverkning av högfrekventa kretskort använder ofta Rogers, Taconic, Arlon eller andra specialmaterial, ibland i hybriduppsättningar med FR-4. Materialspecifik borrning, ytbehandling och laminering måste beaktas, och impedansgeometrin bör slutföras mot den faktiska produktionsstacken. Av denna anledning bör CAM/DFM-granskning ske innan en tät RF-layout är helt fryst.
Tillverkning av styva, flexibla kretskort
Tillverkning av styva, flexibla kretskort (Rigid-Flex PCB) lägger till flexmaterial, täckskikt, selektiv bindning och mekaniska övergångszoner. CAM-ingenjören måste verifiera gränser mellan styva och flexabla delar, böjningsområden, koppargeometri, öppningar för täckskikt, krav på förstyvningselement och routingsekvens. Dessa funktioner förändrar både lagerdefinitionen och det mekaniska produktionsflödet.
Kontrollerat djup, försänkning och försänkning
Speciella djupkontrollerade egenskaper bör definieras genom färdig geometri, placering, tolerans och ett entydigt djupkrav. En ritning som endast visar en grafisk symbol räcker inte för tillförlitlig CNC-programmering. Där en kund anger återstående materialtjocklek istället för skärdjup, bör tillverkningsanteckningen uttryckligen ange att CAM och bearbetning använder samma referens.
Metalliserade spår, kreneleringar och kantplätering
Dessa funktioner kombinerar elektrisk plätering med slutlig mekanisk profilering. CAM måste avgöra när funktionen borras eller fräsas, hur den förblir fäst under pläteringen och hur den färdiga kanten exponeras. Deras placering kan också påverka panelering och brytbar design.
Vad kretskortsdesigners bör veta för att göra CAM-teknik snabbare och säkrare
Konstruktören behöver inte bli en CAM-operatör. Att förstå de tillverkningsbeslut som CAM måste fatta hjälper dock konstruktören att skapa data som når produktionen med färre tekniska frågor.
| Beslut om kretskortsdesign | Vad CAM-ingenjören måste utvärdera | Bättre design-/publiceringspraxis |
|---|---|---|
| Minsta spår och utrymme | Kopparvikt, etsbeteende, isolerade kontra täta egenskaper och fabriksprocessens kapacitet. | Använd normal processkapacitet där det är möjligt; reservera en minimal geometri för verkligt täta områden. |
| Via-dyna och ringformad ring | Produktionsborr, pläteringstillägg, borrtolerans och lagerregistrering. | Design med tillverkningsmarginal, särskilt på interna lager och hål med högt bildförhållande. |
| Avstånd mellan hål och koppar | Faktisk produktionsborrstorlek och positionstolerans, inte bara nominellt färdigt hål. | Mät spel med hjälp av realistiska tillverkningsantaganden och markera presspassning eller kritiska hål. |
| PTH och NPTH | Olika kompensation och processruttläggning. | Separera dem tydligt i borrdata och tillverkningsanteckningar. |
| Spår och oregelbundna hål | Pläterad/icke-pläterad status, verktygsgenomförbarhet, ringformad ring och processsekvens. | Måttsätt färdig spårbredd/längd och ange om det måste pläteras. |
| Lödmaskdammar och viabehandling | Registreringstolerans, tillverkningsbar dammbredd och om vias är öppna, tältade, pluggade eller fyllda. | Specificera funktionell via behandling direkt; förlita dig inte på oavsiktliga Gerber-öppningar. |
| Silkscreen över kuddar | Bläckuteslutning och automatisk klippning. | Håll monteringskritiska texter borta från exponerad koppar och lödbara plattor. |
| V-poäng / routing | Koppar-till-kant, komponentspelrum, korttjocklek, skårorientering och arraystabilitet. | Definiera den avsedda metoden för avpanelering och skydda spröda/tunga komponenter nära brottlinjer. |
| Guld fingrar | Selektiv ytbehandling, pläteringsanslutning, avfasning och processsekvens. | Definiera hårdguldsområde, fingergeometri och avfasning; kommunicera begränsningar för tillfälliga pläteringsanslutningar. |
| Kontrollerad impedans | Faktiskt dielektriskt system, färdig koppar, spårkompensation och referensplan. | Ange mål/tolerans och identifiera nät; möjliggör stackupsoptimering där det är möjligt. |
| Tung koppar | Etsfaktor, avstånd, hartsfyllning och kopparbalans. | Öka geometrimarginalen och undvik stora okontrollerade skillnader i koppardensitet. |
| Högfrekvent material | Materialtillgänglighet, tjocklek, borrning, bindning och dimensionsbeteende. | Lås endast den exakta materialfamiljen/specifikationen när det är elektriskt nödvändigt; tillåt annars godkända motsvarigheter enligt överenskommelse. |
| Kontrollerad djupbearbetning | Verktygsgeometri, referensyta, djup/återstående tjocklek och tolerans. | Tillhandahåll en fullständig måttsatt ritning och en enda, entydig djupdefinition. |
| Korttjocklek | Pressad dielektrikum, kopparkonstruktion, beläggningar och staplingstolerans. | Ange färdig tjocklek och tolerans; låt tillverkaren konstruera den detaljerade konstruktionen för att uppfylla detta. |
| Koppardistribution | Restkopparförhållande, hartsbehov, tjockleksbalans och risk för skevhet. | Använd balanserad koppar där kretsfunktionen tillåter och granska kombinationer av mycket låg kopparhalt/tung kopparhalt tidigt. |
Varför "design till nominell" kan skapa tillverkningsproblem
Ett CAD-system för kretskort representerar normalt sett en färdig avsikt. Fabriken måste tillverka mot det färdiga resultatet genom processer som lägger till och tar bort material. Hålplätering minskar en borrad diameter. Etsning tar bort koppar i sidled. Laminering ändrar den dielektriska tjockleken. Ytbehandlingar och lödmasker lägger till fysiska lager. CAM-kompensation finns för att överbrygga dessa effekter.
Den mest produktiva relationen mellan designer och CAM utgår därför från färdiga krav plus processmarginal . Designern bör tydligt definiera vad som måste vara sant i den färdiga kretskortet; CAM-ingenjören bör definiera de kompenserade produktionsdata som krävs för att uppnå detta.
Typiska CAM-tekniska frågor och varför de uppstår
Ingenjörsfrågor är inte nödvändigtvis bevis på en dålig design. De är den formella mekanismen för att förhindra att tvetydiga data blir till irreversibla produktionsbeslut. Vanliga orsaker inkluderar en avvikelse mellan ritning och Gerber-data, oklar PTH/NPTH-definition, färdig hålstorlek som strider mot plattstorleken, otillräckligt mellanrum mellan koppar och hål eller koppar och kant, ett impedansmål som inte matchar den medföljande staplingen, ett odefinierat pläterat spår, konflikter mellan ytfinish, blandade designrevisioner eller en mekanisk funktion som saknar information om djup/tolerans.
Designteam kan minska handläggningstiden genom att besvara EQ:er i samma enheter och koordinera referenser som används i tillverkningspaketet, och genom att returnera en konsoliderad godkänd revision snarare än en sekvens av orelaterade filpatchar.
CAM-utgångar som driver PCB-fabriken
Efter godkännande genererar CAM mer än "Gerber för produktion". En komplett tillverkningsdatauppsättning kan inkludera bildfiler för inre och yttre lager, kompenserade borrprogram, ruttprogram, V-poängdata, panelmatriser, lödmask- och förklaringsdata, AOI-referensdata, nätlistor för elektriska test, impedanskuponger, lagerregistreringsmål, verktygsfunktioner och processspecifika filer för specialoperationer.
ERP/MI-resenären kopplar dessa filer till en sekvens. Samma kretskortsdesign kan kräva en annan rutt beroende på om den använder standardgenomgående hål, blinda/nedgrävda vias, hartsfylld via-in-pad, selektiv guldplätering, kantplätering, kontrollerad djupfräsning eller specialmaterial. Det är därför CAM och processplanering hör hemma inom kretskortstillverkningsprocessen, inte utanför den.
Från färdigt kretskort till kretskortsmontering
Kretskortstillverkning producerar det bara kretskortet. Kretskortsmontering börjar efter att det bara kortet har klarat den slutliga inspektionen. När tillverkning och montering är samordnade kan CAM-beslut också stödja SMT-processens effektivitet genom att beakta panelskenor, kopplingar, verktygshål, komponentöverhäng och depanelisering.
En typisk kretskortsmonteringsprocess inkluderar inkommande inspektion, lödpastautskrift, SPI där så krävs, pick-and-place, reflow-lödning, AOI, röntgeninspektion för dolda fogar såsom BGA/QFN, hålmontering och våg-/selektiv/manuell lödning där så är tillämpligt, rengöring, programmering och funktionstestning. Ett nyckelfärdigt kretskortsmonteringsprogram kan också integrera komponentförsörjning och montering av slutprodukten.
Att hålla tillverknings- och monteringsteknik sammankopplade är särskilt användbart för via-in-pad, fine-pitch BGA, presspassningskontakter, selektiva ytbehandlingar, kantkontakter och paneldesigner som måste passera genom automatiserad SMT-utrustning.
Checklista för tillverkning av kretskort före lansering för kretskortsdesigners
- Bekräfta att varje tillverkningsfil tillhör samma designrevision.
- Ge en tydlig kontur på tavlan utan dubbletter eller motstridiga konturer.
- Identifiera PTH, NPTH, slots, microvias, blindvias och begravda vias entydigt.
- Ange färdiga hålstorlekar och toleranser för kritiska hål.
- Kontrollera ringringen med hjälp av realistisk borr och registreringsmån.
- Kontrollera avståndet mellan hål och koppar och koppar till kant, inte bara CAD DRC-standardvärden.
- Matcha minsta linje-/avstånd till vald kopparvikt och kortteknik.
- Definiera den färdiga skivans tjocklek och tolerans.
- Tillhandahåll en uppställning eller ge tillverkaren tillstånd att föreslå en.
- Identifiera nät, mål och toleranser med kontrollerad impedans.
- Tillstånd via behandling: öppen, tältförseglad, pluggad, hartsfylld/kapslad eller annan.
- Håll silkscreen-tryck borta från lödbara plattor och kontaktytor.
- Definiera ytfinish, inklusive selektiva områden med hårt guld eller blandade ytfinisher.
- Måttpläterade spår, kreneleringar, kantplätering och speciella kantfunktioner.
- Definiera försänkningar, försänkningar och fräsning med kontrollerat djup.
- Granska kopparbalansen på flerskikts- och tungkopparkonstruktioner.
- Definiera krav för V-score, routing, tabbar eller kundlevererade arrayer.
- Tillhandahåll nätlista/intelligent data där sådan finns tillgänglig för verifiering av anslutning.
- Ta bort föråldrade mekaniska lager, borrkartor och gamla revisionsanteckningar från utgåvan.
- Lös CAM-tekniska frågor innan produktionsdata släpps.
Hur kretskortstillverkningsprocessen förändras beroende på korttyp
| Styrelsens typ | Viktig processskillnad | CAM/designfokus |
|---|---|---|
| Dubbelsidig PCB | Ingen flerskiktsuppläggning av interna signalkärnor; hålmonterad metallisering förbinder de två kopparsidorna. | PTH/NPTH-definition, avbildning av det yttre lagret, plätering och profil. |
| Flerlags PCB | Lägger till avbildning/AOI på det inre lagret, layup, laminering och intern registreringskontroll. | Stapling, kopparbalans, ringformad ring och avstånd mellan hål och innerlager. |
| HDI PCB | Lägger till lasermikroviabildning och ofta sekventiella lamineringscykler. | Via-struktur genom lamineringscykel, via-in-pad-behandling, fina linjer/mellanrum och registrering. |
| Tungkoppar-kretskort | Kräver mer krävande etsning, plätering och kontroll av hartsflödet. | Linje/mellanrum kontra kopparvikt, koppardensitet och lamineringsfyllning. |
| RF/mikrovågskretskort | Använder lågförlust- eller hybridmaterialsystem med högre elektrisk känslighet. | Materialdefinition, kontrollerad impedans, kopparprofil och staplingskonsistens. |
| Rigid-flex PCB | Kombinerar styva och flexibla materialsystem med selektiv bindning och mekaniska övergångsområden. | Stel/flexibel gräns, täckskikt, böjningsområde, förstyvningar, fräsning och lamineringssekvens. |
Där kvalitet är inbyggd i kretskortstillverkning
Kvalitetssäkring av kretskort är inte en enda slutinspektion. Det är en kedja av förebyggande och verifiering. CAM DFM förhindrar att inkompatibel geometri kommer in i produktionen. Inre lager AOI förhindrar att defekta ledare begravs. Registreringskontroll skyddar lager-till-hål-justering. Pläteringskontroll skyddar hål-vägg-integriteten. Yttre AOI fångar ledardefekter före lödmask. Elektriskt test verifierar det färdiga nätverket. Slutlig dimensions- och visuell inspektion bekräftar att kortet också uppfyller sina mekaniska och utförandekrav.
Det är därför en tekniskt stark kretskortstillverkningsprocess är utformad kring kontrollpunkter. Varje inspektion bör upptäcka den typ av defekt som fortfarande kan korrigeras eller begränsas i det skedet istället för att förlita sig på den slutliga inspektören för att upptäcka allt efter att kostnaden för kortet redan har ackumulerats.
Hur Highleap närmar sig tillverkningsteknik för kretskort
Highleap Electronics stöder tillverkningstjänster för kretskort från prototyp till produktion, inklusive flerskikts-, HDI-, kontrollerad impedans-, tungkoppar-, högfrekventa och andra avancerade konstruktioner. Publicerad information om Highleaps kapacitet inkluderar styva kretskort upp till 60 lager och finjusterad HDI-kapacitet ner till 2/2 mil för kvalificerade konstruktioner; faktisk produktionsbarhet beror på kopparvikt, uppbyggnad, funktionsfördelning och DFM-granskning.
För ingenjörer som utvärderar en konstruktion är den mest användbara utgångspunkten inte bara en tabell över minimikapacitet. Skicka in det kompletta designpaketet så att CAM-teamet kan utvärdera designen som ett system: lagerkonstruktion, linje/avstånd, borrar, ringformade ringar, hål-till-koppar-spel, kortkant, lödmask, ytfinish, impedans, mekaniska egenskaper och panelisering.
För projekt som går bortom det obefintliga kretskortet kan Highleap överföra den frigjorda tillverkningsdatan till kretskortsmontering eller ett nyckelfärdigt kretskortsmonteringsprogram , vilket håller tillverkning, komponentförsörjning, montering och testkrav under ett enda tekniskt arbetsflöde.
Vanliga frågor om PCB-tillverkningsprocess
Hur tillverkas PCB:er?
Industriella kretskort tillverkas genom att konvertera kretskortsdesigndata till CAM-produktionsdata, förbereda kopparbeklädda material, avbilda och etsa ledarlager, laminera flerskiktsstrukturer, borra och metallisera hål, forma de yttre lagren, applicera lödmask och ytfinish, profilera kortet, elektriskt testa det och slutföra slutinspektion. Avancerade kort kan lägga till laserborrning, sekventiell laminering, via fyllning, selektiv plätering eller speciella mekaniska operationer.
Vad är CAM inom kretskortstillverkning?
CAM, eller datorstödd tillverkningsteknik, är det steg som omvandlar kundens kretskortsdesigndata till produktionsklara data. CAM-ingenjörer utför DFM-kontroller, normaliserar lager- och borrdata, tillämpar godkänd tillverkningskompensation, skapar paneler och verktyg, genererar maskinfiler och stöder ERP/MI-processvägen som används av fabriken.
Är CAM samma sak som PCB-design?
Nej. Kretskortsdesign definierar krets- och produktavsikt. CAM-teknik förbereder den designen för en specifik tillverkningsprocess. CAM bör bevara den funktionella designen samtidigt som man tar hänsyn till krav på avbildning, etsning, borrning, plätering, laminering, lödmask, profilering och testning.
Varför kan en design klara CAD DRC men misslyckas med PCB DFM?
CAD DRC kontrollerar de regler som konstruktören har konfigurerat. Fabriks-DFM kontrollerar konstruktionen mot faktiska tillverkningsförhållanden såsom kopparvikt, borrkompensation, registreringstolerans, lamineringsstruktur, lödmaskkapacitet, pläteringsväg, panelisering och specialprocesser. En CAD-regel kan därför vara elektriskt giltig men ofullständig ur ett tillverkningsperspektiv.
Varför ändrar en kretskortstillverkare spårbredd eller borrstorlek i CAM?
Tillverkare kan tillämpa kontrollerad kompensation så att den färdiga platta uppfyller de begärda måtten efter etsning och plätering. Till exempel kan konstverk på det yttre lagret kräva etskompensation, medan produktionsborren för ett pläterat hål kan skilja sig från det färdiga hålet eftersom koppar senare kommer att avsättas på hålväggen. Funktionella förändringar utanför överenskommen tillverkningskompensation bör bekräftas med kunden.
Vilka filer ska jag skicka för kretskortstillverkning?
Ett robust utgåvepaket innehåller normalt koppar-, lödmask- och förklaringsdata; NC-borrfiler; kortkontur; tillverkningsritning; lageruppsättning; färdig tjocklek; kopparkrav; ytfinish; krav på kontrollerad impedans; speciella mekaniska anteckningar; och en nätlista eller intelligent datauppsättning där sådan finns. Alla filer ska representera samma revision.
Vad orsakar de flesta frågorna om CAM-teknik?
Vanliga orsaker inkluderar motstridiga revisioner, oklar PTH/NPTH-status, otillräckligt mellanrum mellan ringar eller hål och koppar, odefinierade spår eller kontrollerade djupegenskaper, konflikter kring ytfinish, oklara krav på stapling/impedans, koppar för nära den frästa kanten och tillverkningsanteckningar som inte stämmer överens med faktiska konstruktionsdata.
Tillhör kretskortsmontering en del av kretskortstillverkningsprocessen?
I strikta termer producerar kretskortstillverkning det bara kortet och kretskortsmonteringen monterar komponenter på det. I ett nyckelfärdigt arbetsflöde för elektroniktillverkning är de på varandra följande delar av en produktionskedja. Att koordinera dem tidigt hjälper till att optimera panelisering, referensmaterial, viabehandling, ytfinish och depanelisering för ytmontering och hålmontering.
Skicka designen innan fabriken bygger brädan
Den snabbaste tillverkningsprocessen för kretskort är inte den med färst antal produktionssteg. Det är den som eliminerar osäkerheten innan produktionen startar. Skicka dina kretskortsdata, uppbyggnad, borrkrav och tillverkningsanteckningar till Highleap för CAM/DFM-granskning. Vårt ingenjörsteam kan identifiera tillverkningsproblem, bekräfta processvägen och ansluta tillverkning av bara kretskort direkt till kretskortsmontering vid behov.

Rekommenderade inlägg
Vad är ett kallfoglod och hur kan du förhindra det?
[pac_divi_table_of_contents title="Om den här artikeln"...
Avmystifiera BGA-lödning: tips och bästa praxis
[pac_divi_table_of_contents title="Om den här artikeln"...

Välja rätt PTFE-material för din PCB
[pac_divi_table_of_contents title="Om den här artikeln"...

20 analoga kretsingenjörer bör behärska
[pac_divi_table_of_contents title="Om den här artikeln"...
Hur man får en offert för PCB
Låt oss köra DFM/DFA-analys åt dig och återkomma med en rapport.
Du kan ladda upp dina filer säkert via vår webbplats.
Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom PCB-tillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive PCB-design, PCBA (Printed Circuit Board Assembly) och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototyper, designverifiering, komponentförsörjning eller massproduktion, tillhandahåller vi komplett support för att säkerställa ditt projekts framgång. För PCBA-tjänster, vänligen tillhandahåll din BOM (Bill of Materials) och eventuella specifika monteringsinstruktioner. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkning och montering, vilket säkerställer en smidig produktionsprocess.