
Guide till tillverkning och kostnad för 8-lagers styv-flexibel kretskort
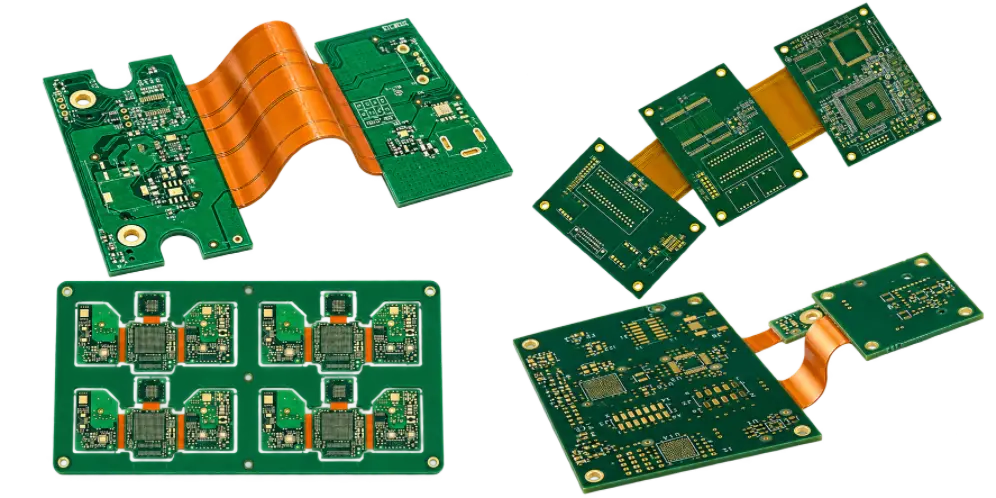
För hårdvaruingenjörer och kretskortsköpare innebär det att specificera en åttalagers rigid-flexibel krets mer än att välja åtta kopparlager. Lagerfördelningen mellan rigida och flexibla områden, dielektrisk konstruktion, koppartyp, böjgeometri, viaplacering, täckskiktsöppningar och förstyvningar påverkar alla tillverkningsbarheten. Dessa beslut påverkar också offertnoggrannhet, produktionsledtid och långsiktig mekanisk tillförlitlighet.
Highleap Electronics stöder tillverkning och montering av kretskort som kräver teknisk granskning, flerskiktskonstruktionsplanering och produktionskoordinering. Den här guiden fokuserar på de beslut som är viktiga vid upphandling av ett 8-lagers rigid-flex-kretskort: definiera uppbyggnaden, kontrollera flexzonerna, granska tillverkningskrav, utvärdera kostnadsdrivare och förbereda en komplett offertförfrågan.
Innehållsförteckning
Har du ett projekt med ett 8-lagers rigid-flex-kretskort?
Skicka in din uppställning, tillverkningsdata, böjningskrav och orderkvantitet för offertgranskning.
Vad definierar ett 8-lagers rigid-flex-kretskort?
Ett åttalagers rigid-flex PCB integrerar rigida och flexibla kretsområden i en sammankopplad konstruktion. De rigida sektionerna ger mekaniskt stöd för komponenter och tät routing, medan de flexibla sektionerna förbinder dessa områden inom det tillgängliga produkthöljet. Den resulterande strukturen kan förenkla sammankopplingar, men den måste utformas kring applikationens elektriska och mekaniska krav.
Termen 8-lagers rigid-flex PCB betyder inte nödvändigtvis att alla åtta kopparlager fortsätter genom varje del av kortet. En design kan ha åtta kopparlager i sina styva sektioner medan färre lager används i de flexibla områdena. Andra designer kan kräva en mer komplex regional lageranordning. Den faktiska konstruktionen måste definieras av staplings- och tillverkningsritningen.
Denna distinktion är viktig vid offerttagning. Om offertförfrågan endast specificerar en åttalagersplatta utan att visa lagerfördelningen per zon, kan olika tillverkare tolka konstruktionen olika. Deras priser, föreslagna material och tillverkningsantaganden kan därför vara ojämförliga.
När är en åttalagers rigid-flexibel konstruktion lämplig?
En åttalagers rigid-flexibel design är värd att utvärdera när en produkt kräver tät kabeldragning över flera styva sektioner men har begränsat utrymme för konventionella kablar eller kort-till-kort-kontakter. Typiska tillämpningar inkluderar:
- Medicinsk elektronik: Kompakta instrument och övervakningsutrustning som ansluter flera kretssektioner inom ett begränsat hölje.
- Flyg- och försvarselektronik: Monteringar där paketeringsbegränsningar, sammankopplingsintegritet och specificerade miljökrav påverkar kretskonstruktionen.
- Industriella kontroller: Kompakta styrmoduler som behöver sammankopplade komponentområden utan separata kabelaggregat.
- Bärbar och bärbar elektronik: Enheter där vikt geometri, kompakt kapsling och reducerad sammankopplingshårdvara är viktiga.
- Elektroniska moduler med hög densitet: Monteringar som kräver flerskiktsfräsning i styva utrymmen och flexibla anslutningar mellan funktionella sektioner.
Rigid-flex är inte automatiskt den billigaste lösningen. Om en konventionell styv kretskorts- och kabelmontering uppfyller kraven på förpackning och tillförlitlighet kan det alternativet vara mer ekonomiskt. Beslutet bör jämföra hela sammankopplingssystemet, inklusive tillverkning av kretskort, kontakter, kablar, monteringsarbete och mekaniska begränsningar.
Där styva sektioner inte krävs kan ett 8-lagers flexibelt kretskort vara en annan konstruktion att utvärdera.
Konstruktionen bör därför väljas utifrån den faktiska tillämpningen snarare än enbart antalet lager. Highleaps tillverknings- och produktkrav för styva flexibla kretskort ger relevant servicekontext för att utvärdera ett styvflexibelt projekt.
8-lagers styv-flexibel PCB-stapling och lagerfördelning
Stackupen definierar hur kopparskikten är arrangerade, vilka dielektriska material som separerar dem och hur de styva och flexibla områdena är integrerade. Den påverkar kontrollerad impedans, total tjocklek, kopparbalans, mekanisk flexibilitet och tillverkningssekvensen.
Innan en offert begärs bör ingenjörer skilja det totala antalet kopparlager från lagerkonfigurationen i varje fysisk zon . De styva sektionerna kan innehålla hela flerlagerstacken, medan de flexibla områdena endast kan använda de lager som krävs för deras elektriska funktion. Den godkända konstruktionen måste visa hur signaler och referensplan ansluts mellan dessa områden.
Vad stapelteckningen behöver definiera
- Antal lager i stel sektion: Identifiera de kopparskikt som används för komponentanslutningar, signalvägledning, kraftfördelning och referensplan.
- Antal lager för flexibel sektion: Ange vilka signal- och referenslager som fortsätter genom varje flexregion.
- Dielektrisk konstruktion: Definiera kärnan, prepreg-elementet och det flexibla dielektriska arrangemanget i enlighet med den föreslagna konstruktionen.
- Färdig tjocklek: Ange den erforderliga tjockleken för de styva sektionerna och de flexibla områdena separat där de skiljer sig åt.
- Via struktur: Identifiera genomgångsvias, blinda eller nedgrävda vias och mikrovias, inklusive deras avsedda lageranslutningar.
- Impedanskrav: Identifiera nät med kontrollerad impedans, målvärden och toleranser, inklusive kritiska övergångar mellan styva och flexibla områden.
- Regionala gränser: Visa var den styva konstruktionen slutar, var den flexibla konstruktionen börjar och hur lagren avslutas vid övergångar.
Kärntjocklek, val av prepreg, dielektriskt avstånd och kopparfördelning måste samverka för att uppfylla de elektriska kraven. En föreslagen uppställning bör kontrolleras med avseende på tillverkningsbarhet och signalintegritet innan den släpps för produktion.
För flerskiktskonstruktioner påverkar lagertjocklek och dielektriskt val även routingsgeometri och impedans. Dessa variabler bör lösas under konstruktionen av åttaskikts-PCB-stapling snarare än att lämnas som antaganden under offertförfrågan.
Via strukturer och mellanlagerförbindelser
Valet av via påverkar både den elektriska dragningen och tillverkningsvägen. Genomgående vias förbinder lager över hela kortets tjocklek, medan blinda och nedgrävda vias förbinder utvalda lager utan att passera genom hela kortet. Laserborrade mikrovias kan övervägas där dragningstätheten och den valda uppbyggnadsstrukturen motiverar det.
Inte alla åttalagers rigid-flex-konstruktioner behöver HDI-bearbetning. En konventionell genomgående via-struktur kan vara tillräcklig för vissa layouter, medan täta sammankopplingar kan kräva ytterligare borrning, plätering, registrering och laminering. Anbudsförfrågan bör identifiera de erforderliga via-typerna och lageranslutningarna snarare än att bara ange att kortet har åtta lager.
När blinda eller nedgrävda vias ingår i konstruktionen måste tillverkaren utvärdera via-strukturen tillsammans med staplings- och lamineringssekvensen. Tillverknings- och prissättningsövervägandena för ett åttalagers-kretskort med blinda och nedgrävda vias illustrerar varför via-komplexitet måste specificeras separat från antalet kopparlager.
KOSTNAD OCH OFFERT FÖR 8-LAGERS KRONTAK
Få en korrekt offert för ditt 8-lagers kretskort
Stel, flexibel eller styv-flexibel – din slutliga kostnad
beror på material, designkomplexitet,
specialprocesser och orderkvantitet.
Skicka dina tillverkningsfiler till Highleap för
en projektspecifik offert.
Skicka in dina PCB-filer för en offert →
Pris och leveranstid är bekräftade
efter teknisk granskning.
Materialval för styva och flexibla områden
Stela-flexibla konstruktioner kombinerar vanligtvis stela PCB-laminatsystem med flexibla dielektriska material som polyimid. Beroende på designen kan uppbyggnaden även inkludera självhäftande system, självhäftande flexibla kopparbeklädda laminat, täckskikt och lokala förstyvningsmedel.
Materialen måste väljas som ett koordinerat system. Att välja ett styvt laminat baserat enbart på dess pris eller ett flexibelt material baserat enbart på dess nominella tjocklek kan förbise bindningskompatibilitet, dielektrisk prestanda, böjningsbeteende eller begränsningarna i den avsedda tillverkningsprocessen.
Krav för styvt laminat
De styva sektionerna stöder komponenter, kontakter och tät kretsdragning. Materialvalet bör återspegla produktens elektriska prestanda, termiska krav, färdig tjocklek och tillförlitlighetsmål. Kopparfördelningen och de dielektriska egenskaperna måste också stödja eventuella specificerade impedanskrav.
För elektriskt krävande konstruktioner bör stackup-granskningen ta hänsyn till spårgeometri, referensplanskontinuitet och de dielektriska egenskaperna hos de valda materialen. Om ett föreslaget materialbyte ändrar elektrisk eller mekanisk prestanda bör det godkännas av konstruktionsägaren före produktion.
Flexibla substrat, täckskikt och limsystem
- Flexibelt underlag: Utvärdera dielektrisk tjocklek, koppartyp och kompatibilitet med de avsedda statiska eller dynamiska böjningskraven.
- Kopparkonstruktion: Välj ett kopparsystem som är lämpligt för den erforderliga dragningen och böjningsbeteendet. Valet bör jämföras med de faktiska böjningsförhållandena.
- Täckskikt: Definiera isoleringstäckning och de öppningar som behövs för exponerade plattor, kontakter eller andra ledande egenskaper.
- Bindningsmaterial: Bekräfta kompatibiliteten mellan de styva och flexibla materialen och den angivna lamineringssekvensen.
- Förstyvningar: Specificera lokal förstärkning där komponentmontering, kontaktinsättning eller monteringshantering kräver ytterligare stöd.
Förstyvningar bör behandlas som funktionella mekaniska egenskaper, inte bara tillägg till materiallistan. Deras tjocklek, kontur och position kan påverka lokal styvhet, komponentstöd och den användbara flexarean. En tydlig ritning över förstyvningarna hjälper tillverkaren att förstå var förstärkning krävs och var böjning måste vara möjlig.
För konstruktioner som behöver förstärkning runt kontakter eller komponentmonteringsområden bör kretskortsförstyvningens konstruktion och placering utvärderas tillsammans med flexzonens geometri och kraven på den färdiga tjockleken.
Böjzonsdesign och mekanisk tillförlitlighet
Det flexibla området är ofta en av de mest kritiska delarna av en styv-flexibel konstruktion. Kopparlager, dielektrisk tjocklek, böjningsradie, övergångsgeometri och lokal förstärkning påverkar alla mekanisk belastning. En krets som kan tillverkas är inte nödvändigtvis lämplig för upprepad dynamisk böjning.
Innan tillverkning, identifiera om varje flexområde är avsett för en engångsinstallationsböjning, tillfällig rörelse eller kontinuerlig dynamisk böjning. Dessa tillämpningar ställer olika design- och kvalificeringskrav.
Statisk böjning kontra dynamisk böjning
Statisk flex: Kretsen böjs under montering eller installation och förväntas förbli i position under normal drift. Konstruktionen behöver fortfarande en lämplig böjningsradie och kontrollerade materialövergångar, men den kräver inte nödvändigtvis samma utmattningsprestanda som en kontinuerligt rörlig flexkrets.
Dynamisk flexibilitet: Det flexibla området böjs upprepade gånger under produktens drift. Kopparkonstruktion, dielektrisk tjocklek, lagerarrangemang, böjningsradie och placeringen av vias eller andra spänningskoncentrerande egenskaper blir särskilt viktiga. Prestandan vid upprepad flexibilitet bör utvärderas mot förväntad rörelse och livslängdskrav.
För ett flexibelt område med flera lager kan tillägg av kopparlager öka tjockleken och den mekaniska styvheten. Ett åttalagers rigid-flex-kretskort bör därför inte antas klara av hård eller upprepad böjning bara för att substratet innehåller flexibelt material.
Layoutbeslut som minskar mekanisk risk
- Kontrollböjningsradie: Definiera minsta radie baserat på den faktiska staplingen, kopparkonstruktionen och avsett flexbeteende.
- Granska kopparfördelningen: Undvik onödiga koppardetaljer som ökar lokal styvhet eller skapar abrupta förändringar i mekaniskt beteende.
- Hantera vias och övergångar: Undvik att placera kritiska vias eller abrupta strukturella övergångar i aktiva böjningsområden om inte design- och tillverkningsprocessen uttryckligen stöder dem.
- Definiera öppningar för täckskikt: Säkerställ att exponerade dynor och isoleringsgränser överensstämmer med tillverkningsdata och mekaniska krav.
- Placera förstyvningarna noggrant: Förstärk komponent- eller kontaktytor utan att förlänga förstyvningen till områden avsedda att böjas.
- Specificera förväntningar för flexcykeln: För dynamiska tillämpningar, ange förväntad rörelse, böjningsgeometri och erforderliga livscykelkriterier för teknisk granskning.
Detta är designöverväganden snarare än universella dimensionsregler. Den acceptabla böjningsradien och placeringen av funktioner beror på den faktiska uppbyggnaden och tillämpningen. De bör bekräftas med tillverkaren snarare än att väljas utifrån en generisk tumregel.
Övergångsdesign från styv till flexibel
Övergången mellan en styv sektion och en flexibel sektion kräver särskild uppmärksamhet eftersom materialets struktur, tjocklek och mekaniska beteende förändras vid denna punkt. Övergången bör definieras tydligt i tillverkningsdata, inklusive gränser för styva sektioner, täckskiktskonfiguration, lageravslutning och förstyvningskanter där så är tillämpligt.
Oklar övergångsgeometri kan leda till olika tolkningar under teknisk granskning. Det kan också påverka panelering, registrering och inspektionsplanering. Att identifiera övergångsområden tidigt hjälper tillverkaren att bedöma den föreslagna konstruktionen innan produktionen är planerad.
Där flexsektionen kräver laserborrade funktioner eller ett noggrant kontrollerat via-arrangemang, bör borrstrategi och materialbeteende ses över tillsammans. Processkraven för laserborrning vid tillverkning av flexibla kretskort är relevanta när den föreslagna designen använder laserformade sammankopplingar eller kräver speciella borrkontroller.
Tillverkningsprocess och kvalitetskontroll för 8-lagers styv-flexibelt kretskort
Rigid-flex-tillverkning kombinerar tillverkning av flerskiktade kretskort med flexibel kretsbearbetning. Den exakta vägen beror på uppbyggnad, materialsystem, regional lagerkonfiguration, viastruktur och erforderliga toleranser. Inte alla åttaskiktade RIGID-FLEX-kort använder samma sekvens, så tillverkningsplanen bör fastställas utifrån den godkända designen snarare än antas utifrån lagerantalet.
Teknisk granskning och CAM-förberedelse
Före produktion granskar tillverkaren Gerber- eller ODB++-data, borrfiler, uppbyggnad, tillverkningsritningar och mekanisk information. Granskningen bör identifiera de styva och flexibla områdena, lagerövergångar, täckskiktsöppningar, förstyvningselement, minimifunktioner och specialprocesskrav.
Eventuella avvikelser mellan konstruktionsfilerna och tillverkningsanteckningarna bör lösas innan tillverkningsdata släpps. Detta är också steget för att bekräfta materialtillgänglighet, krav på kontrollerad impedans, inspektionsomfattning och huruvida den begärda konstruktionen faller inom fabrikens kvalificerade kapacitet.
Skiktavbildning, borrning och sammankoppling
Beroende på den godkända konstruktionen kan tillverkningen innefatta avbildning och etsning av det inre skiktet, flerskiktslaminering, mekanisk borrning, laserborrning, hålväggsberedning, plätering och mönsterbildning av det yttre skiktet. Konstruktioner som använder blinda eller nedgrävda vias eller mikrovias kan kräva ytterligare operationer och registreringskontroller.
Via-strukturen bör utvärderas tillsammans med uppbyggnaden. En konventionell genomgående via-konstruktion och en design med flera blinda eller nedgrävda via-nivåer kan kräva olika processvägar, även när båda beskrivs som åttalagers styva-flexibla kretskort.
Laminering, täckskikt och integration av förstyvningsmaterial
De styva och flexibla materialen måste integreras enligt den godkända konstruktionen. Lamineringsförhållanden, materialkompatibilitet, registrering och regionala tjocklekskrav påverkar den resulterande skivstrukturen.
Flexibla områden kan kräva applicering av täckskikt och definierade öppningar, medan komponent- eller kontaktområden kan behöva förstyvningar. Deras placering och dimensioner bör specificeras tydligt eftersom de påverkar både den mekaniska strukturen och den efterföljande monteringshanteringen.
Ytbehandling, profilering och elektrisk provning
Den valda ytfinishen bör matcha komponentgränssnitten och monteringskraven. Beroende på designen kan tillverkningsprocessen även innefatta fräsning, specialiserad kantbearbetning, elektrisk provning och dimensionskontroll.
Testkrav bör överenskommas före offert. Elektrisk kontinuitets- och isoleringstestning är vanliga tillverkningskrav, medan verifiering av kontrollerad impedans, mikrosektionsanalys, flexibilitetstester eller särskild dokumentation kan kräva ytterligare planering beroende på inköpsspecifikationen.
Kvalitetskontroller för Rigid-Flex-produktion
- Lagerregistrering: Verifiera uppriktningen av kopparlager och regionala egenskaper mot tillämpliga toleranser.
- Sammankopplingsintegritet: Bekräfta att specificerade vias och pläterade sammankopplingar uppfyller de överenskomna kraven.
- Tjocklek och mått: Kontrollera den styva sektionens tjocklek, det flexibla områdets tjocklek och kritiska mekaniska dimensioner.
- Placering av täckskikt och förstyvning: Verifiera öppningar, limningsområden och förstärkningsplatser mot tillverkningsritningen.
- Elektrisk prestanda: Utför erforderliga kontinuitets-, isolerings- och specificerade impedanskontroller.
- Särskilda acceptanskriterier: Dokumentera alla överenskomna flexcykeltester, krav på mikrosektioner eller ytterligare inspektionsförfaranden.
Där applikationen har definierade krav på flexibilitet eller acceptans, bör dessa krav dokumenteras i offertförfrågan snarare än att lämnas åt tillverkaren att dra slutsatser. För flexibla och styvflexibla kort kan IPC-6013-kraven för flexibla och styvflexibla tryckta kort vara relevanta för den överenskomna kvalificerings- och acceptansomfattningen. Tillämpliga revisions-, klass- och kundspecifika krav bör bekräftas för det faktiska projektet.
Vad påverkar kostnaden och ledtiden för 8-lagers rigid-flex-kretskort?
Kostnaden för ett åttalagers rigid-flex-kretskort bestäms av dess fullständiga tillverkningsspecifikation. En jämförelse baserad enbart på färdig kortstorlek eller antal kopparlager kan vara missvisande eftersom två kort med liknande konturer kan ha mycket olika materialsystem, beroende på strukturer och krav på flexibla områden.
- Stackup-komplexitet: Olika lagerkonfigurationer mellan styva och flexibla regioner påverkar materialberedning, laminering och registrering.
- Materialval: Stelt laminat, flexibelt kopparbeklätt material, täckskikt och bindningssystem påverkar materialkostnad och tillgänglighet.
- Kortdimensioner och panelanvändning: Konturform, flexsvansar, verktygsmarginaler och kapslingseffektivitet påverkar antalet användbara kort per produktionspanel.
- Borrning och viastruktur: Små hål, täta borrmönster, blinda eller nedgrävda vias och mikrovias kan kräva ytterligare bearbetning.
- Fina krav: Snäva toleranser för spår/utrymme och registrering kan öka processens svårigheter.
- Ytbehandling och specialprocesser: Selektivt hårt guld, kantplätering, bakborrning, hartsfyllning och andra icke-standardiserade krav kan utöka operationerna.
- Inspektion och dokumentation: Särskilda elektriska tester, rapporter, spårbarhet och tillförlitlighetskvalifikationer kan påverka offertens omfattning.
- Order kvantitet: Kostnader för teknisk förberedelse, verktyg och installation är fördelade över olika kvantiteter, vilket påverkar enhetspriset.
- Mål för ledtid: Materialtillgänglighet, tekniskt godkännande, lamineringssekvens och produktionsbelastning påverkar schemat.
För en korrekt kostnadsjämförelse, begär offerter för flera kvantiteter med samma revision, uppbyggnad, ytfinish, testkrav och leveransvillkor. Jämför inte en standard styv-flexibel konstruktion med en HDI styv-flexibel design som kräver ytterligare via-bearbetning om inte dessa skillnader återspeglas i offerten.
Varför den lägsta initiala offerten kanske inte är den lägsta projektkostnaden
En preliminär offert kan baseras på ofullständig information. Om tillverkningsritningen senare visar en speciell ytbehandling, en extra förstyvning, ett annat flexskiktsarrangemang eller ett specificerat tillförlitlighetstest, kan leverantören behöva revidera offerten och tidsplanen.
Köpare bör bekräfta om priset är budget- eller tekniskt granskat, vilka processer som ingår och om verktyg, testning, förpackning och frakt är separata kostnader. En användbar jämförelse utvärderar den offererade omfattningen och leverantörens förmåga att uppfylla den överenskomna specifikationen, inte bara det övergripande enhetspriset.
Ledtiden bör också definieras tydligt. Fråga när tillverkningsklockan startar och om den är beroende av fullständig datainlämning, tekniskt godkännande, materialbekräftelse eller frigivning av inköpsorder. Dessa villkor är särskilt viktiga när en design kräver icke-standardiserade material eller en komplex styv-flexibel konstruktion.
DFM-granskning och offertkrav för ett 8-lagers styvt-flexibelt kretskort
Ett komplett offertförfråganspaket hjälper tillverkare att utvärdera den faktiska konstruktionen och minskar risken för motstridiga antaganden mellan leverantörer. Innan du begär offerter, förbered följande information.
- Tillverkningsfiler: Ange korrekt Gerber- eller ODB++-revision och motsvarande NC-borrdata.
- Staplingsritning: Identifiera åttalagerskonfigurationen, materialtyper, kopparvikter, dielektrisk konstruktion och tjocklekskrav.
- Stela och flexibla zoner: Definiera tydligt gränser för stela sektioner, flexibla regioner, lagerfördelning och övergångsgeometri.
- Böjningsspecifikationer: Ange om flexen är statisk eller dynamisk, den erforderliga böjningsradien och eventuella förväntade livslängdskriterier.
- Mekaniska detaljer: Inkludera kortets kontur, kritiska mått, öppningar för täckskikt, placering av förstyvningselement och krav på kontaktdon.
- Elektriska krav: Specificera nät med kontrollerad impedans, målvärden, toleranser och erforderlig elektrisk verifiering.
- Via- och borrningsdetaljer: Identifiera genomgångsvias, blinda eller nedgrävda vias, mikrovias, storlekar på färdiga hål och eventuella krav på fyllning eller täckning.
- Ytbehandling och specialprocesser: Definiera önskad ytbehandling, selektiv plätering, kantbearbetning och eventuella tillverkningssteg som inte är standardiserade.
- Kvalitetskrav: Ange tillämpliga acceptanskriterier, inspektionsomfattning, testrapporter och spårbarhetskrav.
- Kommersiella krav: Ange kvantiteter, målleveransdatum, destination och eventuella godkända materialalternativ.
Lös tillverkningsfrågor innan produktionssläpp
Innan offerten godkänns, bekräfta att tillverkaren har granskat uppbyggnaden, övergångarna från styv till flexibel, böjningsförhållanden, material och specialprocesser. Be om förtydligande där en designfunktion är nära en processgräns eller där tillverkningsritningen lämnar konstruktionen öppen för tolkning.
En design-för-tillverkningsgranskning kan identifiera konflikter som rör spelrum, borrning, lagerregistrering, öppningar i täckskikt och mekaniska gränser innan dessa problem påverkar produktionen. Highleaps PCB DFM-granskning är en relevant utgångspunkt för att diskutera frågor om tillverkningsbarhet innan ordern släpps.
Alla föreslagna material- eller geometriändringar bör godkännas av konstruktionsinnehavaren när de kan påverka elektrisk prestanda, mekanisk passform eller tillförlitlighet. Offerten bör dokumentera olösta frågor och skilja mellan inkluderade processer och eventuella extra kostnader.
Inkludera monteringskrav när du köper en komplett PCBA
När projektet kräver komponentanskaffning och montering av kretskort, tillhandahålla stycklista, placeringsdata, monteringsritningar och testkrav så att hela tillverkningsomfattningen kan utvärderas. En offert för tillverkning av bara kretskort inkluderar inte automatiskt komponenter, ytmontering, hålmontering eller funktionstestning.
För projekt som kräver både tillverkning av kretskort och montering av komponenter kan kretskortsmonteringstjänster för elektroniska produkter utvärderas tillsammans med kraven för styva flexibla kretskort. Anbudsförfrågan bör tydliggöra om den begärda leveransomfattningen är rena kretskort, monterade kretskort eller ett bredare nyckelfärdigt arrangemang.
Begär en offert för tillverkning av 8-lagers styv-flexibelt kretskort
Highleap Electronics stöder tillverkning och montering av kretskort som kräver teknisk granskning, flerskiktskonstruktionsplanering och tillverkningskoordinering. För ett åttaskiktat rigid-flex-kretskort bör offerten baseras på det faktiska rigida och flexibla lagerarrangemanget, valda material, böjningskrav, viastruktur, ytfinish, inspektionsomfattning och orderkvantitet.
Skicka in tillverkningsfiler, uppställningsritningar, mekaniska översikter, kvantitet och leveransdatum. Inkludera särskilda krav på impedans, tillförlitlighet, testning eller spårbarhet i offertförfrågan så att de kan granskas innan offerten slutförs.
Förbered din offertförfrågan för styva flexibla kretskort
Skicka in din åttalagersuppställning, detaljer om styva och flexibla zoner, tillverkningsdata och produktionskrav för offertgranskning.
Rätt åttalagers rigid-flex-lösning är den som uppfyller de elektriska, mekaniska och tillförlitlighetskraven samtidigt som den förblir praktisk att tillverka. En tydligt definierad uppbyggnad, dokumenterade böjningsförhållanden och ett komplett offertförfråganspaket hjälper leverantörer att utvärdera konstruktionen korrekt och ge en offert som återspeglar den faktiska projektomfattningen.

Rekommenderade inlägg

Tillverkare av AlN-keramiska kretskort för högtermisk prestandaelektronik
HIGHLEAP ELECTRONICS · Aluminiumnitrid Keramisk PCB...

Tillverkning av aluminiumoxid-kretskort för OEM-prototyper och produktion
HIGHLEAP ELECTRONICS · Tillverkning av kretskort av aluminiumoxidkeramiska...
Leverantör av kretskortsmontering för OEM- och ODM-elektroniktillverkning
HIGHLEAP ELECTRONICS · OEM / ODM-leverantör av kretskortsmonteringDin...
Al2O3 keramisk kretskortstillverkare för precisionskeramiska kretsar
HIGHLEAP ELECTRONICS · Aluminiumoxidkeramikkrets...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.