
Avancerad kretskortstillverkare för komplexa och specialprocessade kretskort
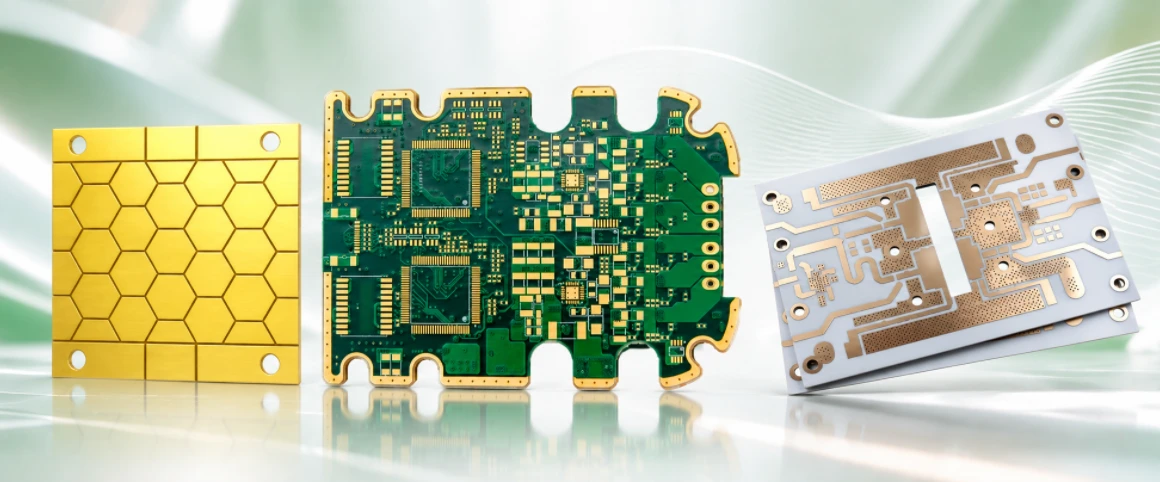
Figur 1. Avancerad och högkomplex kretskortstillverkning
Highleap Electronics tillverkar styva, HDI-, högfrekventa, höghastighets-, tungkoppar-, flex-, styvflex-, metallkärn-, keramiska och termostyrda kretskort, med kretskortsmontering tillgänglig efter tillverkning. Våra avancerade tillverkningsmöjligheter omfattar blinda och nedgrävda vias, staplade och förskjutna mikrovias, fyllning av harts- och kopparvias, VIPPO, bakborrning, långa-korta guldfingrar, selektiv elektroplätering, spår och håligheter med kontrollerat djup, kantmetallisering, speciella lågförlustlaminat, hybridstaplingar, kopparmynt, specialytbehandlingar och noggrant kontrollerade impedansstrukturer.
För kort som kombinerar flera avancerade krav definierar Highleaps CAM- och processteknikteam en kompatibel tillverkningsväg före lansering. Sekvensen av laminering, borrning, fyllning, kopparavsättning, selektiv plätering, materialförberedelse, lödmask, ytbehandling, inspektion och slutlig bearbetning planeras kring de färdiga kretskortskraven så att en speciell process inte skapar en okontrollerad konflikt med en annan.
Från ett konventionellt flerskiktskort med en speciell funktion till en högdensitetskonstruktion som kombinerar HDI, fyllda vior, bakborrning, långa och korta hårda guldfingrar, speciella RF-material, kaviteter och noggrann impedanskontroll, granskar Highleap hela konstruktionen som ett tillverkningsjobb. Målet är att bevara den frigjorda elektriska och mekaniska designen samtidigt som den omvandlas till produktionsdata, maskinprogram, processgrenar och inspektionspunkter som kan styras på fabriksgolvet.
Matris för avancerad kretskortstillverkningskapacitet
Avancerad kretskortstillverkning täcker mer än antal lager, minsta linjebredd och borrdiameter. Följande funktionsfamiljer är de strukturer och processer som väsentligt kan förändra tillverkningsvägen, utrustningssekvensen, processkontrollerna eller inspektionsplanen.
| Kapacitetsfamilj | Strukturer och processer | Tillverkningspåverkan |
|---|---|---|
| Avancerat via strukturer | Blindvias, begravda vias, mekaniska blindvias, lasermikrovias, staplade/staggade/överhoppade mikrovias, sammankoppling av valfritt lager, via-in-pad. | Ändrar definitionen av underbyggnad, lamineringscykler, borrmetod, metallisering och registreringsstrategi. |
| Via påfyllning och pluggning | Hartsplugg, icke-ledande fyllning, kopparfyllning, fyllda och kapslade vias, VIPPO, begravd via-fyllning, mikrovia-fyllning, lödmaskpluggning. | Lägger till fyllning, härdning, planarisering och/eller lockplätering vid specifika tillverkningssteg. |
| HDI och sekventiell uppbyggnad | 1+N+1, 2+N+2, 3+N+3, HDI med valfritt lager, flera uppbyggnadscykler, staplade via strukturer. | Upprepar laminering, laserborrning, metallisering, viafyllning och avbildning istället för att förlita sig på en slutlig flerskiktslaminering. |
| SLP / mSAP | Substratliknande kretskort, modifierad semi-additiv bearbetning, ultrafina ledare och fin BGA-escape. | Använder tunn frökoppar och selektiv ledaruppbyggnad snarare än konventionell subtraktiv bearbetning av tjock koppar. |
| Specialborrning | Bakborrning, flerdjupsbakborrning, topp-/bottenbakborrning, djupkontrollerad borrning, sekundärborrning, presspassningshål, försänkning och försänkning. | Lägger till dedikerade CNC-program och kontroll av Z-axel/färdigt hål. |
| Spår, spår och håligheter | Pläterade spår, blindspår, blindspår med kontrollerat djup, stegspår, fickor, håligheter, pläterade håligheter och halvmetalliserade djupstrukturer. | Bearbetning kan behöva ske före metallisering, efter plätering eller i mer än ett steg. |
| Profiler och panellansering | Komplexa konturer, precisionsfräsning, V-skåra + fräsning, flikar, fasning/avfasning, stegkanter och speciella brytbarhetsstrukturer. | Ändrar panelstöd, verktygsbana och den punkt där den slutliga konturen kan släppas. |
| Guld fingrar | Långa-korta, förskjutna, segmenterade, dubbelsidiga och fingrar med olika längd; hårt guld; selektivt guld; avfasning/fasning. | Kräver selektiv elektrolytisk plätering, tillfälliga strömbanor, maskering och kontrollerad slutlig eggbearbetning. |
| Kantmetallisering | Hel/delvis/selektiv kantplätering, pläterad sidovägg, jord-/skärmkant och specialkantkontakter. | Valda kanter måste delta i metalliseringen medan kortet förblir stödt i panelen. |
| Kanteleringar och pläterade halvhål | Kronhål, halvmånehål, pläterade halvvias och modulkantkroner. | Använder en borr → platta → routsekvens med kontrollerad pipexponering och eggkvalitet. |
| Speciell kopparplätering | Selektiv koppar med extra hål, lokal kopparuppbyggnad, tjock kopparplätering, via kopparfyllning och projektspecifika pläteringsvägar. | Kontrollerar koppartjockleken lokalt istället för att applicera samma kopparuppbyggnad över hela ytan. |
| Blandade ytbehandlingar | ENIG + hårt guld, ENEPIG + hårt guld, HASL + hårt guld, selektivt guld och flera ytbehandlingsområden. | Kräver lokal maskering/skydd och en kontrollerad order för elektropläterade och kemiska ytbehandlingar. |
| Speciallödmask och funktionell utskrift | Avdragbar mask, fina lödmaskdammar, selektiva masköppningar, via pluggning/tältning, kolfärg och speciella skyddsområden. | Lägger till dedikerade operationer för konstverk, tryck/beläggning, härdning och inspektion. |
| RF- och mikrovågsmaterial | Rogers, PTFE/RT-duroid, Taconic, Arlon, keramikfylld PTFE och andra RF-laminat med låg förlust. | Kan ändra borrning, plasma-/ytaktivering, laminering, kopparfolie och dielektrisk styrning. |
| Höghastighetsdigitala material | Megtron, Isola/FR408HR-klass, höghastighets FR-4, laminat med låg och ultralåg förlust. | Kräver kontrollerad dielektrisk konstruktion, val av kopparns ytjämnhet och stabil höghastighetslaminering. |
| Hybridmaterialuppbyggnader | Rogers + FR-4, PTFE + FR-4, RF + digital, Megtron + Isola och blandade dielektriska konstruktioner. | Olika material måste bindas och dimensionskontrolleras i en flerskiktsstack. |
| Kontrollerad impedans | Enkelsidiga, differentiella, strukturer med snäv tolerans, kontrollerade dielektriska och TDR-kuponger. | Länkmaterial, pressat dielektrikum, koppartjocklek, produktionsspårsgeometri och elektrisk verifiering. |
| Tung/blandad koppar | Tung koppar, tjock koppar, blandade kopparvikter, tung koppar + fintråd och lokala krav för tjock koppar. | Ändrar etskompensation, avstånd, hartsbehov och kopparbalans. |
| Inbäddade termiska strukturer | Kopparmynt, kopparinlägg, inbäddad kopparpropp, värmespridare och termiska via-strukturer. | Lägger till kavitets-/inläggsbearbetning, metallinsättning, hartsfyllning, laminering och planhetskontroll. |
| Metallkärnigt kretskort | Konstruktioner med aluminiumkärna, kopparkärna och isolerade metallsubstrat. | Använder en värmeledande metallbas och dielektrikum istället för en konventionell helorganisk flerskiktsväg. |
| Keramiskt kretskort | Al₂O₃, AlN, Si₃N₄, DBC, DPC, AMB, tjockfilm, tunnfilm, LTCC och HTCC. | Använder keramikspecifik metallisering och substratteknik snarare än standard FR-4-tillverkning. |
| Flex / styv-flex | Flerskiktsflex, HDI-flex, rigid-flex, semi-flex, ultralång flex, ZIF-kontakter, förstyvningar, täckskikt och skärmning. | Ändrar materialsystem, laminering, böjzonskonstruktion, armering och hantering. |
| Speciella dimensioner | Ultratunna, tjocka, långa, storformats-, smala-långa, oregelbundna och udda formade brädor. | Ändrar verktyg, stöd, panelutnyttjande, hantering och dimensionskontroll. |
| Specialpanelering | Anpassade matriser, steg-och-repeat, V-poäng, fräst panel, blandad V-poäng/fräsning, brytbara flikar, verktygskanter och kopparbalans. | CAM-panelkonstruktion blir en del av utbyte, monteringshantering och processtabilitet nedströms. |
| Laserprocesser | Laserborrning, lasermikrovias, laserskärning/avpanelering, laseröppningar och lasermärkning där så är tillämpligt. | Introducerar dedikerade laserprogram och värme-/registreringskontroller som skiljer sig från mekaniska verktyg. |
| Särskild märkning | Lasermärkning, QR/streckkod, serienummer, datum-/partikod och permanent identifiering. | Lägger till spårbarhetsdata samtidigt som kontakter, lödbara områden och RF-strukturer skyddas. |
Avancerade viastrukturer: Blinda vias, nedgrävda vias och mikrovias
En via blir en avancerad tillverkningsstruktur när dess start-/stopplager eller formationsmetod ändrar byggsekvensen. Nedgrävda vias färdigställs i en intern underplatta före senare laminering. Blindvias ansluter ett yttre lager till ett namngivet internt lager och kan vara mekaniskt eller laserformade. Mikrovias stöder tät sammankoppling och kan staplas, förskjutas, hoppas över eller användas som en del av en uppbyggnadsarkitektur med valfritt lager.
CAM-teknik mappar varje viagrupp till dess tillverkningssteg. En stapel som innehåller L1-L2 lasermikrovias, L2-L5 nedgrävda vias och genomgående hål kräver separata data- och processteg. Definitionen av viaspannet hör därför till staplings- och produktionsvägen, inte bara det färdiga borrdiagrammet.
Highleaps tillverkningskapacitet för HDI-kretskort omfattar blinda/nedgrävda vias, mikrovias, via-in-pad och sekventiella lamineringskonstruktioner.
Via fyllning och pluggning: Hartsplugg, kopparfyllning, fyllning och lock och VIPPO
Via-pluggning, fyllning och täckning beskriver olika färdiga tillstånd. Lödmaskpluggning stänger eller täcker hålet som en del av lödmaskprocessen. Hartspluggning fyller en tidigare metalliserad via med ett icke-ledande harts som härdas och planas. Kopparfyllning bygger in koppar i via-volymen genom elektroplätering. Fyllda och täckta vias lägger till en pläterad yta över den fyllda strukturen.
VIPPO – via-in-pad plated over – kräver en plan och pläterad komponentplatta så att BGA, QFN och andra finhöjda delar kan monteras direkt över viaan utan att ett öppet hål drar bort lödtennet från skarven. När VIPPO dyker upp inuti en HDI- eller sekventiell lamineringskonstruktion kan via-fyllning bli en del av uppbyggnadscykeln innan nästa dielektriska eller mikrovia-nivå läggs till. Efter att kraven på uppbyggnad och via-fyllning har definierats, kopplar HDI-kortpåfyllning och inspektion de tillverkade platta plattorna till stencil-, placerings- och lödskarvsverifiering.
För nedgrävda konstruktioner kan hartsfyllning och planarisering även utföras före senare laminering. Detta skapar en planare underplatta och förhindrar att nästa dielektrikum behöver överbrygga öppna pläterade hål.
HDI, sekventiell laminering, SLP- och mSAP-kretskortstillverkning
HDI är en familj av uppbyggnadskonstruktioner snarare än en process. 1+N+1-, 2+N+2-, 3+N+3- och arkitekturer med valfria lager använder en eller flera cykler av laminering, laserborrning, metallisering, viafyllning och avbildning. Staplade mikrovias kräver att den nedre strukturen är fylld och tillräckligt plan för att bära nästa sammankopplingsnivå, medan förskjutna konstruktioner använder lateral förskjutning mellan uppbyggnadslager.
Highleap stöder även tillverkning av substratliknande kretskort för strukturer med högre densitet. mSAP börjar med mycket tunnare frökoppar än en konventionell subtraktiv process, bygger selektivt upp ledaren och avlägsnar sedan exponerad frökoppar genom blixtetsning. Detta möjliggör finare ledarprofiler för tät BGA-escape och förpackningsliknande sammankopplingstäthet.
I både HDI- och SLP-tillverkning styrs tillverkningsarkitekturen av stackup och via mappning. Antal lager ensamt beskriver inte den erforderliga processkomplexiteten.
Bakborrning och specialborrningsprocesser
Bakborrning och bakborrning i flera djup
Bakborrning avlägsnar den oanvända pläterade cylindern bortom den sista fungerande via-anslutningen. Vian skapas först och pläteras som en normal sammankoppling; borren med kontrollerat djup avlägsnar sedan den ledande stubben från den angivna sidan. Höghastighetskort med många lager kan kräva flera bakborrgrupper med olika djup, inklusive operationer på ovansidan och undersidan.
Highleaps PCB-bakborrningskapacitet används för höghastighetskanaler där via-stub-kontroll är en del av signalintegritetsprestandan.
Sekundär-/efterpläteringsborrning
Vissa hål måste skapas först efter en tidigare pläterings- eller etsningsoperation. CAM placerar dessa funktioner i ett senare borrprogram så att de inte deltar i en process som borde ske innan det slutliga hålet finns. Borrningen i det sena skedet kan också kombineras med speciella mekaniska eller icke-metalliserade funktioner.
Presspassning och precisionspläterade hål
Presspassningshål kräver att den färdiga diametern och hålväggskopparen håller sig inom ett mekaniskt passningsfönster. Produktionsborrstorlek och pläteringstillägg måste därför konstrueras tillsammans snarare än kontrolleras separat.
Försänkning, försänkning och stegborrning
Försänkningar skapar en konisk fördjupning; försänkningar skapar ett cylindriskt steg. Djupstyrd och stegvis borrning kräver en explicit referenssida, diameter, vinkel/djup och tolerans. Dessa operationer genereras som dedikerade CNC-program snarare än tolkas från en standardfil för rundhålsborr.
Pläterade spår, blindspår, hålrum, fickor och djupkontrollerad bearbetning
Pläterade/metalliserade spår
Ett spår som kräver koppar på sina väggar måste formas före det relevanta metalliseringssteget. Det kan inte behandlas som en slutgiltig profilskärning. CAM separerar pläterade spårdata från icke-pläterade mekaniska spår och kontrollerar omgivande koppar, verktygsgeometri och nedströms routing.
Djupkontrollerade blindspår och stegspår
Blindspår, delvis djupspår och stegspår definieras i X/Y och Z. Den färdiga ritningen ska ange referenssida, kontur, djup eller återstående materialtjocklek och tolerans. Ett stegspår kan skapa ett mekaniskt säte, en lokal tjockleksövergång, ett skärmningssteg, ett termiskt gränssnitt eller en semiflexböjningszon.
Metalliserade/halvmetalliserade strukturer med kontrollerat djup
Om den färdiga detaljen kräver både ett pläterat område och ett senare icke-pläterat djup, kan rutten avsiktligt dela upp bearbetningen i två operationer. Ett initialt spår/öppning deltar i kopparavsättningen; ett senare fräsningssteg med kontrollerat djup skapar den slutliga steggeometrin.
PCB-håligheter och pläterade håligheter
Kaviteter kan försänka en komponent, chipa, skärm eller termiskt element under kretskortets yta. En icke-pläterad kavitet är främst en precisionsmekanisk operation. En pläterad kavitet kräver att utvalda kavitetsytor deltar i metalliseringen och ändrar därför rutten före slutlig bearbetning. Highleaps tillverkningskapacitet för högfrekventa kretskort inkluderar pläterade kavitetsstrukturer för RF-applikationer.
Specialfräsning, V-skärning, fasningar, stegkanter och komplexa skivprofiler
Speciella kretskortsprofiler kan kombinera CNC-fräsning, invändig fräsning, V-skärning, frästa flikar, "mouse-bites", fasningar, avfasningar och lokala stegkanter. CAM-panelisering ger tillräckligt mekaniskt stöd för plätering, avbildning, testning och hantering innan den slutliga konturen släpps.
Blandade V-formade + frästa paneler är användbara när vissa skivkanter är raka medan andra områden kräver oregelbunden fräsning. Guldfingerskivor kan lägga till en kontrollerad kantfasning. Semiflex- eller mekaniskt stegade skivor lägger till lokala djupkrav i konturprogrammet. Mycket tunna, tjocka eller långa skivor kan kräva ytterligare stöd och olika skivorientering för att begränsa distorsion under bearbetningen.
Långa-korta guldfingrar, förskjutna kontakter och selektivt elektrolytiskt guld
Långa-korta, segmenterade eller förskjutna guldfingrar kräver mer ingenjörskonst än lika långa kantkontakter eftersom elektrolytisk hårdförgyllning fortfarande behöver en elektrisk strömväg till varje specificerat finger. CAM kan använda panelsidespläteringsbussar, tillfälliga förlängningar eller annan godkänd anslutningsmetod beroende på den färdiga geometrin.
Dessa tillfälliga anslutningar måste behållas under den selektiva pläteringsoperationen och sedan tas bort eller isoleras under den slutliga fräsningen/fasningen utan att kundens kontaktlängd ändras. Dubbelsidiga fingrar, olika guldtjocklekszoner och begränsningar för synliga pläteringsledare kan lägga till ytterligare selektiv bearbetning.
Highleaps tillverkning av guldfinger-PCB stöder hårda guldkantkontakter och konstruktioner med dubbla ytor som ENIG-kropp + elektrolytiskt hårdguld.
Hårt guld, mjukt guld och nedsänkt guld är inte utbytbara
Hårt elektrolytiskt guld används för slitstarka kontakter. Mjukt elektrolytiskt guld används där andra renhets- eller bindningskrav gäller. ENIG och ENEPIG är kemiska ytbehandlingssystem och bör inte behandlas som likvärdiga med elektrolytisk fingerplätering med hårdförgyllning. Tillverkningsritningen bör identifiera ytbehandlingstyp, selektiv area och tjocklekskrav där det är kritiskt.
Kantplätering, pläterade spår och tillverkning av kronerade halvhål
Kantpläterade och krenelerade detaljer hör till både den elektriska och mekaniska processen. Kanten eller pipan måste finnas tillräckligt tidigt för att metalliseras, medan tillverkningspanelen fortfarande behöver tillräckligt med stöd för att överleva senare operationer.
För fullständig eller selektiv kantplätering skapar CAM öppningar som endast exponerar de specificerade kortkanterna för kopparavsättning samtidigt som stödflikar eller skenor bibehålls. RF-moduler kan kombinera pläterade perimeterkanter med via-stängsel och pläterade hålrum för skärmning och jordning.
Kronerade hål följer den grundläggande sekvensen borr → platta → rutt genom den pläterade cylindern . Den sista rutten exponerar den pläterade sidoväggen som en lödbar modulanslutning. Highleaps tillverkning av kronerade kretskort omfattar pläterade halvhålsstrukturer som används i RF-, Bluetooth-, Wi-Fi-, kommunikations- och sensormoduler.
Selektiv kopparplätering och blandade ytbehandlingsvägar
Selektiv extra hålkoppar
Där utvalda pläterade hål kräver ytterligare koppar utan att lägga till samma extra koppar på hela ytterytan, kan tillverkningsprocessen infoga en dedikerad tillfällig resist. Målhålgruppen förblir exponerad för extra elektroplätering medan den återstående ytan skyddas, varefter resisten tas bort och processen med det yttre lagret fortsätter.
Lokal/tjock kopparavlagring
Lokal kopparkonstruktion kan också användas där definierade kopparegenskaper kräver ytterligare tjocklek. Detta skiljer sig från att specificera en enhetlig tung kopparkonstruktion över hela lagret eftersom selektiv plätering ändrar strömfördelning, resistdefinition och slutlig geometri.
Blandade och selektiva ytbehandlingar
Ett kretskort kan kombinera hårda guldkontakter med ENIG, ENEPIG, HASL, OSP, immersionsstenn eller immersionssilver på andra områden. Dessa kort kräver selektiv maskering och en kontrollerad ytbehandlingssekvens så att det första ytbehandlingsområdet förblir skyddat medan den andra behandlingen appliceras.
Highleaps resurser för ytbehandling av kretskort omfattar ENIG, ENEPIG, immersionssilver, immersionstenn, HASL, OSP, flashgold och hårdförgyllning.
Speciallödmask, avdragbar mask, kolfärg och skyddsprocesser
Fina lödmaskstrukturer
Finhöjds-BGA och täta SMT-konstruktioner kan kräva smala lödmaskdammar, utvalda öppningar och styrning via tältning eller pluggning. Via-in-pad-strukturer behandlas separat beroende på om viaen är öppen, masktäckt, hartsfylld eller VIPPO.
Avdragbar lödmask
En avdragbar lödmask är ett avtagbart skyddsskikt som endast appliceras på utvalda områden. Det kan skydda kontakter eller uteslutna områden under våglödning/selektiv lödning, konform beläggning eller annan efterföljande process och avlägsnas efteråt.
Kolfärg och funktionella tryckta kontakter
Kolfärg kan bilda funktionella knappsatskontakter, lågkostnadsomkopplare eller andra ledande/resistiva egenskaper. Det bearbetas som ett funktionellt trycklager snarare än en vanlig text. Ritningen bör definiera kolområdet, och projektkraven kan inkludera kontaktresistans, trycktjocklek eller kompatibilitet med den underliggande kopparn/finishen.
Skyddstejp / Kapton-maskering
Skyddstejp kan sättas in före en termisk, kemisk eller monteringsoperation för att skydda färdiga kontakter eller utvalda ytor. Applikationsområdet och den punkt där tejpen appliceras, inspekteras och tas bort definieras i tillverkningsresan.
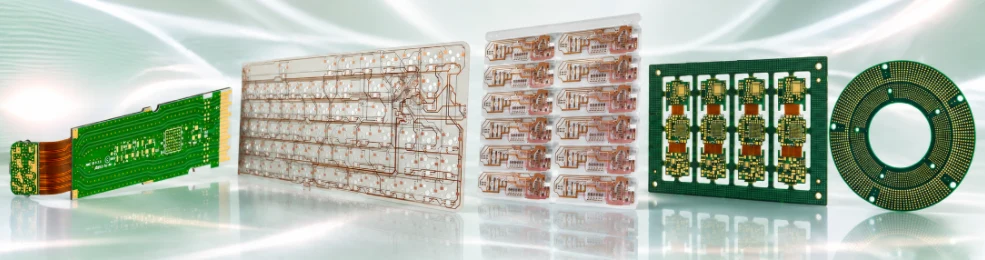
Speciallaminat och hybridmaterialuppsättningar
Highleap tillverkar kretskort med hjälp av RF/mikrovågsteknik, digital höghastighetsteknik, hög-Tg-teknik, polyimidteknik och andra kundspecificerade laminatsystem. Laminatet kan ändra borrbeteende, hartsflöde, dimensionsrörelse, kopparvidhäftning, ytaktivering och lamineringsförhållanden även när kopparkonstverket är oförändrat.
Rogers, PTFE, Taconic och Arlon
PTFE- och keramikfyllda RF-material kan kräva materialspecifik borrning och hålväggsaktivering innan elektrolös koppar. Highleaps RF-tillverkningsinnehåll inkluderar plasmabehandling och ytbehandling av natriumtyp där så är tillämpligt. Hybrid-RF-kort kan kombinera dessa material med FR-4 eller annat digitalt laminat med låg förlust.
Megtron, Isola / FR408HR-klass och lågförlust FR-4
Höghastighetsdigitala material väljs för lägre transmissionsförluster, kontrollerade dielektriska egenskaper och förbättrad termisk prestanda. Lamineringskonsistens, kopparfolieprofil och dielektrisk tjocklek blir viktiga när kortet har multigigabitkanaler och kontrollerad impedans.
N4000-serien, IT-150DA, halogenfria och kundgodkända laminat
Kundgodkända materialprogram kan kräva dedikerad konditionering eller godkända tillverkningsvägar. Exakt tillgänglighet av kvalitet, tillåtna motsvarigheter och den kvalificerade processen bekräftas före lansering snarare än att anta att varje laminat med hög Tg eller låg förlust kan använda samma generiska FR-4-sekvens.
För RF-specifik tillverkning, se Highleaps Rogers PCB-tillverkningsprocess.
Tillverkare av RF-, mikrovågs- och högfrekventa kretskort
Tillverkning av högfrekventa kretskort kombinerar materialkontroll, ledargeometri och speciella mekaniska strukturer. Highleap stöder RF/mikrovågs-/mmWave-kort med hjälp av material med låg förlust, hybriduppbyggnad, kontrollerad impedans, bakborrning, via-in-pad, kantplätering och pläterade hålrum.
För RF-förlustkontroll kan kopparprofilen vara lika viktig som den nominella koppartjockleken. VLP, HVLP och andra lågprofilerade kopparfolier minskar ojämnhetsrelaterade ledarförluster vid högre frekvenser. Antenn-, filter- och kopplingsstrukturer gör också tillverkningstolerans till en del av kretsens prestanda eftersom ledardimensioner och pressad dielektrisk tjocklek direkt påverkar det elektriska svaret.
RF-kort kan också integrera pläterade kavitetsstrukturer, kantplätering och täta via-stängsel för skärmning/jordning. Dessa funktioner måste planeras före slutlig dragning eftersom de metalliserade ytorna behöver åtkomst till kopparavsättningsprocesser.
Tillverkare av höghastighetsdigitala kretskort: Bakborrning, lågförlustuppbyggnad och tät impedans
Höghastighetsdigitala kort kan kombinera lågförlustmaterial av Megtron/Isola-klass, staplingar med högt lagerantal, VIPPO, presspassningskontakter, bakborrning och kontrollerad impedans. Tillverkningsvägen måste kontrollera dielektrisk tjocklek, koppartjocklek, spårgeometri, referensplansförhållande och viastubblängd som en elektrisk struktur.
Highleaps rigida kapacitet publicerar impedanskontroll på ±5 Ω för mål vid eller under 50 Ω och ±7 % för mål över 50 Ω, medan stödda RF-byggen kan använda stramare projektspecifik kontroll. Det accepterade målet bekräftas med produktionsuppsättningen snarare än tas från en generisk procentandel.
TDR-kuponger och teststrukturer verifierar det producerade impedansresultatet. För avancerade byggen representerar kupongen de faktiska panelmaterialen, koppar och processväg snarare än bara CAD:s nominella geometri. Se Highleaps tillverkning av impedansstyrda kretskort.
Tillverkning av tung koppar, blandad koppar, kopparmynt och termiska kretskort
Tung koppar och blandade kopparvikter
Highleaps nuvarande styva kapacitet listar inre och yttre koppar upp till 10 oz för kvalificerade konstruktioner. Tung koppar ändrar etsning, minsta avstånd, kopparbalans och mängden harts som behövs för att fylla ledartopografin under laminering. En blandad stapel kan använda tjocka effektlager och tunnare signallager så att krav på hög ström och fin routing kan samexistera.
Se Highleaps sida om tillverkning av tunga kopparkretskort för specifika tillverkningsöverväganden.
Kopparmynt, kopparinlägg och inbäddade värmespridare
Kopparmyntteknik skapar en lokal högkonduktiv termisk väg under en högeffektskomponent. Denna process kan inkludera precisionsbearbetning av kavitet, insättning av kopparstycken, hartsfyllning, laminering och planarisering. Highleaps tillverkning av kopparmynt-kretskort omfattar inbäddade och inlagda termiska strukturer.
Metallkärnigt kretskort
Aluminiumkärnade och kopparkärnade kretskort använder ett isolerat metallsubstrat för värmespridning. Dessa är andra konstruktionsfamiljer än FR-4-kort av tung koppar och flerskikts kopparmynt. Termisk dielektrisk integritet, elektrisk isolering, bearbetning av basmetall och monteringsvärmeflöde kontrolleras som en del av konstruktionen.
Tillverkare av keramiska kretskort: Al₂O₃, AlN, Si₃N₄, DBC, DPC, AMB, LTCC och HTCC
Highleap tillverkar keramiska kretskort med hjälp av substrat av aluminiumoxid (Al₂O₃), aluminiumnitrid (AlN) och kiselnitrid (Si₃N₄). Metalliseringsvägen väljs utifrån koppartjocklek, termisk belastning, ledardensitet, tillförlitlighetskrav och flerskiktsarkitektur.
DBC binder direkt relativt tjock koppar till keramik för kraftelektronik. DPC använder tunnfilmsmetallisering och elektroplätering för finare egenskaper. AMB använder aktiv metalllödning för robust metall-till-keramikbindning. Tjockfilms- och tunnfilmsvägar stöder olika ledartekniker, medan LTCC och HTCC skapar flerskiktade sambrända keramiska strukturer.
Highleaps tillverkningskapacitet för keramiska kretskort stöder även nedströms monteringsprocesser som SMT, die-attachment och wire bonding för tillämpliga projekt.
Tillverkare av flexibla, rigid-flex, HDI Flex, semi-flex och ultralånga flexibla kretskort
Flexibelt kretskort och HDI-flex
Flexibla kretsar kan använda enkel-, dubbel- eller flerskikts polyimidkonstruktioner med täckskikt, ZIF-kontakter, förstyvningar och skärmning. HDI flex lägger till lasermikrovias, sekventiell uppbyggnad och viafyllning till den flexibla stacken.
Styv-flex
Tillverkning av styva, flexibla kretskort integrerar styva och flexibla sektioner i ett och samma kort. Rutten styr övergångar mellan styva och flexibla sektioner, täckskikt, selektiv bindning, böjområden och slutlig hantering. HDI styva, flexibla kretskort kan också kombinera blinda/nedgrävda vias, mikrovias och kontrollerad impedans.
Semiflex
Tillverkning av semiflex-kretskort skapar en zon med begränsad böjning genom kontrollerad djupfräsning av en styv FR-4-struktur. Den återstående tjockleken, kopparvägen och fräsdjupet avgör böjningsområdets mekaniska prestanda.
Ultralång flex
Highleaps tillverkning av ultralånga flexibla kretskort adresserar flexibla kretsar i meterskala där hantering, registrering, spänningsfall, laminering och frakt blir betydande processbegränsningar.
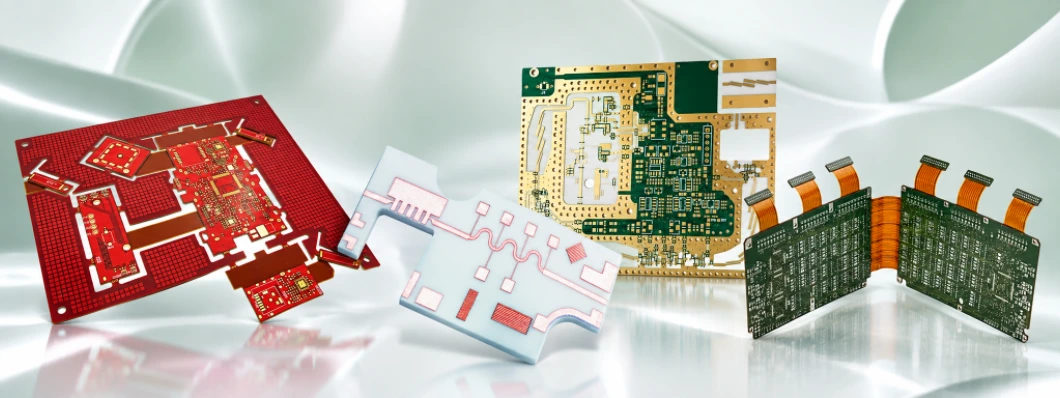
Figur 2. Stelt, flexibelt kretskort, keramiskt kretskort, högfrekvenskretskort
Specialstorlek, panelering, laserbearbetning och märkning
Ultratunna, tjocka, långa och storformatsplattor
Speciella skivdimensioner kan påverka verktyg, materialstöd, skivlayout, dimensionskompensation och förpackning. Tunna skivor behöver ytterligare hanteringsstöd; tjocka skivor ökar kraven på borrning/bildförhållande; långa och smala skivor kan skapa utmaningar med böjning/vridning och passning.
Anpassad panelisering
CAM-panelisering kan inkludera stegvisa upprepningsmatriser, V-scoring, frästa brytpunkter, brytflikar, monteringsskenor, verktygshål, referenslinor, testkuponger och kopparbalansering. Kortets orientering kan också begränsas av flexböjningsriktning, guldfingerplätering, materialfiber eller specialbearbetning.
Laserborrning, skärning och avpanelering
Laser används för mikrovias och kan även stödja utvalda skär-, öppnings- eller depaneliseringsuppgifter där design och material är lämpliga. Laserprogram kräver dedikerad registrering och kontroll av värmepåverkade zoner och bör inte förväxlas med LDI, som är en avbildningsteknik snarare än laserborrning.
Laser- och permanentmärkning
QR-koder, streckkoder, serienummer, datum-/partiidentifierare och andra permanenta märkningar kan läggas till för spårbarhet där det är kompatibelt med material och ytbehandling. Märkningens placering granskas så att den inte stör exponerade kontakter, RF-strukturer eller lödbara ytor.
Inbyggda och projektspecifika kretskortsstrukturer
Vissa avancerade produkter använder inbäddad koppar, värmespridare, passiva strukturer eller andra icke-standardiserade funktioner inuti kretskortskonstruktionen. Highleap kan granska kundspecifika inbäddade strukturer tillsammans med krav på laminat, kavitet, plätering och montering.
Koncept för inbyggda motstånd, kondensatorer, induktorer eller aktiva komponenter kräver projektspecifik bekräftelse eftersom materialsystem, processägarskap, kvalificeringsmetod och tillförlitlighetskrav varierar avsevärt. De bör inte automatiskt behandlas som likvärdiga med standard flerskiktstillverkning bara för att funktionen kan representeras i CAD.
Särskild verifiering och tillförlitlighetskontroller för avancerade kretskort
Avancerad tillverkning kräver ofta verifiering utöver en vanlig visuell inspektion. Inspektionen eller testet placeras där den relevanta strukturen kan utvärderas innan en senare process döljer eller ändrar den.
| Verifiering | Vad den utvärderar | Typisk användning |
|---|---|---|
| Inre lager AOI | Innerledaren öppnas, kortslutningar och bildfel | Innan laminering begraver de inre lagren. |
| Yttre lager AOI | Slutlig ytterledargeometri | Innan lödmasken täcker en del av kopparn. |
| Registrering / verifiering av anpassning | Lager-till-hål och ledarregistrering | Högt lagerantal, HDI och täta hål-till-koppar-konstruktioner. |
| Hålmotstånd / special via verifiering | Elektrisk prestanda hos specificerade pläterade förbindningar | Kritiska krav för genomgående hål eller speciella sammankopplingar. |
| TDR-impedanstest | Färdig kontrollerad impedans | Höghastighets- och RF-transmissionsledningsstrukturer. |
| Mikrosnitt / tvärsnitt | Hålväggskoppar, via fyllning, lagergränssnitt och dielektrisk konstruktion | HDI, fyllda vias, högt bildförhållande och kvalificeringsbyggen. |
| Elektrisk kontinuitet / isolering | Färdig nätintegritet | Färdigställd bar PCB. |
| Röntgen-/inspektion av dolda strukturer | Intern registrering eller dolda funktioner där så är tillämpligt | Avancerad flerskikts-/monteringsverifiering. |
| Termisk stress / termisk cykling / IST / CAF | Tillförlitlighet under termisk eller elektrisk stress | Tillämpas när det krävs enligt produkt, kund eller kvalificeringsplan. |
Highleaps resurser för elektrisk testning av kretskort och kvalitetssäkring av kretskort täcker det bredare test- och inspektionssystemet.
Exempel på avancerade PCB-konstruktioner med flera specialprocesser
Tillverkningsutmaningen ökar när flera avancerade strukturer delar samma uppbyggnad. Highleap granskar dessa kombinationer som en enda processväg så att tidpunkten för plätering, fyllning, laminering, ytbehandling och mekaniska operationer förblir kompatibel.
| PCB-konstruktion | Processer som måste samordnas | Viktigt tillverkningsberoende |
|---|---|---|
| Långa/korta fingrar i hårdguld + hartspluggade nedgrävda vias + blinda/nedgrävda vias + blindspår med kontrollerat djup | Subkortsvias, hartsfyllning/planarisering, sekventiell laminering, selektivt hårdguld, pläteringsströmsvägar och djupkontrollerad routing. | Nedgrävda vias måste fyllas före korrekt laminering; spårets pläteringsstatus avgör dess bearbetningsposition; de kortare guldfingrarna behöver en fungerande pläteringsväg innan den slutliga profilen frigörs. |
| Rogers/PTFE-hybrid + staplade mikrovias + pläterad kavitet + kantplätering + tät impedans | PTFE-beredning, hybridlaminering, laseruppbyggnad, kopparfyllning, kavitets-/kantmetallisering och TDR-verifiering. | Material, kavitetsmetall, kantmetall och impedansgeometri är alla beroende av samma pressade konstruktion. |
| Megtron höghastighets flerskiktsborr + VIPPO + djupgående bakborr + presskopplingar | Lågförluststapling, fyllda/täckta vias, borr med kontrollerat djup, precisionspläterade hål och impedanskontroll. | Bakborrning måste bevara det aktiva lagrets anslutning medan presspassningshålen bibehåller den erforderliga färdiga diametern och cylinderkopparn. |
| Tunga koppareffektlager + fina signallager + kopparmynt + fyllda vias | Blandade kopparvikter, hartsflödeskontroll, kopparmyntinsättning och viafyllning/planarisering. | Tung koppartopografi och myntplanaritet påverkar lamineringen medan finlinjelager behöver en tätare ledarprocess. |
| HDI rigid-flex + staplade mikrovias + VIPPO + ENEPIG + kontrollerad impedans | Rigid-flex laminering, täckskikt, laseruppbyggnad, via fyllning/täckning, ytbehandling och impedansuppbyggnad. | Högdensitetsförbindningar måste förbli kompatibla med böjningszoner och fortfarande ge plana monteringsplattor. |
| Kronerad RF-modul + ENIG-dynor + hårdförgyllda kontakter + kantplätering | Kastelleringsborr/plåt/fräs, selektivt hårt guld, kemisk ytbehandling, kantmetallisering och slutlig profil. | Panelstöd och tillfälliga pläteringsfunktioner måste finnas kvar tills alla metalliserade kantstrukturer är färdiga. |
| SLP/mSAP + staplade mikrovias + ultrafin BGA + material med låg förlust | Semi-additiv ledarbildning, fina laservias, viafyllning, lågförluststackning och precisionsregistrering. | Ledargeometri, dielektrisk tjocklek och mikroviaregistrering arbetar inom samma processfönster med hög densitet. |
| AlN-keramik + DPC-fina linjer + trådbindbar yta + matrisfäste | Keramisk metallisering, fin ledarbildning, selektiv ytbehandling och keramisk montering. | Den keramiska metalliseringen och den färdiga metallstapeln måste vara kompatibel med den slutliga form-/trådbindningsprocessen. |
Hur CAM Engineering integrerar speciella PCB-processer
En speciell funktion blir endast användbar när den placeras på rätt punkt i tillverkningsvägen. En nedgrävd via hör hemma inuti en underbyggnad. En staplad mikrovia beror på fyllnadstillståndet under den. En pläterad spår måste finnas före metallisering. En bakborrning sker endast efter att den pläterade viaan finns. Ett långt-kort guldfinger behöver sin elektropläteringsströmväg innan den slutliga routingen tar bort tillfälliga funktioner.
| Färdigt krav | Tillverkningsdefinition skapad av CAM / processteknik |
|---|---|
| Blind / begravd via | Via spann, underbyggnad, borrningssteg, pläteringssteg och lamineringscykel. |
| Staplad mikrovia | Sänk viafyllning/planarisering före nästa laservia-nivå. |
| VIPPO | Fyllningsmetod, härdning, planarisering, koppar på täcklocket och slutgiltigt skick på dynan. |
| Bakborrning | Borrsida, måldjup/stub, verktygsdiameter och skyddat anslutningsskikt. |
| Långa-korta guldfingrar | Selektivt område, tillfällig pläteringsströmväg, skydd, avfasning och väg för borttagning av bly. |
| Spår/hålrum med kontrollerat djup | Referenssida, XY-geometri, Z-djup/återstående tjocklek och pläteringsstatus. |
| Pläterad spår-/kantplätering | Förpläteringsöppning och slutlig panelstöd/profilstrategi. |
| Selektiv extra hålkoppar | Tillfällig resist och dedikerad pläteringssteg för den valda hålgruppen. |
| PTFE/RF-laminat | Materialspecifika instruktioner för borrning, bakning, plasma-/ytförberedelse och laminering. |
| Hybriduppbyggnad | Materialgränssnitt, bindningssystem, dimensionskompensation och impedansstruktur. |
| Tung koppar | Etskompensation, avståndsgranskning, kopparbalans och hartsfyllningsstrategi. |
| Kopparmynt | Kavitets-/inläggsgeometri, insättningssteg, hartsfyllning, laminering och planarisering. |
| Blandad finish | Selektiv maskering/skydd och ytbehandling. |
| Kontrollerad impedans | Produktionsuppställning, kompenserad ledargeometri, kupong-/testdata och acceptansmål. |
| Stelflexibel / halvflexibel | Materialövergång, täckskikt/förstyvning, bockningsområde eller fräsningssekvens med kontrollerat djup. |
Highleaps sida om PCB-tillverkningsprocess förklarar den bredare överlämningen från design till CAM, medan tillverkningsresanden styr hur det frigjorda jobbet rör sig genom fabriken.
Att få en offert på ett kretskort är enkelt
Du behöver inte förbereda ett komplicerat tillverkningspaket innan du kontaktar Highleap. Om du redan har Gerber-filer eller PCB-design-/källfiler , skicka dem till oss så kan vårt team påbörja granskningen. Om designen fortfarande är under utveckling, eller om du är osäker på vilka filer som behövs, kontakta oss bara och skicka den information du för närvarande har.
Vårt sälj- och teknikteam hjälper till att identifiera den information som saknas och ställer endast de frågor som behövs för att driva projektet framåt. För kretskortsmontering är en stycklista och placeringsinformation användbar när den finns tillgänglig, men du kan kontakta oss innan dessa filer är kompletta.
- Har du Gerber-filer? Skicka dem.
- Har du PCB-designfiler istället? Skicka de där.
- Behöver du kretskort + montering? Lägg till stycklistan och placeringsdata om de är klara.
- Är filerna ofullständiga eller vet du inte vad du ska skicka? Kontakta Highleap först. Vårt team kommer att vägleda dig genom nästa steg.
För avancerade strukturer som blinda/nedgrävda vias, funktioner med kontrollerat djup, specialmaterial eller selektiva ytbehandlingar kan våra ingenjörer be om ytterligare ritning eller förtydliganden efter att ha granskat filerna. Du behöver inte förstå tillverkningsprocessen i förväg; ingenjörsteamet kommer att översätta det färdiga kravet till produktionsvägen.
Dedikerad projektkommunikation och orderuppföljning
För aktiva projekt kan Highleap organisera en dedikerad projektkommunikationsgrupp så att de ansvariga för beställningen kan arbeta utifrån samma information. Medlemmar i teamen för försäljning, CAM/teknik, produktion, kvalitet, kretskortsmontering och logistik kan ansluta sig efter behov i projektet.
Detta ger kunden en enda plats att följa tekniska frågor, filbekräftelser, materialstatus, produktionsförlopp, kvalitetsinformation, monteringsproblem och leveransuppdateringar. Om en fråga uppstår under CAM-granskning eller produktion kan relevant tekniskt team involveras i diskussionen istället för att skicka meddelandet via flera separata kontakter.
Teknisk kommunikation
CAM/DFM-frågor, bekräftelse av stackup, förtydligande av specialprocesser, materialbyten och kundgodkännanden.
Produktionsuppföljning
Materialförberedelse, tillverkningsförlopp, viktig processstatus och schemakoordinering.
Kvalitetsuppföljning
Inspektionsresultat, teknisk disposition, testinformation och kvalitetsdokument vid behov.
PCB-montering och leverans
Komponent-/monteringskoordinering, produktionsstatus, slutprovning, packning och leveransinformation.
Samma projekthistorik förblir synlig för teamet under hela ordern, vilket hjälper tekniska beslut, godkännanden och produktionsuppdateringar att hålla kontakten med rätt revision och kundkrav.
PCB-tillverkare och PCB-monteringsfabrik under ett arbetsflöde
Highleap erbjuder både tillverkning av rena kretskort och kretskortsmontering . Detta är särskilt användbart för avancerade kort eftersom tillverkningsdetaljer direkt kan påverka ytmontering, hålmontering och mekanisk montering. VIPPO påverkar BGA-lödning; presspassningshål påverkar kontaktdonsinsättningen; flex- och rigid-flex behöver lämpligt stöd; keramiska och kopparfärgade kort ändrar termiskt beteende; kantkontakter och specialytbehandlingar påverkar det slutliga mekaniska gränssnittet.
När tillverkning och montering är samordnade kan panelskenor, kopplingar, viabehandling, ytbehandling, avpanelering, avskärmningar och teststrategi granskas innan kretskortsproduktionen släpps. Projekt som behöver komponentförsörjning, SMT/THT, programmering eller funktionstestning kan fortsätta genom Highleaps nyckelfärdiga kretskortsmonteringsarbetsflöde.
Projektspecifik bekräftelse för icke-standardiserade strukturer
Vissa konstruktioner använder ovanliga inbäddade komponenter, ovanliga kundlevererade laminat, speciella laserstrukturerade funktioner, extraordinära dimensioner eller kombinationer utanför ett standardiserat publicerat kapacitetsfönster. Highleap granskar dessa projekt före produktion och bekräftar tillämpligt material, verktyg, utrustning och kvalificeringsväg för den faktiska konstruktionen.
Skicka dina PCB-filer till Highleap
Gerber-filer eller kretskortsdesignfiler räcker för att komma igång. Om dina filer är ofullständiga eller om du är osäker på vad du ska tillhandahålla, kontakta oss så vägleder vårt team projektet från teknisk granskning till kretskortstillverkning, montering, kvalitetskontroll och leverans.

Rekommenderade inlägg

PLC-kretskortsmontering för CPU, I/O och kommunikationsmoduler
Highleap Electronics erbjuder tillverkning av kretskort och kretskort...

Analys av jonisk kontaminering av PCB
Analys av joniska kontamineringar på kretskort hjälper OEM-tillverkare att avgöra...

PCB-montering med gratis stycklistaanalystjänst
Behöver du en gratis stycklista-analys innan du bestämmer dig för PCB...

PCB-monterings leveranskedjehantering
Highleap Electronics stöder leveranskedjan för kretskortsmontering...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.