
DBC-process för tillverkning av keramiska substrat

DBC-processen (Direct Bonded Copper) skapar en permanent metallurgisk bindning mellan koppar och keramik genom kontrollerad högtemperaturoxidation. Att förstå denna tillverkningsprocess gör det möjligt för ingenjörer att specificera substrat som uppfyller tillförlitlighetskrav och hjälper inköpsteam att utvärdera leverantörernas kapacitet.
Innehållsförteckning
På Highleap Electronics följer vi kontrollerade DBC-tillverkningsprocesser och konsekventa kvalitetsstandarder för att säkerställa stabil substratprestanda för kraftelektronikapplikationer. Denna guide beskriver de grundläggande principerna för DBC-bearbetning och är avsedd att hjälpa ingenjörer att bättre förstå processkrav, definiera lämpliga specifikationer och utvärdera leverantörer med större säkerhet.
1) Översikt över DBC-processen
DBC-processen representerar en specialiserad tillverkningsteknik för att skapa DBC-substrat – keramiska kretskort med kopparledare bundna direkt till den keramiska ytan utan mellanliggande lim. Denna process, som utvecklades på 1970-talet, har blivit standardmetoden för att producera högpresterande substrat för kraftelektronik.
Till skillnad från konventionell kretskortstillverkning som förlitar sig på mekanisk eller adhesiv bindning, skapar DBC-processen en kemisk bindning vid gränssnittet mellan koppar och keramik. Denna bindning bildas genom en noggrant kontrollerad reaktion med kopparoxid som mellanfas, vilket resulterar i exceptionell bindningsstyrka och värmeledningsförmåga.
Processen kräver specialutrustning, inklusive högtemperaturugnar med exakt atmosfärskontroll, renrumsanläggningar för kontamineringskänsliga steg och inspektionssystem för att verifiera bindningskvaliteten. Dessa krav skiljer DBC-tillverkning från vanlig elektronikproduktion.
2) Principen för direkt koppar-till-keramikbindning
Den grundläggande principen bakom DBC-tekniken innebär att ett kopparoxidlager bildas vid gränssnittet mellan koppar och keramik, vilket reagerar med båda materialen för att skapa en permanent bindning. Detta sker vid temperaturer nära koppar-syre-eutektikpunkten (1065 °C).
2.1 Bindningsmekanismen
När kopparfolie kommer i kontakt med keramik vid förhöjda temperaturer i en kontrollerad syreatmosfär inträffar följande sekvens:
- Ytoxidation: Koppar vid gränsytan oxiderar för att bilda Cu₂O (koppar(I)oxid)
- Eutektisk bildning: Vid ungefär 1065 °C bildar koppar och koppar(I)oxid en eutektisk vätska vid gränsytan
- Keramisk vätning: Den flytande fasen väter och penetrerar den keramiska ytan
- Stelning: Vid kylning stelnar gränssnittet, vilket skapar en stark metallurgisk bindning
För aluminiumoxidkeramik (Al₂O₃) bildas bindningen genom en kombination av mekanisk sammankoppling och kemisk reaktion mellan kopparoxid och den keramiska ytan. Med aluminiumnitrid (AlN) kan ytterligare ytbehandling krävas eftersom AlN:s nativa oxidlager kan störa bindningen.
2.2 Kritiska processparametrar
- Temperatur: Måste kontrolleras exakt inom ±2 °C för att säkerställa korrekt eutektisk bildning utan överdriven kopparsmältning
- Syrepartialtryck: Kontrollerar oxidskiktets tjocklek; för lite förhindrar bindning, för mycket orsakar överdriven oxidation
- Tid vid temperatur: Tillräckligt för fullständig vätning men inte så länge att det orsakar korntillväxt i koppar
- Kylhastighet: Påverkar kvarvarande spänning och risken för keramisk sprickbildning
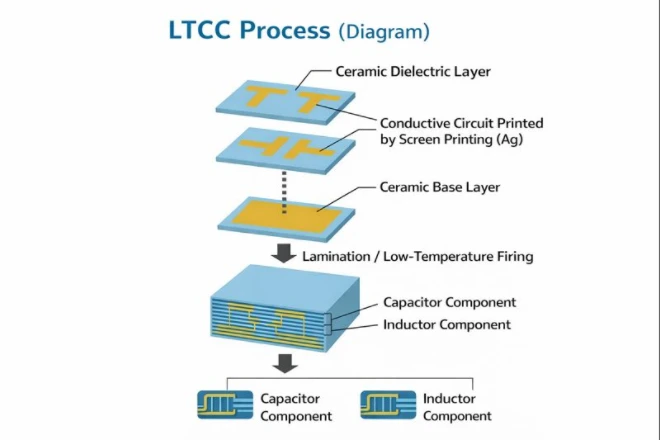
3) Viktiga tillverkningssteg
Tillverkning av DBC-substrat följer en definierad sekvens av processsteg, där vart och ett är avgörande för slutproduktens kvalitet. Att förstå dessa steg hjälper ingenjörer och köpare att utvärdera leverantörernas kapacitet.
3.1 Materialberedning
- Keramikinspektion: Inkommande keramiska substrat inspekteras för ytdefekter, planhet och kontaminering.
- Kopparberedning: Syrefri kopparfolie inspekteras och rengörs för att avlägsna oljor och ytoxider
- Ytbehandling: Vissa keramer, särskilt AlN, kräver ytoxidation eller andra behandlingar före bindning
3.2 Bindning
- Stackmontering: Kopparfolie placeras på en eller båda sidor av det keramiska substratet
- Ugnsbelastning: Enheterna laddas i högtemperaturugnar med kontrollerad atmosfärskapacitet
- Utförande av termisk profil: Exakta temperaturramper, temperaturhållningar och kylprofiler utförs enligt den keramiska typen
- Efterkontroll av obligation: Visuell och ultraljudsinspektion verifierar bindningens integritet
3.3 Kretsmönster
- Fotoresistapplikation: Ljuskänslig resist lamineras eller beläggs på kopparytan
- Exponering och utveckling: Kretsmönster överförs med hjälp av fotolitografi
- Kopparetsning: Oönskad koppar avlägsnas med hjälp av etsmedel för järnklorid eller kopparklorid.
- Motstå avskalning: Återstående fotoresist tas bort, vilket lämnar kvar kopparkretsmönstret
3.4 Ytbehandling
- Nickelplätering: Ger oxidationsskydd och lödbar yta
- Guldplätering: Används för trådbindbara ytor eller förbättrad korrosionsbeständighet
- Silverplätering: Används för montering av sintrade silverformar
3.5 Singulation och slutlig bearbetning
- Laserritsning: Keramik är ritad för att skapa brottlinjer för enskilda underlag
- Bryta eller skära: Enskilda substrat separeras längs ritningslinjer
- Sista inspektionen: Dimensionsverifiering, visuell inspektion och elektrisk provning
- Förpackning: Substraten är förpackade i ESD-säkra behållare med fuktskydd
4) Processutmaningar och kontrollpunkter
DBC-tillverkning presenterar unika utmaningar som kräver noggrann processkontroll. Att förstå dessa utmaningar hjälper till att specificera lämpliga kvalitetskrav.
4.1 Bindningshålrumsbildning
Hålrum vid gränssnittet mellan koppar och keramik minskar värmeledningsförmågan och kan orsaka lokala heta punkter under kraftförsörjningsenheter. Orsakerna inkluderar kontaminering, otillräcklig atmosfärskontroll och felaktiga temperaturprofiler. Kvalitetstillverkare använder svepande akustisk mikroskopi (SAM) för att detektera och kvantifiera bindningshålrum, vanligtvis med angivande av maximal hålrumsprocent (t.ex. <2 % total area).
4.2 Keramisk sprickbildning
CTE-missmatchningen mellan koppar och keramik skapar termisk stress under kylning. Om kylningen är för snabb eller ojämn kan keramiken spricka. Processoptimering balanserar kylningshastigheten för att minimera stress samtidigt som produktiviteten bibehålls. Keramisk tjocklek och kopparns tjockleksförhållande påverkar också sprickbildningstendensen.
4.3 Ytbehandlingskvalitet
Montering av kraftkomponenter kräver exakta ytfinishspecifikationer för tillförlitlig formsättning och trådbindning. Pläteringstjocklek, enhetlighet och kontamineringskontroll påverkar direkt utbytet efter montering. Kritiska parametrar inkluderar tolerans för pläteringstjocklek, ytjämnhet och renhet.
4.4 Dimensionskontroll
Högtemperaturbearbetning kan orsaka skevhet och dimensionsförändringar. Specifikationer för planhet (vanligtvis <0.1 mm per 25 mm), dimensionstolerans och passning mellan kopparmönster och keramiska egenskaper kräver noggrann processkontroll under hela tillverkningen.
5) Tillförlitlighet och termisk cyklisk prestanda
DBC-substratets tillförlitlighet under termiska cykler är avgörande för kraftelektroniktillämpningar. Bindningsprocessparametrarna påverkar direkt den långsiktiga tillförlitligheten.
5.1 Termiska cyklingsmekanismer
Under termisk cykling skapar skillnaden i CTE (C-tolerans) mellan koppar och keramik cyklisk spänning vid gränssnittet. Under många cykler kan denna spänning orsaka att utmattningssprickor börjar vid gränsen mellan koppar och keramik, och så småningom sprider sig genom bindningen. Brottsätt inkluderar delaminering, kopparsprickbildning och keramikbrott.
5.2 Faktorer som påverkar termisk livslängd
- Koppartjocklek: Tjockare koppar ökar spänningen; optimal tjocklek balanserar strömhantering mot tillförlitlighet
- Temperatursvängning: Större ΔT accelererar utmattning; -40 °C till +150 °C är mer krävande än 0 °C till +100 °C
- Keramiskt material: Si₃N₄ erbjuder överlägsen termisk cyklingsprestanda tack vare högre brottstyrka
- Obligationskvalitet: Tomrum och svaga bindningar accelererar misslyckande
- Kretsgeometri: Skarpa hörn och smala springor koncentrerar stress
5.3 Teststandarder
Tillförlitligheten för termiska cykler verifieras vanligtvis enligt branschstandarder som AQG 324 (fordonskvalificering) eller kundspecifika testprotokoll. Vanliga testförhållanden inkluderar temperatursvängningar från -40 °C till +125 °C eller -55 °C till +150 °C, med cyklantal från 1 000 till 5 000+ beroende på applikationskrav.
6) Hur DBC-processen påverkar den slutliga substratkvaliteten
Varje steg i DBC-tillverkningsprocessen påverkar kvaliteten och prestandan hos det färdiga substratet. När du utvärderar leverantörer eller specificerar substrat, överväg hur processkapaciteten påverkar:
- Termisk prestanda: Porrumshalten i bindningen påverkar direkt värmeresistansen; ange maximal porumsprocent
- Elektrisk tillförlitlighet: Keramisk kvalitet och bearbetning påverkar partiell urladdningsprestanda vid höga spänningar
- Monteringsutbyte: Ytkvaliteten påverkar framgångsgraden för formsättning och trådbindning
- Långsiktig tillförlitlighet: Bindningsprocessparametrar bestämmer termisk cyklisk livslängd
Highleap Electronics upprätthåller rigorösa processkontroller under hela tillverkningen av DBC. Våra anläggningar inkluderar avancerad inspektionsutrustning för detektering av bindningshålrum, dimensionsverifiering och analys av ytkvalitet. För detaljerad information om våra möjligheter till keramiska kretskort , eller för att diskutera dina specifika krav, är vårt ingenjörsteam redo att hjälpa dig.
Läs mer om att välja rätt keramiskt material i vår guide för DBC-keramiska substrat , eller utforska prototypframställningsalternativ på vår sida om DBC-substratprototyptjänster .
För en omfattande översikt över DBC-teknik och tillämpningar, besök vår DBC- substrathubbsida eller läs mer om terminologin på vår definitionssida för direktbundna kopparsubstrat .

Rekommenderade inlägg
Tillverkning av staplade Microvia-kretskort
Hur man får en offert för kretskort Låt oss köra DFM/DFA-analys för...
Tillverkning av kretskort för kontrollerad djupborrning
Hur man får en offert för kretskort Låt oss köra DFM/DFA-analys för...
mSAP-kretskortstillverkning för finlinjekretsar
Highleap Electronics tillhandahåller tillverkning av mSAP-kretskort...
Tillverkning av kretskort med högt bildförhållande för pläterade genomgående hål
Highleap Electronics tillhandahåller kretskort med högt bildförhållande...
Hur man får en offert för PCB
Låt oss köra DFM/DFA-analys åt dig och återkomma med en rapport.
Du kan ladda upp dina filer säkert via vår webbplats.
Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom PCB-tillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive PCB-design, PCBA (Printed Circuit Board Assembly) och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototyper, designverifiering, komponentförsörjning eller massproduktion, tillhandahåller vi komplett support för att säkerställa ditt projekts framgång. För PCBA-tjänster, vänligen tillhandahåll din BOM (Bill of Materials) och eventuella specifika monteringsinstruktioner. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkning och montering, vilket säkerställer en smidig produktionsprocess.