
Tillverkning av ritplatte-kretskort för pennplattor utan display
Innehållsförteckning
- Vad ritplattans kretskort faktiskt gör
- Digitaliseringsavkänning, styrenhetsintegration och brusreducering
- USB-, Bluetooth- och strömalternativ
- PCB-layout och jordning för precisionsingångselektronik
- Kompakt kretskortstillverkning utan att uppfinna en fast stapling
- SMT-montering, knappar och processkontroll för kontaktdon
- Funktionstestning och kalibreringssupport
- Att välja en partner för tillverkning av kretskort för ritplattor
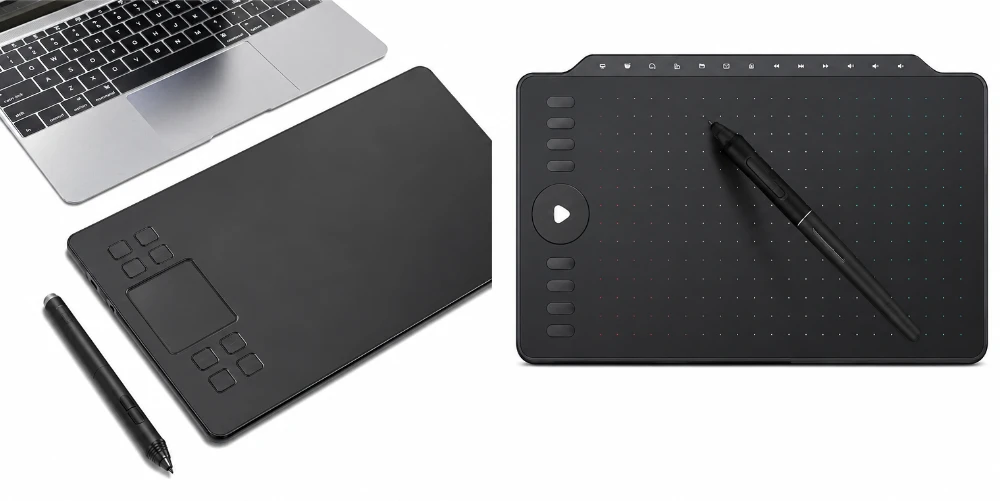
I den här artikeln avser ett ritplatte-kretskort den elektronik som används i en pennplatta eller digitaliserare utan skärm som skickar inmatning med stylus till en separat dator eller skärm. Denna definition skiljer sidan tekniskt från en penndisplay, som har en egen visuell visningsväg.
Kommersiella pennplattor visar att anslutning och funktioner varierar: trådbunden USB är vanligt, medan vissa modeller har Bluetooth och batterier. Pennteknik, tryckavkänning och positionsdetekteringsmetoder varierar också beroende på tillverkare, så en kretskortstillverkare bör inte uppfinna en universell sensornätsarkitektur.
Highleap Electronics kan stödja kunddesignad elektronik för pennplattor, från kretskortstillverkning till SMT-montering, inköp, inspektion och kunddefinierade avkännings-/funktionstester.
1. Vad ritplattans kretskort faktiskt gör
Kretskortskortet tar emot signaler från digitaliserings-/avkänningsstrukturen, bearbetar pennans position och tryckrelaterade data, hanterar knappar eller kontrollingångar och kommunicerar med värden. Beroende på produkten kan elektroniken vara koncentrerad på ett kort eller uppdelad mellan ett huvudstyrkort och distribuerade avkännings-/sammankopplingsstrukturer.
I den här artikeln avser en ritplatta en inmatningsenhet utan displaypenna som skickar positions- och tryckinformation till en värddator. Kretskortskortets uppgift är därför att hämta signaler från pennan/digitaliseringsenheten, bearbeta dem, hantera knappar eller indikatorer där sådana finns och kommunicera med datorn. Implementeringen av sensorer kan variera beroende på tillverkare, så diskussionen om tillverkning bör förbli arkitekturneutral såvida inte kundens släppta design identifierar en specifik teknik.
Produktgräns
Lägg inte till LCD/OLED-tidskontroll, videoingång eller skärmstyrka bara för att ordet ”surfplatta” förekommer i nyckelordet. Dessa ämnen hör till en penndisplay, inte en konventionell ritplatta utan skärm.
Det fysiska förhållandet mellan sensorstrukturen och kretskortet är avgörande. Ett sensornät kan vara ett separat lager, flex, film eller integrerad enhet beroende på produkten, och dess placering av kontakter, jordning och mekaniska registrering kan påverka noggrannheten. För granskning av offerter behöver leverantören tillräckligt med mekanisk information för att förstå hur sensorområdet, styrkortet och höljet är inriktade; ett elektriskt korrekt kretskort kan fortfarande misslyckas med produktintegrationen om den geometrin förändras.
I den här artikeln avser en ritplatta en penninmatningsenhet utan skärm som används med en extern dator eller skärm. Den skillnaden förändrar elektroniken: kretskortet ansvarar främst för att känna av och bearbeta information om pennans position/tryck, hantera knappar eller indikatorer, kommunicera med värden och hantera strömförsörjning. Den behöver inte den arkitektur för skärmtid, videoingång och bakgrundsbelysning som definierar en penndisplay.
Den fysiska produkten kan använda ett kompakt styrkort, en större sensorstruktur, flexibla sammankopplingar eller kombinationer av dessa beroende på sensortekniken. Eftersom tillverkare använder olika proprietära digitaliseringsmetoder bör en leverantör inte anta att sensornätet är ett konventionellt kretskort eller att varje penna kräver ett batteri. Tillverkningsförpackningen måste ange vilka delar Highleap tillverkar/monterar och vilka sensorkomponenter som är kundlevererade moduler eller proprietära strukturer.
2. Digitaliseringsavkänning, styrenhetsintegration och bruskontroll
Pennplattor kräver repeterbar avkänning över ett stort aktivt område. Den exakta elektromagnetiska, kapacitiva eller andra avkänningsmetoden är proprietär för produktplattformen, men implikationerna för kretskortstillverkningen är i stort sett konsekventa: referensvägar med lågt brus , kontrollerad jordning , stabila komponentvärden och korrekt placering av kontakter spelar roll.
Precisionspennans inmatning beror på signal-brusförhållandet över hela avkänningskedjan. Front-end-systemet kan inkludera excitations-, multiplexerings-, filtrerings-, förstärknings- eller konverteringssteg beroende på den proprietära avkänningsmetoden, följt av en styrenhet som rekonstruerar position och pennparametrar. Tillverkningsinnehållet bör diskutera dessa funktioner utan att låtsas att varje surfplatta använder samma spole, elektrod eller ADC-topologi.
Digitala klockor, DC/DC-omvandlare , USB-gränssnitt och valfria trådlösa radioapparater kan injicera brus i sensormiljön. Den släppta layouten kan komma att använda placeringsseparation, jordstrategi, filtrering och skärmningsåtgärder för att hantera denna interaktion. Tillverkaren bör bevara dessa funktioner snarare än att förenkla dem utan tekniskt godkännande.
Produktionsrisker relaterade till sensorer
| Risk | Möjlig effekt | Tillverkningskontroll |
|---|---|---|
| Felaktigt passivt värde eller ogodkänt alternativ | Ändrar förstärknings-/filter-/avkänningsbeteende | Lås kritiska MPN-nummer och substitutionsregler. |
| Kontaktförskjutning eller omvänd flex | Intermittent eller saknat svar i aktivt område | Använd monteringsritning och mekanisk kontroll av första stycket. |
| Jord-/returfunktion ändrad i CAM | Brus eller instabil detektering | Trappa upp kopparredigeringar som påverkar avkänningsområden. |
| Rester runt högohmiga noder | Läckage eller avdrift | Kontrollera processens renlighet enligt projektets krav. |
Bruskontroll börjar med layout men fortsätter genom montering. Jordåterledningsgeometri, skärmningsfunktioner, avstånd från switchregulatorer och digitala klockor, komponenttoleranser och kontaktdonets integritet påverkar alla repeterbarheten. Om produkten inkluderar en aktiv trådlös radio eller laddningskrets bör NPI-planen inkludera kontroller av störningar under pennans drift. Detta är mer användbart än generiskt "EMI-kontroll"-språk eftersom det kopplar en fabriksvariabel till den prestanda som användaren faktiskt märker: markörstabilitet och inmatningskonsistens.
Precisionsinmatningssystem omvandlar mycket små fysiska förändringar till stabila digitala koordinater, så brus och repeterbarhet kan vara viktigare än rå strömkapacitet. Den exakta analoga front-end, excitationsmetod och sensorgeometri varierar beroende på produkt. Tillverkningen bör därför fokusera på vad som kan kontrolleras: komponenttolerans, referensstabilitet, jordning, kontaktdonets integritet, skärmimplementering och korrekt placering av sensorrelaterade komponenter.
En substitution av källkällan som verkar liten kan förändra känsligheten. Kondensatorns dielektrikum, motståndstolerans/brus, oscillatorkarakteristik eller analogomkopplarens beteende kan påverka avkänningskedjan även när nominella värden matchar. Kritiska analoga och timingkomponenter bör ha godkända tillverkare eller explicita alternativ. Under NPI kan tekniken korrelera funktions-/kalibreringsresultat med komponentpartier för att identifiera vilka parametrar som är verkligt känsliga innan upphandlingen breddar AVL.
Noggrannhetsgräns
Publicera eller tillverka inte mot en antagen avkänningsmetod. Behandla kundens schema, sensorgränssnitt och kalibreringsprocedur som sanningskällan; fabriken styr monteringens repeterbarhet kring den arkitekturen.
3. USB-, Bluetooth- och strömalternativ
En trådbunden ritplatta kan strömförsörjas och anslutas via USB. Trådlösa versioner kan lägga till Bluetooth , ett batteri, laddningskretsar och strömförsörjningskontroll. Dessa är valfria arkitekturval, och artiklar bör använda "där så är tillämpligt" snarare än att antyda att varje ritplatta inkluderar trådlös hårdvara.
Trådbundna och trådlösa versioner kan dela en kärnavkänningsarkitektur samtidigt som de har väldigt olika strömförsörjnings- och BOM-krav. En modell med endast USB kan dra ström från värden och behöver inget batterisystem; en Bluetooth-modell kan lägga till ett batteri, laddare, regulator och radio. Wacoms egen Intuos-familj är ett exempel på denna variation, vilket är anledningen till att artikeln bör använda "där det är tillämpligt" snarare än att antyda att Bluetooth och batterier är universella funktioner för ritplattor.
USB-kontaktens fotavtryck, jordning av skalet, ESD-skydd och avstånd för höljet förtjänar en mekanisk granskning eftersom kabelbelastningen överförs direkt till kortet. För trådlösa modeller bör antennhållare och batterikontaktens polaritet inkluderas i DFM.
Ur produktionssynpunkt bör kommunikationstestning inkludera uppräkning eller grundläggande dataöverföring för det trådbundna gränssnittet och parnings-/kommunikationskontroller för trådlösa varianter när kunden tillhandahåller proceduren. Batteriladdnings- och skyddsfunktioner bör endast testas på relevant SKU. Att hålla dessa testgrenar kopplade till BOM-varianten förhindrar ett vanligt multi-SKU-fel: laddning av rätt hårdvara med fel produktionstestprofil.
En trådbunden ritplatta kan strömförsörjas och anslutas via USB, medan trådlösa modeller kan lägga till Bluetooth, batteri, laddning och ytterligare strömhanteringstillstånd. Dessa är valfria arkitekturval, inte definierande funktioner för kategorin. Monteringsmateriallistan och testflödet bör tydligt identifiera den trådbundna kontra den trådlösa SKU:n eftersom batterikontakter, RF-komponenter, laddnings-IC:er och firmware kan ändras medan avkänningssektionen förblir densamma.
USB-kontakternas mekanik förtjänar uppmärksamhet på tunna stationära enheter eftersom användare belastar kabeln upprepade gånger. Lödning av kontaktskalet, förankringsflikar, avstånd till kortkanten och höljets justering bör kontrolleras under den första artikeln. För trådlösa varianter bör antennens utdrag och RF-modulens position förbli skyddade från sena koppar- eller mekaniska förändringar. Produktionstest kan verifiera uppräkning eller trådlös anslutning, men det bör inte presenteras som en ersättning för fullständig EMC- eller radiocertifiering.
Highleap Electronics • Kretskortstillverkning och PCBA
Recension av tillverkning av PCBA-ritplatta
Skicka kraven för digitaliserare, styrenhet, anslutning och test för en kontrollerad version.
Begär offert på ritplatta → Diskutera montering av pennplatta →
✓ DFM- och DFA-granskning ✓ Prototyp för upprepad produktion ✓ PCB-tillverkning och montering
4. Kretskortslayout och jordning för precisionselektronik
Till skillnad från ett generiskt styrkort sitter en ritplatta bredvid en stor sensorstruktur. Förhållandet mellan sensoranslutningar, referensplan, bullriga kopplingskretsar och höljets metall kan påverka prestandan. En DFM-granskning bör därför skilja på verkliga tillverkningsförändringar från layoutförändringar som kan förändra signalbeteendet.
Avkänningsnoggrannheten kan påverkas av till synes små layoutförändringar. Koppargjutningar, jordsömmar, spårnärhet och kontakternas returvägar kan förändra parasitisk koppling eller brusupptagning runt avkänningsfronten. DFM-redigeringar bör därför vara konservativa i dessa områden, och alla begärda kopparmodifieringar bör returneras till designägaren snarare än att "rensas upp" automatiskt av tillverkaren.
Ett fabriks-DFM-team kan utföra en DFM-granskning av avstånd, borrar, lödmask, panelering, kontaktdonstillgänglighet och monteringsbegränsningar, samtidigt som de returnerar elektriskt meningsfulla frågor till kunden istället för att gissa på designavsikten.
Mekaniska material spelar också roll eftersom avkänningsfältet sträcker sig genom produktstacken. Kretskortstillverkaren kontrollerar inte överlagringens, höljets eller pennans geometri, men bör respektera definierade avstånd och monteringsdatum. Under NPI, kombinera elektriska kontroller med dimensionsinspektion runt sensorkortets montering och kontaktdonens placering så att kalibreringsproblem inte felaktigt skylls på firmware när grundorsaken är mekanisk felregistrering.
Sensorfokuserad DFM-granskning
När styrenhetens kretskort ansluter till ett proprietärt sensornät, identifiera kopparavgränsningar, mekaniska referenspunkter och oförändrade avkänningsområden i tillverkningspaketet. Det gör att DFM kan förbättra byggbarheten utan att ändra det elektriska beteende som kalibreringen är beroende av.
Layoutgranskning bör skydda returvägarna och den fysiska separationen som definierats för sensorelektroniken. Högströms-LED-omkoppling, USB-kanter eller DC-DC-omvandlare kan kopplas till känsliga analoga noder om den ursprungliga placeringen eller jordningsstrategin ändras. En tillverkare bör inte "förbättra" koppargjutningar eller sy plan runt en proprietär sensorstruktur utan designgodkännande; det som ser ut som mer jordning kan förändra fältbeteendet i vissa digitaliseringsimplementeringar.
Mekanisk geometri kan också påverka repeterbarheten. Kontaktdonens placering, justering mellan kort och sensor och monteringspunkter bör kontrolleras mot den publicerade ritningen, särskilt när kalibreringen förutsätter ett fast förhållande mellan avkänningsområdet och kapslingen. DFM kan fortfarande optimera panelering, verktygsskenor och monteringsåtkomst, men den bör göra det utanför den funktionella geometri som ingångssystemet är beroende av.
5. Kompakt kretskortstillverkning utan att uppfinna en fast stapling
Styrkort för ritplattor är ofta kompakta, men produktkategorin kräver inget enskilt lagerantal eller material. Lagerindelningen följer routingstäthet, jordningsbehov, placering av kontakter och EMI-mål.
Ett kompakt kretskort för ritplatta kan vara ett enkelt flerskiktskort eller en tätare design med finare funktioner; det finns ingen universell stapling. Tillverkningen bör baseras på frigjorda krav på spår/utrymme, borrning, impedans och tjocklek, med specialprocesser tillagda endast när layouten behöver dem. Detta förhindrar överkonstruering av en kostnadskänslig inmatningsenhet bara för att nyckelordet innehåller "precision".
Om designen inkluderar finpitchkapslingar, mindre vias eller USB-routing med kontrollerad impedans, bör tillverkningsvägen väljas utifrån dessa krav. En flerskikts- eller HDI-process kan vara lämplig i vissa produkter, men bör aldrig presenteras som obligatorisk enbart för SEO-täckning.
Repeterbarhet är viktigare än exotisk konstruktion. Dielektrisk tjocklek, koppargeometri, lödmaskens registrering och dimensioner på kontaktens kant bör förbli konsekventa från parti till parti när de påverkar avkännings- eller mekaniska gränssnitt. Om kortet ansluter till en stor sensorfilm eller ett stort sensornät bör leverantören också verifiera panel- och avpanelningsmetoden så att spänningar eller skevhet i kortets kant inte förändrar den slutliga justeringen.
Ytfinish, lödmaskregistrering och slutlig konturtolerans bör väljas utifrån de faktiska kraven för kontaktdonet och sensorgränssnittet, inte utifrån utseende. Om en kortkant, ett monteringsdatum eller en sensorkontakt anger positionsreferensen för det aktiva området, förtjänar dess dimensionskontroll samma uppmärksamhet som elektrisk kontinuitet eftersom geometrisk avvikelse kan bli ett kalibrerings- eller kapslingspassningsproblem.
Korttekniken bör väljas utifrån routingstäthet och mekaniska krav. Många styrkort kan tillverkas med konventionell flerskiktad FR-4, medan kompakta trådlösa modeller eller högintegrerade styrenheter kan motivera finare funktioner eller HDI. Det finns ingen universell stack-up, kopparvikt eller via-typ för en ritplatta. Att publicera sådana fasta specifikationer skulle skapa en falsk designregel och kan i onödan öka kostnaden.
Mer användbara tillverkningskontroller är dimensionsnoggrannhet, lödmaskregistrering runt finfördelade delar, rena kontaktkanter, jämn ytfinish och eventuella impedanskrav för USB eller andra snabba gränssnitt. Om själva avkänningsstrukturen är en del av kretskortet kan dess koppargeometri och dielektriska avstånd vara funktionellt viktiga och bör behandlas som kontrollerade designdata. Tillverkningsritningen måste skilja dessa kritiska geometrier från vanlig routing så att kortverkstaden vet var ändringar är förbjudna.
6. SMT-montering, knappar och processkontroll för kontaktdon
PCBA kan innehålla en styrenhet, strömförsörjningsenheter, USB-gränssnittsdelar, valfria trådlösa komponenter, lysdioder och knapp-/kodarkretsar. Upprepade kontroller och små kontakter gör orientering och placeringsdisciplin viktig.
Monteringsmixen kan inkludera en mikrokontroller, sensorkretsar, passiva komponenter, USB-kontakt, knappar, lysdioder och valfria radio-/strömförsörjningsenheter. Upprepade knapp- eller lysdiodpositioner ökar värdet av inspektion i första stycket eftersom ett polaritets- eller orienteringsfel kan kopieras över en hel batch. USB-kontakter behöver också tillräckligt mekaniskt stöd och inspektion eftersom användarinsättningsbelastningar överförs direkt till kretskortet.
Tillverkningsomfattningen kan tillhandahålla SMT-montering med kontroller av första stycket och AOI för synliga placerings-/lödförhållanden . Där bottenterminerade kapslar finns kan riktad röntgen läggas till baserat på kapslings- och projektrisk.
Processkontroll bör skilja kosmetisk omarbetning från omarbetning i avkänningsvägen. Överdriven uppvärmning, komponentbyte eller reparation av kontakter nära känsliga analoga kretsar kan förändra prestandan även om kontinuiteten återställs. En kontrollerad omarbetningspolicy och funktionell verifiering av prover efter reparation är därför mer trovärdiga än ett generellt löfte om att varje monterat kort är reparerbart.
Knappar och vridreglage, när de används, medför en egen mekanisk risk för uppbyggnad. Brytarnas höjd, ställdonets inriktning och lödfillets kvalitet kan påverka känslan efter montering av kapslingen. Den första artikelöversikten bör därför jämföra de monterade komponenternas höjd och position med den mekaniska ritningen, särskilt kring användarmanövrerade kontroller och kabelkontakter som utsätts för upprepad belastning under drift.
Monteringsrisken är ofta koncentrerad till repetitiva små komponenter, styrenheter, kontakter och användargränssnittsdelar snarare än till enheter med mycket hög effekt. Första inspektionen bör verifiera knapporientering, lysdioder, kodare, USB-kontakter, trådlösa moduler och eventuella sensorgränssnittskontakter innan partiet fortsätter. På produkter med många identiska kanaler kan ett felaktigt komponentvärde upprepas över hela linjen och ändå se visuellt konsekvent ut, vilket gör verifiering av stycklista till placering viktig.
Där bottenterminerade kapslar används kan röntgen komplettera AOI, men monteringskvaliteten bör i slutändan bedömas utifrån funktionellt beteende. Kontakternas koplanaritet och manuella lödoperationer förtjänar också kontrollerade arbetsinstruktioner eftersom den färdiga tabletten kan vara tunn och mekaniskt belastad. En process som producerar elektriskt fungerande nakna PCBA-prover kan fortfarande skapa fältfel om kabelinsättning eller kapslingsfäste belastar svaga skarvar.
7. Funktionstestning och kalibreringssupport
Ett kort kan klara visuell inspektion men ändå misslyckas som inmatningsenhet. Produktionsvalidering bör utöva kommunikation med värden och, när kundens fixturer är tillgängliga, representativ penndetektering, knappar och trådlösa/laddningsfunktioner för tillämpliga SKU:er.
Funktionstestet bör bevisa den elektriska vägen från penninteraktion till värddata, men kalibreringens omfattning beror på produktarkitekturen. Fabriken kan verifiera detekterad position, knappar, tryckrespons eller grundläggande koordinattäckning med hjälp av kundens fixturer/programvara; slutlig precisionskalibrering kan kräva ett mekaniskt referenssystem eller en proprietär algoritm som ägs av produktföretaget. Den gränsen bör skrivas in i testplanen.
Kalibrering kan bero på proprietär firmware, sensorkartor, gyllene prover eller programvara som tillhandahålls av produktägaren. Produktionen kan utföra en definierad procedur, men bör inte göra anspråk på att härleda en tillverkarspecifik pennavkänningskalibreringsmodell från generiska PCB-data.
Testägande
Definiera om fabrikstestet bevisar PCBA-elektronik, fullständig aktiv ytavkänning eller slutmonterad produktprestanda. Dessa är olika acceptansomfång.
Ett användbart NPI-test letar också efter repeterbarhet, inte bara ett lyckat tryck. Provtagning över det aktiva området, kontroll av funktion nära knappar eller radioapparater, och jämförelse av trådbundna kontra trådlösa tillstånd kan avslöja kopplings- eller monteringsproblem. När ett fel upptäcks hjälper bevarandet av PCB/PCBA-serien, firmwareversionen och testdata till att skilja ett kortprocessproblem från ett sensorstack- eller algoritmproblem.
Funktionstest bör separera grundläggande elektronikvalidering från slutlig kalibrering. Fabriken kan verifiera ström, USB- eller Bluetooth-kommunikation, knappar, lysdioder och rå penninmatningsrespons med hjälp av kundens programvara eller fixturer. Kalibreringen kan sedan mappa rå sensordata till det färdiga aktiva området, kompensera produktspecifik geometri eller kontrollera tryckrespons. Den exakta kalibreringsmetoden tillhör kundens sensorteknik och bör inte uppfinnas av montören.
För produktionseffektivitet, använd NPI-data för att avgöra vilka tester som upptäcker monteringsfel. Ett kort rutnäts- eller punktresponstest kan vara mer värdefullt än slumpmässig pennrörelse eftersom det kan avslöja döda områden eller kontaktfel. Lagra firmware- och kalibreringsverktygsversioner med partiposten så att en senare programvaruändring inte misstas för en förändring av hårdvaruutbytet. Om guldfärgade pennor eller fixturer används, kontrollera deras slitage och revision som en del av testsystemet.
8. Att välja en partner för tillverkning av kretskort för ritplattor
En leverantör av ritplatte-kretskort bör förstå att den dominerande risken inte är displayelektroniken – utan den stabila tillverkningen av avkännings-/styrplattformen och dess värdgränssnitt. Granska erfarenheter med kompakt SMT, kontaktmekanik, brusreducerade layouter, kontrollerade stycklistor och funktionella fixturer.
Slutsats
En ritplatta utan display bör skrivas och tillverkas som en precisionsinmatningsenhet. Att hålla den gränsen tydlig förhindrar dubbelarbete med innehåll på penndisplayer och undviker tekniska påståenden som inte stöds av den faktiska produktarkitekturen.
En leverantör av ritplattor bör förstå skillnaden mellan tillverkningsrepeterbarhet och ägande av avkänningsalgoritmen. Fråga om fabriken kan lagra mekaniska data, styra utbyten av analoga/timingkomponenter, hantera USB/trådlösa varianter och utföra kundkalibrering eller funktionell programvara utan att ändra den. Detta är mer relevant än att be om ett generiskt påstående som "erfarenhet av surfplattors kretskort".
En praktisk offertförfrågan bör inkludera definitionen av sensorkortet, BOM/CPL, mekanisk ritning, gränssnittstyp, trådlöst alternativ, firmware-/programmeringsfiler och det förväntade pennresponstestet. Highleap kan sedan ange tillverkningsomfattningen för elektroniken och identifiera eventuella beroenden mellan fixturer och kalibrering. För ett ritplatte-PCB skapar den tydligheten en starkare produktionsväg än att specificera ostödd sensorteknik eller generiska trycknivåkrav.
RFQ-konverteringspunkt
Dela ritningen för sensorgränssnittet och den kunddefinierade penntest- eller kalibreringsproceduren med kretskortspaketet. Highleap kan granska monteringens repeterbarhet, kontaktmekanik och testgenomförbarhet samtidigt som du behåller den proprietära sensorarkitekturen under din kontroll.

Rekommenderade inlägg

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...

TMM6 PCB-tillverkning
TMM6-tillverkning är processkontrollsidan för en mellan-Danmark...

TMM3-kretskortstillverkning för RF-moduler
Tillverkning av TMM3-kretskort är mest användbar där RF-modulen...

TMM10-kretskortstillverkning för kompakta RF-konstruktioner
InnehållsförteckningHur TMM10 krymper RF-strukturerTMM10 vs...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.