
Snabb tillverkning av högfrekventa kretskort
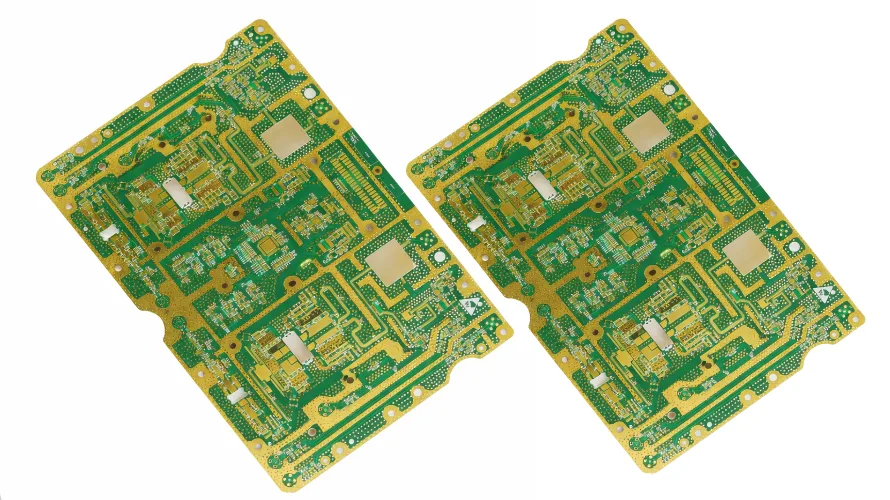
Begäran om snabb tillverkning av högfrekventa kretskort uppstår vanligtvis ur kompromisslösa situationer: en orubblig prototypvalidering, ett hårt omtvistat design-in-fönster, ett nödscenario för nedläggning av produktionen eller ett accelererat EMC-certifieringsschema. Varje scenario dikterar en unik tolerans för specifikationsflexibilitet och avkastningsrisk.
Att accelerera produktionen av högfrekventa (HF) kretskort skiljer sig dock fundamentalt från att påskynda standard FR4. Att snabbare få PTFE- eller kolvätekeramiska laminat genom en fabrik kräver manipulering av termodynamiska profiler, kemisk etsningskinematik och dimensionell skalning. Den här guiden demonterar verkligheten på fabriksgolvet vid tillverkning av snabb högfrekventa kretskort och separerar de steg du kan komprimera från den fysik du inte kan fuska.
Key Takeaways
Att komprimera ledtiderna för högfrekventa kretskort är en övning i att hantera materialreologi och kemisk inertitet. Highleap Electronics uppnår 5–7 dagars leveranstider för specialiserade hybridlaminat med låg förlust, inte genom att hasta med kemi, utan genom att använda dedikerade PTFE-plasmakammare, förlagrade laminat med låg förlust och avancerad laserdirektavbildning (LDI) för att kringgå traditionella flaskhalsar i bearbetningen.
Skicka offert för Gerber HF PCB
1) Vanliga scenarier för snabb tillverkning av högfrekventa kretskort
1.1 Prototypvalidering (funktionell testning)
När målet strikt är proof-of-concept för en RF-topologi kan hårdvaruingenjörer ofta lätta på vissa mekaniska begränsningar för att vinna tid. Att bredda impedanstoleranserna från ±5 % till ±10 % gör att CAM-avdelningen kan hoppa över sekventiella etsningspass och komplex TDR-lanseringsplattformsmodellering, vilket skär ner på kritiska timmar från tidslinjen för frontend-teknik utan att kompromissa med den centrala funktionella demonstrationen.
1.2 Design-In-konkurrens (Time-to-Market)
I sockettävlingar måste hårdvaran vara både snabb och nära produktionsavsikten. Den optimala strategin här är parallell utveckling. Skicka in preliminär routing (70–80 % klart) för initial DFM-granskning. Detta gör det möjligt för fabriken att låsa in XY-dimensionella skalningsfaktorer (kritiska för PTFE-material) och hämta specifika prepreg-stilar från lagret medan du slutför de återstående RF-spåren.
1.3 Myndighetscertifiering (FCC/CE/EMC)
Certifieringsbyggen tillåter noll avvikelse. Insättningsförlust, minskning av hudeffekter och exakt Dk/Df-matchning måste återspegla den slutliga massproduktionen. I detta scenario kan acceleration endast ske genom prioriterad maskinplanering (köhoppning) och premiumlogistik. Att försöka komprimera lamineringsuppehållstider eller avsmearningscykler här kommer att resultera i mikroporer eller Dk-drift, vilket gör att kortet misslyckas med just de emissionstester som du skyndar dig att klara.
2) Ledtider för högfrekventa kretskort jämfört med standard FR4
Att förstå de grundläggande bearbetningstiderna är avgörande för att sätta realistiska förväntningar. Högfrekventa kort kräver helt enkelt mer bearbetningstid än vanliga konsumentelektronikkort.
| Processfas | Standard 4L FR4 (Rush) | 4L speciallaminat med låg förlust, hybrid (Rush) | 4L ren PTFE (Rush) | Flaskhalsen i den tekniska världen |
|---|---|---|---|---|
| CAM och verktyg | 2–4 timmar | 4–8 timmar | 6–12 timmar | Beräkning av aggressiva anisotropa XY-krympningshastigheter unika för PTFE-matrismaterial. |
| Laminering (Press) | 3–4 timmar | 5–7 timmar | 8–12 timmar | Asymmetriska CTE:er i hybrider kräver noggrant kontrollerad termisk rampning för att förhindra intern skjuvspänning och vridning. Ren PTFE kräver högtemperatursmältbindning (>390 °C). |
| CNC-borrning | 1–2 timmar | 2–4 timmar | 4–6 timmar | Strikt begränsning av antalet träffar i borren (ofta <200 träffar) för att förhindra att keramiskt fyllnadsmedel förstör hårdmetallborr och orsakar väggruptur. |
| Avsmearning och aktivering | 4–6 timmar | 6–10 timmar | 10–16 timmar | Standardpermanganat bryts ner på PTFE. Kräver komplexa CF4/O2/N2-plasmagasblandningar eller behandling med farlig natriumnaftalen. |
| Avbildning och etsning | 2–4 timmar | 4–6 timmar | 4–8 timmar | LDI och specialiserade etsprofiler för att minimera nedbrytning av kopparens ytjämnhet (Rz), vilket bevarar insättningsförlustegenskaperna. |
| Minsta tillverkningstid | ~24 timmar | ~36–48 timmar | ~48–72 timmar | (Exkluderar råvaruanskaffning och utgående logistik) |
3) Hur materialtillgänglighet påverkar kretskortets leveranstid
Världens snabbaste tillverkningsprocess kan inte starta utan substratet på fabriksgolvet. Grunden för alla RF-kort är dess PCB-laminatmaterial . För projekt med snabb leveranstid beror skillnaden mellan en leverans på 5 dagar och en försening på 5 veckor helt på din materialvalsstrategi och förståelse för baskemin.
3.1 PTFE vs. kolvätekeramik: Avvägningen mellan hastighet
När ingenjörer väljer högfrekventa material väljer de vanligtvis mellan två primära hartssystem, vart och ett med drastiskt olika ledtider och bearbetningsutmaningar:
- Keramiskt fylld PTFE (t.ex. en specialiserad lågförlustlaminat®-serie): Polytetrafluoreten (PTFE) erbjuder den ultimata låga dissipationsfaktorn (Df) för 77 GHz bilradar och telemetri inom flyg- och rymdfart. PTFE är dock i sig mjukt (vilket leder till problem med registrering av "kallflöde") och kemiskt inert. Det kräver omfattande plasmaavsmearningscykler och specifika fusionslamineringstemperaturer. Om ditt specificerade PTFE-laminat inte finns i fabrikens lager kan import av det förlänga din ledtid med 3 till 5 veckor.
- Kolvätekeramiska härdplaster (t.ex. en specialiserad serie med låga förluster av laminat®): Material som ett kolväte-keramiskt lågförlustlaminat och ett kolväte-keramiskt lågförlustlaminat konstruerades uttryckligen för att överbrygga klyftan mellan högfrekvent prestanda och FR4-liknande tillverkningsbarhet. Eftersom de inte kräver plasmaavsmearning eller exotiska lamineringsprofiler bearbetas de mycket snabbare. Avgörande är att topptillverkare vanligtvis lagerför dessa material i stora volymer, vilket gör dem till det absolut bästa valet för snabbare prototyper.
3.2 Strategiska dielektriska substitutioner för snabbare ledtider
Om ditt specificerade material är slut i lager är det inte ett alternativ att stå still. Erfarna RF-konstruktörer använder strategiska materialbyten för att hålla projektet igång. Om du behöver en bräda inom 7 dagar, överväg dessa kompromisser:
- ett kolväte-keramiskt lågförlustlaminat kontra ett kolväte-keramiskt lågförlustlaminat: Om ett kolvätekeramiskt lågförlustlaminat (Dk 3.38, Df 0.0027) inte är tillgängligt, är ett kolvätekeramiskt lågförlustlaminat (Dk 3.48, Df 0.0037) ofta ett gångbart alternativ för applikationer under 15 GHz. Ett kolvätekeramiskt lågförlustlaminat är i hög grad lagerhållet på grund av sin flamskyddsklassning enligt UL 94V-0. En snabb omberäkning i din 2D-fältlösare för att justera spårbredderna med en bråkdels mil kan spara dig veckor av väntan.
- Hantering av kopparfolieprofiler: Högfrekvenskonstruktörer specificerar ofta rullad glödgad (RA) koppar eller omvänd behandlad folie (RTF) för att mildra skinneffektförluster vid millimetervågsfrekvenser. Standard elektrodeponerad (ED) koppar är dock mycket mer lättillgänglig. Om prototypen är avsedd för digital logikvalidering eller testning under 6 GHz kan en tillfällig nedgradering till ED-koppar kringgå allvarliga flaskhalsar i leveranskedjan.
3.3 Kraften hos hybriduppställningar
Du behöver inte dyr, svåråtkomlig PTFE på alla 10 lager på ett kort. En mycket effektiv strategi för både kostnadsminskning och hastighet är hybriduppbyggnad. Genom att använda högfrekventa material med låg förlust uteslutande på de yttre RF-signallagren (L1-L2), och standard High-Tg FR4 för intern digital logik och kraftdistributionsplan, förenklar du leveranskedjan dramatiskt. Denna metod gör det möjligt för fabriken att hämta 80 % av ditt korts volym från standard FR4-lager.
4) Obligatoriska bearbetningssteg för högfrekventa kretskort
4.1 Reologi och lamineringsuppehållstider
Hartsets flytegenskaper (reologi) kan inte förhastas. Högfrekventa härdplaster och termoplastiska PTFE-material kräver exakta smältviskositeter för att fylla mellanrum mellan kopparspåren utan att förskjuta glasväven. Att accelerera den termiska ramphastigheten skapar instängda flyktiga ämnen (vilket orsakar delaminering under blyfri omsmältning) eller inducerar anisotropisk stress som permanent förändrar den lokaliserade dielektriska konstanten (Dk). Presscykeln tar den tid som kemin kräver.
4.2 Bryta kol-fluorbindningen (avsmearning)
PTFE är otroligt kemiskt inert. Standardavsmältningslinjer för alkaliskt permanganat, som används för FR4, bildar helt enkelt en pärla och rullar av en PTFE-viavägg. För att uppnå kopparpläteringsvidhäftning måste fluoratomerna avlägsnas från kolkedjan. Detta kräver att panelerna placeras i en vakuumplasmakammare med en specifik CF4/O2-gasblandning under en längre cykel. Att hoppa över eller förkorta detta steg garanterar katastrofala sprickbildningar i via-röret vid termisk chock. Highleap Electronics har dedikerade plasmalinjer exklusivt för HF-material för att förhindra flaskhalsar i köerna.
5) Hur man undviker förseningar i produktionen av högfrekventa kretskort
De mest förödande förseningarna i expressordrar inträffar innan kortet ens når fabriksgolvet. Tekniska hållningar (EQ) tar dagar. För att kringgå detta måste ditt datapaket proaktivt hantera HF-specifika tillverkningsförhållanden.
- Måldriftsfrekvens: Dk är inte statiskt; det ändras med frekvensen. Ange inte bara "Dk 3.5". Ange "Design Dk 3.55 @ 10 GHz" så att CAM-teamet använder rätt dielektriska modell för impedansberäkningar.
- Explicit stackup-konstruktion: Definiera exakta typer av prepreg, kärntjocklekar och kopparfolietyper. För komplex routing som involverar mikrovias, se till att din dokumentation överensstämmer med standard HDI PCB designregler för att förhindra CAM-avslag.
- Förhandsgodkännande av Etch-kompensation: Lägg till en tillverkningsanteckning: "Tillverkaren har tillstånd att justera spårbredder upp till ±1 mil för att nå impedansmål utan att skicka in EQ." Detta eliminerar en 24-timmars godkännandeprocess tur och retur.

6) Kvalitetssäkring och testning för kretskort med snabb leveranstid
6.1 Riktad verifiering för högfrekventa konstruktioner
Standard visuell inspektion är otillräcklig för mmWave- eller höghastighetsdigitala kort. Kvalitetssäkringen måste inriktas på att skydda signalintegriteten:
- Verifiering av TDR-impedans: Enkelsidiga, differentiella och koplanära vågledarstrukturer måste mätas via tidsdomänreflektometri (TDR) på specialdesignade testkuponger vid panelkanten.
- Mikrosektionering (tvärsnitt): Viktigt för att utvärdera pläteringstjocklek i vias med högt aspektförhållande och säkerställa noll hartsrecession efter den aggressiva plasmaavsmearningscykeln.
För funktionella prototyper där absolut livslängd är sekundär till omedelbar elektrisk prestanda kan destruktiv testning skjutas upp, men TDR-mätning är fortfarande ett absolut icke-förhandlingsbart steg.
7) Snabba tillverkningstjänster för högfrekventa kretskort
Highleap Electronics konstruerar sin snabba infrastruktur för att eliminera administrativa kötider samtidigt som de strikt upprätthåller de metallurgiska och kemiska kraven för avancerade substrat. För en djupdykning i våra heltäckande möjligheter, granska vår kompletta kretskortstillverkningsprocess.
- Prediktiv inventering: Vi lagerför kontinuerligt en specialserie av lågförlustlaminat, ett PTFE-baserat lågförlustlaminat och Panasonic Megtron-laminat i standardtjocklekar för att neutralisera ledtider i leveranskedjan.
- Laser Direct Imaging (LDI): Vi kringgår traditionella fotoverktyg och använder LDI för att uppnå exakta toleranser på ±15 µm spårbredd, vilket är avgörande för kantkopplade filter och millimetervågsantenner.
- Dedikerade HF-processlinjer: Genom att isolera PTFE-borrning, plasmaavsmejning och specialiserade lamineringspressar från vår standard FR4-volym, väntar din expressorder aldrig efter kommersiella produktionsbatcher.
- Sömlös nyckelfärdig SMT: Bara brädor övergår omedelbart till våra SMT montering Vi använder specifika flerzons-omsmältningsprofiler skräddarsydda för CTE och termisk massa hos avancerade hybriduppbyggnader, vilket förhindrar monteringsinducerad skevhet.
För ett komplett datapaket med lagerförda laminat med låg förlust levererar Highleap rutinmässigt tillverkning inom 5–7 arbetsdagar. Skicka in dina Gerber- och stackup-filer idag för en omedelbar teknisk DFM-granskning.

Rekommenderade inlägg

PCB-monteringstillverkare i Kina
Highleap Electronics är en tillverkare av kretskortsmontering i...

Nätverksswitchens kretskortsmontering: Ethernet-, PoE- och porttestning
Nätverksswitch-kretskortsmontering på Highleap Electronics ger...

Kraftelektronikkretskortsmontering för högströms- och effektomvandlingssystem
Highleap Electronics tillhandahåller kretskort för kraftelektronik...

Montering av kretskort för fordonselektronik: Spårbarhet och processkontroll
Highleap Electronics tillverkar kretskort och tillhandahåller...
Hur man får en offert för PCB
Låt oss köra DFM/DFA-analys åt dig och återkomma med en rapport.
Du kan ladda upp dina filer säkert via vår webbplats.
Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid