
Lödning med het plåt: Process, gränser och jämförelse av omlödning
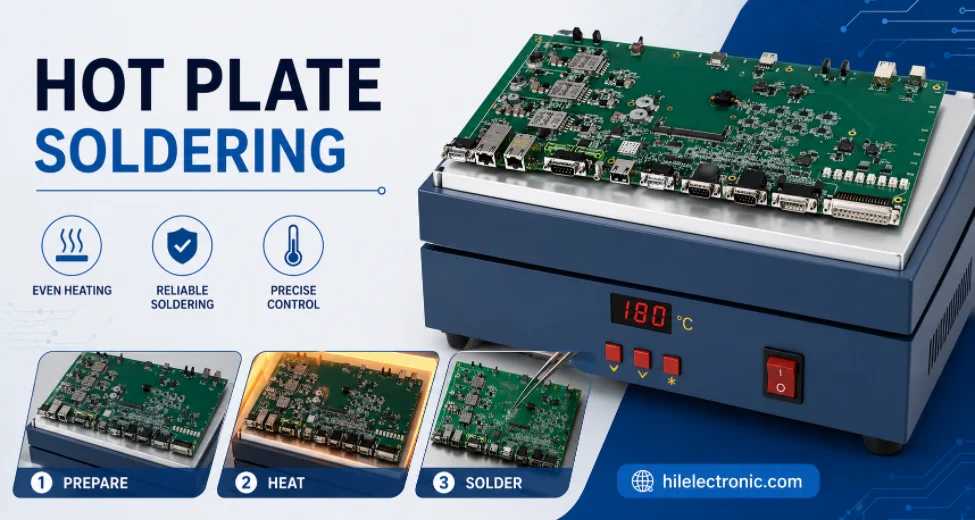
Figur 1. Bild av lödning av varmplatta för tillverkning och montering av Highleap Electronics kretskort.
Varmplattalödning är ett populärt sätt att omsmälta ytmonterade kort på en bänkskiva: du applicerar lödpasta, placerar delarna och värmer kortet underifrån på en temperaturkontrollerad platta tills fogarna smälter och formas. Det är billigt, snabbt för ett eller två kort och idealiskt för prototypframställning – men det har verkliga begränsningar som gör det till fel verktyg för produktion. Den här guiden förklarar vad varmplattalödning är, hur man gör det korrekt, hur det jämförs med en omsmältningsugn och när man ska gå från bänken till en professionell linje hos Highleap Electronics.
1. Vad är varmplattlödning?
Varmplattalödning är en omlödningsmetod som värmer ett kretskort underifrån på en plan, temperaturkontrollerad platta tills lödpastan smälter och bildar varje fog samtidigt. Den reproducerar kemin hos ugnsomlödning – pasta smälter, flussmedel aktiveras, ytspänning drar delarna i linje – men levererar värmen genom ledning genom kretskortets undersida snarare än genom varmluft i en kammare.
Det är ett bänkverktyg, populärt bland tillverkare, laboratorier och prototypverkstäder eftersom en bra kontrollerad värmeplatta är billig och värms upp på några minuter. Mekanismen är densamma som för alla reflow-lödningsprocesser , så samma pasta och samma allmänna temperaturmål gäller. Haken, som utforskas nedan, är att uppvärmning från ena sidan bara fungerar bra för vissa korttyper och är fundamentalt svår att skala.
2. Hur man löder ett kretskort på en värmeplatta (steg för steg)
För att löda med varm lödpasta, applicera lödpasta på plattorna, placera komponenterna i den våta pastan, placera kortet på plattan och kör sedan genom förvärmning, blötläggning och återlödning tills skarvarna synbart blir våta, sedan svalna. Att följa en temperaturprofil istället för att bara spränga full värme är det som ger rena skarvar och skyddar delarna. Metoden:
- Applicera pasta. Använd en schablon för jämna, repeterbara påföringar, eller en spruta för ett fåtal fogar; för mycket pasta är den vanliga orsaken till bryggor.
- Placera komponenter i den våta, klibbiga pastan, som håller dem tills de flyter om.
- Ramp genom en profil. Förvärm och blötlägg så att hela brädan och delarna värms upp jämnt, höj sedan ytan över legeringens smältpunkt så att fogarna återflödas – se till att pastan blir blank och att delarna sätter sig.
- Kyl försiktigt och inspektera under förstoring för väta och bryggor.
Två försiktighetsåtgärder är viktiga. För det första värmer lödning med varmplatta bara undersidan, så den är avsedd för enkelsidig placering – att vända en skiva för att löda den andra sidan riskerar att den första sidans delar lossna. För det andra är en spishäll inte en ersättning för en temperaturkontrollerad platta; okontrollerad värme överträffar profilen och skadar komponenterna. För pastasidan av ekvationen är de bredare principerna för att välja och hantera pasta desamma som för vilken linje som helst, och en snabb läsning om blyfria lödprocesser hjälper om du matchar pasta med profil.
3. Värmeplatta kontra reflowugn: vilken ska du använda?
Använd en värmeplatta för enkelsidiga prototyper och engångskort, och en reflowugn för dubbelsidiga kort, repeterbar kvalitet och alla volymer. Kärnskillnaden är hur värme levereras och kontrolleras: en värmeplatta leder värme genom kortets undersida, medan en reflowugn omger hela kortet med en kontrollerad varmluftsprofil som värmer båda sidor och varje komponent jämnt.
| Varm tallrik | Återfyll ugnen | |
|---|---|---|
| Uppvärmning | Ledning underifrån, ena sidan | Varmluft runtom, båda sidor |
| Bäst för | Ensidiga prototyper, engångsexemplar | Dubbelsidiga skivor, produktion |
| Profilkontroll | Grundläggande, ytberoende | Exakta, repeterbara zoner |
| genomströmning | En tavla i taget | Kontinuerlig, hög volym |
För en tillverkare som validerar en layout är en värmeplatta perfekt. I det ögonblick du behöver konsekventa, dokumenterade skarvar över många kort, båda sidor belagda, eller finhöjda och BGA-delar som kräver en exakt profil, är en reflow-ugn rätt verktyg – och skillnaden mellan de två metoderna är också ett användbart exempel på reflow kontra våglödning i produktionsskala.
4. När en värmeplatta är fel verktyg
En värmeplatta är fel verktyg för dubbelsidiga kort, BGA och bottenterminerade delar, stora eller tjocka kort och allt som kräver repeterbar, dokumenterad kvalitet. Varje begränsning kommer från samma grundorsak – värme kommer in från ena sidan och är svår att kontrollera exakt:
- Dubbelsidig montering — uppvärmning underifrån återflödar undersidan, så man kan inte göra båda sidorna rent.
- BGA och dolda skarvar — dessa behöver en jämn, profilerad omsmältning och röntgeninspektion, vilket en värmeplatta inte kan tillhandahålla.
- Stora eller tjocka brädor — de värms ojämnt på en tallrik, vilket lämnar kalla hörn och överkokta mitten.
- Repeterbar kvalitet — produktionstillförlitligheten beror på en kontrollerad, dokumenterad profil per bräda, inte på nämligen bedömningar.
Att pressa en het platta bortom dessa gränser är där prototypvanor förvandlas till avkastningsproblem, på samma sätt som många tillverkningsproblem bara uppstår när en design lämnar bänken. Lösningen är inte en större het platta; det är rätt process.

Figur 2. Tillverkningsdetaljer för varmplattslödning bör kontrolleras före offert och produktion.
5. Reflow-temperaturprofil: den del nybörjare hoppar över
En omsmältningsprofil har fyra steg – förvärmning, blötläggning, omsmältning och kylning – och det är efterföljandet som skiljer rena fogar från skadade delar, oavsett om du omsmälter på en varm platta eller i en ugn. Det vanligaste nybörjarmisstaget är att hoppa över profilen och bara sätta upp värmen till max, vilket ger komponenterna termiska chocker, bränner flussmedlet innan det kan fungera och producerar kalla eller spruckna fogar. Varje steg har ett syfte:
- Förvärma rampar upp kortet med en kontrollerad hastighet (vanligtvis några grader per sekund) för att lindra termisk chock och börja aktivera flödet.
- Blöta håller en jämn mellantemperatur så att hela kortet och alla komponenter når en jämn temperatur och flussmedlet rengör ytorna helt innan det smälter.
- Återflöde tar fogarna över legeringens smältpunkt – ungefär 217–227 °C för vanliga blyfria pastor – under en kort tid så att lodet sammansmälter och väts, och sedan sänks ner igen.
- Kylning sänker brädan med kontrollerad hastighet för att bilda en stark fogstruktur utan att utsätta delarna för termisk chock.
På en varm platta uppskattar man detta genom att rampa plattan och observera kortet, vilket fungerar för enkla enkelsidiga kort men är i sig oprecist. En produktionsugn för omsmältning håller varje steg i separata uppvärmda zoner så att stora och små delar alla når rätt temperatur – repeterbarheten som bänkugnsugn inte kan matcha, och anledningen till att samma pasta beter sig så olika på en kontrollerad linje. Att matcha pastan till profilen börjar med legeringen, så det är värt att titta på smältbeteendet hos blyfria lödtenn innan du ställer in temperaturerna.
6. När man ska gå från varmplatta till produktionsomflöde
Gå från en varmplatta till produktionsomsmältning när du behöver mer än ett par kort, båda sidor belagda, BGA- eller finhöjdsdelar, eller verifierade, repeterbara fogar. Det är vid den punkten där bänkomsmältning slutar spara tid och börjar kosta avkastning, och en professionell linje betalar sig själv.
Highleap tar en design från prototypstadiet till tillförlitlig volym genom SMT-kretskortsmontering med profilerad reflow, AOI och röntgen för dolda skarvar – så att skarvarna du observerade på en varm platta nu byggs enligt en kontrollerad profil och verifieras. Att först validera layouten med en prototyp-kretskortskörning säkerställer en smidig övergång. När du begär en offert, ange om kortet är enkel- eller dubbelsidigt, den minsta pitchen eller några BGA-kablar, och din kvantitet så att rätt process tillämpas.
7. Vanliga frågor om lödning med varmplatta
Kan man använda en köksvärmeplatta eller stekpanna för att löda ett kretskort?
Det är riskabelt och rekommenderas inte. En spishäll har ingen finjusterad temperaturkontroll, så den överträffar profilen och skadar komponenter, och matytan blir ojämn. En specialbyggd kontrollerad lödplatta är billig och mycket säkrare.
Vilken temperatur ska en värmeplatta ställas in på för lödning?
Plattan måste höja fogarna över lödningens smältpunkt – runt 217–227 °C för vanlig blyfri pasta – men man ökar temperaturen genom förvärmning och blötläggning snarare än att ställa in den toppen från kyla. Plattans yta blir ofta något varmare än målfogtemperaturen.
Kan man reflowa BGA-chips på en varm platta?
Inte tillförlitligt. BGA-element behöver jämn uppvärmning uppifrån och underifrån samt röntgeninspektion för att verifiera de dolda kullederna, vilket en bottenvärmningsplatta inte ger. BGA-arbete hör hemma i en reflowugn eller en lämplig reworkstation.
Behöver du lödpasta för varmplattlödning?
Ja — varmplattassmältning smälter förapplicerad lödpasta, så pasta (helst tryckt genom en stencil) är avgörande. Du kan inte varmplattassmälta med lödtråd, som är avsedd för lödning av enskilda fogar.
Kan en värmeplatta ta bort eller omarbeta ytmonterade komponenter?
Ja, för undersidan – uppvärmning av kortet gör att skarvarna omformas så att delarna kan lyftas bort, vilket är användbart för att rädda eller omarbeta SMD-komponenter. Det är mindre kontrollerat än varmluft för att ta bort en enda del bland många.
Varför är fogar på mina värmeplattor slöa eller smälter de inte jämnt?
Vanligtvis ojämn kontakt mellan plattan, en bräda som är för stor eller tjock för plattan, eller otillräcklig temperatur. En plan bräda med full kontakt, en platta som är dimensionerad efter plattan och ordentlig blötläggning så att värmen sprider sig jämnt förbättrar alla resultaten.
Om författaren
Shirley Leung
PCB/PCBA Produktchef & Teknisk Säljingenjör
Shirley har 5 års praktisk erfarenhet av tillverkning och montering av kretskort. Hennes expertis omfattar komplexa flerskiktskort, HDI-strukturer, nyckelfärdig komponentinköp, SMT-montering, testning och fullständig systemintegration.
Som både teknisk rådgivare och säljspecialist stödjer hon kunder med vägledning inom DFM, kostnadsoptimering och produktionsplanering, vilket hjälper projekt att gå effektivt från design till massproduktion med jämn kvalitet och leverans i tid.

Rekommenderade inlägg
Checklista för kvalificering av I-Tera MT40 PCB-leverantör
Highleap Electronics tillverkar kretskort...

PCB-materialdatabas: Laminatkvaliteter och egenskaper
Hur man får en offert för kretskort Låt oss köra DFM/DFA-analys för...

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.