
Smältpunkt för lödtenn: Temperaturguide för legering
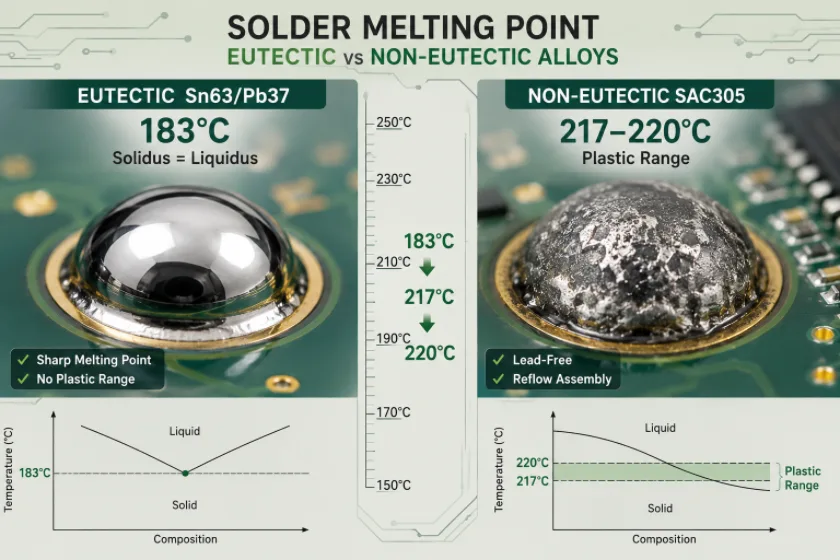
Figur 1. Smältpunkt för lödtenn
Smältpunkten för lödmetaller beror helt på legeringen. Eutektiskt tenn-blylod (Sn63/Pb37) smälter vid en enda, skarp temperatur på 183 °C (361 °F) , medan den vanligaste blyfria legeringen, SAC305, smälter inom ett intervall på cirka 217–220 °C (423–428 °F) . För hela familjen av lödlegeringar varierar siffrorna från ungefär 138 °C för lågtemperaturtenn-vismut upp till 300 °C och däröver för lödmetaller med hög blyhalt. Denna guide ger de exakta siffrorna för varje legering, förklarar skillnaden mellan en smältpunkt och ett smältintervall, och visar varför just dessa få grader avgör om en kretskortsfog är hel eller defekt.
Vad är smältpunkten för lödtenn?
Smältpunkten är den temperatur vid vilken en lödlegering övergår från fast till flytande form så att den kan väta metallytor och bilda en fog. Komplikationen är att endast eutektiska legeringar har en enda verklig smältpunkt. En eutektisk blandning – Sn63/Pb37 är det klassiska exemplet – smälter och fryser vid en exakt temperatur utan något däremellan mosigt tillstånd. Den skarpa övergången är anledningen till att eutektiskt lod ger rena fogar och är förlåtande att arbeta med.
De flesta icke-eutektiska legeringar smälter istället över ett område begränsat av två temperaturer:
- Solidus — temperaturen vid vilken legeringen börjar att smälta. Under detta är den helt fast.
- Liquidus — temperaturen vid vilken legeringen fullständigt vätska. Ovanför detta flyter den fritt.
Mellan solidus och liquidus är lodet delvis fast och delvis flytande – ett slaskigt, "pastigt" eller "plastiskt" område. Skarvar som är skadade inom det området tenderar att bli korniga och svaga (en klassisk orsak till en skadad eller kall fog), vilket är en anledning till att eutektiska legeringar utan plastiskt område föredras för handlödning.
Smältpunkt för blyhaltigt (tenn-bly) lod
Tenn-bly (SnPb) lod dominerade elektronik i årtionden och används fortfarande inom flyg-, försvars- och medicinskt arbete där dess tillförlitlighet och frånvaron av tennhårstrån är viktig. Dess smältbeteende beror på tenn-till-bly-förhållandet, och alla SnPb-legeringar delar samma 183 °C solidus (den eutektiska temperaturen):
| Tenn-blylegering | Smältpunkt / intervall | Anmärkningar |
|---|---|---|
| Sn63/Pb37 (eutektisk) | 183 °C (361 °F) — en enda punkt | Elektroniklödning i toppklass; ingen plastserie |
| Sn60/Pb40 | 183–190 °C (361–374 °F) | Mycket vanligt; litet plastspis |
| Sn50/Pb50 | 183–216 °C (361–421 °F) | Bredare plastsortiment; allmänt bruk |
| Sn40/Pb60 | 183–238 °C (361–460 °F) | Högre blyhalt; VVS/industri |
Den praktiska slutsatsen är att Sn63/Pb37 är legeringen att välja när man vill ha renaste möjliga fog, eftersom den hoppar över det pastaliknande område som de andra förhållandena passerar igenom.
Smältpunkt för blyfritt lödtenn
RoHS och liknande regleringar tvingade den mesta kommersiella elektroniken att använda blyfritt lödtenn, som huvudsakligen är byggt på tenn med tillsatser av silver, koppar och ibland vismut eller nickel. Blyfria legeringar smälter 30–45 °C varmare än tenn-bly, vilket är den enskilt största praktiska konsekvensen av omkopplaren – den höjer återsmältningstopptemperaturerna och den termiska belastningen på kort och komponenter.
| Blyfri legering | Smältpunkt / intervall | Anmärkningar |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | Standardlegeringen för blyfria ytmonteringar |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Nära-eutektisk SAC-variant |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 ° C (430 ° F) | Eutektisk tenn-silver, ingen koppar |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 ° C (441 ° F) | Låg kostnad, vanlig vid våglödning |
SAC305 är den legering som mest blyfria kretskortskonstruktioner är byggda kring. Varianter med lägre silverhalt och dopade varianter finns för att minska kostnaderna eller förbättra prestandan vid stötdämpning och termisk cykling, men deras smältpunkter ligger nära SAC-området på 217 °C.
Lågtemperatur- och högtemperaturlödtenn
Utöver de vanliga legeringarna finns två specialgrupper i extremerna på temperaturskalan.
Lågtemperaturlödtenn
Tenn-vismut (Sn42/Bi58) smälter vid endast 138 °C (281 °F) och indium-tenn (In52/Sn48) vid cirka 118 °C (244 °F) . Dessa används när komponenter eller substrat inte tål normal återlödningsvärme – värmekänsliga lysdioder, vissa sensorer, flexibla substrat och steglödning där en andra skarv måste göras utan att den första smälts om. Nackdelen är att vismutlegeringar tenderar att vara mer spröda.
Högtemperaturlödtenn
Legeringar med hög blyhalt som Sn10/Pb88/Ag2 (cirka 268–290 °C) och Sn5/Pb95 (cirka 308–312 °C) förblir fasta vid temperaturer som skulle smälta vanligt lödtenn. De används inuti krafthalvledarbrickor, i borrhålselektronik för olja och gas och i andra heta miljöer. Som referens smälter rent tenn vid 232 °C och rent bly vid 327 °C.
Jämförelsetabell för lödsmältpunkt
Detta konsoliderade diagram placerar de vanliga legeringarna sida vid sida, från den lägsta smältpunkten till den högsta.
| Legering | Sammansättning | Smältning (°C) | Smältning (°F) | Typ / användning |
|---|---|---|---|---|
| In52/Sn48 | 52 % in, 48 % sn | 118 | 244 | Lågtemperatur, känsliga delar |
| Sn42/Bi58 | 42 % Sn, 58 % Bi | 138 | 281 | Blyfri vid låg temperatur |
| Sn63/Pb37 | 63 % Sn, 37 % Pb | 183 | 361 | Blyhaltig eutektik (riktmärke) |
| Sn60/Pb40 | 60 % Sn, 40 % Pb | 183-190 | 361-374 | Blyhaltig, allmän |
| SAC305 | 96.5 % Sn, 3 % Ag, 0.5 % Cu | 217-220 | 423-428 | Blyfri SMT (standard) |
| Sn96.5/Ag3.5 | 96.5 % Sn, 3.5 % Ag | 221 | 430 | Blyfritt tenn-silver |
| Sn99.3/Cu0.7 | 99.3 % Sn, 0.7 % Cu | 227 | 441 | Blyfri våglödning |
| Rent tenn (Sn) | 100 % Sn | 232 | 450 | Referensmetall |
| Sn10/Pb88/Ag2 | 10 % Sn, 88 % Pb, 2 % Ag | 268-290 | 514-554 | Hög temperatur (matrisfäste) |
| Rent bly (Pb) | 100 % bly | 327 | 621 | Referensmetall |
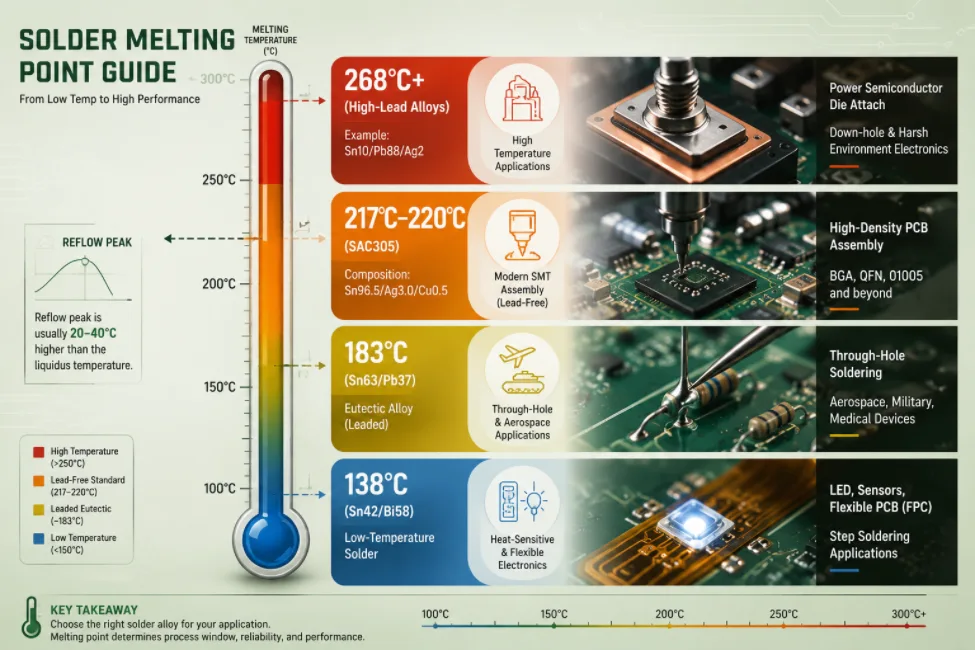
Figur 2. Smältpunkt för löddetaljer
Smältpunkt kontra lödning och omsmältningstemperatur
En vanlig källa till förvirring är att man behandlar smältpunkten som den temperatur man ställer in på sitt strykjärn eller sin ugn. Det är den inte. Smältpunkten visar när lödningen blir flytande; för att faktiskt väta lödplattorna och flyta ordentligt arbetar man en bit över den flytande temperaturen.
- Temperatur på lödkolvsspets är inställd långt över smältpunkten för att snabbt driva in värme i fogen innan spetsen svalnar. Typiska inställningar är ungefär 315–370 °C (600–700 °F) för blyhaltigt lödtenn och 350–400 °C (660–750 °F) för blyfri, justerad för spetsstorlek och fogmassa.
- Återflödestopptemperatur är satt till cirka 20–40 °C över legeringens liquidustemperatur. För SAC305 (liquidus ~220 °C) är en typisk topp 235–250 °C; för blyhaltig Sn63/Pb37 en topp runt 210–225 °C är normal.
Skillnaden mellan smältpunkt och arbetstemperatur är avsiktlig: för liten marginal och lödningen flyter knappt (kalla fogar, dålig vätning); för stor och du riskerar att lyfta dynor, skada värmekänsliga delar eller överskrida ett korts glasövergångstemperatur.
Varför lödsmältpunkten är viktig vid kretskortsmontering
I produktionen är smältpunkten det tal som varje termisk process är uppbyggd kring. Om man gör fel blir utbytet lidande. De ställen där det spelar mest roll:
- Omflödesprofilering. Fyrzonsprofilen för återflöde (förvärmning, blötläggning, återflöde, kylning) ställs in från pastalegeringens solidus och liquidus. Toppen måste klara liquidusen med en säker marginal utan att tillaga delarna – vilket är anledningen till att en profil som är inställd för SAC305 skiljer sig från en för en blybaserad process.
- Skivmaterial (Tg). Blyfritt materials högre temperaturer närmar sig laminatets glasövergångstemperatur, så hög Tg FR-4 specificeras ofta för blyfria konstruktioner för att undvika delaminering och skevhet.
- Blandade legeringar. Att föra blyhaltiga kulor genom en blyfri profil (eller vice versa) skapar opålitliga skarvar. Legeringskompatibilitet måste kontrolleras i hela stycklistan, särskilt med BGA.
- Lödpasta och schabloner. Pastan matchas till legeringen, och rätt avsättningsvolym från en laserskuren stencil säkerställer att fogen har tillräckligt med metall när flussmedlet brinner bort.
- Lågtemperaturalternativ. När ett kort innehåller delar som inte klarar en topp på 245 °C väljs istället en lågtemperaturlegering eller en selektiv process.
Highleap Electronics , en Kina-baserad tillverkare av kretskort och kretskortsbaserade banor, använder både blyhaltiga och blyfria processer med reflow-profiler som matchar pastalegeringen och kortets termiska massa, verifierade med AOI och röntgen på area-array-delar. Om du är osäker på vilken legering eller ytbehandling som passar din design, täcker en DFM-granskning lödlegering, ytfinish och termiska överväganden innan kortet byggs – en del av standardmässig nyckelfärdig kretskortsmontering och SMT- arbete.
Vanliga frågor om smältpunkt för lödtenn
Vad är smältpunkten för lödtenn i Celsius och Fahrenheit?
Det beror på legeringen. Det vanligaste blyhaltiga lodet, Sn63/Pb37, smälter vid 183 °C (361 °F). Det vanligaste blyfria lodet, SAC305, smälter vid cirka 217–220 °C (423–428 °F).
Vad är smältpunkten för blyfritt lod?
Det mesta blyfria elektroniklod smälter mellan cirka 217 °C och 227 °C. SAC305 är 217–220 °C, eutektiskt tenn-silver är 221 °C och tenn-koppar (Sn99.3/Cu0.7) är 227 °C – ungefär 30–45 °C varmare än tenn-blylod.
Varför har eutektiskt lödtenn en enda smältpunkt?
En eutektisk legering som Sn63/Pb37 har en specifik sammansättning som smälter och stelnar vid en exakt temperatur utan något mellanliggande pastöst intervall. Den skarpa övergången ger rena fogar och gör den lätt att löda för hand.
Vilken temperatur ska jag ställa in på min lödkolv?
Över lödningens smältpunkt så att värmeöverföringen går snabbt: ungefär 315–370 °C (600–700 °F) för blyhaltigt lod och 350–400 °C (660–750 °F) för blyfritt, justerat för spetsstorlek och fogmassa. Den exakta siffran är en arbetstemperatur, inte själva smältpunkten.
Är lödtemperaturen densamma som smältpunkten?
Nej. Smältpunkten är när lödningen blir flytande; löd- eller omsmältningstemperaturen är inställd över den. Omsmältningstopparna är vanligtvis 20–40 °C över legeringens liquidus så att lödningen väts ordentligt.
Kan jag blanda blyhaltigt och blyfritt lödtenn?
Det är bäst att undvika. Att blanda legeringar – till exempel att köra blyfria BGA-kulor genom en blyad profil – skapar intermetalliska och smältpunktsavvikelser som orsakar opålitliga fogar. Vid produktion kontrolleras legeringskompatibiliteten över hela konstruktionen.
Vilket lödte har den lägsta smältpunkten?
Bland vanliga legeringar smälter indium-tenn (In52/Sn48) vid cirka 118 °C och tenn-vismut (Sn42/Bi58) vid 138 °C. Dessa lågtemperaturlödtenn används för värmekänsliga komponenter och steglödning, även om vismutlegeringar är mer spröda.

Rekommenderade inlägg

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.