
Tillbaka till bloggen
Hur man utför PCB CAM Engineering arbete?

PCB är en kritisk del i moderna elektroniska enheter, och deras exakta tillverkning är avgörande för dessa enheters funktionalitet och tillförlitlighet. PCB-tillverkare använder en rad datorstödda tillverkningsprocesser (CAM) för att säkerställa att PCB:erna matchar de ursprungliga designspecifikationerna. I den här omfattande guiden kommer vi att fördjupa oss i krångligheterna med PCB CAM-verktyg, och täcka de kritiska stegen, övervägandena och bästa praxis som är involverade i att förbereda en design för tillverkning.
PCB CAM: Vikten av grundliga kontroller i processen för att skapa tekniska filer
När vi tar emot konstverk för ett tryckt kretskort (PCB), börjar vår process för att skapa PCB-tekniska filer med noggranna kontroller och justeringar för att säkerställa att den slutliga produkten stämmer överens med originaldesignen. Vårt erfarna team undersöker noggrant varje aspekt av designen, och om några oegentligheter upptäcks tar vi de nödvändiga åtgärderna för att klargöra designerns avsikter innan vi går vidare, vilket säkerställer noggrannhet under hela tillverkningsprocessen.
Eftersom kretskortsdesigner ibland innehåller element som inte är möjliga att tillverka, erbjuder vi en kostnadsfri Design For Manufacturing ( DFM )-granskning med varje beställning innan den släpps för produktion. Genom att utnyttja vår omfattande erfarenhet av olika designregeluppsättningar och programvarupaket arbetar vi med att identifiera och åtgärda potentiella problem. Vårt ingenjörsteam lägger vanligtvis cirka 3 timmar på att noggrant granska, anpassa och justera varje design under processen att skapa kretskortsdesignfilen för att säkerställa att ditt kort följer de avsedda specifikationerna så nära som möjligt, vilket resulterar i högkvalitativa kretskort som uppfyller eller överträffar förväntningarna.

PCB CAM: CAM Review Övergripande checklista för barboardtillverkning
Din checklista för CAM-granskning vid tillverkning av bara kretskort är en omfattande guide för att säkerställa tillverkningsbarheten hos kretskort ( PCB ). Här är en sammanfattning av varje punkt på checklistan:
- Recension av tillverkningstryck:
- Verifiera att tillverkningsritningsspecifikationerna matchar både försäljningsordern och Gerber filer.
- Se till att alla specifikationer i tillverkningsritningen är uppnåeliga.
- Kontrollera om måtten på ritningen överensstämmer med de faktiska måtten i den digitala filen.
- Leta efter oklara eller icke-tillverkningsbara instruktioner.
- Justering och filverifiering:
- Bekräfta närvaron av alla nödvändiga digitala filer och se till att de är kompletta.
- Rikta in och orientera alla lager korrekt.
- Kopparlager:
- Kontrollera att avståndet mellan koppardetaljerna uppfyller minimikravet baserat på den önskade kopparvikten.
- Se till att koppar inte överlappar brädets kant om det inte är avsiktligt.
- Kontrollera om det finns spårfragment från återvändsgränd som kan orsaka problem.
- Ta bort alla brädkonturer eller ovidkommande information utanför brädets omkrets.
- Skala upp kopparfunktioner för att ta hänsyn till etsnings- och pläteringsprocesser.
- Jämför borrfilen med de yttre kopparlagren för att säkerställa att pläterade hål har tillräckligt med koppar som omger dem.
- Om guldfingrar finns, lägg till spår för att binda dem till bussskenan för den elektrolytiska hårdguldpläteringsprocessen.
- På de inre lagren, ta bort icke-funktionella kopparkuddar runt vior som inte ansluter till lagret.
- Lödmask:
- Justera lödmaskens svällning för att möta ett 4 mil – 5 mil överdimensionerat maskavstånd (2 mil till 2.5 mil per sida av kopparfunktionen).
- Kontrollera att det finns tillräckligt med avstånd mellan kopparfunktioner för att på ett tillförlitligt sätt skriva ut maskfördämningar.
- Inspektera brädet för eventuellt saknade lödmaskavstånd och ifrågasätt avstånd som inte verkar korrekta.
- Ta bort alla brädkonturer eller ovidkommande information utanför brädets omkrets.
- Silk screen:
- Verifiera att silke screen linjebredd och teckenhöjd uppfyller minimikraven för läsbar utskrift.
- Justera eller flytta silk screen-element som är för nära en lödbar yta.
- Ta bort alla brädkonturer eller ovidkommande information utanför brädets omkrets.
- Borrfil:
- Kontrollera att borrarna är centrerade i sina koppardynor.
- Kontrollera om det saknas borrträffar.
- Ta bort dubbletter av borrträffar.
- Se till att den kundspecificerade borrhålstoleransen är uppnåbar (IPC Class 2 Standard: +/- 3 mil för pläterade genomgående hål (PTH) och +/-2 mil för icke-pläterade genomgående hål (NPTH)).
- Kontrollera att borrarnas kant-till-kant-avstånd uppfyller minimikraven.
- Jämför borrdiagrammet och borrkartan med den faktiska CNC-borrfilen om den medföljer.
Genom att följa denna checklista kan du hjälpa till att säkerställa att PCB-designen är redo för tillverkning, vilket minimerar potentiella problem under tillverkningsprocessen.

Vad gör PCB CAM Engineer?
Dina extra checklista för kortkontur, UL/datumkod/94V-0/RoHS-märkningar och kontroller för flerskiktskort ger ytterligare detaljer om CAM-granskningen och tillverkningsprocessen för PCB. Här är en uppdelning av dessa objekt:
Styrelsens disposition
- Kontrollera att tavlans kontur stämmer överens med tillverkningsritningen och försäljningsordern.
- Bestäm den sanna kanten på konturen med mitten av linjen som används för att rita den.
- Om flera konturskikt tillhandahålls, använd .GM1-lagret eller ett annat mekaniskt lager som korrekt kontur. Använd endast .GKO-lagret om ingen annan kontur finns.
- Lägg till eventuella utskärningar eller slitsar som behövs för routing till det mekaniska kortets konturskikt.
- Skapa en CNC-ruttfil för att dirigera kortet.
UL/datumkod/94V-0/RoHS-märkningar:
- Lägg till UL/Date Code/94V-0/RoHS-märkningar på kortet om kunden så önskar.
- Om ingen begäran görs är standard att inte lägga till några ytterligare markeringar.
Ytterligare kontroller på flerskiktskort:
- Kontrollera att en lagersekvens tillhandahålls för flerskiktskort.
- Se till att den specificerade stack-up (kontrollerad dielektrikum) kan uppfyllas med material till hands.
- För kontrollerad impedans, verifiera beräkningarna och föreslå ändringar för att möta målimpedansen.
Skapa arrayer (paneler):
- Följ kundens krav för att panelisera designen till en array för automatiserad montering.
- Lägg till verktygsskenor, referenser, verktygshål, skåror och tabbrouting efter behov för arrayen.
- Panelisera klistra (stencil) lager som en artighet för stencil tillverkning. Granska dessa lager noggrant, eftersom inga justeringar görs på dem.
Skapa fil (verktygsfil/arbetsfil):
- Efter alla recensioner och justeringar, skapa den färdiga "arbetsfilen" för tillverkning.
- Ladda upp denna arbetsfil till servern och skicka ett e-postmeddelande med en nedladdningslänk till kunden.
Elektrisk testning och fildistribution:
- Alla kort genomgår elektriska tester baserat på en optimerad nätlista genererad från originalfilen.
- Om en IPC-nätlista tillhandahålls jämförs den med Gerber för att säkerställa att det inte finns några avvikelser.
- Distribuera lämpliga filer till olika tillverkningsavdelningar för att förbereda för produktion.
Dessa steg säkerställer att mönsterkortsdesignen granskas noggrant, justeras vid behov och förbereds för tillverkning enligt kundens specifikationer och industristandarder. Detta omfattande tillvägagångssätt hjälper till att minimera fel och säkerställer en framgångsrik produktion av högkvalitativa PCB. Dessa är bara en introduktion till det allmänna innehållet i CAM-arbetet. Därefter kommer vi att diskutera CAM-arbetsflödet och innehållet i detalj.
Detaljerat CAM-arbetsinnehåll
Kontrollera om projektet är korrekt?

Normaliseringsprocessen för Gerber-filerna som skickas med varje PCB-beställning säkerställer att filerna är standardiserade och kompatibla med PCB-paneliserings- och tillverkningsprocesserna. Här är de grundläggande stegen som är involverade i denna normaliseringsprocess:
- Byt namn på Gerber-filer:
- Byt namn på Gerber-filerna för att följa ditt företags standardnamnkonvention. Detta hjälper till att upprätthålla konsekvens och tydlighet i filhanteringen.
- Kontrollera filnärvaro:
- Kontrollera att alla nödvändiga Gerber-filer finns. Detta inkluderar filer för olika lager, lödmask, silkscreen, borrfiler och alla andra relevanta filer som krävs för tillverkning.
- Importera till CAM-programvara:
- Importera Gerber-filer och NC-borrfiler till CAM-programvara (computer-aided manufacturing), såsom: cam350, genesis2000, ucam,Incam, etc. Detta steg är väsentligt för vidare bearbetning och analys.
- Granska specifikationer:
- Jämför kretskortskortets specifikationer som tillhandahålls i beställningen med de data som tillhandahålls i Gerber-filerna. Se till att specifikationerna överensstämmer för att undvika avvikelser i tillverkningsprocessen.
- Kontrollera tillverkningskompatibilitet:
- Utvärdera specifikationerna och funktionerna i Gerber-filerna för att säkerställa att de är inom tillverkningskapaciteten för din PCB-tillverkningsprocess. Detta inkluderar kontroll av designregelöverträdelser och tillverkningsproblem.
Skapa nät- och stålnätfiler
Skapa nät- och stålnätfiler och optimera dem. Till exempel kan kopparlager som tillhör samma nät optimeras och sammanfogas för att minska datastorleken. Ytmonterade enheter ( SMD ) kan optimeras genom att konvertera dem till pads, och specifika filattribut kan tilldelas SMD och BGA- komponenter (ball grid array) för att effektivisera efterföljande produktionsprocesser.

För att optimera produktionen och effektivisera data för efterföljande optimering av CAM-ingenjörer är det nödvändigt att utföra en omfattande inspektion och optimering av kopparn som visas på bilden.
Definiera hålattribut och öka borrkronans storlek.

A. Definiera hålattribut korrekt (via, pläterat genomgående hål (PTH), icke-pläterat genomgående hål (NPTH)).
B. Om kunden inte tillhandahåller borrfiler, konvertera den separata borrritningen till borrdata.
C. När du skapar slots, var uppmärksam på deras storlek, vilket ibland anges i textrutor.
D. Tänk på kortets specifikationer (t.ex. lödmasktjocklek +0.15 mm, guldnedsänkning, guldplätering, tennnedsänkning +0.1 mm, alla NPTH-hål +0.05 mm).
E. Tänk på eventuella speciella krav från kunden.
F. Använd den separata borrritningen för att kontrollera om det finns problem som överdimensionerade, underdimensionerade, överdrivna eller otillräckliga hål, samt hålfel.
G. Optimera borrbandet.
Modifiera innerskiktsfilmer.
A. Negativt inre lager:
Obs:
a. All grafik som visas på negativfilmen ska etsas.
b. Storlek på isoleringsdynor (0.15-0.30 mm).
c. Öppningsstorlek för lödmaskkuddar (inre lager: större än hålet med 0.2 mm eller mer, yttre lager: större än hålet med 0.4 mm eller mer, öppningslinje: 0.25 mm).
d. V-skuren kopparborttagning vid skivkanten (baserat på skivans tjocklek).
e. Se till att lödmaskkuddarna är helt isolerade av de omgivande isoleringsdynorna.
f. Tänk på behovet av krympfaktor.
B. Positivt inre lager:
Obs:
a. Ta bort fristående kuddar (såvida det inte specificeras av kundens krav; tar vanligtvis bort under produktion).
b. Kompensera för spår (lägg till kompensationsvärde baserat på olika kopparfolietjocklekar).
c. Optimera spår (avstånd mellan via PTH-ringar och avstånd mellan hål, spår och dynor).
d. Lägg till tårar.
e. Fyll små luckor.
f. Ta bort inre kopparfolie (vid brädkanterna och V-skurna områden).
g. Överväg kopparplätering på processkanter, undvik V-snittlinjer och borrhål.
h. Tänk på behovet av expansion/kontraktionsfaktor.
i. Det inre lagret stora kopparområden nära guldfingrar bör avlägsnas inåt med ett djup på 0.5 mm längs guldfingrets sneda kant.
Yttre lager spår
Tänk efter innan du läser artikeln: Behöver kabeldragningen på bilden nedan optimeras eller är det något problem?

- Spårersättning.
- Ta bort NPTH-kuddar.
- Optimera spår (hålringstorlek, avstånd).
- Lägg till tårar (efter behov, vanligtvis inte tillsatt).
- Ta bort koppar från PTH-hålen för NPTH- och icke-lödmaskens PTH-hål, och PTH-hålen för icke-lödmasken bör ha mindre ringformade ringar än hålstorleken.
- Kopparspelsstorlek.
- Fyll små luckor och hål.
- V-skuren och brädkantskopparborttagning.
- Guldfingrarna i det inre lagret ska vara inåtvända i guldfingrets område.
- Guldfinger ledande ledningar, kablar, dummy fingrar.
- Tänk på eventuella speciella krav från kunden.
- Om man ska lägga till UL-märkning på spåren.
- Om den etsade texten på spåren ska flyttas med 0.25 mm.
- Om man ska lägga till V-cut testkuddar.
- För V-skurna brädor, skapa NPTH-hål.
- Guldfingrets ledande trådar ska bilda en bana med brädkanten.
Lödmask
a. Är lödmaskfönstret tillräckligt stort (0.05-0.08 mm större än spårplattan)?
b. Finns det något exponerat spår? Se till att lödmaskdynan är minst 0.07 mm bort från spåret.
c. För NPTH- och icke-lödmaskhål, lägg till ringformade ringar som är 0.15 mm större än hålstorleken.
d. Gröna lödmaskbroar bör vara minst 0.075 mm breda (för andra färger, minst 0.1 mm breda).
e. För hål med en diameter på 0.8 mm som inte är försedda med fönster, lägg till ringformade ringar som är 0.15 mm mindre än hålstorleken.
f. Tänk på härdningscykeln för lödmasken och se till att UL-markeringarna inte missas.
g. Skapa lödmaskfönster för guldfingeröppningar och dummyfingeröppningar.
h. Bestäm om lödmaskfönster ska skapas för testplattor.
i. För V-skurna brädor, om avståndet mellan det genomgående hålet och dynan eller BGA är mindre än 0.15 mm, hantera det därefter.
j. Lägg till ringformade ringar för hjälphål och explosionssäkra hål.
k. Bestäm arten av fönsterförsedda genomgående hål och hur man hanterar pluggning av lödmask.
Silkscreen

a. Kontrollera teckenbredden och optimera teckenförhållandet.
b. Kontrollera teckens polaritet och optimera dem.
c. Kontrollera om det finns graverade tecken vid brädkanten och V-skurna områden.
d. Se till att UL-märkningar och cykler läggs till enligt kundens krav, och bekräfta deras placering i förhållande till formningslinjerna, undvik V-snittlinjer.
e. Se till att avståndet mellan text och trace pads är minst 0.1 mm på ena sidan.
Bildande ritning
a. Stämmer all data överens med Gerber-filerna?
b. Finns det några fall av flera platser eller saknade platser?
c. Är positioneringshålen placerade vid 1.0 mm och om NPTH-hål används?
d. Är alla standarder fullständiga och korrekta?
e. Är den återstående tjockleken efter V-snitt korrekt?
f. Är kraven på guldfingrarnas fasade kant korrekta?
Granska formritningen för att säkerställa att dessa aspekter är korrekt representerade och i linje med de avsedda specifikationerna.
Sista inspektionen
Efter att ha slutfört CAM-produktionen, jämför den slutliga produktionen noggrant med originalmanuskriptet för att säkerställa noggrannhet. Verifiera Gerbers tillverkningsinstruktioner och följ upp med en grundlig DFM-analys med hjälp av programvara för att bedöma överensstämmelse med specifikationerna. Inspektera dessutom noggrant för eventuella förekomster av överdrivna eller saknade elektroder.

I bilden ovan finns det en inkonsekvens i storleken på ett av hålen inom samma komponentyta. Om denna hålstorlek matchar den angivna håltabellen, anser du att det är nödvändigt att bekräfta med konstruktören? För ytterligare diskussion eller andra frågor, vänligen kontakta våra ingenjörer. Vi uppmuntrar starkt till diskussioner. Diskutera nu
Utför en omfattande undersökning av routing, lödmask och teckenskikt samtidigt för att identifiera eventuella anomalier eller oegentligheter. Detta holistiska tillvägagångssätt säkerställer upptäckten av eventuella avvikelser i designen.
Utför tre omgångar av nätverksjämförelser med programvara för att säkerställa att filerna är fria från nätverksrelaterade problem. Detta steg är viktigt för att upprätthålla integriteten hos data. Om några nätverksproblem identifieras i de ursprungliga Gerber-filerna, skicka omedelbart en anbudsförfrågan för att ta itu med och lösa problemen i tid.
Exportera gerber-filerna för panelisering, generera de filmer som krävs och slutför noggrant ERP-data och produktionsprocessdokumentation. Detta säkerställer korrekt information för effektiva tillverkningsprocesser och underlättar smidigt utförande.
Slutsats
CAM-ingenjörer är mycket erfarna yrkesmän vars arbete kräver stor expertis. På Highleap Electronics har vi ett team av ingenjörer med över tio års erfarenhet, som alla har arbetat med olika typer av Gerber-filer. Med sin omfattande erfarenhet av kretskortstillverkning kan de undvika onödiga fel och förbättra produktiviteten.
CAM-ingenjörer stöter ofta på många tekniska problem. I den här delen kommer vi bara att lista några av dessa problem. I nästa nummer kommer vi att ge en detaljerad översikt över vanliga problem som uppstår i CAM-teknik och erbjuda optimeringsrekommendationer för design.

Rekommenderade inlägg
PCB-strömkalkylator: Dimensionering av spårbredd och vias med IPC-2221-formeln
Figur 1. Referensbild för kretskortsströmräknare för kretskort...
Mikrofonens kretskortsdesign: Hur själva kortet formar din ljudkvalitet
Figur 1. Referensbild av mikrofonkretskort för kretskort...
Kort-till-kort-kontakt: Typer, specifikationer och hur man väljer en
Figur 1. Referensbild för kort-till-kort-kontakt för kretskort...
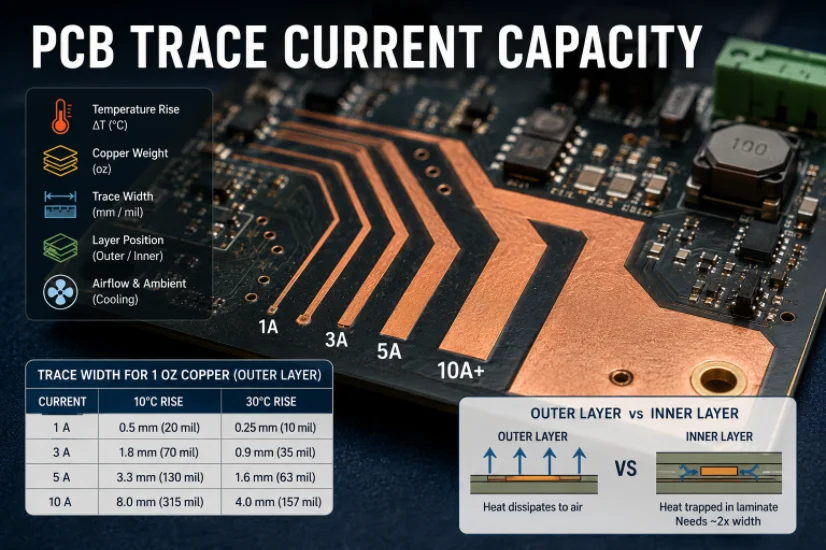
PCB-spårbreddskalkylator: Hur man dimensionerar spår för ström, spänningsfall och impedans
Figur 1. En kalkylator för PCB-spårvidd är en utgångspunkt...