
PCB-lödmaskintyper: Reflow-, Wave- och Selektiv Utrustning
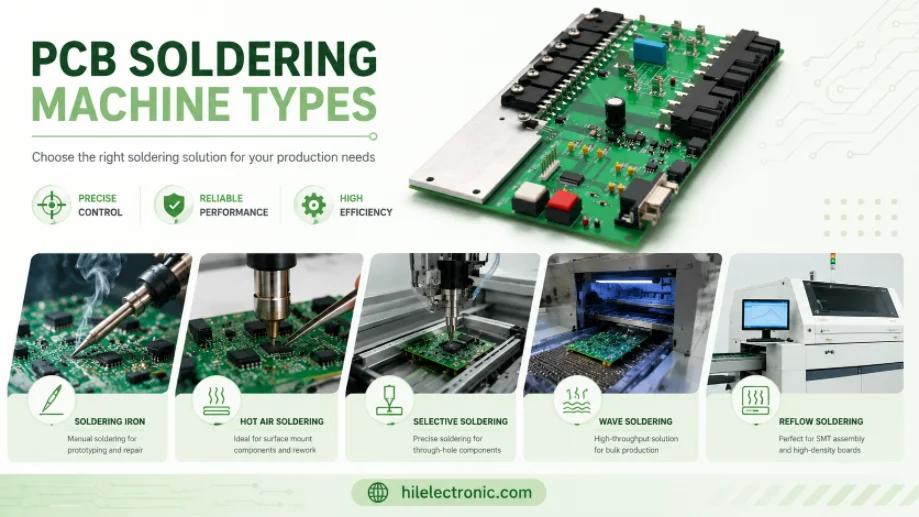
Figur 1. Bild av lödmaskinstyper för PCB-tillverkning och montering från Highleap Electronics.
En kretskortslödmaskin är den produktionsutrustning som används för att sammanfoga komponenter till en montering i stor skala, oftast en reflow-ugn för ytmontering (SMT), ett våglödningssystem för hålmontering eller en selektiv lödmaskin för kort med blandad teknik. Varje maskin löser olika tillverkningsproblem, så rätt val beror på kortmix, genomströmning, termisk känslighet och defektrisk. Den här guiden jämför de viktigaste typerna av kretskortslödmaskiner, förklarar när varje process passar och visar hur Highleap Electronics tillämpar dem inom ytmontering och hålmontering.
1. Vilka är de viktigaste typerna av lödmaskiner?
De tre huvudsakliga lödmaskinerna för produktion är reflowugnar (för ytmonterade komponenter), våglödningsmaskiner (för hålmonterade komponenter) och selektiva lödningsmaskiner (för hålmonterade delar på kort som också har ytmonterade komponenter). Var och en levererar smält lödtenn på olika sätt, vilket är anledningen till att typen av komponenter på ditt kort, mer än något annat, avgör vilken maskin som används.
| Maskin | Soldater | Hur det fungerar |
|---|---|---|
| Återfyll ugnen | Ytmontering (SMT) | Smälter förapplicerad lödpasta med en varmluftsprofil |
| Våglödning | Genomgående hål (THT) | För kortet över en våg av smält lödtenn |
| Selektiv lödning | Genomgående hål på blandade brädor | Löder specifika fogar med ett riktat munstycke |
Moderna kort är mestadels ytmonterade, så reflow är arbetshästen, med våg- eller selektiv lödning som läggs till när hålmonterade kontakter, stora kondensatorer eller mekaniska delar finns. Avvägningarna mellan hålmonteringsmetoderna utforskas ytterligare i denna jämförelse av reflow kontra våglödning.
2. Reflow-lödning: hur SMT-kort löds
Reflow-lödning löder ytmonterade kort genom att trycka lödpasta på plattorna, placera komponenterna och låta kortet passera genom en reflow-ugn vars kontrollerade temperaturprofil smälter pastan så att varje skarv bildas samtidigt. Det är den dominerande processen inom modern elektronik eftersom nästan alla nuvarande komponenter är ytmonterade, och den löder ett helt kort i ett enda, repeterbart stycke.
Kvaliteten på omlödningen kommer från temperaturprofilen – förvärmning, blötläggning, en topp över legeringens smältpunkt och sedan kontrollerad kylning – som omlödningsugnen håller över flera uppvärmda zoner så att stora och små delar når rätt temperatur utan att överhettas. Denna profilerade, jämna uppvärmning på båda sidor är precis vad en bänkvärmeplatta inte kan matcha, och det är därför produktionsomlödning producerar enhetliga skarvar över tusentals kort. Efter omlödningen bekräftar AOI och röntgen skarvarna, inklusive de dolda under BGA:erna.
3. Våg- kontra selektiv lödning för genomgående hål
Använd våglödning när ett kort har många genomgående hålskarvar att löda samtidigt, och selektiv lödning när endast ett fåtal genomgående håldelar sitter bland ytmonterade komponenter som inte får störas. Båda löder genomgående hålledare, men de applicerar lödningen väldigt olika, och den skillnaden avgör vilken som passar ditt kort.
Våglödning passerar hela undersidan av kortet över en stående våg av smält lödtenn, vilket löder varje exponerad genomgående skarv i ett svep – snabbt och effektivt när det finns många genomgående hålanslutningar. Selektiv lödning riktar istället ett litet, exakt lödmunstycke till enskilda skarvar, vilket är rätt tillvägagångssätt när ett kort mestadels är ytmonterat med bara ett fåtal genomgående håldelar som våglödning skulle utsätta för överdriven värme eller brygga. I praktiken är ett kort med tät ytmontering och en handfull kontakter ett klassiskt fall med selektiv lödning, medan ett kort med rader av genomgående hålpinnar gynnar våg.
4. Maskinlödning kontra handlödning: när ska man använda vilket
Använd maskinlödning för repeterbar kvalitet och verklig volym, och handlödning endast för prototyper, omarbetning, reparationer och en handfull otympliga fogar. Skillnaden ligger i konsekvens och skala: en maskin tillämpar en kontrollerad, dokumenterad process på varje skarv identiskt, medan handlödning är beroende av operatörens skicklighet och inte kan matcha den repeterbarheten över många kort.
Handlödning har fortfarande en legitim roll – att bygga en prototyp, omarbeta en felaktig skarv, fästa en del som inte passar automatiserade processer, och den typ av grundläggande kretskortslödning som alla ingenjörer borde känna till. Men för produktion vinner maskinlödning på utbyte, hastighet och spårbarhet, och det är det enda praktiska sättet att hantera finlödda delar och BGA-delar tillförlitligt. Att förlita sig på handlödning efter prototypstadiet är där både kvalitet och genomströmning lider, vilket är samma lärdom som generellt sett visar sig inom tillverkningsbarhet – bänkmetoder skalas inte upp.

Figur 2. Tillverkningsdetaljer för PCB-lödmaskintyper bör kontrolleras före offert och produktion.
5. Lödfel genom process och hur man förebygger dem
Varje lödmaskin har sina egna karakteristiska defekter: omlödning tenderar att producera tombstoning, överbryggning och hålrum; våglödning producerar bryggor, istappar och ofullständig hålfyllning; och selektiv lödning kan lämna otillräcklig fyllning eller problem relaterade till uppehåll. Att veta vilken defekt som hör till vilken process är det som låter en tillverkare finjustera maskinen snarare än att jaga efter symptom, och det förklarar varför processval och parameterkontroll är så viktiga:
| Behandla | Typisk defekt | Förebyggande |
|---|---|---|
| Återflöde | Tombstoning, överbryggning, tomrum | Balanserad paddesign, korrekt pastavolym, finjusterad profil |
| Våg | Broar, istappar, dålig hålfyllning | Korrekt förvärmning, transportbandshastighet och lödmaskdammar |
| Selektiv | Otillräcklig fyllning, problem med uppehåll | Munstycksval, uppehållstid och infallsvinkel |
| Vilken process som helst | Kalla/matta leder | Tillräcklig temperatur, rena ytor, färskt flussmedel |
Den gemensamma nämnaren är att de flesta defekter kan förebyggas genom design av dynor och fotavtryck plus korrekta maskinparametrar, inte otur. Tombstoning vid reflow, till exempel, kommer från ojämn uppvärmning eller obalanserade dynor som drar ett litet chip upprätt, medan vågbryggor ofta kan spåras till en layout som ignorerar den riktning kortet färdas över vågen. Det är därför en layout som granskats för den avsedda lödprocessen ger mycket bättre resultat än en som kastas över väggen – samma logik bakom alla förberedande granskningar av vanliga tillverkningsproblem . Efter lödning bekräftas de skarvar som avgör tillförlitligheten med AOI och, för dolda skarvar, röntgen, snarare än att antas vara bra, vilket är grunden för pålitlig kretskortskvalitetsinspektion.
6. Hur Highleap löder dina kort i stor skala
Highleap löder kort med rätt maskin för jobbet – profilerad reflow för ytmontering och våg- eller selektiv lödning för genomgående hål – i ett monteringsflöde, backat upp av AOI- och röntgeninspektion. Genom SMT-kretskortsmontering placeras ytmonterade delar och reflowas till en kontrollerad profil, medan innehållet i genomgående hål hanteras med våg- eller selektiv lödning beroende på kortets mix.
Eftersom lödmaskinen bara är en del av bilden levererar Highleap den med nyckelfärdig montering som även omfattar komponentinköp, inspektion och testning – så att ett kort levereras lött, verifierat och klart. En tillverkningsbarhetsgranskning före byggnation bekräftar att layouten passar de avsedda lödprocesserna före körningen. När du begär en offert, notera om kortet är helt SMT- eller blandad teknik, innehållet av genomgående hål och din volym så att rätt lödprocess tillämpas.
7. Vanliga frågor om lödmaskin
Vilken temperatur ska en lödkolv ställas in på?
För de flesta elektronikarbeten ställs en lödkolv in på runt 315–370 °C (600–700 °F), högre för blyfritt än blyhaltigt lödtenn och för större termiska skarvar. För låg temperatur ger kalla skarvar; för hög temperatur skadar lödplattor och komponenter.
Vad är en robot- eller automatisk lödmaskin?
Det är ett programmerbart system som flyttar en lödspets eller laser till varje skarv och matar lödtråden automatiskt, vilket automatiserar punkt-till-punkt-lödning av genomgående hål och kontaktdon. Det överbryggar klyftan mellan handlödning och fullvågs- eller selektiva maskiner.
Fungerar lödmaskiner med blyfritt lödtenn?
Ja – reflowugnar, våg- och selektiva maskiner kör alla blyfria processer, med högre temperaturer och profiler som är lämpliga för blyfria legeringar. RoHS-kompatibel produktion sker blyfri som standard på samma utrustning, korrekt konfigurerad.
Vad är skillnaden mellan handlödning och maskinlödning för produktion?
Maskinlödning tillämpar en kontrollerad, dokumenterad process på varje skarv identiskt, vilket ger ett jämnt utbyte vid hög volym och hanterar finhöjda delar och BGA-delar; handlödning är beroende av operatörens skicklighet och passar prototyper, omarbetning och udda delar.
Hur löds kretskort i massproduktion?
Ytmonterade delar omlödslöds efter pastatryckning och placering, sedan läggs eventuella genomgående håldelar till med våg- eller selektiv lödning. Automatiserad inspektion (AOI och röntgen) verifierar skarvarna, så att hela flödet är snabbt och repeterbart.
Kan en maskin göra både SMT-lödning och hållödning?
Ingen enskild maskin gör båda – reflow-hanterar ytmontering och vågmontering eller selektiva hålmontering – men en produktionslinje kombinerar dem i sekvens så att ett kort med blandad teknik löds helt i ett flöde.

Rekommenderade inlägg

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...

TMM3-kretskortstillverkning för RF-moduler
Tillverkning av TMM3-kretskort är mest användbar där RF-modulen...

TMM6 PCB-tillverkning
TMM6-tillverkning är processkontrollsidan för en mellan-Danmark...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.