
Guide för montering av kretskort med fästpasta
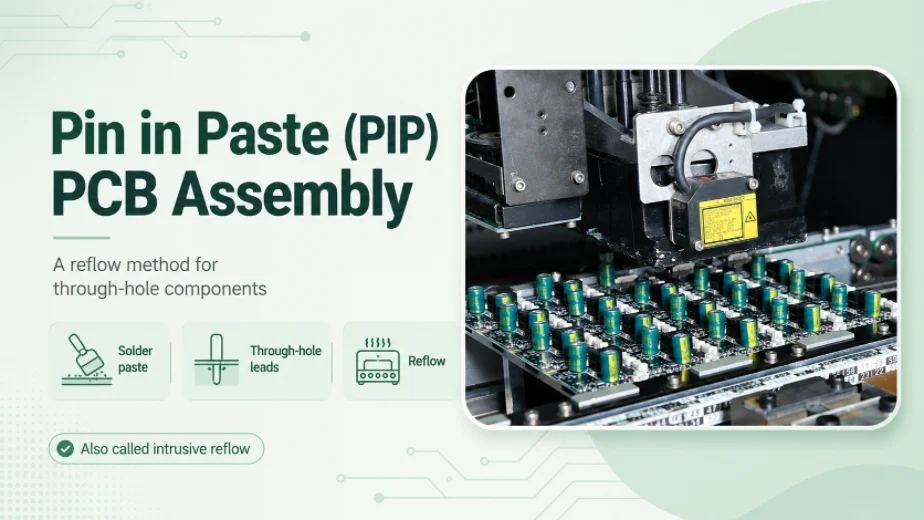
Figur 1. PCB-montering med stift i pasta
Senast uppdaterad: maj 2026 · En process- och designguide för omsmältning med pasta i hål för kretskort med blandad teknik
Fäst i Klistra in (BiP) - även kallad klistra in i hålet (PIH), genomgående håls omflöde, eller påträngande omflöde — is a way to solder through-hole components in the same reflow oven that solders the surface-mount parts. Instead of running a separate wave-soldering or hand-soldering operation for the few leaded connectors and headers on a board, the assembler prints solder paste directly into the plated through-holes, inserts the component leads into that paste, and reflows everything together. Done correctly it removes an entire process step from a mixed-technology board, but it only works when the holes, the stencil, and the components are designed for it. This guide explains the mechanics, the paste-volume math, the design rules, and where PiP beats — and where it loses to — wave and selektiv lödning.
Vad är Pin in Paste (PiP) PCB-montering?
De flesta kort idag domineras av ytmonterade enheter, men de har fortfarande en handfull hålmonterade (THT) delar – strömkontakter, kort-till-kort-kontakter, stora elektrolytkondensatorer, reläer, RJ45-uttag, DC-uttag – som behöver den mekaniska styrkan hos ett ben genom kortet. Traditionellt löds dessa ledare separat: med våglödning, med en selektiv lödmaskin eller för hand. Var och en är en andra process med sin egen installation, kostnad och termiska exponering.
Pin in Paste viker tillbaka den andra processen till den första. De pläterade genomgående hålen fylls med lödpasta under samma stenciltryckningssteg som limmar SMT-plattorna, den blyförsedda komponenten placeras så att dess stift sitter inuti de pastafyllda cylinderna, och när kortet passerar genom omsmältningsugnen smälter pastan i hålen tillsammans med pastan under chipdelarna och sugs genom cylindern för att bilda en ordentlig filé på båda sidor. Ett tryck, ett ställe, ett omsmältningsugn.
Varför använda stift i pasta istället för våglödning?
Motivationen är nästan alltid att eliminera ett steg. På ett kort som är 95 % ytmonterat med tre eller fyra genomgående hålkontakter tvingar våglödning hela panelen genom en smältlödningsvåg bara för att skapa ett dussin skarvar – en extra maskin, en pall för att maskera ytmonteringssidan, extra flussmedel och rengöring, och en andra termisk cykel för delar som redan har omlödats en gång.
Att välja PiP ger istället flera konkreta fördelar:
- En termisk process. Kortet har en enda omsmältningsprofil istället för omsmältning plus våg, vilket minskar termisk belastning på värmekänsliga ytmonterade delar och förenklar blyfri bearbetning.
- Lägre arbetskraft och golvyta. Ingen separat våg- eller selektiv maskin i linjen, ingen handlödstation, färre operatörer som rör kortet.
- Konsekventa, mätbara leder. Lödvolymen ställs in av schablonöppningen, så varje fog får en repeterbar mängd pasta snarare än ett manuellt beroende resultat, utan vågbryggor eller istappar på botten.
Avvägningen är att PiP är oförlåtande när det gäller pastavolym och komponenternas värmetolerans. Om dessa två saker inte konstrueras, svälter skarvarna eller smälter kontakten – vilket är vad resten av den här guiden handlar om.
Pin in Paste-processen, steg för steg
En typisk Pin in Paste-linje ser nästan identisk ut med en vanlig SMT-linje, med placeringen av det genomgående hålet tillagd före omsmältningen snarare än efter. Det enda verkligt nya steget är insättningen; det enda steget som kräver specialteknik är utskriften.
- Schablontryck — pasta trycks på SMT-dynor och tvingas in i de pläterade genomgående hålen genom förstorade (övertryckta) eller stegvisa öppningar. Nyckelkontroll: bländardesign och schablontjocklek, där pastavolym vinner eller förlorar.
- SMT-placering — pick-and-place-maskinen fyller alla ytmonterade delar som vanligt.
- THT-insättning — blyförsedda komponenter sätts in så att deras stift sitter i de pastafyllda hålen, för hand, med en placeringsmaskin eller med en insättningsfixtur. Nyckelkontroll: Stiften måste nå pastan utan att smeta bort den från cylinderväggarna.
- Återflöde — hela konstruktionen passerar genom ugnen; SMT- och genomgående hålfogar bildas i samma profil. Nyckelkontroll: Profilen måste värma upp de genomgående håldelarna med hög termisk massa helt utan att tillaga ytmonteringsdelarna.
- Inspektion — AOI kontrollerar SMT-skarvar; genomgående hålfiléer kontrolleras visuellt eller, där pipor är relevanta, med röntgen för topp-/bottenfilébildning och pipfyllning.
Problemet med lödpastavolymen i PiP (och lösningar)
Här är den centrala svårigheten. En genomgående hålcylinder är en relativt stor volym som måste fyllas, med en avrundning kvar på båda sidor av skivan, men en vanlig schablon trycker bara ett tunt, plant lager (vanligtvis 0.10–0.15 mm tjockt). Skär en öppning i storlek med dynan och det mesta av pastan faller rakt ner i cylindern; när flussmedlet brinner bort vid omsmältningen finns det inte alls tillräckligt med metall kvar för att fylla hålet, och fogen blir utsvulten utan bottenavrundning.
Montörer täcker den klyftan med tre huvudtekniker, ofta i kombination:
övertryck
Schablonöppningen är större än den ringformade dynan så att extra pasta trycks i en ring runt hålet; under omsmältningen flyter pastan in i cylindern. Övertrycksöppningar kan vara runda, fyrkantiga eller droppformade som förskjuter pastan mot hålet. Detta är den vanligaste och billigaste metoden eftersom den bara ändrar schablonens illustrationer.
Stegvis (stegvis) schablon
Schablonen är lokalt tjockare runt PiP-hålen — t.ex. en 0.12 mm-schablon upptrappad till 0.20 mm endast där — så att varje utskrift avger mer pasta samtidigt som ytor med fin ytbehandling hålls tunna. Det kostar mer och kräver noggrann placering av stegen så att gummiskrapan fortfarande tätar, men levererar stora volymer utan att ta ett för stort fotavtryck.
Lödförformer
För hål med hög volym (tunga strömkontakter, stora hylsor) läggs en förformad bit fast lod – en preform – ovanpå den tryckta pastan före omsmältning. Den smälter och kompletterar pastan, och fyller hylsor som ingen rimlig schablon skulle kunna fylla ensam.
Oavsett vilken metod som används måste pastan också fysiskt nå pipan, vilket är anledningen till att laserskurna schabloner med släta, väl avsmalnande bländarväggar är viktiga för PiP: rena väggar släpper ut den tjockare avlagringen istället för att lämna hälften fast vid schablonen.
Hur man beräknar lödpastavolymen för stift i pasta
PiP är en av få monteringsprocesser där man verkligen måste göra en volymberäkning snarare än att förlita sig på en standard. Logiken är enkel.
Beräkna först den slutliga lödvolymen som skarven behöver:
Löd behövs = pipvolym + övre filé + nedre filé − blyvolym inuti pipan
Trumvolymen är det pläterade hålet som behandlas som en cylinder; subtrahera den del av blyet som sitter inuti det och lägg till en liten marginal för de filéer som ska bildas på varje sida. Det ger den volym fast lödtenn du vill ha i slutet.
För det andra, omvandla det till våt pastavolym . Lödpasta är en suspension av metallpulver i flussmedel, och endast ungefär hälften av den volymmässigt är metall – resten är flussmedel som förångas under återsmältning. Som en tumregel behöver du därför ungefär dubbelt så mycket lödvolym som i våt tryckpasta:
Våt pastavolym ≈ 2 × mängd lödtenn som behövs (den exakta faktorn beror på pastans metallhalt — kontrollera databladet)
För det tredje, utforma bländaren och schablontjockleken så att ett tryck avger den våtpastavolymen. Bländarvolymen är den öppna arean multiplicerad med schablontjockleken, så du avväger övertrycksstorleken mot schablontjockleken; om en plan bländare inte kan nå målet utan att bli absurt stor, är det signalen att uppgradera schablonen eller lägga till en preform. Den praktiska slutsatsen: låt aldrig ett schablonföretag skära PiP-bländare i "dynstorlek" – dimensionera dem utifrån volymberäkningen, med pastans metall-till-flussmedelsförhållande inbyggt.
Fäst i klistra in designregler: Hål, ledningar och utfällningar
Bra PiP börjar i layouten, inte på linjen. Några regler håller processen utskrivbar och skarvarna sunda:
- Avstånd mellan hål och ledning: Diameter på pläterat hål ≈ ledarens diameter + 0.20–0.25 mm för runda ledare (lite mer för fyrkantiga/rektangulära). För hårt skrapar ledaren bort pasta från väggen; för löst faller pastan igenom och skarven tar slut.
- Ringformad ring / dyna: Använd en generös dyna på ovansidan så att övertrycket har någonstans att sitta, vilket stöder en större pastabeläggning och en starkare avrunda.
- SMT-hållbarhet: Håll SMT-dynor med fin pitch borta från övertrycksringen så att övertryckt pasta inte kan fastna på en angränsande dyna.
- Komponentavstånd: Låt ett litet mellanrum under kroppen (eller specificera en del med distanser) så att pastan kan ventilera flussmedlet och bilda en övre avrundning; en del som sitter platt fångar det.
- Frigång undersidan: Förvara inget ömtåligt eller högt direkt under ett PiP-hål på motsatt sida — den nedre filén behöver utrymme och området ser full återflödningsvärme.
- Termisk balans: avlasta stora kopparplan som ansluter till pipan med termiska ekrar, annars fungerar pipan som kylfläns och kanske inte når återsmältningstemperatur.
Det här är precis den typen av problem som en DFM-granskning och en monteringsgranskning (DFA) upptäcker innan verktyg skärs till, när byte av dem är kostnadsfritt snarare än en omsnurrning.
Vilka komponenter kan lödas med stift i pasta?
Den enskilt största faktorn för återflödesspänning är värme. Komponenten och dess plast måste klara hela återflödestoppen – vanligtvis runt 245–260 °C för blyfria SAC-legeringar. Många vanliga hålmonterade kontakter är inte klassade för det; deras höljen kommer att mjukna, sloka eller smälta. Tillverkare säljer "återflödeskompatibla" eller "högtemperatur"-versioner av vanliga kontakter specifikt för PiP, och det är dessa som ska specificeras.
Bra kandidater are reflow-rated parts with modest thermal mass and well-spaced pins: stifthuvuden, box headers, and board-to-board connectors sold in reflow-compatible versions, through-hole RJ45 and USB jacks rated for reflow, and smaller power connectors and terminal blocks rated for the oven.
Dåliga kandidater – som hanteras bättre med våglödning, selektiv lödning eller handlödning – inkluderar kontakter och plaster som inte är klassade för återsmältningstemperaturer, mycket stora delar med hög termisk massa (stora transformatorer, tunga samlingsskenor) som inte når temperaturen i en normal profil, delar som ligger platt utan ventilationsväg för flussmedel, mycket stora cylindrar som till och med preformar kämpar för att fyllas upprepade gånger, och allt som tillsätts efter återsmältningstemperaturer av mekaniska eller testmässiga skäl.
När ett kort blandar ett par PiP-vänliga kontakter med en del som inte kan ta reflow, är ett vanligt svar att PiP-använda det man kan och selektivt löda undantaget, snarare än att tvinga allt genom en metod.
Pin-in pasta vs våg vs selektiv lödning
PiP är inte alltid rätt verktyg. Det konkurrerar med våglödning och selektiv lödning, och det bästa valet beror på hur många genomgående håldelar det finns och om de tål återsmältningsvärme.
| Aspect | Fäst i Klistra in | Våglödning | Selektiv lödning |
|---|---|---|---|
| Bäst när | Några få reflow-toleranta THT-delar på ett mestadels SMT-kort | Många THT-delar på ena sidan | En handfull THT-delar som inte tål omsmältning, nära tät SMT |
| Extra processteg? | Nej — använder befintlig omflöde | Ja — separat maskin | Ja — separat maskin |
| Komponentens värmeexponering | Full återflödestopp — behöver återflödesklassade delar | Lokal värme på undersidan | Lokal, punktvis värme |
| SMT-sidomaskering | Ingen behövs | Bottenmonterad SMT behöver pallar/maskering | Minimal |
| genomströmning | Hög (inget extra linjesteg) | Hög för många leder | Långsammare, led för led |
| Huvudrisken | Svältande leder från för lite pasta | Bryggning, termisk stress på hela kortet | Kostnad och cykeltid per led |
En användbar beslutsregel: om de genomgående håldelarna är reflow-klassade och få, är PiP vanligtvis billigast och renast. Om det finns många genomgående håldelar vinner våg fortfarande. Om ett litet antal delar inte kan överleva reflow, hanterar selektiv lödning dessa undantag utan att exponera resten av kortet.
Pin in Paste Monteringstjänster på Highleap
Highleap Electronics är en Kina-baserad tillverkare av kretskort och kretskortsbaserat kretskort i Guangzhou som använder Pin in Paste som en del av nyckelfärdig montering med blandad teknik . Fördelen med att arbeta med en tillverkare som regelbundet utför PiP är att volymberäkningar och stencildesign hanteras innan kretskortet byggs, och inte upptäcks efter en mängd uttömda skarvar.
- Schablonteknik: övertryck och laserskurna stenciler med stegvis uppbyggnad dimensionerade från en pastavolymberäkning, plus lödförformer för högvolymsrör.
- DFM/DFA-feedback: hål-till-ledning-förhållanden, keep-outs, termisk avlastning och komponentåterflödesvärden granskade mot dina fotavtryck.
- Omflödesprofilering: profiler justerade så att genomgående håldelar med hög termisk massa når temperaturen utan att överkoka finfördelad ytmontering.
- Kontroll: AOI på SMT-fogar och röntgen där pipfyllningen behöver verifieras.
- Processval: ärlig vägledning om när PiP, våglödning eller selektiv lödning är rätt metod för just ditt kort.
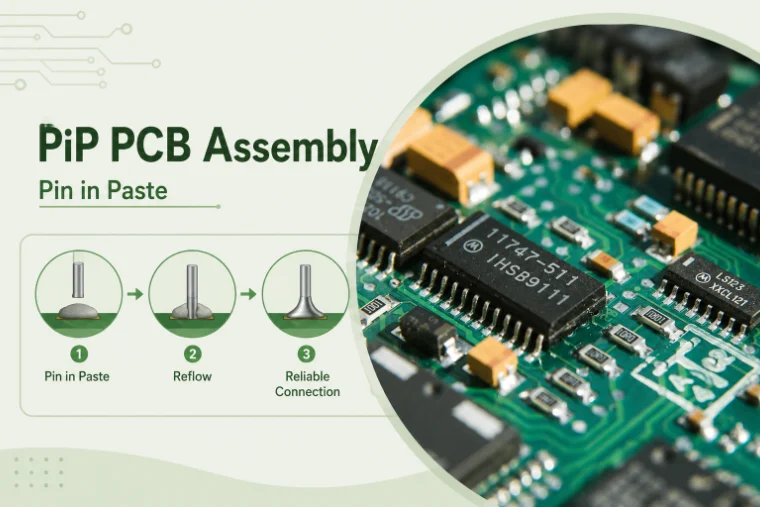
Figur 2. Detaljer om kretskortsmontering med pin-in-paste
Vanliga frågor om Pin in Paste (PiP)
Är Pin in Paste samma sak som reflow-lödning?
Den använder omlödningslödning, men termen syftar specifikt på lödning av genomgående hål i omlödningsugnen genom att trycka pasta i hålen. Vanliga omlödningslödningar används för ytmontering av delar; PiP utökar samma ugnspassage till blyförsedda komponenter så att ett separat våg- eller handlödningssteg inte behövs.
Varför blir mina PiP-stekar utsvultna eller utan bottenfilé?
Nästan alltid inte tillräckligt med pasta. En platt, dynestor öppning kan inte fylla en pipa. Åtgärda det genom att övertrycka (en större öppningsring runt hålet), öka schablonen lokalt eller lägga till en lödpreform – och dimensionera öppningen utifrån en volymberäkning som tar hänsyn till att pasta är ungefär hälften metall i volym.
Kan vilken hålmonterad kontakt som helst lödas med PiP?
Nej. Delen måste klara hela återflödestoppen, vanligtvis cirka 245–260 °C för blyfria kontakter. Många standardkontakter är inte klassade för det och kommer att deformeras. Använd den "återflödeskompatibla" eller "högtemperatur"-versionen av kontakten, som tillverkarna tillverkar specifikt för PiP.
När ska jag använda våglödning istället för PiP?
När kortet har många genomgående hål, eller delar som inte tål reflow-värme, lyser PiP på mestadels SMT-kort med ett fåtal reflow-toleranta ledare. När antalet genomgående hål ökar blir våglödning effektivare; för ett fåtal värmekänsliga undantag är selektiv lödning vanligtvis lösningen.

Rekommenderade inlägg

TMM PCB-tillverkning
Innehållsförteckning TMM PCB-tillverkningsområde för RF och...

RT duroid 6002 PCB Citat och Stackup
Den här sidan äger offert- och stackup-definitionsuppgiften...

Tillverkning av TMM6-filterkretskort
InnehållsförteckningVarför använder mikrovågsfilterdesigners...

Taconic RF 35 jämfört med RO4350B-kretskort
Innehållsförteckning RF-35 vs RO4350B Upphandling och...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.