
Presspassning kontra lödda kretskortsstift: Alternativ för stiftlist, kontakt och genomgående hål
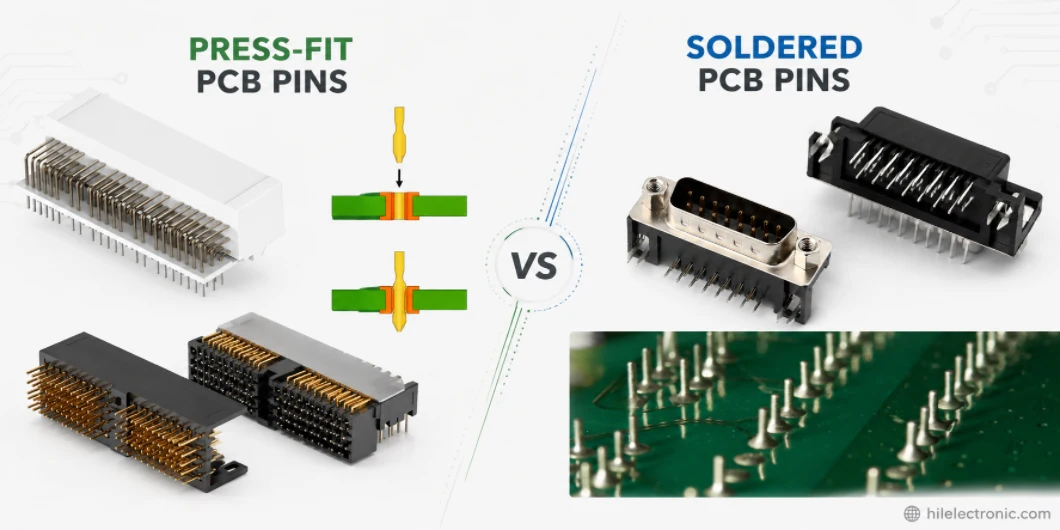
Figur 1. Bild av presspassning kontra lödda kretskortsstift för granskning av kretskortstillverkning.
Att välja mellan presspassade och lödda kretskortsstift påverkar mer än monteringskomforten: det förändrar kontaktens beständighet, servicevänlighet, pläteringskrav och den färdiga produktens riskprofil. Lister och kraftterminaler använder fortfarande hålmontering i stor utsträckning, men presspassningsteknik kan ta bort termisk stress och påskynda installationen när designen stöder det. Den här guiden jämför presspassade kontra lödda kretskortsstift, täcker in områden där manuell lödning och avlödning fortfarande är viktiga, och visar hur Highleap Electronics hanterar kontaktstift på ett tillförlitligt sätt i produktionsskala.
1. Vad är lödstift för kretskort?
Lödstift för kretskort är metallstift, ledare eller terminaler – oftast på lister och kontakter – som passerar genom hål i ett kort och är lödda till pläterade plattor för att skapa en stark elektrisk och mekanisk anslutning. Till skillnad från ytmonterade terminaler som sitter på ytan, går dessa stift genom kortet, vilket ger en robust fog som motstår mekanisk påfrestning, vilket är anledningen till att de så ofta används i kontakter och lister.
Detta är hålmonteringsteknik: stiftet sitter i ett pläterat hål, och lödtenn fyller cylindern för att fästa stiftet vid kopparn på båda sidor. Den mekaniska styrkan är den främsta anledningen till att hålmonteringsstift finns kvar för kontakter, strömterminaler och allt som pluggas, dras eller belastas, även i en annars ytmonterad design. Att förstå det bredare hålmonteringstekniksammanhanget gör lödnings- och avlödningsstegen nedan mycket tydligare.
2. Hur man löder headerstift till ett kretskort
För att löda stift i listen, passa in stiftet i dess hål, fäst ena änden för att hålla den rätvinklig, värm sedan ihop varje stift och stift och mata in lödtennet så att det flyter runt stiftet och fyller hålet och bildar en slät konformad fog. Tricket är att värma fogarna, inte lödtennet, så att det blir ordentligt vått. Metoden:
- Sätt fast och fäst en sprint. Placera grenröret och löd sedan en stift i en ändläge medan du håller grenröret i jämnhöjd och rakt; kontrollera justeringen innan du gör resten.
- Värm upp fogen. Rör strykjärnet vid både plattan och stiftet en stund så att båda är varma, vilket är det som gör att lödningen väter båda ytorna.
- Mata lödtennet till fogen. Applicera lödtenn på den uppvärmda dynan och stiftet (inte direkt på lödjärnets spets) så att det flyter runt stiftet och fyller det pläterade hålet.
- Sikta på en ren kon. En bra fog är blank och konkav, och fuktar upp stiftet och ut på plattan; ta bort järnet och låt det svalna ostört.
Använd flussmedel för att underlätta vätningen och ett temperaturkontrollerat strykjärn för att undvika att plattan överhettas. Den här typen av handarbete fungerar bra för prototyper och omarbetning – den grundläggande tekniken för lödning och avlödning av stift som alla ingenjörer bör känna till – men för kvantitet är maskinlödning snabbare och mer konsekvent.
3. Hur man avlöder pinnar utan att skada kortet
För att avlöda stiften, smält skarven och ta bort det smälta lodet med en lödsug eller avlödningsfläta, så att varje stift frigörs – och för flerstiftslister, använd en avlödningspistol eller tillsätt färskt lod för att sprida värmen så att alla stift lossnar tillsammans. Flerstiftsdelar är det svåra fallet eftersom varje stift måste smältas på en gång för att dra loss delen utan att riva sönder plattorna. Tillvägagångssätten:
- Enstaka stift: värm skarven och rensa lödningen med en fjäderbelastad lödsug eller avlödningsfläta, sedan lyfts stiftet fritt.
- Flerstiftshuvuden: En avlödningspistol med en uppvärmd ihålig spets smälter och dammsuger varje skarv, vilket är det renaste sättet att ta bort en header.
- Utan pistol: Att lägga till färskt lödtenn för att överbrygga flera stift kan sprida värme så att de förblir smälta tillsammans medan du arbetar loss delen, eller skär av plastkroppen och tar bort stiften en i taget.
- Skydda dynorna: Tvinga aldrig fram ett stift medan lödningen är fast — att lyfta eller dra kalla stift är det som river sönder kopparplattorna och förstör kortet.
Den återkommande risken är skador på dynorna på grund av otålighet eller överdriven värme, vilket leder till att de lyfta dynorna förvandlar en enkel omarbetning till en reparation. På pläterade hål ger pipan extra styrka, men ytdynorna är fortfarande sårbara, så en stadig teknik är viktigare än kraft.
4. Lödda stift kontra presspassningsstift: vilka ska man använda
Lödda stift löds samman för bredast möjliga kompatibilitet och lägsta verktygskostnad, medan presspassningsstift pressas in i pläterade hål för att bilda en lödfri anslutning – presspassning passar kontakter med många stift, mycket tjocka kort och applikationer med hög tillförlitlighet som undviker lödfogutmattning. Båda skapar en genomgående hålanslutning men på olika sätt:
- Lödda stift förlitar sig på en lödfog, fungerar med standardprocesser och är standard för de flesta headers och kontakter.
- Presspassningsstift har en följsam sektion som deformeras in i det pläterade hålet för en gastät anslutning utan lödning, idealisk för stora kontakter och bakplan där lödning av hundratals stift är opraktiskt eller där lödfogens tillförlitlighet under vibrationer är en faktor.
Presspassning kräver exakt hålstorlek och plätering samt rätt stiftdesign, så det är ett processbeslut som fattas tillsammans med tillverkaren. Båda är en del av den bredare bilden av kretskortskontakter , och valet mellan lödd och lödfri speglar den bredare avvägningen mellan ytmontering och genomgående hål – styrka och servicevänlighet kontra processförenkling.
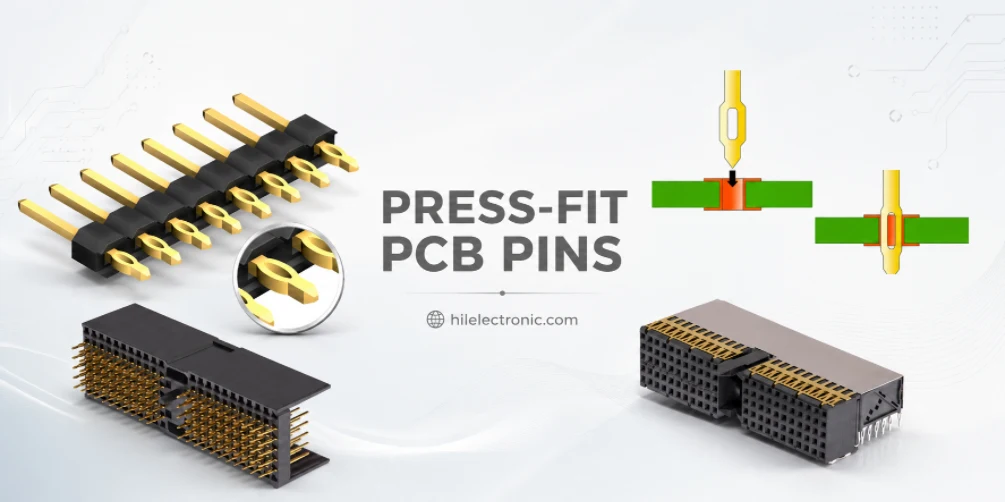
Figur 2. Tillverkningsdetaljer för presspassnings- kontra lödda kretskortsstift bör kontrolleras före offert och produktion.
5. Vanliga lödstiftsdefekter och hur man förebygger dem
De vanligaste lödstiftsdefekterna är bryggor mellan stiften, kalla skarvar, otillräcklig hålfyllning och upplyfta plattor – och vart och ett har en tydlig orsak och lösning. Att känna till dem gör omarbetning till förebyggande:
| defekt | Orsak | Förebyggande |
|---|---|---|
| Löd bro | För mycket lödning, tät stiftdelning | Mindre lödning, flussmedel, transporterar bort överskott |
| Kall fog | Fogen är inte tillräckligt varm; matt, sprucket utseende | Värmedyna och nålen tillsammans, tillräcklig strykjärnstemperatur |
| Otillräcklig fyllning | För lite lödtenn eller värme i pipan | Värm hålet, mata in tillräckligt med lödtenn för att fylla |
| Lyftad dyna | Tvinga fram ett kallt stift eller överhetta det | Smält löddet helt först; undvik överdriven värme |
Den gemensamma tråden är värmekontroll och lödvolym. Vid volymproduktion tillverkas dessa skarvar med våglödning eller selektiv lödning, vilket innebär att varje stift appliceras på samma sätt som värme och lödning, och sedan inspekteras – mycket mer repeterbart än att löda rader av stift för hand. Defektmönster i dessa processer är väl förstådda, som i denna titt på våglödningsdefekter.
6. Hur Highleap löder genomgående hålstift i stor skala
Highleap löder genomgående hålstift i volym med våg- eller selektiv lödning – och presspassar där det passar designen – i ett monteringsflöde, så att kontakter och stiftlister får konsekventa, inspekterade skarvar snarare än varierande handarbete. Processen är anpassad till kortet: våglödning för många genomgående hålskarvar, selektiv lödning när ett mestadels ytmonterat kort bara har ett fåtal genomgående håldelar som inte får störa närliggande komponenter.
Eftersom hålmonterade stift vanligtvis är kontakter som utsätts för mekanisk belastning, är skarvkvalitet och plattans integritet viktiga, så konstruktionen inspekteras och, vid behov, specificeras hål och plätering för presspassningssäkerhet. Highleap levererar detta genom komplett hålmontering av kretskort tillsammans med ytmontering i nyckelfärdig montering . När du begär en offert, lista kontakterna och stiftlisten, antalet hålmonterade stift, om du behöver löda eller presspassa och kretskortets tjocklek så att rätt process tillämpas.
7. Vanliga frågor om lödstift på kretskort
Vilken temperatur ska jag använda för att löda header-stiften?
Ett temperaturkontrollerat lödjärn runt 315–370 °C passar de flesta stift, högre för blyfritt än blyhaltigt lödtenn. Målet är att värma upp plattan och stiftet snabbt så att lödtennet blir vått utan att dröja kvar tillräckligt länge för att lyfta plattan.
Hur tar man bort en header från ett kretskort utan en avlödningspistol?
Tillsätt färskt lödtenn över flera stift så att de håller sig smälta medan du lossar listen, eller skär av plastkroppen och löd av stiften individuellt. Dra aldrig ut ett stift medan lödtennet är fast, eftersom det lyfter lödplattorna.
Varför fortsätter mina header-pinnar att överbrygga?
Vanligtvis för mycket lödtenn på en tät stiftdelning. Använd mindre lödtenn, tillsätt flussmedel så att det flyter på plattorna snarare än mellan stiften, och löd bort eventuell brygga med avlödningsfläta.
Kan man återanvända header-pinnar efter avlödning?
Ofta ja, om de tas bort ordentligt utan att böjas eller överhettas, även om plastdistansen kan skadas av värme. För tillförlitlighetskritiska arbeten är det säkrare att använda nya grenrör.
Vad är en presspassningsstift och behöver den lödas?
En presspassningsstift har en eftergivlig sektion som pressas in i ett pläterat hål för att bilda en lödfri, gastät anslutning – den behöver ingen lödning. Den används för kontakter med många stift och högtillförlitliga applikationer eller applikationer med tjocka kort.
Behöver lödstift flussmedel?
Ja — flussmedel avlägsnar oxid så att lödningen väter stiftet och plattan ordentligt. Lödtråd har flussmedel i kärnan, men att tillsätta extra flussmedel vid lödning eller avlödning av stiften förbättrar flödet och gör det mycket enklare att rengöra skarvarna.

Rekommenderade inlägg

Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...

TMM3-kretskortstillverkning för RF-moduler
Tillverkning av TMM3-kretskort är mest användbar där RF-modulen...

TMM6 PCB-tillverkning
TMM6-tillverkning är processkontrollsidan för en mellan-Danmark...

TMM10-kretskortstillverkning för kompakta RF-konstruktioner
InnehållsförteckningHur TMM10 krymper RF-strukturerTMM10 vs...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.