
Precisionspresspassad kretskortstillverkning med snäva toleranser
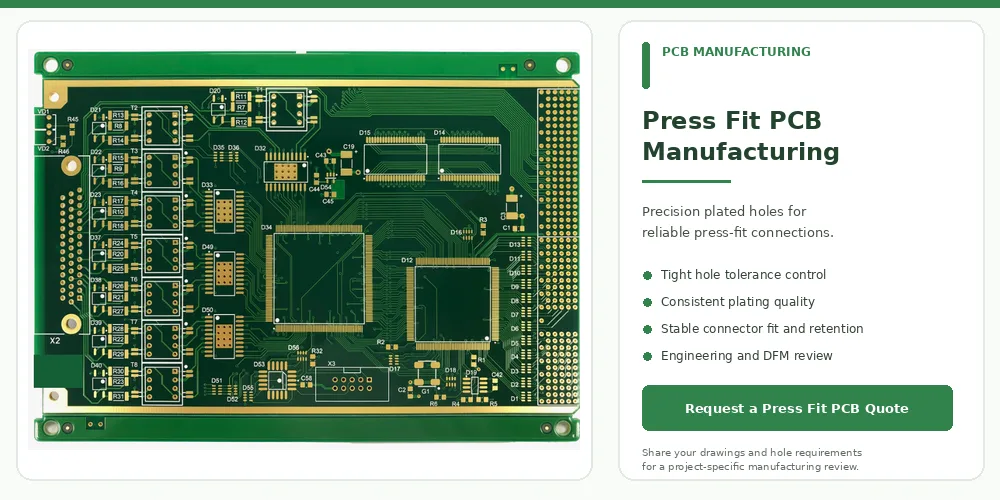
Tillverkning av presspassade kretskort kräver nära samordning mellan specifikationen för kretskortstillverkning och den valda kontaktens applikationskrav. En kompatibel stift bildar en elektrisk anslutning genom mekanisk interferens med ett pläterat genomgående hål (PTH), så det färdiga hålets diameter och tolerans, hålväggskoppar, kretskortstjocklek och kontaktens geometri måste uppfylla de godkända specifikationerna. Highleap Electronics stödjer kretskortstillverkning och monteringsprojekt med fokus på att granska dessa krav innan produktionssläpp.
För en tillverkningsoffert, ange kretskortstillverkningsfiler, kontaktens artikelnummer, applikationsritning, specifikationer för färdiga hål och orderkvantitet. Highleap Electronics kan granska tillgänglig dokumentation och bekräfta tillämpligt tillverkningsomfång. Dedikerad presspassningsutrustning och specialiserade kvalificeringstester måste bekräftas separat innan de inkluderas i ett projektförslag.
Innehållsförteckning
PRESSITNINGSPROJEKT FÖR KRONTKORT
Skicka dina tillverkningsdata, kontaktuppgifter och produktionskvantitet för en projektspecifik granskning.
Krav för tillverkning av presspassande kretskort
Tillverkning av presspassade kretskort börjar med kontaktens godkända applikationskrav. Kortet måste ha de specificerade pläterade hålen, koppargeometrin och de mekaniska dimensionerna så att kontakten kan installeras utan att man behöver förlita sig på antaganden om passformen mellan stiftet och kretskortet.
För en tillverkare är den kritiska uppgiften att översätta den släppta design- och kontaktdonsdokumentationen till en tillverkningsbar kortkonstruktion. En nominell håldimension i sig kan vara otillräcklig om ritningen inte klargör om den avser borrdiametern före plätering eller den färdiga håldiametern.
Tillverkningsgranskningen bör ta upp följande punkter:
- Diameter på färdigt hål: Bekräfta det angivna diameterområdet och toleransen mot kontakttillverkarens applikationsdokumentation.
- Pläterad genomgående hålkonstruktion: Identifiera erforderlig koppar för hålväggar, acceptanskriterier för plätering och relevanta kvalitetskrav för hålväggar.
- Geometri för dyna och ringformad ring: Kontrollera förhållandet mellan det färdiga hålet, den omgivande dysan, de interna kopparanslutningarna och angränsande funktioner.
- Skivans tjocklek och stapling: Bekräfta den färdiga tjockleken och lagerkonstruktionen mot de godkända kraven för kopplingen.
- Kontaktlayout: Granska stiftdelning, hålpositioner, kontaktdonens orientering, monteringsfunktioner, spår och avstånd till kortkanten.
- Material- och driftsförhållanden: Identifiera eventuella specificerade termiska, miljömässiga eller tillförlitlighetskrav som påverkar kortkonstruktionen.
Dessa parametrar är relaterade. Till exempel kan en förändring av håldiametern påverka den avsedda mekaniska interferensen, medan en förändring av dynans geometri kan minska den tillgängliga ringformade ringen eller ändra kopparspelet. Sådana förändringar bör utvärderas mot den fullständiga konstruktionen och godkännas av kunden innan tillverkningsgodkännande.
Presspassningskompatibilitet bör inte härledas från det faktum att ett kort kan borras och pläteras. Den måste bedömas mot den valda kontakten, dess godkända hålstorleksområde och tillämplig tillverkningsspecifikation. Tillverkningsmetoden bör återspegla de faktiska kortkraven snarare än en generisk presspassningsspecifikation.
När du granskar en offert, särskilj det bara kretskortet från eventuell efterföljande kontaktdonsinstallation. Tillverkningsomfattningen täcker kortet och dess specificerade funktioner; kontaktdonsinsättning introducerar ytterligare utrustnings-, process- och acceptanskrav. Highleaps tillverkningsprocess för bara kretskort är den relevanta utgångspunkten för att definiera kretskortskonstruktionen, medan eventuell dedikerad presspassningsmontering måste bekräftas separat.
Toleranser för hålstorlek och plätering vid presspassning
Färdiga hålmått är bland de viktigaste parametrarna i en presspassningsdesign. En följsam stift är konstruerad för att fungera inom ett definierat område av hålmått. Om det färdiga hålet faller utanför det området kan den resulterande störningen skilja sig från den avsedda designen och kan påverka insättningskraften, den elektriska kontakten eller det mekaniska tillståndet hos det pläterade hålet.
Det finns ingen enskild diameter eller tolerans för det färdiga hålet som är lämplig för varje presspassningskontakt. Det korrekta värdet kommer från den valda kontaktens applikationsspecifikation och den överenskomna kretskortsritningen.
Borrdiameter kontra färdigt håldiameter
Borrdiametern beskriver det hål som produceras före efterföljande metallisering. Den färdiga håldiametern beskriver det färdiga hålet enligt ritningens måttdefinition. Eftersom tillverkning och plätering påverkar de slutliga måtten bör de två värdena inte behandlas som utbytbara.
Innan ett presspassat kretskort släpps för produktion, bekräfta:
- Det för kontaktdon godkända diameterområdet för färdiga hål.
- Dimensionstoleransen och metoden som används för att definiera eller mäta det färdiga hålet.
- Huruvida det angivna hålet är ett pläterat genomgående hål och vilka pläteringskrav som gäller.
- Hålpositionstoleransen och eventuella relevanta referensreferenser.
- Erforderlig inspektionsmetod, provtagningsplan och rapporteringskrav.
Enbart kontaktstiftets nominella dimension räcker inte för att bestämma lämplig borrstorlek. Applikationsritningen bör fastställa det tillåtna området för färdiga hål och eventuella ytterligare krav för kortets tjocklek, plätering och montering.
Skillnaden är också viktig vid tekniska ändringar. En justering av borrstorleken bör inte göras enbart för att kompensera för en antagen pläteringsmån. Tillverkaren måste utvärdera det godkända kravet för det färdiga hålet och den tillämpliga tillverkningsprocessen tillsammans. Om ritningen är ofullständig bör den saknade informationen åtgärdas innan produktionsdata slutförs.
Krav för hålväggskoppar och plätering
Under insättningen applicerar det följsamma stiftet mekanisk kraft på det pläterade hålgränssnittet. Kopparn mellan hålväggen och den omgivande kretskortsstrukturen måste därför uppfylla de krav som anges för kontakten och tillämpningen. Relevanta överväganden kan inkludera pläteringstjocklek, kontinuitet, hålväggens skick och integriteten hos de omgivande kopparelementen.
Den erforderliga koppartjockleken bör hämtas från tillämplig kretskortsspecifikation, kontaktdonsdokumentation och kundritning. Det bör inte antas att varje presspassningsdesign använder samma koppartjocklek eller att en konventionell specifikation för genomgående pläterade hål automatiskt täcker alla presspassningskrav.
Andra tillverkningsöverväganden inkluderar:
- Pläteringskontinuitet: Det färdiga hålet måste uppfylla de angivna kraven för elektrisk kontinuitet och hålväggintegritet.
- Ringformig ring: Konstruktionen måste bevara den erforderliga kopparn runt hålet samtidigt som avståndet till intilliggande ledare bibehålls.
- Hålväggsskick: Relevanta tillverkningsfel måste bedömas mot de överenskomna acceptanskriterierna.
- Dimensionell stabilitet: Skivans tjocklek, laminategenskaper och omgivande konstruktion bör beaktas där de påverkar det godkända kontaktgränssnittet.
- Ytfinish: Den valda ytbehandlingen måste vara kompatibel med kretskortets design och tillämpning. En ytbehandling som specificeras för lödbara plattor definierar inte i sig kraven för presspassningshål.
Borrning och metallisering bör utvärderas som en del av samma tillverkningssekvens. De färdiga måtten och hålkvaliteten måste överensstämma med den godkända specifikationen, snarare än att bestämmas utifrån en generisk regel för borrstorlek. För processdetaljer, se borrnings- och färdiga hålmått.
DFM-granskning före produktionssläpp
En användbar DFM-granskning beaktar kontaktgränssnittet tillsammans med den omgivande layouten. Detta kan inkludera förhållandet mellan hål och kontaktplatta, interna kopparavstånd, kontaktavstånd, avstånd till kortkant, monteringsfunktioner, spår och mekaniskt stöd. På flerskiktskort bör granskningen också beakta hur hålen ansluter till interna kopparlager och om de erforderliga avstånden kan bibehållas.
Om kontaktens specifikation, håltolerans eller pläteringskrav är ofullständiga bör dessa mellanrum identifieras innan tillverkningsdata släpps. En föreslagen ändring av håldiametern, plattgeometrin eller kopparspelet bör godkännas av kunden snarare än att tyst införlivas i tillverkningsfilerna.
Av denna anledning är det värt att ta sig tid att granska tillverkningsdata före lansering , särskilt när konstruktionen innehåller täta kontaktlayouter eller snäva mekaniska toleranser. Denna granskning hjälper till att identifiera tillverkningsfrågor, men den ersätter inte kontaktkvalificering eller applikationsspecifik tillförlitlighetstestning.
Presspassningskretskort
Presspassad kretskortsmontering och kontaktdonsintegration
Presspassning av kretskort innebär att man installerar en kompatibel kontakt i de förberedda kretskortshålen med hjälp av en lämplig mekanisk isättningsprocess. Till skillnad från konventionell lödning är den kompatibla stiftanslutningen utformad för att upprätta elektrisk kontakt genom den specificerade interferensen mellan stiftet och det pläterade hålet.
Kontaktdonet och kretskortet måste vara kompatibla innan monteringen påbörjas. Håldimensioner, stiftkonfiguration, kretskortstjocklek, stödfixturer och isättningsförhållanden ska överensstämma med kontaktdonstillverkarens dokumentation och projektets godkända krav.
Presspassning kontra lödning genom hål
Båda metoderna använder komponentkablar eller stift som passerar genom kretskortshål, men de bildar anslutningen på olika sätt. Presspassningstekniken bygger på det mekaniska och elektriska gränssnittet mellan den följsamma stiften och det pläterade hålet. Konventionella lödanslutningar bygger på den specificerade lödfogen.
| Jämförelse | Tryck på Fit | Genomgående hållödning |
|---|---|---|
| Anslutningsmekanism | Mekanisk störning och elektrisk kontakt mellan det följsamma stiftet och det pläterade hålet. | Elektrisk och mekanisk anslutning genom den angivna lödfogen. |
| Kritiska PCB-krav | Kontaktdonsgodkända mått för färdiga hål och lämplig konstruktion med pläterade hål. | Hål-, dyna- och komponentgeometri lämplig för den specificerade lödprocessen. |
| monteringsprocessen | Kontrollerad mekanisk insättning med hjälp av lämplig metod och fixtur. | Lödning med en godkänd process och tillämpliga kriterier för foggodkännande. |
| Inspektionsfokus | Kontaktdonsplacering, kretskortsintegritet och specificerad elektrisk eller mekanisk verifiering. | Lödfogens kvalitet, vätning, hålfyllning där så är tillämpligt och elektrisk verifiering. |
Ingen av metoderna är universellt bättre. Rätt val beror på kontaktdonets design, driftsmiljö, produktkrav, servicevänlighet och total tillverkningskostnad. Ett kort kan också kombinera presspassningskontakter med SMT-komponenter och konventionellt lödda hålmonterade delar.
Där en lödanslutning specificeras skiljer sig kraven från de för ett kompatibelt stiftgränssnitt. Processen bör följa den godkända designen snarare än att ersätta en anslutningsmetod med en annan utan tekniskt godkännande. För en närmare titt på alternativet, se konventionell hållödning.
Vad måste bekräftas innan kontakten sätts i?
Innan en presspassningskontakt installeras bör projektgruppen bekräfta kontaktens artikelnummer, godkänd hålspecifikation, kretskortsrevision och monteringsanvisningar. Om kortet innehåller flera kontakttyper kan varje gränssnitt behöva sin egen verifiering.
Monteringsplanen bör också definiera tillämpliga mekaniska krav och inspektionskrav, vilka kan innefatta:
- Placering av kontaktdon: Korrekt orientering, inriktning, pinnmappning och sittposition.
- Fixtur och stöd: Lämpligt kretskortsstöd under isättning för att minska risken för böjning eller lokal skada.
- Insättningsvillkor: Den godkända införingsmetoden och eventuella specificerade krav på kraft- eller processövervakning.
- Inspektion efter montering: Kontaktdonssäte, synliga skador på kretskort, elektrisk kontinuitet och andra överenskomna acceptanskontroller.
- spårbarhet: Kontaktparti, kretskortsrevision, monteringsprotokoll och inspektionsdokumentation där så krävs.
Detta är planeringsaspekter, inte ett påstående att varje projekt automatiskt inkluderar alla listade tester. Utrustning, processövervakning, provtagning och godkännandedokumentation måste bekräftas innan beställningen görs.
När produkten inkluderar andra elektroniska komponenter kan komponentmontering planeras parallellt med det bara kortet . Standard SMT- eller hålmontering bör dock inte betraktas som bevis på att en leverantör kan utföra dedikerad presspassningsinsättning. Tillgänglig utrustning, kontaktdonskrav och verifieringsomfattning måste bekräftas innan denna operation inkluderas i offerten.
Presspassningskretskorts kvalitetskontroll och kostnad
Kvalitetskontroll av presspassade kretskort bör återspegla felriskerna och acceptanskraven för det specifika kontaktgränssnittet. Ett kontinuitets- eller isoleringstest kan verifiera aspekter av elektrisk anslutning, men det fastställer inte i sig att en presspassningsanslutning uppfyller alla mekaniska, dimensionella eller långsiktiga tillförlitlighetskrav.
Inspektion och verifiering
Inspektionsplanen bör avtalas före produktion. Beroende på tillämpning kan följande kontroller vara relevanta:
- Mått för färdigt hål: Verifiera den angivna hålstorleken och toleransen med hjälp av den överenskomna mätmetoden och provtagningsplanen.
- Pläterat håls integritet: Bedöm erforderligt pläteringsskick, kontinuitet och acceptanskriterier för hålvägg.
- Dimensionell inspektion av kretskort: Bekräfta kontakthålens positioner, kortets kontur, tjocklek och andra kritiska mekaniska dimensioner.
- Elektrisk provning: Utför de angivna kontinuitets- och isoleringskontrollerna, med ytterligare elektrisk verifiering vid behov.
- Inspektion efter montering: Kontrollera kontaktdonens placering, kretskortets skick och de definierade acceptanskriterierna för det monterade gränssnittet.
- Ytterligare kvalifikation: Tillämpa verifieringsmetoder som instickskraft, retentionskraft, kontaktmotstånd, mikrosnitt eller andra metoder när det krävs enligt kontaktens specifikation eller kundacceptansplan.
För högtillförlitliga tillämpningar kan kunden specificera ytterligare kvalificering och dokumentation. IPC-9797A behandlar karakterisering, kvalificering och godkännande av presspassningsteknik för fordonsindustrin och andra högtillförlitliga tillämpningar. Där denna standard krävs bör tillämpliga revisions-, omfattnings- och godkännandekrav överenskommas för projektet.
Specialiserade tester kan kräva dedikerad utrustning, fixturer, prover eller externt laboratoriestöd. De bör inte antas inkluderas i en standardoffert för kretskortstillverkning. Omfattningen och tillgängligheten för varje test måste bekräftas före produktion.
Vad påverkar kostnaden för presspassande PCB?
Kostnaden för ett presspassningsbart kretskort beror på kretskortets konstruktion, krav på kontaktdonets gränssnitt, tillverkningskvantitet och inspektionsomfattning. Enbart förekomsten av presspassningshål är inte tillräckligt för att beräkna ett korrekt pris.
De viktigaste kostnadsdrivarna inkluderar:
- Antal och konstruktion av PCB-lager: Antal lager, skivtjocklek, laminatval och speciella staplingskrav.
- Hålmått och toleranser: Färdigt hålstorlek, positionskrav och de tillverkningskontroller som behövs för att uppfylla ritningen.
- Pläteringsspecifikationer: Nödvändig hålväggskoppar, kriterier för plätering och eventuella speciella krav på material eller ytbehandling.
- Brädgeometri: Kontaktdensitet, kortkontur, spår, utskärningar, täta mekaniska egenskaper och krav på panelisering.
- Kvantitets- och produktionsplanering: Prototypkvantitet, volym för upprepad produktion, verktygskrav och panelutnyttjande.
- Inspektion och kvalificering: Dimensionsrapporter, mikrosnitt, specialtester, dokumentation och kunddefinierade acceptanskriterier.
- Monteringsomfattning: Kontaktupptagning, montering, fixturer, inspektion och ytterligare monteringsarbete, om det ingår och bekräftas som tillgängligt.
Ledtiden beror på godkänd tillverkningsväg, materialtillgänglighet, orderkvantitet, inspektionskrav och eventuellt ytterligare kvalificeringsarbete. En projektspecifik leveransuppskattning bör bekräftas efter att de tekniska kraven har granskats.
När du jämför offerter, granska antagandena bakom priset såväl som totalsumman. Ett förslag baserat på standardpläterade genomgående hål kanske inte är jämförbart med ett som inkluderar striktare dimensionskontroller, specialiserad inspektion eller kontaktinsättning. För en bredare bild av andra faktorer i prissättningen för bara kretskort , jämför de fullständiga tillverkningsspecifikationerna snarare än enbart antalet lager.
Offertförfrågan och offertförfrågan för tillverkning av presspassad kretskort
För att få en meningsfull offert, tillhandahålla de senaste tillverkningsfilerna tillsammans med kontakttillverkarens applikationsinformation. Dessa dokument hjälper till att fastställa om de färdiga håldimensionerna, pläteringskraven, kretskortskonstruktionen och den föreslagna monteringsmetoden är kompatibla med det avsedda kontaktdonet.
Om designen fortfarande är under utveckling kan preliminära filer hjälpa till att identifiera olösta frågor. Markera tydligt alla öppna punkter som rör val av kontaktdon, toleranser för färdiga hål, korttjocklek, plätering eller monteringskrav så att de kan granskas innan tillverkningsspecifikationen släpps.
Checklista för offertförfrågan för presspassning av kretskort
- PCB-tillverkningsfiler: Gerber X2- eller ODB++-data, NC-borrfiler, kortkontur och tillverkningsritning.
- PCB-konstruktion: Antal lager, stapling, laminatkrav, färdig skivtjocklek och kopparspecifikationer.
- Kontaktinformation: Tillverkare, fullständigt artikelnummer, applikationsritning och godkända krav för presspassningshål.
- Hålspecifikationer: Färdigt håls diameter och tolerans, hålposition, pläteringskrav och relevanta måttdata.
- Mekaniska krav: Kontaktavstånd, avstånd till kortkanter, monteringsfunktioner, spår och andra kritiska dimensioner.
- Kvalitetskrav: Tillämplig IPC-revisions- och godkännandeklass, inspektionsmetoder, dimensionsrapporter och särskilda kvalificeringskriterier.
- Kommersiella detaljer: Prototyp- eller produktionskvantitet, önskat leveransdatum, förpacknings- och fraktkrav.
- Monteringskrav: Kontaktens stycklista, monteringsritning, komponentleveransansvar, insättningskrav och inspektionsomfattning om montering begärs.
Att ange dessa uppgifter i början hjälper till att förhindra att offerter baseras på olika antaganden. Om kontaktens artikelnummer eller hålspecifikation inte har slutförts, ange detta tydligt så att saknad information kan identifieras innan tillverkningsgodkännande.
Definiera tillverkningsomfattningen innan du beställer
Highleap Electronics arbetar med kunder gällande tillverkning och montering av kretskort. Lämplig projektomfattning beror på om förfrågan omfattar rena kretskort med presspassningsgränssnitt, komponentmontering eller en kombinerad tillverkningslösning. Dedikerad presspassningsinsättning och specialiserad verifiering måste bekräftas mot den erforderliga processen och utrustningen innan de inkluderas i offerten.
För en korrekt offert, identifiera om du endast behöver tillverkning av bara kretskort eller om beställningen även inkluderar kontaktupphandling, montering och verifiering efter montering. Denna åtskillnad gör att de tekniska kraven, inspektionsomfattningen och det kommersiella förslaget kan utvärderas konsekvent.
PRESSITNINGSPROJEKT FÖR KRONTKORT
Diskutera dina krav på presspassningskretskort
Skicka dina tillverkningsfiler, kontaktspecifikationer, krav på färdiga hål och orderkvantitet till Highleap Electronics. Projektet kan sedan granskas mot den erforderliga tillverknings- och offertomfattningen.
Begär offert för presspassning av kretskort
Pris och leveranstid bekräftades efter teknisk granskning.
För snabbast och mest exakt granskning, inkludera kontaktens artikelnummer och den godkända specifikation för det färdiga hålet i din förfrågan. Om särskild presspassningsmontering eller specialkvalifikation krävs, ange det tydligt så att nödvändig utrustning, process och inspektionskrav kan bekräftas innan beställningen görs.

Rekommenderade inlägg
Monteringstjänster för optiska sändare/mottagare av kretskort i Kina
Highleap Electronics tillhandahåller optiska sändtagare PCB...
8-lagers HDI-kretskortstillverkare i Kina
Highleap Electronics tillhandahåller 8-lagers HDI-kretskort...
Guide till tillverkning och kostnad för 8-lagers styv-flexibel kretskort
Ett 8-lagers rigid-flex PCB kombinerar flerskikts rigid...
Kostnad för 8-lagers kretskort i Kina: Prissättning för styva, flexibla och styva-flexibla
Hur mycket kostar ett 8-lagers kretskort? Svaret beror på...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom kretskortstillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive kretskortsdesign, PCBA och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototypframtagning, designverifiering, komponentförsörjning eller massproduktion, erbjuder vi heltäckande support för att säkerställa ditt projekts framgång.
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.